Индукционный нагрев против сопротивления: Какой метод электрического нагрева подходит вашему процессу?
Индукционный нагрев против сопротивления это сравнение возникает каждый раз, когда производителям нужно выбрать метод электрического нагрева для производства. Оба преобразуют электричество в тепло. Оба могут достигать промышленных температур. Но они генерируют и передают это тепло принципиально разными способами — и эти различия отражаются на времени цикла, качестве деталей, потреблении энергии, и том, насколько легко процесс интегрируется в вашу производственную линию.
Это руководство сравнивает оба метода с инженерной и закупочной точек зрения: как они работают, в чем каждый из них преуспевает, и как решить, какой из них подходит для вашего процесса.
1. Как работает каждая технология
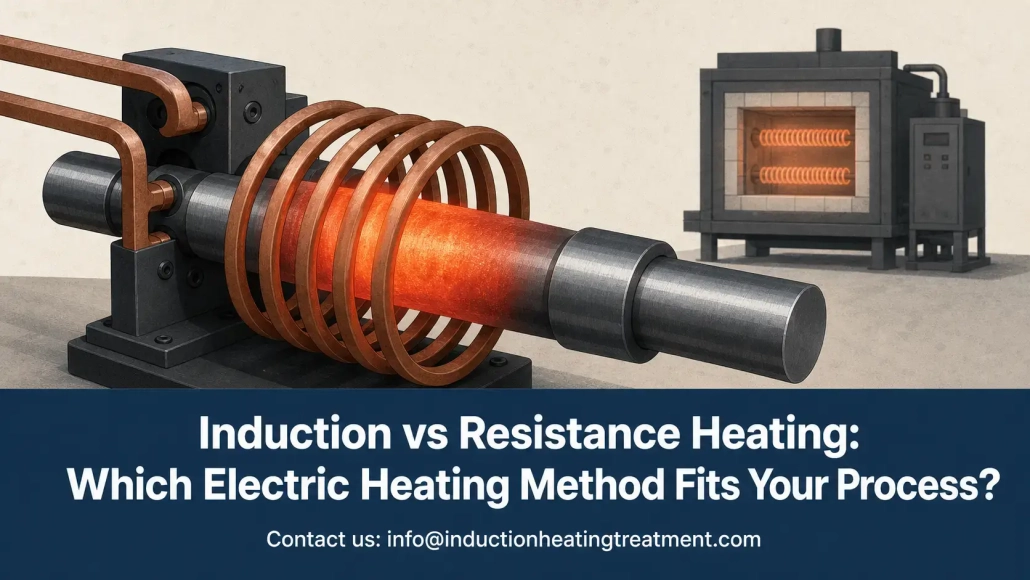
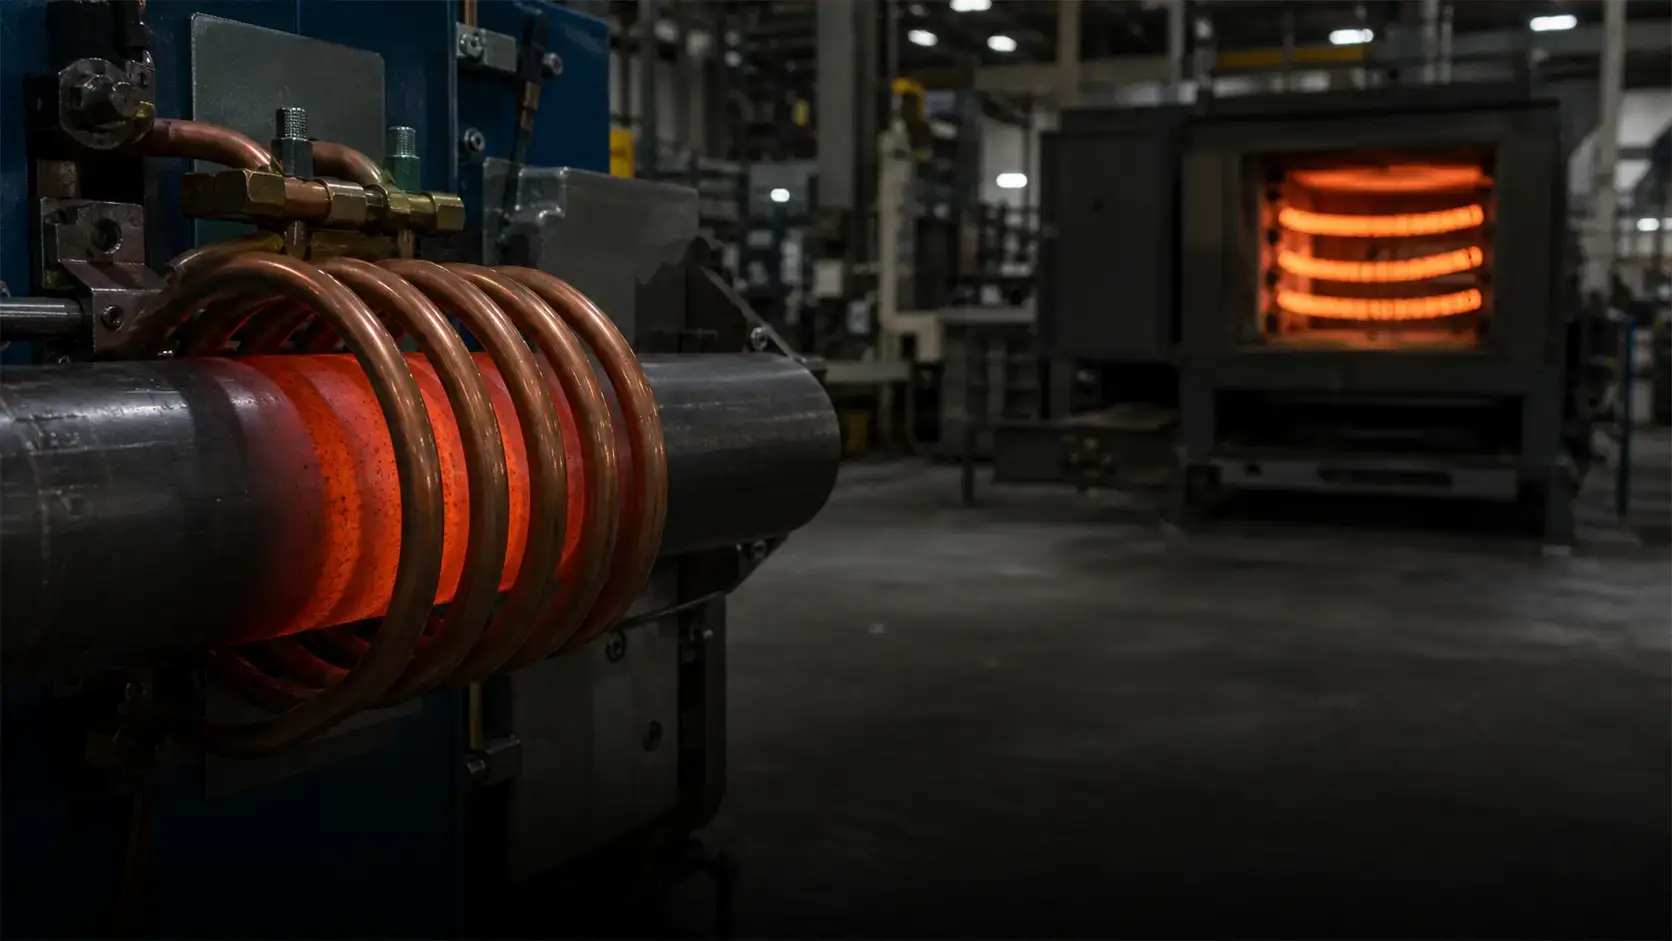
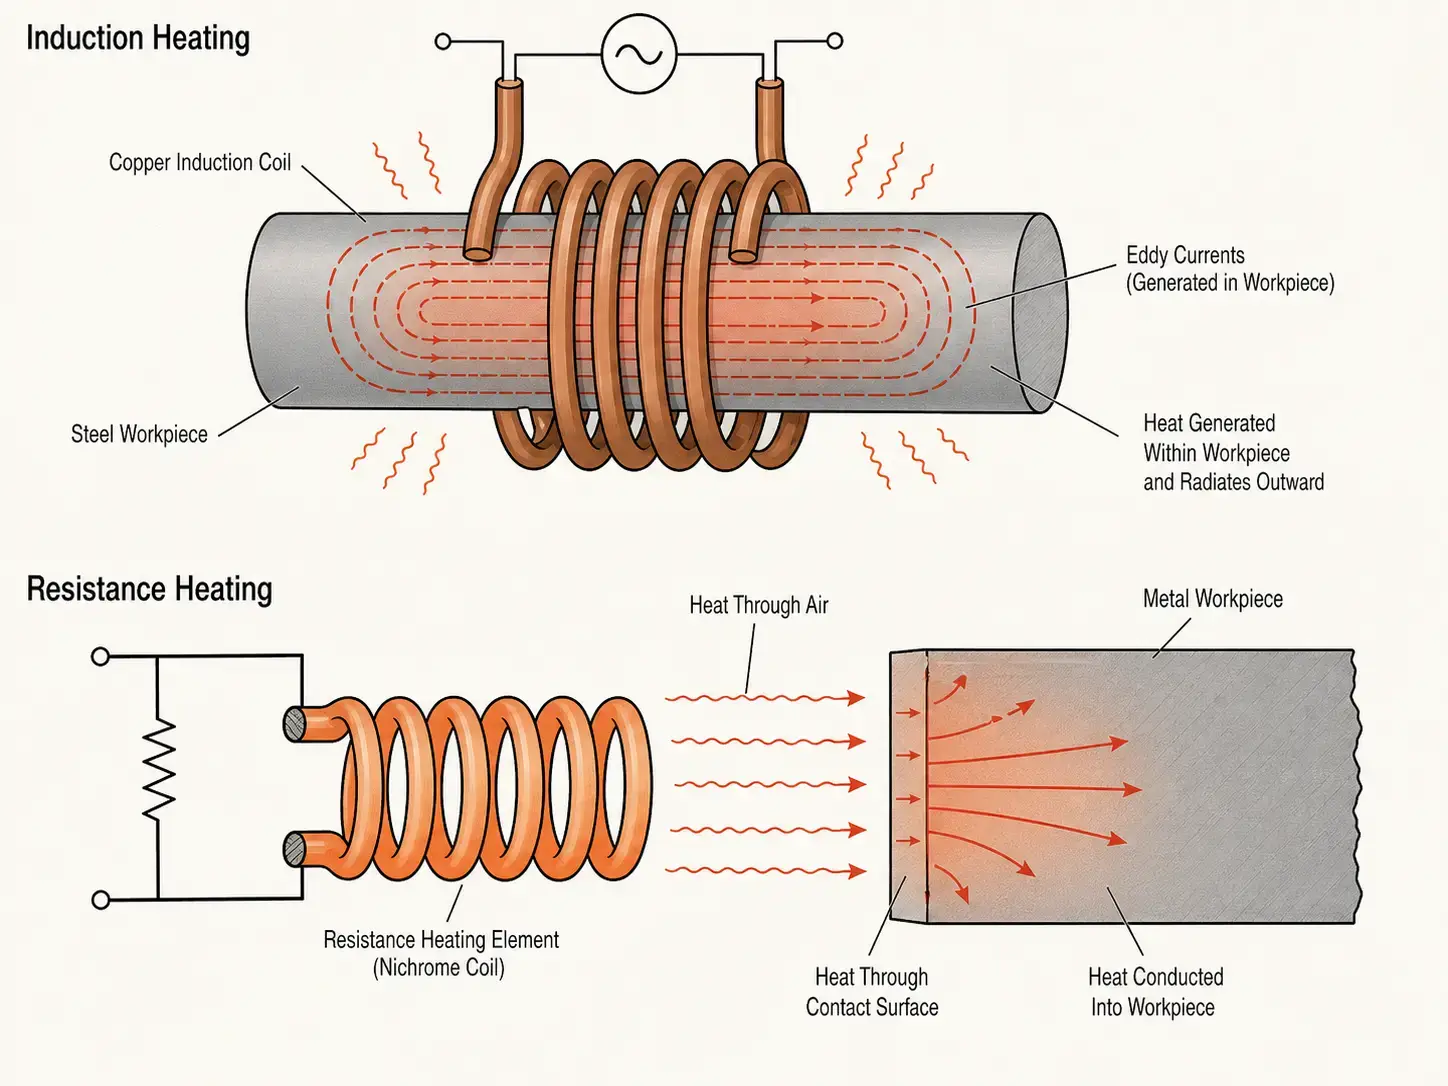
Индукционный нагрев использует переменное электромагнитное поле для генерации тепла прямо внутри электрически проводящей заготовки. Индукционный источник питания пропускает переменный ток через медную катушку, создание магнитного поля. Когда металлическая деталь попадает в это поле, в самой детали индуцируются вихревые токи — и эти токи генерируют тепло изнутри наружу. Деталь становится собственным источником тепла. Без контакта. Без времени на разогрев. Без промежуточной среды.
Нагрев сопротивлением пропускает ток через сопротивляющий элемент — спиральный провод, стержень, картридж, или плоскую полоску — и этот элемент нагревается. Тепло затем передается заготовке путем кондукции, конвекции, или излучения. В печи или горне, элемент нагревает воздух и стенки камеры, которые затем нагревают деталь. При прямом контактном нагреве сопротивлением, горячий элемент касается детали.
Практическая разница заключается в том, где рождается тепло. Индукция генерирует его внутри металла. Сопротивление генерирует его в отдельном элементе и переносит на деталь. Всё остальное — скорость, точность, эффективность, деформация детали — следует из этого единственного различия.
2. Ключевые различия в общих чертах
| Фактор | Индукционный нагрев | Сопротивление нагрева |
|---|---|---|
| Генерация тепла | Внутри заготовки — электромагнитная индукция | В резистивном элементе — нагрев Джоуля, затем передавалось |
| Скорость нагрева | Секунды до достижения целевой температуры | Минуты — элемент и камера должны сначала нагреться |
| Локализация | Точное — нагревать только зону внутри катушки | Широкое — обычно нагревает камеру, Пластина, или контактную зону |
| Совместимость материалов | Только электрически проводящие материалы | Проводящие и непроводящие — металлы, Пластики, керамика |
| Время прогрева | Нет — мгновенное включение, Мгновенное отключение | Минуты до достижения установленных параметров камеры или элемента |
| Готовность к автоматизации | Отлично — короткие циклы, легкая интеграция с ПЛК/роботами | Умеренно — лучше подходит для пакетных или полуавтоматических процессов |
3. Скорость и энергоэффективность
Скорость нагрева — один из сильнейших аргументов в пользу индукции. Поскольку тепло генерируется внутри детали, не нужно ждать, пока элемент, камера печи, или плита достигнут температуры. Стальной вал, шестерня, или заготовка могут достичь температуры ковки или закалки за секунды.
Резистивный нагрев всегда включает тепловую передачу: элемент нагревается → воздух или контактная поверхность нагревается → деталь нагревается. В периодических печах, вся масса камеры — огнеупорная, оснастка, атмосфера — должна прогреться, прежде чем нагрузка достигнет температуры. Эти накладные расходы приемлемы для долгих циклов периодической обработки. Они становятся узким местом в линиях с высокой пропускной способностью.
С точки зрения энергии, индукция передает более высокий процент входной мощности непосредственно в изделие — обычно 50–80% эффективность системы, когда катушка хорошо спроектирована и частота соответствует детали. Сопротивляющие печи теряют энергию в стенки камеры, выхлоп, оснастка, и повторяющиеся термические циклы. Одна только эффективность не всегда решает выбор — ваша стоимость за кВт·ч сравнено. время цикла спротивно. скорость сбора вместе определяет ROI. Для более глубокого изучения цифр, см. наше расчет мощности индукционного нагрева руководство.
4. Контроль температуры и повторяемость процесса
Индукционные системы обеспечивают точное управление, почти мгновенное управление мощностью. В сочетании с замкнутой обратной связью пирометра и автоматизацией по рецептам, каждая деталь получает почти идентичные условия нагрева — критично для закалки, Пайка, и любой процесс с узким температурным диапазоном.
Резистивный нагрев также может точно поддерживать температуру., особенно в печах с высокой термической массой. Но реакция медленнее — вы не сможете изменить температуру горячей камеры или большого стола за секунды.. Если ваш процесс требует быстрого наращивания мощности, пошаговые изменения, или подетальное профилирование, индукция реагирует быстрее.
Повторяемость в производстве зависит не только от маркировки технологии. Для индукции, все зависит от постоянного расположения деталей, состояния катушки, и настроек мощности. Для сопротивления, это зависит от состояния элемента, качества контакта, распределения нагрузки, и равномерности потока воздуха. В обоих случаях, контролируемое окно процесса важнее, чем марка оборудования.
5. Материал и геометрия детали
Первый отборочный вопрос самый простой: является ли заготовка электропроводной? Индукция требует этого — сталь, нержавеющая сталь, медь, латунь, алюминий — все подходит. Сопротивление может нагревать все, что можно поместить в печь или прижать к горячей поверхности: металлы, Пластики, керамика, композиты, клеи.
Для черных металлов, таких как углеродистая и легированная сталь, Индукция эффективно взаимодействует с магнитным полем — особенно ниже температуры Кюри — что делает её основным методом для закалки и предварительного нагрева перед ковкой. Цветные металлы, такие как медь и алюминий, также могут нагреваться с помощью индукции, но они обычно требуют более высокой плотности мощности и выбора другой частоты из-за их более низкого сопротивления.
Форма детали также имеет значение. Индукция работает лучше всего, когда катушка может наматываться вокруг детали — валов или плотно следовать за ней., Зубчатые колеса, подшипников, трубами, крепежные детали, и цилиндрические компоненты идеальны. Сложные или неправильные формы могут потребовать индивидуального проектирования катушек., концентраторы потока, вращение, или сканирование. Резистивный нагрев более прощает нестандартную геометрию, когда детали просто помещаются в печь., но резистивный нагрев при прямом контакте плохо справляется с плохими или переменными контактными поверхностями..
6. Оборудование, Обслуживание, и интеграция
Индукционная система более сложна, чем обычный нагреватель сопротивления.. Он включает источник питания, индукционная катушка, системе водяного охлаждения, интерфейс управления, блоки предохранителей, и часто обращение с деталями. Эта сложность не является недостатком, когда результатом является скорость, повторяемость, и лёгкая интеграция в автоматизированные ячейки.
Размер источника питания должен основываться на массе детали, Материал, целевая температура, время цикла, и темпе производства — а не на догадках. Переоценка мощности тратит капитал. Недооценка мощности создаёт медленные циклы и нестабильные процессы. Наш руководство по выбору мощности пошагово объясняет расчёт.
Охлаждение не менее важно. Индукционные катушки и силовая электроника генерируют тепло, которое должно надежно отводиться. Плохое качество воды, ограниченный поток, или недостаточный размер охлаждения сокращает срок службы оборудования и вызывает незапланированные простои.
Электронагревательное оборудование механически проще, но все равно требует обслуживания: элементы деградируют, термопары дрейфуют, изоляция разрушается, контактные поверхности окисляются, и равномерность температуры печи со временем меняется. В приложениях с прямым контактом, чистота поверхности и постоянство давления напрямую влияют на теплообмен и качество деталей.
7. Общие промышленные применения
Обе технологии имеют доказанные промышленные области применения. Решающим фактором является цель процесса..
Индукционный нагрев широко используется для:
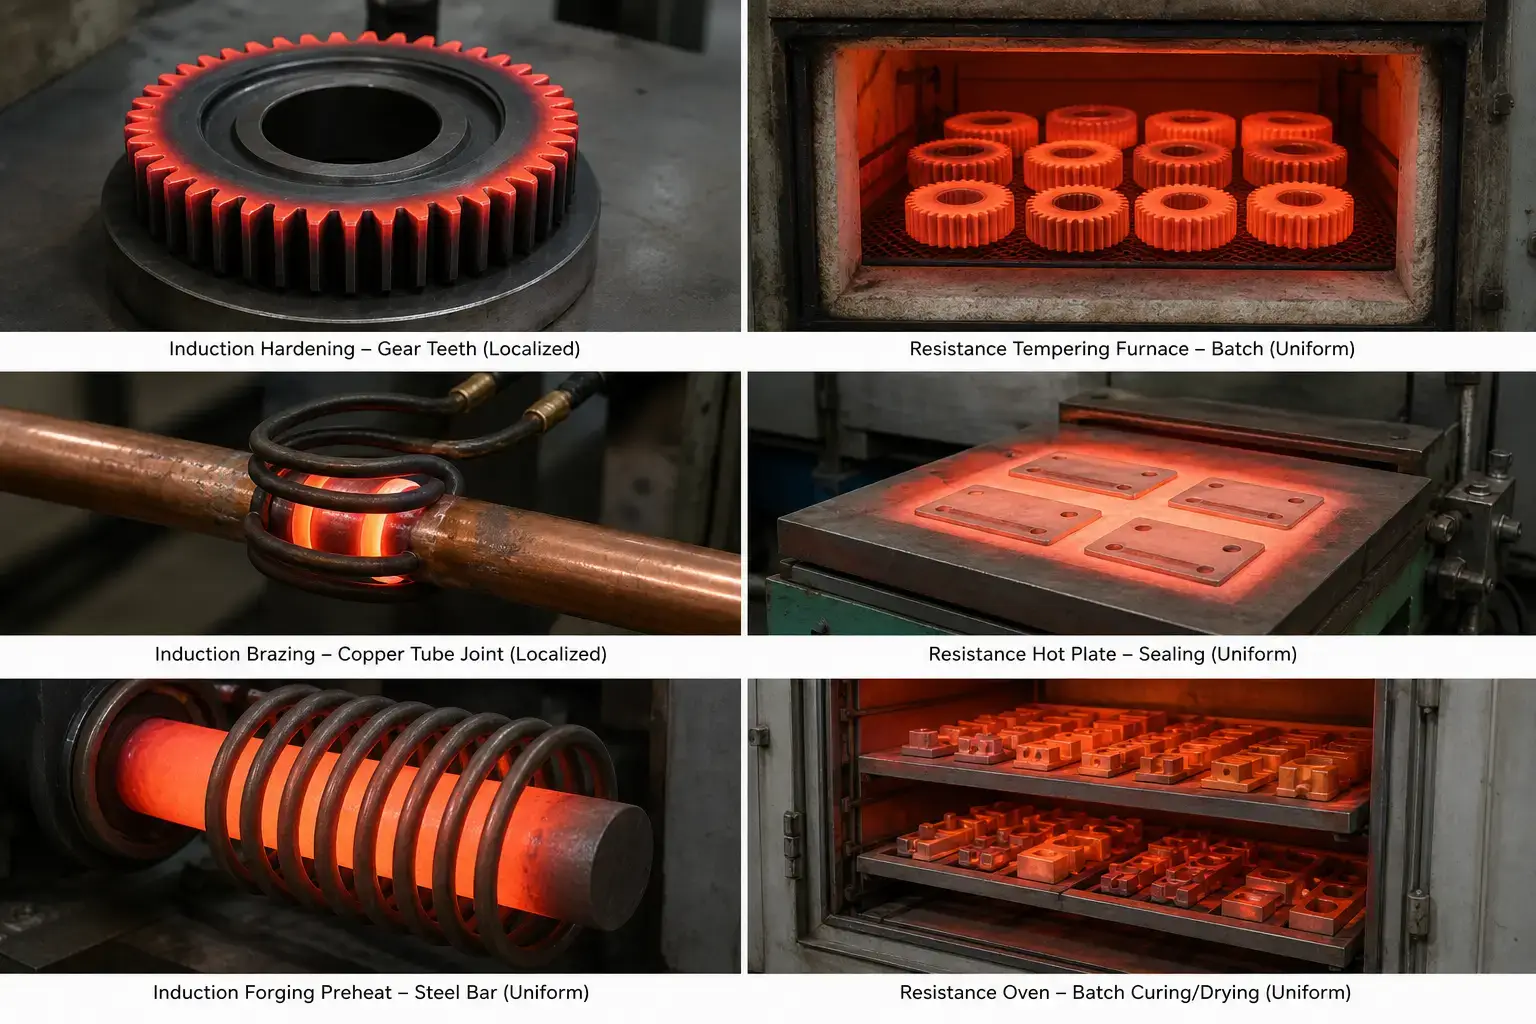
— индукционное упрочнение — валы, Зубчатые колеса, штифты, гонки, и опорные поверхности, где необходимо закаливать только внешнюю поверхность, а сердцевина остаётся прочной
— пайка и лужение — сборка твердосплавных инструментов, медные фитинги, компоненты HVAC, где локальный нагрев соединения предотвращает повреждение смежных материалов
— Сборка с натягом и термическая сборка — шестерни на валы, кольца подшипников в корпуса
— предварительный нагрев заготовки для ковки, отжиг, и предварительный нагрев перед сваркой — быстро, по требованию, минимальное образование окалины
Сопротивление нагреву обычно используется для:
— Пакетное закалывание и снятие напряжений — большое количество деталей, требующих равномерного замачивания при умеренных температурах
— Сушка, отверждение, и выпечка покрытия, клеи, композитное отверждение в печах с контролируемой атмосферой
— нагрев горячих плит и плит — пластиковая герметизация, формовании, лабораторное отопление, малообъёмные процессы
— применение картриджных и полосных нагревателей — локальное контактное нагрев, где простота важнее скорости
Для получения дополнительной информации о конкретных процессах, см. наши руководства по распространённых дефектов индукционной закалки и лучшим практикам индукционной пайки.
8. Быстрая самопроверка: Соответствует ли ваш процесс индукции?
Отметьте каждое утверждение, которое относится к вашему применению. Чем больше галочек вы поставите, тем сильнее аргументы в пользу индукции.
☐ Моя заготовка является проводящей электричество (сталь, нержавеющая сталь, медь, латунь, алюминий).
☐ Мне нужно нагревать только определённую зону — а не всю деталь.
☐ Время цикла менее 60 секунд напрямую влияет на мою производительность.
☐ Точность температуры критична для качества детали, твердость, или целостности соединения.
☐ Геометрия детали цилиндрическая или достаточно правильная, чтобы катушка могла её окружать или следовать за ней.
☐ Я хочу интегрировать нагрев в автоматизированную ячейку с ПЛК и управлением по рецепту.
☐ Открытое пламя, горячие выхлопные газы, или большие нагретые камеры нежелательны в моем предприятии.
☐ Снижение брака, искривление, и вариаций между деталями имеет измеримую окупаемость для моей операции.
Оценка 6–8: Индукция подходит очень хорошо. Технология была специально разработана для этих условий.
Оценка 3–5: Вы находитесь в серой зоне. Проведите тест на ваших реальных деталях — результат процесса, не по техническому описанию, должно решать.
Оценка 0–2: Сопротивление нагреву, вероятно, лучше соответствует вашему процессу. Пересмотрите разделы 5 через 7 выше для руководства по партии, непроводящий, или приложения длительного замачивания.
Ключевой вывод
Индукционный нагрев против сопротивления дело не в том, какая технология универсально превосходит. Речь идет о том, какой из них соответствует вашему материалу., геометрия, время цикла, и производственная среда. Индукция доминирует, когда скорость, локализация, и вопрос повторяемости — закалка, Пайка, Предварительный нагрев для ковки, усадки на натяг. Резистивный нагрев удерживает позиции для пакетной обработки, непроводящие материалы, длительных циклов выдержки, и применение, где простота важнее скорости. Начните с детали, а не с технологии, и ответ обычно становится ясным.
вопрос: В чем основное различие между индукционным нагревом и сопротивлением?
А: Индукция генерирует тепло непосредственно внутри проводящей заготовки с помощью электромагнитного поля — часть является своим собственным источником тепла. Нагрев сопротивлением генерирует тепло в отдельном элементе (витой провод, картридж, лента) и передает его детали путем теплопроводности, конвекции, или излучения.
вопрос: Всегда ли индукционный нагрев более энергоэффективен, чем резистивный??
А: Не всегда. Индукция часто более эффективна для быстрого, локализованный нагрев металлов, поскольку на нагрев воздуха тратится меньше энергии, оснастка, или печная масса. Но фактическая эффективность зависит от конструкции катушки., совпадение частот, расстояние соединения, и выбор блока питания. Плохо спроектированная индукционная система может ухудшить производительность хорошо настроенной печи сопротивления..
вопрос: Может ли индукционный нагрев полностью заменить печь сопротивления?
А: Частично. Индукция может заменить нагрев в печи сопротивления, когда процесс требует ускорения процесса., локальный нагрев токопроводящих частей — закалка, Пайка, Предварительный нагрев для ковки. Печь сопротивления все же лучше подходит для периодического отпуска., длительных циклов выдержки, обработка в контролируемой атмосфере, или нагрев непроводящих материалов, таких как пластмассы и керамика.
вопрос: Что следует подготовить перед обращением к поставщику оборудования для индукционного нагрева?
А: Имейте готовыми марку материала, чертежи детали, целевая температура, зону нагрева, целевое время цикла, и ежегодный объем производства. Если возможно, отправьте образцы деталей для пробного процесса — ничто не заменяет реальный тест на вашей фактической заготовке.
Попытка выбрать между индукционным и сопротивлением нагревом?
Отправьте нам данные о вашей заготовке и требования к процессу. Мы оценим, подходит ли индукция для вашего применения — и порекомендуем систему, подходящую для ваших деталей, не универсальная смета.