Система индукционной закалки роликов с V-образными канавками
Ⅰ. Индукционная закалка роликов с V-образными канавками в эксплуатации
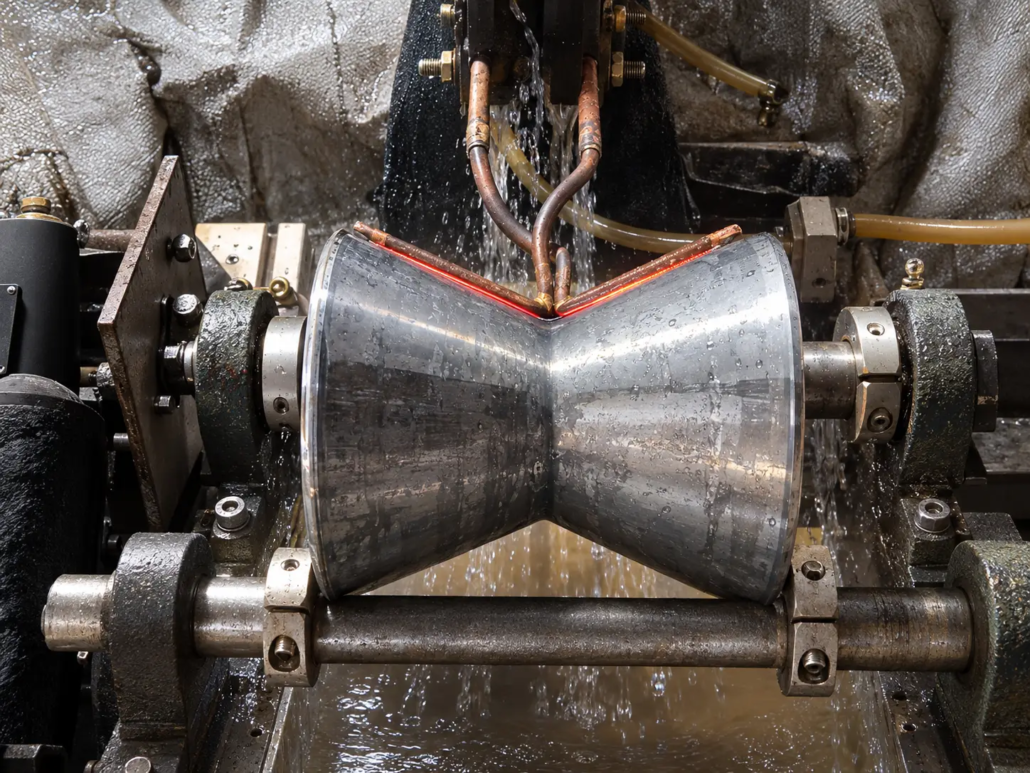
Видео: Индукционный нагрев вращающейся детали с V-образной канавкой с использованием медного индуктора специального профиля..
На видео показан металлический компонент, установленный горизонтально между двумя опорными креплениями.. Медный индуктор V-образной формы расположен близко к поверхностям канавок во время вращения заготовки..
Индуктор повторяет профиль канавки, направление тепла к наклонным поверхностям и основанию канавки. По мере вращения компонента, последовательные участки окружной канавки проходят через область нагрева.
Такое расположение позволяет процессу нагрева сосредоточиться на V-образной канавке, а не на всей заготовке..
Демонстрируемое оборудование и процесс
| Элемент | Описание |
|---|---|
| Заготовка | Вращающаяся металлическая деталь с кольцевой V-образной канавкой |
| Зона отопления | V-образные поверхности канавок |
| Применение | Локальная индукционная поверхностная закалка |
| Метод нагрева | Высокочастотный индукционный нагрев |
| Индуктор | Медная катушка индивидуального профиля |
| Перемещение заготовки | Горизонтальное вращение |
На кадрах виден локальный нагрев и жидкость вокруг рабочей зоны., но не устанавливает полную схему закалки или конечные результаты твердости..
Ⅱ. Заготовки с V-образными канавками и промышленное применение
V-образные канавки используются на роликах, колеса, шкивы и другие вращающиеся компоненты. Там, где поверхности канавок подвержены износу или контактной нагрузке., индукционная закалка может использоваться для изготовления определенной закаленной области в подходящих сталях.
Наше оборудование охватывает широкий спектр компонентов с пазами., включая:
•Направляющие ролики с V-образной канавкой: Рифленые рабочие поверхности, используемые в механических системах направления и позиционирования..
•Колеса с V-образной канавкой: Колеса с наклонными контактными поверхностями, находящимися на соответствующих гусеницах.
•Клиноременные шкивы и шкивы с канавками: Пояс- и канатоведущие элементы с кольцевыми канавками.
•Формовочные ролики V-профиля: Профилированные рабочие поверхности, используемые при обработке металлов давлением и прокатке..
•Рифленый Валы, Ступицы и втулки: Детали вращения с кольцевыми V-образными канавками, требующими локализованной обработки поверхности..
Эти приложения различаются по размеру., Материал, Условия нагружения и требования к закалке. Таким образом, оборудование разрабатывается вокруг конкретной детали, а не конструкции фиксированного ролика..
Для каждой заготовки, Первое, на что следует обратить внимание, это то, какие поверхности требуют закалки.: боковые стороны канавки, корень, или определенная область, простирающаяся по всему профилю.
Ⅲ. Конструкция профилированного индуктора и вращающийся нагрев
Основная проблема индукционной закалки с V-образными канавками — контроль схемы нагрева на поверхностях, которые не имеют одинаковой геометрии..
Бока канавок наклонены, при этом корень образует более узкий переход между ними. Их расстояние от индукционной катушки и условия местной электромагнитной связи могут различаться., влияет на то, как быстро нагревается каждый регион.
Индуктор индивидуального профиля
The медный индуктор имеет форму, повторяющую профиль V-образной канавки. Его положение и зазор выбраны таким образом, чтобы направить нагрев на указанные поверхности..
Конструкция катушки учитывает угол канавки., ширина, глубину, Радиус корня и диаметр заготовки, вместе со свойствами материала и требуемой формой закалки..
Сопоставление катушки с канавкой не обеспечивает автоматически одинаковые температуры по всему профилю.. Связь между зазором катушки, рабочая частота, необходимо оценить мощность и продолжительность нагрева., особенно в основании канавки.
Для требовательных моделей закалки, может потребоваться пробный нагрев и регулировка индуктора..
Вращающееся приспособление для заготовки
Демонстрируемая система удерживает заготовку горизонтально и вращается это относительно индуктора.
Крепление поддерживает компонент, сохраняет выравнивание и удерживает канавку в заданном положении нагрева. Скорость вращения согласовывается с мощностью и продолжительностью нагрева для достижения необходимой схемы нагрева по окружности..
Изменения диаметра роликов, Профиль канавки или вес заготовки могут потребовать использования различных опор, Расположение или размеры индуктора.
Закалка поверхностей канавок
Индукционная закалка поверхности требует соответствующего нагрева с последующим охлаждением в условиях, обеспечивающих заданную закаленную структуру..
Для V-образных канавок, доступ к закалке к наклонным боковым сторонам и корню требует особого внимания. Различия в распределении охлаждения могут повлиять на конечный профиль твердости и эффективную глубину корпуса..
Устройство закалки спроектировано параллельно с процессом нагрева.. В зависимости от компоновки оборудования, охлаждение может происходить на позиции нагрева или на отдельной станции.
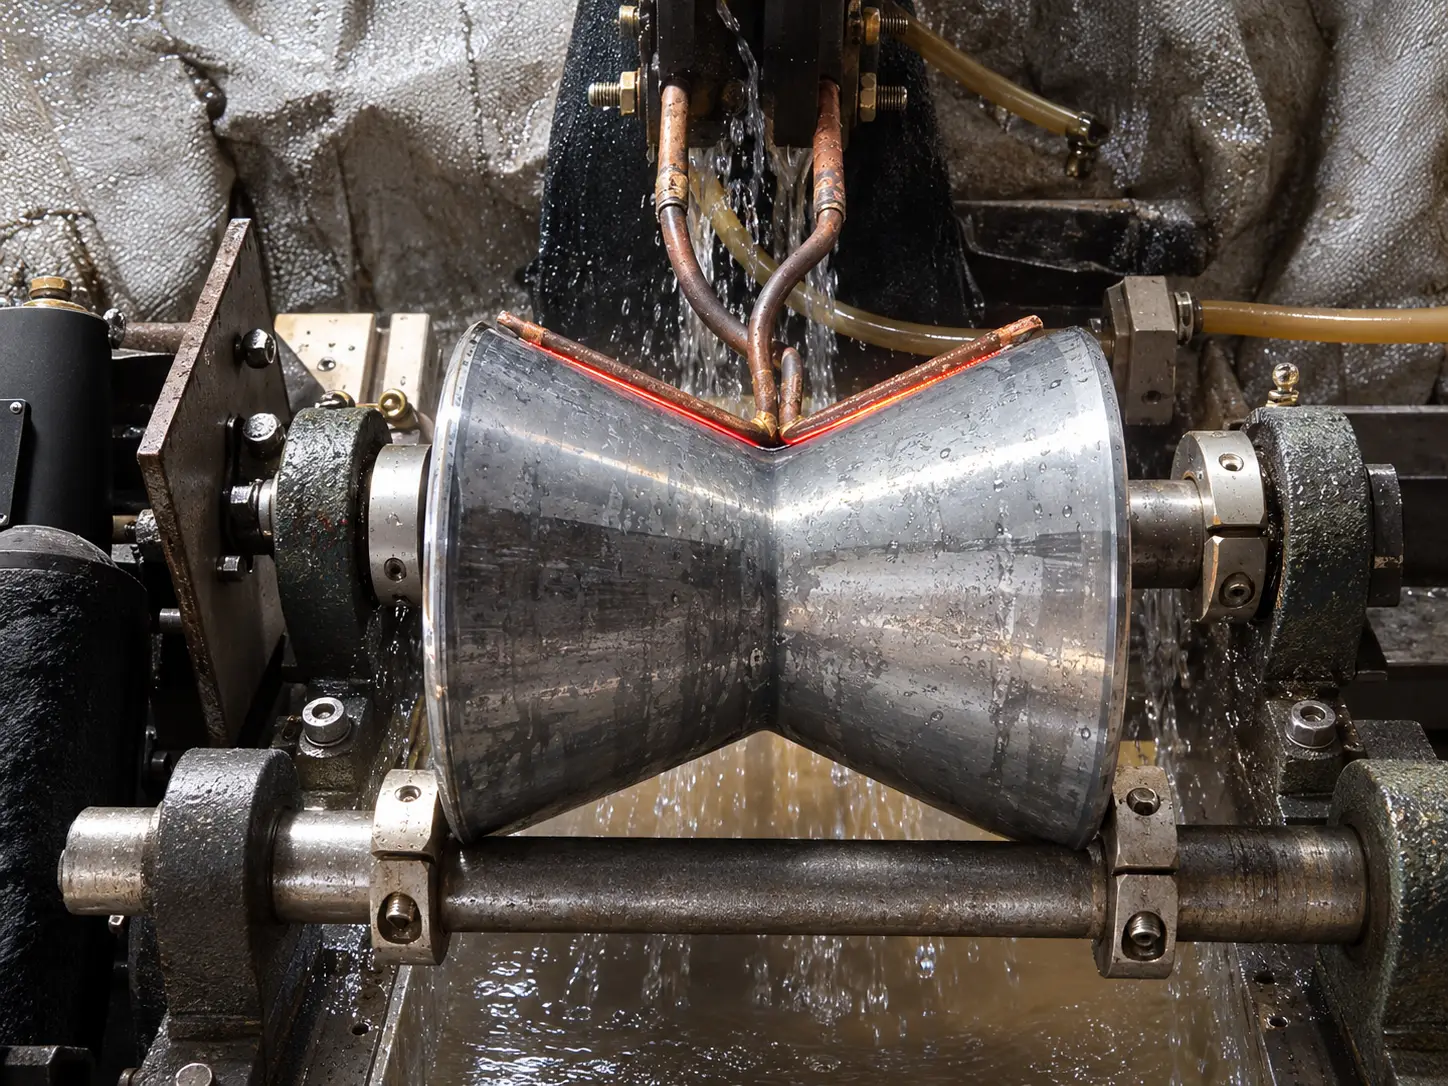
Закалка ролика с V-образной канавкой после индукционного нагрева.
Окончательная твердость, изменения глубины корпуса и размеров должны быть проверены посредством соответствующего осмотра, а не выведены из видимой картины нагрева..
Ⅳ. Конфигурация машины и управление процессом
Система объединяет индукционный источник питания., профилированный индуктор, вращающееся приспособление и оборудование, необходимое для завершения цикла закалки.
| Компонент | Конфигурация оборудования |
|---|---|
| Индукционный источник питания | Выходная мощность и частота, выбранные для материала, размеры канавок и цикл нагрева |
| Профилированный индуктор | Форма и зазор змеевика соответствуют требуемой площади нагрева канавки. |
| Роторное приспособление | Поддержка заготовки, выравнивание и контролируемое вращение |
| Управление отоплением | Координация власти, время нагрева и перемещение заготовки |
| Закалочное оборудование | Система охлаждения разработана с учетом геометрии канавок и спецификации закалки. |
| Автоматизация | Загрузка, позиционирование и управление циклом в соответствии с требованиями производства |
Источник питания и управление
Наше индукционное нагревательное оборудование включает в себя источник питания с цифровым управлением параметры. Регулирование мощности, Продолжительность нагрева и вращение заготовки можно координировать с помощью выбранного устройства управления..
Требуемая электрическая конфигурация устанавливается вместе с индуктором.. Мощность и рабочую частоту невозможно надежно выбрать только по номинальному диаметру ролика..
Организация производства
На видео демонстрируется горизонтальная поворотная отопительная установка.. Для других рифленых компонентов, размеры приспособления, обработка заготовок и компоновка станка адаптированы к производственному процессу.
Машина с ручной загрузкой может подойти для небольших партий., в то время как автоматическая загрузка и координированное управление циклом могут быть включены для повторного производства..
Окончательное расположение оборудования должно также обеспечивать удобный доступ для обслуживания индуктора., операции смены заготовок и закалки.
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Какие материалы подходят для индукционной закалки с V-образным пазом?
Индукционная закалка требует достаточного количества углерода для образования закаленного слоя., такой средний- типичны высокоуглеродистые стали и подходящие легированные стали.. Твердость и глубина корпуса зависят от материала., цикл нагрева и закалка.
Почему заготовка вращается при V-образной закалке?
Вращение проводит каждый периферийный участок канавки через область нагрева., поэтому боковые стороны и основание достигают постоянной температуры, а не только область, обращенная к индуктору..
Как индуктор соответствует моей геометрии V-образной канавки??
Индуктор профилирован под углом паза, ширина, глубина и радиус корня, вместе с диаметром заготовки и необходимой площадью закалки. Зазор между катушкой и заготовкой и цикл нагрева задаются с помощью профиля для определения предполагаемой схемы нагрева..
Какая информация необходима для подготовки технического предложения?
Чертеж или фотографии заготовки, материал или марка стали, Основные размеры и профиль V-образного паза, необходимая площадь закалки, и объем производства или требования к циклу. Заданная твердость и эффективная глубина корпуса помогают уточнить предложение.
Ⅴ. Запросите индивидуальное решение для индукционной закалки с V-образной канавкой
Мы предоставляем оборудование для индукционной закалки роликов с V-образными канавками., направляющие колеса, шкивы, снопы, формовочные ролики и другие вращающиеся компоненты с канавками.
Чтобы обсудить вашу заявку, Пожалуйста, отправьте:
•Чертеж или фотографии заготовки
•Материал или марка стали
•Основные размеры и профиль V-образного паза
•Требуемая площадь закалки
•Требования к объему производства или циклу
Если уже указано, укажите целевую твердость, эффективная глубина корпуса и требования к проверке.
С этими подробностями, мы можем рассмотреть метод нагрева, Конструкция индуктора, вращающееся приспособление и требования к закалке, затем предложите подходящую конфигурацию оборудования.
Отправьте нам информацию о заготовке с V-образной канавкой
Мы рассмотрим ваши требования к заготовке и процессу и предложим соответствующую конфигурацию оборудования..