
Среднечастотная индукционная система сгибания труб
I. Создан вокруг спецификации вашей трубы
Индукционный трубогибочный станок нельзя выбрать только по диаметру трубы..
Требуемая мощность, рабочая частота, толкающая сила, зона нагрева и холодопроизводительность зависят от нескольких факторов, включая материал трубы, Толщина стенки, радиус изгиба, целевая температура и скорость производства.
Прежде чем подготовить предложение, мы оцениваем:
Затем разрабатывается окончательная механическая конструкция и конфигурация нагрева для конкретной заготовки..
Как работает индукционная гибка труб
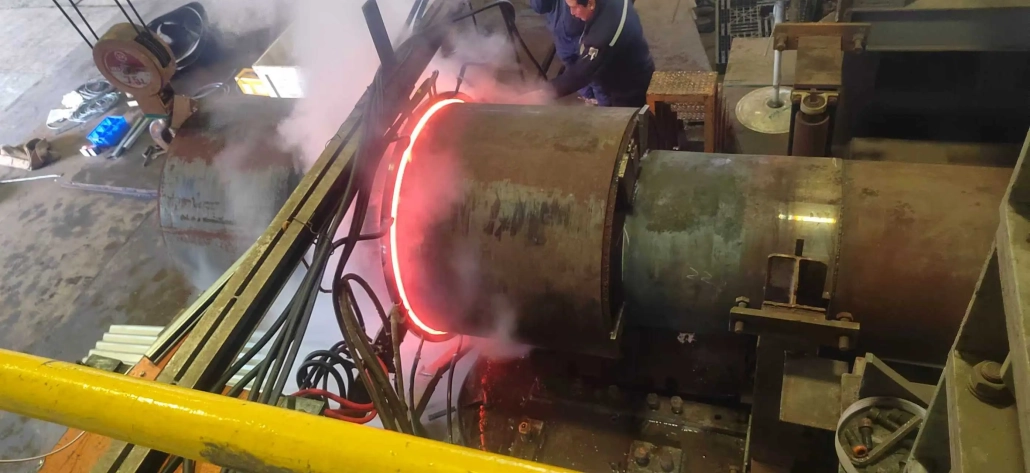
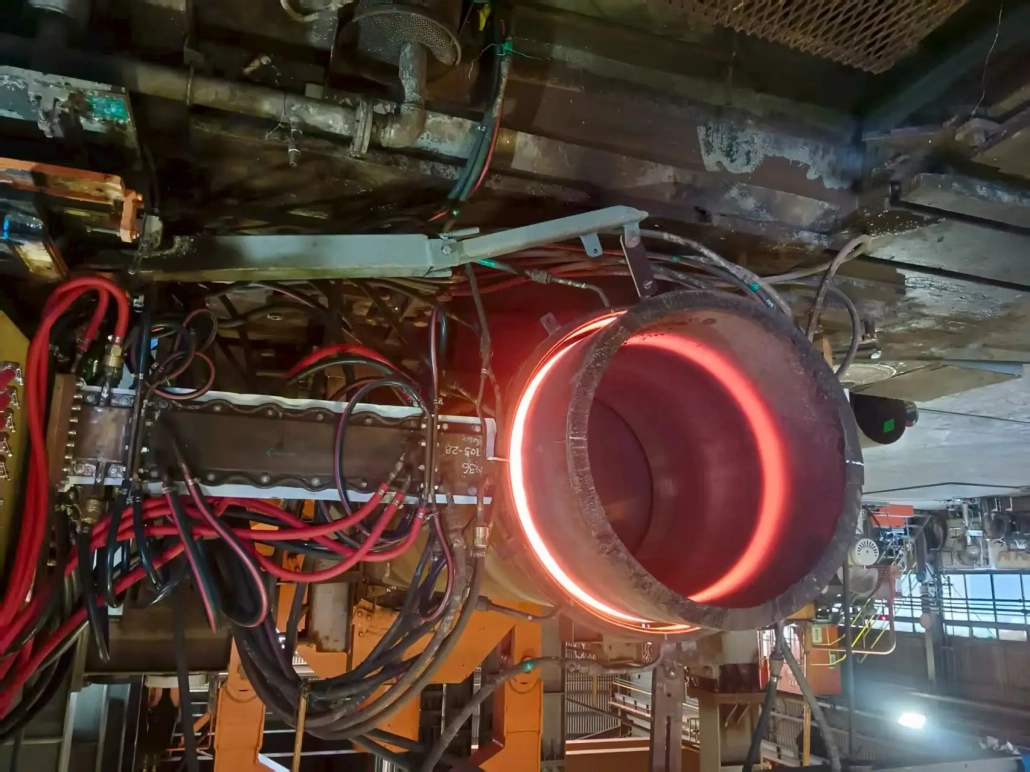
Труба устанавливается и зажимается на машине.. Индукционная катушка нагревает узкий участок трубы до температуры, необходимой для формовки..
При движении трубы через зону нагрева, толкающая система применяет контролируемую силу, а гибочный рычаг направляет нагретую секцию по заданному радиусу. Сформированный участок охлаждается сразу после выхода из индукционной катушки..
Процесс идет непрерывно:
Мощность нагрева, скорость и температура трубы должны оставаться согласованными на протяжении всего изгиба. Эти настройки регулируются в соответствии со спецификациями трубы и требуемым качеством готовой детали..
III. Основные компоненты системы
Оборудование может поставляться как комплексная производственная система, а не как отдельный индукционный источник питания..
Гибочный блок
Механическая секция вмещает, толкает и направляет трубу во время формовки. Его структура и проталкивающая способность выбираются в зависимости от размера трубы., толщина стенки и радиус изгиба.
Источник питания индукционного нагрева
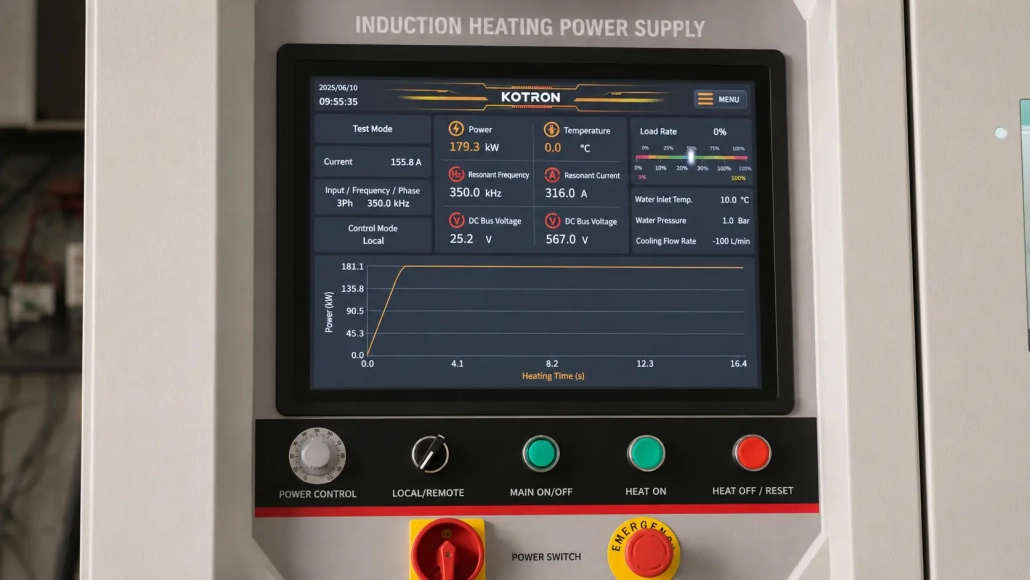
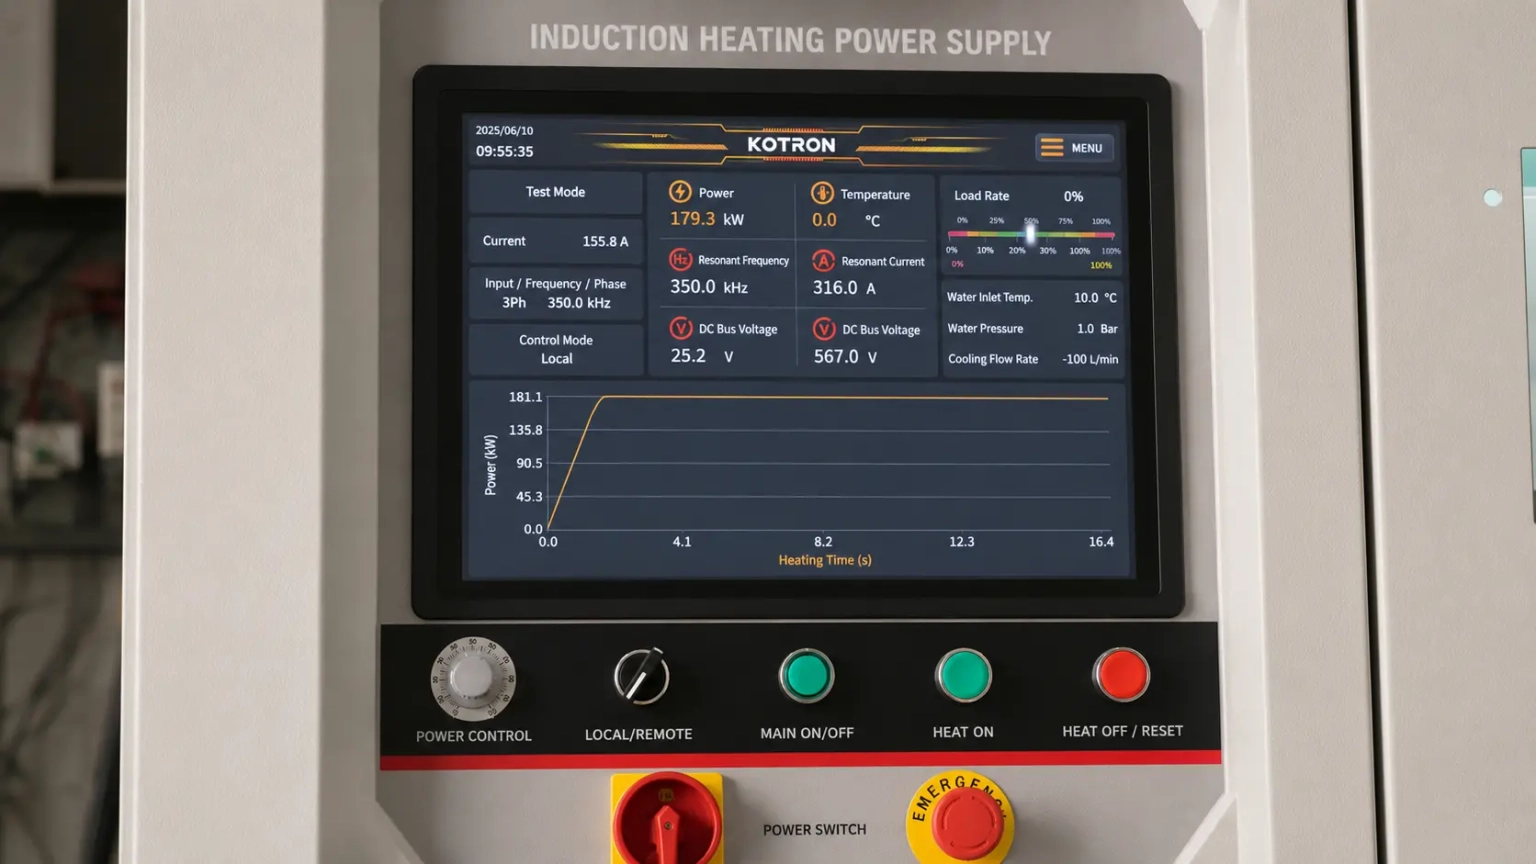
Среднечастотный источник питания подает энергию на индукционную катушку.. Мощность и частота подбираются в соответствии с размерами трубы., материал и требуемая скорость нагрева.
Индукционная катушка
Змеевик создает локализованную зону нагрева вокруг трубы.. Его размеры и конструкция рассчитаны на заготовку и необходимое распределение тепла..
Измерение температуры
Инфракрасный пирометр измеряет температуру трубы во время работы.. Сигнал температуры можно использовать для мониторинга процесса и автоматической регулировки мощности..
Система охлаждения
Система охлаждения контролирует температуру трубы после гибки, а также обеспечивает охлаждение индукционного источника питания и катушки.. Требуемое расположение зависит от производственного процесса..
ПЛК и интерфейс оператора
ПЛК координирует движение трубы, нагрев, контроле температуры, охлаждение и защитные блокировки. Операторы могут устанавливать и вызывать производственные параметры через HMI..
IV. Управление процессом, которое могут использовать операторы
Система управления представляет основные настройки производства на одном интерфейсе вместо необходимости отдельной настройки несвязанного оборудования..
Операторы могут управлять такими параметрами, как:
Утвержденные настройки можно сохранить для повторяющихся продуктов.. Когда труба той же спецификации будет произведена снова, сохраненный рецепт обеспечивает практическую отправную точку и уменьшает ненужную корректировку..
V. Цифровой мониторинг процессов DSP
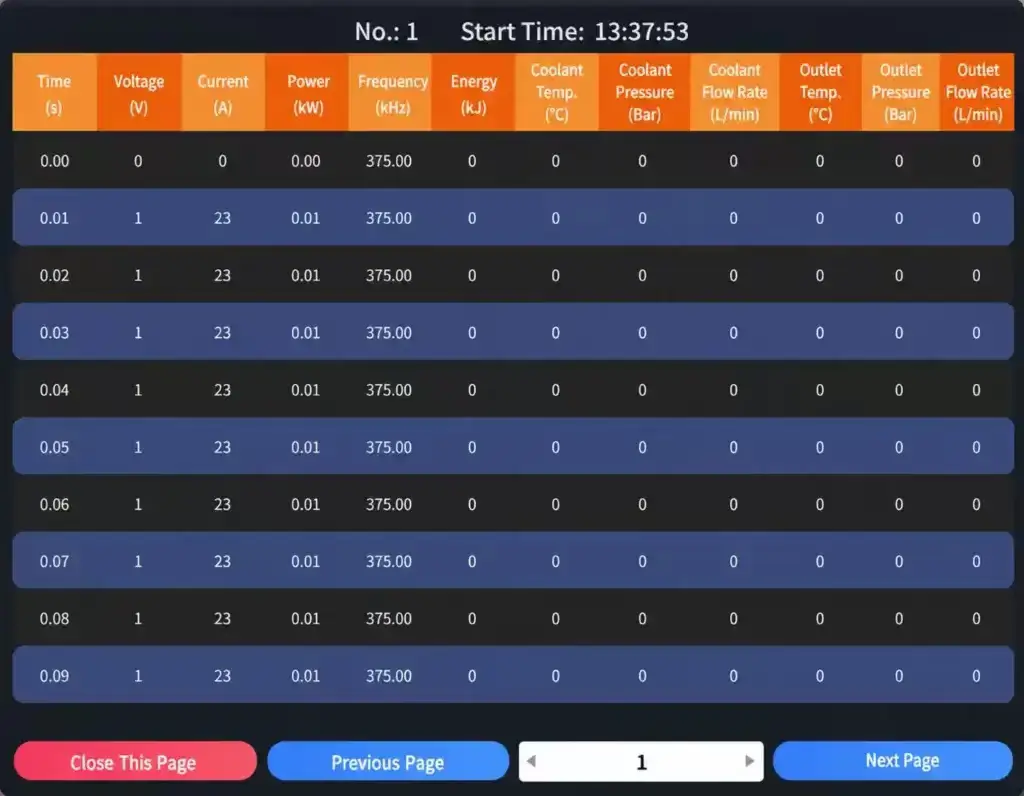
Система мониторинга DSP записывает, что происходит во время цикла нагрева и гибки..
При установке соответствующих датчиков, оператор может просмотреть:
Важным параметрам могут быть назначены верхние и нижние пределы. Если значение выходит за допустимый диапазон, система генерирует сигнал тревоги, чтобы оператор мог проверить процесс.
Система также может сохранять номера заготовок, информацию об операторе, даты производства, партии и параметры процесса. Исторические записи могут быть позже использованы для анализа производства или прослеживаемости качества.
Мониторинг температуры требует совместимого инфракрасного пирометра или другого датчика температуры.
VI. Практические преимущества
Одна координированная система
Станок для гибки, индукционный источник питания, система управления температурой и охлаждения разработаны для совместной работы. Это позволяет избежать проблем координации, которые могут возникнуть при отдельном выборе основных компонентов.
Локальный нагрев
Нагревается только участок, который формируется. Остальная часть трубы остается за пределами основной зоны нагрева.
Регулируемые параметры процесса
Мощность нагрева, температура, скорость подачи и угол изгиба можно регулировать для разных спецификаций труб.
Повторяемые производственные рецепты
Параметры процесса можно сохранять и повторно использовать для повторяющихся продуктов, снижение зависимости от ручной фиксации настроек.
Отслеживаемость производственных данных
Кривые нагрева, сигнализация, записи о деталях и информация о партиях могут храниться для последующего просмотра.
Конфигурация на основе проекта
Машина настраивается для конкретной трубы и производственной цели, а не полагается на один универсальный набор параметров.
VII. Типичные применения
Система предназначена для применения при гибке стальных труб в таких отраслях, как:
Углеродистая сталь, Применение нержавеющей стали и легированной стали можно оценить в зависимости от марки материала., размеры трубы и необходимый процесс гибки.
VIII. Конфигурация оборудования
Объем поставки может быть организован в соответствии с проектом и может включать в себя::
Механический
Нагрев & зондирование
Охлаждение
Управление & Данные
Точный объем подтверждается в техническом предложении.
IX. Часто задаваемые вопросы
Нажмите на каждый вопрос, чтобы развернуть ответ
Вы поставляете полную систему гибки труб?
Как выбрать мощность?
Может ли один станок обрабатывать трубы разного размера?
Может ли система сохранять производственные записи?
Включен ли контроль температуры?
Отправьте нам спецификацию вашей трубы
Укажите материал трубы, размеры, угол сгибания, радиус и производственную скорость. Наши инженеры подготовят конфигурацию системы на основе вашего заготовки и условий производства.






