
Индукционный нагрев стальных заготовок для ковки квадратных заготовок
Индукционный нагрев стального слитка является ограничивающим фактором в большем числе линий ковки, чем кто-либо признаёт. Пресс, робот, оператор — все трое могут работать быстрее, чем нагреватель слитков способен обеспечить равномерную ковочную температуру. И когда нагреватель отстаёт, всё позади него скапливается.
Выбор источника питания по тоннажу не влияет на размер вашего индукционного нагревателя.. Размер заготовки, марка стали, целевая температура, время цикла, частота, длина катушки, обработка материалов, контроль масштаба, и однородность температуры — все имеет значение. Пропустите один шаг, и линия не достигнет производительности в заводских условиях — не на бумаге., не в магазине.
Вот семь решений, которые отличают обогреватель, который работает в ногу со временем, от обогревателя, который становится узким местом..
1. Почему размер нагревателя заготовки начинается с времени цикла
Нагреватель ковочного потока рассчитывается исходя из требуемого количества деталей в час, а не только диаметра заготовки. Первый вопрос: Сколько заготовок должны достичь температуры ковки каждой минутой без задержки пресса?
Если для пресса требуется один слиток каждые 12 секунд, система введения подает полностью нагретый слиток с таким интервалом — включая время на индексацию, перемещение, проверку температуры, отклоненные слитки, и кратковременные остановки производства. Линия, спроектированная ровно по расчетной мощности, отстает в момент, когда размер слитков меняется, температура входного материала колеблется, или оператор замедляет последовательность передачи.
Необходимая мощность нагревателя требует запаса выше теоретической скорости. Сколько именно зависит от работы, но на практике почти невозможно опускаться ниже 10–15% выше рассчитанной производительности. Меньше этого, и любой небольшой сбой переводит пресс в режим ожидания.
Входные данные для расчета:
— Материал заготовки и сорт
— Диаметр заготовки или поперечное сечение через плоскости
— Длина и вес заготовки
— Входная температура и целевая температура ковки
— Требуемое количество заготовок в минуту или деталей в час
— Допустимый температурный градиент, расположение линии, и метод обработки
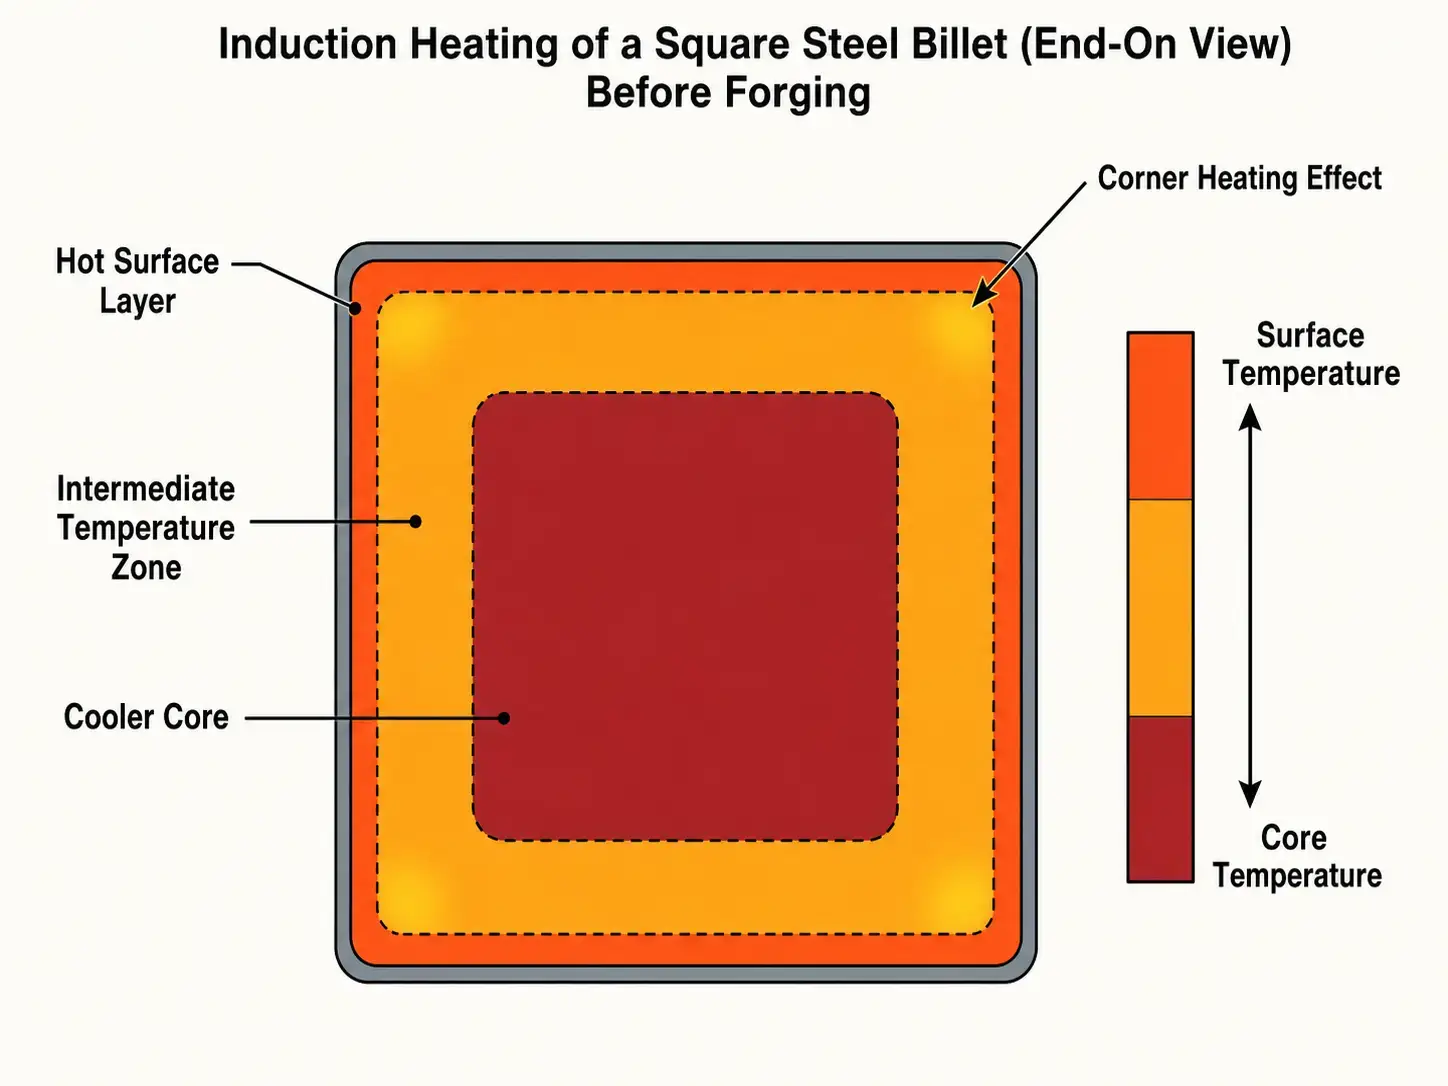
Квадратные заготовки усложняют каждый из этих входов. Квадрат не нагревается так же, как круг одинаковой площади. Углы и плоские поверхности взаимодействуют по-разному, и катушка, частота, и стратегия индексирования все меняются из-за этого. Эта тема проходит через каждый раздел ниже.
Для более широкого взгляда на то, как индукционная ковка вписывается в производственную линию, включая выбор оборудования и интеграцию процессов, см. полный справочник по ковке.
2. Требования к мощности индукционного нагрева стального заготовки
Базовая потребность в мощности исходит из энергии, необходимой для того, чтобы поднять заготовку от начальной температуры до температуры ковки в доступное время. Для углеродистых и легированных сталей, Температуры ковки находятся в диапазоне от 2000°F до 2300°F, в зависимости от марки и процесса.
Начните с веса заготовки, повышения температуры, удельной теплоёмкости, и скоростью производства. Большее количество массы и более быстрые циклы требуют больше кВт — эта зависимость линейна относительно пропускной способности. Затем добавьте мощность для системных потерь, накипи, излучения, эффективность катушки, и практического эксплуатационного запаса. Математика проста; Именно здесь большинство попыток расчета размеров идет неправильно.
Установленные кВт должны учитывать электрическую и тепловую эффективность. Индукционный нагрев эффективен по сравнению с методами на топливе, но не вся входная мощность превращается в полезное тепло в слитке. Потери в катушке, потери в источнике питания, потери в медных водоохлаждаемых элементах, и излучение от горячей стали всё сокращает чистую эффективность нагрева. Хорошо спроектированная линия работает с общей эффективностью 60–65%. Размер ниже, и вы с первого дня испытываете недовыполнение параметров.
Для быстрого справочного ознакомления: нагрев линии 4 lb заготовки каждые 10 секунда требует значительно меньше мощности, чем один нагрев 25 lb-заготовки с одинаковым интервалом. одинаковый цикл, очень разная энергия на деталь. поэтому вес заготовки и пропускная способность определяют расчёты, не только диаметр.
важен и рабочий цикл. ковочные линии работают непрерывно в течение долгих смен. номинал блока питания должен поддерживать производственную мощность без термического ослабления в конце восьмичасовой работы. Выбор мощности и планирование коммунальных услуг требует внимания на ранних этапах проекта — а не после заказа оборудования.
Учёт тепловых потерь
Теплопотери быстро растут с повышением температуры заготовки. Близко к температуре ковки, излучение становится значительным фактором — особенно при наличии зазора между выходом из бухты и прессом. Обогреватель, который достигает нужной температуры на выходе во время пуска, будет недостаточен в производстве, если горячие заготовки стоят в очереди или теряют тепло до пресса. Размер под фактическую последовательность от выхода из бухты до контакта с матрицей, не только обогреватель.
3. Выбор частоты для круглых и квадратных заготовок
Частота определяет, насколько глубоко ток проникает в слиток и где развиваются тепловые потери. Низкие частоты толкают тепло глубже в сечение. Высокие частоты удерживают его ближе к поверхности. Разница перестает быть академической, когда вы пытаетесь полностью разогреть заготовку толщиной 4 дюйма.
Для ковки заготовок, Цель — равномерный прогрев — довести всю поперечную сечение до температуры ковки. Частота уравновешивает скорость нагрева, размера сечения, равномерность температуры, и то, что может обеспечить источник питания.
| Размер заготовки (По плоским сторонам) | Рекомендуемая частота | Почему |
|---|---|---|
| Меньше 2 дюймов | 3–10 кГц | Небольшой участок — расстояние от поверхности до сердцевины достаточно короткое, чтобы средняя частота могла прогреть его полностью |
| 2″–4″ | 1–3 кГц | Требуется более глубокое проникновение; сбалансировать скорость нагрева с температурой сердцевины |
| Свыше 4″ | 500 Гц–1 кГц | Большой участок требует глубокого проникновения; высокие частоты перегревают поверхность до того, как сердцевина успевает нагреться |
Окончательный выбор также зависит от марки стали, целевая температура, и от того, какой градиент допускает процесс.
Квадратные заготовки усложняют выбор частоты. Углы и плоские поверхности ведут себя по-разному при электромагнитном воздействии, поэтому они нагреваются иначе. В зависимости от размера заготовки и конструкции индукционной катушки, Углы нагреваются сильнее, чем сердцевина — или холоднее, чем середина плоскости — и оба варианта создают проблемы на прессе.
Для квадратных заготовок, частотное решение зависит от размеров поперечного сечения по плоским граням, поведение температуры на углах, температура сердцевины при разряде, являются ли заготовки индексированными или подаются непрерывно, стиль катушки и расстояние сцепления, и допустимые колебания температуры процесса.
Для более глубокого технического обзора, см. выбор частоты и основы индукционного нагрева.
4. Длина катушки, Пропускная способность & Обработка материалов
Установленная мощность в кВт определяет, сколько энергии доступно. Длина катушки и время пребывания заготовки определяют, сможет ли заготовка поглотить эту энергию без перегрева поверхности относительно сердцевины. Короткая катушка с очень высокой мощностью перегревает поверхность до того, как центр достигает температуры ковки — пирометр показывает 'идти',, пресс говорит 'нет'.
Время пребывания — это время, которое каждая заготовка проводит в активной зоне нагрева, контролируется длиной катушки, скоростью движения заготовки, расстоянием между заготовками, и методом индексирования.
Для непрерывного нагревателя с толкателем, шаг заготовок напрямую влияет на производительность. Плотное расположение упаковывает больше заготовок в катушку и повышает производительность, но это также изменяет сцепление, контроле температуры, и надежность механической подачи. Для индексной системы, каждая заготовка останавливается на одной или нескольких нагревательных станциях. Это упрощает отслеживание деталей и контроль температуры., но время индексации должно совпадать с циклом прессования — никаких пропусков, никаких совпадений.
Однокатушечные и многокатушечные устройства
В простом нагревателе используется одна длинная катушка с одним источником питания.. Многозонные системы обеспечивают быстрый начальный нагрев., окончательная регулировка температуры, несколько размеров заготовки, и обратная связь пирометра с замкнутым контуром без переналадки — важно, когда температура поступающего материала или размеры заготовок варьируются в ходе производственного цикла. Для конфигураций оборудования, см. индукционные ковочные системы и конструкция катушки для деталей, которые влияют на производственные показатели.
Обработка материалов влияет на производительность
Обработка материалов определяет, достижимо ли расчетное пропускание катушек. Обогреватель может иметь достаточную мощность (кВт), а плохая подача, индексация, или конструкция выгрузки все равно ограничивает линию. Квадратные заготовки застревают. Они всегда застревают в самый неподходящий момент — перекосят или перекосят рельсы., толкатели, останавливается, и передаточные гнезда не предназначены для условий горячего масштаба. Проект обработки должен учитывать то, что происходит после нескольких недель накопления накипи., не первый день.
— Способ загрузки заготовок и конструкция магазина холодных заготовок.
— Толкающее усилие и выравнивание при тепловом расширении
— Материал направляющих, носить, и зазор шкалы
— Робот, конвейер, или время получения вручную
Система разгрузки имеет большое значение. Заготовка выходит из рулона при правильной температуре и теряет тепло каждую секунду до того, как пресс соприкоснется с ней.. Размещайте выход рулона как можно ближе к прессу или роботу-переносчику, насколько позволяет площадь помещения., с достаточным пространством для безопасного доступа и обслуживания. Каждый фут расстояния переноса стоит вам температуры — и чем горячее заготовка, тем быстрее он теряет тепло.
Отслеживание горячих заготовок становится важным, когда на одной линии проходят заготовки нескольких размеров или рецептов.. Система управления должна знать, какая заготовка находится в каком положении катушки, какой рецепт активен, и была ли заготовка задержана сверх допустимого временного окна. Если пропустишь это, ты отправляешь холодную заготовку на пресс.
5. Требования к равномерности температуры и замачиванию
Заготовка может показывать правильную температуру поверхности и при этом оставаться слишком холодной в сердцевине. Это самая частая причина, по которой ковка испытывает трудности после установки. Показания пирометра выглядят нормально. Пресс не согласен.
Пресс реагирует на поведение деформации заготовки, и это зависит от полного распределения температуры по сечению, а не только по поверхности.. Холодный сердечник увеличивает формовочную нагрузку, уменьшает срок службы штампа, вызывает наплывы или складки, и производит непостоянный поток зерна. Ничего из этого не отображается на дисплее температуры обогревателя..
Равномерность температуры зависит от сечения заготовки., частота нагрева, скорость нагрева, длина катушки, теплопроводность стали, время, доступное для проведения, куда направлен пирометр, и задержка между нагревом и ковкой.
Для больших заготовок, короткая секция выравнивания или выдержки помогает. В индукции, это не всегда означает отдельную печь. Это может быть более длинная катушка с уменьшенной плотностью мощности в конечной зоне, контролируемое расстояние между заготовками, или короткая изолированная секция передачи, которая позволяет теплу проводиться от поверхности к сердцевине до удара пресса.
Встраивайте измерение температуры при изготовлении линии. Один пирометр, направленный на одну поверхность, пропускает различия между углом и сердцевиной, а также вариации, связанные с ориентацией на квадратных заготовках.
Для процессов, включающих последующую термообработку или закалку, Применяются те же принципы контроля температуры. Связанные темы включают термическая обработка и индукционная закалка.
6. Охлаждение, Controls, и практическую интеграцию линии
Нагреватель заготовок является производственной машиной. Помимо источника питания и катушки, Он зависит от охлаждения, контрольные системы, датчики, защиты, доступа для технического обслуживания, и интеграции с кузнечным участком. Любой из этих факторов может остановить линию.
Водяное охлаждение критично. Индукционные катушки, шины, выводы, и силовая электроника выделяют тепло во время работы. Недостаточное охлаждение снижает надежность, сокращает срок службы компонентов, и вызывает неприятные остановки во время длительных производственных циклов. Система, работающая при 70°F (21°C) окружающей температуры, срабатывает по перегреву при 95°F (35°C) в августе.
| Компонент | Что требует охлаждения | Режим отказа при недостаточном размере |
|---|---|---|
| Индукционная катушка | Медные витки + Огнеупорная футеровка | Выгорание катушки, Трещины в футеровке |
| Источник питания | IGBT / SCR + Радиаторы | Термическое понижение мощности, остановка посреди смены |
| Выходной трансформатор | Обмотки + Ядро | Пробой изоляции, пробой дугой |
| Шинная работа | Медные шины + болтовые соединения | Горячие точки, ослабленные соединения из-за теплового цикла |
| Конденсаторы | Диэлектрик + внутренняя шина | дрейф емкости, сокращение срока службы, термический разбег |
Проектирование системы охлаждения должно учитывать качество воды, расход, повышения температуры, требования к фильтрации, проводимость, и обнаружение утечек. Для полного разбора, см. системы водяного охлаждения.
Системы управления поддерживают нормальное производство и аварийные состояния. Минимально, большинству нагревателей для ковки требуется управление рецептами, управление мощностью, контроль температуры, межблокировки, регистрация неисправностей, и связь с технологическим оборудованием верхнего и нижнего уровня.
— Обнаружение наличия заготовки и защита от застреваний
— Автоматическая регулировка мощности с обратной связью от пирометра
— Хранение рецептов по размеру заготовки и марке стали.
— Отказаться от управления желобом для заготовок с пониженной температурой.
— Обмен сигналами готовности к прессованию и нагревателю
Инженеры по автоматизации заранее определяют обмен сигналами. Обогреватель, робот, нажимать, конвейеры, и система безопасности должны согласовать, когда заготовка может двигаться, когда нагрев прекращается, и что происходит после расстройства. Модернизируйте эти рукопожатия позже, и затраты умножатся..
7. Распространенные ошибки в определении размеров, которые снижают производительность
Большинство проблем с нагревом заготовок начинается с неполных предположений о размерах. Система выглядит корректной на бумаге. В производстве, она не будет держать норму.
| Ошибка в определении размеров | Что происходит на производстве |
|---|---|
| Определение размеров только по диаметру заготовки | Время цикла не соответствует прессу — линия работает ниже расчетной производительности |
| Только температура поверхности, без проверки сердцевины | Перегрузка пресса, Повреждение штампа, Холодные заломы в поковке |
| Катушка слишком короткая для применяемой мощности | Поверхность подгорает, прежде чем центр достигнет температуры ковки |
| Выход рулона слишком далеко от пресса | 50Потеря –100°F при передаче между нагревателем и матрицей |
| Система охлаждения рассчитана на зимнюю температуру | Срабатывание защиты от перегрева каждый августовский день |
| Один рецепт для трех размеров заготовок и двух марок | Некоторые заготовки недогреты, некоторые перегреты — ни одна настройка не подходит для всех |
| Нет зазора шкалы в направляющих | Заклинивания, кривые заготовки, неожиданный простой |
Увеличение мощности решения проблемы может сделать ситуацию хуже. Более высокая мощность сокращает время нагрева, но она резко повышает температуру поверхности, если катушка, частота, и время пребывания не соответствуют заготовке. конструкция катушки имеет такое же значение: геометрия, медная секция, изоляция, огнеупорный материал, охлаждающие каналы, и механическая поддержка — все это влияет на то, что происходит на производстве.
Если нагретая заготовка позже поступает на операцию индукционной закалки или термообработки на заводе, изменение температуры создает проблемы с качеством на выходе. Для закаленных деталей, анализа распространённых дефектов индукционной закалки помогает проследить, как изменение нагрева влияет на конечные свойства.
Ключевой вывод
Размер для времени цикла, не кВт. Получите катушку достаточно длинной, чтобы сердечник догнал. Разместите катушку как можно ближе к прессу, насколько позволяет площадь пола. Планируйте более одного размера заготовки с первого дня. Сделайте правильно эти четыре вещи, и остальное последует само собой.
Часто задаваемые вопросы
вопрос: Как мне рассчитать, сколько кВт мне нужно?
А: Начните с веса заготовки, целевая температура минус входящая температура, и детали в час. Это даст вам чистую энергию. Примените коэффициент эффективности системы — 60–65% является разумным исходным показателем для хорошо спроектированной индукционной линии — и добавьте запас 10–15%. Проверьте, может ли утилита обеспечить полную нагрузку, перед тем как заказывать.
вопрос: Мои заготовки квадратные. Какую частоту мне следует использовать?
А: Под 2 дюймы по плоской стороне: 3–10 кГц. 3–6 дюймов: 1–3 кГц. Выше 6 дюймов: 500 Гц до 1 кГц. Конструкция катушки и обработка углов изменяют окончательное число — протестируйте с измеренными заготовками, если процесс новый.
вопрос: Мой пирометр показывает 2200°F, но пресс испытывает трудности. Что происходит?
А: Холодное ядро. Поверхность достигла температуры ковки, но центр нет. Замедлите скорость нагрева, удлините катушку, или добавьте зону пропекания на пониженной мощности, чтобы тепло проникало внутрь. Пирометр видит только поверхность.
вопрос: Одна катушка или несколько зон нагрева?
А: Одна катушка подходит для одного размера заготовки при постоянной скорости. Используйте многозонный режим, если вы обрабатываете несколько размеров заготовок или марок стали, требуется строгий контроль температуры выхода, или требуется обратная связь от пирометра с замкнутым циклом. Многозонный вариант дороже вначале, но окупается, когда ваша смесь меняется из недели в неделю.
Получите оценку размеров для вашей линии нагрева заготовок
Отправьте нам размеры ваших заготовок, марка стали, целевая температура, и требуемое время цикла. Мы составим оценку мощности, рекомендации по частоте, и конфигурацию катушек для вашей планировки — обычно в 24 часы.


