
Как работают индукционные катушки: Освоение 5 Ключевые факторы проектирования для точного контроля нагрева
Источники питания индукционного нагрева могут обеспечить идеально согласованную частоту и мощность — и результат все равно может оказаться браком, если катушка неправильная.. Как работают индукционные катушки дело не только в том, чтобы обмотать медную трубку вокруг детали. Катушка — это место, где электрическая энергия превращается в магнитное поле, и её геометрия точно определяет, где будет появляться тепло в заготовке — и где его не будет. Хорошо спроектированная катушка достигает целевой зоны с минимальными потерями энергии. Плохо спроектированная промахивается мимо зоны, перегревает неправильную область, или сгорает от недостаточного охлаждения. В этой статье объясняется, что делают индукционные катушки., общие конфигурации, и пять факторов конструкции, которые отличают надёжную катушку от производственного кошмара.
Содержание
1. Что делает индукционная катушка
Индукционная катушка — также называемая индуктивностью или рабочей катушкой — это компонент, который преобразует электрическую энергию от источника питания в магнитное поле, взаимодействующее с деталью. Обычно она изготавливается из медной трубы (с высокой электрической проводимостью) с внутренними каналами для водяного охлаждения. Катушка не касается детали; она создаёт магнитное поле через воздушный зазор, и это поле индуцирует вихревые токи на поверхности детали. Это тот же принцип, объяснённый в нашем руководстве по как работает индукционный нагрев — катушка — это место, где происходит тот трёхшаговый процесс (ток → поле → вихревые токи → тепло) физически начинается.
Работа катушки обманчиво проста: пропускать высокочастотный переменный ток и формировать результирующее магнитное поле так, чтобы оно концентрировалось в зоне нагрева мишени.. Все, что имеет значение — схема нагрева, эффективность, согласованность времени цикла — отслеживает, насколько хорошо геометрия катушки соответствует геометрии детали.. Катушка не является универсальным компонентом.; это инструменты, специфичные для конкретного приложения, например, режущий инструмент или штамп.
2. Распространённые конфигурации индукционных катушек
Индукционные катушки бывают нескольких основных форм, каждая из которых подходит для определенного класса геометрии деталей. Пользовательские катушки часто сочетают особенности нескольких типов, но эти четыре конфигурации охватывают подавляющее большинство промышленных применений.
Геликоидная (Соленоид) Катушка
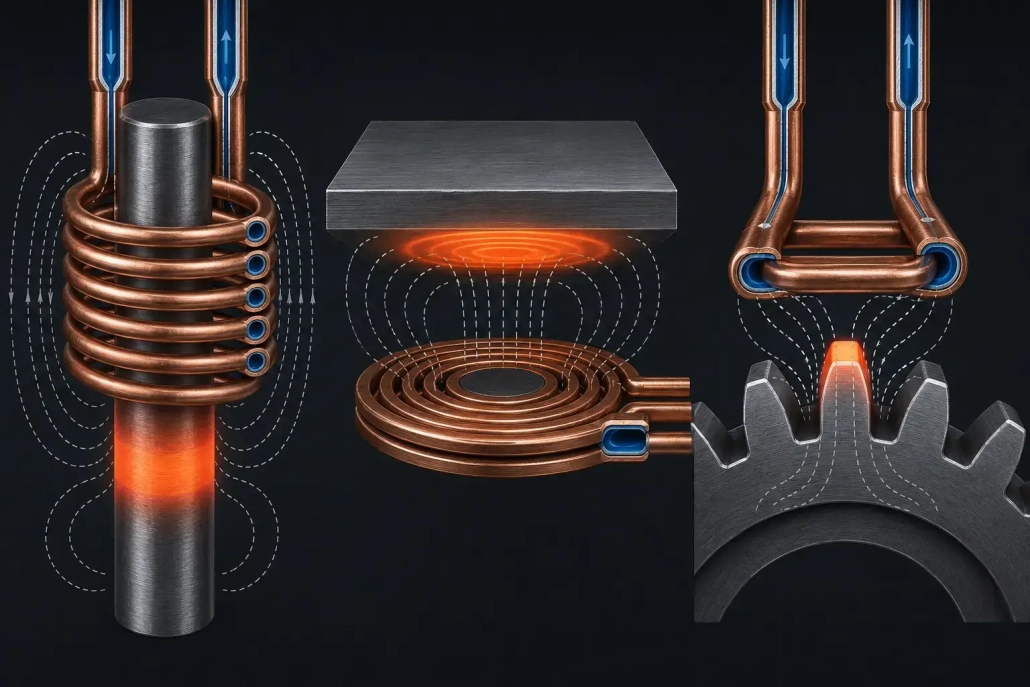
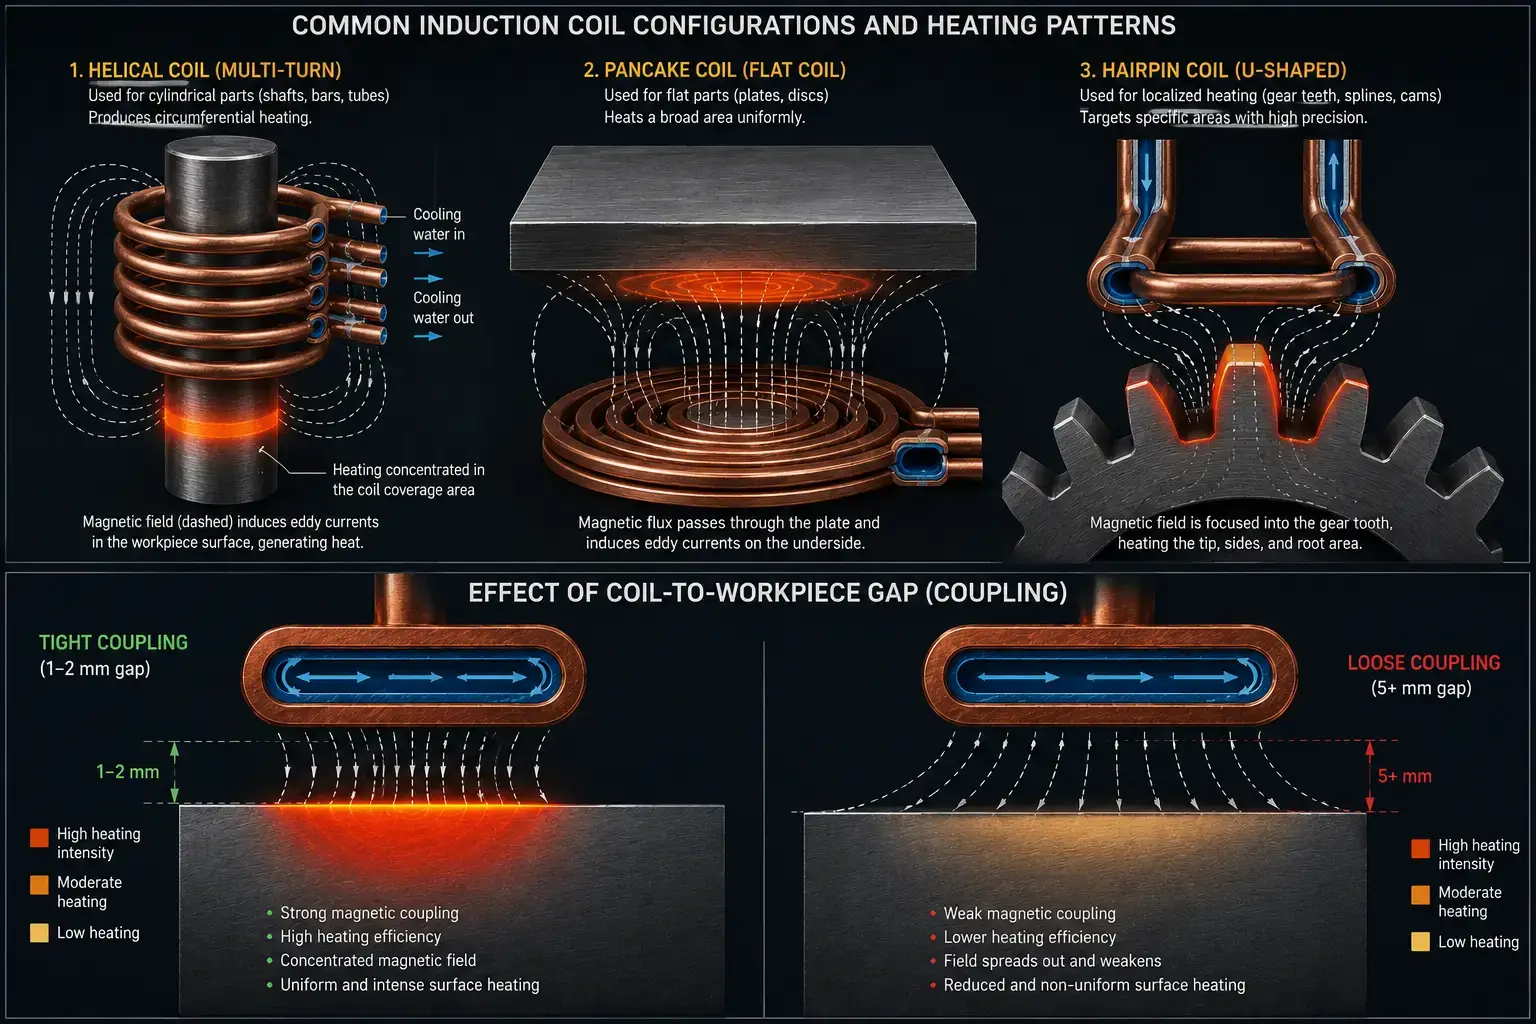
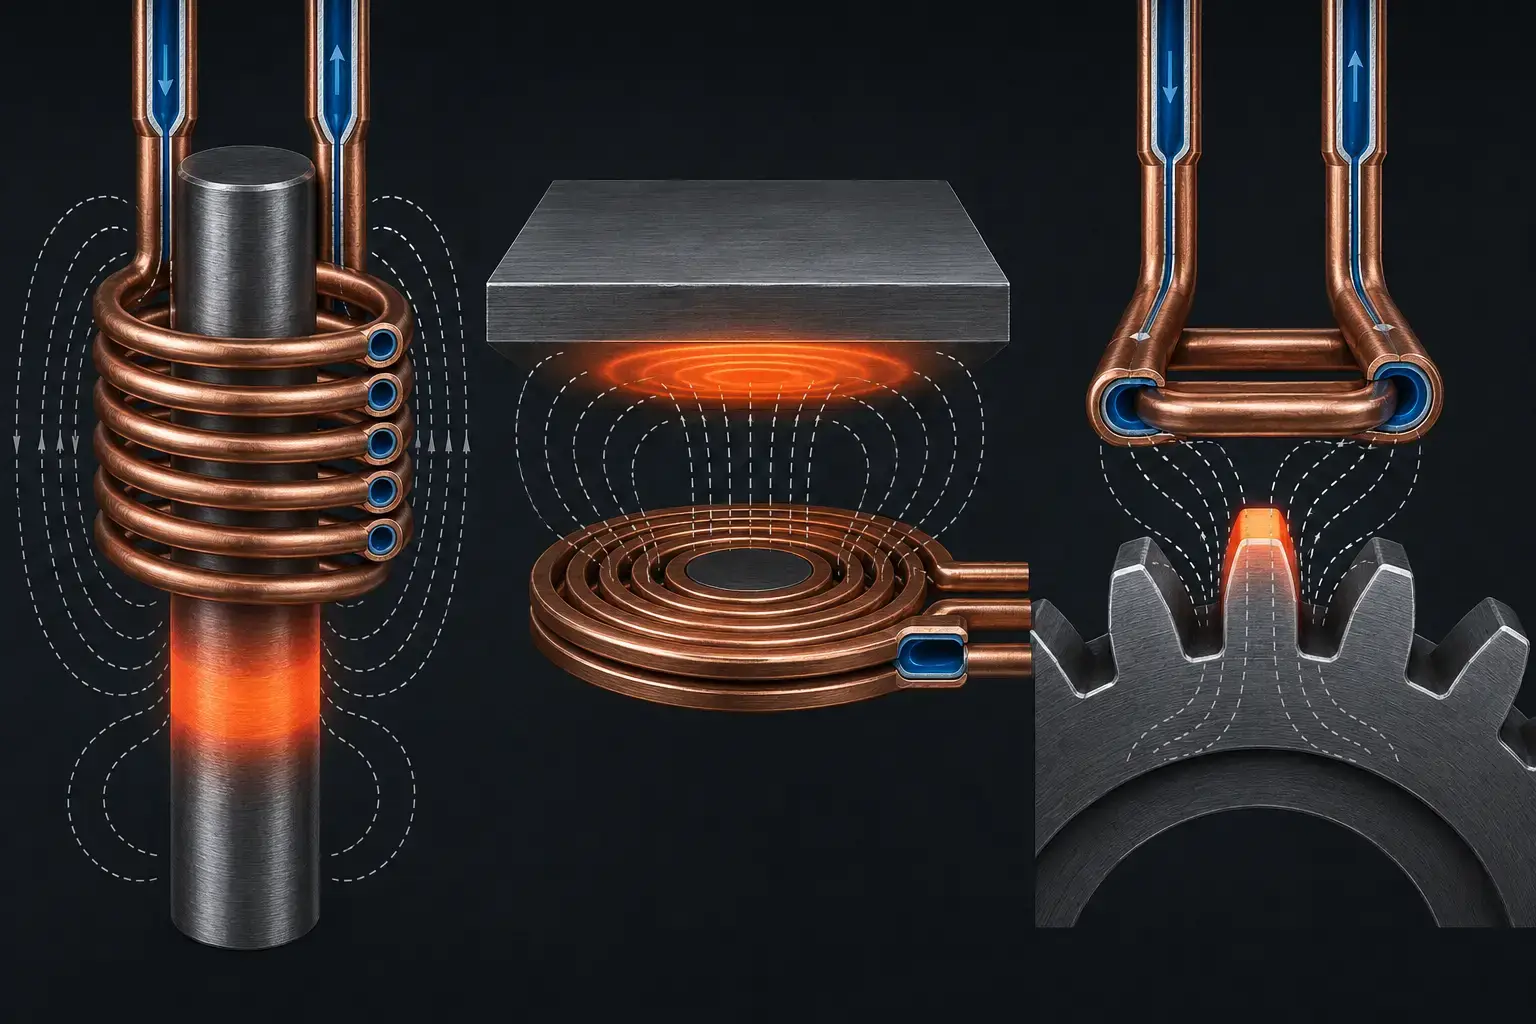
Геликоидная катушка наматывается вокруг внешней стороны цилиндрической детали — валов, штифты, подшипниковых колец, прутка. Деталь располагается внутри катушки, так что магнитное поле окружает её равномерно. Геликоидные катушки обеспечивают постоянный окружной нагрев и являются рабочей конфигурацией для OD (внешний диаметр) закалка валов и трубок. Многовитковые спиральные катушки концентрируют поле вдоль оси катушки.; однооборотные версии производят более узкий, более четко выраженная тепловая зона. Специально для валов, индукционное упрочнение вала процессы полагаются на эту конфигурацию, и концентричность между катушками и деталями имеет решающее значение для получения однородных результатов..
Блин (Плоская спираль) Катушка
Блинная катушка намотана плоско — как спираль в одной плоскости.. Он генерирует магнитное поле, перпендикулярное его поверхности, и используется для нагрева. плоские поверхности, торцевые поверхности, или нижняя сторона фланцев. Плоские катушки также используются в сканирующих приложениях, где катушка движется по большой плоской области. узор нагрева представляет собой кольцо или диск, который повторяет обмотку катушки, с самой сильной магнитной индукцией непосредственно под медными витками.
Штырьковая (U-образная / Одновитковая) Катушка
Штырьковая катушка представляет собой U-образную петлю — по сути одновитковый индуктивный элемент, согнутый в две параллельные ножки. Магнитное поле сосредоточено между ножками и вокруг них, что делает ее идеальной для локализованное нагревание определённых участков: зуб шестерни, верхушку кулачка, кромка рельса, или штифт малого диаметра. Эта конфигурация распространена в закалке кулачков и вилок переключения передач где требуется обработка только отдельной контактной поверхности. Катушки с изогнутой формой часто оснащаются концентраторами потока для точного направления поля на цель.
Внутреннее отверстие (ID) Катушка
Для нагрева внутренней поверхности отверстия, кольцо, или трубы, катушка должна помещаться внутри детали. ID-катушки компакты, часто имеют одну или несколько витков, и охлаждение особенно требовательно, поскольку катушка окружена горячей заготовкой с минимальным пространством для рассеивания тепла.. Наше подробное руководство по индукционной закалке внутреннего отверстия охватывает конкретные проблемы проектирования катушек ID, где магнитные концентраторы внутри катушки часто необходимы для выталкивания поля наружу, к стенке отверстия..
3. Пять факторов проектирования, которые контролируют результат
Конструкция катушки – это баланс конкурирующих требований.: плотная муфта для повышения эффективности и достаточный зазор для загрузки и разгрузки детали; высокое количество витков для силы поля против управляемой индуктивности; интенсивный локальный нагрев против предотвращения сгорания катушки. Эти пять факторов определяют каждое решение.
Фактор 1: Расстояние связи (Магнитный зазор)
Расстояние между поверхностью катушки и поверхностью заготовки — зазор связи — является наиболее влиятельным параметром конструкции катушки. Сила магнитного поля быстро уменьшается с расстоянием. Зазор 1–2 мм обеспечивает сильную связь и высокую эффективность; зазор в 5 мм или больше может снизить эффективность на 30–50%. Практический нижний предел определяется зазором для частичной загрузки и риском искрения или механического контакта во время вращения.. В производстве, Расстояние соединения должно быть одинаковым между деталями — изменение зазора приводит к изменению нагрева., что приводит к изменению твердости.
Фактор 2: Количество поворотов
Добавление витков увеличивает напряженность магнитного поля для данного тока — больше витков означает больший поток, связывающий заготовку.. Но большее количество витков также увеличивает индуктивность катушки., что смещает резонансную частоту контура бака. Блок питания должен соответствовать (настроиться на) результирующее сопротивление нагрузки. Катушка со слишком большим количеством витков может привести к тому, что резонансная частота окажется ниже рабочего диапазона источника питания.; слишком мало витков может потребовать большего тока, чем может обеспечить источник питания или шина.. Подсчет витков — это согласование между катушкой и источником питания, а не независимый выбор..
Фактор 3: Сопоставление контуров
Катушка должна следовать контуру детали настолько близко, насколько это практично. Если деталь имеет ступеньку, плечо, или радиус, катушка должна отражать эту особенность, чтобы поддерживать одинаковое расстояние соединения по всей зоне нагрева.. Цилиндрическая катушка над ступенчатым валом будет сильнее нагревать участок с большим диаметром (более плотное соединение) и слабее участок с меньшим диаметром — создавая неравномерный рисунок, который нельзя исправить только регулировкой частоты или мощности. Для деталей с сложной геометрией — шестерни с их профилями зубьев или подшипники ступицы с угловыми канавками — катушки, соответствующие контуру, не являются опцией; они определяют разницу между допустимым и недопустимым рисунком твёрдости.
Фактор 4: Внутренний охлаждающий дизайн
Индукционные катушки несут сотни или тысячи ампер высокочастотного тока. Сама медь имеет сопротивление, и это сопротивление генерирует тепло внутри катушки — независимо от нагрева заготовки. Без достаточного водяного охлаждения, катушка может достичь температур, отжигающих медь (смягчая её), вызывает окисление, или даже плавится сквозь стенку трубы. внутренние охлаждающие каналы должны быть соразмерены с учетом ожидаемой плотности тока, и скорость потока воды должна поддерживать турбулентное течение (не ламинарное) для эффективного извлечения тепла. На внутренних катушках и других ограниченных конструкциях, охлаждение является самым трудным ограничением для выполнения.
Фактор 5: Концентраторы потока
Фокусирователи потока — также называемые магнитными шунтами или усиливающими устройствами — это вставки, изготовленные из феррита или ламинированной кремнистой стали размещаемые вокруг или внутри катушки для перенаправления магнитного поля. Они не являются частью электрической цепи; они являются чисто магнитными элементами. Концентратор снаружи катушки в форме шпильки направляет поле внутрь к детали, а не позволяет ему бесполезно рассеиваться в открытом воздухе.. На внутренних катушках с отверстием, концентратор внутри заставляет поле распространяться радиально наружу к стенке отверстия.. Концентраторы могут превратить слабую катушку в эффективную — но они увеличивают стоимость, сложность, и создают точку отказа (феррит может треснуть от теплового удара), поэтому их используют там, где геометрия требует этого, а не по умолчанию.
4. Согласование катушки с геометрией детали
выбор катушки начинается с детали, а не с источника питания. Задавайте эти вопросы по порядку: (1) Какая поверхность нуждается в нагреве — OD, ID, лицо, или дискретная особенность? (2) какова глубина целевой корпуса — и, следовательно, требуется частота индукционного нагрева на такой глубине? (3) какой зазор доступен для загрузки — и, следовательно, какое расстояние соединения достижимо? (4) вращается ли деталь при нагревании, или это статичное (однозарядное) процесса?
Ответ на эти четыре вопроса сужает конфигурацию катушки до одного или двух практических вариантов. Отсюда, число витков, диаметр трубки, и размеры канала охлаждения рассчитываются в соответствии с индукционный нагревательный источник питания выходной мощностью. Катушка и источник питания образуют резонансную цепь — они должны быть электрически совместимы, иначе система не будет подавать номинальную мощность на деталь. Эта взаимозависимость является причиной того, что классификация частот индукционного нагрева важно на стадии проектирования катушки, не только при выборе оборудования.
Для сканирования (прогрессивный) закалке, катушка обычно имеет одно или несколько коротких витков и перемещается вдоль детали, нагревая узкую полосу, которая сразу же закаливается. Для одиночной закалки, катушка охватывает всю зону нагрева сразу — проектирование более сложное, но цикл быстрее для массового производства. Выбор между сканированием и одноразовым нагревом — это решение, связанное с экономикой производства, которое затем определяет конструкцию катушки.
🔑 Главный вывод
Индукционная катушка — это не универсальный аксессуар — это специализированный инструмент, при котором электрическая энергия превращается в магнитное поле. Пять факторов определяют, будет ли катушка подаёт: расстояние соединения (держать её плотно и последовательно), число витков (сопоставлять её с блоком питания), сопоставлять контуры (следовать геометрии детали), внутреннее охлаждение (размер по плотности тока), и концентраторы потока (использовать их там, где требует геометрия).
катушка, механически правильная, но электрически несогласованная с блоком питания, не будет обеспечивать номинальную мощность. Катушка, которая электрически правильная, но геометрически неправильная, будет нагревать неправильную зону. Обе должны быть правильными — и должны быть спроектированы вместе, а не независимо.
Часто задаваемые вопросы
Какой материал лучше всего подходит для индукционных катушек?
Высокая проводимость медной трубы является стандартным материалом — в частности, кислородно-беспроводный (OFHC) медь для требовательных применений. медь сочетает отличную электрическую проводимость (минимизирует нагрев катушки из-за потерь I²R) с хорошей теплопроводностью (обеспечивая эффективное водяное охлаждение). Трубка должна иметь внутренние каналы для потока охлаждающей жидкости. Для очень высоких частот выше 1 МГц, иногда вместо трубок используются медный лист или обработанные медные профили, поскольку эффект кожи ограничивает ток крайне тонким поверхностным слоем.
Насколько близко должна быть катушка к детали?
Максимально близко. Зазор между муфтам 1–3 мм типично для применений точного упрочнения. Зазоры ниже 1 мм риск дуги или механического контакта; зазоры сверху 5 мм значительно теряют эффективность. Зазор также должен быть одинаковым по всей зоне нагрева — неравномерная связь приводит к неравномерному нагреву. Для вращающихся деталей, минимальный зазор должен учитывать биение детали и допуск крепления..
Зачем индукционным катушкам водяное охлаждение??
Медная катушка пропускает очень большой ток — часто от сотен до тысяч ампер — и электрическое сопротивление меди, хотя и низкий, генерирует значительный нагрев I²R внутри самой катушки. Без активного водяного охлаждения по внутренним каналам, температура катушки быстро растет, приводящий к отжигу меди (смягчение), ускоренное окисление, и в итоге выход из строя катушки. Охлаждающая вода должна течь со скоростью, обеспечивающей турбулентный поток для эффективного отвода тепла — ламинарный поток создает пограничный слой, изолирующий медь от охлаждающей жидкости..
Нужна специальная индукционная катушка для вашего применения?
Наша инженерная команда разрабатывает катушки, предназначенные для конкретных приложений — от простых спиральных индукторов до сложного инструмента с контурным совпадением и концентраторами потока. Отправьте чертеж вашей детали или описание для рекомендации по проектированию катушки.


