Машина для индукционной закалки зубчатых реек для станков & Промышленная автоматизация
Ⅰ. Индукционная закалка зубчатой рейки в эксплуатации
Индукционная закалка зубчатой рейки
Локализованная индукционная закалка зубьев рейки
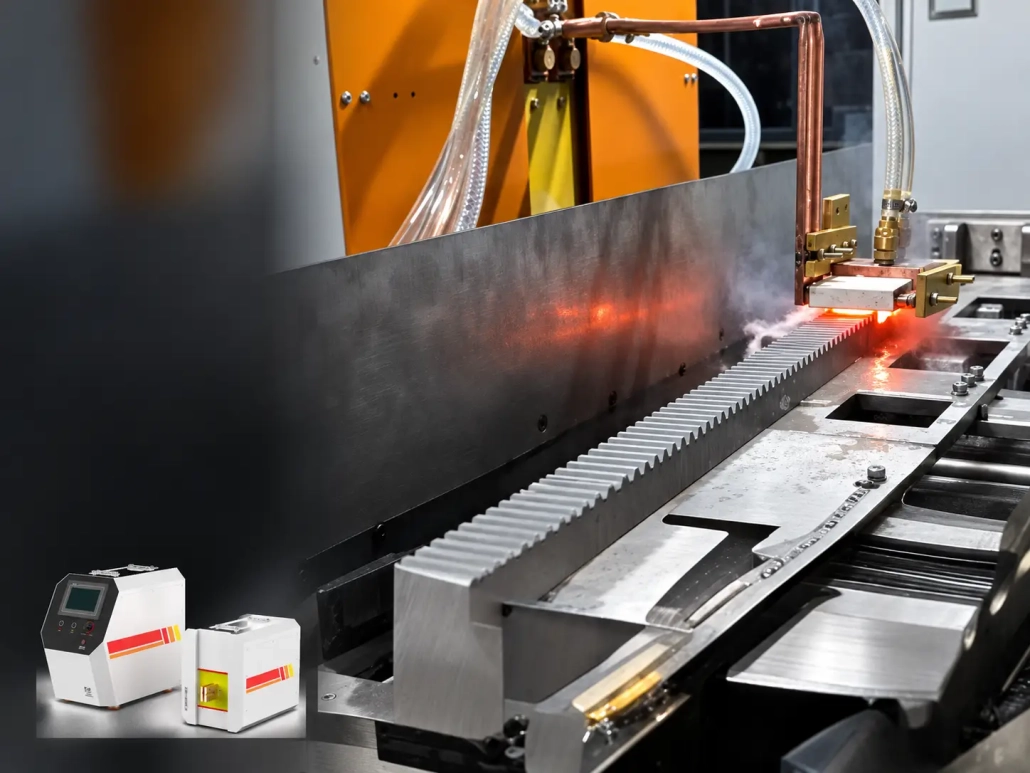
В процессе, показанном выше, индукционная катушка расположена близко к зубьям рейки и нагревает необходимую площадь зубьев. Затем нагретую область закаливают в соответствии с процессом закалки..
Для более длительной терапии, Относительное перемещение между зубчатой рейкой и индуктором может переносить зону нагрева вдоль рейки..
Процесс разрабатывается вокруг области, указанной для закалки, а не рассматривает всю стойку как одну равномерно нагретую заготовку..
Ⅱ. Какие участки зубчатой рейки можно закалить?
Требуемая площадь закалки зависит от конструкции стойки и режима термообработки..
Зуб рейки включает в себя кончик зуба, фланг и корень, однако не следует автоматически считать, что эти области требуют одного и того же образец твердости или глубина корпуса. В некоторых случаях может потребоваться закалка главным образом вокруг поверхности рабочего зуба., в то время как другие могут указать другой профиль усиленной зоны.
Поэтому необходимая площадь должна быть определена на чертеже до выбора индуктора и процесса..
Материал и предыдущее состояние также имеют значение.. Материал стойки должен подходить для требуемой реакции индукционной закалки..
Для первоначальной оценки процесса, наиболее полезной информацией обычно является чертеж стойки, материал и выраженная закаленная зона.
Ⅲ. Позиционирование и сканирование индуктора вдоль зубьев рейки
Зубчатые рейки отличаются от гладкие валы поскольку индукционная катушка работает вокруг повторяющегося профиля зуба, а не сплошной цилиндрической поверхности..
Индуктор не обязательно повторяет каждую деталь формы зуба.. Его геометрия и положение разрабатываются в соответствии с профилем стойки и требуемой схемой нагрева..
Важные соображения включают геометрию зуба., модуль, секция стойки, соотношение катушки и зуба и доступный зазор вокруг области лечения.
Для длинной стойки, обработку можно проводить по длине стойки с помощью контролируемого относительное движение между заготовкой и индуктором. Во время этого движения, взаимосвязь между катушкой и зубцами должна оставаться достаточно контролируемой для требуемого процесса..
Длинным заготовкам также может потребоваться соответствующая поддержка и руководство, чтобы положение стойки не менялось слишком сильно по ходу обработки..
Изменение модуля, Форма зуба или секция стойки могут потребовать использования другого инструмента, даже если общая длина стойки одинакова..
Ⅳ. Закалка и окончательный результат закалки
Нагрев сам по себе не определяет зону окончательной закалки.. Нагретые зубья рейки также должны быть закалены в соответствии с требуемым процессом..
При движущейся или сканирующей установке, устройство закалки должно работать с нагретой областью по мере прохождения обработки.. В зависимости от приложения, закалка может быть встроена в индукционный инструмент или обеспечена посредством отдельная система распыления.
Видимый рисунок нагрева не должен использоваться в качестве единственного показателя конечного результата.. Приемка должна соответствовать спецификации термообработки., который может включать твердость поверхности, расположение зоны закалки и глубина корпуса, где указано.
Требуемая глубина корпуса учитывается вместе с материалом., геометрии зубьев, метод нагрева и закалка при отработке процесса.
Ⅴ. Конфигурация станка для закалки зубчатых реек
Установка индукционной закалки зубчатой рейки обычно конфигурируется исходя из геометрии рейки и производственных требований, а не только на основе длины рейки или номинальной мощности..
Система может включать в себя:
Точная компоновка зависит от заготовки и требований к обработке..
Длинная стойка, требующая закалки на большой длине, может нуждаться в управляемом перемещении и дополнительной поддержке.. Более короткая стойка, или компонент, требующий только одной локализованной закаленной области, может использоваться другая схема обработки.
Соответствующие размеры стоек могут иногда использовать одну и ту же силовую платформу при использовании разных индукторов., приспособления или настройки процесса. Это необходимо оценивать на основе реальных заготовок, а не предполагать исходя из номинальных размеров..
Ⅵ. Приложения в станках и промышленной автоматизации
Зубчатые рейки с индукционной закалкой используются там, где зубья рейки подвергаются многократному контакту и износу. системы реечного привода.
Типичные области применения могут включать:
В станках и портальных системах, длинные зубчатые рейки могут использоваться для передачи движения на большие расстояния.. В оборудовании автоматизации также могут использоваться реечные приводы там, где требуется линейное перемещение..
Требования к закалке по-прежнему необходимо определять на основе фактического чертежа стойки.. Размеры стойки, геометрии зубьев, материал и необходимая закаленная зона могут существенно различаться в зависимости от применения.
Ⅶ. Информация, необходимая для выбора машины
Чертеж зубчатой рейки дает больше полезной информации для выбор машины чем запрос, основанный только на мощности или рабочей частоте.
| Информация | Почему это важно |
|---|---|
| Чертеж зубчатой рейки | Показывает форму зуба, сечение стойки и общая геометрия |
| Материал | Помогает оценить ожидаемую реакцию закалки. |
| Длина стойки | Влияет на требования к поддержке и движению. |
| Геометрия зуба / модуль | Влияет на разработку индукторов и инструментов. |
| Требуемая закаленная площадь | Определяет, где необходим нагрев и закалка |
| Целевая твердость, если указано | Определяет требуемый результат поверхности |
| Глубина прокаливаемого слоя, если указано | Помогает определить требования к закалке |
| Производственное требование | Влияет на конфигурацию обработки и автоматизации |
Если укрепленная область уже определена, особенно полезно отмечать его непосредственно на чертеже..
Для первоначального обсуждения, однако, четкий рисунок или фотография, материал, если известен, и площади, которую необходимо укрепить, обычно достаточно, чтобы начать оценку.
На основе этой информации, индукционная катушка, позиционирование стойки, метод нагрева и закалки, источник питания и конфигурацию машины можно просмотреть для конкретного применения.
Ⅷ. Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Какую информацию мне нужно предоставить для оценки?
Чертеж стойки, материал, если известен, и площади, которую необходимо закалить, обычно достаточно для начала. Целевая твердость, можно добавить глубину корпуса и производственные требования, если они уже определены.
Все ли участки зуба рейки должны иметь одинаковую твердость??
Не автоматически. Кончик зуба, Не следует предполагать, что для боковой и корневой частей требуется одинаковая твердость или глубина гильзы.. Требуемая область определяется на чертеже до выбора индуктора и процесса..
Зубчатая рейка закалена так же, как гладкий вал??
Нет. Стойка имеет повторяющийся профиль зубьев, а не сплошную цилиндрическую поверхность., таким образом, геометрия и положение индуктора разрабатываются вокруг профиля зуба и требуемой схемы нагрева..
Как обрабатываются длинные стойки?
Обработка осуществляется вдоль стойки путем контролируемого относительного перемещения заготовки и индуктора.. Длинным стойкам также может потребоваться поддержка и руководство, чтобы положение стойки оставалось стабильным по ходу лечения..
Могут ли соответствующие размеры стоек использовать одну и ту же машину или источник питания??
Иногда. Соответствующие размеры стоек могут использовать одну и ту же силовую платформу при использовании разных индукторов., приспособления или настройки процесса, но это необходимо оценивать на основе реальных заготовок, а не предполагать исходя из номинальных размеров..