Индукционная пайка для HVAC & Медные компоненты холодильного оборудования
Решения для пайки для дистрибьюторов хладагентов, Медные трубные фитинги и фасонные трубные соединения
Область применения пайки в системах отопления, вентиляции и кондиционирования воздуха варьируется от небольших соединений медных труб до распределителей хладагента с десятками патрубков.. Хотя принцип пайки аналогичен, конструкция катушки, приспособления и компоновка машины могут значительно различаться от одной детали к другой..
Наши системы можно настроить для автоматического кормления., Стационарная или ручная индукционная пайка в зависимости от геометрии заготовки, совместная позиция и производственные требования.
Ⅰ. Применение пайки в системах отопления, вентиляции и кондиционирования воздуха в эксплуатации
Следующие два применения показывают, как различные компоненты холодильного оборудования можно обрабатывать с помощью индукционной пайки..
Видео 1
Видео 2
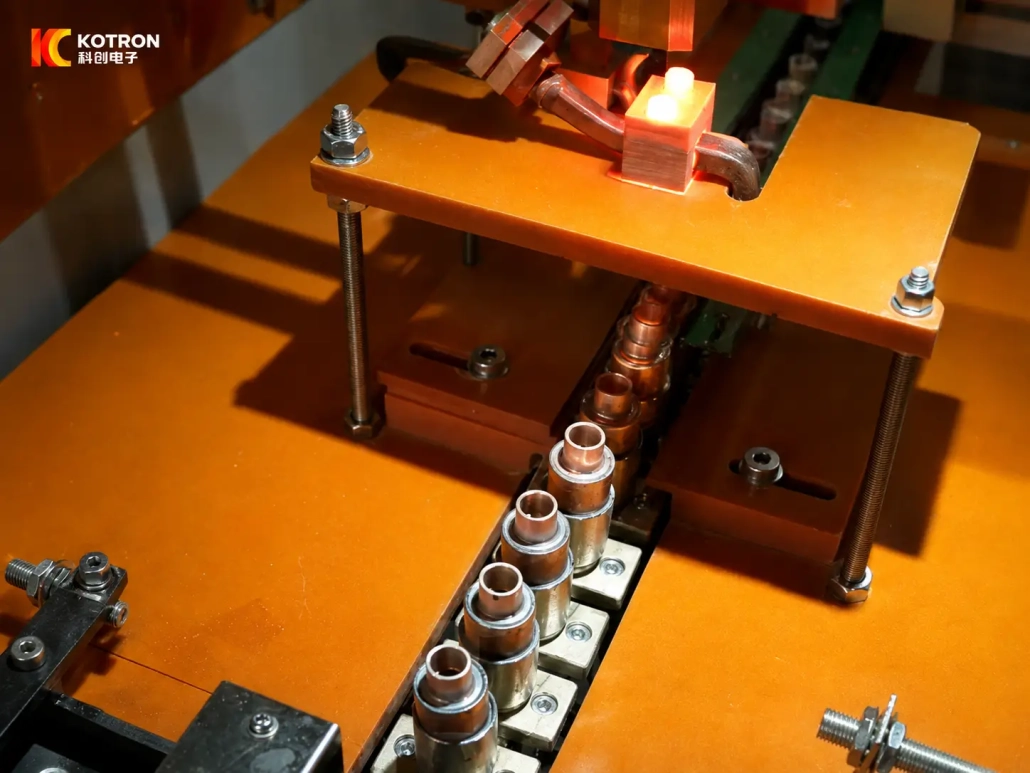
Видео 1 — Автоматическая пайка распределителя хладагента с двумя выходами
Компоненты удерживаются в отдельных приспособлениях и последовательно перемещаются через позицию пайки.. Для повторяющихся деталей со стабильным расположением соединения., такое индексированное расположение обеспечивает последовательное позиционирование от цикла к циклу..
Видео 2 — Индукционная пайка многовыходного распределителя хладагента
Крупный дистрибьютор с несколькими торговыми точками представляет собой другую задачу.. Множество медных трубок сосредоточено вокруг одного корпуса распределителя., оставляя меньше места вокруг каждого соединения и предъявляя разные требования к доступу к рулону и обращению с заготовками.
Обе детали относятся к одному семейству компонентов холодильного оборудования., но их установки для пайки очень разные.
Ⅱ. HVAC & Детали холодильного оборудования, которые мы паяли
Приложения на этой странице охватывают несколько распространенных медных соединений, используемых в оборудовании для кондиционирования и охлаждения..
| Применение | Типичное соединение |
|---|---|
| Распределитель хладагента | Корпус распределителя к выпускным трубкам |
| Дистрибьютор с несколькими торговыми точками | Корпус распределителя с несколькими патрубками |
| Медный трубный фитинг | Медная трубка к фитингу или соединителю |
| Соединение изогнутой трубки | Изогнутая медная трубка к фитингу |
| Формованный или уменьшенный конец трубки | Формованная медная трубка к ответному компоненту |
Эти приложения не представляют собой пять совершенно разных процессов пайки..
Прямые и изогнутые соединения трубы с фитингом, например, использовать аналогичный принцип пайки. Что меняется, так это геометрия вокруг сустава., способ расположения детали и доступное место для индукционной катушки.
Пайка распределителя представляет собой еще один набор условий, поскольку несколько ответвлений могут располагаться близко друг к другу..
Ⅲ. Распределитель хладагента Индукционная пайка
Распределитель хладагента разделяет хладагент из одного входа на несколько контуров испарителя..
Небольшой распределитель с двумя выходами относительно компактен.. Когда один и тот же компонент производится неоднократно, специальные приспособления могут позиционировать каждую деталь и передавать ее через автоматическую станцию индукционной пайки..
Дистрибьютор с несколькими торговыми точками требует другого подхода..
По мере увеличения количества патрубков, доступ вокруг корпуса распределителя становится более ограниченным. Соседние трубки могут ограничить пространство, доступное для катушки, и повлиять на распределение тепла вокруг целевого соединения..
Для этого типа компонента, увеличение мощности обогрева само по себе не решит проблему. Совместная позиция, массу окружающей меди и геометрию катушки необходимо учитывать вместе..
Показанные здесь приложения варьируются от распределитель хладагента с двумя выходами к 42-торговый дистрибьютор HVAC.
Ⅳ. Пайка медной трубы с фитингом
Медные трубные соединения широко распространены в узлах трубопроводов систем отопления, вентиляции и кондиционирования воздуха и охлаждения..
Трубка может быть прямой или изогнутой., при этом сопрягаемый компонент может представлять собой втулку, разъем, фитинг или другая формованная медная деталь. Индукционная катушка расположена вокруг места соединения таким образом, чтобы требуемый стык нагревался локально..
Видео 1
Видео 2
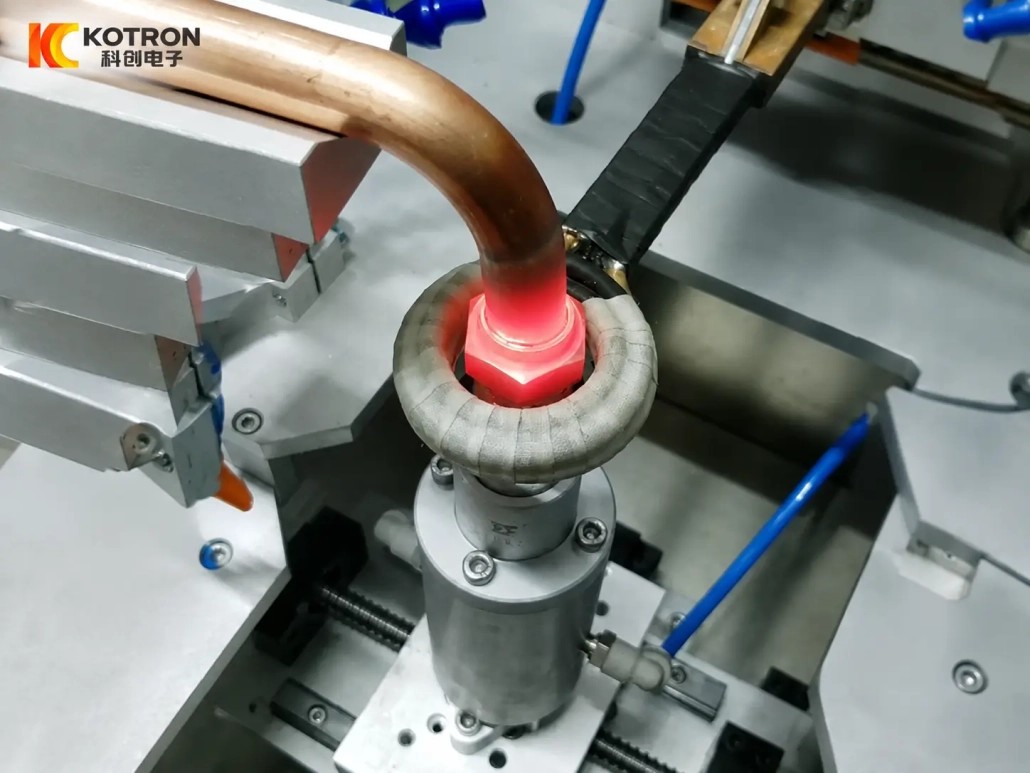
Видео 1 — Пайка изогнутой медной трубы с фитингом
В этом приложении, изогнутая медная трубка входит в фитинг, а соединение оказывается внутри индукционной катушки.. Изгиб влияет на то, как можно загрузить заготовку и сколько места остается вокруг зоны пайки..
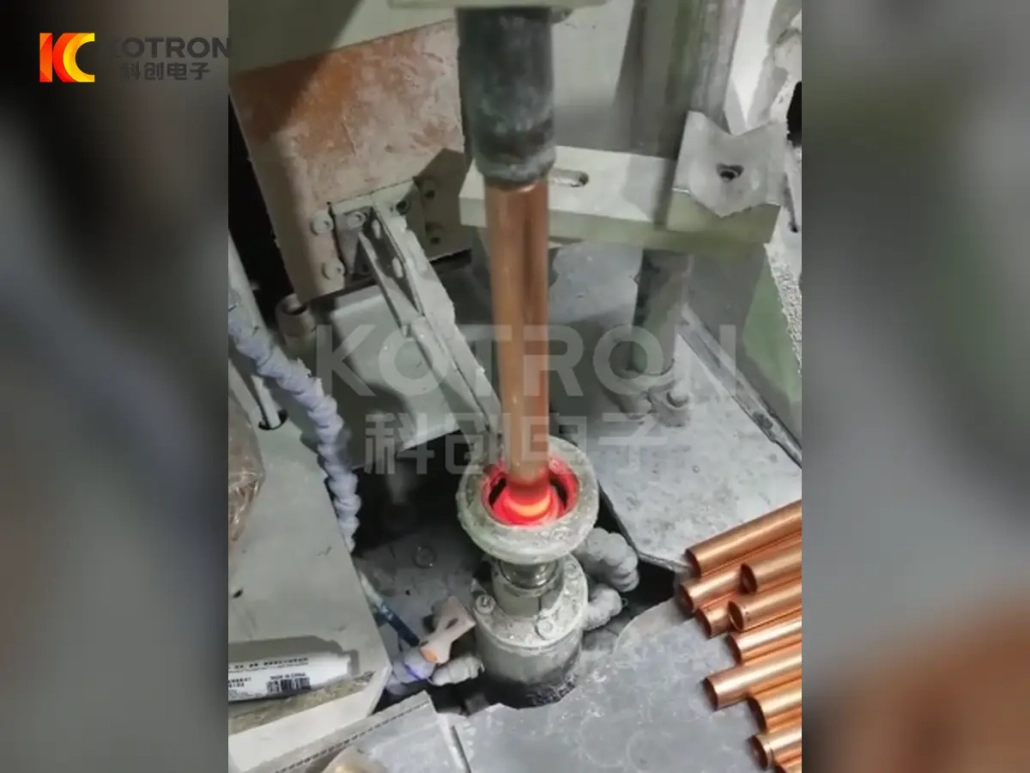
Видео 2 — Пайка прямой медной трубы с фитингом
В этом приложении используется более прямое расположение трубок.. Совместная категория аналогична, но крепление и ориентация заготовки разные.
К обоим лучше относиться как к индукционная пайка медных трубок с фитингами а не как отдельные технологии пайки.
Ⅴ. Пайка сформированных и обжатых концов медных труб
Некоторые медные трубки для холодильных систем формируются перед пайкой, чтобы один компонент мог входить в другой..
Конец может быть уменьшен или иметь другую форму для создания необходимого перекрытия и положения сборки.. Это совместная конструкция, а не отдельный тип компонента системы отопления, вентиляции и кондиционирования воздуха..
Сформированное соединение располагают в зоне индукционного нагрева и в место соединения вводят припой..
Для этого типа приложения, подходящие описания включают:
Индукционная пайка соединений труб из уменьшенной меди
или
Индукционная пайка концов формованных медных трубок
Окончательная терминология должна соответствовать фактическому процессу формования труб, используемому для компонента..
Ⅵ. Изменение конструкции катушки и приспособления вместе с деталью
Одна и та же платформа индукционной мощности может поддерживать несколько применений пайки., но катушка не обязательно взаимозаменяема между ними.
Простое круглое трубчатое соединение часто может быть окружено компактной катушкой.. Изогнутая трубка может оставить меньше рабочего пространства вокруг соединения того же типа.. Распределитель с несколькими выходами может быть более сложным, поскольку соседние трубы расположены близко к зоне нагрева..
Поэтому необходимо учитывать конструкцию катушки.:
①Размеры труб и фитингов
②Совместное расположение
③Доступный доступ вокруг сустава
④Близлежащие медные трубки или компоненты
⑤Требуемая зона нагрева
⑥Направление загрузки
⑦Ориентация заготовки
Крепление не менее важно.
По автоматическому и стационарному оборудованию, соединение должно возвращаться в повторяемое положение относительно катушки в течение каждого цикла.. Изменения положения заготовки могут напрямую изменить результат нагрева..
Ⅶ. Автоматический, Стационарная или ручная пайка?
Не существует единой компоновки машины, подходящей для каждого медного компонента системы отопления, вентиляции и кондиционирования воздуха..
Автоматическая индексированная или конвейерная пайка практично для повторяющихся деталей со стабильными размерами и предсказуемым положением соединений.. Специальные приспособления позволяют последовательно перемещать каждый компонент через станцию пайки..
Стационарная пайка может использоваться, когда деталь загружается в определенное приспособление, но непрерывная автоматическая передача не требуется.
Ручная индукционная пайка обеспечивает большую гибкость для больших сборок, труднодоступные соединения или компоненты с несколькими позициями пайки.
Объем производства – это только один фактор. Размер детали, совместная доступность, количество позиций пайки, способ загрузки и доступное рабочее пространство могут быть не менее важны..
Поэтому формат станка должен соответствовать заготовке и производственному процессу, а не выбираться первым и заставлять деталь соответствовать оборудованию..
Ⅷ. Что влияет на процесс пайки?
Мощность нагрева — это только часть стабильного процесса пайки..
Геометрия соединения и зазор влияет на то, как припой входит и заполняет соединение.
Положение катушки определяет, где сосредоточена энергия. Это становится особенно важным в случае небольших соединений или плотно расположенных распределительных трубок..
Масса детали и окружающая медь влияют на распределение тепла. Дистрибьютор с несколькими торговыми точками, например, может вести себя совсем иначе, чем простой трубчатый соединитель.
Время нагрева и мощность должен соответствовать фактическому соединению, а не выбираться только на основе диаметра трубы.
Подача наполнителя также зависит от способа производства. В некоторых приложениях используется ручная подача наполнителя., в то время как другие системы могут быть настроены для более автоматизированной последовательности, где это необходимо..
Испытание пайки реальной детали часто является наиболее надежным способом определения окончательной схемы процесса..
Ⅸ. Что нам нужно для вашей пайки в системах отопления, вентиляции и кондиционирования воздуха
Для технического предложения, сустав сам по себе является лучшей отправной точкой.
| Информация | Что отправить |
|---|---|
| Заготовка | Рисунок, фото или образец |
| Материалы | Материалы труб и фитингов |
| Размер трубки | Диаметр и толщина стенки |
| Совместная структура | Прямой, согнутый, распределитель, уменьшенный конец, и т.п.. |
| Положение пайки | Если можно, отметьте на чертеже. |
| Присадочный материал | Если уже указано |
| Объем производства | в час, смена или день |
| Текущий процесс | Пламенная пайка или другой метод. |
| Метод загрузки | Ручной или автоматический |
| Требования к автоматизации | Ручной, фиксированная станция или автоматическая подача |
Короткое видео о существующем процессе пайки также может быть полезно, когда структуру соединения или метод обработки трудно объяснить с помощью одного только чертежа..
На основе этой информации, индукционный источник питания, катушки, формат приспособления и станка можно оценивать вместе.
Ⅹ. Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Может ли одна машина для индукционной пайки обрабатывать разные медные детали систем отопления, вентиляции и кондиционирования воздуха??
Иногда. Детали с одинаковыми размерами и положениями соединений могут использовать одну и ту же силовую платформу с разными катушками или приспособлениями.. Компоненты с очень разной геометрией или требованиями к обращению могут нуждаться в отдельных конфигурациях..
Можно ли паять распределители хладагента индукционной пайкой?
Да. Показанные здесь варианты применения включают как небольшой распределитель с двумя выходами, так и большой распределитель с несколькими выходами.. Требования к катушкам и обращению с ними разные..
Можно ли паять медные трубы индукционной пайкой??
Да, при условии, что катушка имеет доступ к соединению и надежно расположена. Изгиб в основном влияет на нагрузку, конструкция приспособления и доступное пространство вокруг стыка.
Всегда ли автоматическая пайка лучше??
Нет. Автоматическая подача полезна для повторяющихся деталей и стабильного производства., в то время как стационарные или портативные системы могут быть более практичными для более крупных сборок., переменное расположение стыков или мелкосерийное производство.
Отправьте нам заявку на пайку меди
В оборудовании HVAC можно использовать небольшой медный фитинг и распределитель хладагента на 42 выхода., но их не следует рассматривать как одну и ту же пайку..
Отправьте нам свой чертеж заготовки, Материал, размеры трубки, совместная позиция, наполнительный материал, производительность и требования к автоматизации. Затем мы можем оценить, подходит ли приложение лучше для автоматической системы кормления., Стационарная машина для индукционной пайки или ручная система индукционной пайки.