
Что такое индукционная закалка? Полное руководство для начинающих 5 Причины, по которым он превосходит традиционные методы
Представьте, что у вас есть кухонный нож.. Край должен быть твердым, как бритва, чтобы он оставался острым в течение многих лет резки.. Но если бы весь клинок был таким твердым, он сломался бы, когда ты его первый раз покрутил. Металлурги сталкивались именно с этой проблемой на протяжении веков.: как сделать поверхность металлической детали чрезвычайно твердой, сохранив при этом внутреннюю часть жесткой и гибкой? Что такое индукционная закалка — и почему это стало основным ответом для производителей зубчатых передач, вали, подшипников, кулачков распределительных валов, и сотни других деталей, на которые вы полагаетесь каждый день? В этом руководстве для начинающих объясняется, что это такое, как это работает простыми словами, и пять причин, по которым фабрики по всему миру отказываются от своих старых факелов и печей в пользу этой технологии..
Содержание
1. Что делает «Закалка» На самом деле означает?
Закалка – это термическая обработка, придающая поверхности стальной детали чрезвычайно твердый и износостойкий — чтобы не царапаться, вмятина, или изнашиваться при интенсивном использовании. Представьте себе, что зуб шестерни зацепляется с другой шестерней миллионы раз за срок службы автомобильной трансмиссии.: если поверхность зуба мягкая, оно изнашивается, защелка шестерни открывается, и трансмиссия начинает скулить. Если он правильно закален, оно остаётся тихим и точным на протяжении 300,000 километров.
Фокус — и здесь закалка индукцией отличается от старых методов — в том, что твердой становится только поверхность. сердцевина остаётся мягче и прочнее, так что она может поглощать удары и вибрации без трещин. Деталь, которая тверда насквозь, хрупкая — как стекло. Деталь, которая твердая снаружи и прочная внутри, идеальна для почти любого механического применения. Это основная цель обработки индукционным нагревом: поверхностная твердость с прочностью сердцевины, достигается в одном контролируемом процессе.
2. Как работает индукционная закалка — в 3 Простые шаги
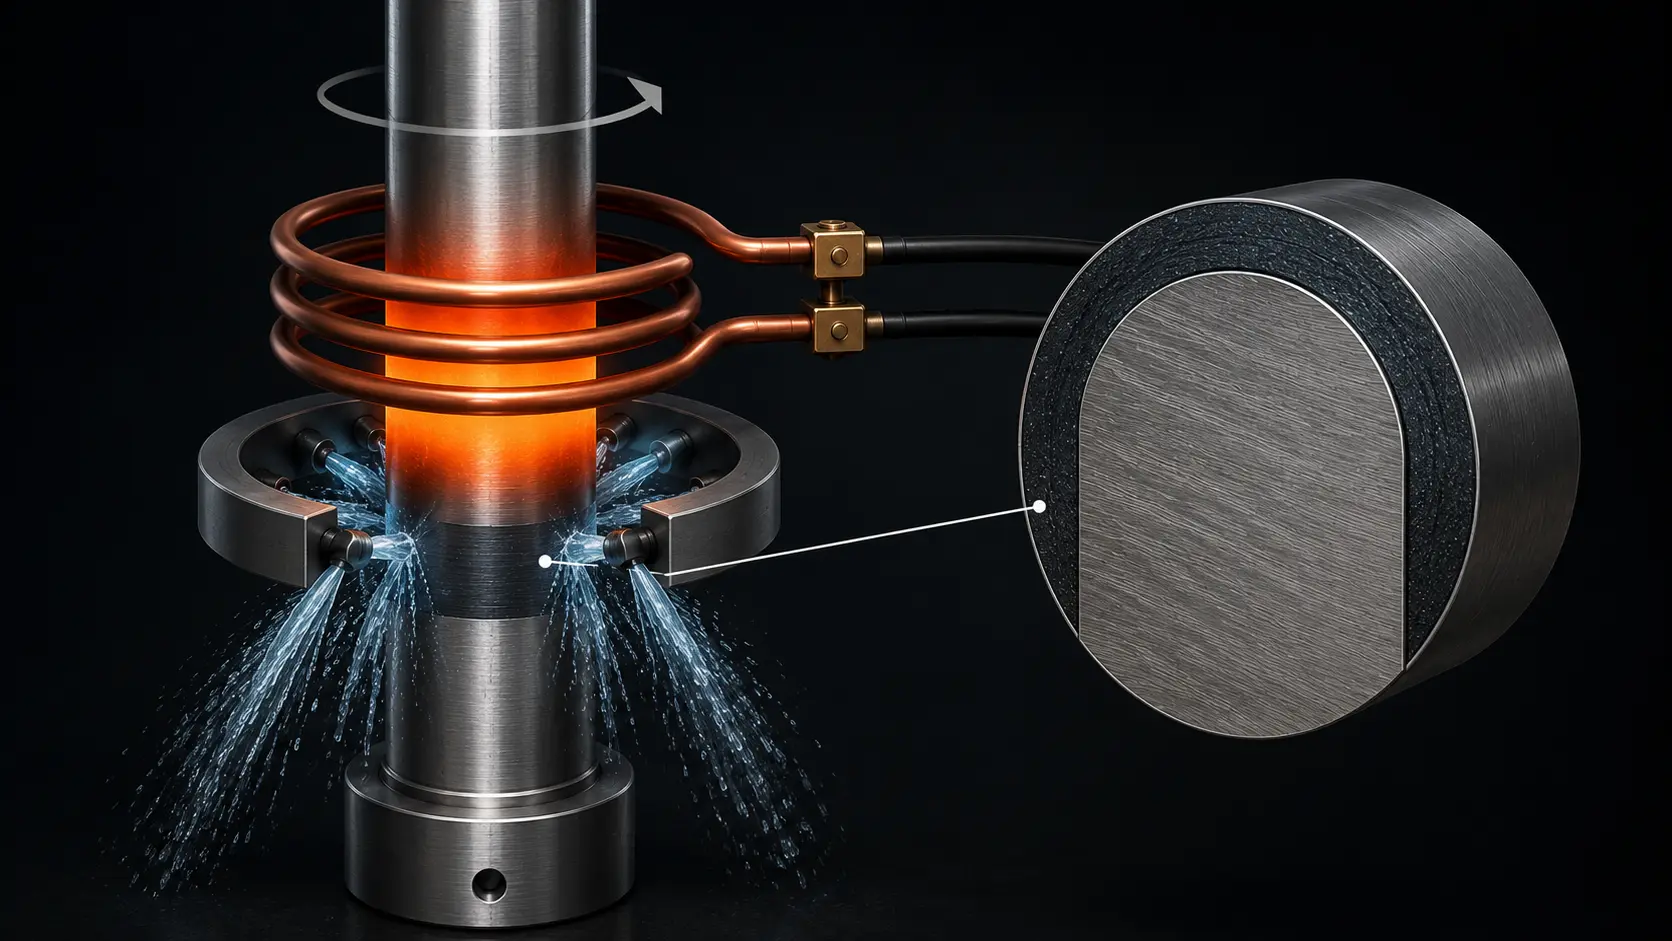
Основной принцип тот же самый, что и как работает индукционный нагрев: медная катушка, через которую проходит высокочастотный переменный ток, создаёт магнитное поле, и это поле индуцирует электрические токи — вихревые токи — на поверхности стальной детали. Эти токи нагревают поверхность до температуры закалки (обычно 800–950°C для большинства сталей) в секунд, не за минуты. Когда поверхность достигает температуры, процесс проходит через ещё два простых этапа.
Шаг 1: Нагреть поверхность
Индукционная катушка окружает деталь (или зона, требующая закаливания) не прикасаясь к нему. Через катушку протекает ток высокой частоты., и внутри 2 к 10 секунд, поверхность детали светится оранжево-красным. Только внешняя оболочка — обычно 0.5 к 5 миллиметры глубины, в зависимости от детали — достигает температуры затвердевания. Ядро остается холодным, потому что тепло не успевает провести внутрь.. Вот что делает процесс таким точным: вы нагреваете именно тот слой, который вам нужен, и ничего больше.
Шаг 2: Загасить мгновенно
Момент, когда поверхность достигает заданной температуры, это затоплен водой, масло, или закалка на основе полимера - часто распыляется непосредственно из той же катушки, которая осуществляла нагрев. Это быстрое охлаждение «запирается» закаленная структура: кристаллическая решетка стали превращается из мягкого аустенита в чрезвычайно твердый мартенсит.. Закалка происходит менее чем за секунду, который достаточно быстр, чтобы захватить высокотемпературную структуру, прежде чем у нее появится шанс вернуться в исходное положение..
Шаг 3: Результат — Hard Shell, Прочное ядро
После закалки, поверхность детали имеет твердость 55–65 HRС (Шкала Роквелла C) — достаточно твердый, чтобы противостоять износу от контакта металла с металлом, но только для внешнего слоя. Ядро остается с исходной твердостью, как правило 25–35 HRC, твердое и гибкое. Теперь у вас есть деталь, которая твердая там, где нужно, и прочная там, где нужно — достигнуто в одном процессе, длящийся менее 30 всего секунд.
3. 5 Причины, по которым производители выбирают индукционную закалку
Индукционная закалка — не единственный способ закалить сталь. Традиционные методы включают поверхностную закалку пламенем (с использованием газовой горелки), закалку в печи (нагрев всей детали в печи), и цементацию (диффузию углерода на поверхность в течение многих часов). Вот почему индукция побеждает в современных производственных условиях.
Причина 1: Это быстро — действительно быстро
Цикл индукционной закалки занимает 5 к 30 секунд за часть. Печной цикл на ту же деталь занимает 30 минут до нескольких часов. Закалка в пламени происходит быстрее, чем в печи, но все же медленнее, чем при индукции, поскольку газовое пламя передает тепло менее эффективно, чем индуцированное магнитное поле.. На производственной линии, производящей тысячи деталей в день, эта разница в скорости — это разница между одной машиной и целым отделом.
Причина 2: Твердеет только там, где вам нужно
С печью, вся деталь нагревается — а не только поверхность, но и сердцевина, и не только зона износа, а каждая деталь. Это тратит энергию и может смягчить ранее обработанные элементы, которые должны оставаться точными. индукционное упрочнение, в отличие от этого, нацеливается именно на поверхность износа — поверхность зуба шестерни, дорожку подшипника, верхушку кулачка. Остальная часть детали остаётся холодной. Эта точность зонирования делает индукционное нагревание стандартным выбором для сложных автомобильных деталей, таких как кулачки распределительного вала и вилки переключения передач, где закалке подлежит только рабочая поверхность, а остальная часть детали должна оставаться обрабатываемой.
Причина 3: Минимальные деформации
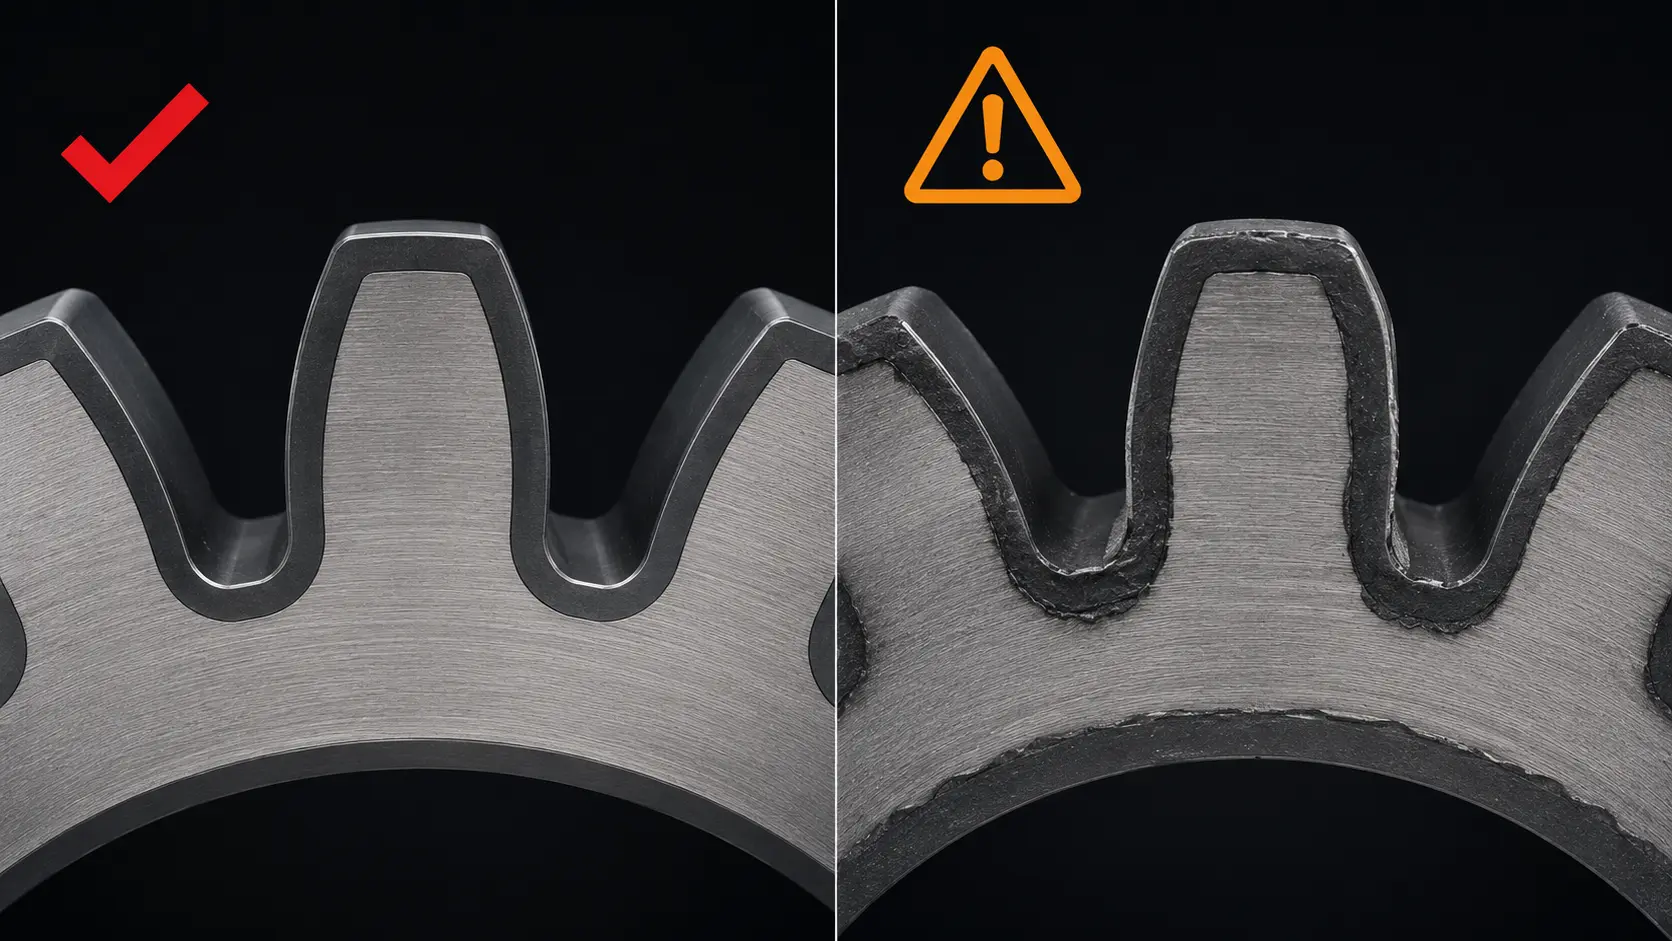
Когда вы нагреваете всю деталь, он расширяется. Когда она остывает, она сжимается — часто неравномерно. Результат — искривление, гибка, или перекручивание которое требует дорогостоящей последующей правки или шлифовки. Индукционная закалка нагревает только поверхность, и охлаждает его так быстро, что ядро никогда не нагревается настолько, чтобы участвовать в расширении. Это означает, что детали выходят ближе к своим исходным размерам, с меньшей необходимостью корректирующей обработки. Для прецизионных применений, таких как индукционное упрочнение вала, где допуски биения измеряются в микронах, это преимущество минимальных деформаций часто является решающим фактором.
Причина 4: Чистое, Компактно, и Без открытого огня
Без газовых горелок. Без продуктов сгорания. Без стен печи, излучающих тепло в мастерскую. Индукционная закалочная машина — это компактная электрическая система — обычно шкаф электропитания плюс рабочая станция с катушкой и системой закалки — которая вписывается в стандартную производственную ячейку. Он может располагаться рядом с токарным станком с ЧПУ или шлифовальным станком., поэтому детали переходят от обработки к закалке и чистовой обработке, не сходя с линии.. Рабочая среда становится чище, круче, и безопаснее.
Причина 5: Предсказуемый, Повторяемые результаты
Индукционная закалка – это электрически управляемый процесс. Как только вы наберете частоту, мощность, время нагрева, и параметры закалки для данной детали, вы можете повторять этот точный рецепт тысячи раз. 100-я часть получается такой же, как и 10-я. Закалка в печи зависит от тепловой конвекции, которая меняется в зависимости от плотности загрузки, температура окружающей среды, и состояния печи. Закалка пламенем зависит от мастерства оператора в позиции горелки и времени выдержки. Индукционная обработка устраняет эти переменные — это процесс по кнопке с цифровой повторяемостью. Вот почему индукционная закалка зубчатых колес в значительной степени заменила закалку пламенем в автомобильном производстве: последствия попадания даже одной мягкой шестерни к клиенту слишком дороги, чтобы полагаться на суждение оператора.
4. Где вы найдете детали с индукционной закалкой
Детали с индукционной закалкой повсюду — вы их просто не видите, потому что они находятся внутри более крупных машин.. Вот где этот процесс проявляется в повседневной жизни:
Ваша машина: Шестерни трансмиссии, полуоси, Подшипники ШРУСа, кулачки распределительного вала, шейки коленчатого вала — все закалены индукционным способом, чтобы выдержать сотни тысяч циклов переключения передач и дорожные удары. Плавное переключение передач, которое вы чувствуете, стало возможным благодаря не изношенным зубьям шестерни..
Строительное и горнодобывающее оборудование: Штыри экскаватора, опорные катки бульдозера, Опорно-поворотные подшипники кранов — массивные детали, которые выдерживают тысячи тонн нагрузки через абразивную грязь и камни. Индукционная закалка придаёт им поверхностную прочность, чтобы выживать в этой среде без трещин под тяжестью.
Ветровые турбины: Главные подшипники и подшипники наклона внутри ветровой турбины индукционно закалены, чтобы справляться с неустанными циклическими нагрузками 100-метрового лопастного ротора 24/7 в течение 20 лет. Эти подшипники огромные — некоторые диаметром более 3 метров — и индукционная закалка подшипника ступицы требует специализированных конструкций катушек для равномерного нагрева таких больших диаметров.
Промышленные инструменты: Гаечные ключи, режущие лезвия, сверла, штоки гидроцилиндров — всё, что изнашивается при контакте с другой поверхностью или разрезает материал, выигрывает от затвердевшей поверхности. Индукционная закалка — самый быстрый способ массового производства этих деталей.
Железные дороги: Обода колес поездов и головки рельсов индукционно закалены, чтобы выдерживать огромные контактные напряжения в месте встречи стального колеса и стального рельса. Без закалки, они бы изнашивались за несколько месяцев. С ней, они служат десятилетиями.
🔑 Главный вывод
Индукционная закалка — это термическая обработка, которая делает поверхность стальной детали твердой, сохраняя при этом сердечник жестким — и делается это за секунды., а не за часы. Процесс состоит из трех этапов: нагреть поверхность магнитным полем (без контакта, нет пламени), погаси это немедленно чтобы зафиксировать твердость, и результатом является часть с твердая износостойкая оболочка и прочный амортизирующий сердечник.
Производители предпочитают его традиционным методам, потому что он быстрее., более точный, вызывает меньше искажений, работает чище, и обеспечивает одинаковый результат каждый раз. Это стандартный метод закалки для деталей трансмиссии автомобилей и расширяется на ветряную энергетику, железнодорожный транспорт, и тяжелое оборудование — заменяя газовые факелы и печи там, где важны скорость производства и качество деталей.
Часто задаваемые вопросы
Что такое индукционная закалка простыми словами?
Индукционная закалка — это способ сделать поверхность стальной детали чрезвычайно твердой — быстро. Медная катушка с током нагревает только внешнюю оболочку детали за считанные секунды, а затем вода или масло мгновенно её охлаждают. Результат: твердая внешняя оболочка, устойчивая к износу, с прочным внутренним ядром, которое поглощает удары. Без огня, без печи, только электричество и магнитные поля.
Чем индукционная закалка отличается от других методов закалки?
Три больших различия. Скорость: индукция занимает секунды; печи занимают часы. Точность: индукция нагревает только зону износа; печи и газовые горелки нагревают всю деталь. Деформация: поскольку нагревается только поверхность, детали после индукционной закалки остаются ближе к своей первоначальной форме — меньше деформации, меньше изгибов, меньше шлифовки для исправления после. Индукционный нагрев также чище (нет продуктов сгорания) и цифровое управление (одни и те же настройки дают один и тот же результат в каждом цикле).
Какие металлы можно закаливать индукцией?
Индукционная закалка работает на углеродистой и высокоуглеродистой стали (как правило 0.35% углеродистой и выше), легированных сталях, и чугуне. Ключевое требование: материал должен быть способен образовывать мартенсит — ультра-твердую кристаллическую структуру, создаваемую при быстром закаливании. Низкоуглеродистые стали и аустенитные нержавеющие стали, как правило, не могут быть эффективно подвергнуты индукционной закалке, поскольку они не переходят в мартенсит.. Немагнитные металлы, такие как алюминий., медь, а латунь вообще нельзя подвергать индукционной закалке (хотя их можно нагревать индукцией для других целей).
Насколько глубокой может быть индукционная закалка?
Типичная глубина корпуса варьируется от 0.5 мм до 5 мм, контролируется в первую очередь рабочей частотой. Низкая частота (1–10 кГц) обеспечивает более глубокое затвердевание; более высокая частота (100–400 кГц) обеспечивает более мелкое затвердевание. Для большинства автомобильных деталей, таких как шестерни и валы, 1.5–4 мм является стандартным диапазоном. Это подробно рассматривается в нашем руководстве по как частота влияет на индукционный нагрев. Для очень глубоких случаев свыше 5 мм, индукционный метод обычно сочетается с предварительным нагревом или более длительным циклом — хотя печные методы, такие как карбуризация, более распространены для экстремальных требований к глубине слоя.
Хотите перейти от традиционного закаливания к индукции?
Независимо от того, закаливаете ли вы новую конструкцию детали или обновляете оборудование с использованием пламени или печи, наша команда может помочь вам оценить, подходит ли индукционная закалка для вашего применения и что потребуется для ее интеграции в вашу производственную линию.


