
Автоматическая машина индукционной закалки для порошковой металлургии шестерен
Ⅰ. Автоматический процесс закалки шестерен
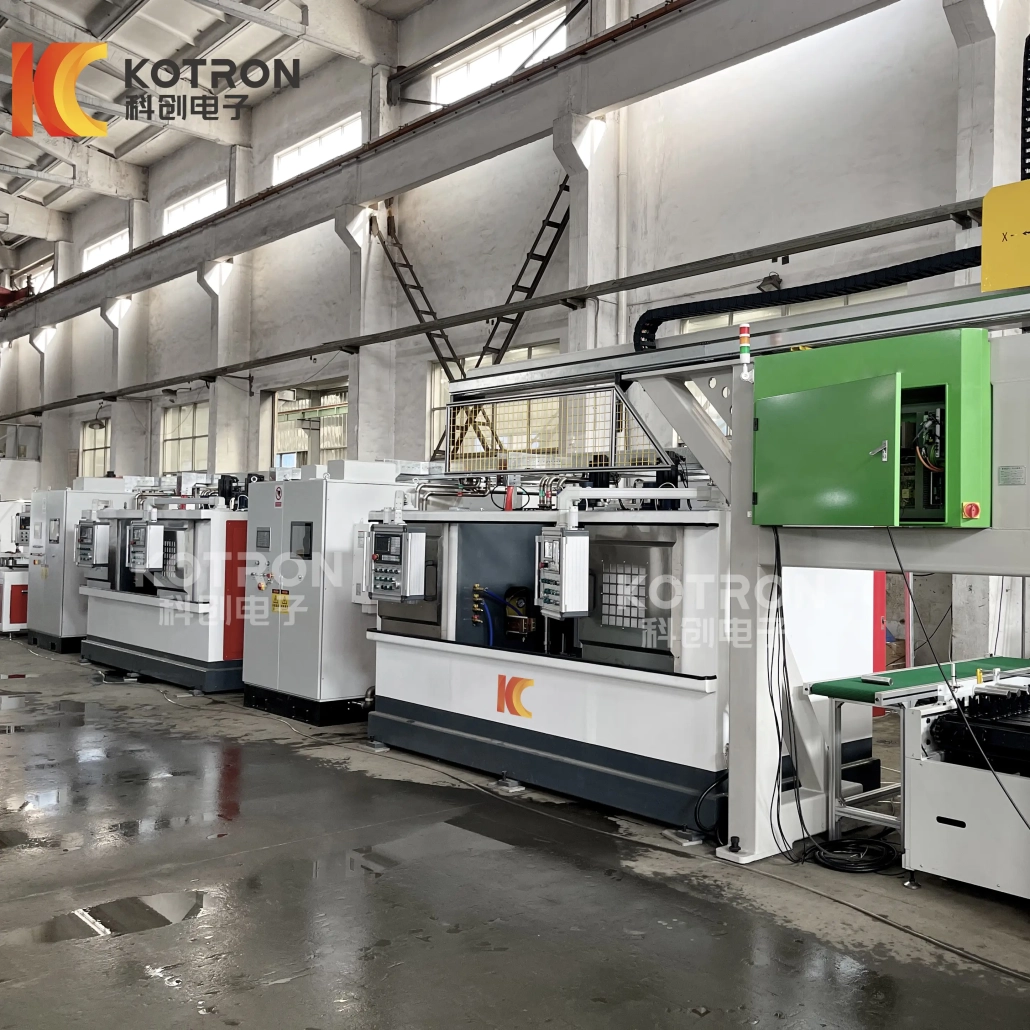
Создан вокруг заготовки, а не на стандартной раме станка., этот автоматическая машина для индукционной закалки зубчатых колес доступен в конфигурациях с 4 и 6 станциями. Передача шестерен в зону закалки, положение для индукционного нагрева, закалка, и автоматически пройдите всю последовательность действий — без повторного ручного управления. Геометрия индуктора, работа, и планировка станции адаптируются к конкретному оборудованию во время инженерного проектирования, а не привязаны к одному стандартному устройству..
Ⅱ. Автоматическая многопозиционная система закалки зубчатых колес
Для производителей, которым необходима повторяемая индукционная закалка при непрерывном или серийном производстве., Полная система может включать в себя:
Многостанционное позиционирование
Индукционный нагревательный элемент
Индивидуальная индукционная катушка
Система закалки
ЧПУ / Управление процессом ПЛК
Индукционный источник питания
Система охлаждения
Портальная система загрузки
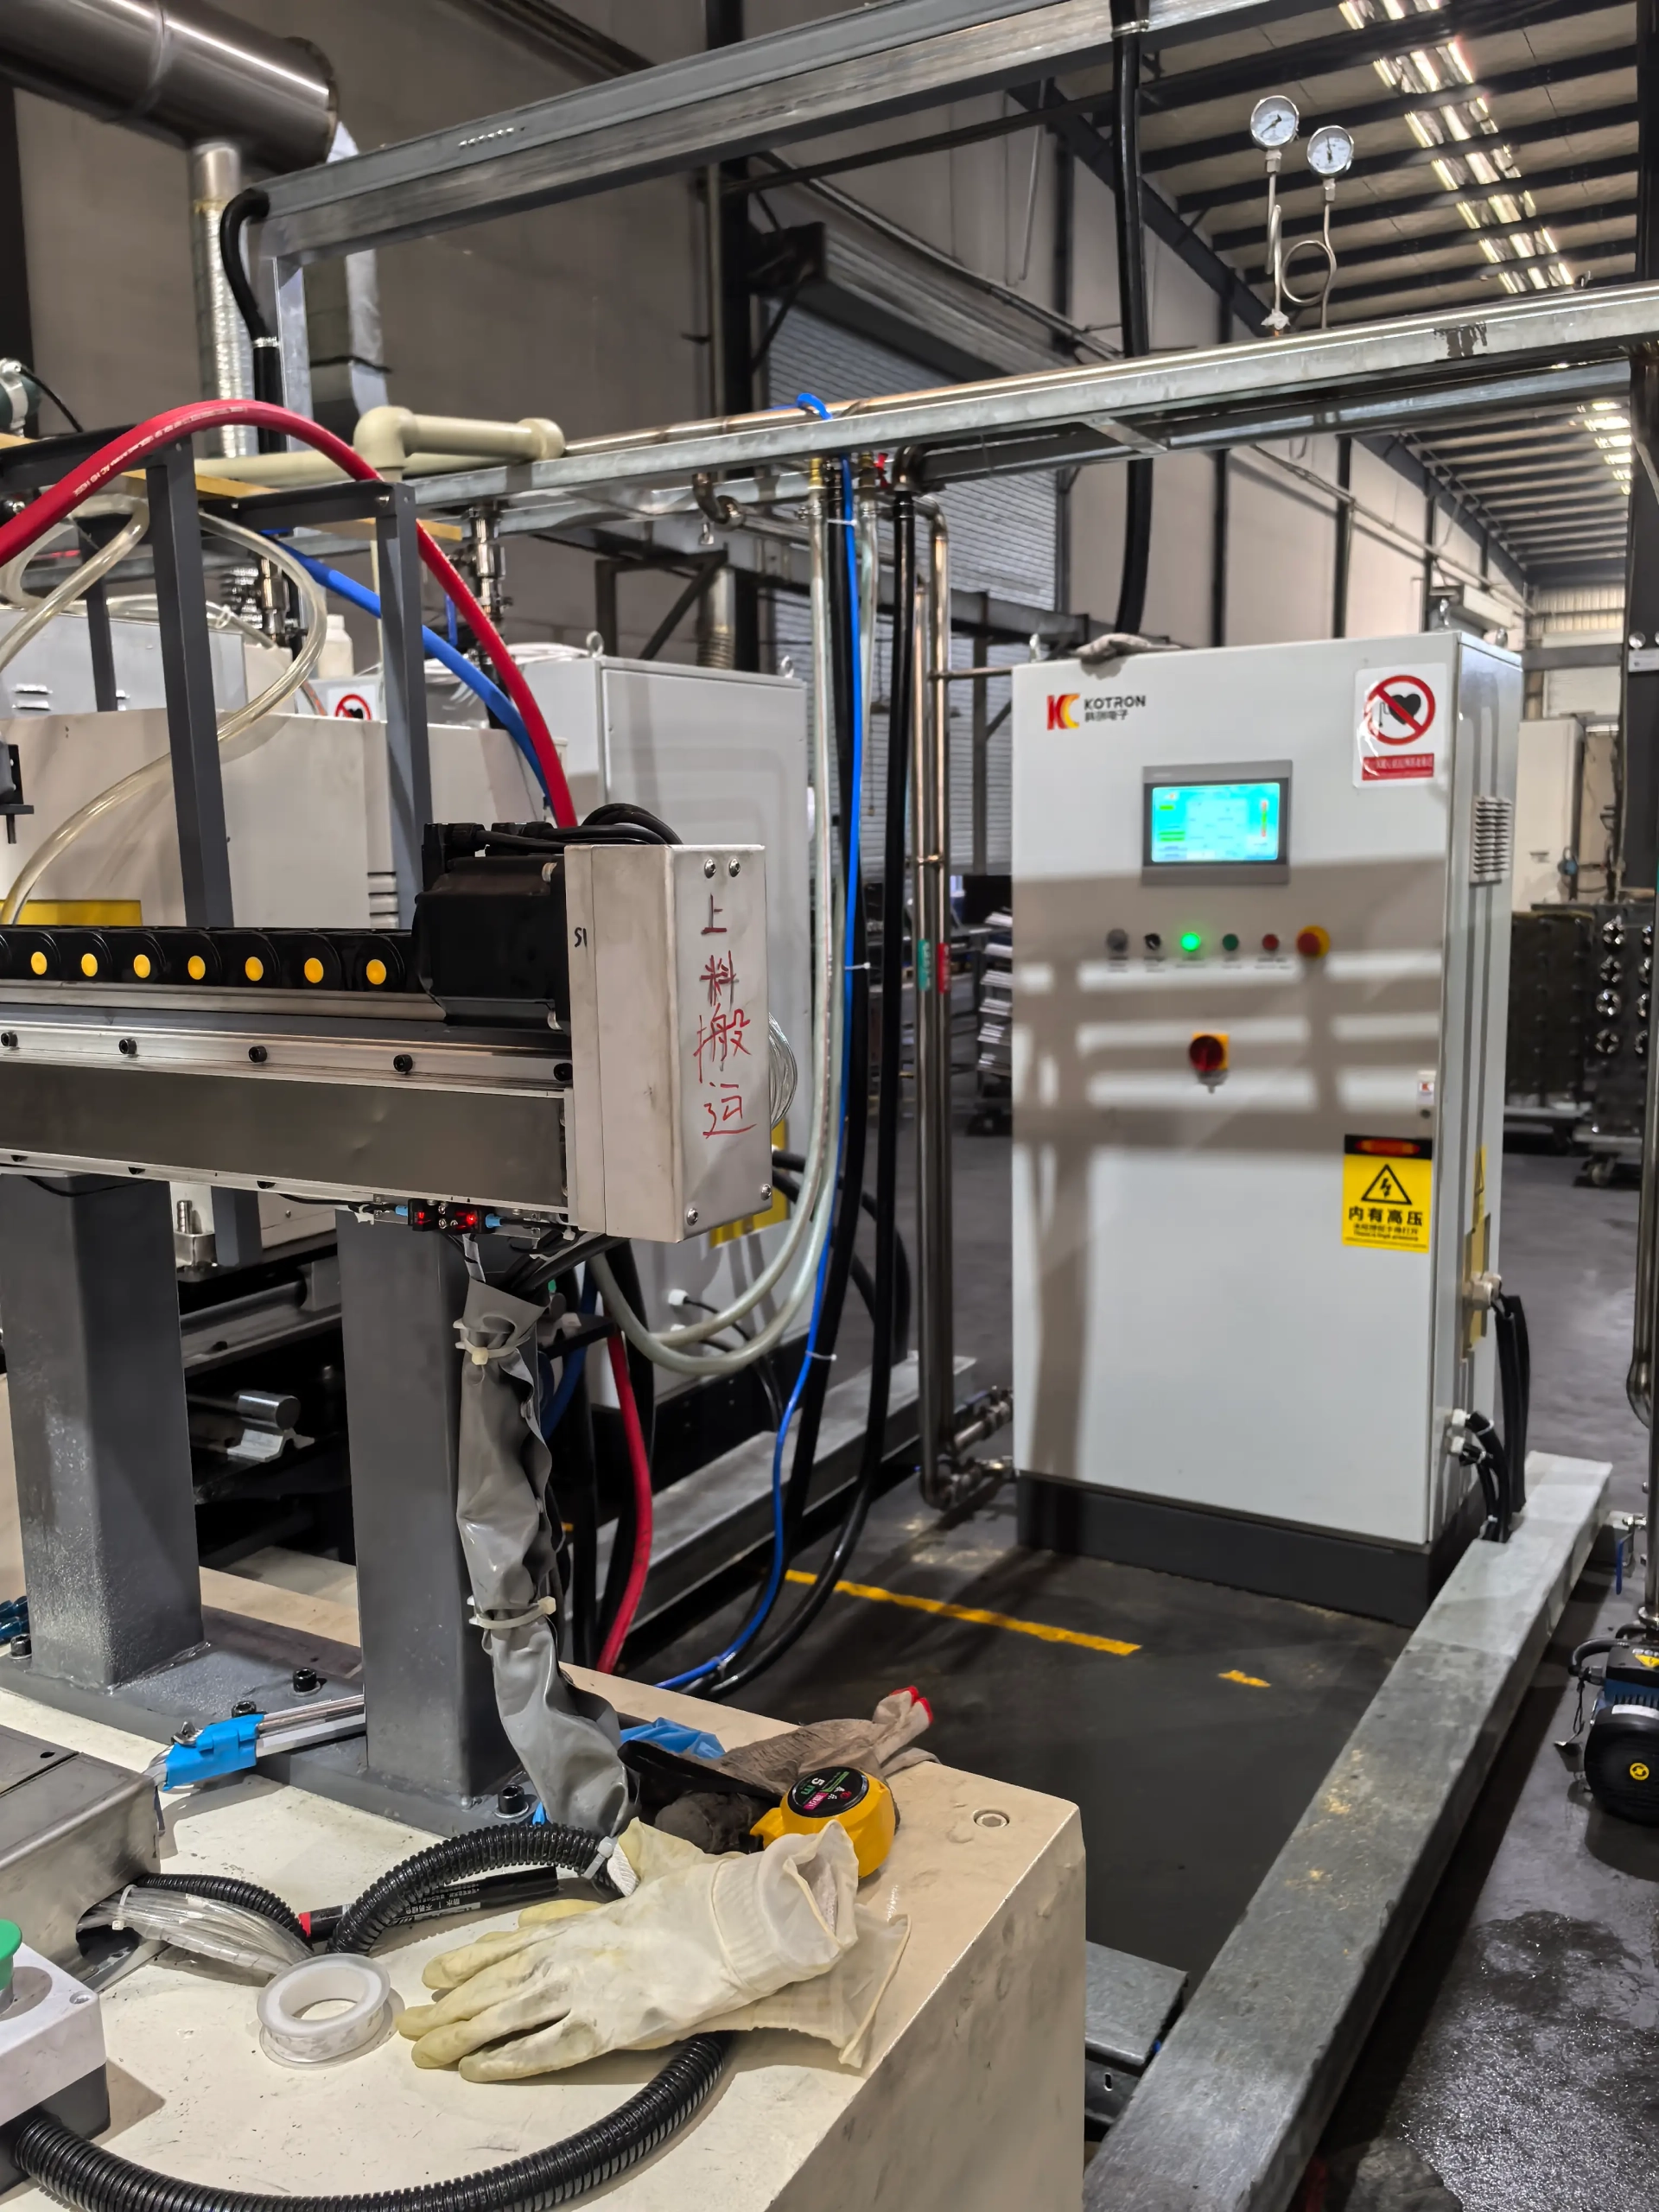
Индукционный блок питания
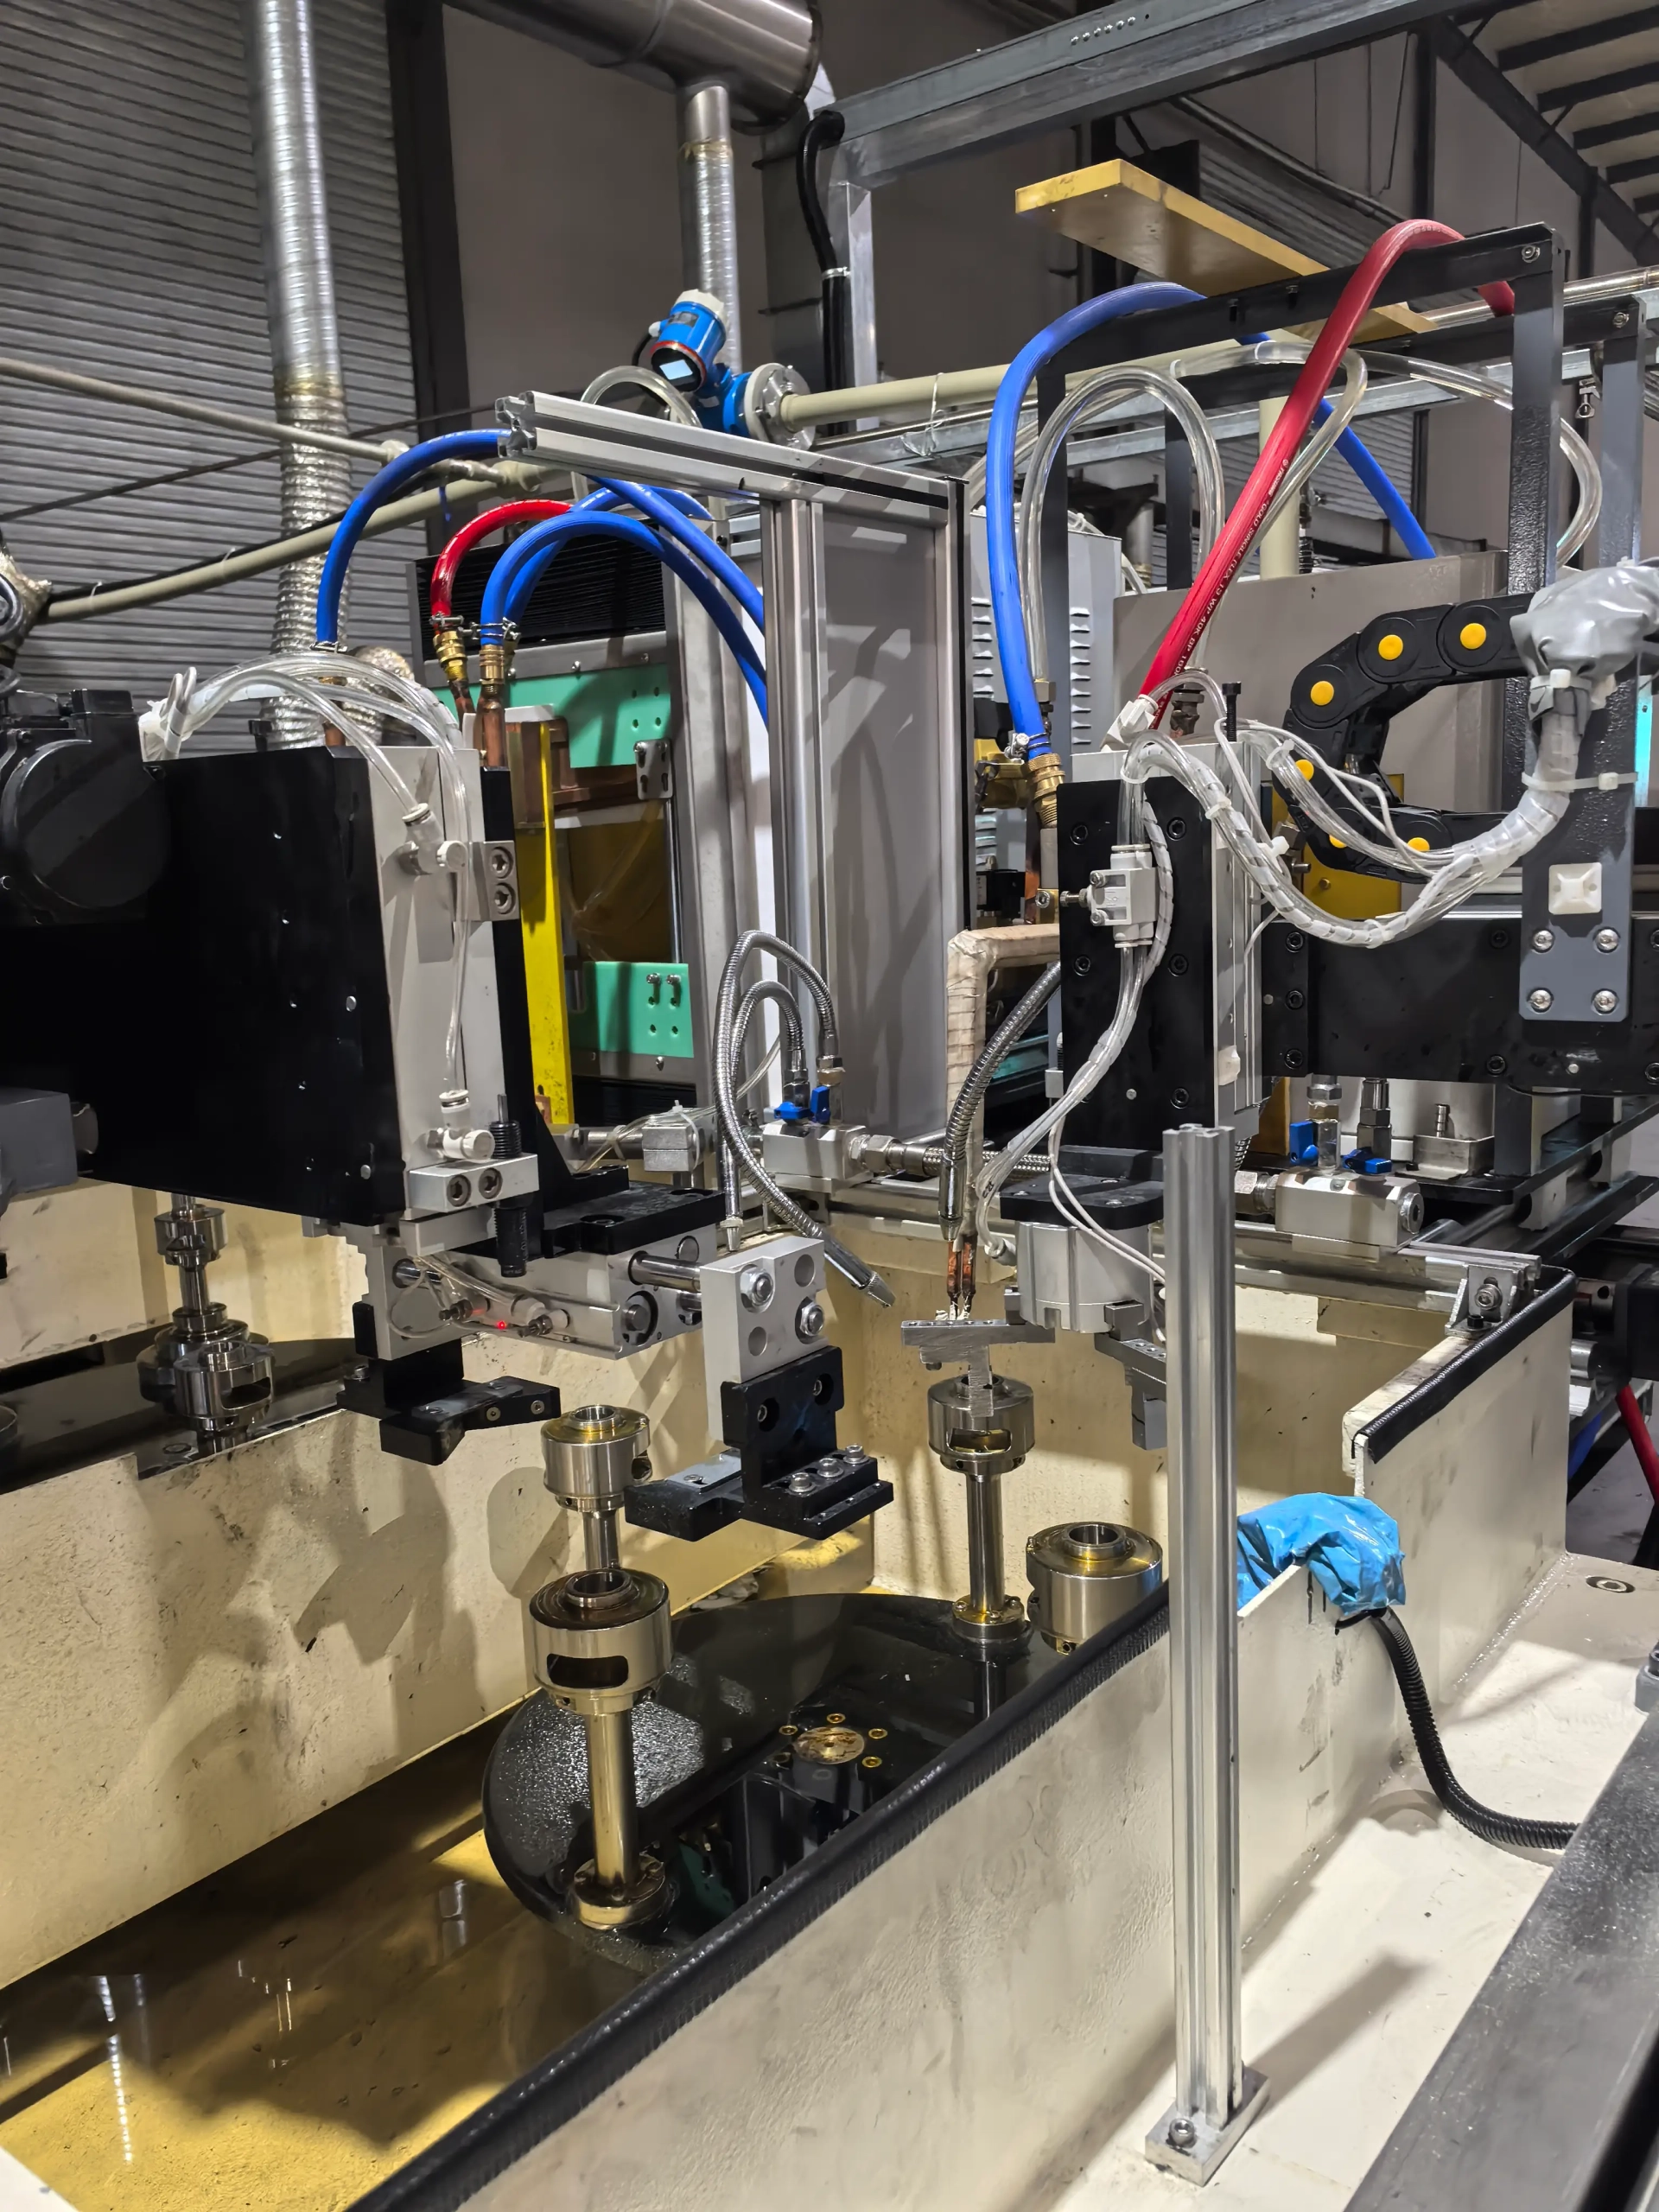
Спеченные детали зубчатых передач
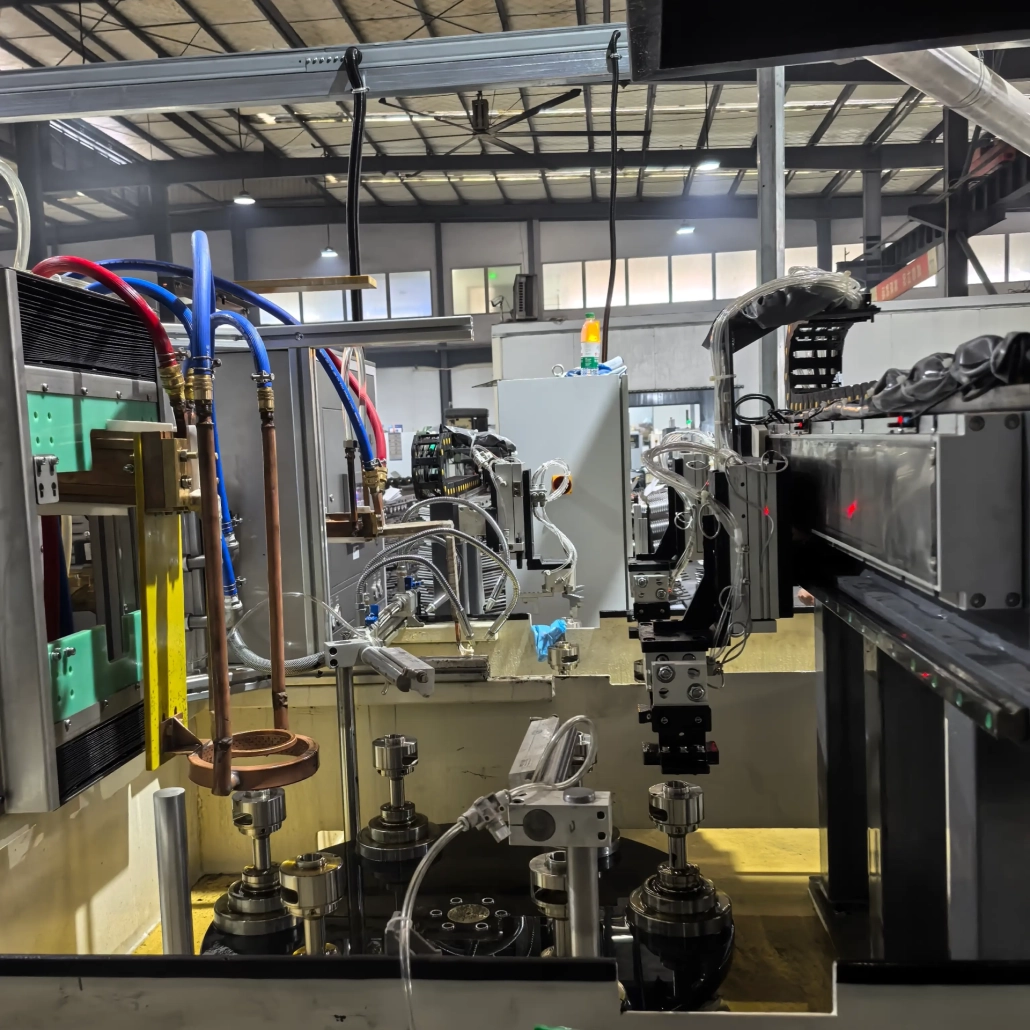
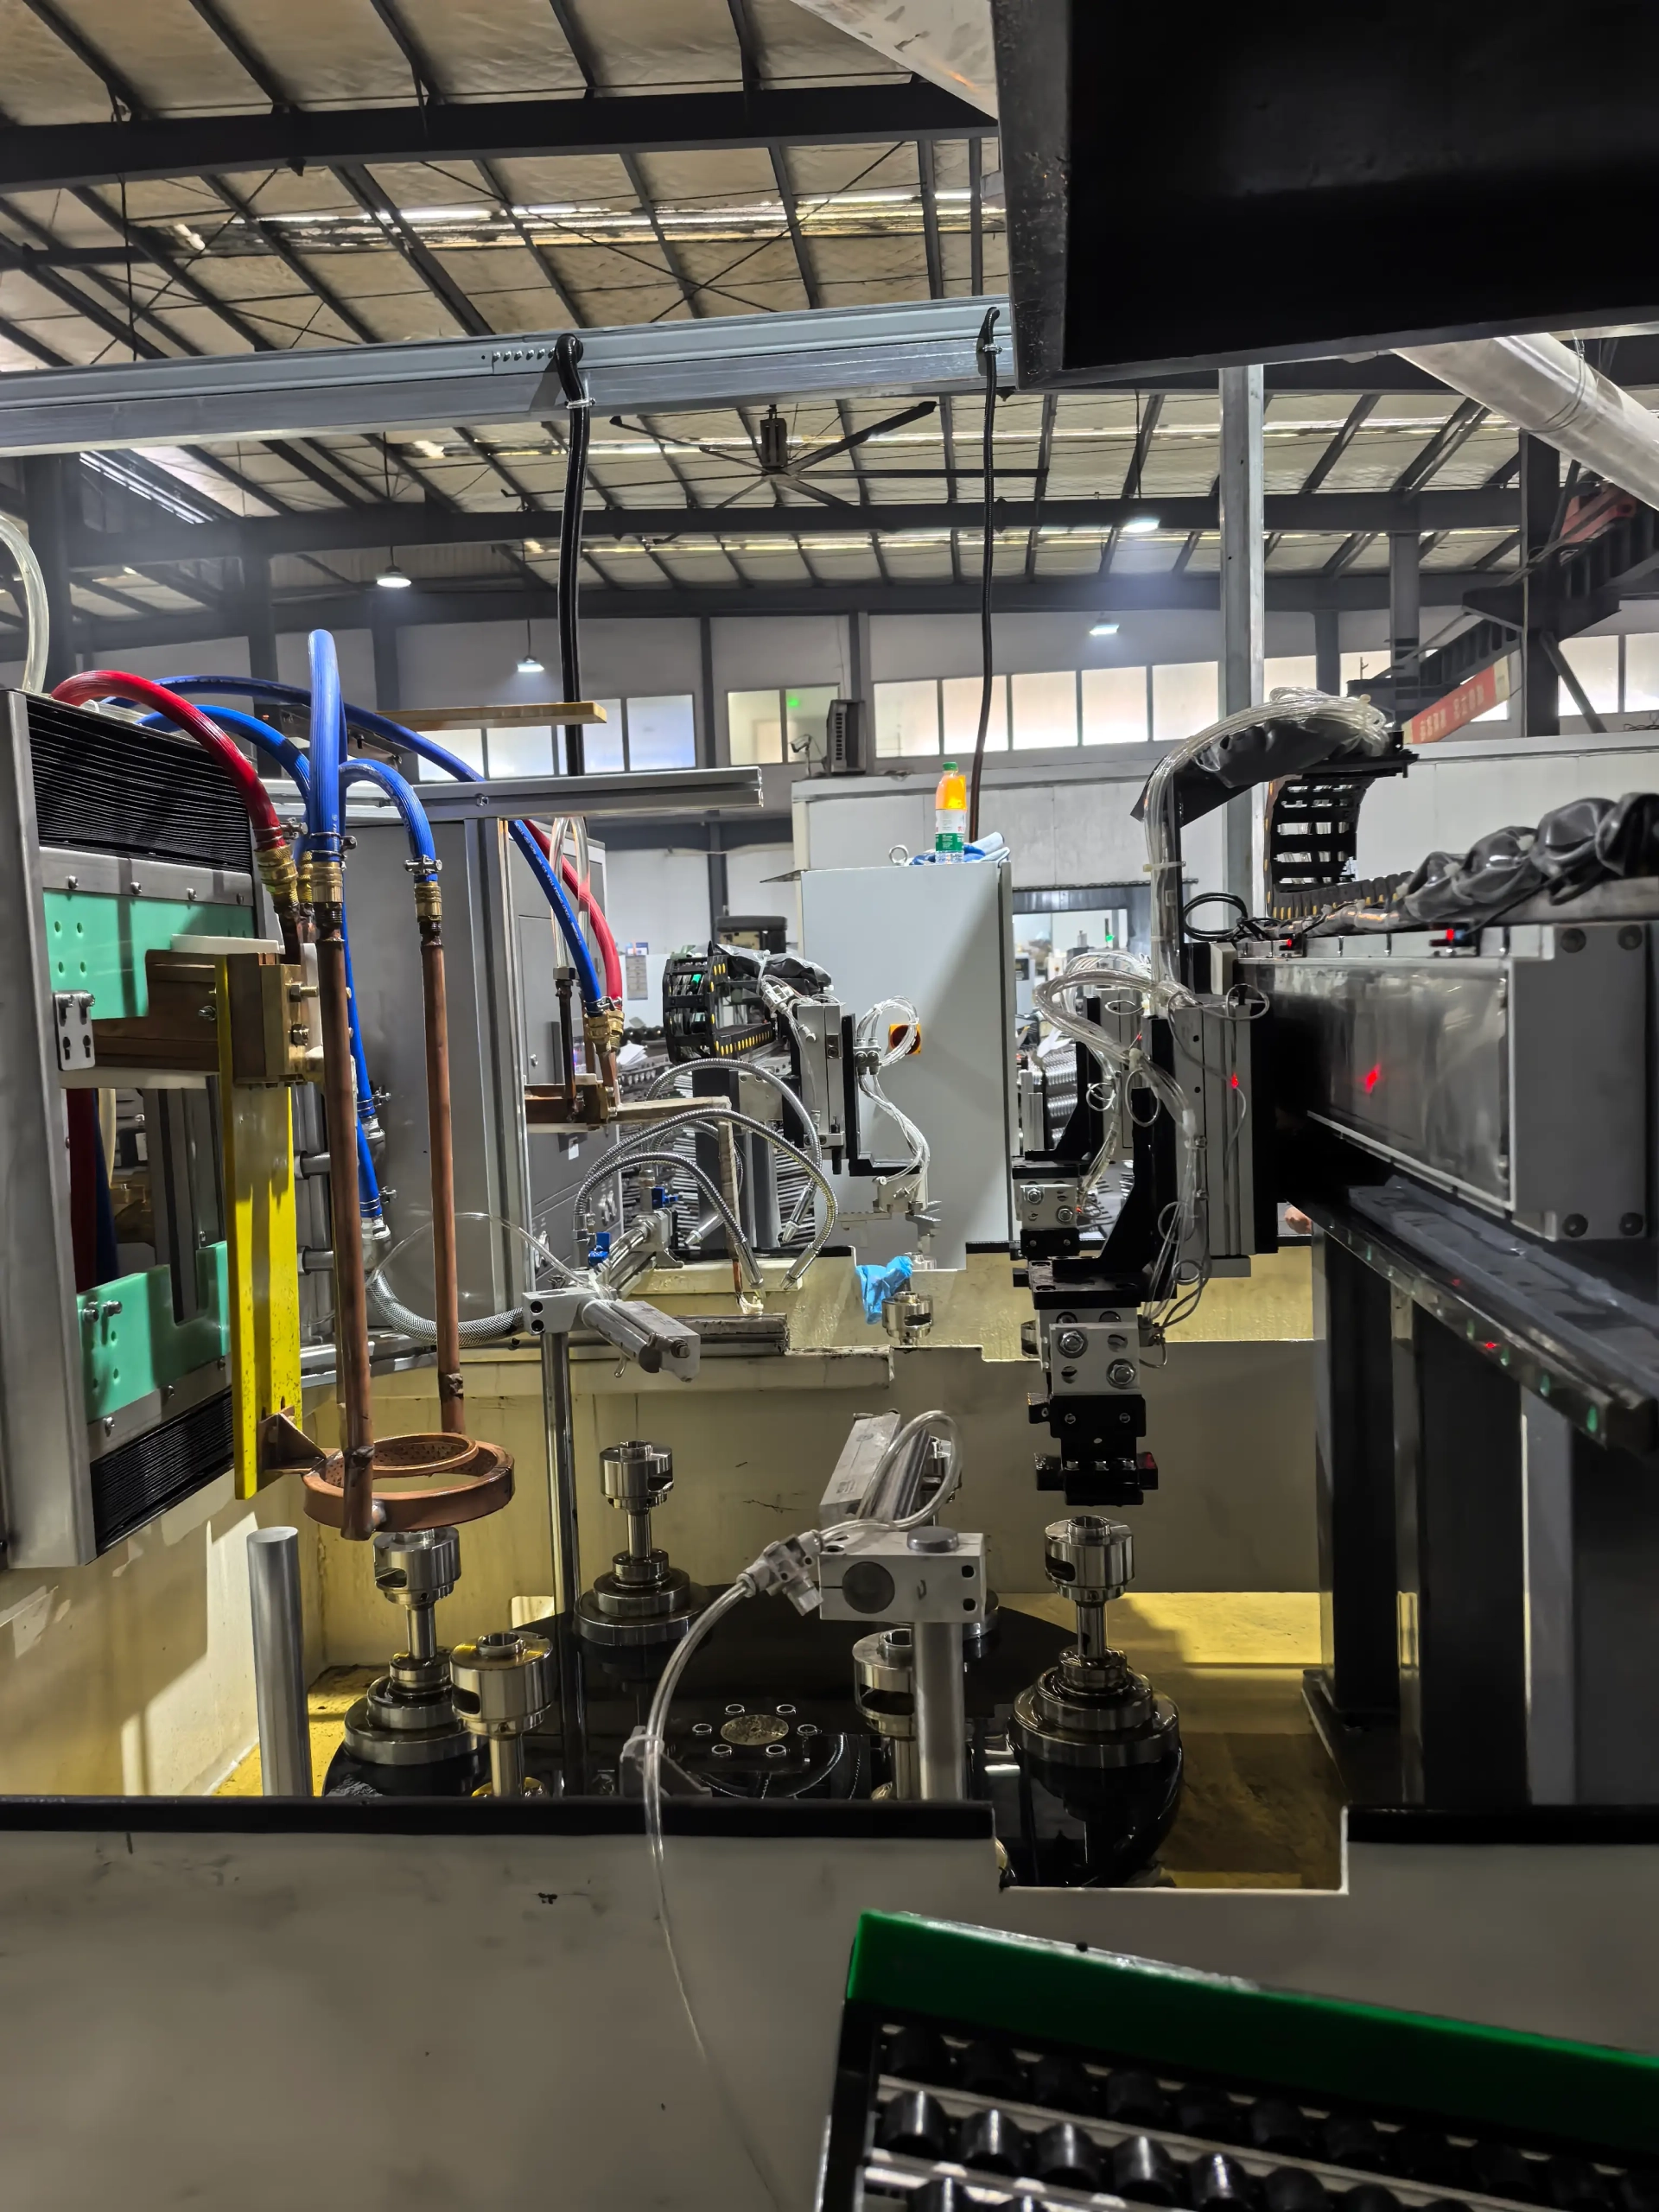
Автоматическая загрузка на портал позволяет интегрировать передачу деталей с циклом закалки и сокращает ручную работу на нагревательной станции..
Ⅲ. 4-Конфигурации станций и 6 станций
Машина доступна в версиях с 4 и 6 станциями.. Компоновка с четырьмя станциями подходит для применений, где последовательность закалки относительно компактна.. Шестипозиционные машины обеспечивают больше позиций для разделения загрузки., нагрев, закалка, охлаждение, или другие этапы процесса, когда производственный процесс требует отдельных этапов.
Точная функция каждой станции определяется во время проектирования машины, а не назначается заранее по стандартному шаблону.. Добавление большего количества станций не приводит автоматически к лучшему результату.. Правильная конфигурация зависит от геометрии шестерни., требуемый цикл нагрева, и целевая производительность.
Ⅳ. Автоматический процесс загрузки и закалки
Типичная производственная последовательность проходит шесть этапов.. На многостанционной машине, несколько передач одновременно занимают разные ступени.
2. Позиционирование →
3. Индукционный нагрев →
4. Закалка →
5. Трансфер →
6. Разгрузка
Планировка станции, смещение оснастки, и метод загрузки настраиваются в соответствии с фактическими требованиями к оборудованию и процессу. Никакие две конструкции шестерен не имеют одинаковой схемы нагрева., поэтому машина проектируется для конкретного применения, а не выбирается из фиксированного макета каталога.
Ⅴ. Мощность индукционного нагрева и управление процессами
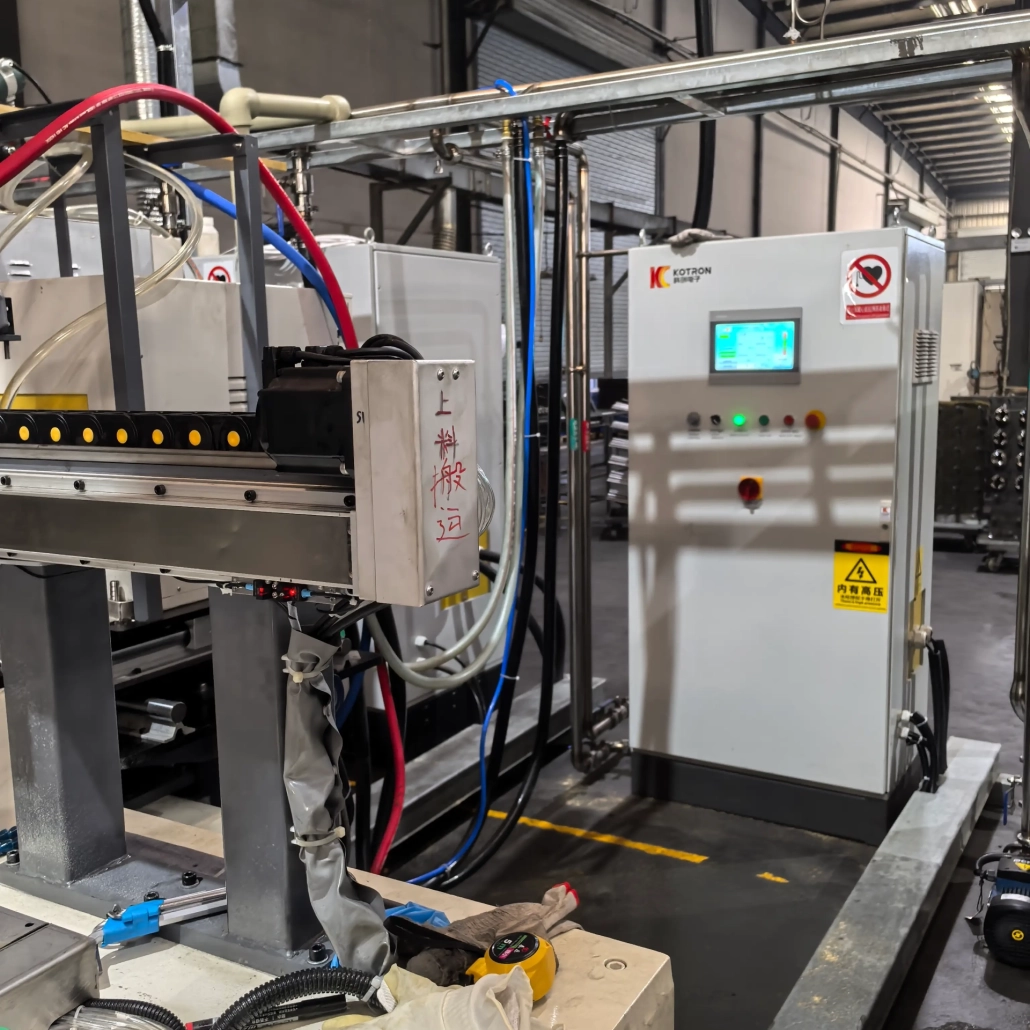
Индукционный источник питания подает контролируемую энергию на индуктор во время цикла закалки.. Для зубчатых передач, результат зависит от мощности, превышающей номинальную. Диаметр шестерни, геометрии зубьев, маркой материала, требуемую закаленную область, время нагрева, и конструкция индуктора влияют на окончательную структуру твердости и глубину корпуса..
При наличии преобразователя мощности IGBT и цифрового управления DSP., параметры нагрева регулируются через систему управления станком и сохраняются для повторного производства.. Типичные контролируемые элементы включают в себя:
| Параметр | Что он контролирует |
|---|---|
| Мощность нагрева | Энергия, передаваемая индуктору во время цикла закалки |
| Время нагрева | Продолжительность подачи энергии на деталь |
| Положение заготовки | Выравнивание детали относительно индуктора при нагреве |
| Последовательность закалки | Тайминг, расход, и продолжительность доставки закалки |
| Движение машины | Индексация станций, частичная передача, и портальная операция |
| Рецепты процессов | Сохраненные наборы параметров для разных номеров шестерен. |
Фактические функции зависят от выбранной конфигурации машины..
Ⅵ. Применение закалки зубчатых колес в порошковой металлургии
Эта система предназначена для автоматической закалки зубчатых передач порошковой металлургии и спеченных деталей шестерен.. В зависимости от материала и требований к закалке, индивидуализированная индукционная система также может быть оценена для других компонентов зубчатого типа..
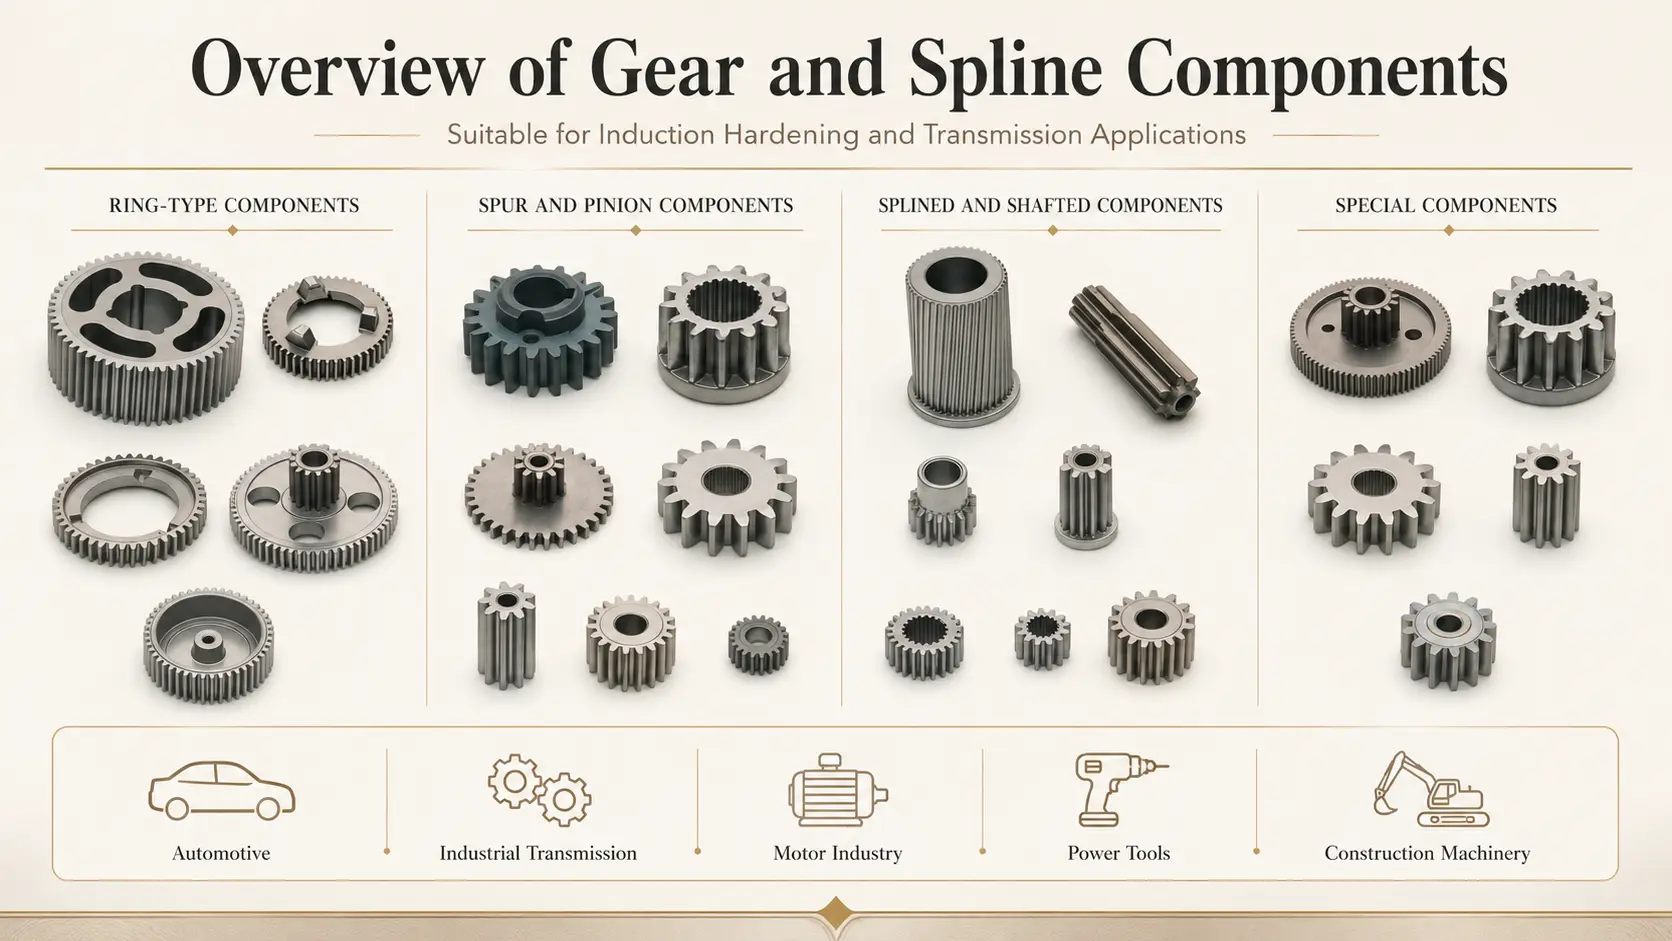 В зависимости от материала и требований к закалке, индивидуализированная индукционная система также может быть оценена для прямозубых зубчатых колес, внутренние шестерни, шлицевые шестерни, ступицы передач, шестерни, валы шестерни, и кольцеобразные детали зубчатых колес. Разные конструкции зубчатых колес требуют разных индукторов и механизмов крепления — перед выбором станка следует проанализировать чертеж шестерни и необходимую закаленную поверхность..
Ⅶ. Обзор машин и производственных линий
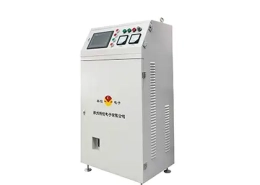
В этом видео показана вся машина в нерабочем состоянии., включая закалочный станок и индукционный силовой агрегат. Это полезно для понимания общего расположения оборудования., портальная система загрузки, и взаимосвязь между компоновкой механической станции и шкафом электропитания.
Ⅷ. Техническая конфигурация
Потому что это оборудование построено вокруг заготовки и производственного процесса., основные характеристики определяются на основе фактического оборудования, а не выбираются заранее из стандартной таблицы данных.
| Элемент | Конфигурация |
|---|---|
| Тип машины | Автоматическая индукционная закалочная машина |
| Опции станции | 4 станции / 6 станции |
| Метод загрузки | Автоматическая портальная загрузка и разгрузка |
| Заготовка | Зубчатые колеса для порошковой металлургии и детали к ним. |
| Индукционная мощность | Выбирается в зависимости от заготовки и процесса |
| Частота | Выбирается в зависимости от потребности в отоплении |
| Индуктор | Индивидуальные |
| Процесс закалки | Конфигурируется в соответствии с требуемой закаленной областью |
| Система управления | ЧПУ / ПЛК / Конфигурация DSP в соответствии с конструкцией машины |
| Система охлаждения | Конфигурируется в соответствии с требованиями процесса |
Ⅸ. Информация, необходимая для выбора машины
Чтобы составить предложение, ты можешь поделиться с нами тремя вещами: рисунок шестерни, марка материала или спецификация, и необходимая закаленная площадь. Если у вас также есть целевая твердость, Требования к глубине слоя, производственная мощность, или сведения о заводском блоке питания, они помогают уточнить рекомендации, но лучше всего начать с рисунка..
Ⅹ. Часто задаваемые вопросы
Может ли один и тот же станок обрабатывать разные шестерни?
Возможно. Могут ли разные шестерни использовать одну машину, зависит от их размеров., оснастка, индукторы, и требования к закалке. Могут потребоваться сменные детали — это оценивается во время инженерной экспертизы..
Что выбрать: 4-станционную или 6-станционную машину??
Выбор зависит от количества этапов процесса., требования к обработке деталей, и целевое время производственного цикла. Его следует определять после рассмотрения чертежа шестерни и производственных требований, а не выбирать заранее из спецификации..
Ограничена ли эта машина механизмами порошковой металлургии??
Нет. Эта система представлена для применения в оборудовании для порошковой металлургии., но аналогичные автоматические системы индукционной закалки могут быть разработаны для шестерен из кованой стали и других компонентов зубчатых колес после технической оценки..
Можно ли настроить индукционную катушку?
Да. Геометрия индуктора разработана в соответствии с формой шестерни., профиль зуба, и необходимая площадь обогрева. Проектирование катушки — одна из первых инженерных задач после получения чертежа шестерни, а не готовый компонент..
Запросите решение для автоматической закалки зубчатых колес
Отправьте чертеж шестеренки, Материал, требования к закалке, и производственная цель. Мы можем оценить, подходит ли вам автоматическая индукционная закалочная машина с 4 или 6 станциями..
Сопутствующие товары


Нажмите здесь, чтобы добавить свой текст


