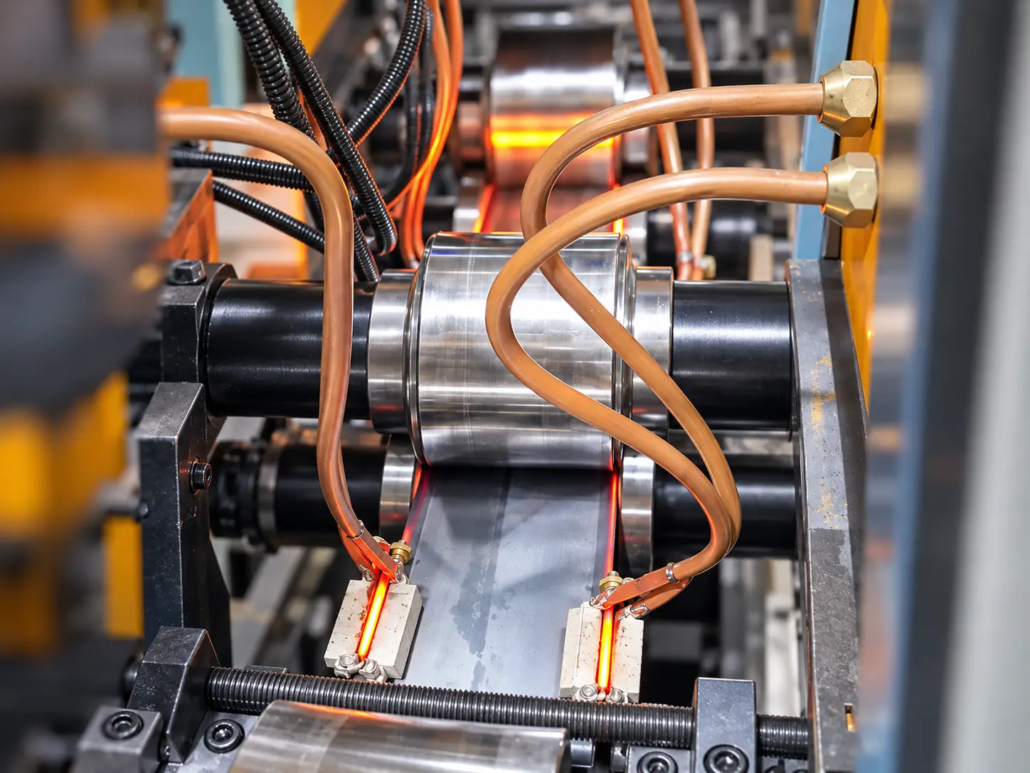
Индукционная линия профилирования металлических опорных профилей
Ⅰ. Индукционная завальцовка кромок в работе
Видео: Непрерывный нагрев кромок и прокатка металлического несущего профиля с надрезом с использованием двухстороннего индукционного нагрева..
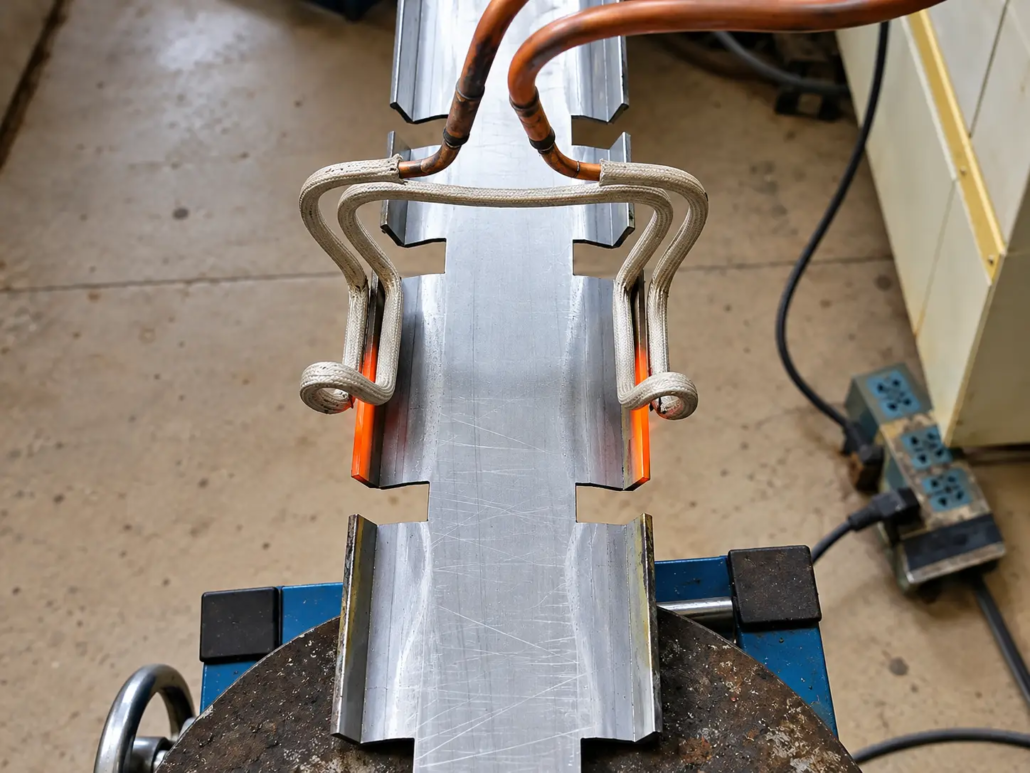
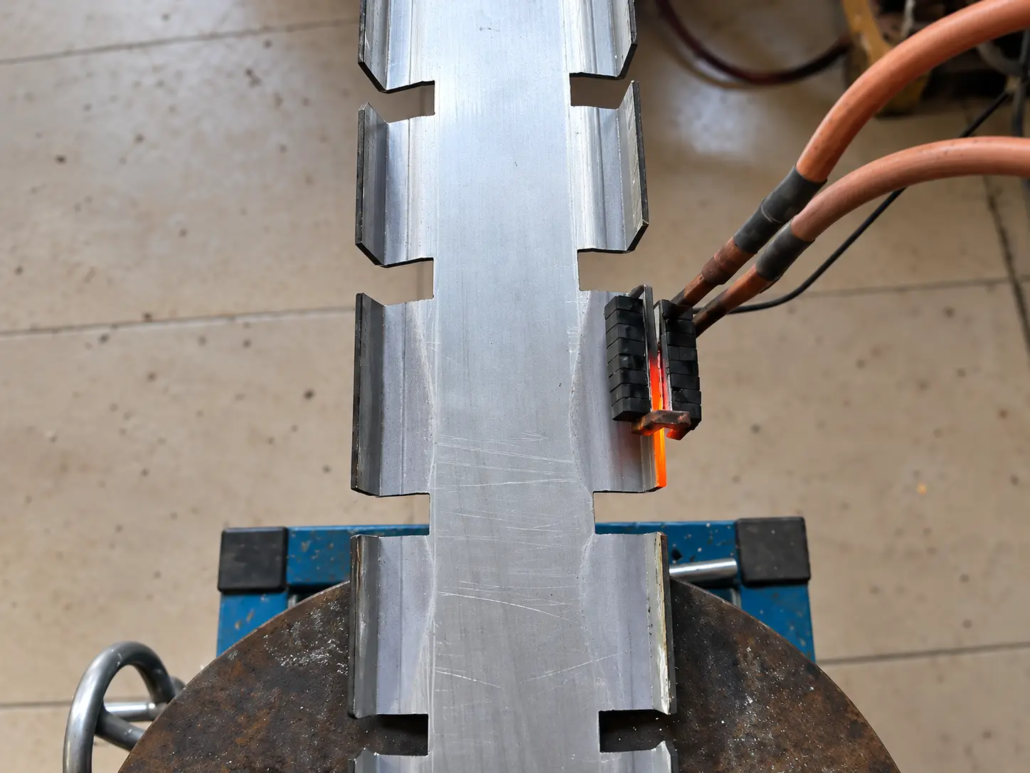
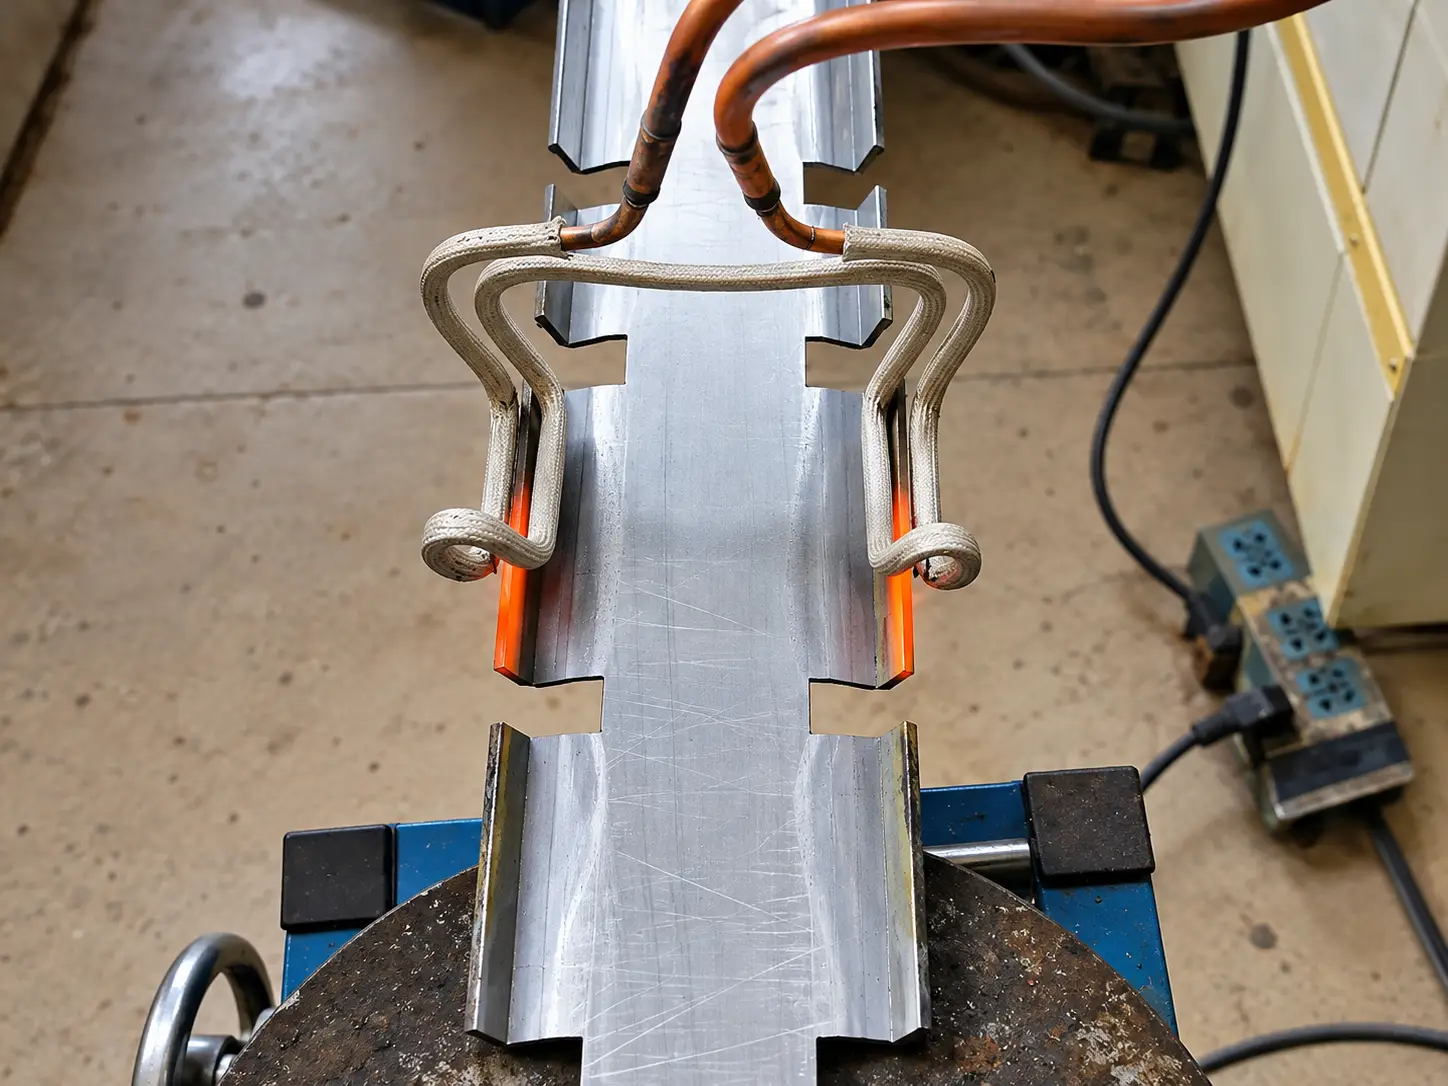
На видео представлен швеллерный металлический несущий профиль с прямоугольными вырезами по обоим краям.. Два индуктора нагревают продольные краевые области при движении профиля через оборудование..
Механизм прокатки поддерживает и направляет заготовку, прилагая механическую силу, необходимую для формирования кромки.. Центральная секция остается за пределами основных зон обогрева..
Демонстрируемое оборудование и процесс
| Элемент | Описание |
|---|---|
| Заготовка | Зубчатый металлический несущий профиль |
| Зона отопления | Обе продольные кромки |
| Метод нагрева | Локальный индукционный нагрев |
| Расположение индуктора | Двусторонние индукторы |
| Метод формирования | Непрерывная прокатка кромок |
| Перемещение заготовки | Роликовая подача |
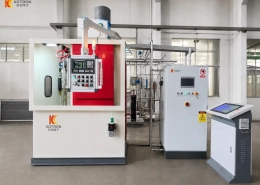
| Объем оборудования | Комплексная линия нагрева и прокатки |
На кадрах показано устройство обогрева и прокатного оборудования.. Не определяет рабочую температуру., скорость линии, производственная мощность или размеры готовой кромки.
Ⅱ. Металлические опорные профили и завальцовка кромок
Линия предназначена для металлических профилей, края которых требуют локального нагрева перед деформация прокатки.
Демонстрируемая заготовка имеет в поперечном сечении швеллерную форму с равномерно расположенными по краям насечками.. В отличие от сплошной полосы, его прерывистые края отражают изменение геометрии металла индукторов по мере продвижения профиля..
Это влияет на конструкцию как нагревательного, так и прокатного оборудования.. Насечки могут изменить местную электромагнитную связь., при этом прокатные инструменты должны компенсировать разрывы, не теряя требуемого соосности профиля..
Тот же процесс можно адаптировать и к другим подходящим каналам поддержки и профилированные металлические профили, включая конструкции со сплошными и зубчатыми краями.
Основным фактором выбора является материал., поперечное сечение, геометрия кромки, требуемая деформация и скорость производства. Чертеж готовой кромки особенно полезен, поскольку он определяет конструкцию инструмента для прокатки и помогает определить требования к нагреву..
Ⅲ. Двусторонний индукционный нагрев и непрерывная прокатка
Стадия индукционного нагрева приводит указанные краевые области в подходящие условия формования, прежде чем они подвергнутся деформации..
Для материалов и операций формовки, для которых выгодны повышенные температуры., локальное отопление может снизить сопротивление формованию, не требуя, чтобы весь профиль достиг одной и той же температуры.
Конструкция индуктора для кромок профиля
Два индуктора расположены вдоль движущегося профиля., с нагревательными проводниками, расположенными вблизи обрабатываемых краев.
Геометрия катушки и клиренс важны, особенно если заготовка имеет насечки. Как метка проходит положение нагрева, меняется локальная геометрия металла, которые могут повлиять на электромагнитную связь и распределение тепла.
Конструкция индуктора должна учитывать эти перерывы, сохраняя при этом достаточный зазор для непрерывной подачи..
Нагрев обоих краев одновременно не гарантирует одинакового распределения температуры.. Мощность, частота, геометрия проводника и движение заготовки должны учитываться вместе, чтобы установить необходимые условия нагрева..
Согласование нагрева со скоростью прокатки
В непрерывной работе, Скорость линии влияет на время, в течение которого каждая секция профиля находится в эффективной области нагрева..
Если скорость подачи изменяется без соответствующей корректировки процесса, погонная теплота на единицу длины также изменится.
Расстояние между индукторами и формовочными валками является еще одним практическим соображением.. Края начинают терять тепло после выхода из зоны нагрева., поэтому прокатные станции должны быть расположены с учетом требований к температуре формования..
Направление прокатки и заготовки
Формирующие ролики оказывают давление для получения кромки заданной формы.. Рулонные профили, зазоры и выравнивание станции определяют, как деформируется материал.
Направляющие ролики поддерживают положение движущегося профиля через секции нагрева и прокатки.. Это особенно важно, когда изменения в боковом положении могут изменить зазор между краями и индукторами..
Для профилей с надрезом, система прокатки также должна учитывать геометрию прерывистой кромки..
Условия нагрева и последовательность механической обработки устанавливаются для одного и того же материала и спецификации готового профиля..
Ⅳ. Конфигурация производственной линии и нестандартная оснастка
Мы предоставляем интегрированное оборудование для индукционного нагрева и прокатки, а не отдельный краевой нагреватель..
Демонстрируемая конструкция сочетает в себе двусторонний нагрев с роликовой системой обработки.. Остальные компоновки станков разрабатываются по размерам профиля., требуемая деформация кромки и условия производства.
Основные компоненты оборудования
| Компонент | Функция |
|---|---|
| Индукционный источник питания | Обеспечивает мощность нагрева, соответствующую материалу и процессу. |
| Двусторонние индукторы | Применить локализованное тепло к указанным краям профиля |
| Система подачи и направления | Поддерживает, позиционирует и продвигает заготовку |
| Роликовые станции | Получить необходимую геометрию кромки за счет механической деформации. |
| Контроль процесса | Координирует тепловую мощность и работу линии. |
| Автоматизация | Загрузка, последовательность действий и операций, где это необходимо |
Нестандартные индукторы и инструменты для прокатки
Индукторы рассчитаны на фактическую ширину профиля., размеры кромок и расположение вырезов. Их форма и монтажное положение должны обеспечивать доступ к зонам нагрева, не препятствуя движению заготовки..
Прокатные инструменты проектируются из необходимого готового сечения.. Геометрия рулона, зазоры и расположение станций устанавливаются в зависимости от материала и операции формования..
Для профилей с повторяющимися насечками, оба набора инструментов должны учитывать изменяющуюся геометрию кромки на протяжении всего цикла обработки..
Электропитание и управление линией
Наше индукционное нагревательное оборудование включает в себя цифровое управление. источник питания параметры.
Требуемая мощность и рабочая частота подбираются с учетом конструкции индуктора., с учетом материала заготовки, площадь нагрева и скорость обработки.
Мощность нагрева и скорость подачи можно координировать с помощью системы управления линией.. Обратная связь по температуре и дополнительные функции автоматизации могут быть встроены там, где этого требует процесс..
Компоновка машины также обеспечивает доступ к индукторам и инструментам прокатки., обработка и обслуживание заготовок.
Для нового профиля или формовочная операция, могут потребоваться технологические испытания для установления подходящих условий нагрева и прокатки. Затем следует проверить готовые размеры и качество формовки на соответствие указанным требованиям..
Ⅴ. Запросите индивидуальную линию для профилирования валков с индукционным приводом
Мы поставляем комплексные решения для индукционного нагрева и прокатки металлических опорных профилей, требующих локального нагрева кромок и непрерывной формовки..
Чтобы оценить вашу заявку, Пожалуйста, отправьте:
•Чертежи или фотографии деталей
•Материал или марка стали
•Основные размеры и геометрия кромки
•Требуемая готовая форма кромки
•Объем производства или целевая скорость линии
Если доступно, включать рисунки или фотографии, показывающие профиль до и после прокатки.
С этой информацией, мы можем рассмотреть схему индукционного нагрева, прокатная оснастка, направление заготовки и конфигурация производственной линии, затем подготовьте техническое предложение для вашего проекта.
Запросить предложение по индивидуальной производственной линии
Отправьте чертежи профиля, и мы рассмотрим схему индукционного нагрева., прокатная оснастка, направление заготовки и конфигурация линии, затем подготовьте техническое предложение для вашего проекта.