Линия по производству индукционной термообработки автомобильных балок для предотвращения столкновений
Линия по производству индукционной термообработки автомобильных балок для предотвращения столкновений (двухканальная работа)
Он поддерживает как централизованное управление для комплексной работы, так и независимое управление по конкретному каналу., с удобным управлением и переключением режимов.
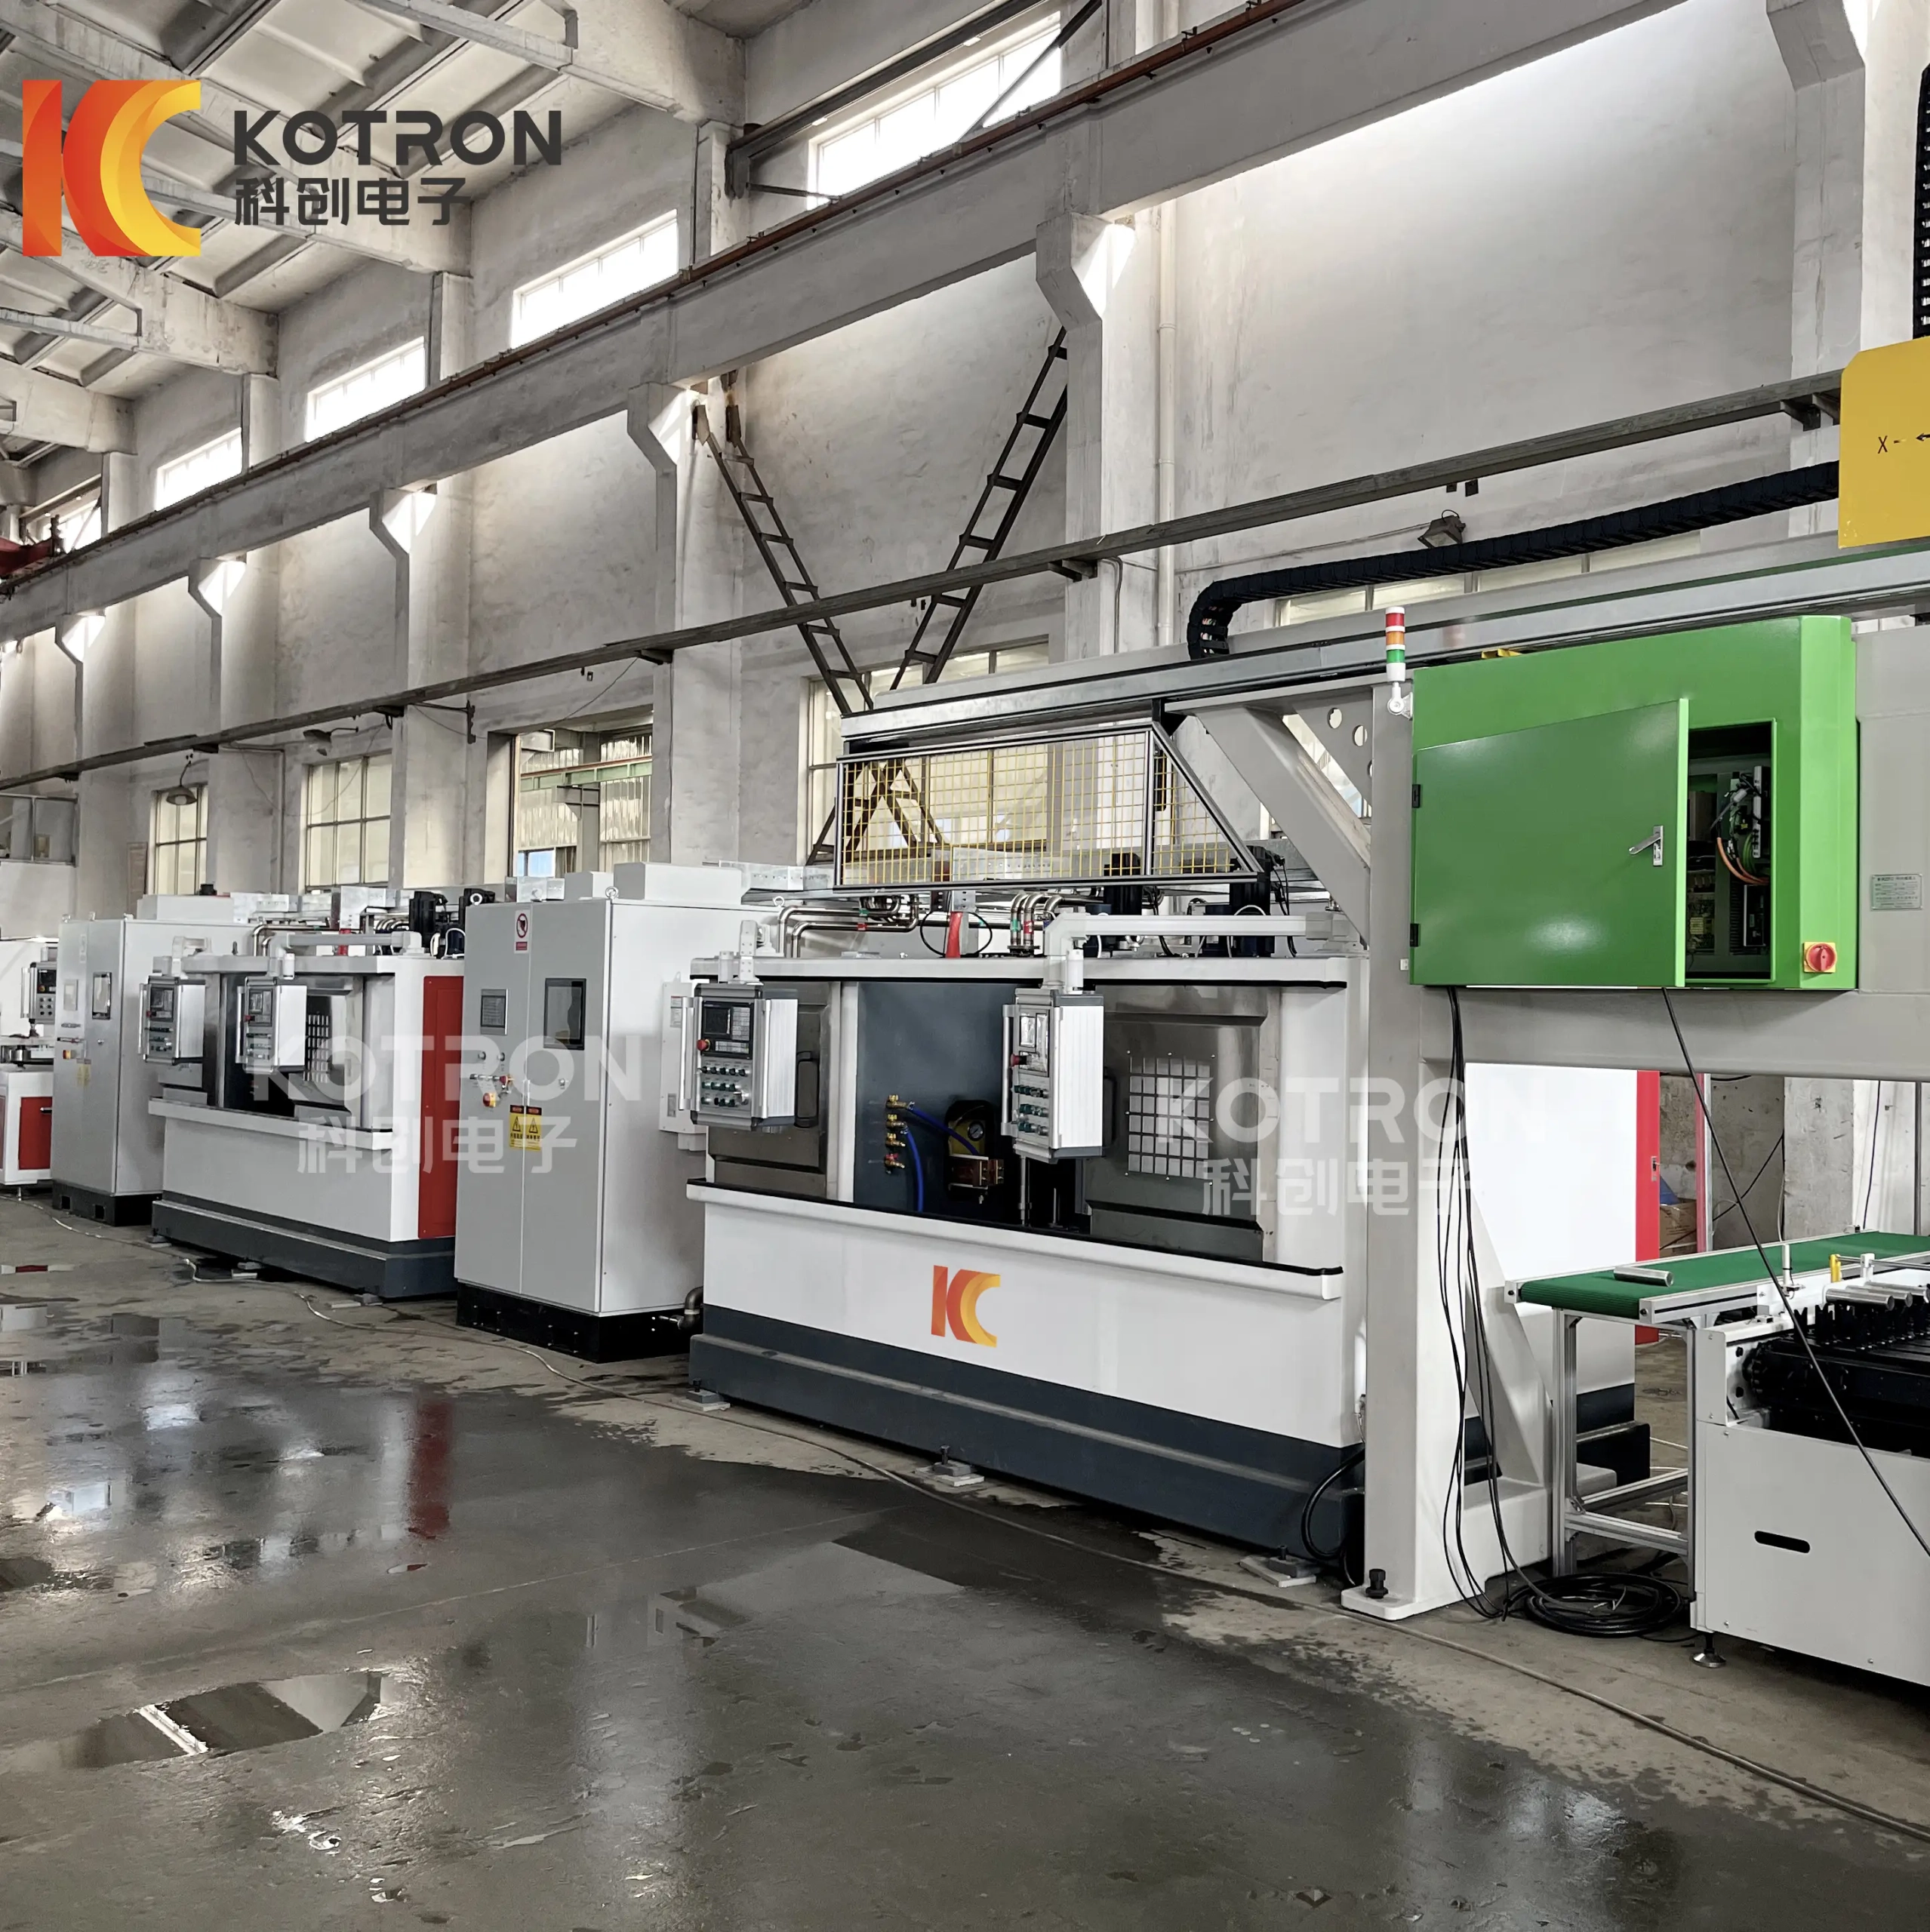
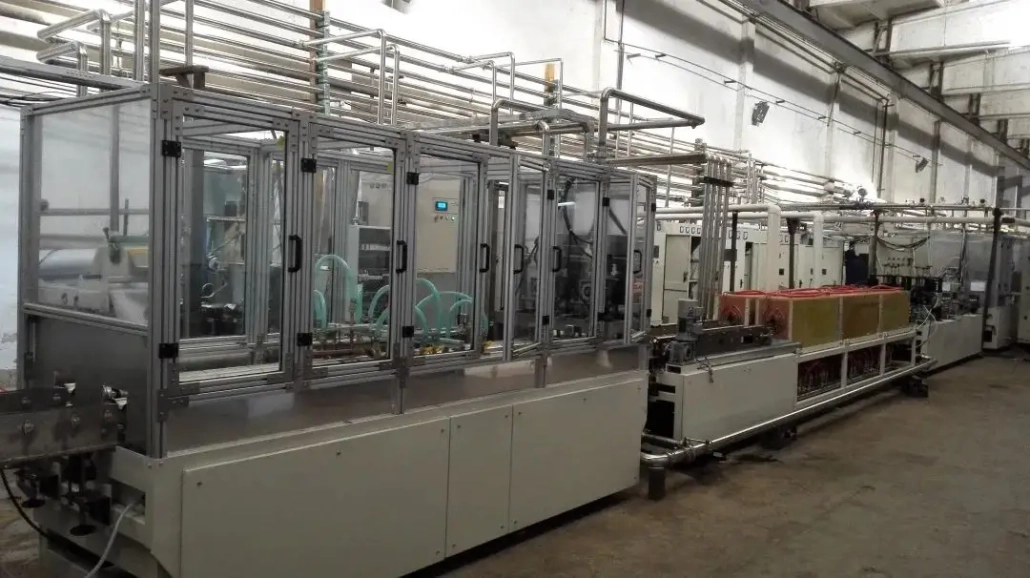
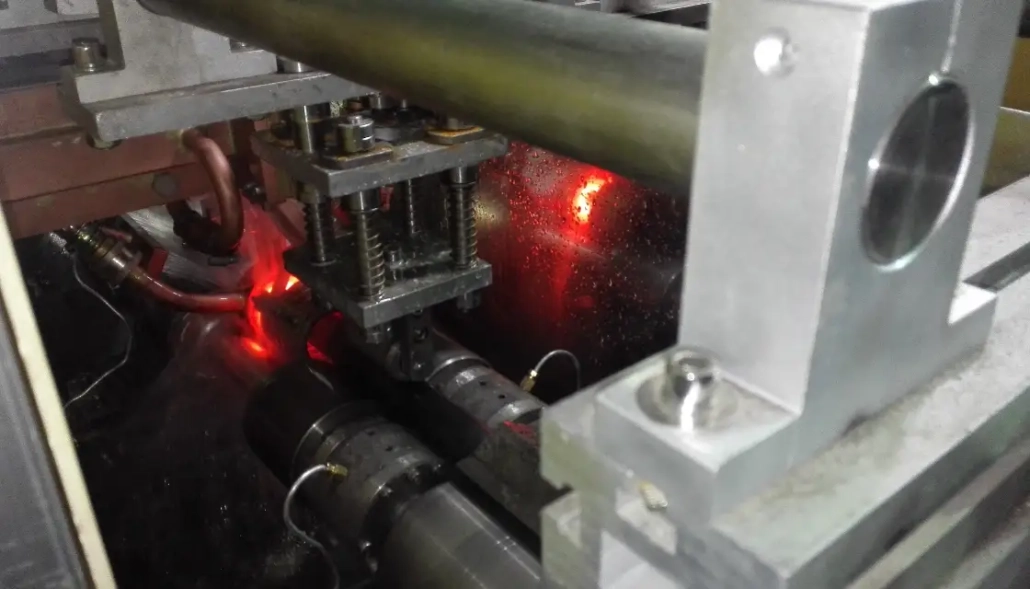
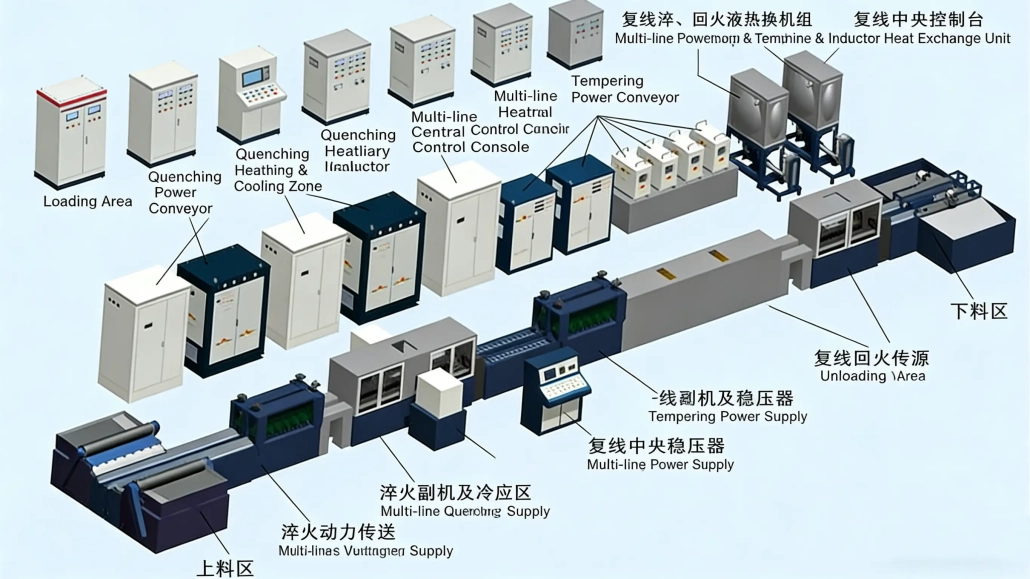
После «трубная продукция» загружаются вручную централизованно на станции погрузки, загрузочный стол подает заготовки на ленточный конвейер производственной линии. Затем производственная линия автоматически выполняет функции, включая стабильную транспортировку заготовок., вращение, отопление-охлаждение (закалка), транспортировка, нагрев (отпуска), охлаждение, и разгрузка. Во время процесса не требуется никаких ручных операций. (после настройки производственной линии), что делает его полностью автоматической производственной линией для закалки и отпуска стальных труб..
Закалочная жидкость автоматически фильтруется и циркулирует.. Линия также оснащена такими функциями, как сигнализация или отключение в случае нештатных условий эксплуатации. (например, перегрузка, перегрев, потеря скорости заготовки, недостатки).
Ход процесса
Эта линия по производству индукционной термообработки автомобильных балочных труб, предотвращающая столкновения, работает с двумя каналами.. Он поддерживает как централизованное управление для комплексной работы, так и независимое управление по конкретному каналу., обеспечение простоты управления и переключения режимов.
После «трубная продукция» загружаются вручную централизованно на станции погрузки, загрузочный стол подает заготовки на ленточный конвейер производственной линии. Затем линия автоматически выполняет стабильную транспортировку заготовок., вращение, отопление-охлаждение (закалка), транспортировка, нагрев (отпуска), охлаждение, и разгрузка. Во время процесса не требуется никаких ручных операций. (как только линия будет отрегулирована), что делает его полностью автоматической производственной линией для закалки и отпуска стальных труб..
Закалочная жидкость автоматически фильтруется и перерабатывается.. Линия также оснащена функциями срабатывания сигнализации или отключения в случае нештатных условий эксплуатации. (например, перегрузка, перегрев, потеря скорости заготовки, или неисправности).
Введение
-
Скорость производства: 6м-8м/мин
-
Все механические вращающиеся и передаточные части оборудования должны быть гибкими и надежными.. Шум и тепло, выделяемые каждым компонентом во время работы, должны соответствовать требованиям точности продукции и национальным отраслевым стандартам механического оборудования.. Все оборудование и компоненты должны соответствовать сроку службы, установленному отраслевыми стандартами..
-
Все высоковольтные и низковольтные электрические компоненты должны быть безопасными и долговечными., и полностью соответствовать соответствующим национальным техническим стандартам.
-
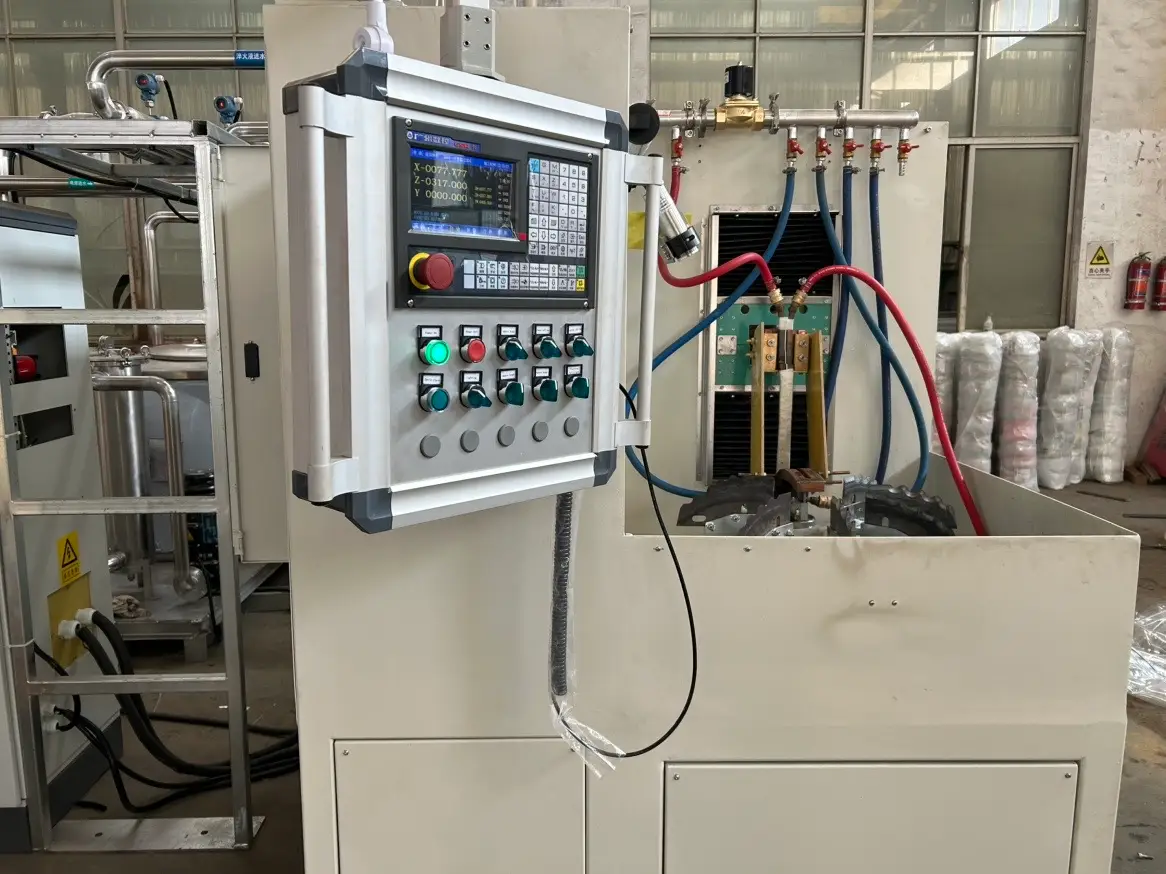
Производственная линия использует режим быстрого запуска одним щелчком мыши.. Дисплей панели управления и все соответствующие инструменты (интерфейсы) поддержка «человеко-машинное взаимодействие» с китайским интерфейсом.
-
Производственная линия оснащена «двойная станция» интегрированная работа или отдельные функции работы, а также имеет отдельные функции работы для каждого модуля оборудования.
-
Производственная линия оснащена функциями сигнализации или отключения для каждого модуля в случае нештатных условий эксплуатации. (например, перегрузка, перегрев, потеря скорости заготовки, недостатки).
-
Производственная линия имеет «прерывистая закалка» функция, с погрешностью контроля не более 5мм.
-
Производственная линия оснащена розетками для обслуживания и лампами освещения.. Внешние силовые кабели должны быть проложены разумно и аккуратно., и кабель (или медная шина) входное отверстие должно быть расположено внизу (или топ) источника питания.
-
Производственная линия должна иметь эстетичный внешний вид., принять «закрытого коробчатого типа» структура, и отвечают таким требованиям, как рассеивание тепла и простота обслуживания.. Цвет оборудования должен основываться на цветовом чипе, предоставленном покупателем. (кроме знаков безопасности).
-
После того, как вся производственная линия заработает, не должно быть утечки (электроэнергии, газ, закалочная жидкость, охлаждающая жидкость, масло) или другие подобные явления. Все трубопроводы должны быть четко обозначены указателями направления потоков жидкости и газа.. Для удобства подключения на впускных и выпускных трубах воды должны использоваться быстросменные соединители.; на всех водопроводах вторичного охлаждения должны быть установлены манометры и термометры для контроля давления и температуры воды..
-
Главный трубопровод части водяного охлаждения электропитания должен быть выполнен из медных труб для уменьшения образования накипи.. Все соединители водопроводных труб должны использовать 3/8 медные тройные быстроразъемные соединения для простоты обслуживания.
-
Дизайн, изготовление и монтаж производственной линии должны соответствовать национальным и отраслевым стандартам., и должны соответствовать требованиям безопасности производства. Для деталей с потенциальной угрозой безопасности, должны быть добавлены защитные устройства, и должны быть предусмотрены важные меры предосторожности.