
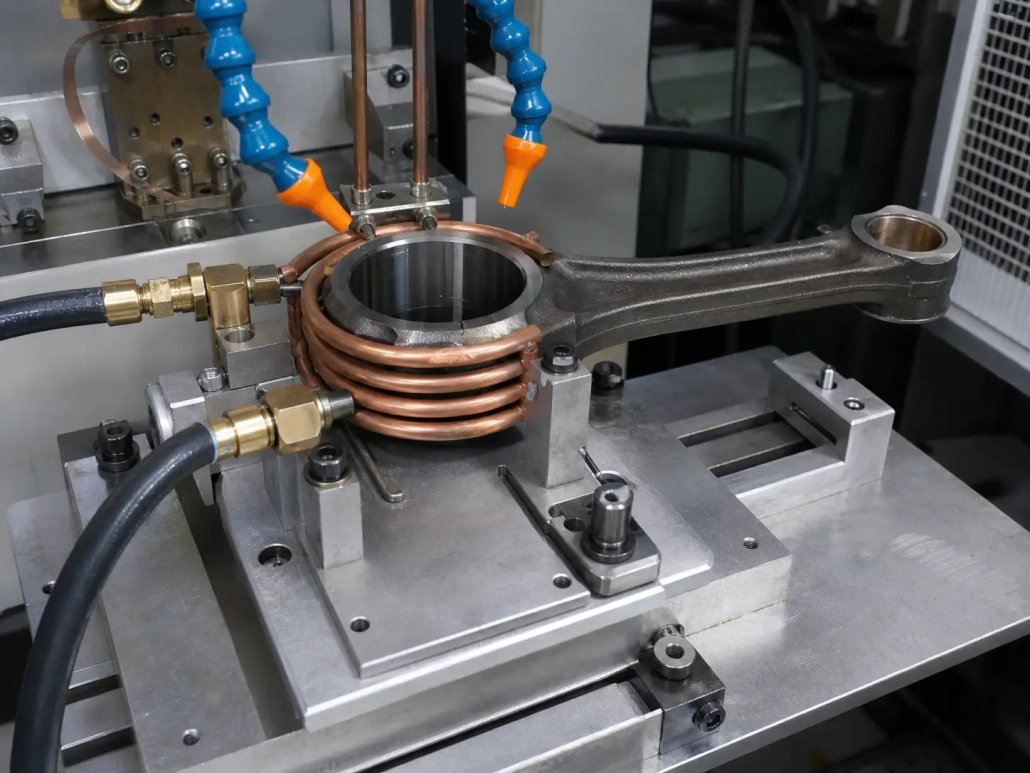
Индукционный нагрев шатунов: Практические рекомендации по термообработке, Сборка & Производство
Шатуны воспринимают циклические нагрузки через неравномерную форму. Большой конец, Малый конец, Пластина, Крышка, и области болта имеют разную массу, разная тепловая реакция, и разные металлургические требования. Когда стержню требуется нагрев — для усадочного монтажа втулки, закалки отверстия, или предварительного нагрева перед формовкой — нагрев всей детали в печи часто является самым медленным и наименее точным способом сделать это.
Индукционный нагрев шатуна подает энергию непосредственно в металл в точной зоне, где она нужна. Не нужно ждать, пока печь разогреется. Не нужно нагревать участки, которые не требуют термической обработки. Электромагнитное поле взаимодействует с материалом проводящего стержня и генерирует тепло внутри — тот же принцип, который мы рассмотрели в нашей основы индукционного нагрева руководство.
Для производства, практические преимущества накапливаются быстро: короче циклы по сравнению с обработкой в печи партиями, меньше окисления из-за уменьшенного времени при температуре, и более простая интеграция в автоматизированные ячейки с прессами, роботы, и закалочными станциями. Проблема в том, что геометрия шатуна не прощает небрежный дизайн процесса. Смещение катушки, неправильная частота, или оснастка, которая смещается всего на полмиллиметра, может превратить повторяемый процесс в генератор брака.
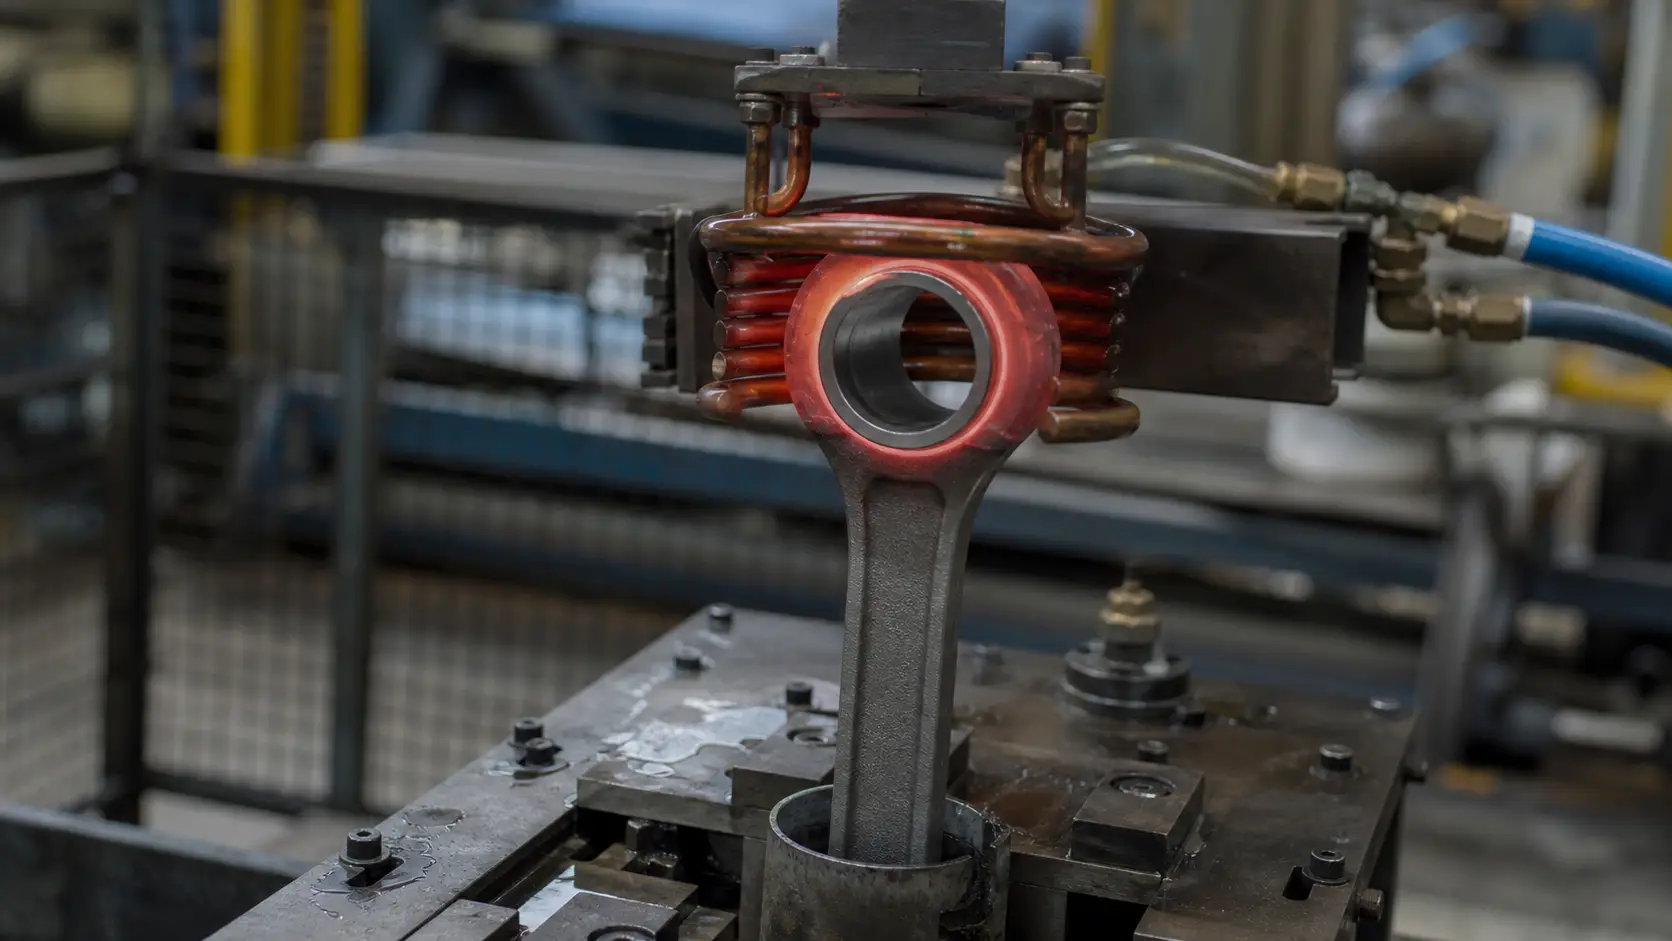
Почему индукция для шатунов
Шатуны требуют локального нагрева. Сборка с натягом требует, чтобы отверстие было горячим и расширенным, в то время как остальная часть шатуна остаётся холодной. Закалка нацелена на конкретную поверхность износа. Предварительный нагрев ковки требует равномерной температуры в сечении, толщина которого варьируется от 8 мм до 35 мм в одной и той же детали.
Печь обрабатывает весь пруток как одну тепловую массу. Это означает более длительный цикл, больше окисления, и проникновение тепла в области, которые уже находятся в конечном состоянии. Индукция меняет это. Катушка окружает важную зону. Энергия поступает в металл напрямую в этой зоне. Всё остальное остается при комнатной или близкой к ней температуре.
Три условия делают индукцию правильным выбором для работы с шатунами:
- Нагреваемая зона — это отверстие,, концевая секция, или место под подшипник— а не весь стержень. Индукция действует точно там, где расположена катушка.
- Время цикла имеет значение. 12-секундный цикл нагрева, встроенный в пресс-модуль, лучше, чем вынимать стержни из лотка печи каждые несколько раз 40 минуты.
- Повторяемость от детали к детали не допускается компромиссов. Проверенный рецепт времени и мощности с обратной связью пирометра обеспечивает одинаковый тепловой результат на стержне #1 и стержне #10,000.
Типичные области применения
Индукционный нагрев поддерживает четыре основных операции с шатуном. Каждая из них имеет разные температурные цели, различные методы намотки катушки, и разные проверки качества.
- Сборка с натягом и термическая сборка. Отверстие нагревается, чтобы расшириться на 0,05–0,15 мм, достаточно, чтобы вставить втулку, рубашку, или подшипниковое кольцо без прессового усилия. Равномерный круговой нагрев — это главное; разница температуры 20°C по отверстию может заклинить вставку или оставить отверстие овальным после охлаждения. Охватывающая катушка вокруг конца шатуна, пирометр, направленный на стенку отверстия, и приспособление, которое центрирует отверстие в катушке, — стандартная установка. Для получения дополнительной информации об этом применении, см. наше выбор оборудования для усадочной посадки руководство.
- Локализованная термообработка. Шатун иногда требует закалки, отпуска, или снятия напряжений на конкретных поверхностях — отверстия под пальцы, подшипниковые посадки, контактные области, или локально усиленные участки. Индукция нагревает только эти поверхности до температуры аустенизации, с последующим временным распылением закалки. Остальная часть шатуна остается ниже температуры превращения. Это сохраняет общую прочность материала, при этом обеспечивая твердость там, где происходит износ.
- Поддержка ковки и формовки. На линиях, где шатуны горячей формовкой обрабатываются, повторно штампованные, или калиброванные, Индукционный нагрев доводит заготовку или полуфабрикат до температуры ковки за секунды. Быстрый разгон снижает образование окалины по сравнению с длительным отжигом в печи. Критически важны плотность мощности и соответствие толщины сечения — тонкая стенка перегреется задолго до того, как толстый шатунный конец достигнет температуры ковки, если частота и мощность не настроены под распределение массы.
- Пайка и соединение. Некоторые конструкции шатуна требуют пайки деталей или вспомогательных креплений. Индукция подводит тепло к зоне соединения, не нагревая всю сборку полностью, при условии, что катушка может добраться до соединения, а установочная подгонка ровная.
Ключевые процессные переменные
Четыре переменные контролируют результат. Они взаимодействуют — измените один, и обычно нужно пересмотреть остальные.
Частота. Низкие частоты заставляют ток проникать глубже в поперечное сечение детали. Высокие частоты концентрируют тепло на поверхности. Шатунные штанги охватывают широкий диапазон толщины сечения в одной детали, поэтому выбор частоты — это балансировка. Таблица ниже дает отправную точку для типичных задач нагрева штанги.
| Применение | Типичное сечение | Рекомендуемый диапазон частот | Цель нагрева |
|---|---|---|---|
| Сжатие посадочного отверстия малого конца | Тонкая стенка, 3–8 мм | 30–100 кГц | Быстрый нагрев от поверхности до средней части стены, равномерное окружное расширение |
| посадка гильзы большого конца под усадку | средняя толщина стенки, 5–15 мм | 10–50 кГц | более глубокое проникновение для равномерного расширения отверстия через более толстый участок |
| закалка отверстия или опорной поверхности подшипника | поверхностный слой, 0.5–2 мм глубина слоя | 50–200 кГц | мелкое аустенитирование, быстрый переход закалки |
| предварительный нагрев поковки (весь стержень или заготовка) | переменный, до 35 мм | 1–10 кГц | проникновенный нагрев с минимальным градиентом от поверхности к сердцевине |
| снятие напряжений балки или ребра | Умеренная, 4–12 мм | 10–30 кГц | нагрев средней глубины ниже температуры превращения, контролируемая выдержка |
неправильная частота проявляется быстро. Слишком высоко, и поверхность перегревается, в то время как средняя часть стены остаётся холодной. Слишком низко, и цикл затягивается, тепло распространяется на соседние зоны, а производительность падает. Для более подробного объяснения того, как частота влияет на глубину нагрева и связь, см. наше выбору частоты для индукционного нагрева руководство.
Уровень мощности и время нагрева. Эти два показателя идут парами. Высокая мощность + Короткое время даёт быстрое нагревание поверхности с резкими тепловыми градиентами. Ниже мощность + дольше время позволяет кондукции уравнять температурный профиль, но снижает производительность и может распространять тепло за пределы целевой зоны.
Универсальной настройки мощности не существует. Число определяется массой детали, целевая температура, время цикла, и эффективностью катушки — а не каталоговым значением. Садка на горячую компенсирует быстрое расширение и перегрев поверхности. Закалка требует быстрого нагрева с минимальной задержкой перед закалкой. Ковка требует достаточной выдержки, чтобы сердцевина достигла температуры без перегрева поверхности. Для руководства по размеру, см. наше выбор мощности для индукционного нагрева руководство.
Материал и предыдущие условия. Шатуны бывают из кованой стали, порошковой металла, легированной стали, и литых материалов. Электрическое сопротивление, Магнитные свойства, Содержание углерода, и предыдущие условия термической обработки влияют на то, как деталь связана с индукционным полем.
магнитные стали эффективно нагреваются ниже температуры Кюри. выше неё, поведение соединения меняется, и скорость нагрева меняется. этот переход происходит в середине цикла и затрагивает каждый стержень одинаково — если процесс проверен. Без замкнутого температурного контроля или проверенной рецептуры времени-мощности, Кюри-переход создает колебания от стержня к стержню, которые трудно отследить и еще труднее исправить.
Контроль температуры. Инфракрасные пирометры являются наиболее распространенным производственным решением, но они хороши только настолько, насколько правильно они настроены. Изменение излучательной способности из-за поверхностной окалины, остатков масла, или угла обзора может сдвинуть показания на десятки градусов. Пирометр, направленный на внешнюю стенку отверстия, в то время как критическая внутренняя поверхность отстает, дает ложное ощущение контроля.
Во время разработки процесса, проверяйте распределение температуры с помощью жертвенных тестовых деталей. Термопаста, встроенные термопары, или послеконечного металлографического контроля выявляют то, что пирометр пропускает. Цель — получить проверенное окно, где показания пирометра надежно соотносятся с фактической температурой в критической точке.
Конструкция катушки и обращение с деталями
Шатуны — это не простые цилиндры. Смещенная геометрия, изменяющееся распределение массы, и близлежащие особенности — отверстия для болтов, линии разъема крышки, тонкие срезы перепонки — все они отводят тепло от целевой зоны или создают локализованные горячие точки. проектирование катушки должно учитывать каждую из этих особенностей.
форма и муфта катушки. Нагрев отверстия обычно осуществляется с помощью обвивающей катушки вокруг конца стержня. Катушка окружает область отверстия и нагревает её равномерно по всей окружности. Внутренние катушки работают там, где доступ возможен, а диаметр отверстия достаточно велик. Формованные катушки нацелены на одну область, избегая другой — полезно, когда выступ болта находится 6 мм от нагреваемой зоны и температура не должна превышать 200°C.
Расстояние сцепления имеет большее значение, чем ожидают большинство пользователей впервые. А 0.5 Сдвиг на мм зазора между катушкой и деталью изменяет электромагнитное сцепление и смещает схему нагрева. Концевые эффекты на краях катушки могут создавать горячие или холодные полосы. Углы и тонкие участки концентрируют ток и перегреваются быстрее, чем соседние более толстые участки. Каждое из этих явлений предсказуемо — и управляемо при правильной геометрии катушки. Принципы проектирования, см. наше Проектирование индукционной катушки руководство.
Оснастка и повторяемое позиционирование. Небольшие изменения позиции создают измеримые различия в температуре. Это особенно критично, когда зазор между катушкой и деталью мал или когда нагревается только один конец стержня. Оснастка должна находить штангу, используя повторяемые эталоны — центр отверстия, боковая поверхность, ориентация крышки, глубина вставки.
Если линия обрабатывает несколько размеров штанг, планируйте быстрые сменные инструменты или регулируемые позиции катушек с самого начала. Гибкость дооснащения позже стоит дороже.
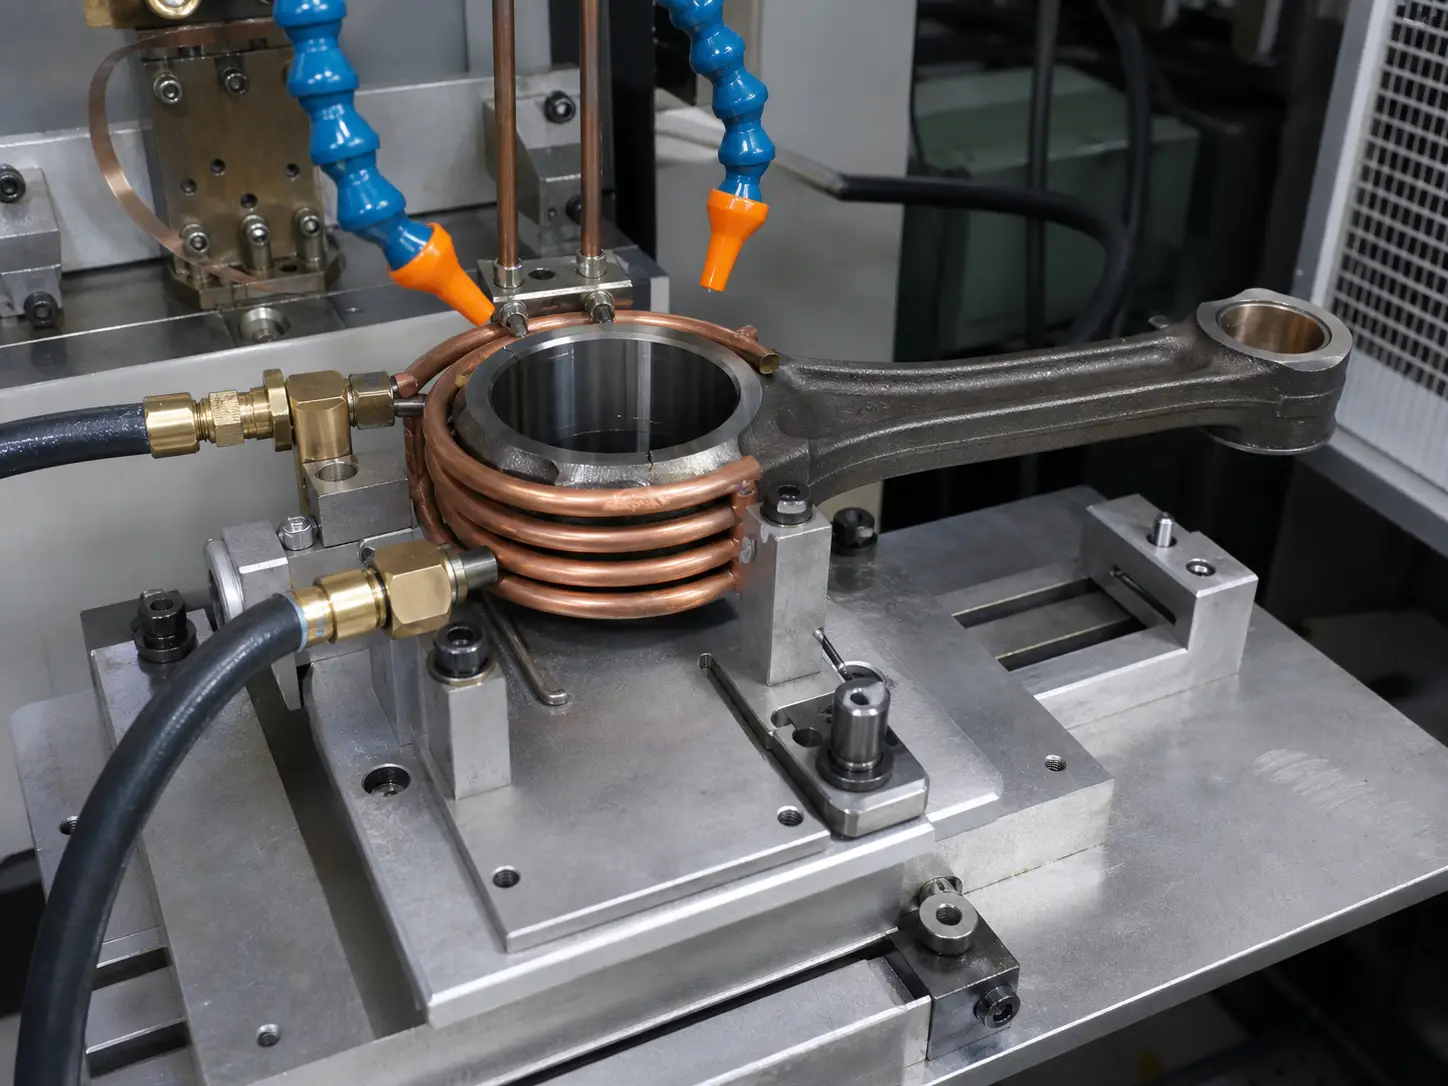
Охлаждающая вода. Индукционные катушки, источники питания, шины, и трансформаторы все требуют контролируемого охлаждения. Компактные катушки с высокими сроками нагрузки на шатунной линии создают серьёзную тепловую нагрузку на охлаждающую цепь. Недостаточно размерные охлаждающие доводят к перегреву катушки, поломка изоляции, и незапланированного простоя.
Правильно спроектирована система водяного охлаждения для индукционного нагрева регулирует расход, давление, проводимость, температура, и фильтрацию. Если аппаратное обеспечение закалки совмещает контур охлаждения, учитывайте дополнительную тепловую нагрузку от возврата от закалки.
Риски качества и способы их снижения
Проверенный индукционный процесс повторяется. Невалидированный процесс надёжно плох. Четыре риска проявляются наиболее часто при работе с шатуном.
Искажение цилиндра. Неравномерный окружной нагрев вызывает неравномерное расширение цилиндра. Цилиндр деформируется во время нагрева и остается деформированным после охлаждения. Центрируйте цилиндр в катушке. Используйте геометрию катушки, которая обеспечивает равномерный нагрев по всей окружности. Контролируйте скорость нагрева — превышение целевой температуры на 30°C из-за неправильного наведения пирометра превращает хорошую деталь в брак. Проверяйте с помощью измерения цилиндра после нагрева на первых образцах, не только на дисплее производственного пирометра.
Для усадки с натягом, цель — это не просто достижение температуры. Отверстие должно иметь достаточное расширение для чистой сборки, при этом возвращаясь к спецификации круглости после охлаждения. Эти два требования иногда противоречат друг другу и должны быть сбалансированы в процессе разработки.
Вариации твердости. Мягкие участки, чрезмерная твердость, мелкая глубина закалки, или трещины — все это связано с неравномерным нагревом, нестабильной закалкой, или различиями в материале. Система закалки заслуживает такого же инженерного внимания, как и катушка. Схема распыления, расход, давление, Концентрация и температура закаливающей среды, а также задержка между отключением нагрева и включением закалки влияют на конечную микроструктуру.
Когда процесс напоминает локальную закалку отверстия или поверхности подшипника, анализа распространённых дефектов индукционной закалки на этапе разработки экономит время в будущем.
Перегрев и рост зерна. Шатуны работают при циклических нагрузках. Чрезмерная температура или длительное нахождение при высокой температуре ухудшают механические свойства, увеличивает зернистую структуру сверх нормы, и увеличивает масштаб. Перегрев часто начинается безобидно — оператор увеличивает мощность или добавляет секундную выдержку, чтобы компенсировать тупую катушку, грязная деталь, или сместившийся зажим. Заблокированный рецепт с проверенным технологическим окном предотвращает превращение этих корректировок в новое нормальное состояние.
Поверхностное загрязнение. Масло, охлаждающая жидкость при обработке, антикоррозийное средство, или накипь на поверхности изменяет способ взаимодействия детали с катушкой и как пирометр считывает поверхность. Загрязнение также вызывает дым, отложения на катушке, и непостоянная эмиссия. Детали должны поступать в индукционную установку чистыми и сухими. Контроль upstream процесса на мойке или обработке так же важен, как и само индукционное оборудование.
Выбор оборудования
Выбор оборудования начинается с детали, не каталога. Поставщику нужны чертеж стержня, спецификацией материала, размеры нагреваемой зоны, целевая температура, время цикла, и условия производства, прежде чем рекомендовать конфигурацию.
Источник питания. Сопоставьте частоту и диапазон мощности с применением. Проверьте допустимый режим работы относительно производственной скорости. Смотрите дальше пиковых киловатт: возможность подбора нагрузки, варианты управления замкнутым циклом, хранение рецептур для нескольких размеров стержней, интеграция с ПЛК, и диагностическая отчетность определяют, будет ли система работать стабильно или станет головной болью в обслуживании.
Управление рецептами важно, когда линия выпускает более одного типа стержней. Операторы выбирают правильную программу для каждого номера детали. Критические параметры остаются заблокированными. Альтернатива — ручная настройка для каждой партии — приводит точно к тому виду вариаций, от которых индукция должна избавлять.
Автоматизация и интеграция. Нагрев шатуна редко бывает автономным. Индукционная система взаимодействует с прессами, роботы, конвейеры, и закалочными станциями. Датчики наличия деталей, проверку температуры, и запись данных цикла предотвращают попадание бракованных деталей на сборку. Составьте полную последовательность — загрузка, позиционирование, нагрев, перемещение, сборка или закалка, выгрузка — перед утверждением спецификаций оборудования. Цикл нагрева 6 секунд для пресса с циклом 12 секунд допустим. Цикл нагрева 14 секунд перед прессом с циклом 8 секунд является узким местом.
Испытания применения. Для новых или технически чувствительных процессов, тестируйте перед покупкой. Используйте материал фактического производства, не лабораторные образцы. Укажите габариты в наихудшем случае — штанга при максимальном диаметре отверстия и минимальной толщине стенки. Постройте карту температуры, измерьте твердость, проверьте отверстие до и после нагрева, проверьте время цикла при реальной нагрузке. День тестирования стоит меньше, чем неделя поиска неисправностей в системе по данным из datasheet.
Когда индукция имеет смысл
Индукция — правильный инструмент, когда шатуну нужен быстрый, локализованное, повторяемый нагрев, а альтернатива — печь, паяльная лампа, или сопротивление — это обходится вам во времени цикла, искривление, окисления, или контроля процесса.
— Только отверстие, концевая часть, или требуется нагрев места под подшипник. Нагрев всего стержня тратит энергию и рискует изменить размеры в готовых зонах.
— Cycle time is measured in seconds, не за минуты. A furnace tray takes 30–40 minutes. An induction coil takes 6–15 seconds.
— Dimensional control is tight. Induction heats one zone. Post-cooling distortion is smaller and more predictable than with whole-part furnace heating.
— Part-to-part repeatability is non-negotiable. A validated recipe with temperature feedback delivers the same result across shifts, operators, and seasons.
Индукция не является решением, когда объем очень мал, доступ к катушке затруднен, или когда приложению требуется длительное равномерное нагревание всего компонента. В таких случаях, печь или сопротивляемый нагрев подходят лучше. Для большинства работ с шатуном — запрессовка втулки, закалки отверстия, предварительный разогрев перед формовкой — индукция обеспечивает скорость и контроль, которых другие методы не могут достичь. Для более широкого взгляда на то, как индукция вписывается в производство автомобилей, см. наше индукционный нагрев автозапчастей руководство.
Ключевой вывод
Индукционный нагрев шатуна обеспечивает управляемость, повторяемое тепло ровно там, где требует процесс — усадочный фитинг, закалке, ковка, или сборка. успех зависит от правильного выполнения четырёх вещей: частоты, согласованной с толщиной сечения, катушка по форме конкретной геометрии стержня, светильник, который размещает деталь одинаково каждый цикл, и валидированное температурное окно, улавляющее дрейф до того, как он поймёт детали.
Часто задаваемые вопросы
вопрос: какие части шатуна можно нагревать индукционным нагревом?
А: малый конец отверстия, крупный диаметр цилиндра, подшипниковые посадки, площади штыревого отвора, область крышки, и выбранные поверхности износа. Какая зона нагревается, зависит от операции — усадочная посадка нацелен на отверстия, закалка нацеленa на рабочие поверхности подшипников, а предварительный подогрев для ковки может охватывать весь стержень или определённый участок.
вопрос: Подходит ли индукционный нагрев для усадочной посадки шатуна?
А: Да. Это одно из самых распространённых применений индукции для шатунов. Ключевое требование — равномерный нагрев отверстия по всей окружности, чтобы втулка или дорожка подшипника вставлялись без чрезмерного усилия и отверстие возвращалось к круглой форме после охлаждения. Охватывающая катушка, центрированное закрепление, and pyrometer verification at the bore wall are the standard setup.
вопрос: How do you choose the right induction frequency for connecting rods?
А: Match frequency to the heated zone section thickness and the required heating depth. Small-end bores with thin walls typically use 30–100 kHz. Big-end bores with thicker sections run at 10–50 kHz. Surface hardening of bearing seats may need 50–200 kHz. Forging preheat through variable cross-sections uses lower frequencies, typically 1–10 kHz. Тестирование применения с образцами из производственного материала является самым надежным способом подтверждения.
вопрос: Каковы основные риски при индукционном нагреве шатуна?
А: Искажение отверстия из-за неравномерного нагрева, Изменение твердости из-за несогласованного закалки или контроля температуры, Перегрев, который ухудшает микроструктуру, И загрязнение поверхности, которое приводит к ошибкам как в сцеплении, так и в показаниях пирометра. Все четыре риска управляемы при правильной конструкции катушки, проверенных рецептах, чистых поступающих деталях, и регулярных проверках процесса.
Нужен процесс индукционного нагрева для шатунов?
Отправьте нам чертеж вашей детали, спецификация материала, целевая температура, и время цикла. Наша инженерная команда рассмотрит заявку и порекомендует конфигурацию индукционного нагрева для тестирования или производства.


