
Индукционная закалка плеч, Скругления и переходы диаметров
Почему ступенчатая геометрия вала изменяет местный нагрев и структуру закаленного корпуса
Индукционная закалка ступенчатого вала создает проблемы, которые менее выражены на однородной цилиндрической поверхности. Плечи, скругления и переходы диаметров изменяют локальную электромагнитную связь и распределение нагрева., что может повлиять на глубину и форму закаленного корпуса.
Одной из трудностей является получение достаточной закалки на скруглении без перегрева прилегающего уступа.. Понимание того, как эти соседние области реагируют на индукционный нагрев, важно, когда указанный закаленный корпус должен следовать за изменением диаметра вала..
2. Как изменение диаметра меняет рисунок закаленного корпуса
3. Как конструкция индуктора и метод закалки влияют на переход
4. Как оценить результаты упрочнения уступов и галтелей
1. Почему заплечики вала и галтели нагреваются по-разному
Прямой цилиндрический вал обеспечивает относительно постоянную геометрию поверхности для правильного расположения индукционной катушки.. При переходе диаметра, поверхность меняет направление, изменение путей индукционного тока и их взаимосвязи с индуктором.
Возникающие в результате различия в нагреве включают в себя нечто большее, чем просто изменение расстояния между катушкой и деталью..
Распределение тока вблизи заплечиков вала
На геометрических разрывах, электромагнитные краевые и конечные эффекты могут изменить распределение индуцированного тока.. В зависимости от направления тока и конфигурации индуктора, определенные области выступающего плеча могут подвергаться концентрированному нагреву..
Частота, геометрия плеча и положение индуктора влияют на место возникновения этой концентрации. Теплопроводность в окружающую сталь также влияет на местную температуру., поэтому область, получающая наибольшую плотность электромагнитной мощности, не обязательно является самой горячей на протяжении всего цикла нагрева..
Это становится важным, когда буртик вала находится непосредственно рядом с буртиком, который также необходимо закалить..
Почему филе может получать меньше тепла
Галтель образует изогнутый переход между двумя диаметрами вала.. Его утопленная геометрия может затруднить нагрев, чем соседнюю цилиндрическую поверхность или выступающее плечо..
В некоторых устройствах индукционной закалки, распределение индуцированного тока благоприятствует плечу, в то время как меньше энергии достигает корня галтели. Затем в галтеле может образоваться более мелкая аустенитизированная область., даже если прилегающая поверхность вала достигает заданного состояния нагрева.
Увеличение общей мощности может усугубить этот дисбаланс.. Филе может получить дополнительное тепло, но уступ может стать чрезмерно горячим до того, как на галтеле будет достигнута необходимая глубина аустенизации..
Задача состоит в том, чтобы изменить местное распределение тепла, а не просто увеличить общее количество подаваемой энергии..
Доктор. Об этих трудностях геометрии рассказывает Валерий Руднев в Выбор оборудования для индукционной закалки: Одноразовая закалка, Часть 1, включая различные реакции нагрева, которые могут возникнуть в области плеч, скругления и подрезы.
2. Как изменение диаметра меняет рисунок закаленного корпуса
Рисунок закаленного корпуса описывает расположение и форму закаленной области.. На ступенчатый вал, эта область, возможно, должна будет проходить вдоль цилиндрической опорной поверхности., через филе и к плечу.
Процесс, обеспечивающий приемлемый диаметр корпуса главного вала, может все равно привести к недостаточной закалке переходника..
Изменение диаметра влияет на условия нагрева.
При сканирующем упрочнении, индуктор перемещается относительно вала по необходимому пути нагрева.
Если вал имеет существенно разные диаметры, индуктор, который очищает большую секцию, может работать с большим зазором связи вокруг меньшей секции. Это изменяет локальную электромагнитную связь и может влиять на скорость нагрева..
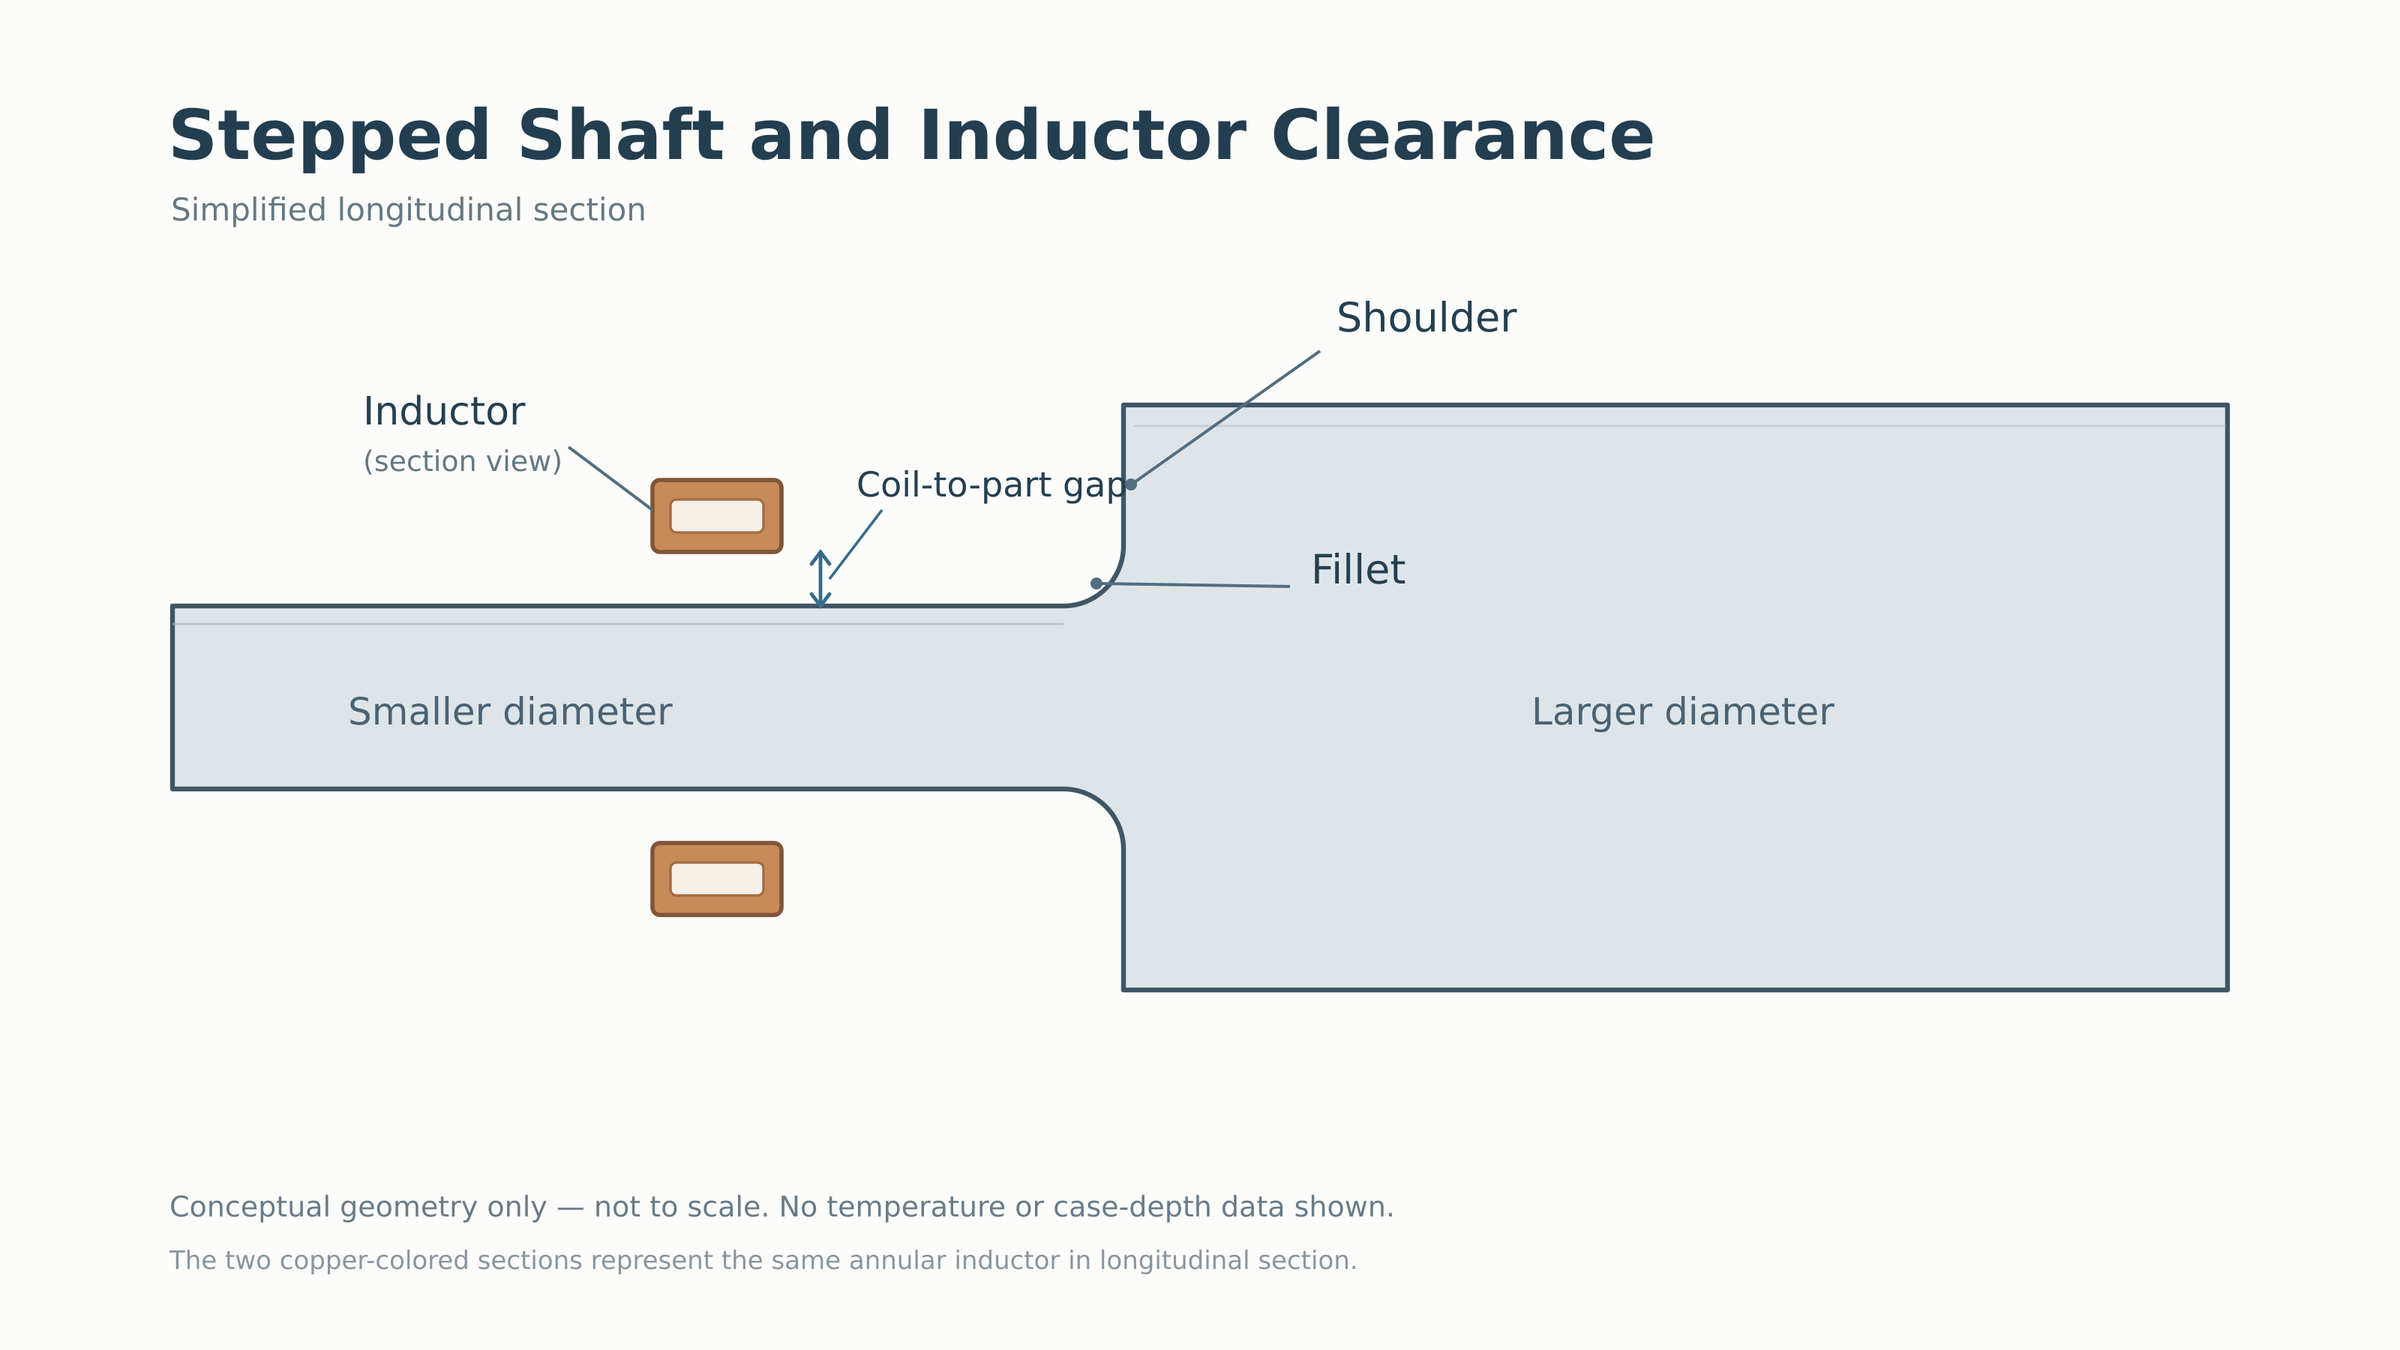
Около плеча, индуктор может взаимодействовать как с цилиндрической поверхностью, так и с радиальной гранью перехода. Различия в геометрии секций и теплопроводности дополнительно влияют на распределение температуры..
Следовательно, одна и та же запрограммированная мощность и скорость сканирования могут не обеспечивать одинаковое воздействие нагрева в каждой позиции ступенчатого вала..
Глубина аустенитизации — это не то же самое, что эффективная глубина гильзы.
Предполагаемая область должна быть достаточно аустенизирована, прежде чем закалка сможет создать требуемую мартенситную структуру..
Если галтель не аустенизирована должным образом на указанной глубине, окончательный закаленный корпус будет ограничен там, независимо от того, насколько эффективно закалена поверхность.
Однако, адекватная аустенизация сама по себе не определяет окончательный профиль твердости. Сталь прокаливаемость и местные условия охлаждения определяют, как преобразуется нагретая область..
Геометрия вала также может влиять на доступ к закалочной жидкости.. A shoulder may redirect spray flow or create a region where direct impingement differs from that on an exposed cylindrical surface.
These effects need to be distinguished when investigating insufficient case depth near a transition. A shallow case can reflect inadequate heating, an unsuitable quenching response or a combination of both.
The case must follow the drawing, not an assumed uniform depth
A stepped shaft may have different hardening requirements for the shaft body and fillet. Some designs require the hardened region to extend through the fillet; others specify where hardening must stop.
Fluxtrol’s Optimizing Axle-Scan Hardening Inductors examines an axle application with separate requirements for the shaft body and fillet region. Этот пример иллюстрирует, почему разработка шаблона корпуса должна начинаться с указанной жесткой геометрии компонента..
Измерение твердости, проведенное на прямой поверхности вала, не может определить, соответствует ли галтель собственным требованиям к глубине гильзы..
3. Как конструкция индуктора и метод закалки влияют на переход
Рассмотрим ступенчатый вал, который имеет достаточную глубину гильзы вдоль своей основной опорной поверхности, но остается недостаточно закаленным в области галтели.. Увеличение мощности обогрева повышает температуру всего региона., однако лопатка начинает перегреваться еще до того, как филе отвечает своим требованиям.
Это прежде всего проблема того, куда доставляется электромагнитная энергия..
Изменение распределения отопления
Профилированный индуктор может помочь направить больше тепла на галтель, не оказывая такого же увеличения на прилегающую поверхность вала..
Его форма и положение должны учитывать больший диаметр вала., требуемый зазор и местное распределение тока. Концентраторы магнитного потока также могут использоваться в некоторых конструкциях индукторов для изменения схемы нагрева..
Такие изменения необходимо оценивать вместе.. Улучшение сцепления возле скругления может изменить нагрев в уступе или другой части перехода..
Рабочая частота также влияет на распределение и проникновение тока.. Его эффект зависит от расположения индуктора и геометрии заготовки., поэтому сама по себе частота не является надежной регулировкой для каждой проблемы с нагревом филе..
Последовательность усиления сканирования
При сканирующем упрочнении, имеет значение положение перехода относительно движущейся зоны нагрева.
Для скругления в начале сканирования, начальный период нагрева может влиять на то, сколько энергии достигнет изогнутой области до того, как индуктор начнет двигаться вдоль вала..
В зависимости от расстановки, изменения в начальной последовательности нагрева, профиль индуктора или воздействие местного нагрева могут улучшить структуру корпуса..
Однако, регулировка, которая увеличивает глубину угловой гильзы, также может привести к тому, что закалка будет распространяться дальше вдоль уступа или прилегающего стержня, чем предполагалось..
Исследование Fluxtrol по сканированию оси представляет собой пример разработки индуктора с учетом геометрии., где нагрев галтели и прилегающей поверхности вала необходимо учитывать вместе.
Когда стоит рассмотреть возможность однократного закаливания
Однократное закаливание нагревает намеченную область без постепенного сканирования короткой зоны нагрева по ее длине. Это может быть полезно для некоторых ступенчатых валов с выраженными выступами или изменениями диаметра..
The induced-current paths in many single-shot arrangements differ from those in conventional scanning systems. That difference can provide another way to distribute heating around the transition.
Whether this approach is suitable depends on the length of the hardened region, shaft geometry, required case pattern and quenching arrangement. An appropriately developed scanning process may remain the better option for other components.
The choice should follow the hardening requirements rather than an assumption that one method handles all stepped shafts more effectively.
А 2021 study on induction heating of a stepped shaft investigated a specific configuration in which localized temperature excess at the shoulder and insufficient austenitization near the fillet were addressed through optimization of the heating system and operating conditions.
The study demonstrates the value of evaluating the transition as a whole, rather than correcting the fillet and shoulder separately.
4. Как оценить результаты упрочнения уступов и галтелей
Inspection of a stepped shaft should establish whether the hardened case follows the required geometry and reaches the specified depth at each critical location.
Checking surface hardness only on the straight cylindrical section can overlook an incomplete case at the fillet.
Identify the required hardened region
The drawing should establish where hardening must begin and end, требует ли галтель полного покрытия и какие критерии твердости или эффективной глубины гильзы применяются.
Место и направление измерения особенно важны при изогнутом скруглении..
Измерение радиальной глубины гильзы от прилегающей цилиндрической поверхности не обязательно отражает глубину закалки через сам галтель.. Если требуется определенное направление измерения, инспекция должна следовать этому определению.
Используйте образец дела для руководства расследованием
Распределение закаленной области может помочь определить, какие условия процесса заслуживают внимания..
| Наблюдаемый результат | Первые области для изучения |
|---|---|
| Адекватная глубина гильзы на теле вала, но недостаточная глубина на галтеле | Воздействие местного нагрева, аустенитизация на галтеле и реакция на закалку |
| Чрезмерная глубина закалки возле плеча | Распределение локального электромагнитного нагрева и степень аустенизации |
| Различные модели корпуса при изменении диаметра | Геометрия индуктора, условия соединения и последовательность нагрева |
| Приемлемая поверхностная твердость, но неполное затвердевание при переходе | Распределение твердости по глубине и покрытие в указанных местах |
Эти наблюдения направляют расследование; они не устанавливают причину сами по себе.
При необходимости, подготовленное поперечное сечение и измерения твердости в указанных положениях могут показать, соответствует ли закаленный корпус требуемому переходу..
Подробные процедуры оценки твердости и глубины гильзы описаны отдельно в Как проверить детали, подвергнутые индукционной закалке.
Проверьте окружающую область после корректировки
Исправление недозакаленного галтели может изменить результат на соседнем уступе или теле вала..
После регулировки положения индуктора, последовательность нагрева или другие условия процесса, пересмотренная модель дел должна быть проверена на протяжении всего перехода.
Для производства, процесс также должен допускать ожидаемые изменения в положении заготовки и состоянии материала без перемещения закаленной области за пределы заданных границ..
Практическая цель – закаленный корпус, соответствующий заданной геометрии вала.. На ступенчатых валах, для достижения этого результата требуется местное распределение тепла, места реакции на закалку и проверки следует рассматривать вместе, а не только твердость, полученную на основной цилиндрической поверхности..
Ключевой вывод
Индукционная закалка на плечах, скругления и переходы диаметров зависит от местного распределения тока больше, чем от общей мощности. Закаленный корпус должен соответствовать чертежу в каждом критическом месте., а неглубокое скругление может скрываться за приемлемым показанием вала-тела. Исправьте переход в целом, затем повторно проверьте весь шаблон регистра.
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Почему галтель сложнее закалить, чем тело вала?
Филе утоплено, изогнутая геометрия воспринимает меньшую плотность наведенного тока, чем соседняя цилиндрическая поверхность или выступающее плечо.. Он может оставаться недостаточно аустенизированным, даже когда прилегающий вал достигает заданной температуры., оставляя неглубокую гильзу у корня филе.
Поможет ли увеличение мощности исправить недостаточно закаленное филе??
Редко. Более высокая общая мощность повсюду увеличивает тепло., поэтому уступ обычно перегревается до того, как галтель достигнет заданной глубины аустенизации.. Исправление — изменить место подачи энергии — через профиль индуктора., концентраторы потока, положение или частота — а не то, сколько применяется.
Когда следует рассмотреть возможность однократного усиления вместо усиления сканирования?
Одиночный выстрел может помочь на ступенчатых валах с выраженными заплечиками или изменениями диаметра., потому что его пути индукционного тока отличаются от схемы сканирования и могут более равномерно охватывать переход.. Это зависит от закаленной длины, shaft geometry, required case pattern and quenching arrangement.
Как проверить твердость галтели??
Следуйте местам и направлениям измерений на чертеже.. Радиальное показание соседнего цилиндра не отражает глубину изогнутого скругления., и твердость поверхности на прямом участке может пропустить неполный случай. Подготовленный поперечный разрез с проверкой твердости в указанных местах является надежным методом..
Нужен закаленный корпус, повторяющий геометрию вашего вала?
Отправьте нам чертеж ступенчатого вала и спецификацию закалки., and we will help develop an inductor and process that hardens shoulders, fillets and diameter transitions to the required case pattern.


