Как скорость сканирования влияет на воздействие нагрева, Глубина закалки и твердость поверхности
Как скорость сканирования влияет на воздействие нагрева, Глубина закалки и твердость поверхности
При индукционном сканировании закалки, скорость сканирования влияет на то, как долго каждая секция заготовки подвергается воздействию зоны индукционного нагрева.. Изменение этой скорости может изменить распределение температуры., глубина закаленного корпуса и конечная твердость.
Более медленное сканирование обычно приводит к большему нагреву., который может создать более глубокий закаленный слой в сопоставимых условиях. Однако, это не обязательно увеличивает твердость поверхности. Результат также зависит от мощности, частота, геометрия индуктора, состояние материала и закалка.
Понимание этих взаимосвязей важно при настройке скорости сканирования в соответствии с указанными требованиями к усилению защиты..
2. Почему скорость сканирования влияет на глубину корпуса
3. Почему твердость поверхности не всегда соответствует глубине корпуса
4. Как скорость сканирования влияет на мощность, Частота и закалка
5. Как оценить регулировку скорости сканирования
1. Как скорость сканирования влияет на воздействие нагрева
При сканирующем упрочнении, заготовка перемещается относительно индукционной катушки, позволяет постепенно нагревать выбранную поверхность.
Заготовка может проходить через неподвижный индуктор., или индуктор может двигаться вдоль заготовки. В любом расположении, Скорость сканирования относится к относительной скорости перемещения по пути закалки..
Для валов, которые вращаются во время сканирования, Скорость осевого сканирования и скорость вращения являются отдельными переменными.. Осевое перемещение определяет, как зона нагрева продвигается по валу., в то время как вращение влияет на окружную экспозицию.
Скорость сканирования и время локального нагрева
При заданной эффективной длине зоны нагрева, Увеличение скорости сканирования сокращает время, затрачиваемое объектом на поверхности на прохождение через эту зону..
Отношения можно аппроксимировать как:
Время воздействия нагрева ≈ Эффективная длина зоны нагрева ÷ Скорость сканирования
Это геометрическое приближение, не расчет полного теплового цикла или окончательной глубины корпуса.
Фактическая реакция нагрева зависит от того, как распределяется электромагнитная энергия., насколько эффективно индуктор взаимодействует с заготовкой и как тепло проходит через материал.
Когда скорость сканирования снижается, место на поверхности обычно нагревается в течение более длительного периода при сопоставимых в остальном условиях. Это может позволить достичь требуемой температуры глубже под поверхностью..
На более высоких скоростях, более короткое воздействие может ограничить нагрев на глубине, если не будут отрегулированы другие условия процесса..
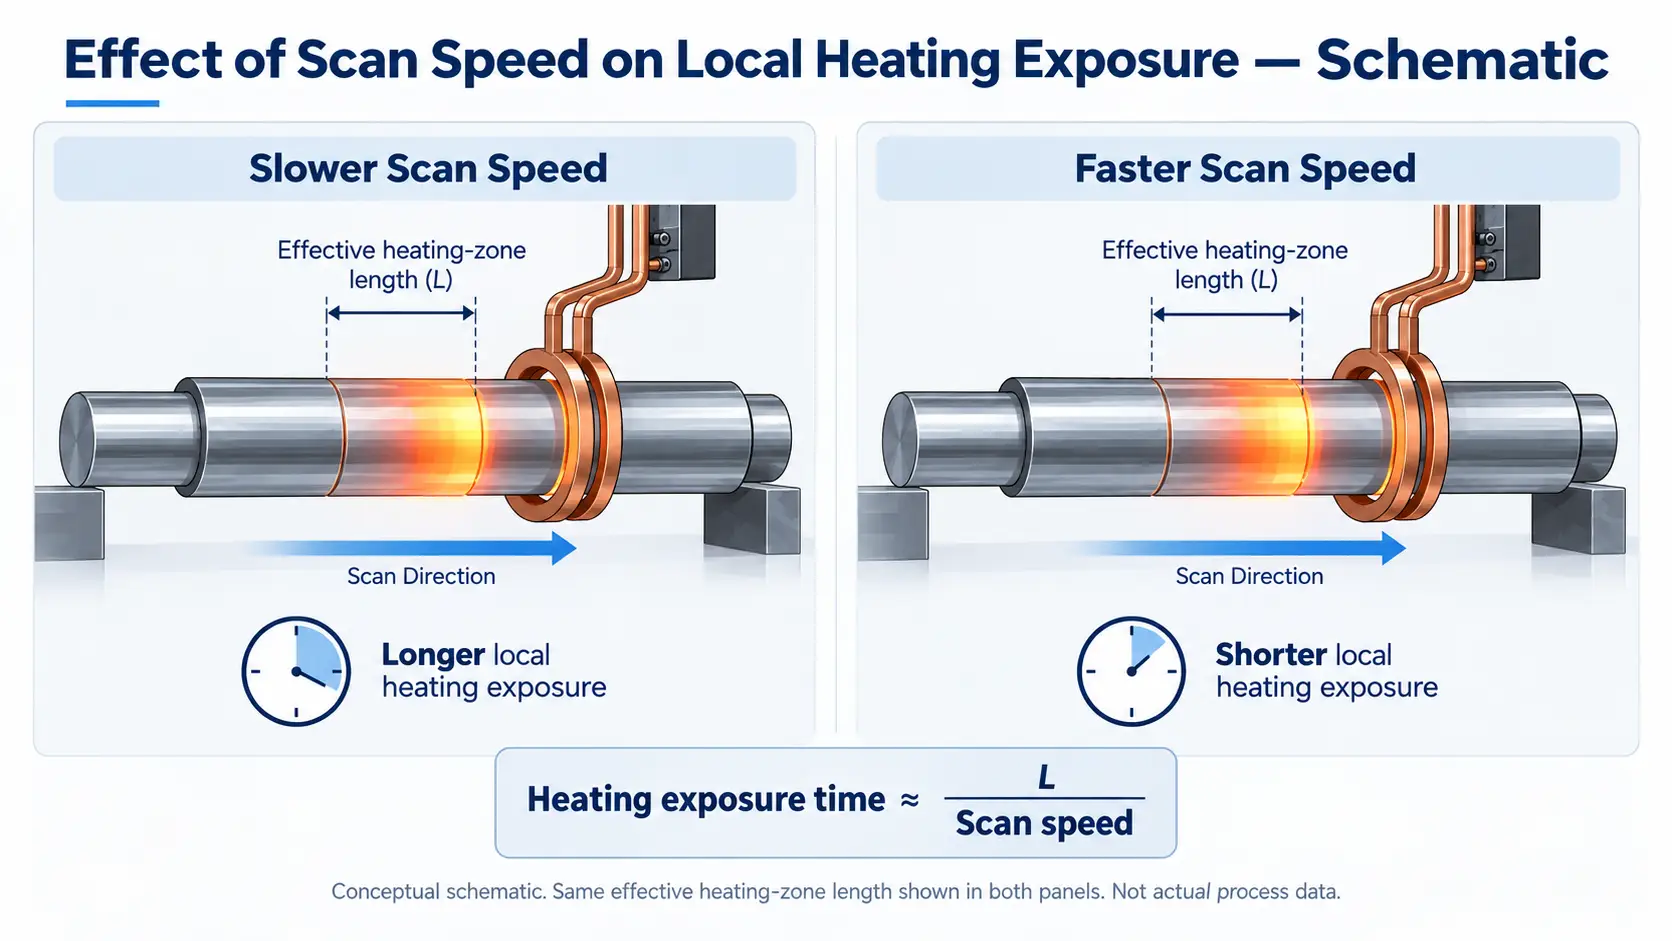
Более медленная скорость сканирования дает каждому местоположению поверхности больше времени в зоне нагрева., позволяя требуемой температуре достигать уровня ниже поверхности.
Почему постоянная мощность не означает постоянный нагрев
Две заготовки, обработанные с разной скоростью сканирования, могут подвергаться разным термическим циклам, даже если станок поддерживает одинаковую фактическую электрическую мощность..
Количество энергии, передаваемой на заданную длину пути сканирования, может меняться в зависимости от скорости.. Однако, эта взаимосвязь не определяет напрямую распределение температуры или глубину окончательной закалки..
Геометрия катушки, муфта, теплопроводность и температурно-зависимые свойства материала также влияют на результат..
по этой причине, Скорость сканирования следует оценивать как часть процесса нагрева, а не рассматривать как независимую настройку машины..
2. Почему скорость сканирования влияет на глубину корпуса
Окончательная закалка зависит от области, которая подвергается достаточной аустенизации и последующему охлаждению для развития необходимой закаленной микроструктуры..
Скорость сканирования влияет на этот процесс, изменяя время, доступное для нагрева и теплового перераспределения..
Глубина нагрева не совпадает с глубиной корпуса.
Индукционный нагрев генерирует тепло внутри заготовки посредством индуцированных электрических токов.. Рабочая частота, свойства материала и геометрия индуктора влияют на начальное распределение этого нагрева..
Тепло также передается в соседний материал..
При более длительном нагревании, температура может подняться ниже поверхности. В подходящих условиях, это может увеличить глубину материала, способного развить необходимую закаленную микроструктуру после закалки..
Однако, глубина электромагнитного проникновения и глубина окончательной закалки не являются взаимозаменяемыми..
Конечная глубина корпуса зависит от комбинированного электромагнитного поля., термический и металлургический отклик, включая условия охлаждения.
Почему время аустенизации имеет значение
Достижение высокой температуры поверхности не обязательно означает, что материал достаточно аустенизирован на всю необходимую глубину..
Образование аустенита и, где это уместно, растворение карбидов и перераспределение углерода зависят от температуры и времени.. Их поведение также зависит от состава стали и предшествующей микроструктуры..
Более быстрое сканирование может дать недостаточно времени для необходимого преобразования на глубине., даже когда поверхность достигает подходящей температуры.
Снижение скорости может увеличить глубину достаточно аустенизированного материала.. Однако, чрезмерное нагревание также может привести к нежелательному распределению температуры или перегреву..
Цель состоит не в том, чтобы максимизировать время нагрева, а в том, чтобы установить соответствующий термический цикл для указанной закаленной области..
Что показывают исследования
Опубликованное исследование, Оценка глубины слоя стали индукционной закалки, исследовали прутки из хромомолибденовой стали SCM435 и углеродистой стали S45C..
В специфических условиях исследования индукционной закалки, Глубина корпуса варьировалась путем изменения скорости прохождения стержней через индукционную катушку.. Исследователи изучили полученные профили твердости по глубине и магнитные свойства..
Исследование доказывает, что скорость перемещения может влиять на глубину закаленной гильзы.. Он не устанавливает универсальной взаимосвязи между скоростью сканирования и глубиной корпуса для других материалов., геометрия заготовки или системы нагрева.
Эффективная глубина корпуса
При сравнении результатов, определение глубины дела должно оставаться последовательным.
Эффективная глубина гильзы определяется с использованием заданного критерия твердости и метода измерения.. Это не обязательно то же самое, что общая глубина, на которую влияет нагрев..
Регулировка скорости может изменить распределение твердости под поверхностью и, следовательно, измеренную эффективную глубину гильзы..
Наличие более глубокой зоны нагрева само по себе не означает, что требуемая глубина корпуса достигнута..
3. Почему твердость поверхности не всегда соответствует глубине корпуса
Твердость поверхности и глубина корпуса описывают различные характеристики компонента, подвергнутого индукционной закалке..
Твердость поверхности указывает твердость в указанном месте измерения.. Глубина корпуса показывает, насколько далеко требуемое закаленное состояние простирается ниже поверхности..
Хотя и то, и другое зависит от процесса нагрева и закалки., они не обязательно одинаково реагируют на изменения скорости сканирования.
Более глубокий корпус не всегда означает более высокую твердость поверхности.
Рассмотрим два сопоставимых стальных вала, обработанных на разных скоростях сканирования..
Если оба получили достаточную аустенитизацию поверхности и соответствующую закалку, их измеренная поверхностная твердость может быть одинаковой, даже если глубина закалки различается..
Более медленное сканирование может привести к развитию достаточного нагрева дальше под поверхностью без соответствующего увеличения твердости поверхности..
Твердость поверхности зависит от состава стали., микроструктура, образующаяся во время закалки и любого последующего отпуска.
После достижения требуемой микроструктуры поверхности, дополнительное нагревание не обязательно увеличивает твердость.
Что происходит, когда сканирование выполняется слишком быстро?
Если скорость сканирования слишком велика для выбранных условий нагрева, доступная выдержка может оказаться недостаточной для адекватной аустенизации.
В зависимости от материала и процесса, это может уменьшить эффективную глубину гильзы, а также повлиять на твердость поверхности..
Однако, низкая твердость поверхности сама по себе не доказывает, что скорость сканирования слишком высока. Материальное состояние, Распределение нагрева и закалка могут дать аналогичные результаты..
Различие становится более ясным, если поверхностную твердость рассматривать наряду с профилем твердости по глубине..
| Наблюдаемый результат | Что это может означать |
|---|---|
| Твердость поверхности соответствует требованиям, но глубина корпуса недостаточна | Адекватная поверхностная закалка, но недостаточная глубокая закалка. |
| Глубина корпуса увеличивается, а твердость поверхности остается неизменной. | Более глубокая закаленная область без сопоставимого изменения твердости поверхности. |
| И твердость, и глубина корпуса недостаточны. | Нагрев, условия аустенизации и охлаждения требуют оценки |
Эти наблюдения помогают интерпретировать результат, но не устанавливают причину самостоятельно..
Полное исследование слабых мест и неравномерной твердости описано в Неравномерная твердость после индукционной закалки.
Для регулировки скорости сканирования, важное различие состоит в том, что приемлемая твердость поверхности не обязательно подтверждает приемлемую эффективную глубину гильзы.
4. Как скорость сканирования влияет на мощность, Частота и закалка
Скорость сканирования, обеспечивающая необходимую глубину корпуса с одним индуктором и настройкой мощности, может не дать такого же результата после изменений в катушке., частота или геометрия заготовки.
Соответствующие переменные должны рассматриваться вместе.
Мощность и скорость сканирования
Мощность влияет на скорость доставки электроэнергии, при этом скорость сканирования изменяет степень нагрева каждого места на пути сканирования..
Increasing power may allow faster scanning while maintaining the required heating condition. Однако, this depends on coupling efficiency, inductor geometry and the resulting temperature distribution.
More power does not automatically compensate for shorter heating exposure at every depth.
A higher power level may increase surface heating intensity without producing the required subsurface temperature history. It can also increase the risk of excessive local heating.
Frequency and inductor design
Frequency influences the distribution of induced currents, while inductor geometry determines how the electromagnetic field is applied to the workpiece.
The effective heating-zone length, coil-to-part gap and power distribution can all change the heating response at a given scan speed.
Например, a longer effective heating zone may provide greater exposure time at the same speed, but the actual result still depends on how heating power is distributed within that zone.
Fluxtrol’s Optimizing Axle-Scan Hardening Inductors examines the interaction between inductor design, frequency and scan speed using computer simulation of a particular axle application.
The study illustrates why scan speed cannot be optimized independently of the heating arrangement. Its findings are specific to the modeled conditions rather than universal speed-setting rules.
Scan speed and quench timing
In scanning systems where a quenching zone follows the inductor, scan speed can also affect the interval between heating and effective cooling.
When the heating and quenching zones maintain a fixed spatial relationship, increasing the relative travel speed generally reduces the time required for a location to move between them.
The actual quench delay depends on the machine arrangement and the effective heating and cooling zones.
Changing scan speed can therefore alter both the heating exposure and the subsequent cooling sequence.
Detailed quenching variables are discussed separately in Контроль закалки при индукционной закалке.
5. Как оценить регулировку скорости сканирования
There is no universally correct scan speed for induction hardening.
The appropriate setting depends on the workpiece material, геометрия, required hardened region and the complete heating and quenching arrangement.
A speed adjustment should be evaluated against the finished hardening result, not simply the machine’s programmed value.
Compare trials under defined conditions
To evaluate the effect of scan speed, engineers need to identify which other process conditions remained unchanged.
Relevant information includes the steel and its incoming condition, размеры заготовки, inductor configuration, actual heating power, frequency and quenching arrangement.
If speed and power are changed together, the resulting difference cannot be attributed to scan speed alone.
Controlled comparisons can help establish the influence of speed, while coordinated parameter adjustments may be necessary to develop a workable production process.
Verify hardness and case depth separately
After changing scan speed, the actual hardened result should be checked against the workpiece specification.
The most relevant characteristics are:
— Surface hardness at the specified locations
— Effective case depth using the applicable definition
— Hardened-pattern position and coverage
— Scan-start and scan-end regions, где это уместно
Hardness-depth profiles can help distinguish a change in surface hardness from a change in hardened depth.
The evaluation should also check whether the hardened region extends beyond its intended boundaries, particularly near shoulders, fillets or section transitions.
An industrial example appears in Induction Heat Treating: How to Shorten the Time to Production, where induction tooling and process settings were developed and verified against specified hardening requirements.
This illustrates the importance of evaluating the finished hardening pattern rather than relying only on machine parameters.
Detailed inspection methods are covered in Как проверить детали, подвергнутые индукционной закалке. Process qualification and subsequent parameter changes are addressed in Валидация процесса индукционной закалки.
Selecting a suitable scan speed
A suitable scan speed is one that produces the required hardness, effective case depth and hardened pattern within an established process window.
Reducing speed may increase heating exposure and case depth, but it may also create excessive heating or an unwanted hardened region. Increasing speed may shorten the production cycle, provided the required heating and quenching conditions are maintained.
The final setting must be supported by verified results on representative workpieces.
Ключевой вывод
Scan speed influences the thermal cycle, but it does not independently determine surface hardness or case depth. Both results must be evaluated against the actual material, process conditions and specified hardening requirements.
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Does a slower scan speed always produce a deeper case?
A slower scan generally provides longer heating exposure, which may allow a deeper hardened layer to develop under otherwise comparable conditions. The result still depends on power, частота, геометрия индуктора, состояние материала и закалка.
Does higher surface hardness mean deeper case depth?
Нет. Surface hardness and case depth describe different characteristics. Two parts can have similar surface hardness but different hardening depths. Acceptable surface hardness does not by itself confirm acceptable effective case depth.
Can I raise scan speed and compensate with more power?
Increasing power may allow faster scanning, but it does not automatically compensate for shorter heating exposure at every depth. A higher power level can raise surface heating intensity without producing the required subsurface temperature history.
How should I verify a scan speed change?
Check surface hardness, effective case depth and hardened-pattern position against the specification, and confirm whether other process conditions remained unchanged. Compare results under defined conditions rather than attributing differences to scan speed alone.
Establish a Scan Hardening Process That Meets Your Case Depth
Send your workpiece drawing and hardening requirements to develop a verified scan speed, мощность, frequency and quenching combination for your parts.