Индукционная закалка зубьев шестерен: Твердость и глубина корпуса
Как геометрия передач, Требования к нагрузке и выбор процесса определяют зону закалки
Индукционная закалка зубьев шестерен это не просто вопрос упрочнения поверхности зуба. Требуемый результат зависит от того, где необходима зона закалки., насколько глубоко он должен простираться, и как снаряжение будет загружено в эксплуатацию. Эти требования должны быть определены до того, как будет выбран вводный процесс..
2. Где следует закаливать зуб шестерни?
3. Что определяет требуемый образец твердости?
4. Как необходимый рисунок влияет на метод индукционной закалки
5. Глубина обращения — это больше, чем одно число
6. Как проверяется готовая модель твердости?
7. Почему фактический образец может отличаться от спецификации
8. Что следует уточнить перед индукционной закалкой зубчатых колес??
1. Что означает образец твердости на шестерне, подвергнутой индукционной закалке??
Характеристика твердости описывает расположение и форму закаленной области вокруг зуба шестерни.. В зависимости от дизайна, он может покрывать в основном боковую поверхность зуба, распространяться на корень зуба и корневую галтель, или следовать большей части контура зуба.
Это отличается от профиль твердости. Модель твердости отвечает на вопрос о где затвердевшая область расположена. Профиль твердости описывает, как изменяется твердость по сечению или по глубине под поверхностью..
Таким образом, две шестерни могут иметь одинаковые показатели твердости поверхности, но при этом иметь совершенно разные рисунки закалки под поверхностью..
2. Где следует закаливать зуб шестерни?
Требуемая закаленная область должна соответствовать нагрузке, воспринимаемой зубом, а не фиксированному правилу, применяемому к каждой шестерне..
Боковой зуб. Боковая поверхность — это рабочая поверхность, которая неоднократно контактирует с сопряженной шестерней или шестерней.. Упрочнение боковой поверхности зуба обычно связано с устойчивостью к износу и контактной усталости.. Питтинг является одной из возможных форм повреждений, вызванных контактной усталостью в этом регионе..
Корень зуба и корневая галтель. Изгибающее напряжение концентрируется вокруг корня зуба и перехода в желобок корня.. Для передач, где прочность корня является основной проблемой при проектировании., указанный образец твердости может распространяться дальше в эту область. Это не означает, что каждая шестерня требует одинаковой закалки корня.; необходимое покрытие зависит от конструкции и режима работы.
Кончик зуба. Наконечник может входить или не входить в требуемый рисунок.. Лечение зависит от геометрии зуба., выбранный метод упрочнения и техническая спецификация.
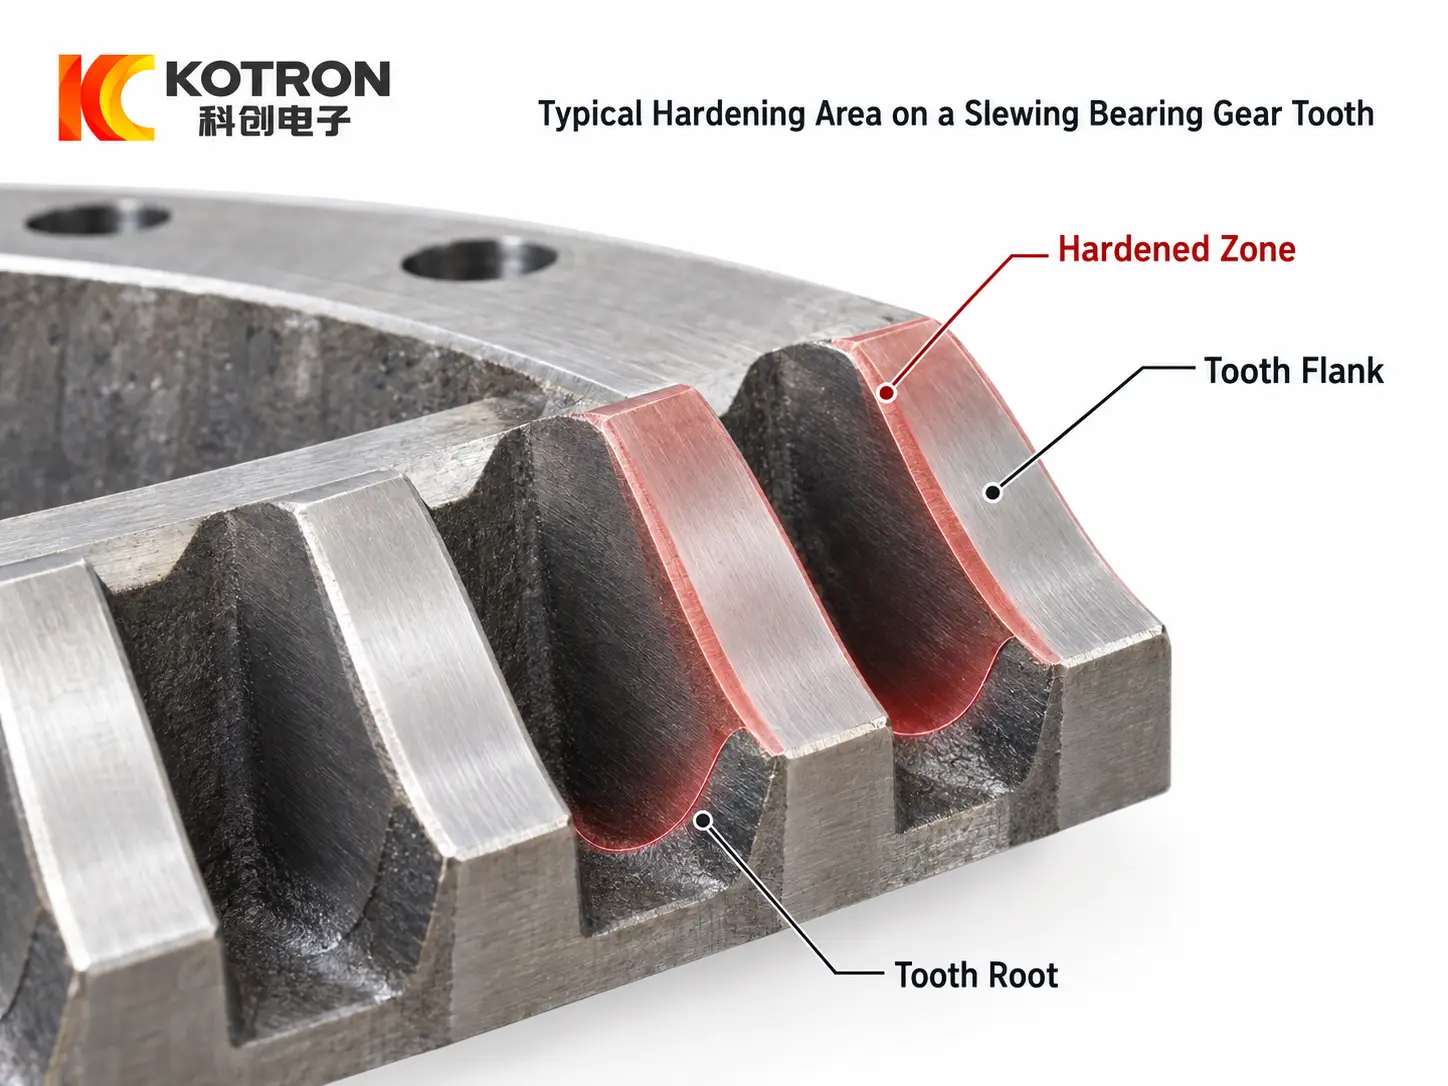
Боковина зуба, зоны закалки корня и корневого галтели на зубе шестерни.
Важным моментом является то, что твердость зубьев шестерни должна определяться с учетом предполагаемых условий нагрузки., не просто пытаясь укрепить как можно большую площадь.
3. Что определяет требуемый образец твердости?
Нагрузка на сервис – отправная точка. Шестерня, подвергающаяся в основном повторяющимся контактным нагрузкам, может уделять больше внимания боковой поверхности., в то время как другое применение может потребовать дополнительного внимания к корню и корневому скруглению из-за напряжения изгиба..
Геометрия зуба также имеет значение. Модуль редуктора, Размер зуба и форма зубного пространства влияют как на требуемую закаленную зону, так и на то, как к ней можно приложить индукционную энергию..
Также необходимо учитывать материал и предыдущую микроструктуру.. Индукционная закалка изменяет участок поверхности уже изготовленной детали., поэтому реакция стали на нагрев и закалку влияет на получаемую твердость и глубину.
Затем в спецификации необходимо связать эти факторы с требуемой твердостью поверхности и глубиной корпуса., или эффективная глубина закалки, если используется эта терминология.
Не существует универсального «лучшего»” Схема закалки шестерни. Глубже не означает автоматически лучше, и расширение закаленной зоны дальше к корню не является автоматически улучшением.. Чрезмерный акцент только на твердости может привести к игнорированию других требований, таких как прочность сердцевины..
Долговечность зубчатых передач также зависит от условий вне процесса термообработки., включая геометрию зуба, зацепление, смазка, выравнивание и состояние сопряженной шестерни или шестерни.
4. Как необходимый рисунок влияет на метод индукционной закалки
Желаемая структура твердости влияет на нагрев шестерни..
С спиновая закалка, шестерня вращается, при этом необходимая область нагревается по всей ее окружности. Этот подход может быть подходящим там, где геометрия шестерни и требуемый рисунок позволяют обрабатывать область зубьев таким образом..
Для более крупных передач или приложений, требующих более локализованного управления., индукционная закалка по зубам может быть использован. Обработка может быть сконцентрирована на отдельных пространствах зубов или выбранных участках геометрии зуба..
Поэтапная обработка Это одна из форм локализованного лечения, при которой индуктор действует через последовательные промежутки между зубами..
Контурное упрочнение относится к созданию закаленной области, которая более точно повторяет контур зуба. Его не следует рассматривать как автоматический выбор для каждой передачи.; требуемая модель и практические возможности процесса по-прежнему определяют, является ли он целесообразным..
Поэтому метод выбирается так, чтобы максимально надежно воспроизвести заданную структуру твердости., вместо того, чтобы сначала выбрать процесс и принять любой шаблон, который он создает.
5. Глубина обращения — это больше, чем одно число
Твердость поверхности сама по себе не полностью описывает состояние зуба шестерни, подвергнутой индукционной закалке..
Твердый слой также должен простираться на соответствующую глубину.. В цеховом общении это часто называют глубина индуктирования, в то время как в более конкретных спецификациях передач могут использоваться такие термины, как эффективная закаленная глубина.
Место измерения имеет значение. Глубина, измеренная на боковой поверхности, не описывает автоматически то, что было достигнуто на корневом скруглении.. Если обе области важны для дизайна, в спецификации и плане проверки должны быть четко указаны эти места..
Это одна из причин, по которой чертеж, на котором указано только значение твердости поверхности, может оставить слишком много места для интерпретации.. Требуемая закаленная область и глубина в соответствующих местах зубьев должны определяться вместе..
6. Как проверяется готовая модель твердости?
Готовую шестерню невозможно оценить в полной мере, глядя на ее поверхность..
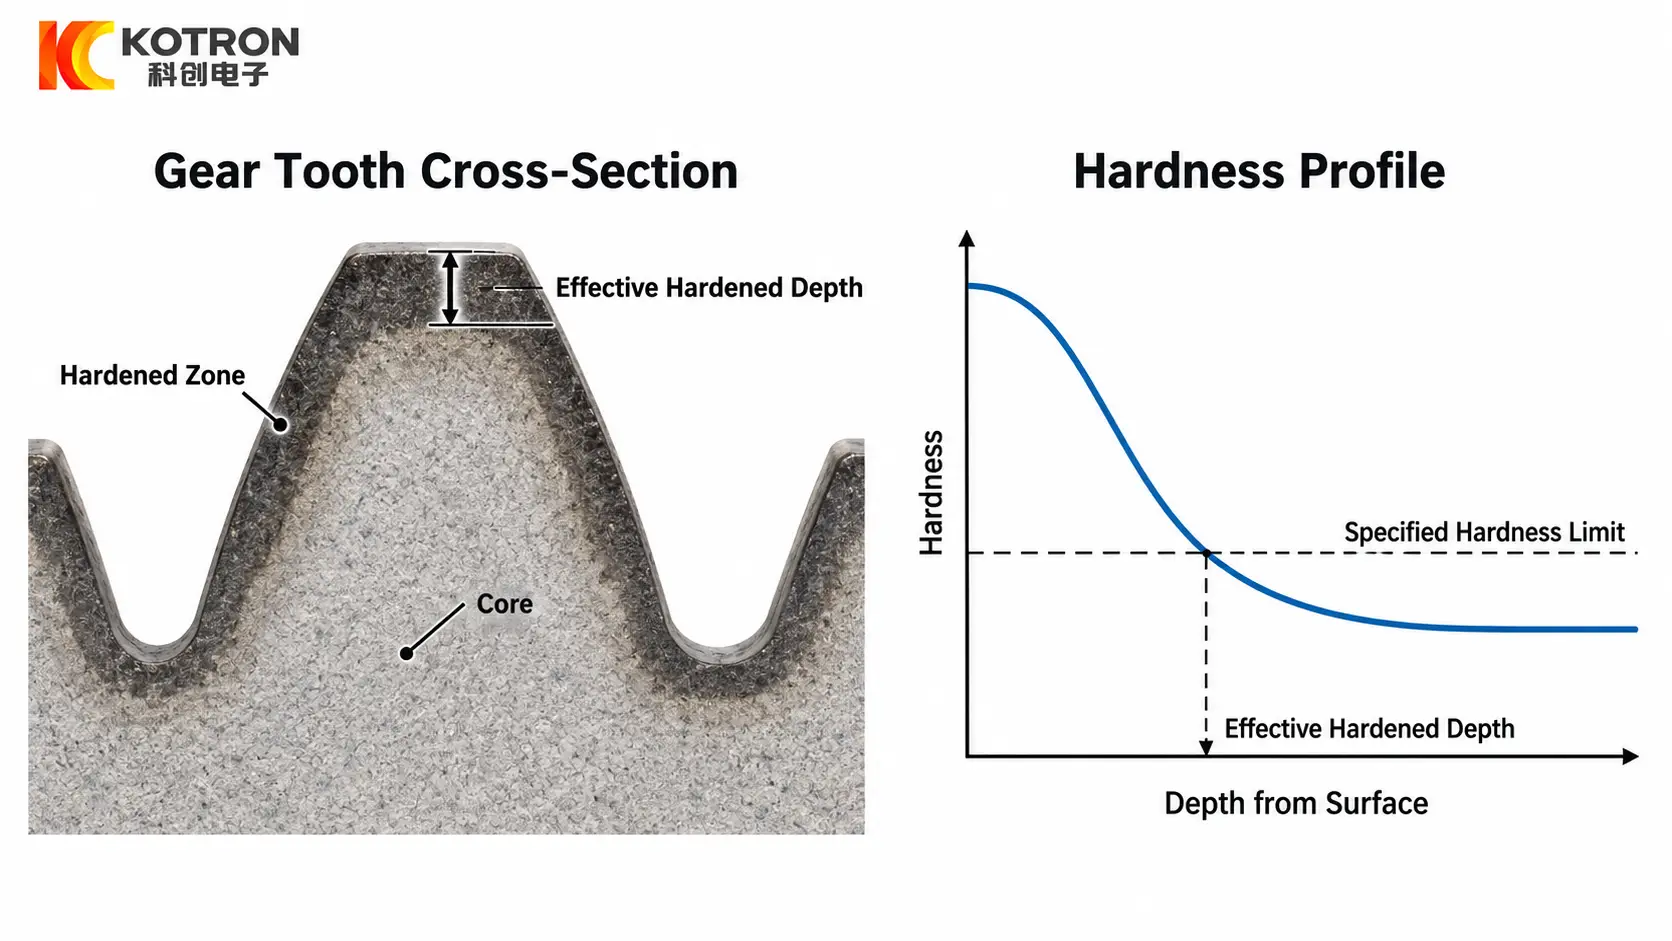
Профиль твердости и эффективная глубина закалки по сечению зуба шестерни.
Распространенным подходом к проверке является исследование поперечного сечения закаленного зуба.. Образец можно разрезать, подготовлено и отполировано так, чтобы можно было оценить закаленную область. Макротравление поможет выявить общую форму трансформированной зоны..
Измерения твердости по сечению дают дополнительную информацию.. Траверса твердости или профиль твердости могут показать, как изменяется твердость от поверхности к сердцевине, и могут использоваться для определения эффективной глубины закалки в соответствии с применимыми спецификациями..
Эти методы отвечают на разные вопросы. Видимый травленый рисунок показывает общую форму закаленной области., в то время как измерения твердости определяют, действительно ли эта область соответствует требуемому критерию твердости..
7. Почему фактический образец может отличаться от спецификации
Даже если целевой шаблон четко определен, результат производства по-прежнему зависит от управления процессом.
Положение и выравнивание индуктора влияют на сцепление с зубом.. Частота, мощность и время нагрева влияют на распределение энергии и глубину проникновения тепла.. При сканировании или локализованных процессах, условия движения могут изменить результат от одной области зуба к другой.
Закалка тоже имеет значение. Положение и охват закалки могут повлиять на окончательную трансформацию., в то время как тепло, остающееся в соседних областях, может способствовать обратному отпуску при некоторых условиях процесса..
по этой причине, целевой профиль твердости должен быть подтвержден в реальном процессе, а не предполагаться только на основе настроек машины.
8. Что следует уточнить перед индукционной закалкой зубчатых колес??
Полезная спецификация индукционной закалки зубьев шестерни должна содержать более одного показателя твердости..
Информация обычно начинается с рисунка шестерни., Материал, модуль шестерни и геометрия зубьев. Затем он должен определить необходимую закаленную область., твердость поверхности, глубина корпуса или эффективная закаленная глубина, и есть ли фланг, корень или корневое филе требуют специального покрытия.
Производственные требования также имеют значение, поскольку они могут повлиять на практический метод закалки, используемый для воспроизведения заданного рисунка..
Таким образом, ключевой инженерный вопрос заключается не просто в, «Насколько твёрдым должен быть зуб шестерни?»?” Он:
Где следует закаливать, насколько глубоко должна простираться эта затвердевшая область, и как будет проверяться результат?
Для больших внутренних или внешних поворотных механизмов, те же принципы также определяют конфигурацию Машина индукционной закалки поворотного подшипника. Оборудование должно соответствовать характеристикам чертежа и закалки., не заменять их.
Ключевой вывод
Индукционная закалка зубьев шестерен определяется тремя вопросами — где находится закаленная область, насколько глубоко он должен простираться, и как будет проверяться результат. Одной твердости поверхности недостаточно., и шаблон должен соответствовать фактическим условиям нагрузки, а не фиксированному правилу, применяемому к каждой передаче..
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
В чем разница между рисунком твердости и профилем твердости?
Характер твердости описывает, где вокруг зуба расположена закаленная область., в то время как профиль твердости описывает, как твердость изменяется по сечению или по глубине под поверхностью.. Две шестерни могут иметь одинаковую твердость поверхности, но разный рисунок закалки под поверхностью..
Каждая шестерня требует закалки корня зуба??
Не обязательно. Изгибающее напряжение концентрируется вокруг корня и корневого выступа., поэтому укрепление корней имеет значение там, где прочность корней является проблемой проектирования.. Требуемое покрытие зависит от конструкции и режима работы, а не от фиксированного правила, применяемого к каждой передаче..
Всегда ли более глубокий случай лучше??
Нет. Глубже не означает автоматически лучше, и расширение закаленной зоны дальше к корню не является автоматически улучшением.. Чрезмерный акцент только на твердости может привести к игнорированию других требований, таких как прочность сердцевины..
Как проверяется готовый образец твердости?
Поперечное сечение вырезано, подготовленный и отполированный, затем макротравление, чтобы выявить трансформированную зону. Траверса твердости показывает, как изменяется твердость от поверхности к сердцевине, и определяет эффективную глубину закалки..
Почему фактический образец может отличаться от спецификации?
Положение индуктора, частота, мощность, время нагрева, движение и закалка влияют на результат. Целевой профиль твердости должен быть подтвержден в реальном процессе, а не предполагаться только на основе настроек машины..
Укажите усиленную зону перед выбором метода
Отправьте чертеж шестеренки, Требования к материалу и термической обработке. Оценим необходимый образец твердости, глубина дела и подход к проверке вместе, затем порекомендуйте конфигурацию индукционной закалки для вашего оборудования..