
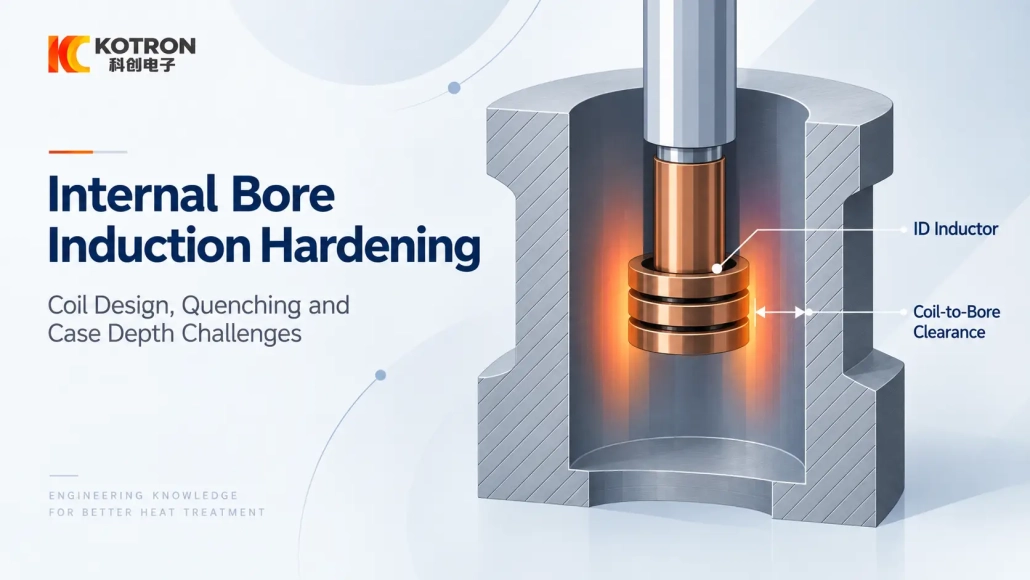
Внутренняя индукционная закалка отверстий: Конструкция катушки, Проблемы с закалкой и глубиной корпуса
Как сверлить геометрию, Положение индуктора ID и закалка влияют на конечную закаленную зону
индукционное упрочнение можно применять для внутренних отверстий, но процесс ограничен пространством, доступным внутри детали. Индуктор должен достигать необходимой площади, поддерживать подходящее соотношение с поверхностью отверстия, и оставьте достаточный доступ для гашения.
по этой причине, и внутренний диаметр (ID) процесс закалки обычно оценивается на основе фактической геометрии детали, а не только на основе диаметра отверстия..
2. Конструкция индуктора ID, Зазор и расположение
3. Закалка внутри отверстия
4. Что контролирует глубину цементации при закалке отверстий?
5. Что следует проверить, если результат неправильный?
6. Какая информация необходима для первоначальной оценки?
1. Можно ли закалить внутреннее отверстие индукционной закалкой?
Первый вопрос заключается не в размере машины или номинальной мощности.. Вопрос в том, подходит ли сама деталь для требуемого результата закалки..
Прокаливаемость материала, геометрии отверстия, расположение закаленной зоны и доступ к индуктору имеют значение. Относительно открытое отверстие может быть легко достижимо., в то время как узкий, глубокое или утопленное отверстие может налагать гораздо более жесткие ограничения на инструмент.
Требуемая зона обработки также меняет проблему. Короткая закаленная полоса вблизи входа в отверстие не требует такого же расположения индуктора, как зона, расположенная глубже внутри детали..
Чертеж детали—желательно чертеж в разрезе, показывающий необходимую закаленную область—поэтому более полезен, чем диаметр отверстия сам по себе..
2. Конструкция индуктора ID, Зазор и расположение
А индуктор для закалки отверстий должен работать внутри заготовки, а не вокруг ее внешней поверхности.
Он должен вписываться в доступное пространство, сохраняя при этом соответствующую связь с обогреваемой областью.. Диаметр отверстия, глубину, путь вставки и расположение закаленной зоны влияют на форму Катушка индукционной закалки ID или внутренний индуктор.
Центрирование – еще один практический вопрос.. Если индуктор расположен заметно ближе к одной стороне стенки отверстия, схема окружного нагрева может измениться. Для повторяющегося производства, поэтому при перемещении приспособления или машины может потребоваться контролировать относительное положение детали и индуктора..
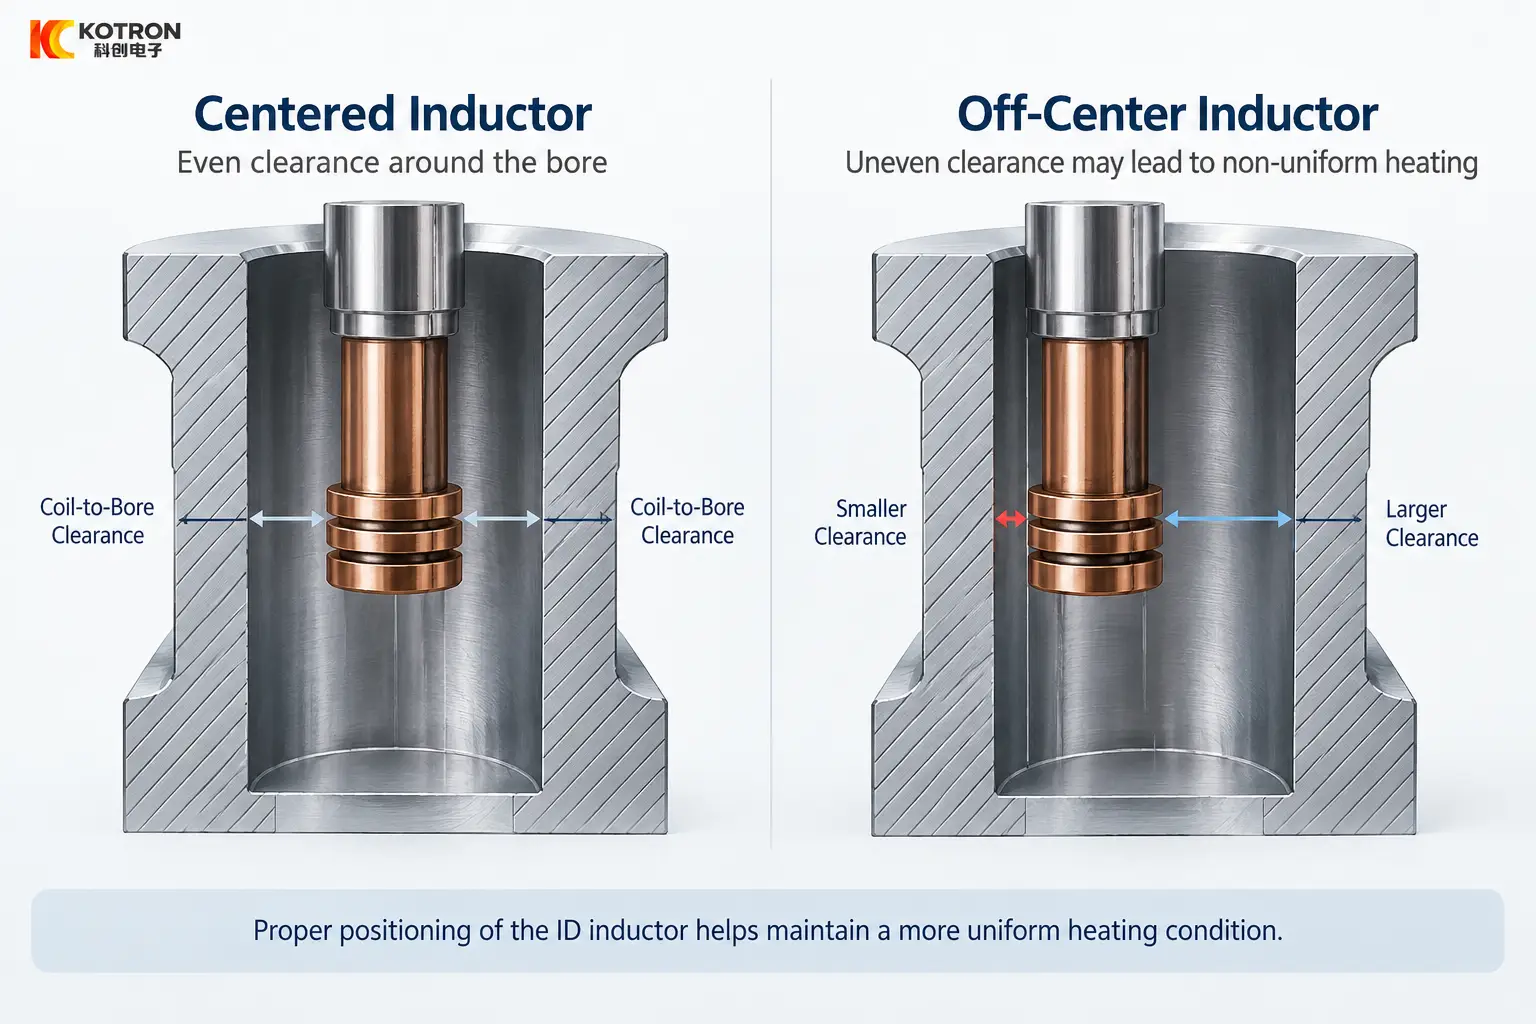
Центральный и смещенный от центра внутренний зазор индуктора внутри отверстия.
Геометрия окружающего сечения также имеет значение.. Номинально круглое отверстие может иметь разные температурные условия по всей окружности, если количество окружающего материала варьируется от одной стороны к другой..
Вот почему катушка, которая физически помещается внутри отверстия, автоматически не является подходящим индуктором закалки..
3. Закалка внутри отверстия
Нагрев целевой поверхности — это только часть процесса.. Нагретая зона также должна быть закалена таким образом, чтобы поддерживать заданную твердость и глубину корпуса..
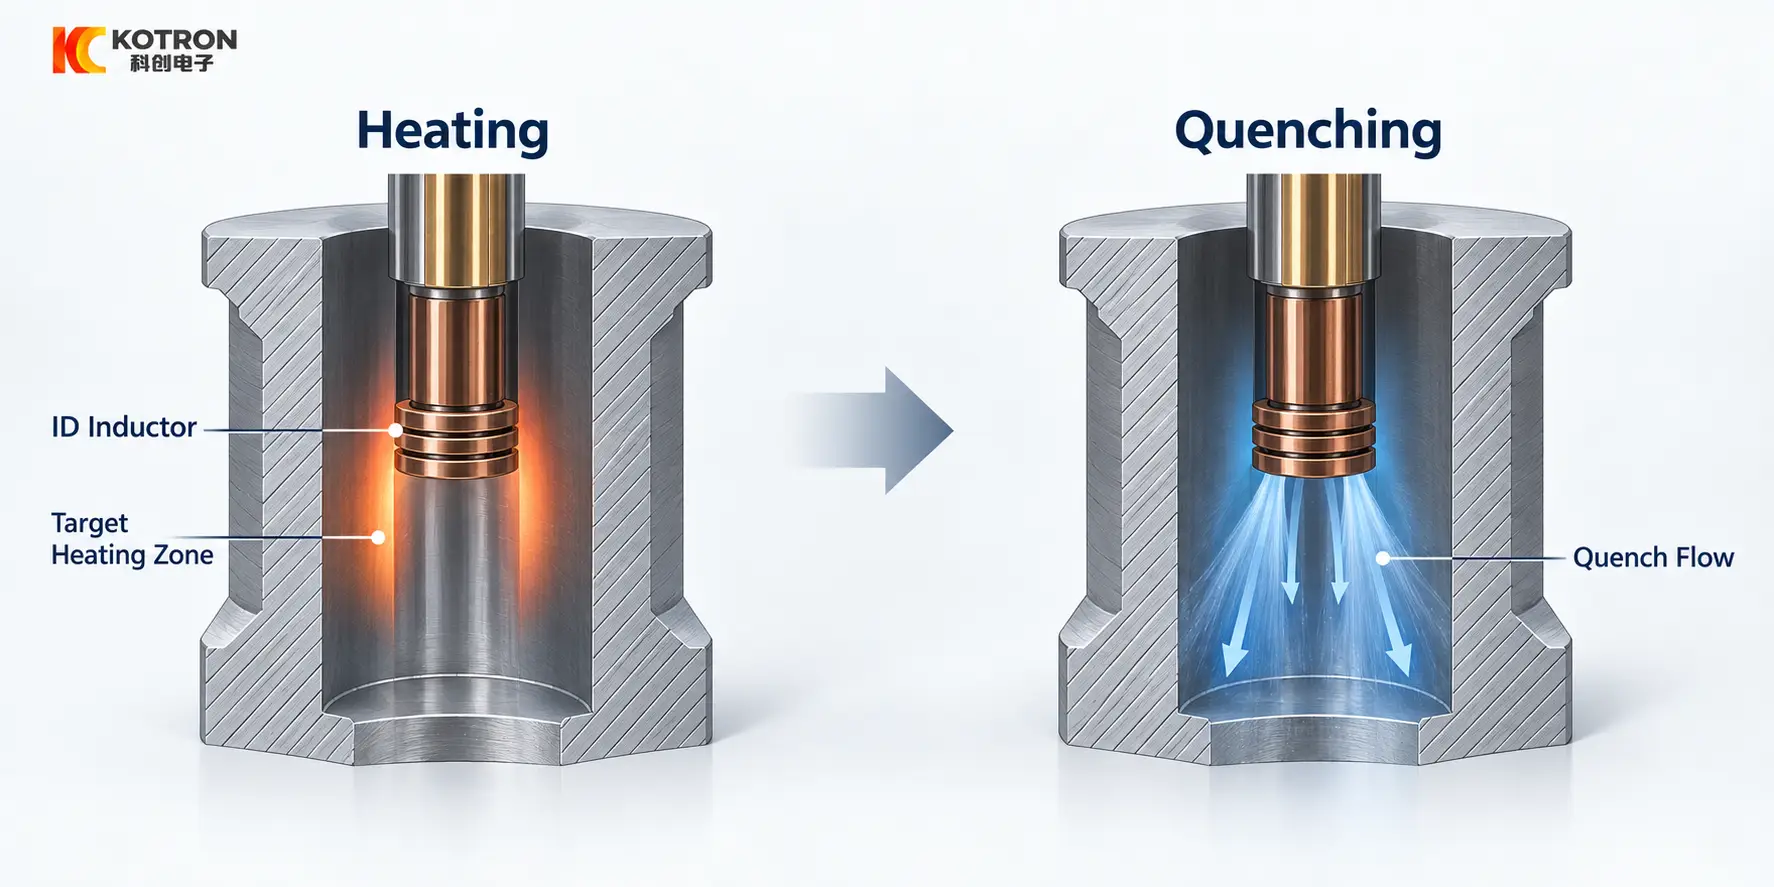
Нагрев с последующей закалкой внутри внутреннего отверстия.
Внутренние поверхности могут ограничивать доступ охлаждающей жидкости., особенно когда закаленная область расположена глубже внутри детали. Глубина отверстия, ориентация заготовки и доступное пространство вокруг индуктора могут повлиять на схему закалки..
В зависимости от приложения, закалка может быть обеспечена отдельный инструмент или встроенный в узел индуктора. Ни один из вариантов не следует рассматривать как универсально предпочтительный.; выбор зависит от геометрии и требуемой зоны обработки.
Видимый рисунок нагрева не следует воспринимать как доказательство окончательного рисунка твердости.. Упрочненный результат достигается за счет комбинированного эффекта реакции материала., нагрев и последующее охлаждение.
4. Что контролирует глубину цементации при закалке отверстий?
Рабочая частота является одним из факторов углубления рассмотрения дела, но это не следует рассматривать отдельно.
Фактическая глубина закалки также зависит от материала., время нагрева, доставленная мощность, соотношение индуктор-поверхность, локальная геометрия и условия закалки.
Это особенно актуально в ID индукционная закалка, где пространство для инструментов уже может ограничивать возможную геометрию индуктора.
Таким образом, целевая глубина случая не, говорит вам сама по себе, определить необходимую частоту или источник питания. Этот выбор должен быть сделан вместе с размерами отверстия., расположение закаленной зоны и схема технологического процесса.
5. Что следует проверить, если результат неправильный?
Когда закаленный результат не соответствует чертежу или спецификации, первый шаг — разделить позиционирование, проблемы с нагревом и закалкой.
| Наблюдаемый результат | Области, которые следует проверить в первую очередь |
|---|---|
| Одна сторона канала ствола нагревается сильнее | Центрирование индуктора, местное разрешение, геометрия окружающего сечения |
| Закаленная зона расположена слишком высоко или слишком низко. | Осевое положение индуктора, глубина вставки, положение приспособления |
| Длина обогрева не соответствует требуемой зоне | Геометрия индуктора, эффективная длина нагрева, положения заготовки |
| Поверхность достигает ожидаемого состояния нагрева, но твердость низкая. | Материальный ответ, цикла нагрева, закалка |
| Глубина гильзы варьируется в зависимости от отверстия | Связь, геометрию детали, тепловой поток, условия закалки |
| Требуемая зона труднодоступна | Глубина отверстия, внутренние особенности, доступ к индуктору |
| Разница между деталями высока | Повторяемость приспособлений, положение индуктора, настройки процесса |
Эти проверки помогают определить, где следует проводить расследование., но окончательная приемка должна основываться на указанной твердости, расположение закаленной зоны и глубина корпуса там, где это необходимо.
Поверхность, которая выглядит равномерно нагретой, не обязательно имеет правильный окончательный результат закалки..
6. Какая информация необходима для первоначальной оценки?
Для первоначального обзора, самая полезная информация обычно проста:
— Чертеж детали или четкое фото
— Материал, если известно
— Диаметр и глубина отверстия
— Область, которую необходимо укрепить
Если целевая твердость, глубина корпуса или производственные требования уже определены, их можно добавить позже или включить в первый запрос.
С этой информацией, осуществимость процесс закалки отверстия, Расположение индуктора ID, метод закалки и конфигурация оборудования можно просмотреть перед детальным выбором машины.
Ключевой вывод
Закалка внутреннего отверстия индукционным нагревом это проблема установки и доступа, прежде чем это проблема отопления. Индуктор должен достичь необходимой зоны, удерживать свое положение относительно стенки отверстия и оставлять место для закалки. Конечный результат подтверждается заданной твердостью., расположение закаленной зоны и глубина корпуса—не по тому, насколько равномерно поверхность нагревается.
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Можно ли подвергнуть индукционной закалке любое внутреннее отверстие??
Нет. Прокаливаемость материала, геометрии отверстия, Расположение закаленной зоны и доступ к индуктору — все имеет значение. Узкий, глубокое или утопленное отверстие накладывает гораздо более жесткие ограничения на инструмент, чем открытое отверстие..
Определяет ли только рабочая частота глубину корпуса??
Нет. Глубина закалки также зависит от материала., время нагрева, доставленная мощность, соотношение индуктор-поверхность, локальная геометрия и условия закалки.
Гарантирует ли равномерный нагрев поверхности правильный результат??
Нет. Затвердевший результат достигается за счет реакции материала, обогрев и охлаждение вместе. Поверхность, которая выглядит равномерно нагретой, может иметь неправильную твердость., расположение зоны или глубина корпуса.
Что следует проверить в первую очередь, если результат неправильный?
Отдельное позиционирование, проблемы с нагревом и закалкой. Начните с центрирования индуктора, осевое положение, эффективная длина нагрева, повторяемость соединения и приспособления.
Какую информацию мне нужно отправить для оценки?
Чертеж детали или четкое фото, материал, если известен, диаметр и глубина отверстия, и область, которую нужно закалить. Целевая твердость, Глубина корпуса и производственные требования могут быть добавлены позже..
Отправьте нам чертеж детали
Отправьте чертеж или четкую фотографию вашего компонента вместе с материалом и областью, требующей закалки.. Мы рассмотрим процесс закалки канала ствола., Расположение индуктора ID, метод закалки и конфигурация оборудования для вашего применения.



