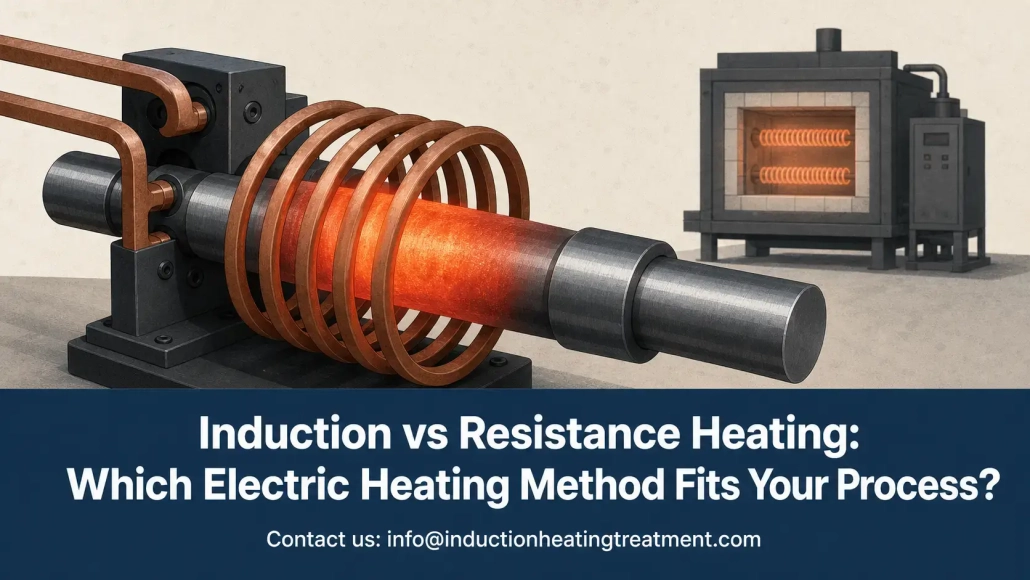
Aquecimento por indução vs aquecimento por resistência: Qual o método de aquecimento elétrico que se adequa ao seu processo?
Aquecimento por indução vs aquecimento por resistência é uma comparação que surge sempre que os fabricantes precisam escolher um método de aquecimento elétrico para a produção. Ambos convertem eletricidade em calor. Ambos podem atingir temperaturas industriais. Mas geram e distribuem esse calor de maneiras fundamentalmente diferentes — e essas diferenças influenciam o tempo de ciclo, a qualidade da peça, o consumo de energia, e a facilidade com que o processo se integra na sua linha.
Este guia compara ambos os métodos do ponto de vista de engenharia e compras: como funcionam, onde cada um se destaca, e como decidir qual se adapta ao seu processo.
1. Como Cada Tecnologia Funciona
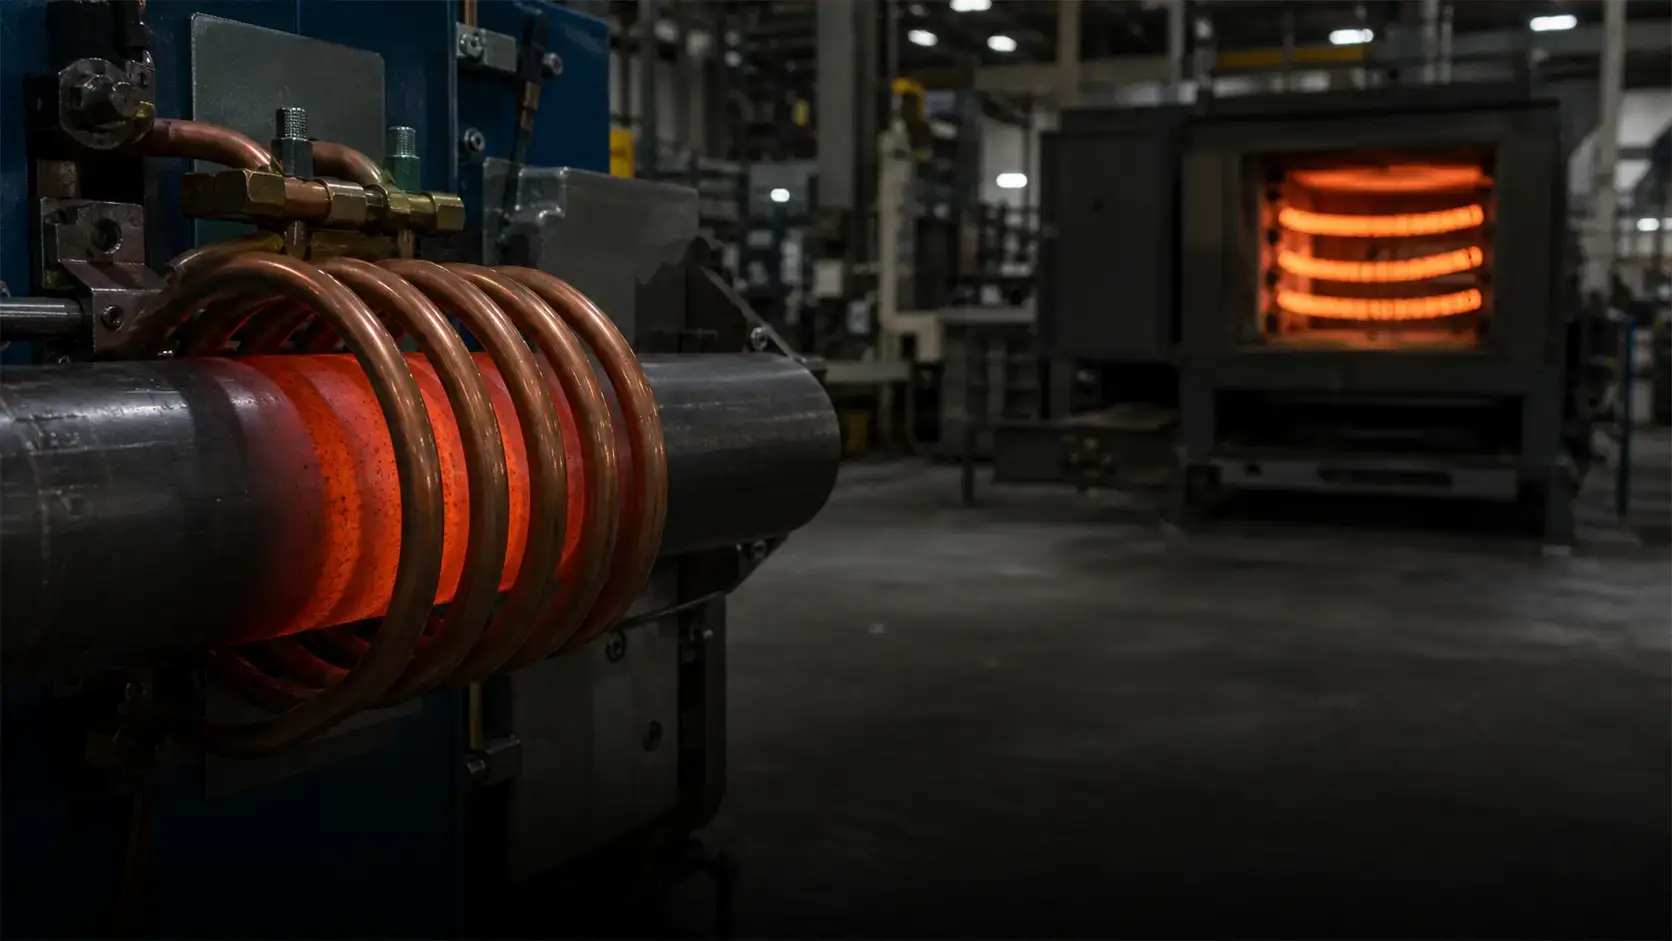
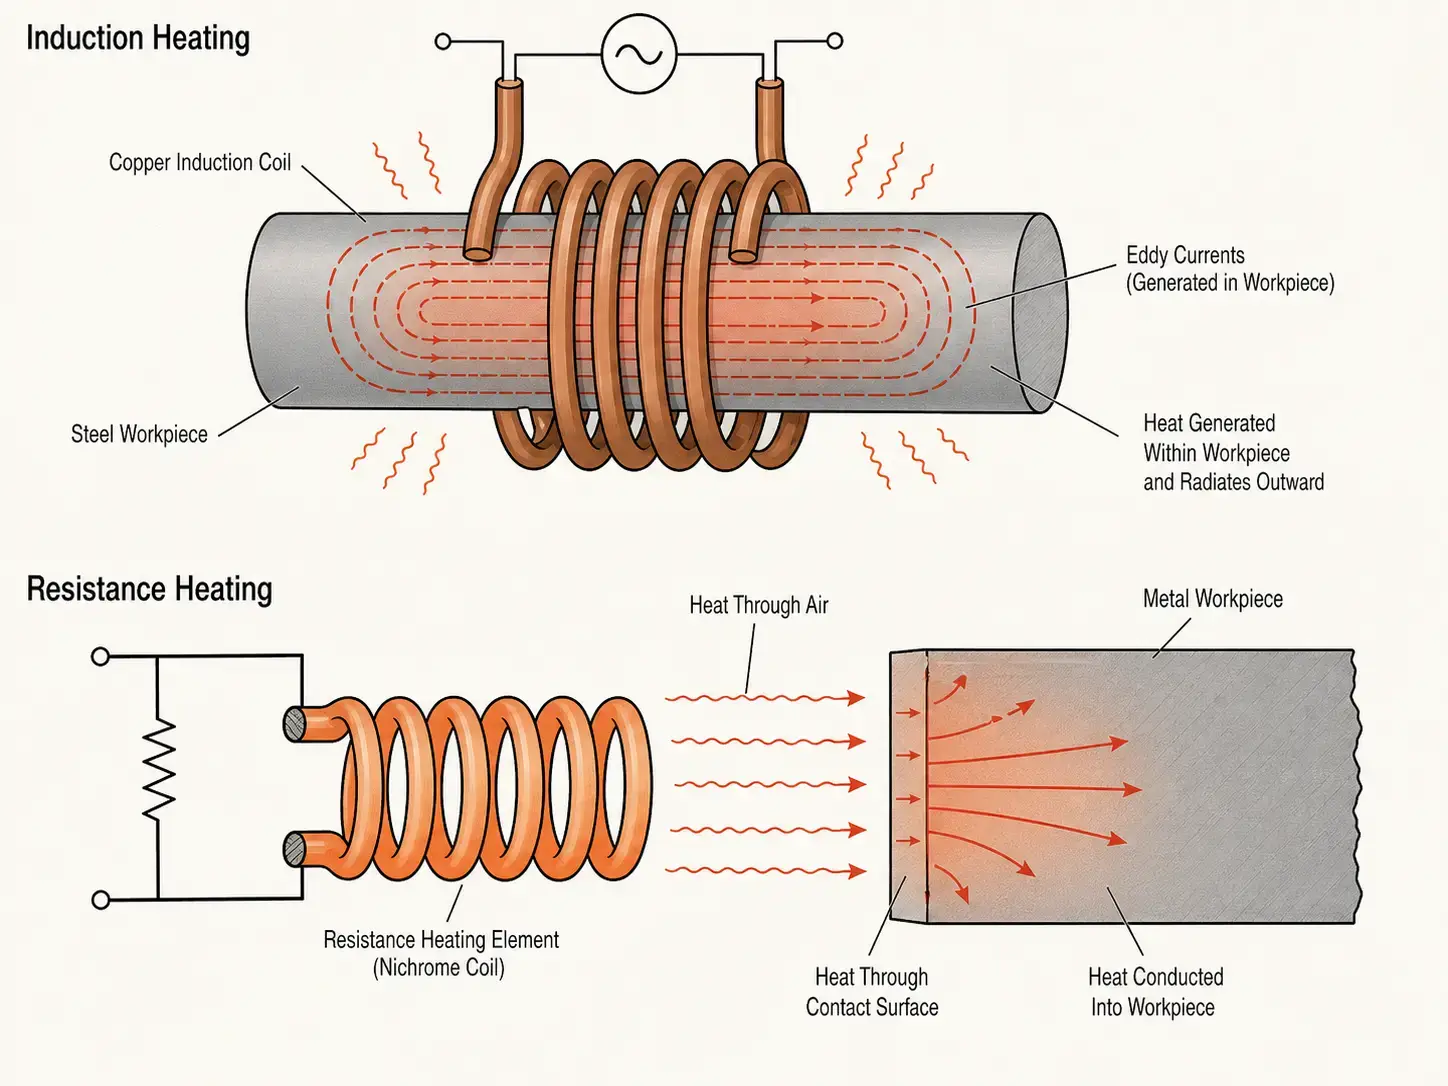
Aquecimento por indução usa um campo eletromagnético alternado para gerar calor diretamente dentro de uma peça condutora de eletricidade. Uma fonte de alimentação de indução envia corrente alternada através de uma bobina de cobre, criando um campo magnético. Quando uma peça metálica entra nesse campo, correntes de Foucault são induzidas dentro da própria peça — e essas correntes geram calor de dentro para fora. A peça é a sua própria fonte de calor. Sem contacto. Sem tempo de aquecimento. Sem meio intermédio.
Aquecimento resistivo passa corrente através de um elemento resistivo — um fio enrolado, uma haste, um cartucho, ou uma tira plana — e esse elemento aquece. O calor transfere-se então para a peça por condução, convecção, ou radiação. Num forno ou estufa, o elemento aquece o ar e as paredes da câmara, que depois aquece a peça. Em aquecimento por resistência em contacto direto, o elemento quente toca a peça.
A diferença prática é onde o calor é gerado. A indução gera-o dentro do metal. A resistência gera-o num elemento separado e transfere-o para a peça. Tudo o resto — velocidade, precisão, eficiência, distorção da peça — resulta dessa única distinção.
2. Diferenças Principais de Um Relance
| Fator | Aquecimento por indução | Aquecimento por resistência |
|---|---|---|
| Geração de calor | Dentro da peça — indução eletromagnética | Num elemento resistivo — aquecimento Joule, depois transferido |
| Taxa de aquecimento | Segundos para atingir a temperatura alvo | Minutos — primeiro o elemento e a câmara têm de aquecer |
| Localização | Preciso — aquece apenas a zona dentro da bobina | Amplo — normalmente aquece uma câmara, platen, ou área de contacto |
| Compatibilidade de materiais | Apenas materiais eletricamente condutores | Condutores e não condutores — metais, plásticos, cerâmica |
| Tempo de aquecimento | Nenhum — liga instantânea, desliga instantânea | Minutos para atingir o ponto de ajuste da câmara ou do elemento |
| Prontidão para automação | Excelente — ciclos curtos, fácil integração com PLC/robô | Moderado — mais adequado a processos em lote ou semi-automatizados |
3. Velocidade e eficiência energética
A velocidade de aquecimento é um dos argumentos mais fortes para a indução. Porque o calor é gerado dentro da peça, não há espera por um elemento, câmara do forno, ou placa para atingir a temperatura. Um eixo de aço, roda dentada, ou tarugo pode passar de frio para a temperatura de forjamento ou têmpera em segundos.
O aquecimento por resistência envolve sempre uma transferência de calor: o elemento aquece → o ar ou a superfície de contacto aquece → a peça aquece. Em fornos de lote, toda a massa da câmara — refratário, suportes, a atmosfera — deve saturar antes que a carga atinja a temperatura. Esse tempo adicional é aceitável para processamento em lote de ciclo longo. Torna-se um gargalo em linhas de alta produção.
No lado da energia, a indução transfere uma percentagem maior da energia de entrada diretamente para a peça — tipicamente 50–80% eficiência do sistema quando a bobina é bem desenhada e a frequência é ajustada à peça. Os fornos de resistência perdem energia para as paredes da câmara, exaustão, suportes, e ciclos térmicos repetidos. A eficiência por si só nem sempre decide a escolha — o seu custo por kWh vs. tempo de ciclo vs. taxa de desperdício juntos determinam o ROI. Para uma análise mais detalhada dos números, consulte o nosso cálculo da potência de aquecimento por indução guia.
4. Controlo de Temperatura e Repetibilidade do Processo
Os sistemas de indução fornecem controlo de potência preciso, quase instantâneo. Quando combinados com feedback de pirocâmara em malha fechada e automação baseada em receitas, cada peça recebe condições de aquecimento quase idênticas — crítico para têmpera, brasagem, e qualquer processo com uma janela de temperatura estreita.
O aquecimento por resistência também consegue manter a temperatura com precisão, especialmente em fornos com alta massa térmica. Mas a resposta é mais lenta — não se pode alterar a temperatura de uma câmara quente ou de uma placa grande em segundos. Se o seu processo exige uma subida rápida, alterações em degrau, ou perfil por peça, a indução responde mais rapidamente.
A repetibilidade na produção depende de mais do que a designação da tecnologia. Para a indução, ela depende da posição consistente das peças, da condição da bobina, e das configurações de potência. Para resistência, depende da saúde do elemento, qualidade do contato, distribuição da carga, e uniformidade do fluxo de ar. Em ambos os casos, uma janela de processo controlada é mais importante do que o nome do equipamento.
5. Material e Geometria da Peça
A primeira pergunta de triagem é a mais simples: a peça de trabalho é eletricamente condutora? A indução requer isso — aço, aço inoxidável, cobre, latão, alumínio todos funcionam. O aquecimento por resistência pode aquecer qualquer coisa que possa ser colocada num forno ou pressionada contra uma superfície quente: metais, plásticos, cerâmica, compósitos, adesivos.
Para metais ferrosos, como aços ao carbono e ligas, a indução acopla-se de forma eficiente com o campo magnético — especialmente abaixo da temperatura de Curie — tornando-se a escolha preferida para aquecimento antes da têmpera e forja. Metais não ferrosos como cobre e alumínio também podem ser aquecidos por indução, mas normalmente requerem uma densidade de potência mais elevada e uma seleção de frequência diferente devido à sua menor resistividade.
A geometria da peça também é importante. A indução funciona melhor quando a bobina pode envolver ou seguir de perto a peça — eixos, engrenagens, rolamentos, tubos, fixadores, e componentes cilíndricos são ideais. Formas complexas ou irregulares podem necessitar de engenharia de bobina personalizada, concentradores de fluxo, rotação, ou varredura. O aquecimento por resistência é mais permissivo com geometrias invulgares quando as peças são simplesmente colocadas num forno, mas o aquecimento por resistência por contacto direto tem dificuldades com superfícies de contacto pobres ou variáveis.
6. Equipamento, Manutenção, e Integração
Um sistema de indução é mais desenvolvido do que um aquecedor básico de resistência. Inclui uma fonte de alimentação, bobina de indução, sistema de refrigeração por água, interface de controlo, travões de segurança, e muitas vezes manuseio de peças. Essa complexidade não é uma desvantagem quando o retorno é a velocidade, repetibilidade, e fácil integração em células automatizadas.
O dimensionamento da fonte de alimentação deve basear-se na massa da peça, material, temperatura-alvo, tempo de ciclo, e na taxa de produção — não em adivinhações. Sobredimensionar desperdiça capital. Subdimensionar cria ciclos lentos e processos instáveis. O nosso guia de seleção de energia explica o cálculo passo a passo.
O arrefecimento é igualmente importante. As bobinas de indução e a eletrónica de potência geram calor que deve ser removido de forma fiável. Má qualidade da água, fluxo restrito, ou arrefecimento insuficiente encurta a vida útil do equipamento e provoca paragens não planeadas.
O equipamento de aquecimento por resistência é mecanicamente mais simples mas ainda requer manutenção: os elementos degradam-se, deriva de termopares, o isolamento degrada-se, as superfícies de contacto oxidam, e a uniformidade da temperatura do forno muda com o tempo. Em aplicações de contacto directo, a limpeza da superfície e a consistência da pressão afectam directamente a transferência de calor e a qualidade da peça.
7. Aplicações Industriais Comuns
Ambas as tecnologias têm casos de uso industriais comprovados. O factor decisivo é o objectivo do processo.
O aquecimento por indução é amplamente utilizado para:
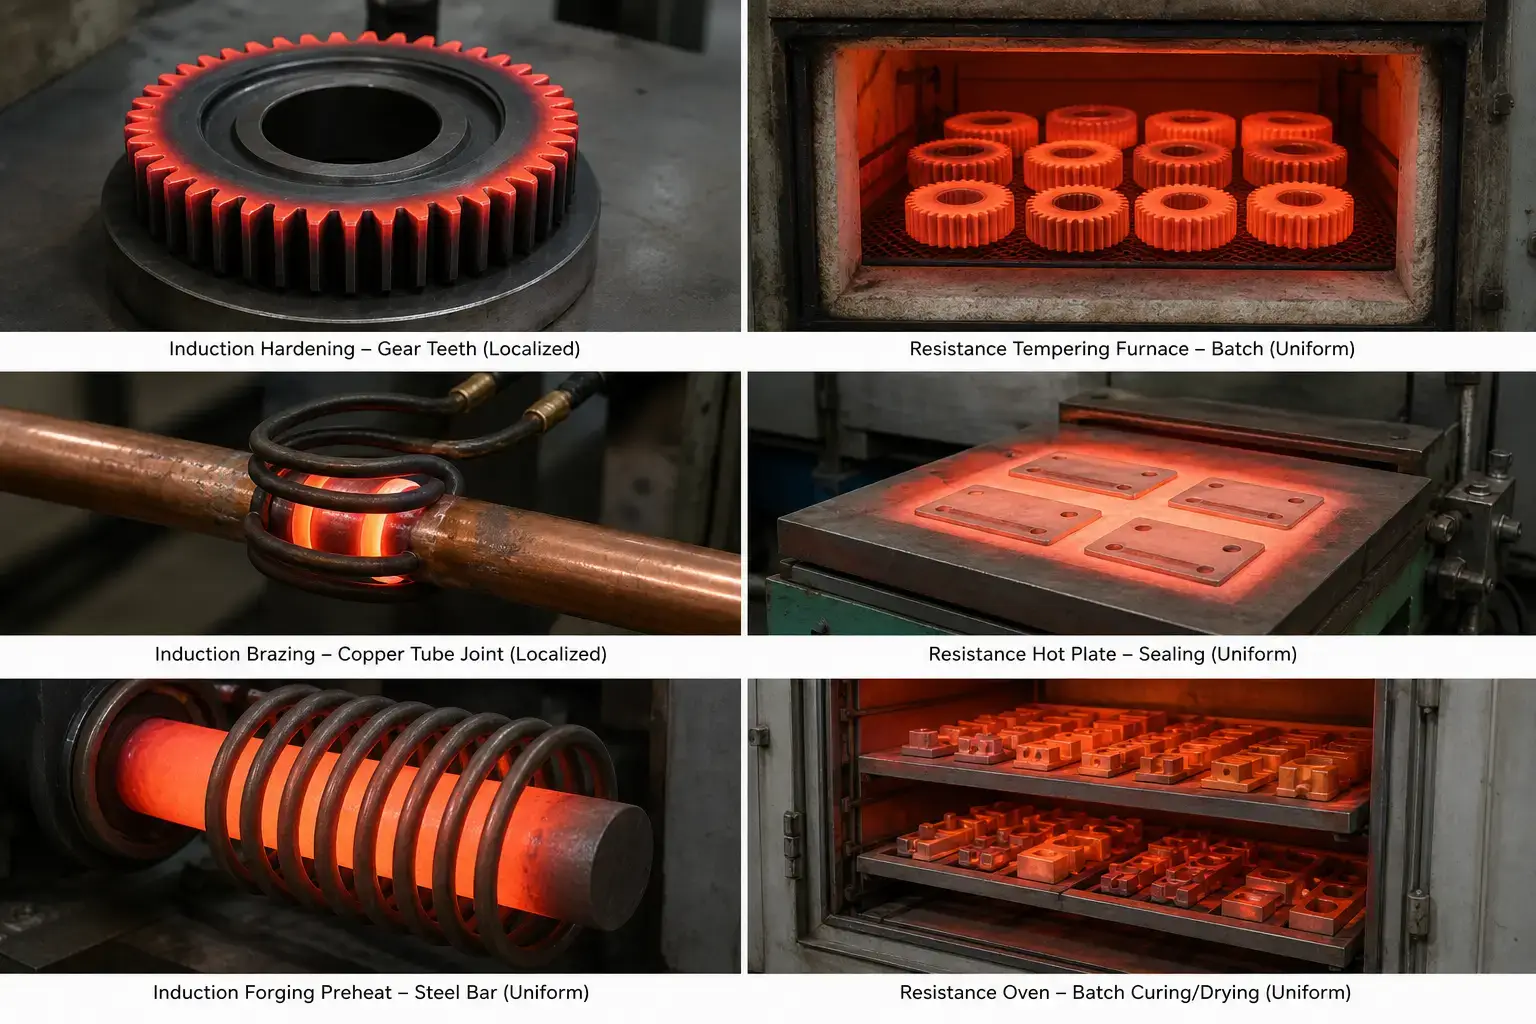
— O endurecimento por indução — eixos, engrenagens, pinos, berços, e superfícies de rolamentos, onde apenas a superfície exterior precisa de endurecimento enquanto o núcleo permanece resistente
— Braseamento e soldagem — montagem de ferramentas de carboneto, acessórios de cobre, componentes HVAC, onde o aquecimento localizado das juntas previne danos a materiais adjacentes
— Montagem por encolhimento e térmica — engrenagens nos eixos, anéis de rolamento em caixas
— Pré-aquecimento de tarugos para forjamento, recozimento, e pré-aquecimento antes da soldadura — rápido, sob demanda, formação mínima de escama
O aquecimento por resistência é comumente usado para:
— Têmpera em lotes e alívio de tensões — grandes quantidades de peças que requerem imersão uniforme a temperaturas moderadas
— Secagem, cura, e cozedura — revestimentos, adesivos, cura de compósitos em fornos com atmosfera controlada
— Aquecimento por placa quente e placa de base — vedação de plásticos, formação, aquecimento de laboratório, processos de baixo volume
— Aplicações de aquecedores de cartucho e tira — aquecimento por contacto localizado onde a simplicidade importa mais do que a velocidade
Para mais informações sobre processos específicos, veja nossos guias em defeitos comuns na têmpera por indução e melhores práticas de brasagem por indução.
8. Autoavaliação Rápida: O seu processo faz indução pobre?
Verifique cada declaração que se aplica à sua aplicação. Quanto mais caixas você marca, quanto mais forte for o caso para indução.
☐ Minha peça de trabalho é eletricamente condutora (aço, aço inoxidável, cobre, latão, alumínio).
☐ preciso de aquecer apenas uma zona específica — não a peça inteira.
☐ Tempo de ciclo abaixo 60 segundos impactam diretamente o meu rendimento.
☐ A precisão da temperatura é crítica para a qualidade da peça, dureza, ou para a integridade da junta.
☐ A geometria da peça é cilíndrica ou suficientemente regular para que uma bobina a rode ou a siga de perto.
☐ Quero integrar aquecimento numa célula automatizada com PLC e controlo de receita.
☐ Chamas abertas, exaustão quente, ou câmaras grandes aquecidas são indesejáveis na minha instalação.
☐ Reduzir desperdício, distorção, e a variação de peça para peça tem retorno mensurável para a minha operação.
Pontuação 6–8: A indução é uma ótima opção. A tecnologia foi concebida especificamente para estas condições.
Pontuação 3–5: Está na zona cinzenta. Faça um teste com as suas peças reais — o resultado do processo, não a ficha técnica, deve decidir.
Pontuação 0–2: O aquecimento por resistência provavelmente se adapta melhor ao seu processo. Rever Secções 5 através 7 acima para orientação sobre lotes, não condutivo, ou aplicações de imersão prolongada.
Principal vantagem
Aquecimento por indução vs aquecimento por resistência não se trata de qual tecnologia é universalmente superior. Trata-se de qual se alinha com o seu material, geometria, tempo de ciclo, e ambiente de produção. A indução domina quando a velocidade, localização, e repetibilidade importam — têmpera, brasagem, aquecimento de forjamento, encaixe retrátil. O aquecimento por resistência mantém-se para processamento em lotes, materiais não condutivos, ciclos de imersão longos, e aplicações onde a simplicidade supera a velocidade. Comece pela peça, não pela tecnologia, e a resposta geralmente torna-se clara.
P: Qual é a principal diferença entre aquecimento por indução e aquecimento por resistência?
A: A indução gera calor diretamente dentro de uma peça condutora usando um campo electromagnético — a peça é a sua própria fonte de calor. O aquecimento por resistência gera calor num elemento separado (fio enrolado, cartucho, tira) e transfere-o para a peça por condução, convecção, ou radiação.
P: O aquecimento por indução é sempre mais eficiente em termos energéticos do que o aquecimento por resistência??
A: Nem sempre. A indução é frequentemente mais eficiente para o aquecimento rápido, localizado de metais porque menos energia é desperdiçada a aquecer o ar, suportes, ou massa do forno. Mas a eficiência real depende do design da bobina, correspondência de frequência, distância de acoplamento, e seleção da fonte de alimentação. Um sistema de indução mal concebido pode ter um desempenho inferior a um forno de resistência bem ajustado.
P: O aquecimento por indução pode substituir totalmente um forno de resistência?
A: Parcialmente. A indução pode substituir o aquecimento do forno de resistência quando o processo necessita de rápido, aquecimento localizado de peças condutoras — endurecimento, brasagem, aquecimento de forjamento. Um forno de resistência ainda é melhor para têmpera em lote, ciclos de imersão longos, processamento controlado pela atmosfera, ou para aquecer materiais não condutivos como plásticos e cerâmicas.
P: O que devo preparar antes de contactar um fornecedor de equipamento de aquecimento por indução?
A: Tenha pronto o grau do seu material, desenhos das peças, temperatura-alvo, zona de aquecimento, tempo de ciclo desejado, e volume de produção anual. Se possível, envie peças de amostra para um ensaio de processo – nada substitui um teste real na sua peça de trabalho.
A tentar decidir entre aquecimento por indução e por resistência?
Envie-nos detalhes da sua peça de trabalho e requisitos de processo. Vamos avaliar se a indução se adequa à sua aplicação — e recomendar um sistema compatível com as suas peças, não uma citação única para todos.