Endurecimento por indução para dentes estriados internos
Ⅰ. Observe o endurecimento por indução do spline interno em operação
Vídeo: Aquecimento por indução localizado de dentes estriados internos usando um indutor de furo personalizado.
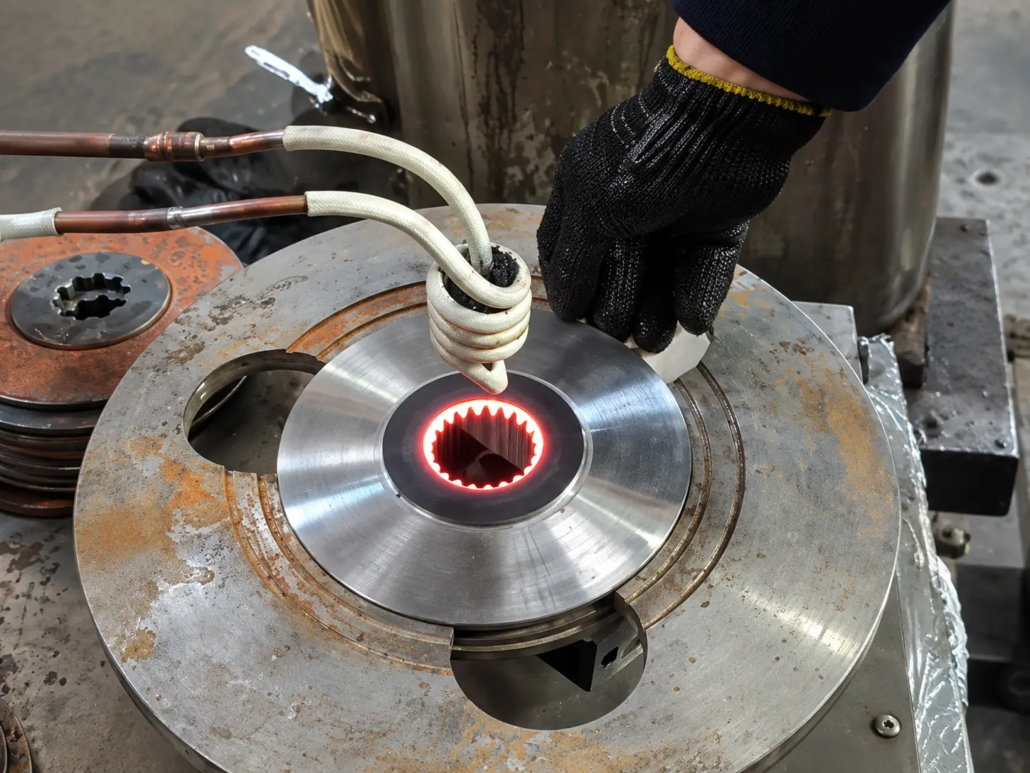
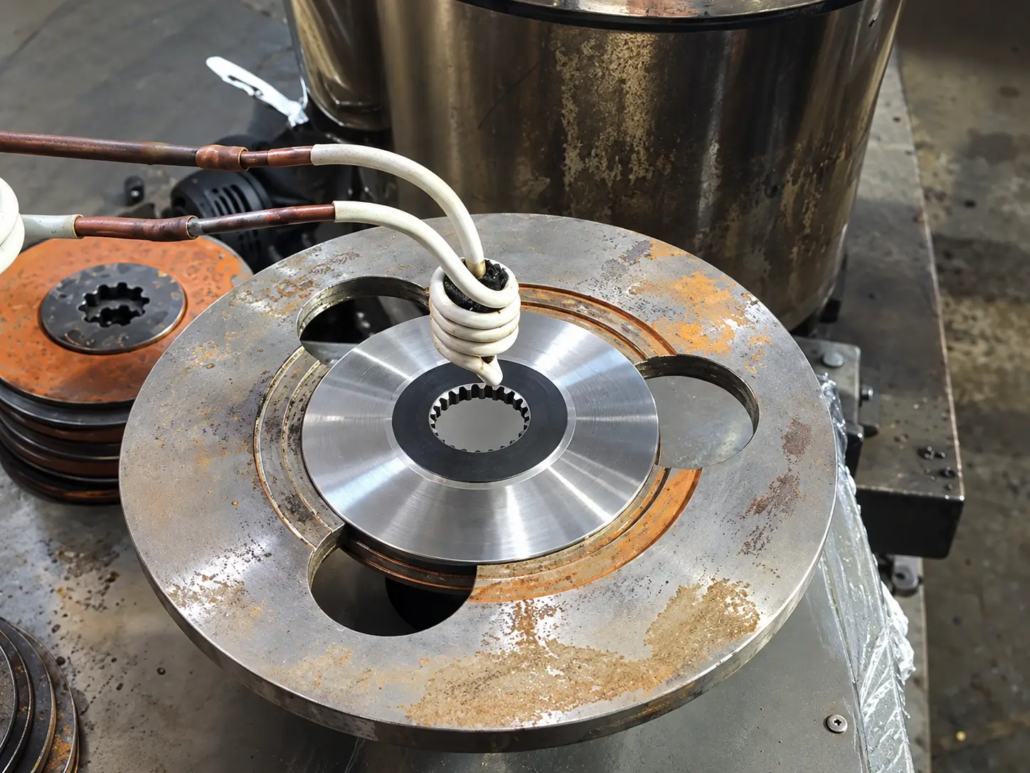
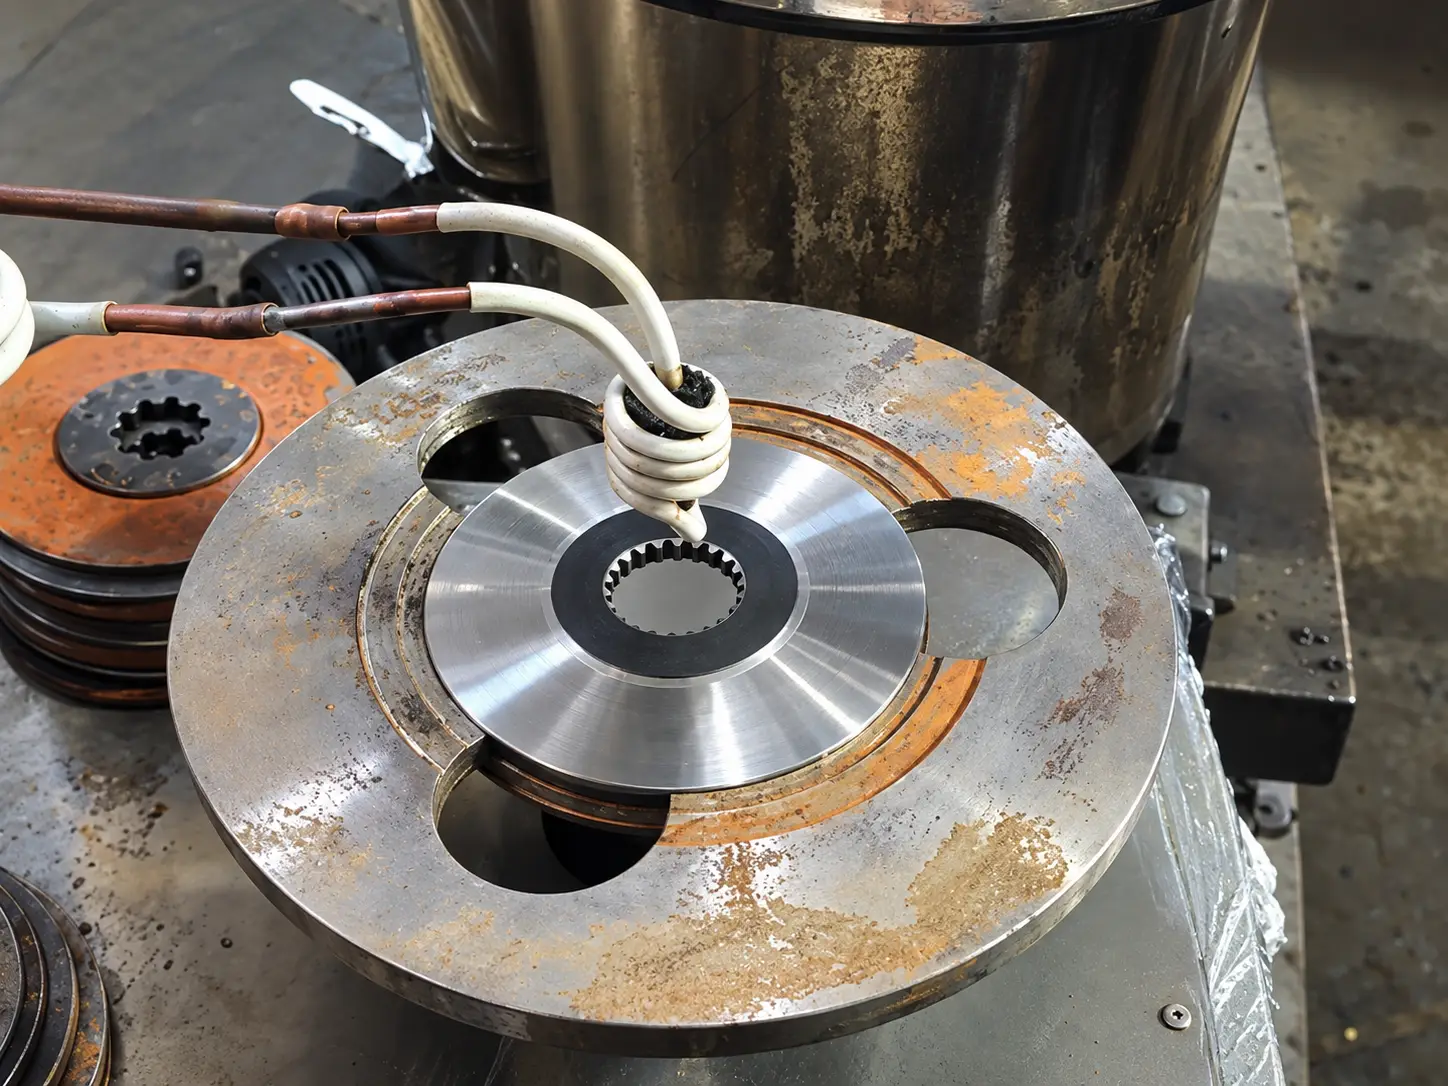
O vídeo mostra um componente metálico circular com dentes estriados internos usinado em seu furo central. Uma bobina de indução compacta está posicionada perto da abertura estriada, direcionando o calor para a região interna do dente.
Durante o aquecimento, a área do spline fica visivelmente incandescente, enquanto grande parte do componente circundante permanece comparativamente escuro.
A demonstração destaca o uso de um indutor compacto para aquecimento localizado dentro de um furo dentado.
Detalhes do aplicativo
| Item | Descrição |
|---|---|
| Peça de Trabalho | Componente metálico circular com dentes estriados internos |
| Área de Tratamento | Furo estriado interno |
| Processo | O endurecimento por indução |
| Método de aquecimento | Aquecimento por indução localizado |
| Indutor | Bobina de indução compacta tipo furo |
| Objetivo de endurecimento | Specified hardness distribution across the required internal spline surfaces |
The video identifies the process as induction hardening and describes consistent hardness across the spline teeth as a process objective. The visible footage shows the heating stage; the subsequent quenching method and final hardness results have not been verified.
Ⅱ. Suitable Workpieces and Industrial Applications
Internal splines provide a mechanical connection between mating components for torque transmission. Their tooth surfaces may experience contact pressure, repeated loading and relative movement during operation.
For suitable hardenable steels, induction hardening can be used to treat selected spline surfaces without requiring the entire component to undergo the same hardening cycle.
Peças de trabalho típicas
— Internally splined hubs.
— Splined sleeves and couplings.
— Componentes de transmissão com estrias internas.
— Componentes do sistema de transmissão com conexões estriadas.
— Peças mecânicas personalizadas que exigem endurecimento localizado de estrias.
Indústrias Relevantes
Fabricação automotiva e de transmissão
Os componentes selecionados da transmissão e da junta de velocidade constante contêm estrias internas. O endurecimento por indução pode ser usado quando seu projeto especifica superfícies dentárias endurecidas localizadas.
Equipamento de transmissão de energia
Cubos estriados, acoplamentos e componentes relacionados transferem torque entre eixos e conjuntos conectados. O endurecimento da superfície pode ser necessário de acordo com as condições de carga e desgaste.
Construção e Máquinas Pesadas
Componentes de transmissão para serviços pesados podem incorporar estrias internas. O tratamento necessário depende do tipo de aço, geometria do dente e condições operacionais.
Fabricação de máquinas em geral
Mangas estriadas personalizadas, cubos e conexões mecânicas também podem ser avaliados quanto ao endurecimento por indução localizado.
O uso final específico da peça mostrada no vídeo não foi confirmado. Estas indústrias representam aplicações potenciais, em vez de usos verificados do componente demonstrado.
Ⅲ. Projeto de indutor personalizado para endurecimento de estrias internas
Projeto de indutor é uma consideração central ao aquecer dentes estriados internos.
O perfil do dente cria diferentes condições de acoplamento eletromagnético nas pontas, flancos e raízes. Um indutor adequado deve funcionar dentro do espaço disponível enquanto produz um padrão de aquecimento apropriado para a região endurecida especificada..
Geometria do furo e folga da bobina
A bobina de indução deve corresponder ao diâmetro interno da estria, comprimento axial, perfil do dente e geometria circundante da peça.
O espaço limitado dentro do furo também afeta a construção da bobina, conexões elétricas e arranjos de refrigeração.
Distribuição de aquecimento entre os dentes
O padrão de endurecimento necessário pode cobrir os flancos dos dentes, raízes, pontas ou uma combinação específica dessas superfícies.
As condições de aquecimento são influenciadas pela geometria da bobina, frequência de operação, duração da potência e do aquecimento. Esses parâmetros devem ser avaliados em conjunto, em vez de selecionados de forma independente.
Uma estria visivelmente aquecida não estabelece que todas as partes do perfil do dente atingiram a condição de endurecimento necessária.
Fixações e posicionamento da peça de trabalho
O acessório suporta e localiza a peça de trabalho em relação ao indutor.
O arranjo mecânico deve fornecer acesso adequado ao furo e manter a posição necessária durante o processamento. Diferentes tamanhos ou perfis de estrias podem exigir indutores e ferramentas separadas.
Ⅳ. Métodos de aquecimento e disposição de têmpera
O método de endurecimento apropriado depende do comprimento do spline, área de tratamento necessária, condições de material e produção.
Aquecimento por indução estacionário
Em um arranjo estacionário, a peça de trabalho e o indutor permanecem em uma posição relativa definida durante o aquecimento.
Este método pode ser adequado para uma região de tratamento relativamente curta, quando a bobina pode produzir o padrão de aquecimento necessário..
Endurecimento por indução de digitalização
Para furos estriados mais longos ou um comprimento de tratamento axial definido, movimento relativo entre a peça de trabalho e o indutor pode ser necessário.
A potência de aquecimento, a velocidade de varredura e a sequência de têmpera devem ser coordenadas para obter a região endurecida especificada.
O vídeo demonstrado não estabelece se uma sequência completa de endurecimento estacionário ou de varredura foi usada.
Têmpera das Superfícies Spline Internas
For suitable hardenable steels, a região de superfície necessária deve atingir a condição de austenitização apropriada antes que a têmpera controlada produza a estrutura endurecida pretendida.
A geometria interna do dente afeta a forma como o agente de têmpera atinge as superfícies aquecidas. O arranjo de resfriamento deve, portanto, levar em conta o perfil do dente, furo de acesso, profundidade endurecida necessária e requisitos dimensionais.
Dependendo do processo selecionado, o sistema pode usar um conjunto integrado de indutor de aquecimento e têmpera ou um arranjo de têmpera separado.
O perfil de dureza final depende das condições combinadas de aquecimento e têmpera, não apenas na fonte de alimentação de indução.
Ⅴ. Equipamento de endurecimento por indução e configuração de controle
A KOTRON fornece soluções em equipamentos de têmpera por indução que combinam o sistema de aquecimento, ferramentas personalizadas, equipamento de têmpera e funções de controle necessárias.
O escopo do equipamento é selecionado de acordo com a peça de trabalho, especificação de endurecimento e requisitos de produção.
| Componente do sistema | Considerações de configuração |
|---|---|
| Fonte de Alimentação por Indução | Potência e frequência selecionadas para a peça de trabalho e requisitos de aquecimento |
| Indutor de furo interno | Personalizado para o perfil spline, dimensões do furo e área de tratamento |
| Fixação da peça | Apoio, arranjo de localização e fixação |
| Sistema de têmpera | Condições de fornecimento e resfriamento de têmpera adequadas ao processo |
| Sistema de movimento | Posicionamento estacionário ou movimento de digitalização quando necessário |
| CNC / Controle CLP | Coordenação de aquecimento, operações de movimento e têmpera |
| Resfriamento de equipamentos | Arranjo de resfriamento compatível com o equipamento elétrico e o indutor |
| Automação de Produção | Carregando, descarga e manuseio de acordo com as necessidades de produção |
Fonte de alimentação por indução e controle digital
A fonte de alimentação deve ser eletricamente compatível com o indutor selecionado e fornecer a saída de aquecimento necessária.
Os equipamentos disponíveis da KOTRON incluem fontes de alimentação por indução controladas por DSP. De acordo com a configuração selecionada, o controle digital suporta a regulação de parâmetros de aquecimento, como potência, tempo atual e de operação.
Para aplicações que exigem registros de produção, funções de monitoramento opcionais podem incluir exibição de parâmetros operacionais, curvas de processo, alarmes de limite de parâmetro e registros históricos.
Estas funções auxiliam na supervisão do processo, mas não estabelecem diretamente a dureza da peça acabada ou a profundidade efetiva da camada..
Modelos de fonte de alimentação de indução de referência
Vários modelos de fontes de alimentação de indução estão disponíveis para avaliar aplicações de endurecimento de estrias internas. A seleção apropriada depende da geometria do spline, material, área endurecida necessária, profundidade da caixa e ciclo de produção.
Os modelos a seguir fornecem configurações de referência para seleção inicial de equipamentos.
| Modelo | Potência | Intervalo de frequência | Aplicação potencial |
|---|---|---|---|
| XG-80 | 80 kW | 20–40 kHz | Componentes spline internos menores |
| XZG-160SCZ | 160 kW | 1–50 kHz | Aplicações de spline interno de tamanho médio |
| XZG-200SCN | 200 kW | 5–20 kHz | Estrias internas maiores e componentes internos dos dentes |
| XZG-250SCN | 250 kW | 5–20 kHz | Peças de trabalho maiores com maiores requisitos de potência de aquecimento |
Essas configurações são fornecidas como referências de seleção em vez de recomendações fixas para tamanhos de spline específicos.
A potência e frequência necessárias devem ser avaliadas em conjunto com o projeto do indutor, condições de aquecimento e processo de têmpera. Uma classificação de potência mais alta não fornece automaticamente maior profundidade de camada ou um perfil endurecido mais uniforme.
A fonte de alimentação utilizada no vídeo de demonstração não foi identificada como um destes modelos.
Opções especializadas de fonte de alimentação
Para determinados perfis de dentes, o aquecimento simultâneo de dupla frequência pode ser avaliado para influenciar a distribuição do aquecimento em toda a geometria do dente.
Sua adequação para estrias internas depende da peça, indutor e padrão de endurecimento necessário. O vídeo demonstrado não estabelece o uso de tecnologia de dupla frequência.
Onde o endurecimento e o revenido são necessários em um processo de produção coordenado, arranjos adequados de múltiplas estações e multifrequência também podem ser avaliados.
Movimento e Automação de Máquinas
O arranjo mecânico pode variar desde uma estação de aquecimento carregada manualmente até um sistema de endurecimento integrado com movimento controlado e manuseio automatizado..
Possíveis funções específicas do projeto incluem posicionamento programável, varredura, carga e descarga automática, e controle coordenado de aquecimento e têmpera.
A configuração necessária depende do tamanho do componente, taxa de produção, requisitos de mudança e instalações de produção existentes.
Ⅵ. Selecionando o equipamento certo para dentes estriados internos
A seleção do equipamento começa com a geometria interna do spline e o resultado de endurecimento necessário.
O diâmetro do furo por si só não é suficiente para determinar a potência de indução, projeto de frequência ou bobina.
| Fator de Seleção | Consideração de engenharia |
|---|---|
| Material e grau de aço | Endurecimento e ciclo de tratamento térmico necessário |
| Diâmetro do furo | Espaço disponível e folga do indutor |
| Perfil de dente estriado | Distribuição de aquecimento nas pontas dos dentes, flancos e raízes |
| Comprimento da ranhura | Cobertura de aquecimento e possíveis requisitos de digitalização |
| Área endurecida necessária | Posição e extensão do tratamento |
| Dureza da superfície alvo | Propriedades necessárias da superfície tratada |
| Profundidade Efetiva do Caso | Requisitos do processo de aquecimento e têmpera |
| Requisito de produção | Layout do equipamento, sequência de processamento e automação |
Verificação de dureza e profundidade de caixa
Para componentes que requerem um perfil de dureza definido, o processo deve ser estabelecido através de ensaios e inspeções adequados.
Dependendo da especificação, a verificação pode incluir medições de dureza superficial, travessias de dureza e exame da camada endurecida.
As posições de inspeção devem refletir as superfícies funcionais exigidas da estria, incluindo os flancos e raízes dos dentes, quando especificado.
Resultados estabelecidos para outra marcha, spline ou furo interno não podem ser aplicados automaticamente a uma nova peça de trabalho.
Para estrias internas e outros furos internos, KOTRON também oferece um dedicado máquina de endurecimento por indução de furo interno para componentes de precisão automotivos e de motocicletas. Eixos estriados externamente podem ser tratados com o máquina de endurecimento por indução de eixo estriado.
Ⅶ. Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
O endurecimento por indução pode tratar os flancos dos dentes e as raízes de uma estria interna??
Um processo personalizado pode ser desenvolvido para um padrão de endurecimento específico que inclua essas regiões. O resultado alcançável depende da geometria do dente, material, condições de aquecimento e têmpera. A distribuição de dureza deve ser verificada em relação à especificação da peça.
Cada spline interno requer uma bobina de indução especialmente projetada??
O indutor deve corresponder às dimensões do furo, área endurecida necessária e folga disponível. Diferentes peças podem compartilhar um indutor onde suas geometrias e requisitos de processo sejam compatíveis, mas a adequação do ferramental deve ser avaliada.
É necessário aquecimento por indução de dupla frequência?
Não. O aquecimento de frequência única pode ser adequado para uma aplicação estriada interna. A tecnologia de dupla frequência é uma opção adicional para perfis de dentes selecionados e requisitos de endurecimento.
O sistema pode processar diferentes componentes spline?
Diferentes peças podem ser processadas dentro da faixa mecânica e elétrica projetada do equipamento. Mudanças no tamanho da ranhura ou no perfil do dente podem exigir indutores diferentes, luminárias ou configurações de processo.
O equipamento pode ser fornecido com manuseio e têmpera automática?
Sim. O escopo do equipamento pode incluir sistemas de têmpera adequados, movimento programável, controle de processo e manuseio automatizado de peças. Eles são configurados de acordo com a aplicação de produção.
Ⅷ. Solicite uma solução personalizada de endurecimento de spline interno
Para endurecimento por indução de spline interno, o ponto de partida mais útil é o desenho da peça e a área de tratamento necessária.
Por favor, envie-nos:
— Desenho ou fotografias da peça de trabalho.
— Material ou classe de aço.
— Diâmetro e comprimento do furo estriado.
— Perfil ou dimensões do dente spline.
— Área de endurecimento necessária.
— Quantidade de produção ou exigência de ciclo.
Se já definido, inclua também a dureza da superfície alvo e a profundidade efetiva da caixa.
Com base nesses detalhes, KOTRON pode avaliar a fonte de alimentação de indução, indutor de furo personalizado, fixação da peça, arranjo de têmpera e controle ou automação necessária da máquina.
Precisa de endurecimento por indução para dentes estriados internos?
Envie o desenho da sua peça e a KOTRON avaliará uma solução personalizada de endurecimento por indução de spline interno.