
Quanta Potência Precisa para Aquecimento por Indução? 6 Fatores Críticos & Um Método de Cálculo Comprovado
Pergunte a qualquer engenheiro de aquecimento por indução a primeira questão que precisa de ser respondida, e é quase sempre a mesma: quanta potência para aquecimento por indução esta aplicação requer? Se errar o número — demasiado baixo — a peça nunca atinge a temperatura. Demasiado alta, e gasta demasiado em equipamento que não precisa. Este guia detalha os seis fatores que determinam os requisitos de energia, fornece faixas reais de potência por aplicação, e apresenta um método de cálculo prático que você pode usar hoje para dimensionar seu sistema corretamente.
Índice
1. Por que é importante obter a energia certa
A potência é o motor do aquecimento por indução. Determina três coisas: com que rapidez a peça atinge a temperatura, quão profundo o calor penetra em um determinado tempo, e o que você pode e não pode aquecer com seu equipamento. A 15 kW de bancada nunca aquecerá completamente um 100 lingote de aço mm para forjamento - não porque a máquina esteja com defeito, mas porque a física da perda de calor para o ambiente ultrapassa a entrada de energia nessa escala. Por outro lado, um 300 sistema kW aquecendo pequenos anéis de rolamento em alguns segundos por peça é dinheiro deixado na mesa se um 50 máquina kW faria o mesmo trabalho.
A curva de custos é íngreme. Um portátil 15 aquecedor por indução kW pode custar alguns milhares de dólares. A 300 O sistema de gabinete industrial kW com refrigeração em circuito fechado e integração de automação pode chegar a seis dígitos. A diferença entre dimensionar corretamente sua fonte de alimentação e adivinhar é a diferença entre um processo lucrativo e um erro caro. É também por isso seleção de potência de aquecimento por indução é um dos tópicos mais pesquisados entre os compradores de equipamentos.
2. Seis Fatores que Determinam os Requisitos de Energia
Seis variáveis controlam, em última análise quanta potência para aquecimento por indução as exigências de qualquer trabalho dado. Mude qualquer uma delas, e o número de potência muda. Aqui estão elas, em ordem de impacto.
Fator 1 — Massa Aquecida. Esta é a variável dominante. O requisito de energia escala aproximadamente de forma linear com a massa de metal que está a aquecer. Uma ponta de dente de engrenagem de 50 gramas precisa de muito menos energia do que um eixo de 50 quilos. A massa aquecida não é a peça inteira — é apenas o volume de material que deve atingir a temperatura-alvo durante o ciclo de aquecimento. Para endurecimento de superfície, isto é a profundidade do caso × área da superfície aquecida. Para aquecimento completo, isto é o volume total da peça.
Fator 2 — Temperatura-alvo. Quanto maior for a temperatura-alvo, mais energia — e portanto potência — é necessária. Aquecer aço a 850°C para endurecimento requer aproximadamente o dobro da energia necessária para aquecer a 400°C para revenimento. Temperaturas de forjamento (1200–1250°C para aço) exigem os níveis de potência mais altos porque está a lutar contra perdas de radiação e convecção cada vez mais acentuadas à medida que a temperatura sobe.
Fator 3 — Tempo de Ciclo. Potência é energia por unidade de tempo. A mesma peça aquecida à mesma temperatura em 5 segundos requer 6 vezes a potência de um ciclo de 30 segundos. Linhas de produção que processam uma peça a cada poucos segundos aumentam dramaticamente os requisitos de potência — e é exatamente aqui que a indução se destaca, porque a potência é fornecida diretamente à peça em vez de se perder na cavidade do forno.
Fator 4 — Propriedades do Material. Os aços magnéticos aquecem de forma mais eficiente do que materiais não magnéticos porque a histerese contribui com aquecimento adicional abaixo do ponto de Curie (≈770°C). Como explicado no nosso guia de correntes parasitas vs. histerese, este bónus desaparece acima da temperatura de Curie — razão pela qual os últimos 400°C de aquecimento até à temperatura de forja requerem desproporcionalmente mais potência. Alumínio, cobre, e o latão — todos não magnéticos com baixa resistividade elétrica — exigem densidades de potência significativamente mais elevadas para alcançar a mesma taxa de aquecimento que o aço carbono.
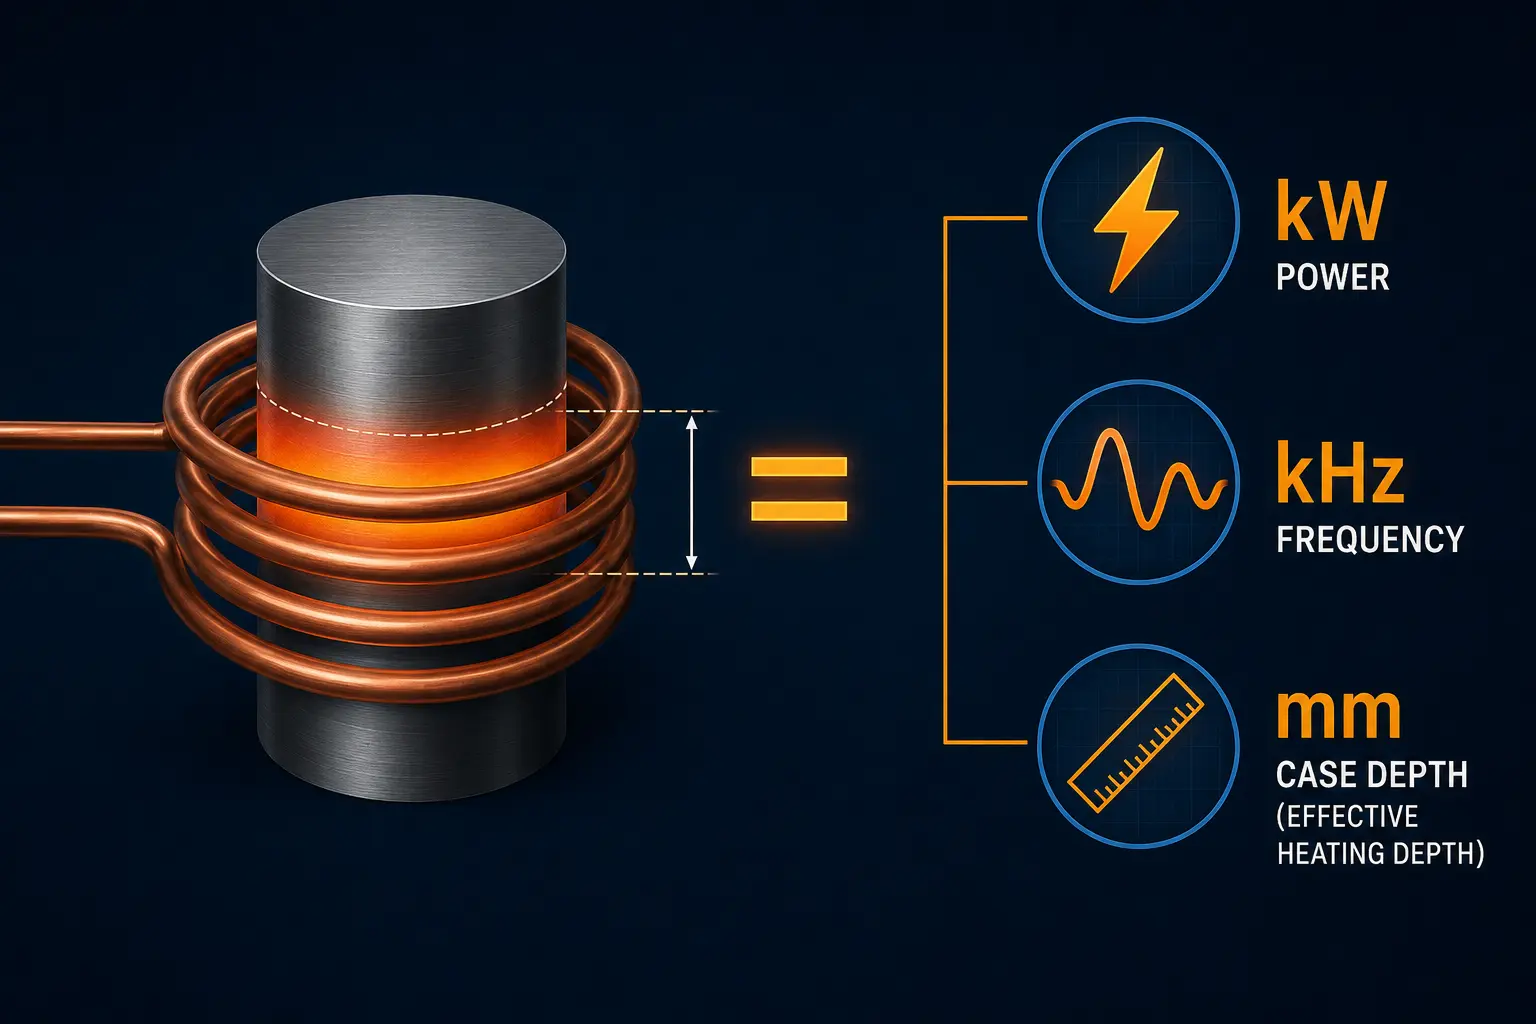
Fator 5 — Frequência e Profundidade do Caso. A frequência determina quão profundamente a corrente induzida penetra. Uma profundidade de caso rasa (0.5–1 mm) requer alta frequência (100–400 kHz) e uma densidade de potência muito elevada concentrada numa fina camada superficial. Uma aplicação de caso profundo ou aquecimento completo utiliza frequências mais baixas (1–10 kHz) e distribui a potência por um volume maior. Para uma explicação completa, ver o nosso artigo sobre como a frequência afeta o aquecimento por indução.
Fator 6 — Eficiência e Acoplamento da Bobina. Nem toda a potência que sai da fonte de alimentação chega à peça de trabalho. Perdas na bobina (Aquecimento I²R no cobre), fugas do campo magnético, e acoplamento deficiente (grande intervalo de ar entre a bobina e a peça) todos roubam poder. Uma bobina bem projetada com acoplamento firme atinge 80–90% de eficiência de transferência. Uma bobina mal projetada – grande lacuna, geometria errada - pode fornecer menos de 50% da saída da fonte de alimentação para a parte. É por isso que como funcionam as bobinas de indução é tão importante quanto a classificação da fonte de alimentação.
3. Densidade de Potência: A regra básica
A maneira mais prática de pensar sobre a potência de aquecimento por indução é através densidade de potência — quilowatts por centímetro quadrado (kW/cm²) ou quilowatts por polegada quadrada (kW/pol²) de área de superfície aquecida. Este número único captura o efeito combinado do material, temperatura, e tempo de ciclo de uma forma que se traduza diretamente no dimensionamento do equipamento.
Aqui estão os intervalos de densidade de potência padrão da indústria para processos comuns:
| Processo | Densidade de Potência (kW/cm²) | Densidade de Potência (kW/pol²) | Alvo Típico |
|---|---|---|---|
| Endurecimento superficial (superficial, ≤1 mm) | 1.0–2,0 | 6.5–13 | Austenitização rápida da superfície, dispersão mínima de calor |
| Endurecimento superficial (profundo, 2–5 mm) | 0.5–1,0 | 3.2–6,5 | Caso mais profundo com perfil térmico controlado |
| Aquecimento completo para forjamento | 0.3–0,8 | 1.9–5,2 | Temperatura uniforme no núcleo, 1200–1250°C |
| Soldagem a brasar / soldagem | 0.3–0,8 | 1.9–5,2 | Temperatura de fluxo do enchimento (450–850°C), junção localizada |
| Ajuste por encolhimento / aquecimento de rolamentos | 0.1–0,3 | 0.6–1,9 | Temperatura moderada (80–250°C), expansão uniforme |
| Aquecimento de parafusos / desmontagem | 0.05–0,2 | 0.3–1,3 | Expansão térmica para afrouxamento, sem alteração metalúrgica |
Estes intervalos assumem aço carbono ou de baixa liga e uma bobina bem acoplada. Para alumínio ou cobre, multiplica por 1,5–2,5× — a sua resistividade mais baixa e natureza não magnética exigem mais potência para a mesma taxa de aquecimento. Para aço inoxidável (graus austeníticos como 304/316), usar o limite superior da gama devido à maior resistividade combinada sem contribuição magnética.
4. Faixas reais de potência por aplicação
Passar da densidade de potência para a potência total da máquina, aqui estão os números para aplicações reais. Estes são potência de saída da máquina classificações, não requisitos de serviço elétrico de entrada (que são normalmente 10–15% mais altas devido a perdas de eficiência da fonte de alimentação).
| Aplicação | Tamanho típico da peça | Potência necessária | Frequência | Tipo de máquina |
|---|---|---|---|---|
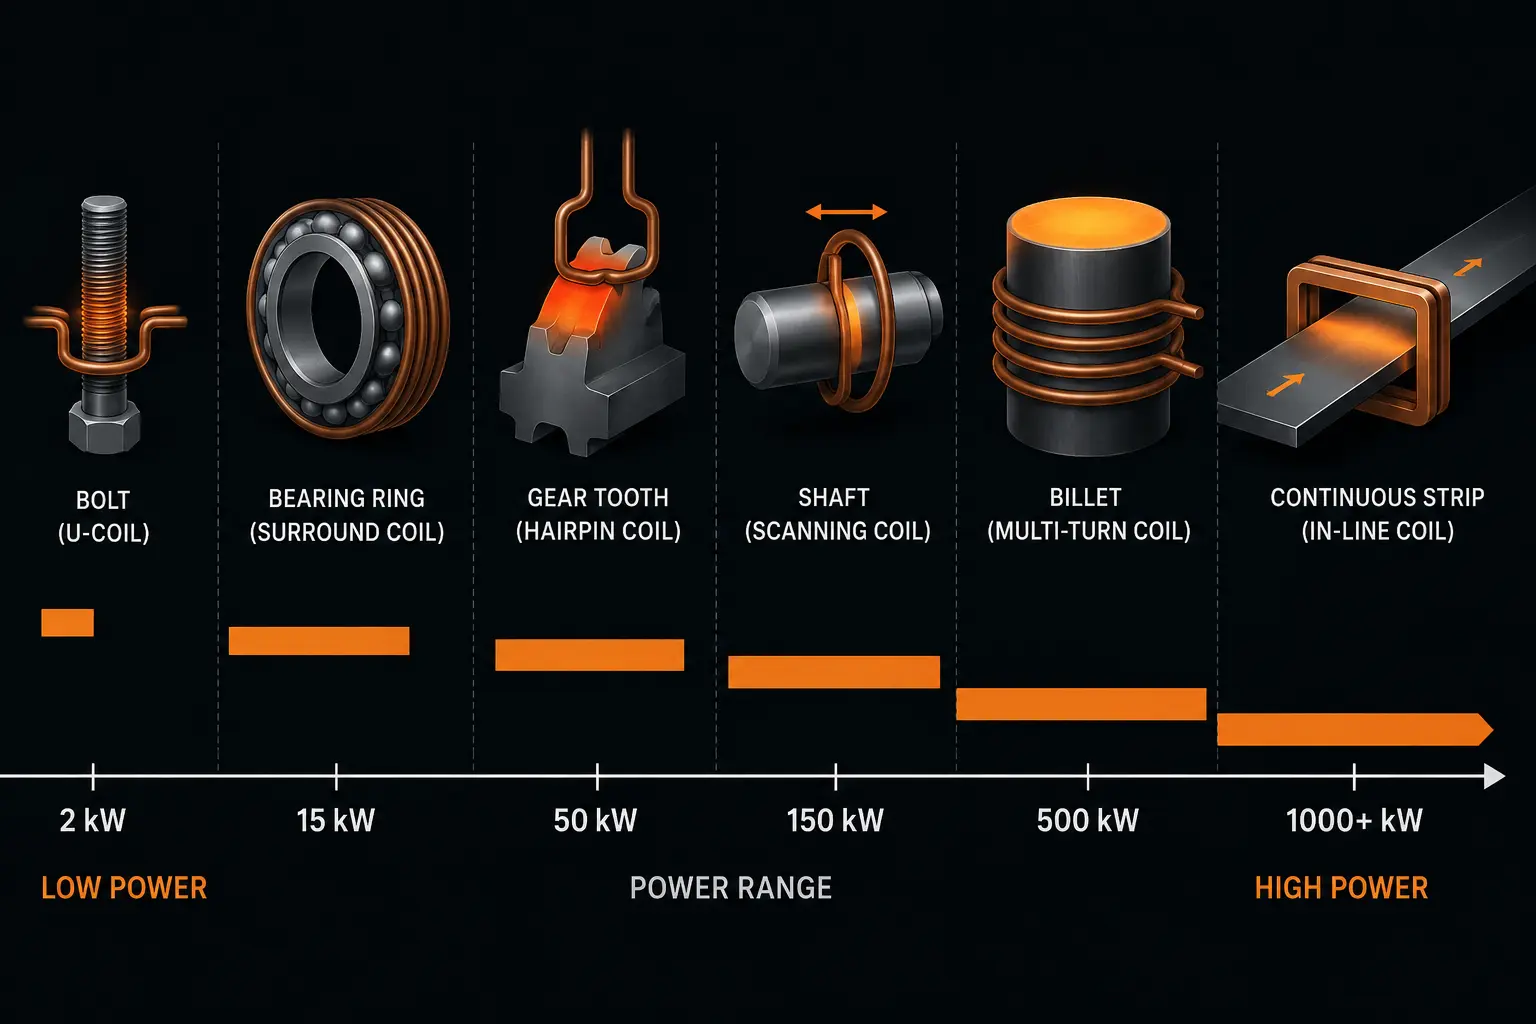
| Remoção de pequenos parafusos | Parafusos M8–M20 | 1–5 kW | 10–50 kHz | Portátil de mão |
| Montagem de rolamentos (pequeno) | Furo 20–100 mm | 2–10 kW | 10–30 kHz | Portátil / de bancada |
| Endurecimento de pequenas peças | Pinos, pequenas engrenagens, arestas de corte | 5–30 kW | 100–400 kHz | Alta frequência de bancada |
| Soldagem a brasar (Juntas cobre/ aço) | Tubo Ø6–50 mm, uniões | 5–40 kW | 30–200 kHz | De bancada / média frequência |
| Endurecimento de engrenagens (automotive) | Módulo 2–6, Ø50–250 mm | 50–300 kW | 1–10 kHz (MF) ou 100–400 kHz (HF) | Industrial MF ou HF |
| Endurecimento de eixos (varredura) | Ø25–150 mm, vários comprimentos | 50–400 kW | 1–10 kHz | MF industrial com varrimento |
| Endurecimento de anel de rolamento | Anéis Ø50–500 mm | 50–300 kW | 1–10 kHz | MF industrial com alimentação rotativa |
| Aquecimento de taruga para forjamento | Tarugas Ø20–150 mm | 100–1000+ kW | 0.5–10 kHz | Sistema dedicado MF/baixa frequência |
| Fita / aquecimento por fio | Fita contínua, fio | 50–2000+ kW | 1–400 kHz (dependente da aplicação) | Sistema dedicado em linha |
Uma nota sobre a transição de bancada para industrial: a lacuna entre 30 kW e 50 kW é onde a arquitetura da máquina muda fundamentalmente — de unidades de bancada monofásicas arrefecidas a ar para armários industriais trifásicos arrefecidos a água. Se a sua necessidade calculada se situar na gama de 30–50 kW, Opte pela plataforma industrial. Executar uma máquina de bancada na sua potência máxima continuamente irá encurtar a vida útil dos componentes e limitar o seu ciclo de trabalho. Para mais informações sobre tipos de máquinas e seleção, consulte o nosso guia de máquinas de aquecimento por indução.
5. Método de cálculo de potência passo a passo
Aqui está um método prático em quatro passos para estimar quanta potência para aquecimento por indução as necessidades da sua aplicação específica — não é necessário software de elementos finitos. Isto fornece um ponto de partida sólido para a seleção de equipamento; O desenvolvimento final do processo com um protótipo de bobina irá refinar o número.
Passo 1 — Calcular a Massa Aquecida
Para endurecimento de superfície: volume aquecido = profundidade da caixa × área de superfície aquecida. Por exemplo, endurecimento da área do flanco do dente de uma engrenagem - se a superfície total aquecida for 80 cm² e você precisa de um 2 mm (0.2 cm) profundidade de camada, o volume aquecido é 80 × 0.2 = 16 cm³. Multiplique pela densidade do aço (7.85 g/cm³) obter massa aquecida ≈ 126 gramas.
Para aquecimento completo: use o volume total da parte. Um tarugo de aço Ø50 mm × 150 mm de comprimento tem um volume de π × (2.5)²× 15 = 295 cm³, dando um massa aquecida ≈ 2.3 kg.
Passo 2 - Calcule a energia necessária
Energia (kJ) = massa (kg) × capacidade térmica específica (kJ/kg·°C) × aumento de temperatura (°C). Para aço, capacidade térmica específica é aproximadamente 0.46 kJ/kg·°C abaixo do ponto Curie e aproximadamente 0.62 kJ/kg·°C acima dele. Para uma estimativa prática, use uma média de 0.55 kJ/kg·°C para aquecimento de temperatura ambiente a 900°C.
Usando o exemplo da engrenagem acima: 0.126 kg × 0.55 × (900 − 20)°C = 0.126 × 0.55 × 880 ≈ 61 kJ de energia necessária.
Para o 2.3 lingote de kg até à temperatura de forjamento (1220°C): 2.3 × 0.55 × (1220 − 20) = 2.3 × 0.55 × 1200 ≈ 1,518 kJ.
Passo 3 — Converter para Potência Usando o Tempo de Ciclo
Potência (kW) = Energia (kJ) ÷ tempo de ciclo (segundos). Para o exemplo de endurecimento da engrenagem com um ciclo de aquecimento de 5 segundos: 61 kJ ÷ 5 s = 12.2 kW na superfície da peça.
Para o lingote de forjamento com um ciclo de 60 segundos (alimentação contínua, um lingote por minuto): 1,518 kJ ÷ 60 s = 25.3 kW. Se precisar de um lingote a cada 15 segundos: 1,518 ÷ 15 = 101 kW. É por isso que a taxa de produção influencia tão dramaticamente os requisitos de potência.
Passo 4 — Aplicar Fatores de Eficiência
Divida pela eficiência da bobina e pela eficiência da fonte de alimentação para obter a classificação da máquina. Uma bobina bem projetada fornece 80% eficiência; a própria fonte de alimentação é tipicamente 90–95% eficiente.
Potência da máquina requerida = Potência da superfície da peça ÷ (eficiência da bobina × eficiência da fonte de alimentação)
Para o exemplo da engrenagem: 12.2 kW ÷ (0.80 × 0.92) ≈ 16.6 kW de potência da máquina. A 20 Uma máquina de bancada de alta frequência de kW lidaria com isto com folga confortável. Para o tarugo de forjamento a uma por minuto: 25.3 ÷ (0.80 × 0.92) ≈ 34.4 kW. Uma máquina industrial de média frequência de 40–50 kW teria o tamanho correto.
Sempre adicionar uma 15–20% de margem de segurança acima do seu valor calculado. Isto tem em conta o envelhecimento da bobina (o cobre endurece e a resistividade aumenta ao longo do tempo), variação de massa e geometria de peça para peça, e a realidade de que o seu próximo trabalho pode ser ligeiramente maior do que o atual. O custo de uma reserva de energia modesta é pequeno comparado com o custo de uma máquina que não consegue completar o ciclo.
6. Resumo & Referência Rápida
Acertar a potência para aquecimento por indução é uma questão de física, não por adivinhação. A massa do metal, a temperatura alvo, no tempo de ciclo, as propriedades do material, a profundidade do caso determinada pela frequência, e a eficiência de acoplamento da bobina — estes seis fatores, aplicados em sequência, dão-lhe um número em que pode confiar.
🔑 Referência rápida de seleção de potência
| Endurecimento superficial (caso raso) | → 1,0–2,0 kW/cm², alta frequência, 5–30 kW para peças pequenas, 50–300 kW para engrenagens/eixos |
| Aquecimento por penetração (forjamento) | → 0,3–0,8 kW/cm², frequência baixa-média, 100–1000+ kW dependendo do tamanho do lingote e da taxa |
| Soldagem a brasar / soldagem | → 0,3–0,8 kW/cm², frequência média-alta, 5–40 kW |
| Rolamento / encaixe retrátil | → 0,1–0,3 kW/cm², frequência baixa-média, 2–10 kW para rolamentos pequenos |
| Fórmula de cálculo | → kW = massa(kg) × 0.55 × ΔT(°C) ÷ ciclo(s) ÷ 0.74 × 1.2 segurança |
| Metais não magnéticos (Al, Cu, Aço inoxidável) | → Multiplicar a potência por 1,5–2,5× em relação a. valores de aço carbono |
Para um mergulho mais profundo na correspondência de frequência e potência com materiais e geometrias de peças específicas, explore nosso completo seleção de potência de aquecimento por indução guia. Se você está pronto para dimensionar uma máquina, o nosso máquina de aquecimento por indução visão geral abrange os cinco principais tipos de equipamentos e como combiná-los com sua aplicação.
Perguntas frequentes
Quantos watts eu preciso para um aquecimento por indução eficaz?
A potência depende da sua aplicação. Para remoção de parafusos pequenos ou montagem de rolamentos, 1–5 kW (1,000–5.000 watts) é suficiente. O endurecimento superficial de peças pequenas normalmente precisa de 5–30 kW. O endurecimento industrial de engrenagens e eixos requer 50–300 kW. O aquecimento de tarugos forjados exige 100–1.000+ kW, dependendo do tamanho do tarugo e da taxa de produção. O método da densidade de potência descrito acima — correspondendo kW/cm² ao seu processo — é a forma mais fiável de determinar a potência certa.
Posso usar um 15 kW aquecedor de indução para reforçar engrenagens?
A 15 máquina kW pode endurecer engrenagens muito pequenas — pense nos módulos 1–2, sob 50 mm de diâmetro, com um requisito de profundidade de carcaça reduzida. Para engrenagens de transmissão automóvel (módulo 3–6, 100–200 mm de diâmetro), normalmente precisa de 80–200 kW a frequência média, porque a superfície aquecida é muito maior e a densidade de potência necessária (0.5–1,0 kW/cm²) exige proporcionalmente mais potência total. tentar endurecer uma engrenagem grande com uma 15 máquina de kW resultará numa profundidade de camada insuficiente e tempos de ciclo inaceitavelmente longos.
Como calculo a potência de aquecimento por indução para uma nova aplicação?
Use o método em quatro passos: (1) calcule a massa aquecida a partir da profundidade de camada × área ou volume total da peça, (2) calcule a energia necessária usando massa × calor específico × aumento de temperatura (0.55 kJ/kg·°C para aço), (3) divide pelo tempo de ciclo em segundos para obter potência na superfície da peça, (4) divide pela eficiência combinada da bobina e da fonte de alimentação (~0,74) e adiciona um 20% margem de segurança. Isto dá-te a classificação mínima de potência da máquina a especificar.
Precisas de Ajuda para Dimensionar a Tua Fonte de Aquecimento por Indução?
Diz-nos o material da tua peça, dimensões, temperatura-alvo, e tempo de ciclo desejado. A nossa equipa de aplicações irá calcular a necessidade de potência e recomendar uma configuração combinada de máquina e bobina — gratuita, sem compromisso.


