Sistema de Curvatura de Tubos por Indução de Média Frequência
I.Construído de acordo com a especificação do seu tubo
Uma máquina dobradeira de tubo de indução não pode ser selecionada apenas pelo diâmetro do tubo.
A potência necessária, frequência de operação, força de empurrão, zona de aquecimento e capacidade de resfriamento são influenciadas por vários fatores, incluindo o material do tubo, espessura de parede, raio de curvatura, temperatura alvo e velocidade de produção.
Antes de preparar uma proposta, nós avaliamos:
A estrutura mecânica final e a configuração de aquecimento são então desenvolvidas para a peça real.
Como funciona a dobra de tubos de indução
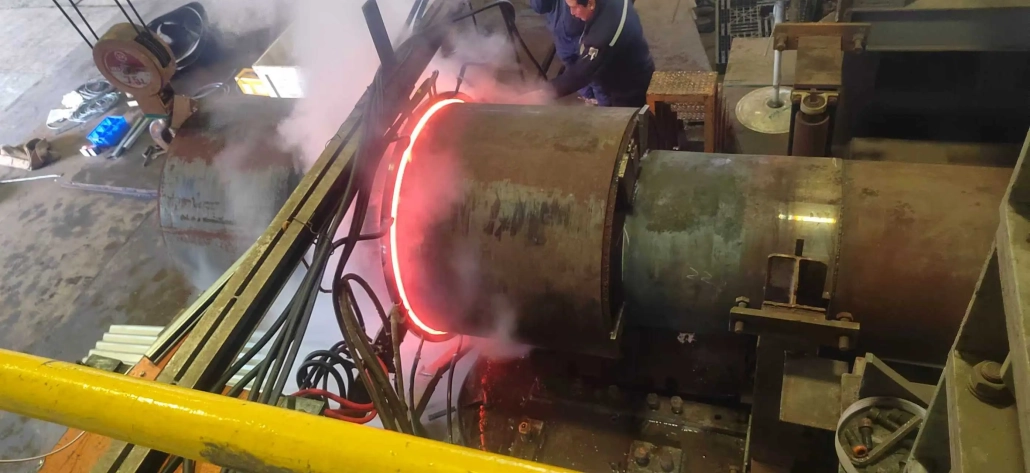
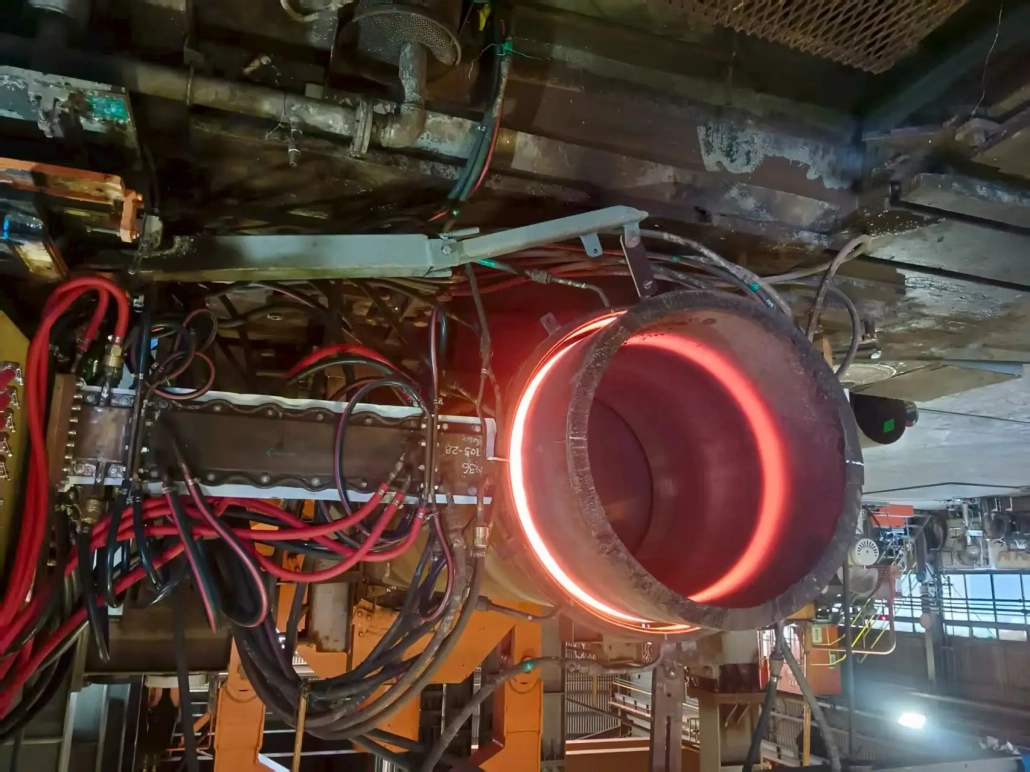
O tubo é posicionado e fixado na máquina. Uma bobina de indução aquece uma seção estreita do tubo até a temperatura necessária para a formação.
À medida que o tubo se move através da zona de aquecimento, o sistema de empurrar aplica força controlada e o braço de flexão guia a seção aquecida em torno do raio especificado. A seção formada é resfriada imediatamente após sair da bobina de indução.
O processo é executado continuamente:
Potência de aquecimento, a velocidade e a temperatura do tubo devem permanecer coordenadas durante toda a curva. Essas configurações são ajustadas de acordo com a especificação do tubo e a qualidade exigida da peça acabada.
III. Principais componentes do sistema
O equipamento pode ser fornecido como um sistema de produção completo, em vez de uma fonte de alimentação de indução independente.
Unidade de dobra
A seção mecânica contém, empurra e guia o tubo durante a formação. Sua estrutura e capacidade de empurrar são selecionadas de acordo com o tamanho do tubo, espessura da parede e raio de curvatura.
Fonte de alimentação para aquecimento por indução
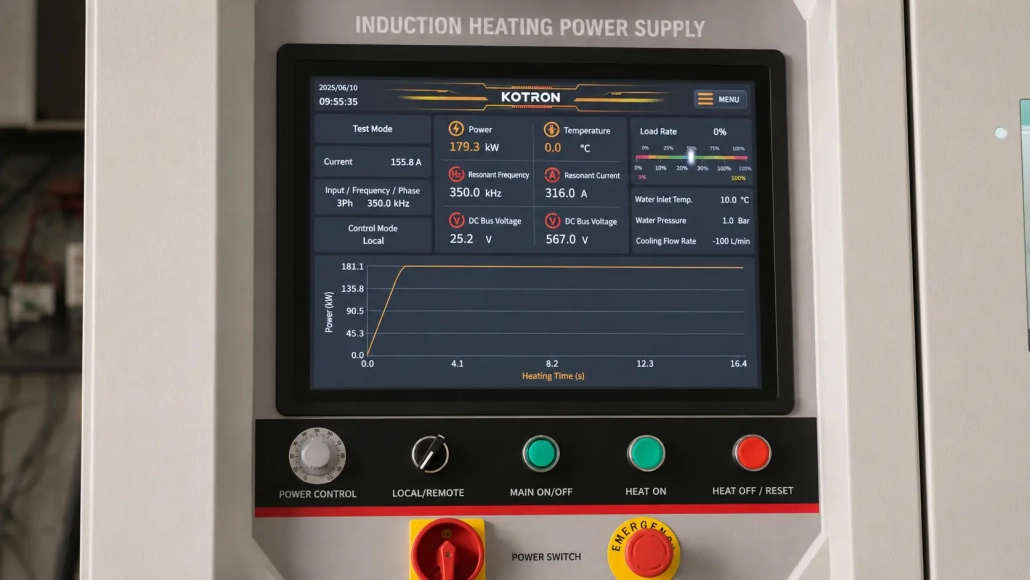
A fonte de alimentação de média frequência fornece energia para a bobina de indução. A potência e a frequência são selecionadas para corresponder às dimensões do tubo, material e taxa de aquecimento necessária.
Bobina de Indução
A bobina cria a zona de aquecimento localizada ao redor do tubo. Suas dimensões e estrutura são projetadas para a peça de trabalho e para a distribuição de calor necessária.
Medição de temperatura
Um pirômetro infravermelho mede a temperatura do tubo durante a operação. O sinal de temperatura pode ser usado para monitoramento de processo e ajuste automático de potência.
Sistema de Arrefecimento
O sistema de resfriamento controla a temperatura do tubo após a dobra e também fornece resfriamento para a fonte de alimentação de indução e a bobina. O arranjo necessário depende do processo de produção.
PLC e interface do operador
O PLC coordena o movimento do tubo, aquecimento, controlo da temperatura, refrigeração e intertravamentos de segurança. Os operadores podem definir e recuperar parâmetros de produção através da IHM.
IV. Controle de processo que os operadores podem usar
O sistema de controle apresenta as principais configurações de produção em uma interface, em vez de exigir ajustes separados de equipamentos não relacionados.
Os operadores podem gerenciar parâmetros como:
As configurações aprovadas podem ser salvas para produtos repetidos. Quando a mesma especificação de tubo é produzida novamente, a receita armazenada fornece um ponto de partida prático e reduz ajustes desnecessários.
V. Monitoramento de processos digitais DSP
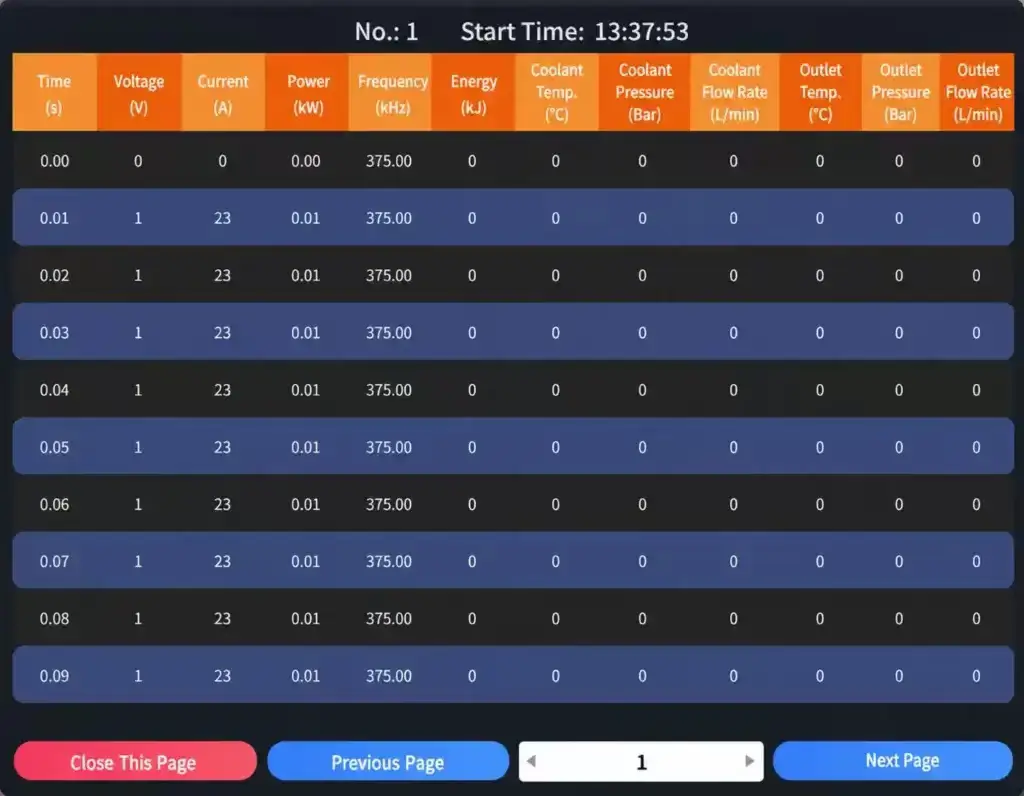
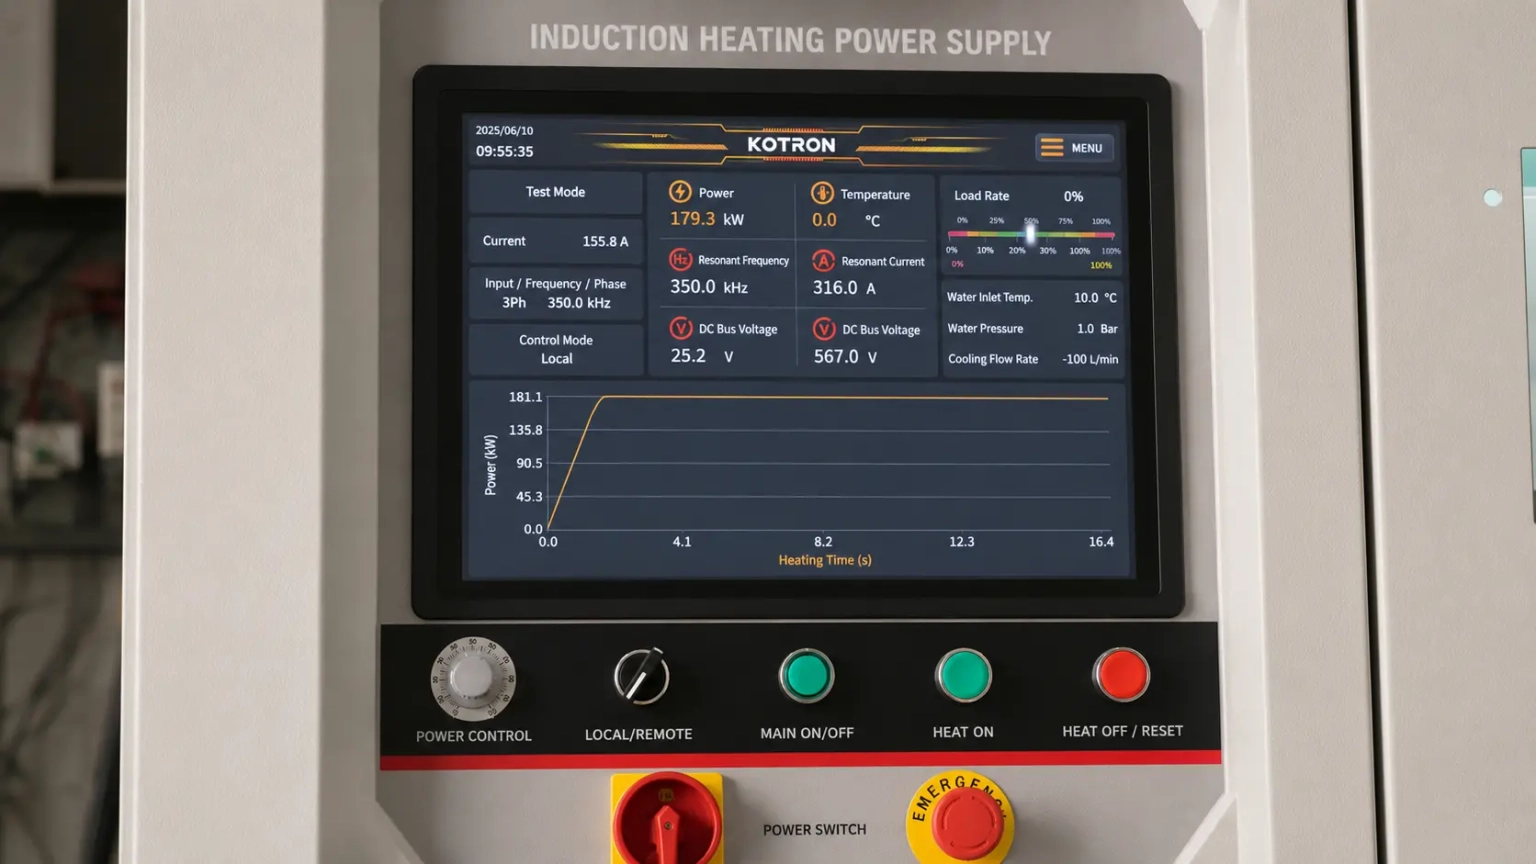
O sistema de monitoramento DSP registra o que acontece durante o ciclo de aquecimento e dobra.
Com os sensores apropriados instalados, o operador pode visualizar:
Limites superiores e inferiores podem ser atribuídos a parâmetros importantes. Se um valor sair do intervalo permitido, o sistema gera um alarme para que o operador possa verificar o processo.
O sistema também pode armazenar números de peças, informações do operador, datas de produção, registros de lote e parâmetros de processo. Os registros históricos podem ser pesquisados posteriormente para revisão da produção ou rastreabilidade da qualidade.
O monitoramento de temperatura requer um pirômetro infravermelho compatível ou outro sensor de temperatura.
VI. Vantagens Práticas
Um sistema coordenado
A máquina de dobrar, fonte de alimentação por indução, o controle de temperatura e o sistema de resfriamento são projetados para trabalhar juntos. Isto evita os problemas de coordenação que podem ocorrer quando os componentes principais são selecionados separadamente.
Aquecimento Localizado
Apenas a seção que está sendo formada é aquecida. O resto do tubo permanece fora da zona de aquecimento principal.
Configurações de processo ajustáveis
Potência de aquecimento, temperatura, a velocidade de empurrão e o ângulo de curvatura podem ser ajustados para diferentes especificações de tubo.
Receitas de produção repetíveis
Os parâmetros do processo podem ser armazenados e reutilizados para produtos recorrentes, reduzindo a dependência de registros de configuração manual.
Rastreabilidade de dados de produção
Curvas de aquecimento, alarmes, registros de peças e informações de lote podem ser retidos para revisão posterior.
Configuração baseada em projeto
A máquina é configurada para o tubo real e o objetivo de produção em vez de depender de um conjunto de parâmetros de uso geral.
VII. Aplicações Típicas
O sistema destina-se a aplicações de dobra de tubos de aço usadas em indústrias como:
Aço carbono, aplicações de aço inoxidável e aço-liga podem ser avaliadas de acordo com o grau do material, dimensões do tubo e processo de dobra necessário.
VIII. Configuração do equipamento
O escopo de fornecimento pode ser organizado de acordo com o projeto e pode incluir:
Mecânico
Aquecimento & Sensoriamento
Arrefecimento
Controlo & Dados
O escopo exato é confirmado na proposta técnica.
IX.Perguntas Frequentes
Clique em cada pergunta para expandir a resposta
Você fornece o sistema completo de dobra de tubos?
Como você seleciona a classificação de potência?
Uma máquina pode processar diferentes tamanhos de tubos?
O sistema pode salvar registros de produção?
O controle de temperatura está incluído?
Envie-nos a especificação do seu tubo
Forneça o material do tubo, dimensões, ângulo de curvatura, raio e taxa de produção. Nossos engenheiros prepararão uma configuração do sistema com base na sua peça e nas condições de produção.