
Aquecimento por Indução para Superligas: 6 Fatores Críticos para Controlo de Processo
Aquecimento por indução para superligas não é aquecimento de aço a uma temperatura mais elevada. Níquel- e as superligas à base de cobalto mantêm a resistência mecânica a temperaturas onde o aço carbono já perdeu metade da sua rigidez, e essa mesma resistência ao calor torna-as inflexíveis durante o processamento. A janela de temperatura entre “quente o suficiente para formar” e “quente o suficiente para danificar a microestrutura” pode ser tão estreita quanto 30°C. A indução funciona aqui porque fornece energia rapidamente, localmente, e sob controlo de malha fechada — mas apenas se a frequência, bobina, atmosfera, e o perfil de subida forem concebidos para a liga específica. Seis fatores determinam se o processo funciona de forma repetível ou gera desperdício caro.
1. Por que as Superligas Aquecem Diferentemente
As Superligas existem porque mantêm a sua resistência a temperaturas que amolecem os aços comuns. Inconel 718 mantém propriedades mecânicas úteis acima de 650°C. AISI 1045 começa a perder resistência acima de 300°C. Este desempenho a altas temperaturas resulta de uma química cuidadosamente equilibrada e do endurecimento por precipitação — e é precisamente isso que torna o processamento térmico difícil. Aqueça excessivamente uma superliga algumas dezenas de graus acima da sua janela de tratamento de solução e começa a liquação nos contornos dos grãos. Se aquecer de menos, a carga de conformação duplica. A janela de processo é estreita, e não perdoa suposições.
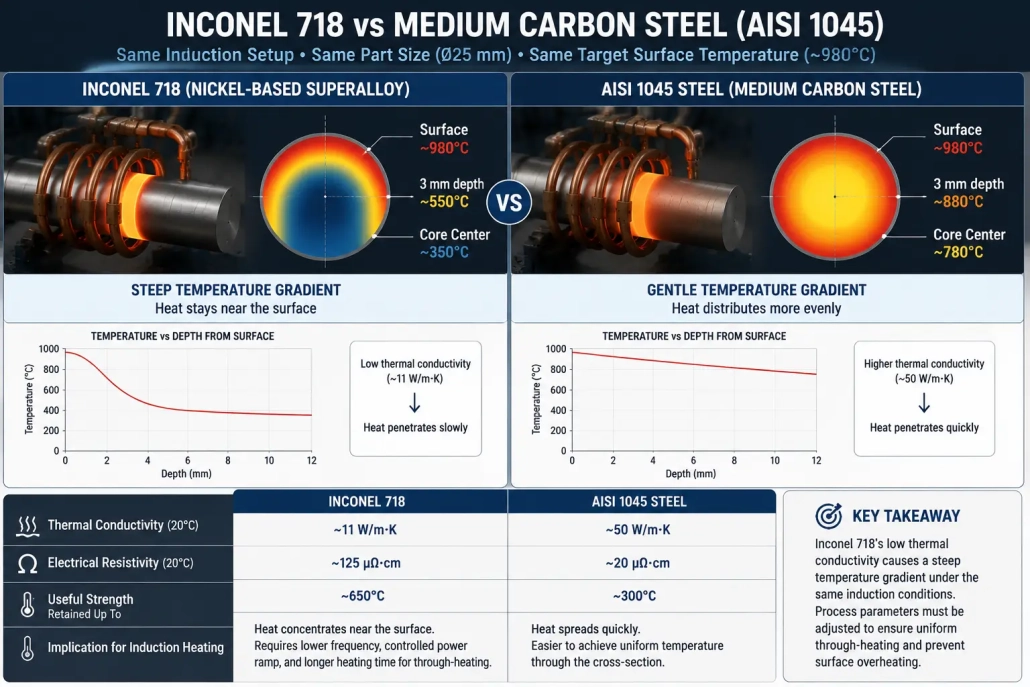
A condutividade térmica adiciona uma segunda restrição. Inconel 718 conduz calor a cerca de 11 W/m·K—aproximadamente um quinto da taxa do aço médio-carbono. Aplicar energia de indução à superfície e o gradiente de temperatura através da parede mantém-se acentuado. Isto é importante para toda a operação que requer aquecimento através do material: forjar tarugos, laminar anéis de pré-formas, aquecimento de extremidades de barras. Os números mostram a diferença.
| Propriedade | Inconel 718 | AISI 1045 Aço |
|---|---|---|
| Condutividade térmica a 20°C | ~11 W/m·K | ~50 W/m·K |
| Resistividade elétrica | ~125 µΩ·cm | ~20 µΩ·cm |
| Resistência útil mantida até | ~650°C | ~300°C |
| Intervalo típico de tratamento de solução | 940–980°C | N/A |
| Limite de oxidação | ~980°C | ~500°C |
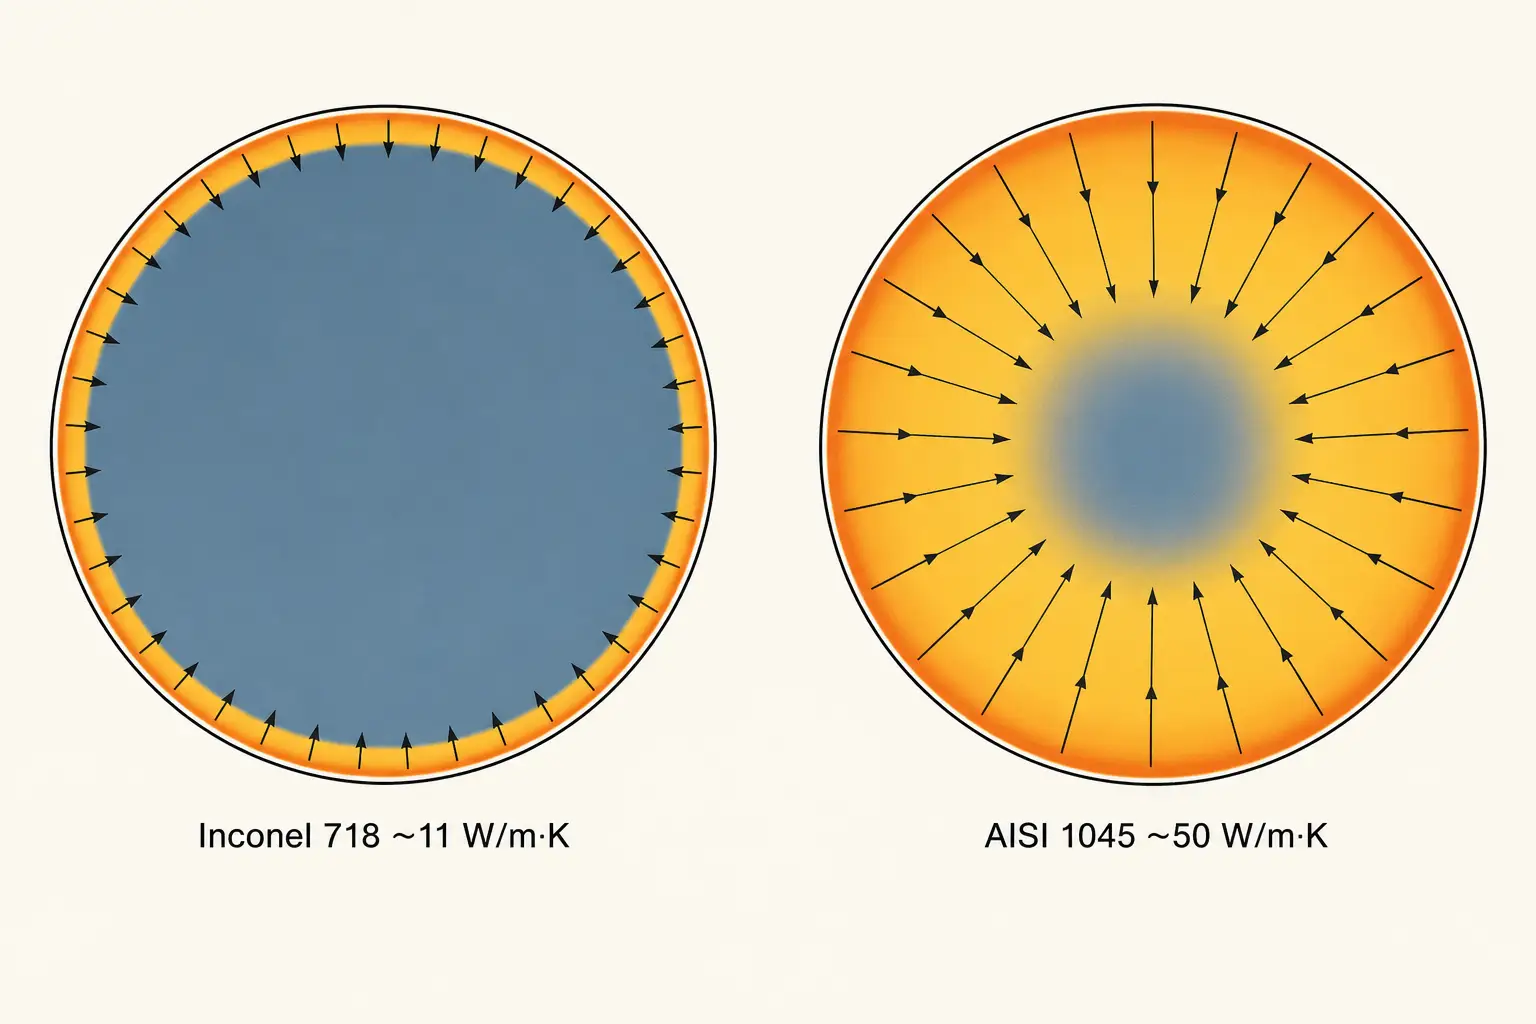
Maior resistividade elétrica é uma vantagem num aspeto: as superligas acoplam-se mais eficientemente com o campo de indução do que o aço do mesmo diâmetro, assim, menos energia se perde na bobina. O contrapeso é que o calor permanece concentrado perto da superfície. Para operações localizadas—brasear uma junta de tubo, aquecimento de um cubo para ajuste por encolhimento—isto joga a seu favor. Para aquecimento total de uma taruga forjada, o gradiente deve ser gerido com a frequência, rampa de potência, e rotação da peça.
A velocidade da indução é uma vantagem aqui. Menos tempo à temperatura significa menor crescimento do grão, menos oxidação, e menor probabilidade de sair da janela de processo. A física de como os campos electromagnéticos geram calor dentro de uma peça condutora aplica-se a todas as famílias de ligas—ver como funciona o aquecimento por indução os fundamentos. Para uma discussão paralela focada no titânio, que partilha o desafio da baixa condutividade mas difere na química e nos modos de falha, ver aquecimento por indução para ligas de titânio.
2. Seleção de Frequência e Potência
Frequência e potência não são controlos independentes. Juntos controlam a profundidade de penetração da corrente, taxa de aquecimento, e a diferença de temperatura entre superfície e núcleo. Escolher a combinação errada e a peça é sucata antes de chegar à prensa de conformação ou à estação de brasagem.
A seleção de frequência para superligas segue a mesma física que outros materiais condutivos, mas os valores mudam. A maior resistividade nas ligas à base de níquel significa que a corrente induzida penetra um pouco mais profundamente a uma frequência dada do que o faria no aço com o mesmo diâmetro. A 25 mm Inconel 718 a barra aquece aceitavelmente a 10 kHz onde uma 25 mm 1045 barra precisa de 3 kHz para o mesmo perfil de profundidade. Mas a diferença de condutividade térmica puxa no sentido contrário—uma penetração de corrente mais profunda não ajuda se o calor não se difundir suficientemente rápido para atingir o núcleo. Testar com peças representativas é a única forma de confirmar. Para a metodologia de seleção, ver como a frequência afeta o aquecimento por indução.
A densidade de potência importa mais do que o valor em quilowatts na placa de identificação. A 150 O fornecimento em kW pode estar corretamente dimensionado para um tarugo de aço de um determinado diâmetro e completamente errado para um tarugo de Inconel do mesmo diâmetro. O sintoma é o mesmo que com titânio: pirómetro regista 980°C na superfície, termopar de contacto a 3 profundidade de mm regista 550°C. A solução é reduzir a densidade de potência, tempo de aquecimento mais longo, ou rodar a peça—às vezes todos os três.
O aumento controlado de potência é melhor do que potência máxima para a maioria das aplicações com superligas. Um perfil escalonado—potência moderada para levar a peça até à temperatura, potência reduzida para a abordagem final e manutenção—dá tempo ao calor para se distribuir através da secção transversal e previne excedentes. Superligas com janelas estreitas de tratamento de solução (Inconel 718: 940–980°C) beneficiam particularmente desta abordagem. Para o método completo de dimensionamento de equipamento, ver cálculo da potência de aquecimento por indução.
3. Design da Bobina para Peças de Superliga
A geometria da bobina determina o padrão de aquecimento. Uma bobina incompatível cria pontos quentes nas extremidades e bandas frias no meio — mesmo quando a fonte de alimentação tem a potência correta. Os componentes de superligas tendem a geometrias complexas: Discos de turbina com espessura de nervura variável, Anéis com flanges, Tubos com reforços soldados. Cada característica interage de forma diferente com o campo eletromagnético. Maior resistividade melhora a eficiência de acoplamento em comparação com o aço, mas baixa condutividade térmica significa que o calor permanece onde o campo o gera. Uma bobina que produz uniformidade aceitável numa peça de aço cria pontos quentes na mesma geometria em Inconel ou Hastelloy. Os tipos básicos de bobinas e os princípios de design são independentes do material — ver como funcionam as bobinas de indução para as fundações.
- Os concentradores de fluxo redirecionam linhas de campo para a peça e para longe do metal circundante. São particularmente úteis ao redor dos ombros, ranhuras, e mudam de secção onde o campo eletromagnético se concentraria na aresta afiada.
- A rotação da peça a 60–120 RPM nivela a variação de temperatura circumferencial. Um anel ou tubo de superliga a girar dentro de uma bobina estacionária distribui o calor de forma muito mais uniforme do que um sistema estático.
- O espaço entre a bobina e a peça deve ter em conta a dilatação térmica. Inconel 718 expande-se aproximadamente 1.3% da temperatura ambiente até 980°C. A 2 o vão de mm à temperatura ambiente reduz para menos de 1.5 mm à temperatura de processamento numa 50 peça com diâmetro de mm.
- A escolha do material do suporte é mais importante do que para aço. Suportes condutores próximos da bobina absorvem energia e distorcem o padrão de aquecimento. Cerâmicas, aço inoxidável refrigerado a água, ou placas compostas para ferramentas isolam a peça termicamente e eletricamente. Um sistema de resfriamento de água com aquecimento por indução mantém a impedância da bobina estável durante a mudança e previne a variação de peça para peça.
4. Medição da Temperatura e Controlo da Atmosfera
A medição de temperatura em superligas é mais difícil do que parece. Uma superfície Inconel recém-usinada é brilhante e reflexiva. Após dez segundos a 900°C sob argônio, é um cinza fosco. A mesma configuração do pirômetro não consegue ler ambas as superfícies com precisão. Um processo validado em clean, amostras de desenvolvimento polidas se desviam no momento em que atingem peças de produção com incrustações de formação residual ou oxidação da operação anterior.
A solução é a correlação, não é um pirômetro melhor. Durante o desenvolvimento do processo, instrumentar uma peça de teste com termopares de contato em múltiplas profundidades e locais de superfície. Execute o ciclo de indução e registre a saída do pirômetro em relação às leituras do termopar. Use essa correlação para bloquear a configuração de emissividade, comprimento de onda, caminho de visão, e ponto alvo. Uma vez validado, pirómetro sem contacto mantém ±10°C em peças de produção. O controlo em malha fechada ajusta então a potência em tempo real com base na temperatura medida, em vez de usar uma receita cega de tempo e potência. Para peças em superliga com uma janela de processo de 30°C, o controlo em malha fechada não é opcional — é a diferença entre um processo validado e um jogo de adivinhação.
O controlo da atmosfera segue a mesma lógica que com titânio, mas a temperatura é mais alta e os riscos são diferentes. As superligas oxidam acima de aproximadamente 980°C, formando camadas complexas de óxido que interferem com brasagem, soldadura, revestimento, e inspeção. A proteção com argão dirigida à zona de aquecimento desloca o ar e é suficiente para a maioria das aplicações abaixo desse limite. Para operações de brasagem onde superfícies sem óxido são obrigatórias, toda a área da junta está dentro de um compartimento purgado com argão ou câmara de vácuo. O fundente protege as juntas de brasagem a temperaturas mais baixas, mas degrada-se acima de aproximadamente 1.000°C. Para princípios mais gerais de controlo da oxidação, ver redução da oxidação durante o aquecimento por indução.
5. Aplicações Industriais Comuns
O aquecimento por indução atende à fabricação de superligas onde quer que o calor precise ser rápido, local, e repetível. Cinco categorias de aplicação respondem pela maior parte da demanda de produção.
- Brasagem de conjuntos de superligas. Brasagem por indução de tubos Inconel e Hastelloy, uniões, selos de favo de mel, e caixas de sensores. O processo aquece apenas a área da junta, reduzindo a exposição térmica a recursos adjacentes. Liberação conjunta, liga de metal de enchimento, uniformidade do aquecimento, e a atmosfera determinam a qualidade da brasagem. Para peças aeroespaciais e de geração de energia, testes destrutivos e inspeção metalográfica validam o processo antes do início da produção.
- Pré-aquecimento antes da soldadura e reparação. Pré-aquecimento controlado aplicado a uma zona definida antes da soldadura TIG, revestimento a laser, ou soldadura de reparação. A indução substitui o aquecimento manual por maçarico, onde a consistência peça a peça importa e a variação do maçarico se torna uma preocupação de qualidade. A temperatura de pré-aquecimento e a taxa de rampa seguem a especificação do procedimento de soldadura para a classificação de liga.
- Formação a quente e preparação de forja. tarugos de superliga, anéis, e as pré-formas resistem à deformação a baixa temperatura. A indução leva a secção de trabalho à temperatura de formação em segundos em vez de minutos de forno. A uniformidade de temperatura ao longo da secção transversal é o requisito de controlo — baixa frequência, aquecimento em etapas, e rotação das peças aborda o gradiente para secções maiores.
- Conexão encolhível para conjuntos de alto desempenho. Expansão controlada de anéis de superliga, mangas, e colares para montagem por ajuste por interferência. O aquecimento por indução aquece apenas o componente que deve crescer, protegendo as peças adjacentes sensíveis à temperatura de exposição desnecessária.
- Componentes aeroespaciais e de geração de energia. Discos de turbina, pás, peças da câmara de combustão, e conjuntos estruturais de superligas representam a maior parte da produção por aquecimento por indução. Estas peças são caras, as margens de processo são estreitas, e os requisitos de documentação de qualidade são extensivos. Para o contexto mais amplo da fabricação aeroespacial, ver aquecimento por indução na fabricação aeroespacial.
6. Riscos de Processamento e Como Controlá-los
Componentes de superliga são caros. O custo de sucata de um único disco de turbina mal manuseado justifica uma engenharia de processo cuidadosa. Quatro modos de falha explicam a maioria dos problemas de aquecimento por indução.
- Fusão incipiente e liqueação de fronteira de grãos. Algumas superligas contêm fases de baixo ponto de fusão nas fronteiras dos grãos. Exceder a temperatura de tratamento de solução em 20–30°C e estas fases fundem localmente, degradando permanentemente as propriedades mecânicas. O dano é invisível a olho nu e passa na inspeção visual. Apenas a metalografia o confirma — e nessa altura a peça já é sucata. Prevenção: medição de temperatura validada, incremento de potência conservador, e uniformidade térmica verificada em peças de teste antes da produção.
- Fissuração térmica devido a gradientes acentuados. Transições de fino para espesso, cantos acentuados, e superfícies fundidas concentram o stress térmico. Um gradiente de 300°C da superfície ao núcleo numa peça de superliga com uma mudança abrupta de secção gera tensão suficiente para iniciar fissuras antes mesmo da peça atingir a prensa de conformação. Prevenção: controlar a taxa de subida, usar rotação da peça, perfilar a bobina para corresponder à geometria, e pré-aquecer áreas maiores quando o design da peça permitir.
- Oxidação e contaminação da superfície. Os filmes de óxido formados a alta temperatura interferem na brasagem, soldadura, adesão do revestimento, e ensaio por penetrante fluorescente. A indução reduz o tempo de exposição em comparação com ciclos em forno, mas uma superfície de superliga a 1.000°C oxida em segundos. Prevenção: proteção com argão, fluxo localizado de gás inerte, ou compartimento a vácuo para operações críticas.
- Erro de pirómetro. A emissividade muda quando a superfície da superliga oxida durante o aquecimento. Uma leitura que era precisa numa superfície trabalhada e brilhante deriva à medida que a superfície se torna opaca. O resultado: o controlador pensa que a peça está 20°C mais fria do que realmente está e continua a aplicar potência. Prevenção: emissividade validada contra termopares de contacto em peças com condições de superfície de produção, não em amostras polidas de laboratório.
Cada um destes modos de falha remonta à mesma causa raiz: pressupostos de aquecimento do aço aplicados a peças de superliga. Fixe as suposições e o processo estabiliza.
Principal vantagem
Aquecimento por indução para superligas funciona quando o processo é construído em torno do material — não adaptado de uma receita de aço. Valide a frequência com o diâmetro real da peça. Controle a taxa de rampa para manter o gradiente superfície-núcleo dentro do limite do processo. Bloqueie correlação pirômica contra termopares de contacto, não suposições de superfície de laboratório. Proteja a zona de aquecimento ou aceite o retrabalho. A sucata de superliga é muito cara para adivinhação.
Perguntas Frequentes
P: Quais superligas podem ser aquecidas por indução?
A: O níquel mais eletricamente condutor, cobalto-, e superligas à base de ferro respondem ao aquecimento por indução. As notas comuns incluem Inconel 718 e 625, Hastelloy C-276 e X, Waspaloy, e várias ligas Haynes e Rene. Cada grau de liga requer frequência validada, densidade de potência, e parâmetros de temperatura. Não assuma um processo desenvolvido para Inconel 718 transfere diretamente para Hastelloy X.
P: O aquecimento por indução de superliga requer blindagem de argônio?
A: Abaixo de aproximadamente 980°C e com tempos de exposição curtos, o aquecimento ao ar livre é muitas vezes aceitável. Acima de 980°C, ou para operações de brasagem onde superfícies sem óxido são obrigatórias, o uso de argão ou uma atmosfera controlada é prática habitual. A decisão depende da liga, temperatura, tempo de exposição, e o que a especificação da peça ou o processo a jusante exige da superfície.
P: Por que é que o Inconel 718 raia durante o aquecimento por indução quando o mesmo processo funciona no aço?
A: Três causas possíveis, isoladamente ou em combinação. Primeiro, gradiente térmico: O Inconel conduz calor a cerca de um quinto da taxa do aço, portanto, um aumento de potência que produz um gradiente suave no aço cria um íngreme no Inconel, e o stress térmico resultante causa fissuras nas transições de fino para espesso. Segundo, fusão incipiente: as fases de baixo ponto de fusão nos contornos de grão liquefazem-se se a peça ultrapassar a janela de tratamento de solução por mais de 20–30°C. Terceiro, erro do pirómetro: a emissividade muda à medida que a superfície oxida, fazendo o controlador ultrapassar o alvo. Reduzir a densidade de potência, abrandar o aumento, validar a correlação do pirómetro em superfícies com condições de produção, e verificar a uniformidade térmica numa peça de teste.
Necessidade de Avaliar o Processo de Aquecimento de Superliga?
Envie-nos a sua liga, geometria da peça, temperatura-alvo, e a taxa de produção. A nossa equipa de engenharia irá recomendar uma abordagem de sistema de aquecimento por indução adequada ao seu material e requisitos de processo.


