
Aquecimento por Indução de Liga de Titânio: 6 Factores-Chave para Controlo de Temperatura Preciso e Resultados Fiáveis
Aquecimento por indução para ligas de titânio exige uma abordagem diferente do aquecimento do aço. A baixa condutividade térmica do titânio, alta reatividade acima de 500°C, e uma faixa estreita de beta-transus tornam-no um dos materiais mais exigentes para aquecer de forma previsível. Acertar na frequência, atmosfera, e na taxa de subida permite manter tolerâncias apertadas num ciclo de seis segundos. Erro numa destas e a peça oxida-se, desenvolve camada alfa, ou fissuras na próxima etapa de formação. Este artigo percorre seis fatores de processo que determinam se a sua operação de aquecimento por indução de titânio produz peças fiáveis ou sucata consistente.
1. porque as ligas de titânio aquecem de forma diferente
O titânio conduz o calor aproximadamente sete vezes mais devagar do que o aço de carbono médio. Aplicar energia de indução à superfície e o gradiente de temperatura através da parede mantém-se acentuado. A superfície pode atingir 950°C enquanto o núcleo ainda está abaixo dos 400°C. No aço, a mesma entrada de energia produz um gradiente muito mais superficial porque o calor se espalha pela secção transversal mais rapidamente. Este único facto físico determina quase todas as decisões do processo aquecimento por indução para ligas de titânio.
Os números tornam a diferença concreta.
| Propriedade | Ti-6Al-4V | AISI 1045 Aço |
|---|---|---|
| Condutividade térmica | ~7 W/m·K | ~50 W/m·K |
| Resistividade elétrica | ~170 μΩ·cm | ~20 µΩ·cm |
| Reatividade acima de 500°C | Alta — O, N, Absorção de H, risco de caso alfa | Moderada — formação de óxido |
| Beta transus (Ti-6Al-4V) | ~980°C | N/A |
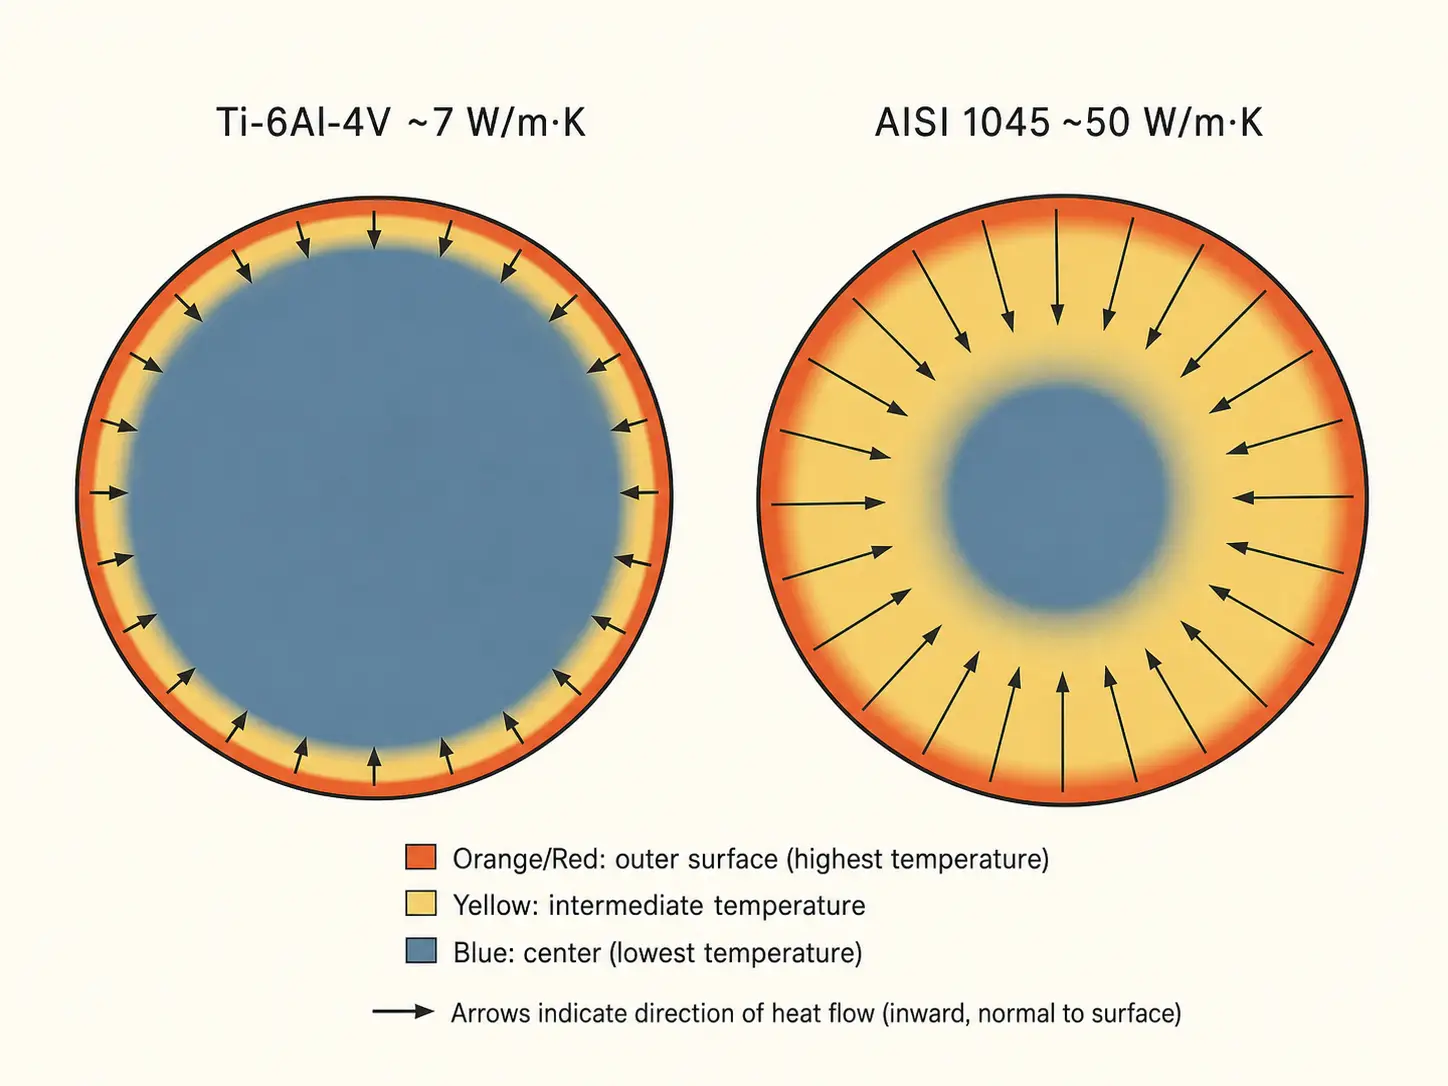
Maior resistividade elétrica é uma pequena vantagem. O titânio acopla-se mais eficientemente com o campo de indução do que o aço do mesmo diâmetro, portanto, menos potência é desperdiçada na bobina. A desvantagem é que o calor gerado permanece concentrado perto da superfície. Para aplicações que precisam de aquecimento total — forjamento de tarugos, anéis de parede espessa, extremidades de barras de grande diâmetro — deve gerir esse gradiente de forma deliberada. Para aquecimento localizado — extremidades de tubos, juntas de brasagem, zonas de ajuste por encolhimento—funciona a teu favor.
As apostas metalúrgicas são mais elevadas do que com o aço, também. Excede o transus beta em 30°C por mais de alguns segundos e o crescimento dos grãos torna-se irreversível. Mantenha a peça acima de 500°C a ar livre e estará a formar uma camada de alfa enriquecida em oxigénio que terá de ser depois maquinada. A velocidade da indução ajuda aqui: menos tempo à temperatura significa menos oxidação e menos crescimento dos grãos. Mas a velocidade por si só não resolve o problema — apenas reduz a janela de tempo que tem para acertar em todo o resto. Para uma análise mais profunda da física subjacente, ver como funciona o aquecimento por indução.
2. Seleção de Frequência e Potência
Frequência e potência não são controlos independentes. Juntos, determinam quão profundamente a corrente penetra, quão rápido a peça aquece, e se a diferença de temperatura entre a superfície e o núcleo se mantém dentro do limite do seu processo.
Frequências mais altas concentram a corrente numa camada superficial mais fina. Para uma 12 numa barra de titânio de mm, pode usar 30–100 kHz e aquecer apenas os últimos 30 mm para conformação. A 100 Um tarugo de forjamento de mm que precise de aquecimento uniforme pode necessitar de 1–3 kHz e uma subida mais lenta.. Entre esses extremos, a frequência correta corresponde ao diâmetro da peça, espessura de parede, profundidade alvo, e gradiente permitido. Orientação detalhada sobre como corresponder a frequência à geometria da sua peça é abordada em como a frequência afeta o aquecimento por indução.
A densidade de potência importa mais do que os quilowatts totais na placa de identificação. A baixa condutividade térmica do titânio significa que o sobreaquecimento da superfície ocorre rapidamente se a densidade de potência for demasiado elevada. A 100 O fornecimento em kW pode ser do tamanho certo para um tarugo de aço de determinado diâmetro, e completamente errado para um bloco maciço de titânio do mesmo diâmetro porque o calor não consegue escapar da superfície rapidamente o suficiente. O sintoma: pirómetro indica 960°C na superfície, mas um termopar de contacto a 3 mm de profundidade mostra 600°C. A correção: diminuir a densidade de potência, tempo de aquecimento mais longo, ou rodar a peça—às vezes todos os três.
Para dimensionamento na produção, comece com a massa da peça, calor específico, aumento de temperatura alvo, e tempo de ciclo necessário. Depois reduza a potência para titânio. Um aumento conservador que demora dois segundos a mais por peça produz muito menos desperdício do que um aumento agressivo que ultrapassa a temperatura a cada décimo ciclo. Veja cálculo da potência de aquecimento por indução para a metodologia completa de dimensionamento.
3. Projeto de Bobina para Peças de Titânio
A geometria da bobina determina o padrão de aquecimento, e o padrão de aquecimento determina a taxa de desperdício. Uma bobina mal ajustada produz pontos quentes nas extremidades e bandas frias no meio mesmo quando a fonte de energia está corretamente dimensionada.
Bobinas redondas de múltiplas voltas lidam bem com eixos, tubos, e tarugos quando o diâmetro da peça é consistente. As bobinas panqueca funcionam para faces planas e superfícies de flange. Bobinas de uma volta entregam calor concentrado a zonas estreitas mas acoplam-se menos eficientemente em titânio do que em aço da mesma dimensão porque a maior resistividade do titânio altera o comportamento de acoplamento eletromagnético. Os concentradores de fluxo podem redirecionar linhas de campo para a peça e melhorar a uniformidade — especialmente útil em torno dos ombros, ranhuras, e mudanças de secção onde o campo eletromagnético favoreceria a borda afiada e a sobreaqueceria.
A folga entre a bobina e a peça merece mais atenção do que normalmente recebe. Uma folga consistente de 2–4 mm à volta da circunferência mantém o acoplamento uniforme. Mas as peças de titânio expandem-se durante o aquecimento. Uma folga correta à temperatura ambiente fecha-se o suficiente para causar um curto-circuito ou atrito a 900°C. Tem em conta a expansão térmica no ID da bobina, e cria folga suficiente para tolerâncias e variações de carga. Em células automatizadas, o dano da bobina é mais frequentemente causado por desalinhamento das peças do que por sobrecarga elétrica. Princípios básicos da bobina aplicam-se a todos os materiais — ver como funcionam as bobinas de indução para as fundações.
A rotação da peça resolve muitos problemas de uniformidade a um custo relativamente baixo. Um tubo ou barra de titânio a girar a 60–120 RPM dentro de uma bobina estacionária suaviza a variação de temperatura circumferencial. Para geometrias complexas — flanges excêntricos, secções transversais rectangulares, salientes assimétricos — o perfilamento da bobina combinado com a rotação geralmente supera qualquer técnica isolada.
4. Atmosfera e Controlo da Oxidação
Acima de 500°C, o titânio dissolve oxigénio, azoto, e hidrogénio na sua superfície. O resultado é a fase alfa — uma camada dura, frágil, enriquecida em oxigénio que reduz a vida útil à fadiga e deve ser removida por maquinação ou usinagem química. O aquecimento por indução reduz o tempo de exposição em comparação com os ciclos em forno, mas as temperaturas são as mesmas, portanto, a atmosfera continua a ser importante.
A protecção com argão é a solução industrial mais comum. Um fluxo contínuo de argão direcionado para a zona de aquecimento desloca o ar e mantém o oxigénio afastado da superfície quente. Para peças críticas na indústria aeroespacial e médica, toda a zona de aquecimento encontra-se dentro de uma câmara purgada com argão com monitorização de oxigénio. Algumas oficinas utilizam conjuntos de bobinas inundadas com argão, onde o gás flui através do corpo da bobina, banhando a peça em gás inerte exatamente onde está mais quente.
O aquecimento a ar livre tem o seu lugar. Se o tempo de exposição for inferior a 10–15 segundos, a temperatura mantém-se abaixo dos 700°C, e a peça é mecanizada posteriormente, a profundidade da camada alfa cai normalmente dentro das tolerâncias de usinagem. A decisão depende do que a especificação da peça permite e do que as operações a jusante podem remover. Para uma discussão mais profunda dos mecanismos de oxidação entre materiais, ver redução da oxidação durante o aquecimento por indução.
5. Controlo de Temperatura e Repetibilidade do Processo
O julgamento visual da temperatura não funciona no titânio. A cor da superfície muda de prata para palha, azul e cinzento numa faixa de temperatura demasiado estreita para o olho humano resolver de forma fiável, e a iluminação da oficina muda tudo. O controlo do pirómetro em malha fechada é o mínimo para a repetibilidade da produção.
A configuração do pirómetro no titânio é mais complicada do que no aço porque a emissividade varia com a condição da superfície. Uma superfície de titânio polida como usinada e uma oxidada de uma etapa de aquecimento anterior podem apresentar leituras 40–60°C diferentes na mesma configuração do pirómetro. Durante o desenvolvimento do processo, Correlacione as leituras do pirómetro com termopares de contacto a várias temperaturas e condições de superfície. Fixe a configuração de emissividade validada, caminho de visão, e tenha como alvo a localização do ponto. Uma vez estabelecida a correlação, a pirometria sem contacto pode manter ±10°C em peças de produção.
O controlo baseado em receita transforma o melhor julgamento de um operador experiente num processo repetível. Uma receita armazena o perfil de rampa de potência, temperatura-alvo, duração de manutenção, velocidade de rotação, taxa de fluxo de gás, e limites de alarme para cada número de peça. Quando o operador lê um código de barras ou seleciona um número de peça, o sistema carrega os parâmetros validados. O ajuste manual entre turnos desaparece. Para sistemas com múltiplas estações, o controlo por receita também simplifica a integração com componentes do sistema de aquecimento por indução como PLCs, sensores de presença de peças, e rejeitar portões.
A estabilidade do arrefecimento sustenta a estabilidade elétrica. Uma temperatura de líquido de arrefecimento instável altera a impedância da bobina, o que desloca a entrega de potência mesmo que o ponto de ajuste do gerador permaneça o mesmo. Malha fechada sistema de resfriamento de água com aquecimento por indução projeto—com fluxo regulado por temperatura, monitorização de condutividade, e filtração—mantém os parâmetros elétricos estáveis ao longo de um turno de oito horas.
6. Aplicações Industriais Comuns
O aquecimento por indução conquista o seu lugar no processamento de titânio sempre que o calor precisa de ser rápido, local, e repetível. Cinco categorias de aplicação representam a maior parte do uso em produção.
- Pré-aquecimento para forjamento e conformação. Bilhetes de titânio, barras, e pré-formas aquecidas em linha antes da conformação em prensa. A indução reduz o tempo de aquecimento de minutos de forno para segundos e integra-se diretamente com sistemas automatizados de alimentação da prensa. O principal desafio: evitar um gradiente excessivo entre a superfície e o núcleo em secções maiores. Frequência mais baixa, aquecimento em etapas, ou a rotação da peça aborda isto.
- Aquecimento de extremidades de tubos e condutas. Aquecimento localizado para alargamento, Estampagem, Dobragem, ou conformação de extremidades. A indução aquece apenas a zona de trabalho, assim o resto do tubo permanece frio. Menos distorção, ciclo mais rápido, e sem chama aberta na oficina.
- Brasagem e união. A brasagem por indução de titânio exige controlo preciso da temperatura e atmosfera de argão ou vácuo. O metal de adição molha de forma fiável apenas se a área da ligação atingir a temperatura de forma uniforme e permanecer protegida do oxigénio. A indução fornece o calor localizado; o engenheiro de processo entrega o design da atmosfera e da junta.
- Montagem de encaixe retrátil e de interferência. Aquecimento de um cubo ou anel de titânio para instalação de rolamentos ou montagem de eixo de precisão. A indução expande apenas o componente que precisa de crescer, não todo o conjunto. Mais rápida que um forno e mais suave com peças adjacentes sensíveis à temperatura.
- Componentes estruturais e de motor aeroespaciais. Titânio domina aplicações de secção quente aeroespacial. Indução controla alívio localizado de tensões, pré-aquecimento antes da soldadura, e formação térmica de chapa e chapa. O processo encaixa células automatizadas de produção aeroespacial onde a rastreabilidade e repetibilidade são inegociáveis. Para uma perspetiva mais ampla, ver aquecimento por indução na fabricação aeroespacial.
Principal vantagem
Aquecimento por indução para ligas de titânio funciona quando o processo é projetado em torno da física do titânio—baixa condutividade, alta reatividade, janela de temperatura estreita. Escolha a frequência para o diâmetro da peça, não a sua experiência em aço. Controle a atmosfera ou orçamente para a maquinagem da caixa alfa. Bloqueie receitas validadas e pare de ajustar botões entre turnos. A fonte de alimentação importa menos do que a forma como integra bobina, gás, pirómetro, e manuseamento de peças num sistema repetível.
Perguntas Frequentes
P: Podem todas as ligas de titânio ser aquecidas por indução?
A: Sim. Titânio comercialmente puro, Ti-6Al-4V, Ti-6Al-4V ELI, e a maioria das ligas de titânio beta e quase-alfa respondem ao aquecimento por indução. Os parâmetros do processo—frequência, densidade de potência, taxa de aumento, e atmosfera—devem ser validados para cada grau de liga. O que funciona para Ti-6Al-4V a 950°C pode envelhecer em excesso uma liga beta à mesma temperatura.
P: O aquecimento por indução do titânio requer sempre proteção por argão?
A: Nem sempre, mas depende da temperatura, tempo, e do que a especificação da peça permite. Abaixo de 500°C, a oxidação é suficientemente lenta para que o aquecimento ao ar livre seja muitas vezes aceitável. Acima de 700°C por mais do que alguns segundos, a proteção com argão ou uma atmosfera controlada impede a formação da camada alpha. Para peças aeroespaciais e médicas, a proteção é prática standard.
P: Porque é que a minha peça de titânio apresenta um gradiente de 300°C da superfície ao núcleo?
A: A condutividade térmica do titânio é cerca de um sétimo da do aço. O calor gerado na superfície pela corrente induzida não se propaga rapidamente para o interior. Se o seu processo requerer uma uniformidade mais apertada, tente reduzir a densidade de potência, mudar para uma frequência mais baixa para uma penetração de corrente mais profunda, adicionar rotação da peça, ou usar aquecimento em etapas com uma breve manutenção entre os degraus de aumento.
Necessita de rever um processo de aquecimento de titânio?
Envie-nos a sua liga, desenho da peça, temperatura-alvo, e a taxa de produção. A nossa equipa de engenharia irá avaliar a aplicação e recomendar uma abordagem de sistema de aquecimento por indução adequada ao seu processo.


