
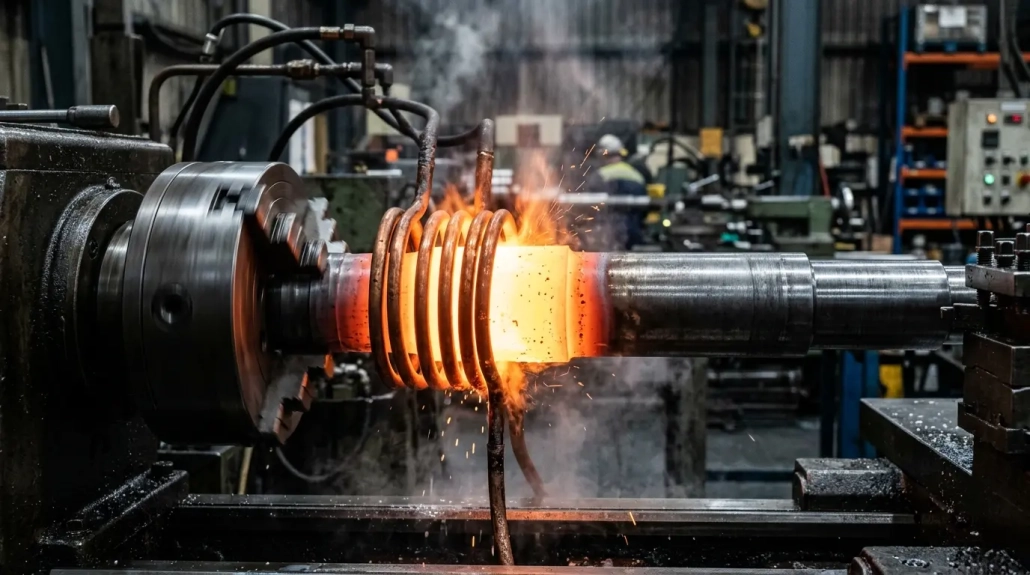
Opanowanie hartowania indukcyjnego wału: 3 Krytyczne wyzwania jakościowe, od średnicy po kontrolę pęknięć
Hartowanie indukcyjne wałów obejmuje jeden z najszerszych zakresów procesowych w przemyśle — od 6 mm wałów mikrosilników 460 mm nowych osi napędowych w energetyce, od zwykłej stali węglowej do stali stopowej 42CrMo, z wymaganiami dotyczącymi głębokości nawęglania od 0.8 mm do nadmiaru 10 mm. Doprowadzenie tego do perfekcji oznacza opanowanie trzech wymiarów: częstotliwość kontra. dopasowanie średnicy, systematyczna analiza przyczyn pękania, i sekwencjonowanie procesów dla skomplikowanych geometrii. Ten artykuł obejmuje wszystkie trzy, z praktycznymi ramami decyzyjnymi dla każdego.
📋 Spis treści
- Klasyfikacja według średnicy: Dobór częstotliwości i induktora
- Wały napędowe ciężarówek: Systematyczne spojrzenie na pękanie
- Wały silników nowych źródeł energii: Sekwencjonowanie procesów dla skomplikowanej geometrii
- Klucz na wynos
- FAQ: Często zadawane pytania dotyczące hartowania indukcyjnego wałów
- Bezpłatna ocena procesu
1. Klasyfikacja według średnicy: Dobór częstotliwości i induktora
W hartowaniu indukcyjnym wałów, częstotliwość jest głównym parametrem procesu, a jego wybór jest bezpośrednio powiązany ze średnicą przedmiotu obrabianego. Zrozumienie klasyfikacja częstotliwości indukcyjnych urządzeń grzewczych jest zasadniczym punktem wyjścia dla każdego projektu procesu.
Wały pod 20 mm: 200–600 kHz
Do wałów o małej średnicy, zalecana częstotliwość to 200–600 kHz. Typowym przykładem jest a 6 wał silnika ze stali 40Cr, wymagający głębokości obudowy 0,8–1,2 mm. Cewka jednozwojowa z hartowaniem skaningowym jest konfiguracją standardową. A 8 mm miniaturowa śruba kulowa stosuje to samo podejście. Wały ze stopowej stali narzędziowej wokół 18 mm nadają się również do hartowania jednostkowego — mała średnica oznacza, że cały obwód może zostać równomiernie nagrzany za jednym razem.
Wały 20–100 mm: 2–15 kHz
Do wałów o średniej średnicy, częstotliwość zawęża się do 2–15 kHz. Cewka dwuobrotowa jest powszechnym wyborem, z trybami skanowania lub pojedynczego zdjęcia wybranymi na podstawie wymaganej głębokości obudowy. Ten zakres średnic obejmuje większość ogólnych elementów wałów przemysłowych, i właściwy dobór mocy w tym paśmie jest krytyczne — przekroczenie wydajności zasilacza prowadzi do niewystarczającej głębokości obudowy, natomiast przekroczenie marnuje kapitał i energię.
Wały powyżej 100 mm: 2–6 kHz
Do wałów o dużej średnicy przekraczającej 100 mm, częstotliwość spada do 2–6 kHz, preferowana jest jednoobrotowa, samogasnąca cewka skanująca. Tam, gdzie wymagana jest większa głębokość obudowy, wstępne podgrzanie przedmiotu przed hartowaniem może zwiększyć efektywną głębokość utwardzania. Niska częstotliwość zapewnia wystarczającą penetrację prądu, aby osiągnąć wymaganą głębokość, podczas gdy konstrukcja samogasząca upraszcza obieg chłodzenia.
Ta klasyfikacja jest zasadniczo prosta, ale wiele wad jakościowych w praktyce wynika bezpośrednio z niedopasowania częstotliwości i średnicy. Zbyt wysoka częstotliwość skutkuje niewystarczającą penetracją prądu i zbyt płytką warstwą, aby spełnić wymagania. Zbyt niska częstotliwość powoduje nadmierne rozprzestrzenianie się ciepła w kierunku rdzenia, poszerzenie strefy przejściowej między utwardzaną obudową a miękkim rdzeniem — żaden z warunków nie jest akceptowalny w przypadku wału o krytycznym znaczeniu eksploatacyjnym.
2. Wały napędowe ciężarówek: Systematyczne spojrzenie na pękanie
Wały tylnej osi samochodów ciężarowych należą do najbardziej podatnych na awarie typów wałów poddawanych hartowaniu indukcyjnemu. Incydenty związane z pękaniem partii nie są rzadkością, i zwykle ujawniają się one dopiero na etapie roszczeń, co jest symptomem analizy przyczyn źródłowych, która w przeszłości była niewystarczająca. W przeciwieństwie do prostej zależności częstotliwość-średnica w Sekcji 1, włamać się hartowaniu indukcyjnym wałów zazwyczaj obejmuje jednoczesne działanie wielu czynników kumulacyjnych.
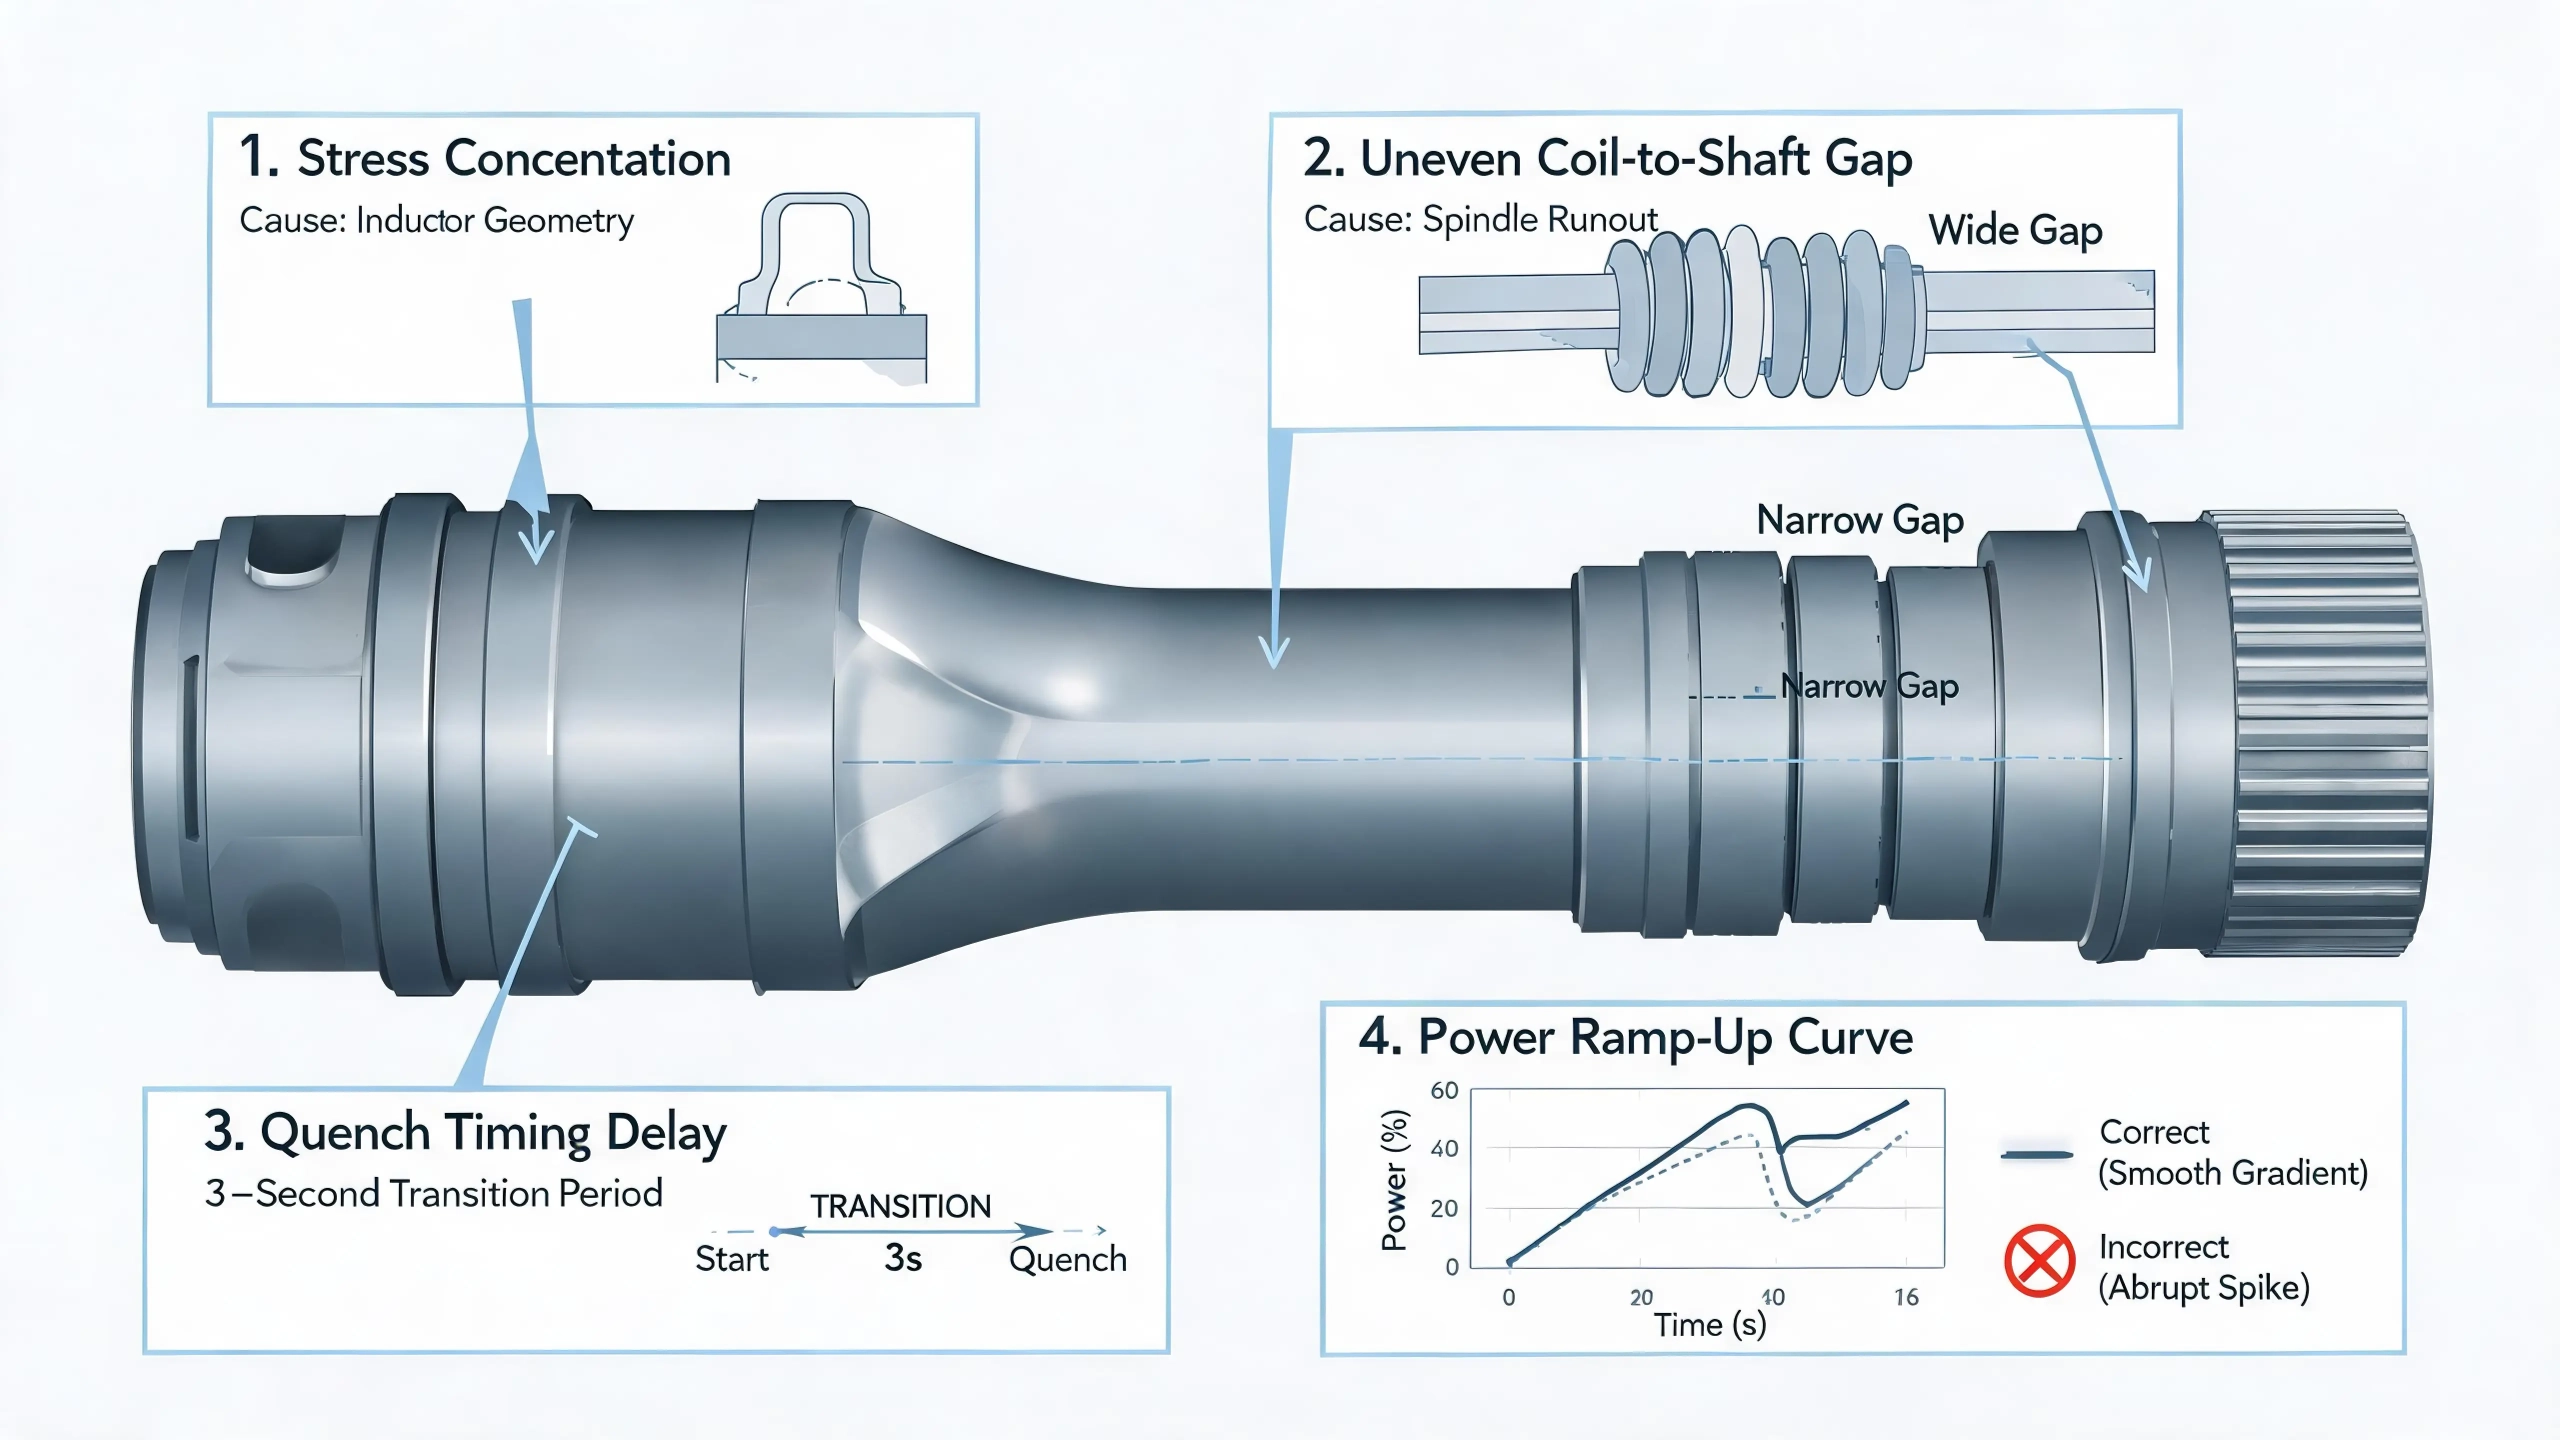
przyczyna 1: niedociągnięcia konstrukcyjne cewki
to czynnik wiodący. kontrola głębokości obudowy przy promieniu zaokrętowania podwozia jest technicznie wymagająca, a zła geometria cewki bezpośrednio prowadzi do koncentracji naprężeń w najbardziej wrażliwym na zmęczenie miejscu wału.
Koncentrator strumienia — integralna część zespołu cewki — wymaga szczególnej uwagi: laminacje stali krzemowej powinny być 0.15 mm grubość z powłoką izolacyjną o wysokiej temperaturze na obu ścianach. Jeśli izolacja ulegnie degradacji podczas podgrzewania, same laminacje się nagrzewają, tracą przenikalność magnetyczną, i zaburza jednolitość lokalnego ogrzewania. To, co zaczyna się jako awaria izolacji przy jednej warstwie, może przerodzić się w nierównomierne utwardzanie na całej strefie zaokrątlenia.
przyczyna 2: Niewystarczająca precyzja sprzętu
Nadmierne bicie wrzeciona zmniejsza szczelinę między obrabianym elementem a induktorem w określonych pozycjach obrotowych, tworząc miejscowe przegrzewanie, a nawet topnienie powierzchni. Jest to problem związany z konserwacją maszyny, który często jest pomijany, ponieważ rozwija się stopniowo — dryf szczeliny w ciągu tygodni pracy może nie wywoływać alarmów, dopóki części nie zaczną nie przechodzić kontroli. Regularne kontrole bicia wrzeciona powinny być częścią harmonogramu konserwacji zapobiegawczej w każdej komórce hartowania wałów.
przyczyna 3: Nieprawidłowe chłodzenie w momencie hartowania
Zalecane jest medium gaszące PAG w stężeniu powyżej 10%, przy temperaturze płynu utrzymywanej na poziomie 30–35°C. Jednak, najczęstszą przyczyną pęknięć związanych z hartowaniem nie jest samo medium — jest to chronometraż. Hartowanie przy pełnym przepływie nie powinno rozpoczynać się natychmiast na początku etapu chłodzenia. Kontrolowane opóźnienie, po którym następuje początkowa faza niskiego przepływu — przejście do pełnego przepływu po około 3 sekundy — jest konieczne, aby stłumić skok naprężenia powierzchniowego, który powoduje pękanie hartownicze. To 3-sekundowe okno jest wąskie i bezlitosne.
przyczyna 4: Nieprawidłowe parametry procesu
Moc powinna być zwiększana stopniowo na początku skanowania — natychmiastowy skok do pełnej mocy tworzy szok termiczny na końcu wału. Dekeleracja na końcu skanu nie powinna być nadmierna, powolne zakończenie może nadmiernie utwardzić strefę początkową. Dobór częstotliwości musi również odpowiadać gatunkowi materiału: Stale stopowe, takie jak 42CrMo, wymagają innych kombinacji częstotliwości i mocy niż stale węglowe o tej samej średnicy.
Te cztery przyczyny nie są niezależne. Zdarzenia pękania seryjnego zazwyczaj obejmują wiele problemów występujących jednocześnie — problem z geometrią cewki indukcyjnej w połączeniu z biciem wrzeciona i nieoptymalnym czasem hartowania, Na przykład. Właśnie dlatego systematyczne dochodzenie — zamiast wyróżniać jeden czynnik — jest jedynym niezawodnym podejściem. Dla szerszej perspektywy na wybór procesu dla różnych geometrii przekładni i wałów, zobacz nasze porównanie skanowania pojedynczym strzałem vs. Hartowanie indukcyjne zębów po zębach kół napędowych.
3. Wały silników nowych źródeł energii: Sekwencjonowanie procesów dla skomplikowanej geometrii
Nowe wały silników z napędem energetycznym reprezentują wyższy poziom złożoności hartowaniu indukcyjnym wałów. Typowy komponent wynosi w przybliżeniu 460 mm długości, z zewnętrznym wypustem na jednym końcu, z drugiej wewnętrzny splajn, przejścia o wielu średnicach wzdłuż korpusu wału, wymagane hartowanie na całej powierzchni przy wszystkich średnicach zewnętrznych, wymagane jest także hartowanie wielowypustu wewnętrznego.
Hartowanie powierzchni zewnętrznej
Hartowanie jednostkowe na całej długości może obejmować wszystkie przejścia średnicy zewnętrznej w jednej operacji. Podejście to wymaga znacznej mocy — a 500 zasilacz indukcyjny kW jest odpowiednią skalą dla wału tej wielkości. Przetwarzanie jednoprzebiegowe minimalizuje również odkształcenia termiczne, które gromadziłyby się podczas wielu przejść skanowania.
Krytyczna zasada sekwencjonowania: Wewnętrzne przed zewnętrznym
Hartowanie wewnętrznego nacięcia musi być zakończone przed hartowaniem powierzchni zewnętrznej. Ta sekwencja nie podlega negocjacjom. Po hartowaniu zewnętrznym, warunki termiczne w otworze ulegają zmianie — zewnętrzna utwardzona warstwa zmienia rozkład masy cieplnej i zachowanie chłodzenia całego elementu. Jeżeli hartowanie wewnętrznego nacięcia następuje po hartowaniu zewnętrznym, profil termiczny otworu staje się nieprzewidywalny, a hartowanie wewnętrznej gwinty będzie niespójne między poszczególnymi częściami. Odwrócenie kolejności całkowicie eliminuje tę zmienną.
Zarządzanie przejściami średnic
Geometria przejść średnic dodaje dodatkową warstwę złożoności. Różne sekcje średnic wymagają różnych gęstości mocy. Podczas skanowania przy stałych parametrach, strefy przejściowe mają tendencję do nierównomiernego rozkładu głębokości warstwy — większa sekcja średnicy otrzymuje mniejszą gęstość mocy, podczas gdy mniejsza część może się przegrzewać.
Elementy tego typu wymagają starannej, etapowej weryfikacji głębokości hartowania i rozkładu twardości podczas kwalifikacji procesu. Przekrój wału przy każdym przejściu średnicy, zmierz profil twardości, i odpowiednio dostosuj program mocy. Inwestycja w wstępną kwalifikację zwraca się w uniknięciu niezgodności na poziomie partii wykrytej dopiero podczas ostatecznej inspekcji.
Klucz na wynos
Główną dyscypliną w hartowaniu indukcyjnym wałów jest ustanowienie poprawnej relacji pomiędzy średnica, częstotliwość, and inductor design, następnie udoskonalamy tę podstawę pod kątem konkretnego materiału i geometrii każdej części. Pęknięcia, niewystarczająca głębokość obudowy, i nierównomierne hartowanie przy przejściach średnic to trzy najczęstsze problemy jakościowe w tej kategorii. Ich przyczyny są różne, ale w prawie każdym przypadku przyczyną jest konstrukcja cewki indukcyjnej lub dobór parametrów procesu, a nie potrzeba stosowania droższego sprzętu.
Dla praktycznych wskazówek na ściśle powiązany temat — jak radzić sobie ze strukturami niemartensytycznymi i odkształceniami w elementach zębatych — zobacz nasz artykuł o rozwiązywaniu problemów ze strukturą niemartensytyczną i odkształceniami w nawęglaniu indukcyjnym przekładni.
FAQ: Często zadawane pytania dotyczące hartowania indukcyjnego wałów
P1: Jak wybrać odpowiednią częstotliwość dla średnicy wału?
Zasada ogólna: wały poniżej 20 mm stosować 200–600 kHz, 20–100 mm stosować 2–15 kHz, i powyżej 100 mm stosować 2–6 kHz. Ale dokładniejsza odpowiedź zależy od wymaganego wgłębienia twardości. Wyższa częstotliwość koncentruje prąd w pobliżu powierzchni (płytka warstwa powierzchniowa), natomiast niższa częstotliwość penetruje głębiej. Najpierw dopasuj częstotliwość do określonej głębokości przypadku, następnie wybierz moc, aby osiągnąć wymagany czas ogrzewania. Aby uzyskać szczegółowy podział, zapoznaj się z naszym przewodnikiem nt klasyfikacja częstotliwości indukcyjnych urządzeń grzewczych.
Q2: Jaka jest najczęstsza przyczyna pękania półosi podczas hartowania indukcyjnego?
Nie ma singla “najczęściej” przyczyną – i to samo w sobie jest kluczowym spostrzeżeniem. Pękanie wsadowe jest prawie zawsze wieloczynnikowe: geometria cewki indukcyjnej powoduje koncentrację naprężeń, bicie wrzeciona je wzmacnia, czas hartowania dodaje skok naprężenia termicznego, a parametry zwiększania mocy nie kompensują. Niebezpieczeństwo polega na wyróżnieniu jednego czynnika, “ustalenie” To, i zakładając, że problem został rozwiązany. Systematyczne badanie obejmujące wszystkie cztery kategorie przyczyn – konstrukcję cewki indukcyjnej, stan sprzętu, ugasić chłodzenie, i parametrów procesu – to jedyne niezawodne podejście.
Q3: Dlaczego hartowanie wewnętrzne wielowypustów musi poprzedzać hartowanie powierzchni zewnętrznych na wałach silników??
Po utwardzeniu powierzchni zewnętrznej, warstwa martenzytyczna zmienia masę termiczną i zachowanie odprowadzania ciepła przez cały wał. Jeśli następnie spróbujesz utwardzić wewnętrzną wpust, profil termiczny otworu staje się nieprzewidywalny — zewnętrzna warstwa hartowana działa jak radiator w niektórych obszarach, a izolator w innych, w zależności od geometrii. efektem jest niespójna twardość wewnętrznej wpustki od części do części. hartowanie wewnętrznego wpustu najpierw całkowicie eliminuje tę zmienną, ponieważ zewnętrzna powierzchnia pozostaje w wyżarzającej, termicznie przewidywalnym stanie podczas pracy wewnętrznej.
Q4: Jakiej mocy zasilania potrzebuję do indukcyjnego utwardzania wału?
To całkowicie zależy od średnicy wału, wydajność produkcji, i wymagań dotyczących głębokości nawęglania. Wale o małej średnicy (pod 20 mm) podczas skanowania utwardzania mogą potrzebować jedynie 50–100 kW. Wale średniej wielkości (20–100 mm) przy podwójnym skanowaniu zwykle wymagają 100–250 kW. Duże wały lub przetwarzanie jednorazowe skomplikowanych kształtów mogą wymagać 500 kW lub więcej. Krytycznym błędem jest zaniżenie mocy — kompensowanie niewystarczającej mocy poprzez wydłużenie czasu nagrzewania wprowadza ciepło do rdzenia i powoduje nadmierną strefę przejściową. Jeśli nie masz pewności co do swoich konkretnych wymagań, zobacz nasz przewodnik po wyborze mocy ogrzewania indukcyjnego lub skonsultuj się z naszym zespołem inżynierów w sprawie specyfikacji części.
Skontaktuj się z nami, aby uzyskać bezpłatną ocenę procesu
Jeśli masz do czynienia z pękaniem, niespójność głębokości sprawy, lub wyzwania związane z projektowaniem procesów w Twoim hartowaniu indukcyjnym wałów linii, nasz zespół inżynierów może zapewnić bezpłatnej oceny procesu. Prześlij swoje zapytanie z rysunkiem przedmiotu obrabianego, klasa materiału, i obecne parametry procesu, i dostarczymy wstępną diagnozę i propozycję optymalizacji w ciągu 48 godzin — obejmujące wybór częstotliwości, zalecenia dotyczące konstrukcji cewki indukcyjnej, ugasić konfigurację systemu, i sekwencjonowanie procesów dla złożonych geometrii wałów.
Zrób następny krok: prześlij swój wydruk części i wymagania produkcyjne. Nasi inżynierowie ds. zastosowań bezpłatnie przeanalizują wąskie gardła procesu i zaproponują ukierunkowane poprawki — niezależnie od tego, czy oznacza to optymalizację geometrii cewki indukcyjnej, regulacja czasu gaszenia, planowanie konserwacji wrzeciona, lub kompletna ponowna sekwencja procesu dla wałów wielofunkcyjnych. Odwiedź nasze centrum wiedzy aby uzyskać więcej zasobów technicznych na temat zastosowań związanych z hartowaniem indukcyjnym w całym kraju przemysł motoryzacyjny.


