
Elementy systemu nagrzewania indukcyjnego: Praktyczne wyjaśnienie dla osób kupujących po raz pierwszy
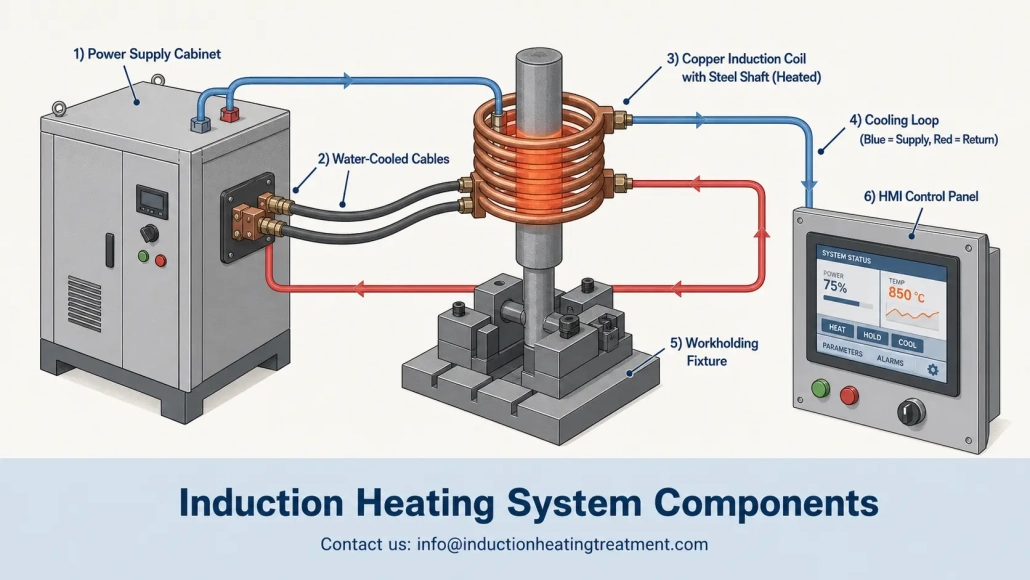
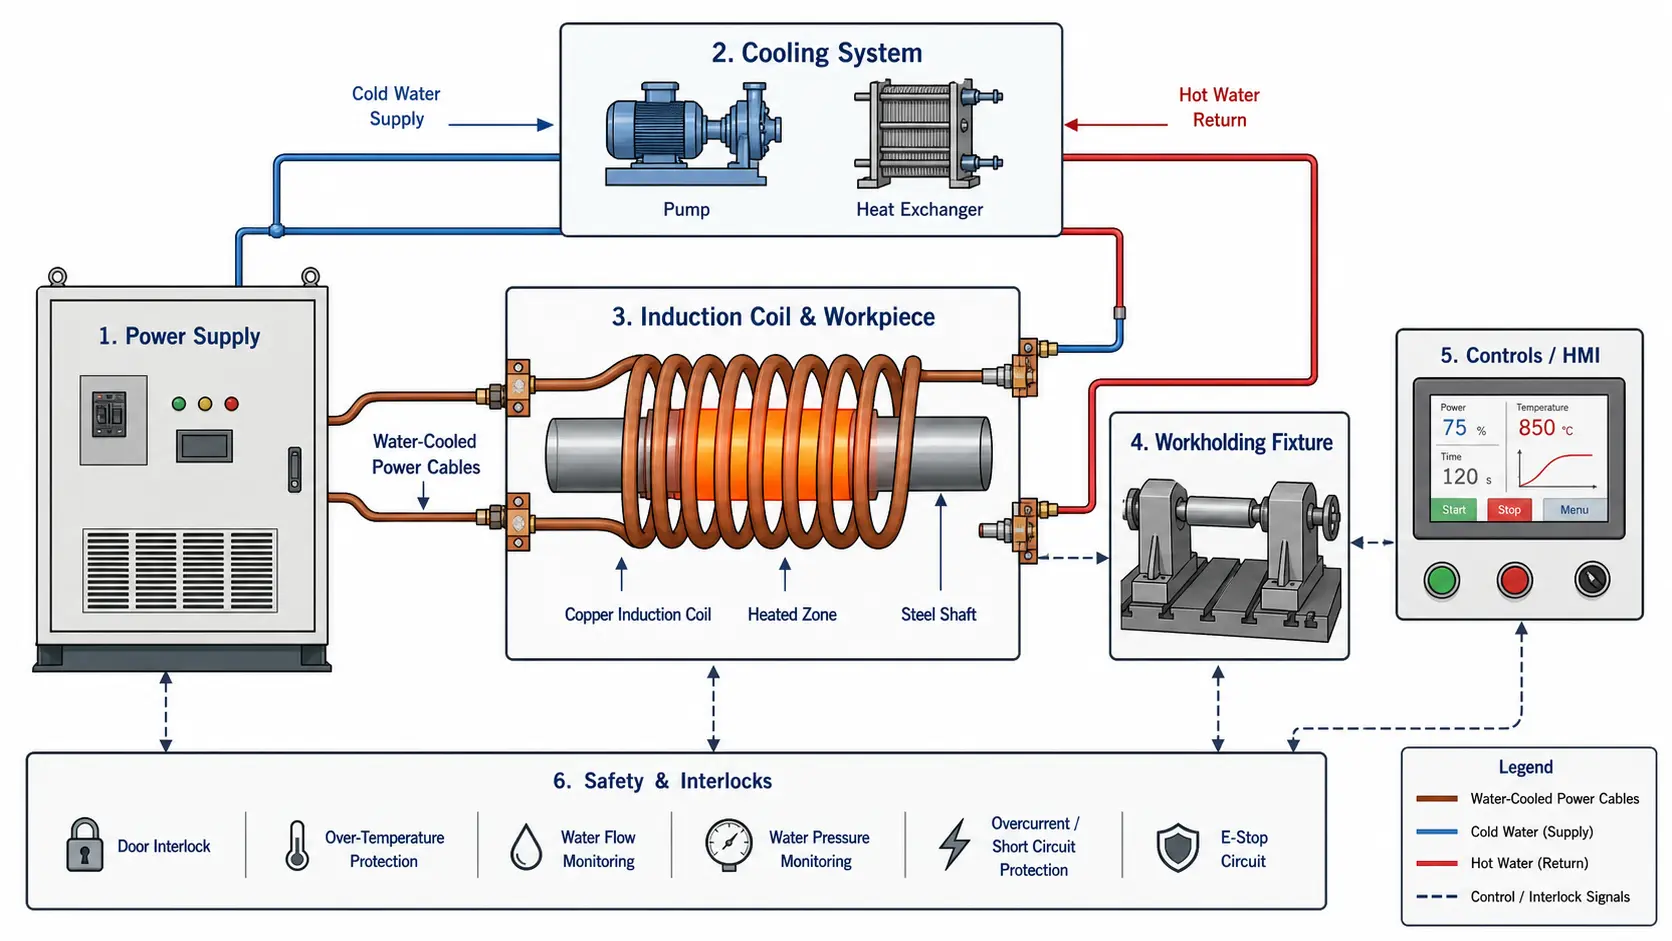
Kupno pierwszego systemu nagrzewania indukcyjnego oznacza, że będziesz analizować szczegółową wycenę wypełnioną komponentów systemu nagrzewania indukcyjnego których specyfikacji być może nigdy wcześniej nie definiowałeś — zasilacz, cewce, pakiet chłodzący, uchwyt roboczy, sterowania, i czujniki. Każdy element wpływa na następny. Jeśli przeoczysz szczegóły pojedynczego komponentu, Możesz skończyć z systemem, który działa, ale nigdy nie działa poprawnie.
Ten przewodnik został napisany dla inżynierów i zespołów zakupowych, którzy muszą zrozumieć, co robi każdy element w systemie ogrzewania indukcyjnego, które specyfikacje mają znaczenie, oraz gdzie pierwsi kupujący często popełniają błędy. To nie jest katalog. Raczej, to praktyczny podział sześciu komponentów, które decydują, czy Twój sprzęt do ogrzewania indukcyjnego dostarcza powtarzalne rezultaty, czy staje się kosztowną lekcją.
Zacznij tutaj: Sześć pytań, na które powinieneś najpierw odpowiedzieć
1. Co dokładnie podgrzewasz? Materiał i jakość są kluczowe — stal inaczej reaguje na indukcję niż aluminium czy mosiądz. Jeśli się pomylisz, Twój wybór częstotliwości będzie nieodpowiedni od początku.
2. Który obszar należy nagrzać? Małe połączenie lutownicze, gniazdo łożyskowe, lub cały przekrój metalowy pręta — każda obudowa wymaga innej konstrukcji cewki i innego poziomu mocy.
3. Do jakiej temperatury, i jak szybko? 200°C do montażu kurczliwego wymaga zupełnie innego systemu niż 950°C do utwardzania. Temperatura i szybkość nagrzewania decydują o wszystkim, co następuje.
4. Ile części na godzinę? Pięć części dziennie w porównaniu do dwóch części na minutę — cykl pracy się zmienia, a wraz z tym rozmiarowanie systemu chłodzenia i zasilania.
5. Kto będzie obsługiwał system? Operator korzystający z pedału nożnego potrzebuje innego uchwytu roboczego, konfiguracja sterowania, i projekt bezpieczeństwa niż robot w zautomatyzowanej linii.
6. Co się stanie, jeśli temperatura będzie się różnić o 5%? Jeśli odpowiedź brzmi „złom,” potrzebujesz kontroli w pętli zamkniętej i gromadzenia danych. Jeśli nie jest to poważny problem,” może wystarczyć sprawdzony przepis na moc czasu.
| Komponent | Typowy zakres | Wskaźnik ryzyka | Konsekwencja |
|---|---|---|---|
| Zasilacz | 5–300 kW, 1–400 kHz w zależności od wielkości przedmiotu obrabianego i procesu | Dostawca oferuje moc w kW bez żądania rysunku przedmiotu obrabianego lub czasu cyklu | Nieodpowiednia częstotliwość = wolne nagrzewanie lub nieprawidłowy profil temperatury; niewystarczająca moc = operatorzy pracują na systemie poza jego wartościami znamionowymi |
| Cewka indukcyjna | Zaprojektowany dla każdego przedmiotu obrabianego; przerwa sprzęgająca zwykle 1–5 mm; rurka miedziana lub obrobiona | “Używamy tylko jednej standardowej cewki” do procesu produkcyjnego | Nierównomierne nagrzewanie, niska wydajność, przepalenie cewki w ciągu kilku dni po uruchomieniu |
| System chłodzenia | System zamkniętej pętli, 20–50% rezerwy powyżej znamionowego obciążenia cieplnego określonego w kW; Przewodność <10 µS/cm | Zapewnione dla średniej pracy zamiast obciążenia szczytowego; użycie nieuzdatnionej wody zakładowej | Sporadyczne przestoje w gorące dni, osady mineralne w kanałach cewki, uszkodzenie zasilania |
| Trzymanie i ruch | Od ręcznego mocowania do sterowania serwonapędem; materiały nieprzewodzące w odległości 3× średnicy cewki | Umieszczanie metalowych elementów mocujących w pobliżu cewki; brak sprawdzania powtarzalności pozycjonowania | niekontrolowane nagrzewanie oprawy, zmienność między obrabianymi elementami, której nie da się skorygować żadnym ustawieniam mocy |
| Sterowanie i czujniki | PLC + HMI z przechowywaniem receptur; pirometr lub kamera termowizyjna; akwizycja danych dla krytycznych obrabianych elementów | brak przechowywania receptur; “operator zna ustawienia”; brak opcji weryfikacji temperatury | jakość zależna od operatora, niezatwierdzony proces, awaria podczas audytu lub kwalifikacji klienta |
| bezpieczeństwo i integracja | przepływ + blokady temperaturowe na każdym chłodzonym obwodzie; komponentów od jednego zespołu inżynierów | Komponenty z ponad 3 dostawcy bez integratora systemów; brak blokady chłodzenia | Opóźnienia w uruchomieniu, wzajemna wina w kwestiach gwarancyjnych, uszkodzenie systemu na skutek niewykrytej utraty chłodzenia |
1. Zasilacz: serce systemu
Zasilacz przetwarza przychodzące zasilanie sieciowe — zazwyczaj 380–480 V, trójfazowy w środowiskach przemysłowych — na prąd przemienny o wysokiej częstotliwości, który napędza cewkę indukcyjną. W większości systemów ogrzewania indukcyjnego, jest to najdroższy pojedynczy element i jednocześnie determinuje granicę wydajności dla wszystkiego, co następuje później.
gdy inżynierowie przeglądają kartę katalogową zasilacza, pierwsze dwie wartości, na które zwracają uwagę, to moc wyjściowa w kilowatach i częstotliwość w kilohercach. oba są ważne. ale nie pokazują pełnego obrazu — a poleganie tylko na tych dwóch liczbach jest jednym z najczęstszych błędów specyfikacji popełnianych przez osoby kupujące po raz pierwszy.
Kluczowe specyfikacje, które należy sprawdzić przed zakupem:
— Nominalna moc wyjściowa (kW) oraz czy dotyczy to pracy ciągłej czy przerywanej
— Częstotliwość robocza lub zakres częstotliwości (kHz) — stałe lub regulowane
— Cykl pracy przy Twoim tempie produkcji, nie tylko wartość na tabliczce znamionowej
— Napięcie wejściowe, liczba faz, i wymagany prąd połączenia
— Możliwość dopasowywania obciążenia — skuteczność radzenia sobie ze zmianami impedancji cewki i przedmiotu obrabianego
— Rodzaj sterowania mocą — napięcie, kąt fazowy, lub cyfrowe sterowanie DSP
— Wymagania dotyczące chłodzenia (natężenie przepływu wody i zakres temperatur na wlocie)
— Interfejs komunikacyjny — dyskretne I/O, fieldbus, lub Ethernet do integracji fabrycznej
— Diagnostyka usterek i dostępność serwisowa — czy zespół techniczny może uzyskać dostęp do potrzebnych komponentów?
Wybór mocy nie oznacza po prostu zakupu najwyższej mocy kW, na jaką pozwala Twój budżet. Nadmiernie duży zasilacz zwiększa koszty, zajmuje powierzchnię na podłodze, i może mieć trudności z zapewnieniem stabilnego, niskiego poboru mocy dla wrażliwych procesów. Niewielki zasilacz, z drugiej strony, prowadzi do długich cykli, zachęca operatorów do uruchamiania systemu powyżej jego wartości znamionowych, i zapewnia niespójne wyniki — szczególnie w przypadku większych detali lub linii o dużej wydajności. Aby uzyskać głębszy wgląd w dopasowanie mocy do procesu, Czytać Dobór mocy dla nagrzewania indukcyjnego.
Dlaczego częstotliwość ma znaczenie dla Twojego przedmiotu obrabianego
Częstotliwość określa, jak głęboko indukowany prąd wnika w przedmiot obrabiany – innymi słowy, głębokość odniesienia, na której wokół 87% generowanego ciepła. Niskie częstotliwości (1–10 kHz) umożliwiają głębszą penetrację prądu, co jest korzystne przy nagrzewaniu dużych prętów, bloki metalowe, lub grubościenne rury. Wyższe częstotliwości (100–400 kHz), w przeciwieństwie do tego, skoncentrować ciepło blisko powierzchni — niezbędne do płytkiego utwardzania dyfuzyjnego, lutowanie małych połączeń, lub nagrzewanie cienkich przekrojów bez przegrzania rdzenia.
System o niewłaściwej częstotliwości może nadal nagrzewać część. Jednak, robi to powoli, z niską wydajnością, lub z nieprawidłowym rozkładem ciepła – a operatorzy spędzają swoje zmiany na kompensowaniu decyzji podjętej już na etapie składania zamówienia. Dowiedz się więcej w naszym przewodniku do dobór częstotliwości do nagrzewania indukcyjnego.
2. Cewka indukcyjna: Gdzie tworzona jest precyzja
Cewka indukcyjna to element, w którym energia elektromagnetyczna zamienia się w ciepło w obrabianym materiale. Dobrze zaprojektowana cewka dostarcza właściwy wzór ciepła o odpowiedniej wydajności, cykl za cyklem. Źle zaprojektowana cewka marnuje energię, powoduje nierównomierne ogrzewanie, i ulega awarii przedwcześnie — czasem zaledwie kilka dni po uruchomieniu.
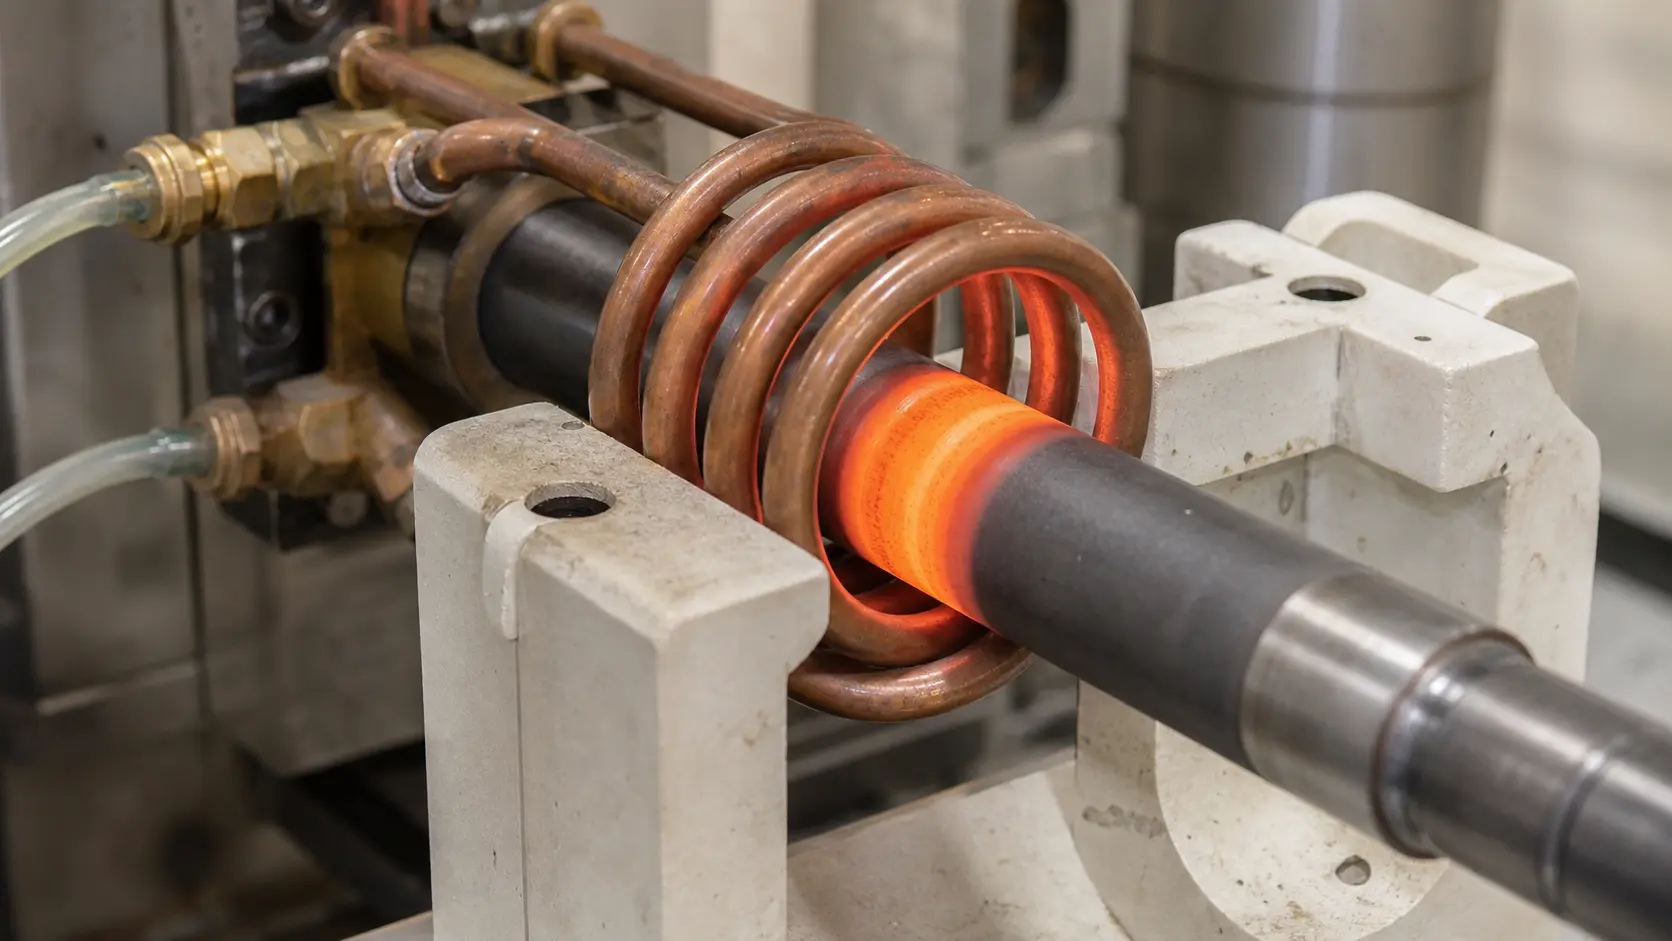
Większość cewek przemysłowych wykonana jest z rur miedzianych lub obrabianych przewodów miedzianych — i są puste, aby woda chłodząca mogła przez nie przepływać. Cewka działa zarówno jako przewodnik elektryczny, jak i wymiennik ciepła. Działa na styku wysokiego prądu, wysokiej temperatury, oraz naprężeń mechanicznych wynikających z obciążenia i rozładowania części. Gdy wydajność systemu grzewczego indukcyjnego nie spełnia oczekiwań, cewka jest zwykle pierwszym punktem do sprawdzenia.
typowe typy cewek w środowiskach produkcyjnych:
— Cewki jednowarstwowe — najprostszy projekt, stosowane do miejscowego ogrzewania małych obszarów
— Cewki wielowarstwowe spiralne — powszechny podstawowy projekt dla prętów okrągłych, wały, i rur
— Cewki typu pancake — płaskie spirale używane do ogrzewania czołowych powierzchni, końców, lub płaskich powierzchni
— Cewki kanałowe — ukształtowany kanał do ciągłego ogrzewania drutów lub taśm
— Cewki typu hairpin — w kształcie litery U, do ogrzewania między dwoma odnóżami, często używane w lutowaniu koszykowym
— Cewki o średnicy wewnętrznej (ID) — do ogrzewania wnętrza otworów lub komór
— Wzmacniające skanowanie induktory — wąski pojedynczy zwój z wbudowanym chłodzeniem do hartowania progresywnego
— Cewki o niestandardowym kształcie — projektowane zgodnie z konkretną geometrią części, aby zapewnić równomierne nagrzewanie
— Cewki do lutowania z koncentratorami topnika — skupiają pole magnetyczne na określonym obszarze połączenia
Cewka nie jest produktem gotowym. W każdym procesie wykraczającym poza proste nagrzewanie końca pręta lub sporadyczne użycie laboratoryjne, Cewka zaprojektowana na zamówienie często zwraca się w ciągu kilku tygodni dzięki szybszym cyklom, mniejsza ilość odpadów, i dłuższa żywotność cewki. Traktuj cewkę jako część procesu — nie jako akcesorium, które zamawiasz z katalogu po przybyciu źródła zasilania.
Odległość sprzężenia: przerwa, która decyduje o wydajności
Odległość między cewką a obrabianym elementem — znana jako odległość sprzężenia — bezpośrednio kontroluje wydajność przekazywania energii z cewki do części. Większa przerwa oznacza, że więcej linii pola magnetycznego nie przechodzi przez obrabiany element, a więcej energii wraca do źródła zasilania jako moc bierna. Mniejsza szczelina poprawia połączenie, ale pozostawia mniej miejsca na tolerancje wymiarowe części, rozszerzalność cieplna, i luz mechaniczny.
W produkcji, uchwyt musi utrzymywać część w stałej odległości sprzęgania w każdym cyklu. A 1 mm odchylenie położenia części może prowadzić do mierzalnej różnicy w schemacie ogrzewania, szczególnie przy wyższych częstotliwościach lub w lokalnych zastosowaniach grzewczych. Jeśli operatorzy ręcznie umieszczają części w cewce, na oko, należy się spodziewać różnic — niezależnie od tego, jak dobry jest zasilacz.
3. Chłodzenie: komponent, którego wymagany rozmiar jest niedoceniany przez większość kupujących
Każdy element systemu ogrzewania indukcyjnego który przewodzi prąd, wytwarza ciepło — źródło zasilania, transformator wyjściowy, szyny zbiorcze, a zwłaszcza cewka. Bez odpowiedniego chłodzenia, urządzenie wyłącza się z powodu funkcji ochronnych, działa ze zmniejszoną mocą, lub zawodzi. Układ chłodzenia nie obsługuje akcesoriów. Jest to istotna część, która przenosi obciążenie procesowe, oraz komponent, którego rozmiar kupujący po raz pierwszy często źle oceniają.
Większość systemów przemysłowych używa zamkniętego obiegu chłodzenia wodą. Pompa krąży oczyszczoną wodę przez źródło zasilania i cewkę, a następnie przez wymiennik ciepła lub chłodziarkę, aby usunąć pochłonięte ciepło. Zapotrzebowanie na chłodzenie wzrasta wraz z poziomem mocy, cyklu pracy, temperaturą środowiska produkcyjnego, oraz projektem cewki — ściśle dopasowana cewka pracująca przy wysokim natężeniu prądu i 100% cykl pracy wymaga znacznie większego chłodzenia niż cewka o większej odległości sprzężenia, używana w krótkich seriach.
co obejmuje kompletny obwód chłodzenia:
— Pompa odpowiednio dobrana do wymaganego przepływu i spadku ciśnienia w systemie
— Wymiennik ciepła (powietrze–woda lub woda–woda) lub chłodziarka mechaniczna
— Zbiornik o wystarczającej pojemności jako bufor termiczny
— Czujniki przepływu i manometry na każdym obwodzie chłodzonym
— Czujniki temperatury na wlocie i wylocie krytycznych komponentów
— Filtry lub sitka wychwytujące zanieczyszczenia, zanim dotrą one do wąskich kanałów wężownicy
— Kontrola przewodności — monitoruje jakość wody i uruchamia działania konserwacyjne
— Węże, kolektory, i szybkozłącza przystosowane do ciśnienia i temperatury
Jakość wody nie jest drobnym szczegółem. Nieuzdatniona woda roślinna zawiera rozpuszczone minerały, które osadzają się na gorących powierzchniach miedzi, spowodować korozję kanałów, zatkać wąskie przejścia wężownicy, i z czasem zmniejszyć przepływ.
Zamknięty obieg z uzdatnioną wodą – dejonizowaną lub destylowaną, przy przewodności poniżej 10 μS/cm — początkowo kosztuje więcej, ale zapobiega większości awarii związanych z chłodzeniem. Dla pełnego wyjaśnienia, zobacz nasz przewodnik do systemy chłodzenia wodnego dla nagrzewania indukcyjnego. Dla procesów niskomocowych lub zastosowań mobilnych, systemów chłodzonych powietrzem całkowicie eliminuje obwód wodny, choć kosztem maksymalnej mocy i ciągłej pracy.
blokady chłodzenia to niskokosztowa ochrona
przełączniki przepływu i czujniki temperatury na każdym obwodzie chłodzenia chronią sprzęt przed uszkodzeniami. jeśli przepływ wody spadnie lub temperatura wylotu przekroczy bezpieczny poziom nastawiony, system musi uruchomić alarm lub wyłączyć się zanim dojdzie do uszkodzenia. Te blokady nie są opcjonalne — zwłaszcza w zautomatyzowanych komórkach, gdzie żaden operator nie monitoruje termometru. A $200 przełącznik przepływu może zapobiec $15,000 naprawa zasilacza.
4. Uchwyt roboczy & ruch: Dlaczego identyczne części nagrzewają się inaczej
Jeśli obrabiany element nie znajduje się w tej samej pozycji względem cewki w każdym cyklu, wynik nagrzewania nie jest taki sam — nawet jeśli zasilanie, cewce, i chłodzenie są idealne. Trzymanie robocze zmienia proces nagrzewania indukcyjnego z „umiejętności operatora” w „powtarzalność możliwą do osiągnięcia przez maszynę”. Jest to różnica pomiędzy częściami, które przeszły kontrolę, a częściami, które wracają do naprawy.
Odpowiednia metoda mocowania zależy od geometrii części, czas cyklu, metoda obciążenia, oraz jak wąskie są wymagane tolerancje procesu. W przypadku stacji lutowniczej o małej objętości w zupełności wystarczy proste, ręczne gniazdo ustalające. Na linii hartowania o dużej wydajności, produkującej komponenty o krytycznym znaczeniu dla bezpieczeństwa, jednak, może być wymagany rotacyjny opraw sterowany serwomechanizmem z detekcją obecności części.
Powszechne metody utrzymania i obsługi elementów:
— Osprzęt ręczny — operator ustawia obrabiany przedmiot; najprostsze i najbardziej opłacalne rozwiązanie
— Oprawki pneumatyczne — stała siła zaciskania i szybkie zwalnianie
— Stoły obrotowe — wielostacjonalne do równoległego załadunku-ogrzewania-rozładunku
— Maszyny indeksujące — transport w stałej kolejności między stanowiskami
— Suwaki sterowane serwologią — pozycja programowalna, szybkość, oraz czas zatrzymania dla procesów skanowania
— Liniowe systemy przenoszenia — belka lub taśma przenosząca do przepływu produkcji liniowej
— Systemy pick-and-place — dla małych części przy dużych prędkościach
— Załadunek robotem — elastyczne pozycjonowanie w przypadku złożonych geometrii lub mieszanych numerów części
Wybór materiału na osprzęt ma większe znaczenie, niż się wydaje
Każdy materiał przewodzący w pobliżu cewki indukcyjnej może absorbować energię, przegrzać, zniekształcać pole magnetyczne, lub zmniejszyć wydajność. Oprawy w pobliżu cewki są zwykle wykonane z ceramiki, kompozyty wzmocnione włóknem szklanym, austenityczna stal nierdzewna (niska przepuszczalność magnetyczna w temperaturze), lub miedź chłodzona wodą. Niewłaściwy wybór materiału może zamienić oprawę w niezamierzony element grzewczy — odbierając moc obrabianemu przedmiotowi i stwarzając zagrożenie dla bezpieczeństwa.
Ruch jako zmienna procesowa, nie tylko obsługa materiału
Niektóre zastosowania wymagają kontrolowanego ruchu względnego między cewką a obrabianym elementem. klasycznym przykładem jest utwardzanie skanowanie: cewka i głowica hartująca poruszają się wzdłuż wału lub koła zębatego z zaprogramowaną prędkością, tworząc jednolitą warstwę utwardzaną.
Prędkość ruchu, obrót przedmiotu obrabianego, poziomu mocy, i czas hartowania działają razem. Jeśli jeden z tych parametrów zostanie zmieniony bez dostosowania pozostałych, wynik metalurgiczny ulega zmianie. W takich zastosowaniach, system ruchu jest częścią procesu obróbki cieplnej — a nie oddzielną funkcją transportu materiału.
5. Sterowanie i czujniki: Przekształcanie receptur operacyjnych w powtarzalność
Nowoczesne sterowanie w nagrzewaniu indukcyjnym wykracza daleko poza włącznik/wyłącznik i timer. Systemy oparte na PLC z ekranami dotykowymi HMI sterują rampami mocy, czas nagrzewania, dobór częstotliwości, obrót przedmiotu obrabianego, prędkością podawania, czasem hartowania, i stan chłodzenia — wszystkie zapisane jako receptury operacyjne, które można wybrać według numeru części. Dla kierownika produkcji, oznacza to różnicę między „operatorem, który wie, jak wykonać to zadanie” a „każdy przeszkolony operator może wykonać to zadanie”.
Do czego zazwyczaj służą regulatory ogrzewania indukcyjnego:
— Wartość zadana poziomu mocy i szybkość rampy (miękki start, aby uniknąć szoku termicznego)
— Czas nagrzewania i czas utrzymywania z dokładnością do 0,1 sekundy
— Wybór częstotliwości lub automatyczne strojenie w celu dopasowania do impedancji cewki
— Wybór cewki lub stacji w systemach z wieloma cewkami
— Prędkość i kierunek obrotu obrabianego elementu
— Prędkość posunięcia i długość skoku dla procesów progresywnych
— Opóźnienie hartowania, przepływ, oraz czas trwania
— Monitorowanie przepływu i temperatury wody chłodzącej z ograniczeniami alarmowymi
— Przechowywanie i wycofanie receptur pracy według numeru części
— Historia alarmów i rejestrowanie usterek do diagnostyki konserwacyjnej
— Liczba produkcji i śledzenie czasu cyklu
Podstawową decyzją jest to, ile kontroli faktycznie potrzebuje Twój proces — a nie ile funkcji może wymienić dostawca.
Prosta ręczna stacja lutowania może potrzebować tylko zasilania, czas, i pedału nożnego. Zautomatyzowana komórka utwardzania produkująca części układu napędowego o krytycznym znaczeniu dla bezpieczeństwa, jednak, może wymagać sterowania temperaturą w pętli zamkniętej, zarządzania recepturami z poziomami dostępu, pozyskiwania danych dla każdego cyklu, i identyfikowalności do pojedynczych numerów seryjnych części. Dopasuj systemy sterowania do procesu — a nie do karty danych.
Dopasuj poziom złożoności sterowania do ryzyka procesu. Więcej funkcji zwiększa koszty, wymagania szkoleniowe, i potencjalne źródła błędów. Odpowiedni system sterowania to najprostszy system, który niezawodnie utrzymuje Twój proces w określonych granicach.
Monitorowanie temperatury: pomiar, który myli nowych nabywców
Pomiar temperatury części podczas nagrzewania indukcyjnego nie jest tak prosty jak włożenie termopary. Stan powierzchni, zmiana emisyjności w zależności od części, para lub dym w obszarze nagrzewania, ruch przedmiotu obrabianego, oraz ograniczony dostęp optyczny przez cewkę wpływają na dokładność czujnika.
Popularne opcje monitorowania temperatury, od najprostszych po najbardziej zaawansowane:
— Pirometry na podczerwień — bezkontaktowe, szybka reakcja, ale zależy od emisyjności; muszą być prawidłowo ustawione optycznie
— Kamery termowizyjne — pełnoobszarowa mapa temperatur, przydatne do sprawdzania schematu ogrzewania i konfiguracji
— Termopary — pomiar kontaktowy, dokładny, ale wolno reagujący i wrażliwy na położenie montażowe
— Poprocesowe badanie twardości i metalurgiczne badanie przekrojów — norma odniesienia, nie w czasie rzeczywistym, ale krytyczne dla weryfikacji
Do wielu procesów produkcyjnych, praktyczna ścieżka jest prostsza: zweryfikuj ustalony przepis dotyczący czasu, moc, i ruchu podczas początkowej uruchomienia poprzez testy metalurgiczne, a następnie monitoruj zmienne procesowe, które utrzymują ten przepis pod kontrolą.
Ściganie natychmiastowej wartości temperatury, która może być zawodna w warunkach produkcji, jest często bardziej ryzykowne niż stabilizacja zweryfikowanego przepisu. Zamknij pętlę wokół tego, co możesz mierzyć powtarzalnie. I ustabilizuj wszystko inne.
6. Integracja systemu: Dlaczego zakup komponentów osobno zawodzi
Oto błąd, który często pojawia się podczas pierwszych zakupów komponentów systemu nagrzewania indukcyjnego: kupowania zasilania od jednego dostawcy, cewki od innego, montażu chłodzenia z infrastruktury elektrowni, budowy armatury na miejscu, a następnie oczekiwania, że wszystko będzie działać jako jeden system od pierwszego dnia.
to rzadko się zdarza — albo przynajmniej nie bez tygodni rozwiązywania problemów i przeróbek, które zużywają pieniądze, które myślałeś, że zaoszczędziłeś na oddzielnym pozyskiwaniu.
Te komponenty są powiązane w sposób, którego pojedyncze karty katalogowe nie ujawniają. Zakres częstotliwości zasilacza ogranicza projekt cewki. Projekt cewki determinuje zapotrzebowanie na chłodzenie. Wydajność chłodzenia ogranicza maksymalny cykl pracy. Oprawa kontroluje spójność sprzężenia, co bezpośrednio wpływa na to, ile mocy proces faktycznie absorbuje. A układy sterowania muszą komunikować się z zasilaczem, systemem ruchu, i czujnikami w tym samym oknie czasowym.
Gdy komponenty są określane w izolacji od siebie, luki między nimi stają się twoim problemem przy zlecaniach — i żadna gwarancja od żadnej strony nie obejmuje tego stwierdzenia: 'Część drugiej strony nie współpracowała z naszą częścią.'
Pięć błędów w specyfikacji, które zdarzają się w kółko:
— Kupowanie kW bez testowania procesu. Zasilacz 50 kW może nagrzać 50 pręt o średnicy mm. Ale czy może nagrzać twój pręt, w tempie, którego potrzebujesz i z wymaganą jednorodnością temperatury? Sam wskaźnik mocy nie odpowiada na to pytanie. To, czy te kilowaty zostaną przekształcone w użyteczne ciepło, czy zmarnowane w postaci elektryczności, w pełni zależy od konstrukcji cewki, częstotliwość, sprzężenia, i powtarzalności urządzenia.
— Traktowanie cewki jak standardowej części katalogowej. Niektóre proste zastosowania działają ze standardowymi cewkami. Większość procesów produkcyjnych, jednak, nie działa — albo działają, ale wolno i z dużymi wahaniami procesu. Nieodpowiednia cewka prowadzi do nierównomiernego nagrzewania, niskiej efektywności elektrycznej, długich cykli, lub przedwczesnej awarii cewki. W większości przypadków, koszt niestandardowej cewki jest niższy niż koszt przestojów i odpadów spowodowanych używaniem nieodpowiedniej cewki.
— Nieoszacowanie wymagań chłodzenia. Problemy z chłodzeniem często objawiają się sporadycznymi przestojami, niższa wydajność przy wysokich cyklach pracy, uszkodzenie cewki, lub kody awarii zasilania, które wydają się nie mieć związku z chłodzeniem. Pojemność chłodzenia musi być zaprojektowana na szczytowe zapotrzebowanie przy maksymalnym cyklu pracy, nie na średnie zapotrzebowanie — i powinna uwzględniać zapas na dni o wysokiej temperaturze otoczenia, wyeksploatowane wymienniki ciepła, i przyszłe zwiększenie produkcji.
— Ignorowanie różnic w przychodzących częściach. Alternatywne gatunki materiałów, zmiany stanu powierzchni, wahania masy w partii, i tolerancje w pozycjonowaniu części wpływają na wynik nagrzewania. Jeśli przychodzące części znacznie się różnią, Twój system musi zawierać wymagane elementy sterujące, trzymanie pracy, lub ograniczenia procesu, aby poradzić sobie z tą różnicą – lub należy zaostrzyć specyfikacje przychodzących części.
— Oddzielenie automatyzacji od projektowania procesów. Automatyzacja musi wspierać proces grzewczy i nie może ograniczać się tylko do przesuwania części. Czas cyklu, dokładności pozycjonowania, prędkości obrotowej, dostawy kalującej, oraz dostępności czujników muszą być zaprojektowane tak, aby odpowiadały cyklowi nagrzewania indukcyjnego. jeśli automatyzacja jest dodawana dopiero po zdefiniowaniu procesu grzewczego, zwykle wymusza kompromisy, które później stają się widoczne w danych jakościowych.
Określ proces przed określeniem sprzętu
Przed wysłaniem RFQ, zdefiniuj szczegóły techniczne, które później zadecydują o decyzji dotyczącej każdego komponentu — materiału i gatunku części, strefa grzewcza i jej geometria, temperaturę początkową i docelową, wymagany czas nagrzewania, wydajność produkcji, głębokość obudowy lub projekt złącza, jeśli ma to zastosowanie, dostępna instalacja elektryczna i woda chłodząca, ślad stopy, poziom umiejętności operatora, i wymagania dotyczące dokumentacji jakościowej.
System lutowania i system utwardzania mogą wykorzystywać ten sam numer modelu zasilacza, ale cewka, przyrząd, wymagania dotyczące chłodzenia, logika sterowania, a etapy walidacji procesu są zupełnie inne. Im dokładniej zdefiniujesz proces na początku, tym mniej niespodzianek napotkasz podczas uruchamiania.
Ogólne wskazówki dotyczące specyfikacji systemu, znajdziesz w naszym artykule o wybór systemu hartowania indukcyjnego. Rozważania specyficzne dla procesu, gdy łączenie odbywa się zamiast obróbki cieplnej, nasz przewodnik po lutowanie indukcyjne wyjaśnia, jakie zmiany następują.
Jak zmieniają się priorytety komponentów w zależności od zastosowania
Te same sześć komponentów pozostaje ważnych w każdym systemie nagrzewania indukcyjnego, ale ich względne znaczenie zmienia się w zależności od procesu. Stacja do lutowania na fali priorytetowo traktuje precyzję i dostępność połączenia. System utwardzania priorytetowo traktuje gęstość mocy i integrację szybkiego chłodzenia. Kupno odpowiedniego systemu oznacza wiedzę, które zmienne muszą być dostosowane do Twojej aplikacji.
| Zastosowanie | Priorytet źródła zasilania | Priorytet cewki | Wymagania chłodzenia | Złożoność sterowania |
|---|---|---|---|---|
| Miedź i lutowanie miękkie | Moc średnia kW, wyższa częstotliwość (100–400 kHz), dokładna kontrola przy niskiej mocy | Skoncentrowany strumień magnetyczny, geometria specyficzna dla połączenia, dostęp operatora do podawania metalu wypełniającego | Niska do średniej | Nisko — czas + przepis mocy, pedał nożny lub prosty HMI |
| Hartowanie indukcyjne | Wysoka gęstość mocy, częstotliwość dopasowana do głębokości wtopienia, szybkie tempo nagrzewania | skanowanie lub jedno uderzenie z zintegrowanym hartowaniem, wąska szczelina sprzęgająca | Wysoka — produkcja ciągła, a hartowanie dodaje obciążenie cieplne | Wysoka — przepis + temperatura + czasem hartowania + ruch + akwizycja danych |
| Kucie / Podgrzewanie walcówki | wysoka moc kW, niższą częstotliwość (1–10 kHz) do podgrzewania przez przekrój, wysoki cykl pracy | Wielowarstwowa helisa, solidne do ciągłego podawania, jednolite nagrzewanie wzdłuż przedmiotu obrabianego | Bardzo wysoka — niemal ciągła praca | Średnia — temperatura + szybkość podawania + blokada bezpieczeństwa z prasą lub młotem |
| Dopasowanie skurczowe | Moc od niskiej do średniej kW, krótki cykl, niski obowiązek | Pojedynczy obrót lub prosta spirala, szybka zmiana przedmiotu obrabianego | Niski | Nisko — czas + moc, często obsługa ręczna |
5 ciągle pojawiające się błędy w specyfikacji
— Kupowanie kW bez walidacji procesu. A 50 Źródło prądu o kW może ogrzać a 50 mm bar — ale czy może się nagrzać twojego bar według stawki Ty wymagać iz twojego wymagania dotyczące jednolitości?
— Traktowanie cewki jak pozycji katalogowej. Niewłaściwa cewka marnuje energię, tworzy złom, i wcześnie kończy się niepowodzeniem. Cewka zaprojektowana na zamówienie zwraca się w ciągu kilku tygodni.
— Dobieranie chłodzenia na poziomie średnim, a nie szczytowym. Awarie chłodzenia zdarzają się w najgorętsze dni i przy najwyższym cyklu pracy. Margines bezpieczeństwa jest tańszy niż przestój produkcji.
— Ignorowanie zmienności dostarczanych części. Materiał, powierzchnia, masa — jeśli twoje części się różnią, twój system potrzebuje niezbędnej kontroli lub mocowania, aby skompensować te różnice.
— Oddzielenie automatyzacji od projektowania procesów. Jeśli dodasz automatyzację dopiero po określeniu procesu podgrzewania, kompromisy wyraźnie pokażą się w twoich danych jakościowych.
Klucz na wynos
Większość problemów z nagrzewaniem indukcyjnym nie zaczyna się od złego zasilacza. Zaczynają się, gdy pojedynczy komponent systemu nagrzewania indukcyjnego jest określony w izolacji od innych komponentów. Sześć głównych komponentów — zasilacz, cewce, chłodzenia, uchwyt dla przedmiotu obrabianego, sterowania, i integracja systemu — muszą być traktowane jako jeden zaprojektowany system, a nie jako lista zakupów.
Jeśli najpierw zdefiniujesz proces, a następnie dopasujesz do niego komponenty, komponenty systemu będą współpracować. Jeśli najpierw kupisz komponenty, a potem je połączysz, wydasz swój budżet na uruchomienie na rozwiązywanie problemów i przeróbki — i odkryjesz, że najdroższy element to ten, którego nie sprawdziłeś wystarczająco dokładnie.
Q: Czy mogę użyć tego samego źródła zasilania do lutowania i hartowania?
A: Czasami, ale nie bez zmiany narzędzi i parametrów procesu. Lutowanie zazwyczaj wymaga niższej gęstości mocy, Lokalne ogrzewanie, oraz ręcznego lub półautomatycznego podawania części. Hartowanie, w przeciwieństwie do tego, często wymaga wyższej gęstości mocy, kontrolowanej głębokości wartswy wierzchniej, zintegrowanego hartowania, i dokładniejszego czasu cyklu. Zasilacz o odpowiednio szerokim zakresie częstotliwości i mocy może wspierać oba procesy, ale cewka, przyrząd, układ chłodzenia, a przepisy sterowania będą się różnić. Planuj dwa zestawy narzędzi — nie jedną maszynę, która wykonuje oba procesy bez zmiany ustawień.
Q: Czy warto zapłacić więcej za niestandardową cewkę indukcyjną?
A: Dla każdego procesu produkcyjnego, który wykracza poza proste podgrzewanie końca pręta lub okazjonalne użycie laboratoryjne: Tak. Cewka niestandardowa zaprojektowana pod kątem geometrii części i konkretnego celu ogrzewania zazwyczaj zwraca się w ciągu kilku tygodni dzięki krótszym czasom cykli, niższe stawki złomu, i dłuższa żywotność cewki. Gotowe, standardowe cewki nadają się do zastosowań ogólnych, ale rzadko zapewniają najlepszą wydajność w konkretnym procesie produkcyjnym. Jeśli Twój proces trwa dłużej niż kilka godzin tygodniowo, cewka nie jest właściwym miejscem do oszczędzania pieniędzy.
Uzyskaj recenzję systemu opartą na aplikacji
Udostępnij rysunek części, materiał, docelowa temperatura, i tempo produkcji u nas. Nasz zespół inżynierów może pomóc Ci ocenić wymagania dotyczące mocy, częstotliwość, projekt cewki, chłodzenia, i automatyzacji dla Twojego procesu.


