
5 entscheidende Faktoren bei der Auswahl einer Induktionsanlassmaschine
Bei der Auswahl einer Induktions-Anlassmaschine geht es nicht darum, die höchste Leistungsangabe oder den niedrigsten Preis zu wählen. Entscheidend ist, die Anlage auf Ihr Werkstück abzustimmen — 재료 작업, 기하학, 치엘헤르테와 두어차츠. Eine gut spezifizierte Maschine macht das Anlassen aus einem Batch-Engpass zu einem schnellen, wiederholgenauen Inline-Schritt. Eine schlecht abgestimmte Anlage erzeugt ungleichmäßige Härte, verschwendet Energie und kann mit dem Rest der Linie nie ganz Schritt halten.
Das Anlassen verwandelt ein hartes, aber sprödes abgeschrecktes Teil in eine zähe, einsatzbereite Komponente. 인덕션은 오븐보다 더 빠르고 통제된 방식으로 이를 처리합니다 — jedoch nur, 기계가 올바르게 사양화되어 있다면. 다음 다섯 가지 요소가 결정 지점입니다, 이를 결정한다, 이 선의 어느 쪽에 위치하게 되는지.
Inhaltsverzeichnis
| 1. 작업물의 요구 사항을 이해하십시오 | 2. 올바른 출력과 주파수를 선택하십시오 |
| 3. 온도 제어의 정확성을 평가하십시오 | 4. 자동화를 고려하십시오 & 생산 능력 |
| 5. 신뢰할 수 있는 장비 공급업체를 선택하십시오 | Induktion vs. 오븐에서의 전통적인 담금질 |
| 주요 발견 사항 | 자주 묻는 질문(FAQ) |
1. 작업물의 요구 사항을 이해하십시오
Der erste und wichtigste Schritt besteht darin, genau zu definieren, was Sie anlassen müssen. Eine Induktions-Anlassmaschine, die für Nockenwellen in der Automobilindustrie perfekt funktioniert, kann für Hydraulikstangen mit großem Durchmesser völlig ungeeignet sein. Werkstückgeometrie, Material und die Zielwerte der Eigenschaften nach dem Anlassen bestimmen 모든 것, 다나흐 폴트였다 — 스풀렌디자인, Leistungsniveau, Frequenz und ob Sie Einzelhub- 또는 Scan-Anlassen benötigen.
Beginnen Sie damit, diese fragen für jede Teilefamilie zu beantworten, die Sie bearbeiten möchten:
— Werkstoffgüte: Handelt es sich um Stahl mit mittlerem Kohlenstoffgehalt, legierten Stahl oder Werkzeugstahl? Unterschiedliche Legierungen werden in verschiedenen temperaturbereichen angelassen, und dieselbe Härte zu erreichen.
— Abmessungen und masse: Eine massive Welle mit 80 음 더크메서 님트럼 더 많은 사람들이 우리를 가리키는 것, Selbst bei gleicher Frequenz.
— Anlasszone: Benötigen Sie ein Anlassen des gesamten Bauteils nach dem Durchhärten oder ein lokales Anlassen einer bestimmten Verschleißfläche nach dem Induktionshärten?
— Zielhärte und mechanische Eigenschaften: Anlassen bei 200°C erzeugt ein anderes Verhältnis von Zähigkeit zu Härte als Anlassen bei 550°기음. Kennen Sie Ihre Spezifikation, bevor Sie die Maschine spezifizieren.
— Jahresvolumen und Losgröße: Eine Maschine, die für 5.000 Teile pro Jahr ausgelegt ist, 한 번의 안더들이 한 번, die für 500.000 게보 우르드.
케르노사지는 네 손: 하나 인도 산라스마신 sollte nach Ihrem anspruchsvollsten Bauteil spezifiziert werden, nicht nach dem durchschnittlichen. Wenn die Maschine den größten Durchmesser, die engste Toleranz und das Bauteil mit dem höchsten Durchsatz in Ihrem Teilespektrum bewältigen kann, kann sie auch alles andere bewältigen.
2. 올바른 출력과 주파수를 선택하십시오
Leistung und Frequenz sind die beiden elektrischen Parameter, die direkt steuern, wie schnell und wie tief sich das Bauteil beim Anlassen erwärmt. Sind sie richtig gewählt, 그것은 가능한 가장 짧은 사이클 시간에 균일한 가열을 의미합니까. 그것들이 잘못 선택된 것입니까, 그것이 표면 과열을 초래합니까, 핵심 온도가 불충분하거나 에너지 비용이 증가합니까, 당신의 마진을 줄이는.
실용적인 출발점으로 간주된다:
— 중주파 시스템 (1–10 kHz) 시동 시 일꾼 역할을 한다. 그들은 더 깊은 열 침투를 제공하며 샤프트, Zahnräder, 베어링 링 및 중간에서 큰 단면을 가진 다른 부품에 적합하다.
— 고주파 시스템 (10–30 kHz) funktionieren gut bei Bauteilen mit kleinem Durchmesser und lokalen Anlasszonen, bei denen die Erwärmungstiefe strikt auf die Randschicht begrenzt werden muss.
— Leistungsniveau sollte auf Ihre erforderliche Zykluszeit und Bauteilmasse abgestimmt sein — und nicht einfach auf den maximal verfügbaren Wert eingestellt werden. Überdimensionierung verschwendet Kapital und Energie; Unterdimensionierung erzeugt einen Engpass. Ziehen Sie die Leistungsanforderungen für Induktionserwärmung heran, wenn Sie Ihre Ausgangsbasis berechnen.
Ein erfahrener Lieferant wird Ihre Bauteilgeometrie im Hinblick auf Frequenz- und Leistungsoptionen modellieren, anstatt die Maschine mit der höchsten Spezifikation aus seinem Katalog anzubieten. Bitten Sie darum, die Simulation des Erwärmungsprofils für Ihr konkretes Werkstück zu sehen, bevor Sie sich festlegen.
3. 온도 제어의 정확성을 평가하십시오
Erfolgreiches Anlassen beruht im Kern auf Temperaturpräzision. Im Gegensatz zum Härten, bei dem deutlich über den Umwandlungspunkt erhitzt wird, arbeitet das Anlassen in einem engeren Fenster — typischerweise von 150°C bis 650°기음, abhängig von Legierung und Zielhärte. Eine Überschreitung um 20 Grad kann die Härte unter die Spezifikation senken. Eine Unterschreitung lässt Eigenspannungen im Bauteil zurück.
Moderne Systeme zum 인덕션 어닐링 verwenden eine Regelung im geschlossenen Regelkreis, um die Temperatur innerhalb enger Toleranzbänder zu halten. Wichtige Merkmale, auf die Sie achten sollten:
— Rückmeldung über Infrarot-Pyrometer oder Wärmebildkamera — berührungslose Temperaturmessung in der erhitzten Zone, die Echtzeitdaten an die Stromversorgung zurückführt.
— Leistungsregelung im geschlossenen Regelkreis — das System erhöht oder reduziert die Ausgangsleistung automatisch, um den Sollwert zu halten, und kompensiert dabei Schwankungen bei Teilemasse, Eingangstemperatur oder Liniengeschwindigkeit.
— Rezeptspeicherung für mehrere Teilenummern — sobald ein Anlassprofil für ein bestimmtes Teil feinabgestimmt ist, sollte es per Tastendruck abrufbar sein. Das ist unerlässlich für Betriebe, die mehr als nur eine Handvoll SKUs verarbeiten.
— Datenprotokollierung und Rückverfolgbarkeit — die Aufzeichnung von Temperaturkurven je Charge unterstützt Qualitätsaudits und hilft, Prozessdrift zu erkennen, bevor Ausschuss entsteht.
Ohne präzise Temperaturregelung wird der Geschwindigkeitsvorteil der Induktionserwärmung irrelevant — denn Sie verbringen am Ende genauso viel Zeit mit Nacharbeit und Prüfung, wie Sie beim Erwärmen eingespart haben.
4. 자동화 & Produktionskapazität berücksichtigen
Ihre Anlassanlage sollte sowohl Ihr aktuelles Produktionsvolumen als auch Ihr geplantes Wachstum in den nächsten drei bis fünf Jahren unterstützen. Eine zu kleine Auslegung zwingt Sie früher als erwartet zurück in den Markt für eine zweite Maschine. Eine Überdimensionierung ohne Automatisierung bedeutet, dass Sie für Kapazität bezahlen, die Sie nicht vollständig nutzen können.
Die wichtigsten Überlegungen lassen sich in Durchsatz und Integration unterteilen:
— Zykluszeit vs. 주기 시간: Kann die Maschine einen Anlasszyklus innerhalb des erforderlichen Linientakts abschließen? Berücksichtigen Sie in dieser Berechnung die Zeit zum Be- und Entladen der Teile, nicht nur die Erwärmungszeit.
— Manuell, halbautomatisch oder vollautomatisch: Ein manuelles Ladesystem kann für 50 Teile pro Tag geeignet sein. Bei 500 Teilen pro Schicht wird eine automatische Zuführung mit Förderband- oder Roboterintegration zur zwingenden Voraussetzung für gleichbleibende Qualität.
— Schneller Wechsel: Wenn Sie mehrere Teilefamilien anlassen, achten Sie auf werkzeuglosen Spulenwechsel, rezeptbasierte Parameterumschaltung und verstellbare Teileaufnahmen. Jede Minute Umrüstzeit ist eine Minute, in der die Maschine nicht produziert.
— In-line- vs. Batch-Konfiguration: In-line-Anlassen (das Teil bewegt sich direkt von der Härtestation zur Anlassspule) minimiert Handling und Platzbedarf. Batch-Anlassen mit Teilemagazin eignet sich für geringere Stückzahlen oder gemischte Produktionspläne.
Diese Entscheidungen spiegeln viele der gleichen Abwägungen wider, die bei der Auswahl eines Induktionshärtesystems auftreten. Die beiden Maschinen stehen häufig nebeneinander in derselben Linie, und ihre Automatisierungsstrategien sollten gemeinsam entwickelt werden — nicht unabhängig voneinander.
5. Einen zuverlässigen Anlagenlieferanten wählen
Die Maschine selbst ist nur die Hälfte der Investition. Die Engineering-Kompetenz, Anwendungserfahrung und der After-Sales-Support des Lieferanten bestimmen, ob diese Maschine zehn Jahre lang profitabel läuft oder nach zwei Jahren zum Wartungsproblem wird.
Wenn Sie Lieferanten von Induktions-Anlassmaschinen bewerten, schauen Sie über das Datenblatt hinaus:
— Branchenspezifische Erfahrung: 하나의 공급업체, der Anlasssysteme für Antriebsstrangkomponenten in der Automobilindustrie gebaut hat, 이 업계의 사이클 시간 및 반복 정확성에 대한 요구 사항을 이해함. 산업용 가열에 대한 일반적인 경험은 동일하지 않음.
— 맞춤형 코일- 및 지그 설계: 실제로 코일에서 열 전달이 이루어짐. 하나의 공급업체, 응용 기술 과제로서 코일 설계를 다룸 — 카탈로그의 표준 품목으로 다루지 않음 — 더 나은 가열 균일성과 더 긴 코일 수명을 제공함.
— 현장 시운전 및 교육: 하나의 유도 가열 시스템 ist keine Plug-and-play-Lösung. Der Lieferant sollte einen Ingenieur in Ihre Fertigung schicken, die Prozessparameter an Ihren tatsächlichen Teilen validieren und Ihre Bediener schulen.
— Verfügbarkeit von Ersatzteilen und Lieferzeiten: Leistungsmodule, Kondensatoren und Spulenbaugruppen sollten innerhalb von Tagen, nicht Wochen, auf Lager gehalten und versendet werden können. Fordern Sie im Rahmen des Angebots eine empfohlene Ersatzteilliste an.
— Garantiebedingungen und langfristige Serviceverträge: Klären Sie, was abgedeckt ist, 보증 기간이 지난 후 공급자가 어느 정도 기간 동안 어떤 반응 시간을 보장하는지에 대해.
하나의 공급업체, 협력이 가치 있는지 여부, 귀하의 가공 부품에 대해 문의한다, 성능 수치를 제공하기 전에. 우리는 위에서 설명한 동일한 다섯 가지 요소를 기준으로 각 요청을 평가합니다 — 부품 형상, 재료, 온도 조절 요구 사항, 자동화 필요성과 장기 서비스 기대치 — 귀하의 공정을 기반으로 구성 권장 사항을 제공합니다, 카탈로그 기본 설정이 아니라.
Induktion vs. konventionelles Ofenanlassen
사업체용, die derzeit Chargenöfen zum Anlassen verwenden, lautet die Frage nicht, ob Induktion die Aufgabe erfüllen kann — sondern ob der Umstieg für Ihr spezifisches Produktionsprofil wirtschaftlich sinnvoll ist. Die folgende Tabelle zeigt die praktischen Unterschiede.
| 인덕션 어닐링 | Konventionelles Ofenanlassen |
|---|---|
| Schnelles Erwärmen — Sekunden bis Minuten | Lange Heizzyklen — typischerweise 1–4 Stunden |
| Lokalisierte Erwärmung — nur die definierte Zone wird angelassen | Gesamtes Bauteil erwärmt — 에너지는 마세를 위해 발달할 수 있다, die keine Behandlung erfordert |
| 부품당 낮은 에너지 소비 | 높은 운영 비용 — 오븐 공회전, 주변으로의 열 손실 |
| 변형 감소 — 짧은 열 노출, 최소 열 응력 | 더 큰 변형 위험 — 온도 유지 시간 증가 |
| 간단한 자동화 — 인라인 생산에 직접 통합 가능 | 제한된 자동화 유연성 — 배치 적재, 긴 사이클에 대한 더 강한 의존 |
| 우수한 공정 반복성 — 부품별 폐쇄 루프 제어 | 온도 균일성 어려움 — heiße und kalte Zonen im Ofeninneren |
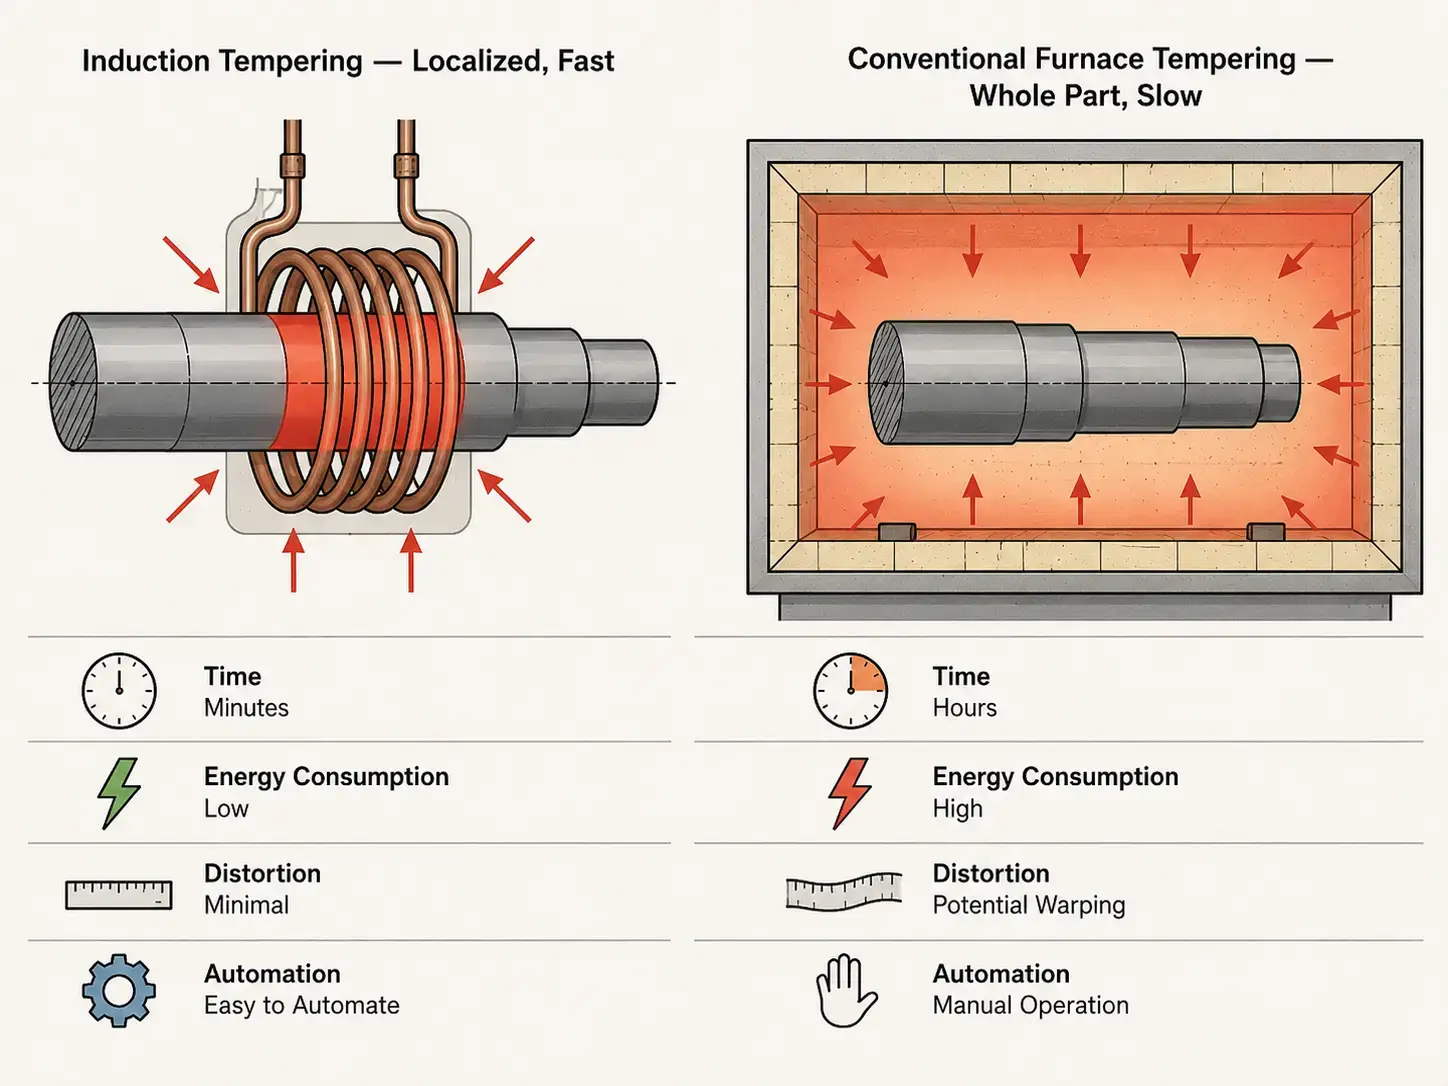
Induktionsanlassen ist kein universeller Ersatz für Öfen. Für Betriebe mit hoher Variantenvielfalt und kleinen Stückzahlen, die Dutzende unterschiedlicher Bauteilgeometrien in kleinen Chargen bearbeiten, kann ein konventioneller Ofen weiterhin die flexiblere Option sein — Charge einfach einlegen, Timer einstellen und den Prozess laufen lassen. Für Produktionslinien, die gleichbleibende Bauteilfamilien in mittleren bis hohen Stückzahlen fertigen, überzeugt das Induktionsanlassen jedoch bei Zykluszeit, Energiekosten pro Bauteil und Prozesskontrolle. Der Übergangspunkt liegt meist irgendwo zwischen „wir fertigen jeden Tag dieselben 3 Wellen“ und „wir lassen 200 verschiedene Teilenummern pro Monat an.“
주요 발견 사항
Die Wahl einer 인도 산라스마신 hängt von fünf Entscheidungen ab, und jede davon wirkt sich auf die nächste aus. Definieren Sie zuerst die Anforderungen an Ihr Werkstück — 재료, 기하학, Zielhärte und Volumen. Daraus ergeben sich Leistung und Frequenz. Leistung und Frequenz wiederum legen die Grundlage für die Genauigkeit der Temperaturregelung und den benötigten Automatisierungsgrad. Und der gewählte Lieferant entscheidet darüber, ob die ersten vier Entscheidungen an realen Bauteilen mit echten Prozessdaten validiert werden oder ob sie auf Annahmen beruhen, die erst nach der Installation als Probleme sichtbar werden. Die richtige, korrekt spezifizierte Maschine macht aus dem Anlassen einen nahtlosen Inline-Prozessschritt statt eines Chargen-Engpasses. Die falsche bewirkt das Gegenteil.
자주 묻는 질문(FAQ)
F: Was ist der Unterschied zwischen Induktionsanlassen und Induktionshärten?
A: Beim Induktionshärten wird das Bauteil über seine Umwandlungstemperatur (typischerweise 800–950°기음) erwärmt und anschließend schnell abgeschreckt, um eine harte martensitische Randschicht zu erzeugen. Das Induktionsanlassen ist der nachgelagerte Schritt: Das gehärtete Bauteil wird erneut auf eine niedrigere Temperatur (150–650°기음) erwärmt, um innere Spannungen abzubauen, Sprödigkeit zu reduzieren und das angestrebte Gleichgewicht aus Härte und Zähigkeit zu erreichen. Beide Verfahren nutzen Induktion, jedoch bei sehr unterschiedlichen Temperaturen und für unterschiedliche metallurgische Ziele.
F: In welchem Temperaturbereich arbeitet das Induktionsanlassen typischerweise?
A: Der Temperaturbereich hängt von der Legierung und den angestrebten mechanischen Eigenschaften ab. Niedertemperaturanlassen (150–250°기음) ist üblich für einsatzgehärtete Verschleißteile wie Lager und Zahnräder, bei denen eine hohe Oberflächenhärte erhalten bleiben muss. Mitteltemperaturanlassen (350–500°기음) eignet sich für Federstähle und Komponenten, die ein Gleichgewicht aus Festigkeit und Duktilität erfordern. Hochtemperaturanlassen (500–650°기음) wird für Baustähle und Teile eingesetzt, die maximale Zähigkeit benötigen, beispielsweise Fahrwerks- und Antriebsstrangkomponenten im Automobilbereich.
F: Kann Induktionsanlassen einen konventionellen Anlassofen vollständig ersetzen?
A: Das hängt von Ihrem Produktionsprofil ab. Bei Großserienlinien mit konstanten Bauteilgeometrien: ja — Induktionsanlassen kann den Ofen vollständig ersetzen und bietet kürzere Zykluszeiten, niedrigere Energiekosten und eine bessere Prozesskontrolle. Für Lohnfertiger mit sehr großer Teilevielfalt und kleinen Losgrößen bleibt ein Ofen häufig die praktikablere Wahl, da pro Teilenummer weniger dedizierte Werkzeuge 에르포더리히 신드. Viele Hersteller setzen auf einen hybriden Ansatz: Induktion für die Großserienfamilien, Ofen für den Rest.
Benötigen Sie Unterstützung bei der Spezifikation eines Induktionsanlasssystems?
Teilen Sie uns die Abmessungen Ihres Werkstücks, das Material, die Zielhärte und das Produktionsvolumen mit. Wir empfehlen Ihnen eine Maschinenkonfiguration, die zu Ihrer Anwendung passt.










