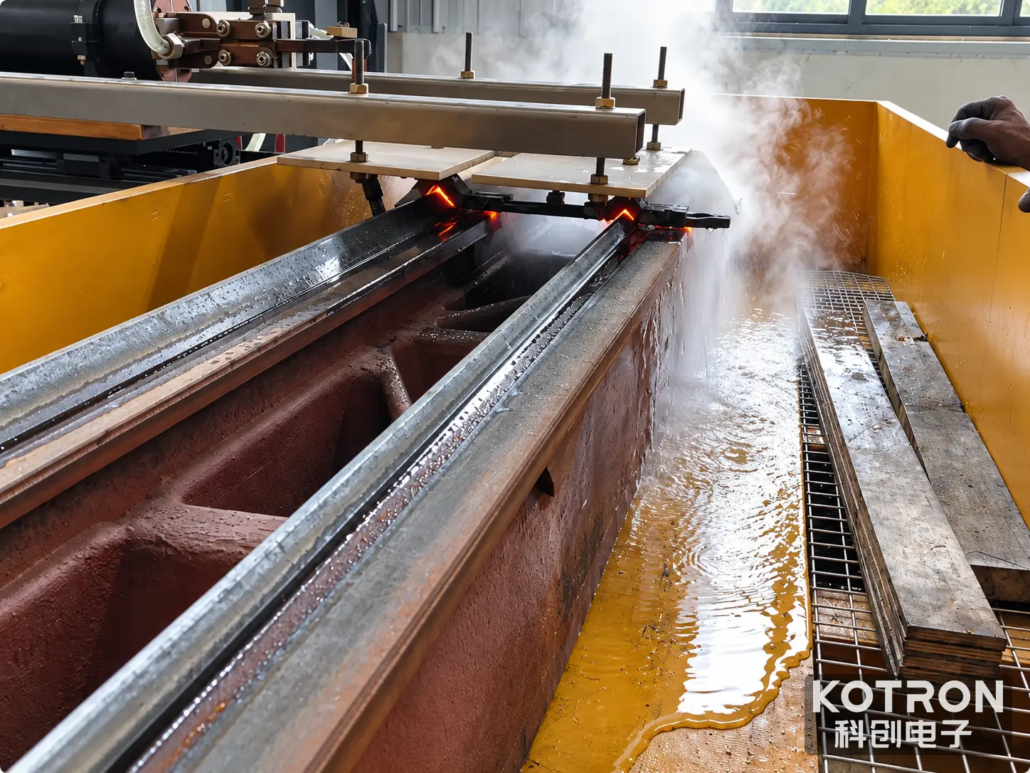
Tempra a induzione del basamento di macchine utensili per superfici di guide
Scansione di riscaldamento a induzione e raffreddamento a spruzzo per guide lunghe di macchine utensili
La tempra a induzione del basamento della macchina utensile viene utilizzata per trattare le superfici delle guide designate su idonei basamenti della macchina. Questa applicazione è dotata di un sistema di tempra a induzione a scansione per superfici di guida lunghe, combinando il riscaldamento a induzione localizzato con lo spray quench lungo il percorso di trattamento.
L'installazione mostrata in questo caso dimostra la lavorazione di un grande basamento di macchina utensile utilizzando apparecchiature di riscaldamento a induzione dedicate. La disposizione del riscaldamento, movimento relativo, e il processo di tempra sono coordinati per adattarsi alla superficie della guida da trattare.
Il sistema è disponibile come soluzione per apparecchiature industriali. La sua configurazione dettagliata dipende dalle dimensioni del pezzo, geometria della guida, requisiti di trattamento termico, e le condizioni di produzione.
Ⅰ. Indurimento della guida del basamento della macchina utensile durante il funzionamento
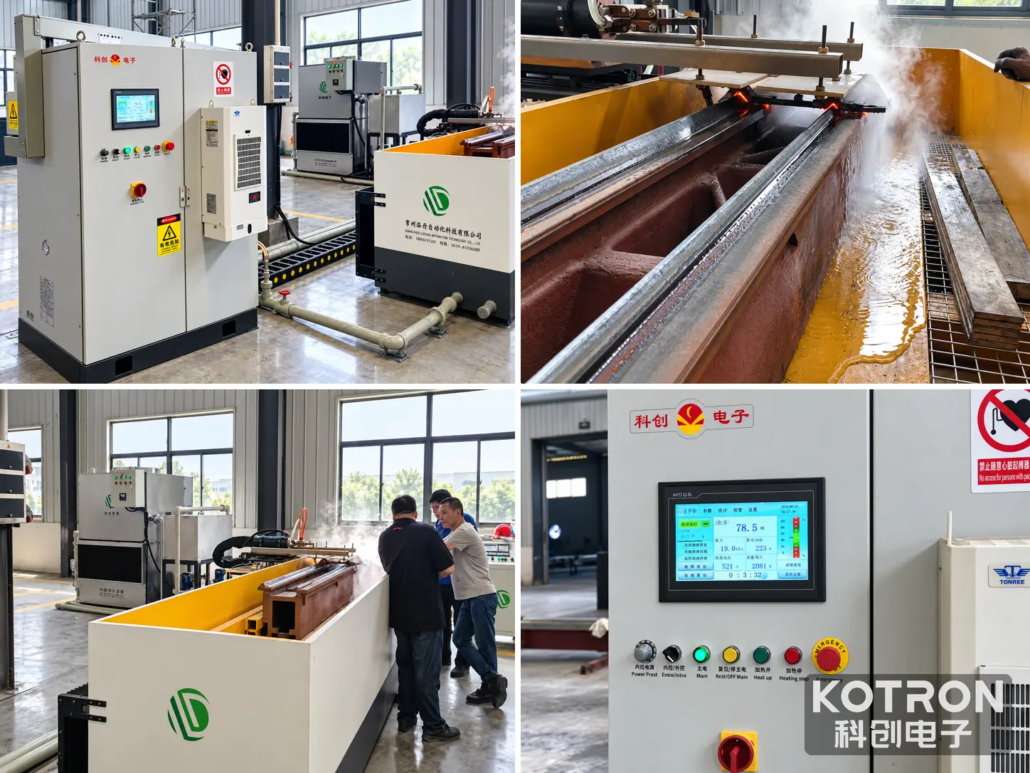
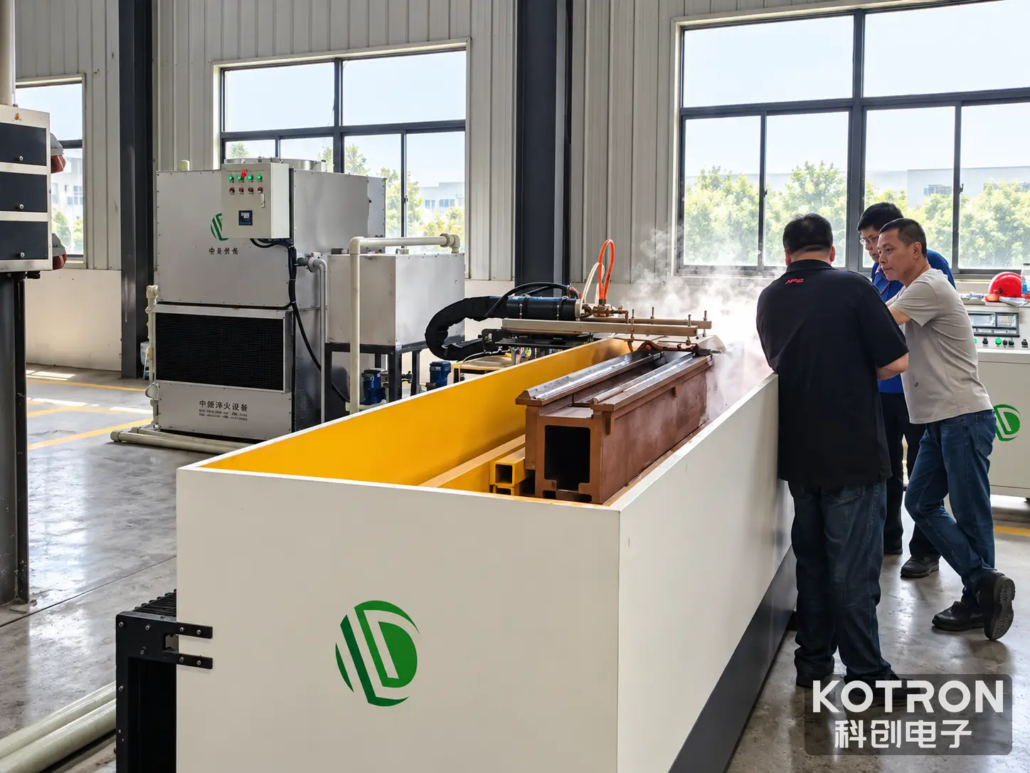
Il video mostra il basamento di una macchina utensile di grandi dimensioni sottoposto a tempra a induzione con scansione. L'area di lavorazione comprende il pezzo, attrezzatura per il riscaldamento a induzione, un sistema di spegnimento a spruzzo, e un armadio di controllo elettrico.
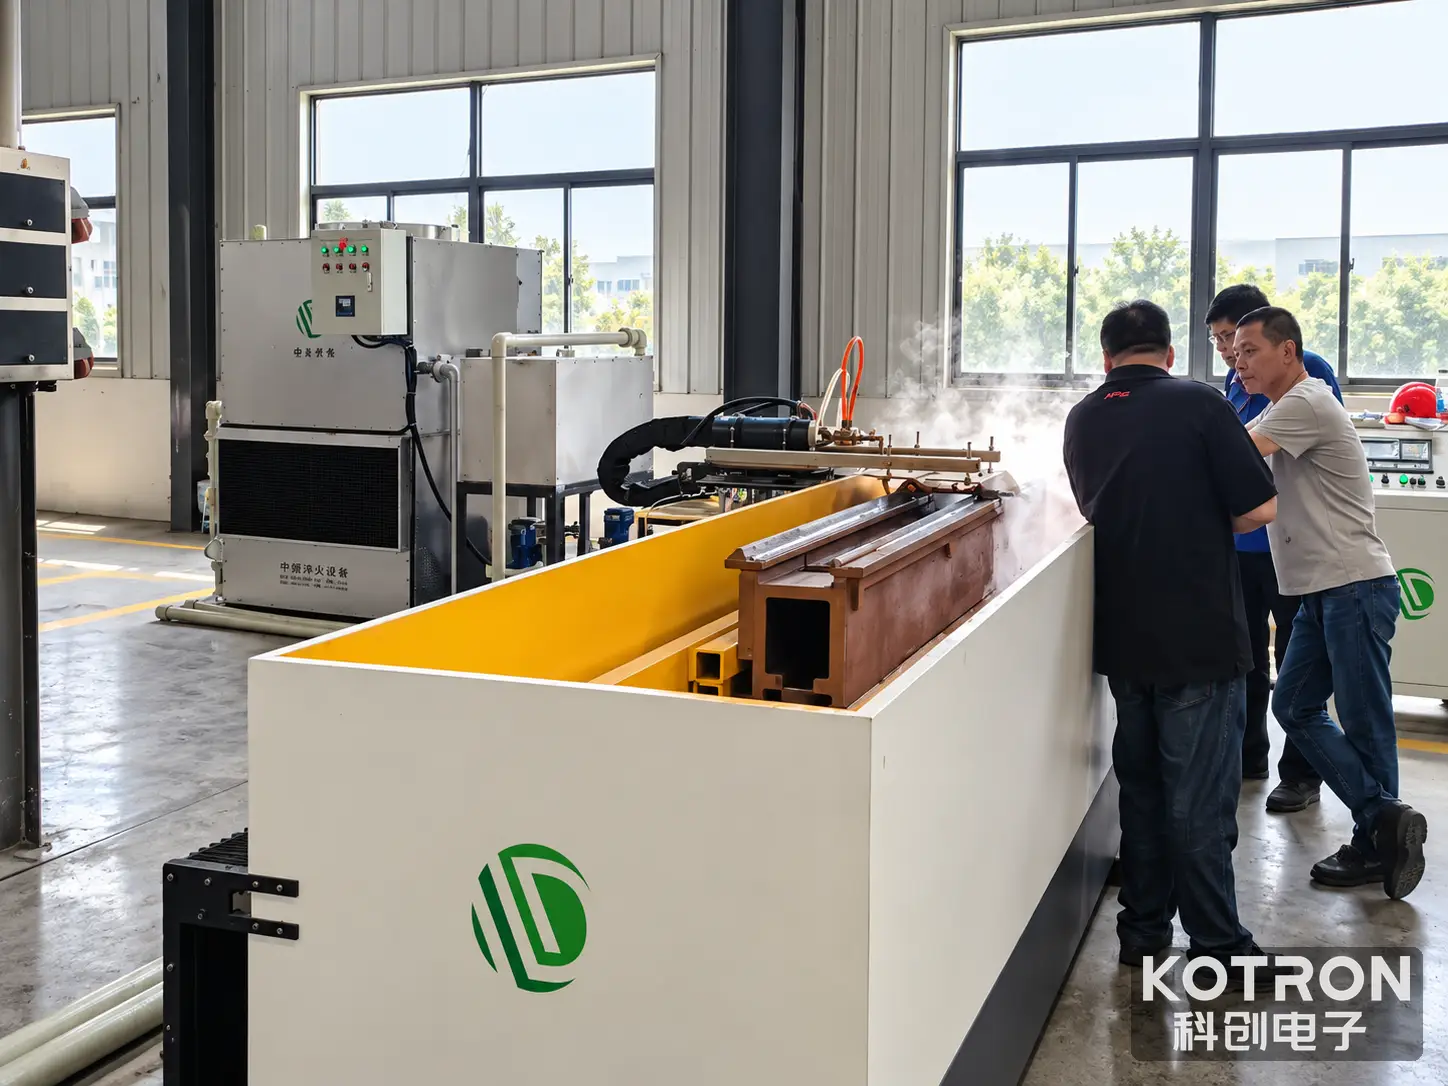
Durante l'operazione dimostrata, il liquido viene applicato attorno alla zona di trattamento, producendo vapore visibile e deflusso. Il filmato fornisce una visione diretta della configurazione industriale e del rapporto tra la superficie della guida e le apparecchiature di riscaldamento e tempra.
Il processo registrato illustra l'applicazione della tempra a induzione con scansione su una lunga guida di una macchina utensile. I parametri operativi specifici e i risultati finali del trattamento termico devono essere stabiliti dalle specifiche dell'apparecchiatura e dai dati di ispezione del pezzo.
Ⅱ. Pezzo da lavorare e area di trattamento
Il pezzo mostrato è un grande basamento di macchina utensile con lunghe superfici di guida. Queste superfici forniscono funzioni di guida e supporto per i componenti mobili della macchina e potrebbero richiedere indurimento superficiale per soddisfare i requisiti di resistenza all'usura e di servizio specificati.
L'area di trattamento e la geometria del pezzo sono importanti quando si seleziona un sistema di tempra a induzione per guide.
Geometria della guida
La larghezza, profilo, e la posizione delle superfici da trattare influenzano la progettazione dell'induttore e l'accesso al pezzo.
Durata del trattamento
La lunghezza di indurimento richiesta determina la corsa di lavoro necessaria per il processo di scansione.
Materiale
Il tipo di acciaio e le sue condizioni iniziali influiscono sulla temprabilità e sui risultati ottenibili del trattamento termico.
Requisiti dimensionali
L'allineamento della guida e le tolleranze dimensionali devono essere considerati durante lo sviluppo del processo di riscaldamento e tempra.
L'esatto grado del materiale, dimensioni della guida, durezza target, e l'effettiva profondità indurita per questa dimostrazione non sono state confermate. Questi valori dovrebbero essere stabiliti dalle specifiche reali del pezzo piuttosto che dedotti dalle fotografie.
Ⅲ. Riscaldamento a induzione a scansione e raffreddamento a spruzzo
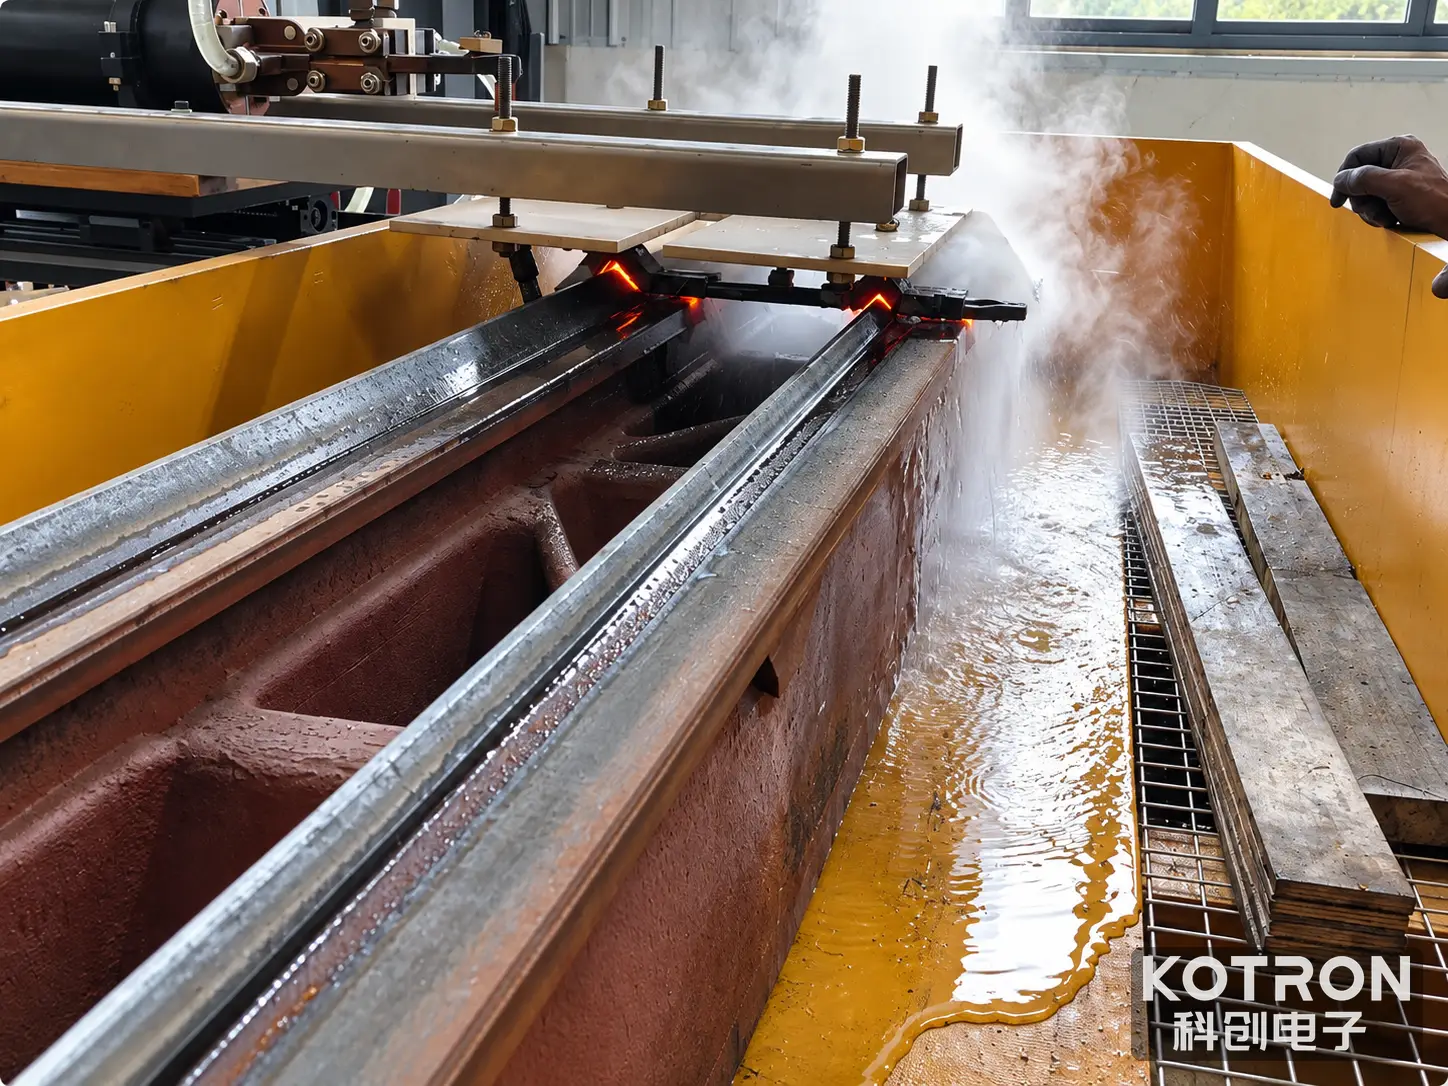
Indurimento a induzione scannerizzata tratta progressivamente una superficie designata movimento relativo tra la zona di riscaldamento a induzione e il pezzo da lavorare.
Il induttore genera un campo magnetico alternato, inducendo correnti elettriche nel pezzo conduttivo e producendo calore localizzato. Per un acciaio temprabile adatto, la superficie viene riscaldata nelle condizioni stabilite per il risultato di indurimento richiesto.
Man mano che il trattamento avanza lungo la guida, il riscaldamento e tempra le posizioni devono essere coordinate per ottenere il ciclo termico previsto.
Le principali considerazioni sul processo includono:
Geometria e accoppiamento dell'induttore
Questi influenzano la distribuzione del riscaldamento lungo il profilo della guida.
Potenza e frequenza di riscaldamento
Questi vengono selezionati in base al materiale, Geometria, e richiedeva profondità indurita.
Velocità di scansione
Il movimento relativo influenza il tempo in cui la superficie è esposta alla zona di riscaldamento.
Condizioni di spegnimento
La disposizione di raffreddamento deve adattarsi al materiale e alla trasformazione richiesta.
Convalida del processo
Durezia, profondità indurita, e i requisiti dimensionali dovrebbero essere verificati rispetto ai criteri di accettazione concordati.
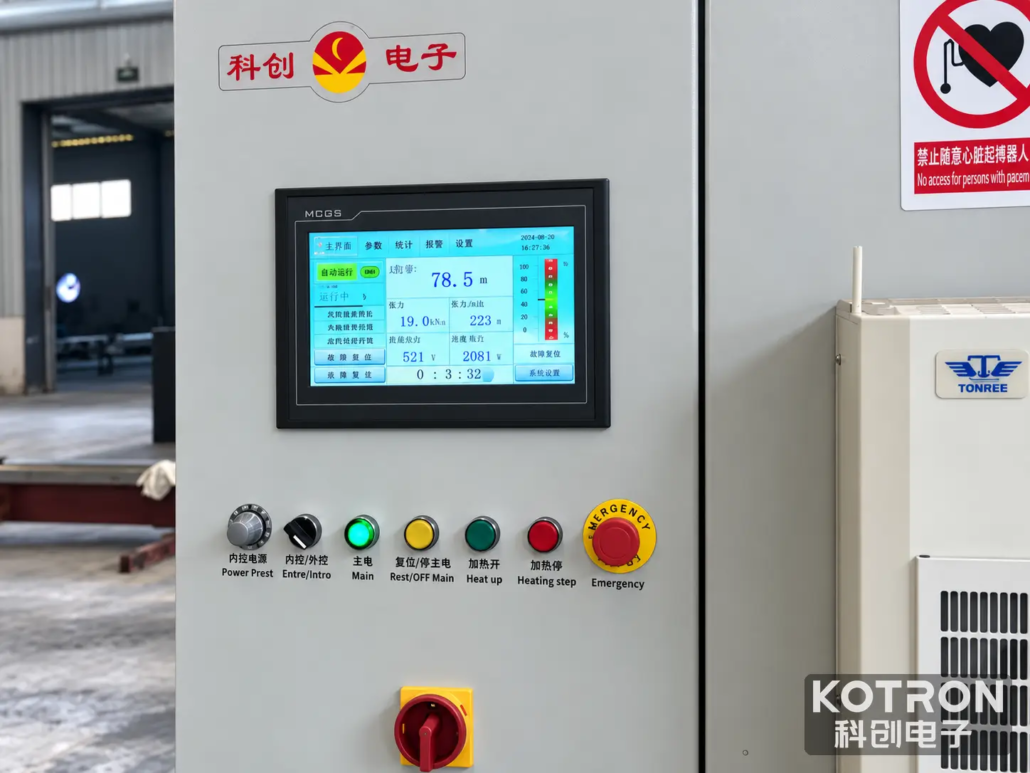
La combinazione appropriata di queste variabili deve essere determinata per il pezzo reale. La sola lettura sullo schermo di controllo non è in grado di stabilire le proprietà metallurgiche finali della superficie trattata.
Ⅳ. Disposizione delle apparecchiature e configurazione del sistema
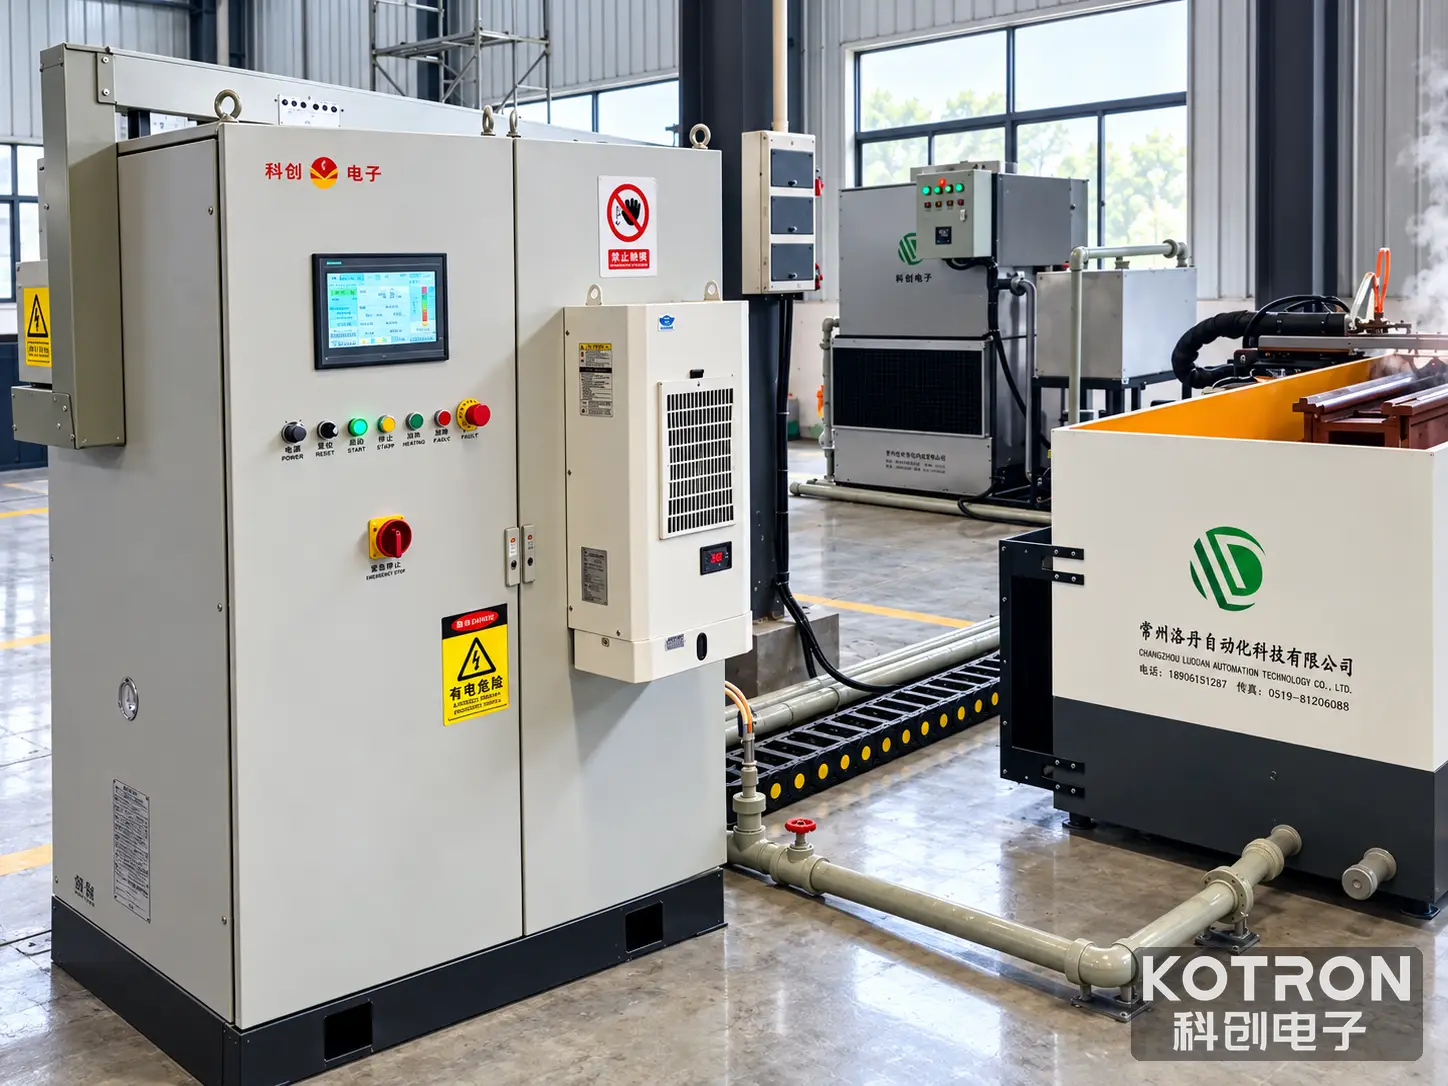
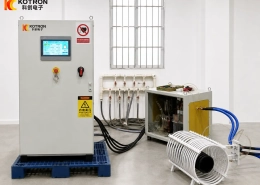
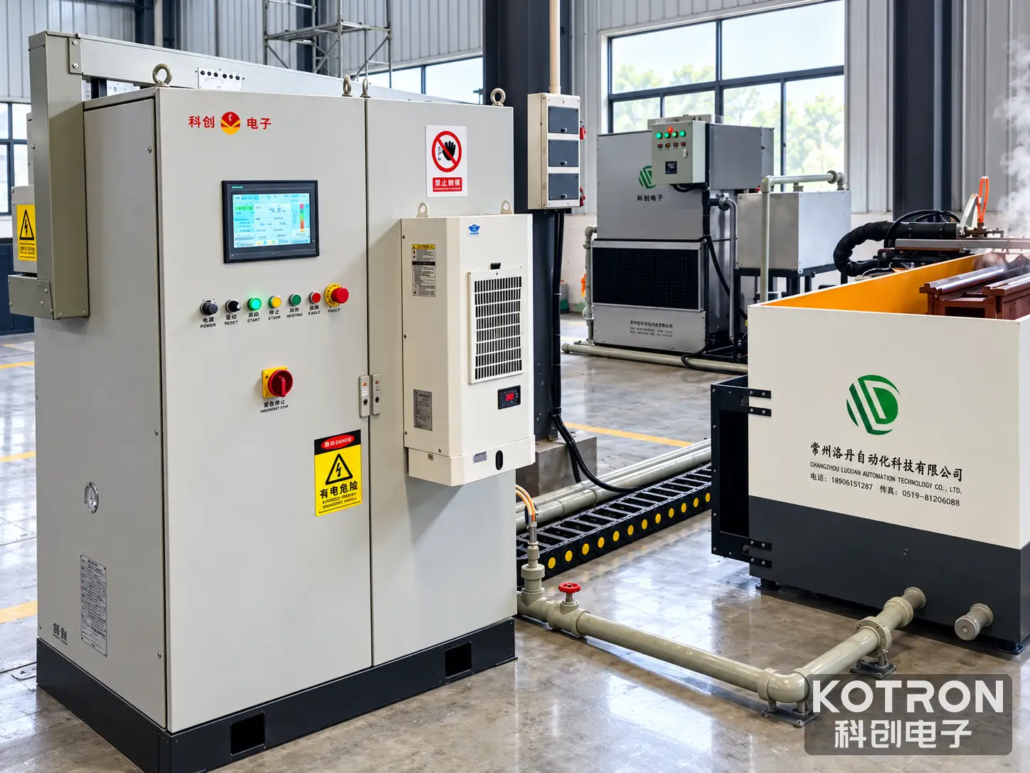
L'installazione mostrata comprende un pezzo di grandi dimensioni posizionato in un'area di lavorazione dedicata, attrezzatura per il riscaldamento a induzione, un accordo di spegnimento, e un armadio di controllo elettrico.
Il sistema è destinato al trattamento di scansione delle guide del basamento delle macchine utensili. La sua configurazione meccanica ed elettrica dettagliata dovrebbe essere specificata in base all'applicazione piuttosto che desunta dall'aspetto di una singola installazione.
Le aree di configurazione chiave includono:
Sistema di riscaldamento a induzione
L'alimentatore e l'induttore devono essere adatti al materiale, profilo della guida, profondità del trattamento richiesta, e le condizioni di lavorazione previste.
Induttore e bloccaggio del pezzo
La geometria dell'induttore e la disposizione di posizionamento del pezzo devono fornire un accesso adeguato alla superficie designata. Per diversi profili di guida possono essere necessari induttori o dispositivi specifici per l'applicazione.
Meccanismo di scansione
La disposizione del movimento deve fornire il movimento relativo necessario per seguire il percorso di trattamento specificato. L'implementazione meccanica e la corsa di lavoro devono essere confermate rispetto alle specifiche dell'attrezzatura.
Disposizione di spegnimento
Il sistema di raffreddamento deve fornire il mezzo di raffreddamento richiesto in coordinamento con il processo di riscaldamento. Le modalità di consegna e le condizioni del processo richiedono una valutazione specifica dell'applicazione.
Comandi elettrici
Il quadro elettrico e l'interfaccia operatore fanno parte dell'installazione illustrata. Le funzioni di monitoraggio disponibili, sequenza operativa, controlli di movimento, e l'ambito dell'automazione devono essere confermati per l'effettivo sistema fornito.
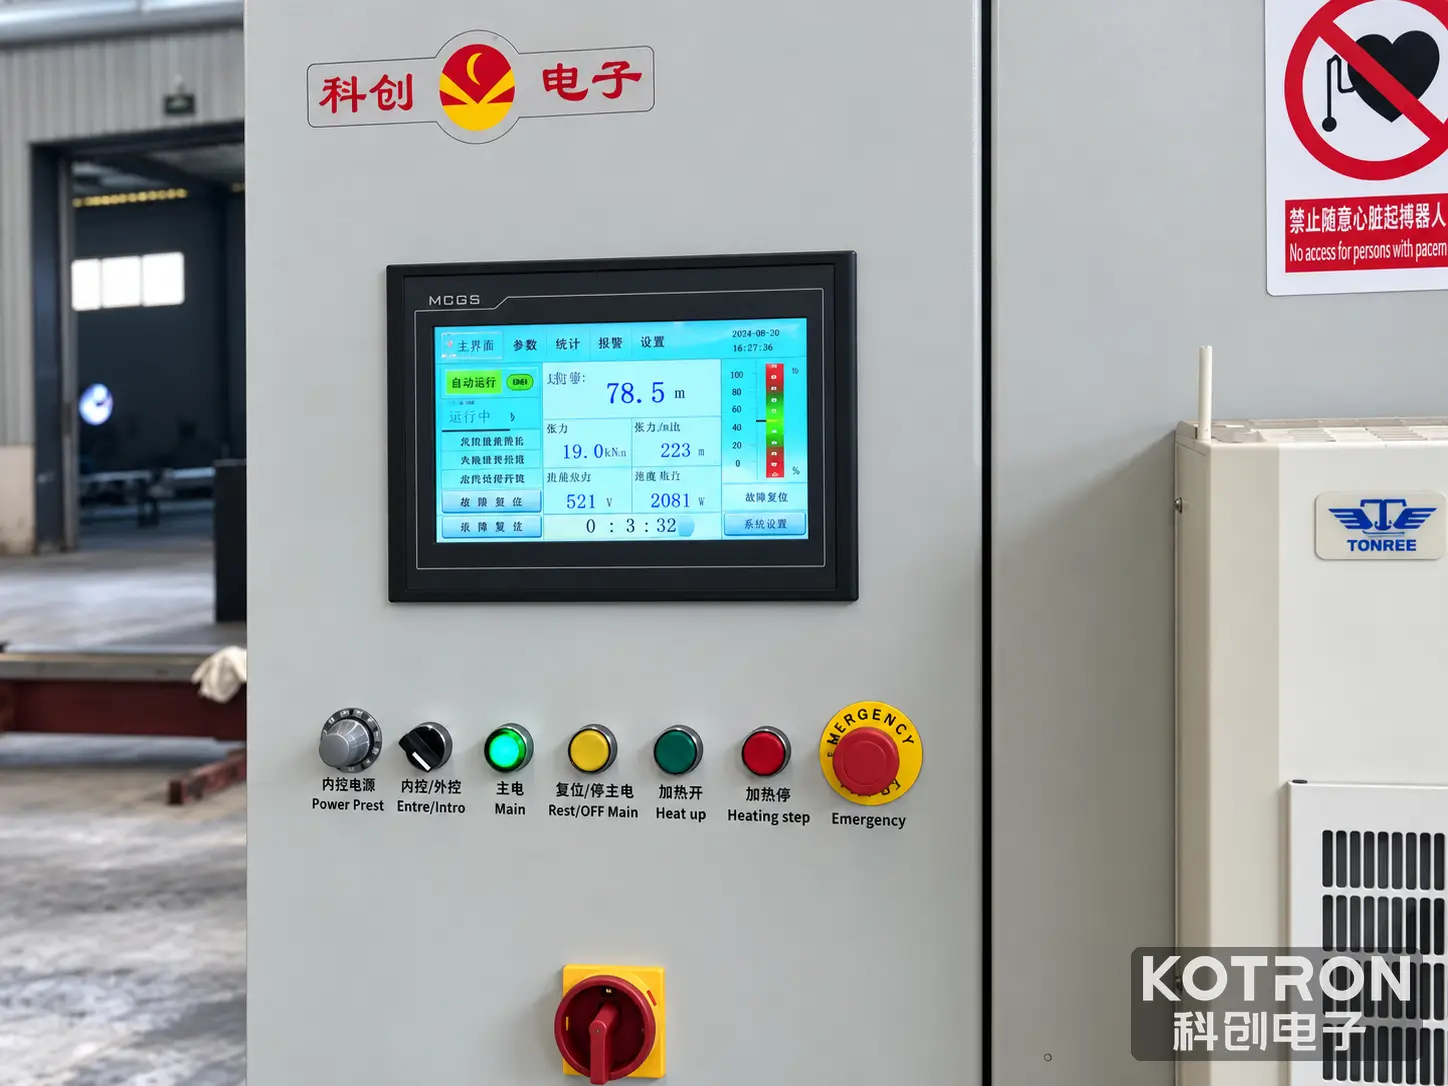
Le fotografie non stabiliscono che ogni possibile apparecchio, funzione di controllo, oppure l'opzione di automazione è inclusa nella fornitura standard. Il preventivo finale dovrebbe identificare chiaramente l'attrezzatura inclusa e qualsiasi componente specifico dell'applicazione o opzionale.
Ⅴ. Selezione dell'attrezzatura per guide di macchine utensili
La configurazione dell'apparecchiatura deve essere determinata dal pezzo in lavorazione e dai risultati del trattamento termico richiesti.
Per una prima valutazione, le informazioni più utili sono:
| Ingresso di selezione | Perché è importante |
|---|---|
| Disegni o fotografie del pezzo | Identificare la geometria della guida e l'area di trattamento |
| Classe del materiale, se noto | Valutare l'idoneità e la temprabilità del materiale |
| Dimensioni principali del pezzo | Stabilire l'area di lavoro dell'attrezzatura |
| Area e lunghezza di indurimento richieste | Determinare il percorso terapeutico e il viaggio di lavoro |
| Requisiti di produzione | Definire la sequenza operativa prevista e l'ambito dell'apparecchiatura |
Se già disponibile, l'obiettivo durezza superficiale, profondità indurita effettiva, tolleranze dimensionali, e dovrebbero essere forniti anche requisiti di ispezione.
Questi dettagli aiutano a determinare la disposizione di riscaldamento appropriata, induttore, il sistema di movimento, e configurazione di spegnimento. Dove i requisiti del trattamento termico non sono ancora stati stabiliti, il pezzo e l'applicazione prevista devono essere esaminati prima di finalizzare il processo.
Ⅵ. Domande frequenti
A quali pezzi è destinato questo sistema?
L'applicazione dimostrata prevede guide di scorrimento lunghe su un basamento di macchina utensile di grandi dimensioni. L'idoneità per altri pezzi dipende dalla loro geometria, materiale, requisiti di trattamento, e il campo di lavoro progettato.
Come funziona l'indurimento a induzione della scansione?
La zona di riscaldamento avanza lungo la superficie della guida designata attraverso il movimento relativo tra induttore e pezzo. Lo spray quenching è coordinato con il processo di riscaldamento per ottenere le condizioni di trattamento termico richieste.
Il sistema può raggiungere una durezza superficiale e una profondità di indurimento specificate?
Questi risultati dipendono dal materiale del pezzo, condizione iniziale, progettazione dell'induttore, parametri di riscaldamento, condizioni di scansione, e processo di tempra. I valori richiesti dovrebbero essere concordati e verificati attraverso test appropriati; essi non possono essere dedotti soltanto dalle fotografie dell'attrezzatura.
È possibile personalizzare la configurazione dell'apparecchiatura?
La configurazione del sistema può essere valutata rispetto al disegno effettivo del pezzo e ai requisiti di produzione. L'induttore necessario, attrezzature, disposizione del movimento, attrezzature per la tempra, e le funzioni di controllo dovrebbero essere confermate durante la valutazione tecnica.
Ⅶ. Richiedi una soluzione di tempra ad induzione per guide per macchine utensili
Per i produttori che lavorano su guide lunghe per bancali di macchine utensili, il sistema di tempra ad induzione appropriato dipende dalla geometria del pezzo, area di trattamento specificata, materiale, e i requisiti di produzione.
KOTRON può esaminare questi dettagli dell'applicazione per valutare una configurazione idonea dell'attrezzatura per la tempra a induzione di scansione.
Per iniziare un'indagine, si prega di inviare il disegno o le fotografie del pezzo in lavorazione, informazioni sul materiale, se disponibili, dimensioni principali, area di indurimento richiesta, e i requisiti di produzione.
I produttori che temprano le guide quadrate o rettangolari possono anche rivedere il nostro macchina per tempra ad induzione su quattro lati.
Contatta KOTRON per discutere del tuo progetto di tempra delle guide delle macchine utensili
Invia il disegno o le fotografie del basamento della tua macchina utensile e i requisiti di tempra: KOTRON può aiutarti a determinare la giusta disposizione di riscaldamento, configurazione dell'induttore e del quench.