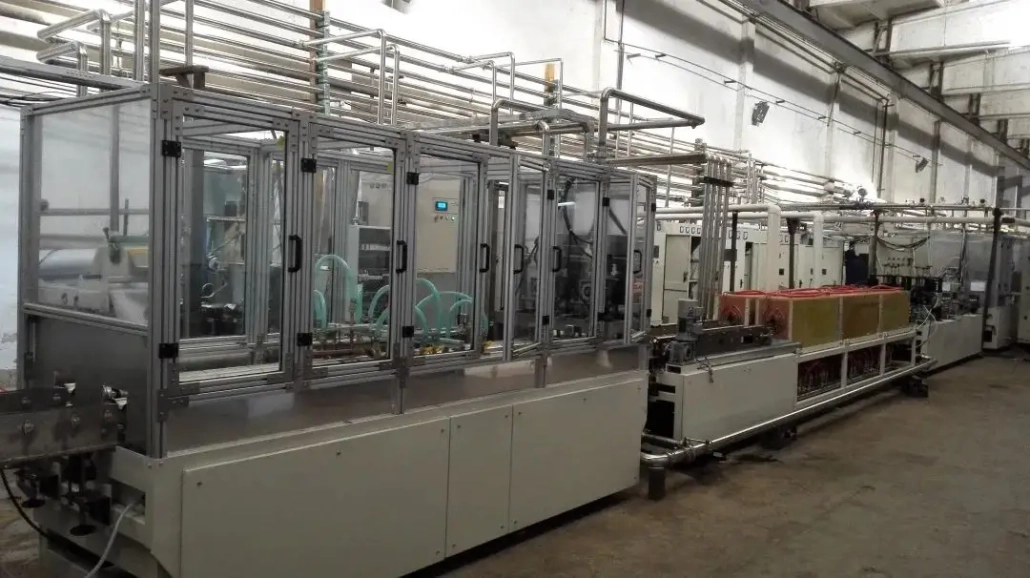
Linea di produzione automobilistica per il trattamento termico a induzione di tubi a fascio anticollisione
Linea di produzione automobilistica per il trattamento termico a induzione di tubi a fascio anticollisione (funzionamento a doppio canale)
Supporta sia il controllo centralizzato per il funzionamento integrato che il controllo indipendente specifico per canale, caratterizzato da un funzionamento conveniente e dal cambio di modalità.
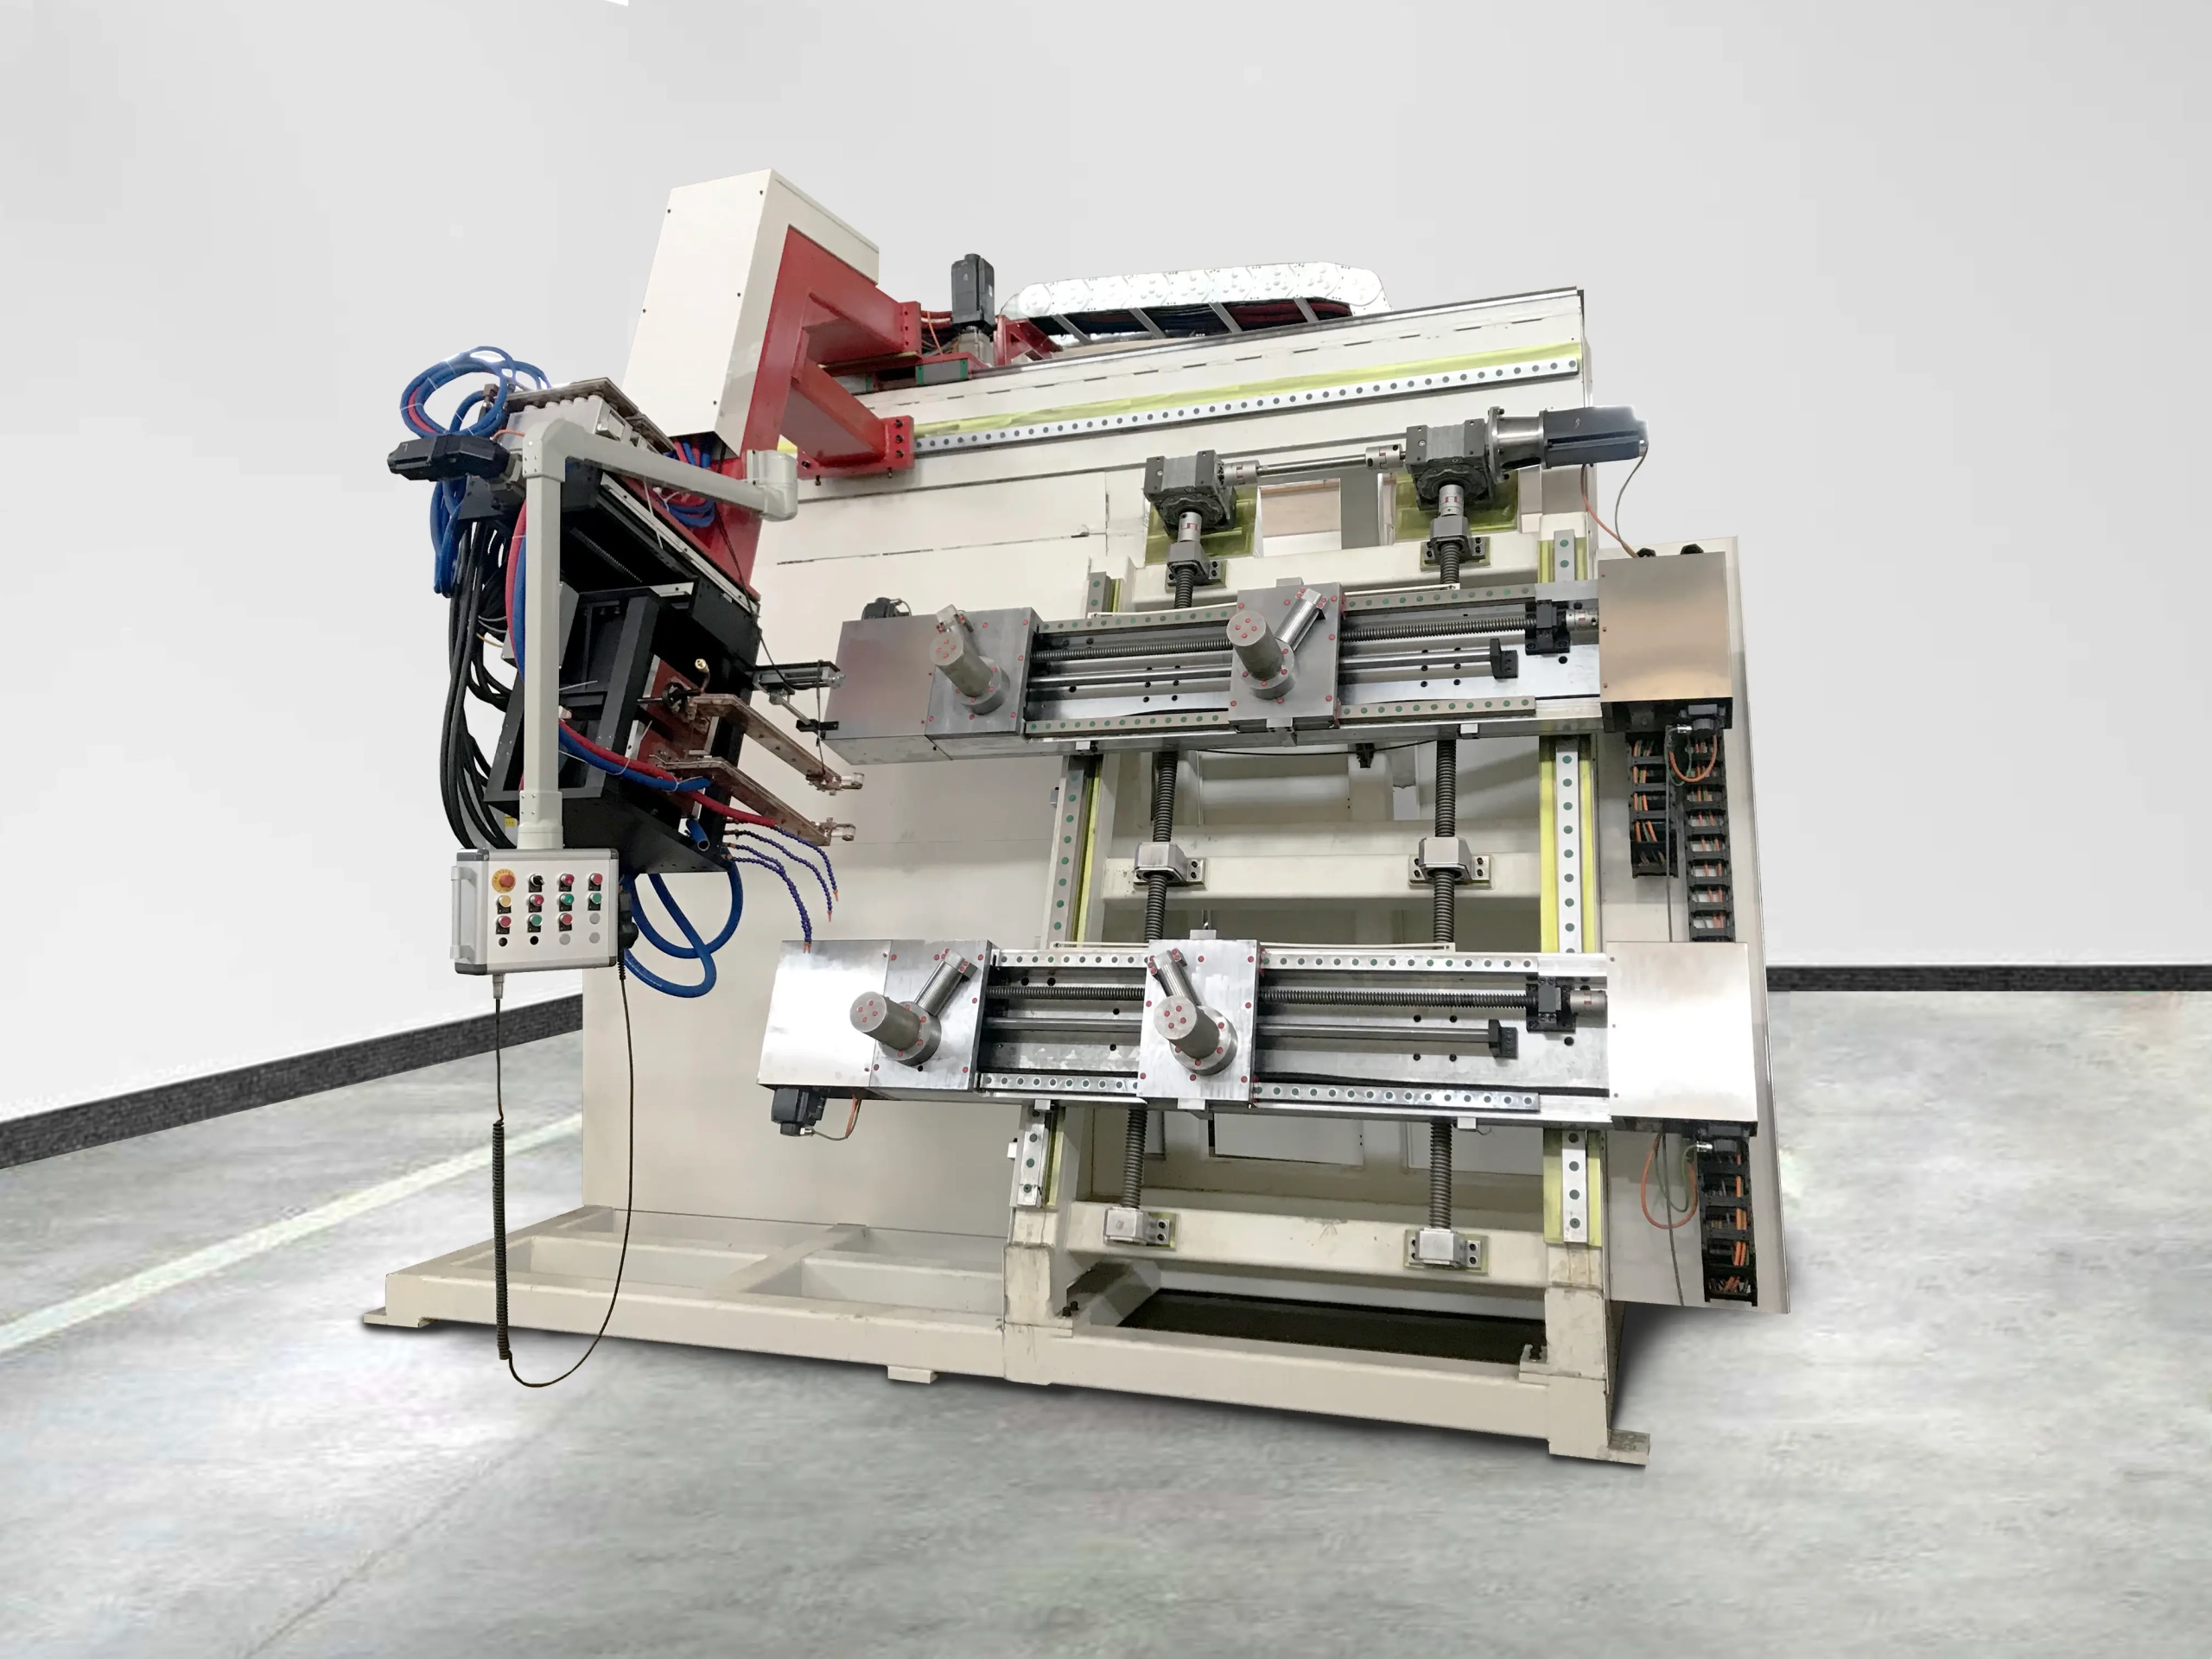
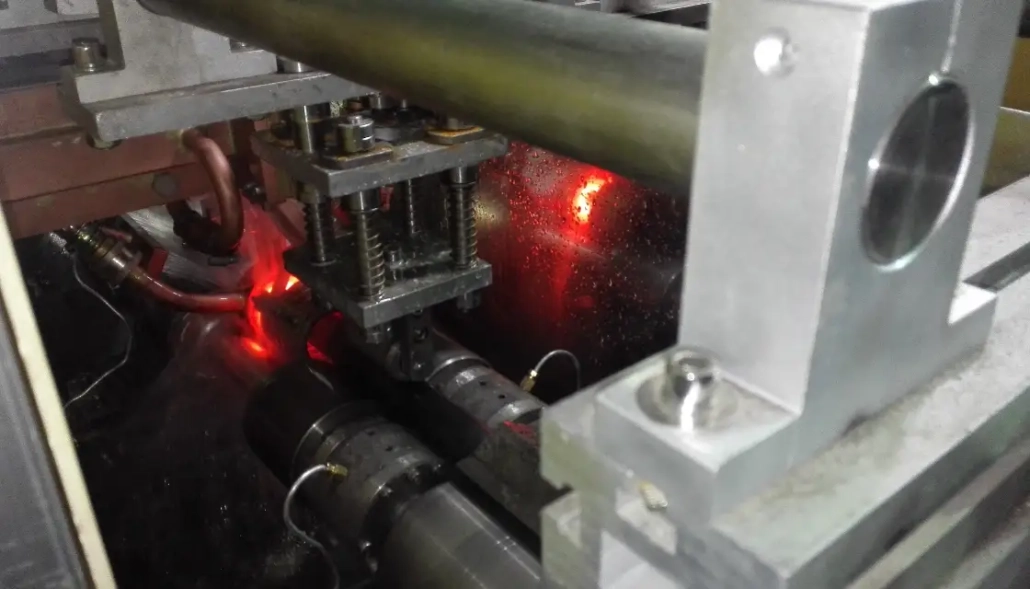
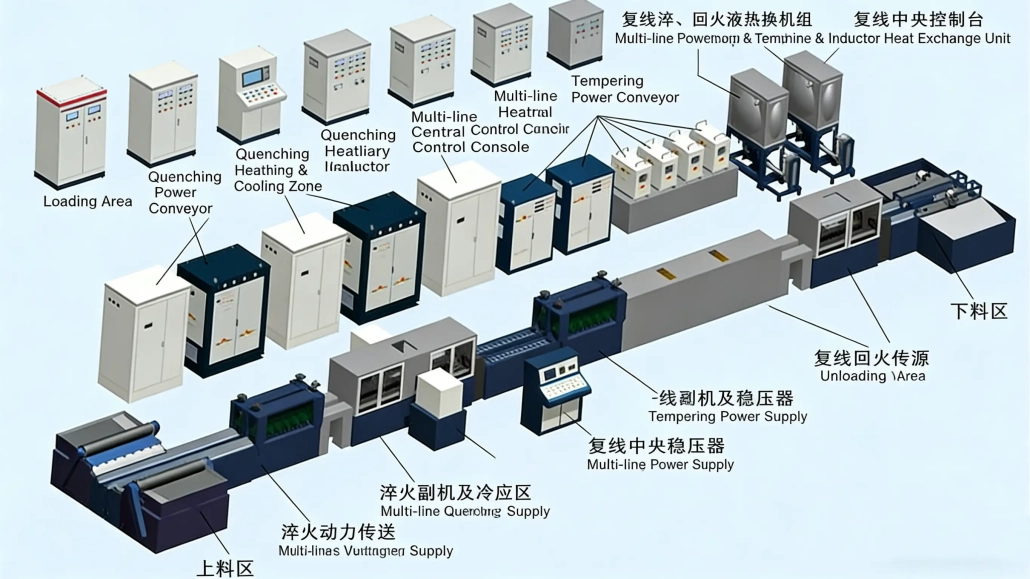
Dopo “prodotti per tubi” vengono caricati manualmente in modo centralizzato presso la stazione di carico, il tavolo di carico alimenta i pezzi sul nastro trasportatore della linea di produzione. La linea di produzione completa quindi automaticamente le funzioni, compreso il trasporto stabile del pezzo, Rotazione, riscaldamento-raffreddamento (tempra), trasporto, riscaldamento (rinvenimento), il raffreddamento, e scarico. Non è necessaria alcuna operazione manuale durante il processo (dopo che la linea di produzione è stata regolata), rendendola una linea di produzione di tempra e rinvenimento di tubi in acciaio completamente automatica.
Il liquido di raffreddamento viene filtrato e fatto circolare automaticamente. La linea è inoltre dotata di funzioni come allarme o spegnimento in caso di condizioni operative anomale (ad esempio, sovraccarico, sovratemperatura, perdita di velocità del pezzo, difetti).
Flusso del processo
Questa linea di produzione per il trattamento termico a induzione di tubi a fascio anticollisione automobilistico funziona con due canali. Supporta sia il controllo centralizzato per il funzionamento integrato che il controllo indipendente specifico per canale, consentendo un facile funzionamento e cambio di modalità.
Dopo “prodotti per tubi” vengono caricati manualmente in modo centralizzato presso la stazione di carico, il tavolo di carico alimenta i pezzi sul nastro trasportatore della linea di produzione. La linea esegue quindi automaticamente un trasporto stabile del pezzo, Rotazione, riscaldamento-raffreddamento (tempra), trasporto, riscaldamento (rinvenimento), il raffreddamento, e scarico. Non è richiesta alcuna operazione manuale durante il processo (una volta regolata la linea), rendendola una linea di produzione di tempra e rinvenimento di tubi in acciaio completamente automatica.
Il liquido di raffreddamento viene automaticamente filtrato e riciclato. La linea è inoltre dotata di funzioni per attivare allarmi o spegnere in caso di condizioni operative anomale (ad esempio, sovraccarico, sovratemperatura, perdita di velocità del pezzo, o malfunzionamenti).
Introduzione
-
Velocità di produzione: 6m-8 m/min
-
Tutte le parti meccaniche rotanti e di trasmissione dell'attrezzatura devono essere flessibili e affidabili. Il rumore e il calore generati da ciascun componente durante il funzionamento devono essere conformi ai requisiti di precisione del prodotto e agli standard nazionali del settore delle apparecchiature meccaniche. Tutte le apparecchiature e i componenti devono rispettare la durata di servizio specificata dal settore.
-
Tutti i componenti elettrici ad alta e bassa tensione devono essere sicuri e durevoli, e rispettare pienamente le norme tecniche nazionali pertinenti.
-
La linea di produzione adotta una modalità operativa di avvio rapido con un clic. Il display del pannello operativo e tutti gli strumenti rilevanti (interfacce) supporto “interazione uomo-macchina” con un'interfaccia cinese.
-
La linea di produzione è dotata di “doppia stazione” funzionamento integrato o funzioni operative separate, e dispone inoltre di funzioni operative separate per ciascuna apparecchiatura del modulo.
-
La linea di produzione è dotata di funzioni di allarme o spegnimento per ciascun modulo in caso di condizioni operative anomale (ad esempio, sovraccarico, sovratemperatura, perdita di velocità del pezzo, difetti).
-
La linea di produzione ha un “spegnimento intermittente” funzione, con un errore di controllo non superiore a 5 mm.
-
La linea di produzione è dotata di prese di manutenzione e lampade di illuminazione. I cavi di alimentazione esterni devono essere instradati in modo ragionevole e ordinato, e il cavo (o sbarre in rame) l'ingresso sarà situato nella parte inferiore (o superiore) dell'alimentatore.
-
La linea di produzione dovrà avere un aspetto esteticamente gradevole, adottare un “tipo scatola chiusa” struttura, e soddisfare requisiti quali dissipazione del calore e facile manutenzione. Il colore dell'apparecchiatura si baserà sul chip di colore fornito dall'acquirente (ad eccezione della segnaletica di sicurezza).
-
Dopo che l'intera linea di produzione è in funzione, non ci saranno perdite (di elettricità, gas, fluido di raffreddamento, fluido di raffreddamento, olio) o altri fenomeni simili. Tutte le tubazioni dovranno essere chiaramente contrassegnate con indicatori di direzione del flusso di fluidi e gas. I tubi di ingresso e uscita dell'acqua dovranno utilizzare connettori a cambio rapido per un facile collegamento; manometri e termometri dovranno essere installati su tutte le tubazioni dell'acqua per il raffreddamento secondario per monitorare la pressione e la temperatura dell'acqua.
-
La tubazione principale della parte di raffreddamento dell'acqua dell'alimentatore sarà costituita da tubi di rame per ridurre la formazione di calcare. Tutti i connettori dei tubi dell'acqua dovranno essere utilizzati 3/8 connettori rapidi tripli in rame per una facile manutenzione.
-
Il disegno, la produzione e l'installazione della linea di produzione devono essere conformi agli standard nazionali e di settore, e deve soddisfare i requisiti di produzione di sicurezza. Per parti con potenziali rischi per la sicurezza, devono essere aggiunti dispositivi di protezione di sicurezza, e devono essere fornite importanti precauzioni di sicurezza.