Linea automatica di tempra e rinvenimento a induzione per componenti trasmissione automobilistica
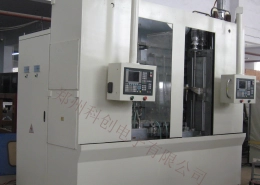
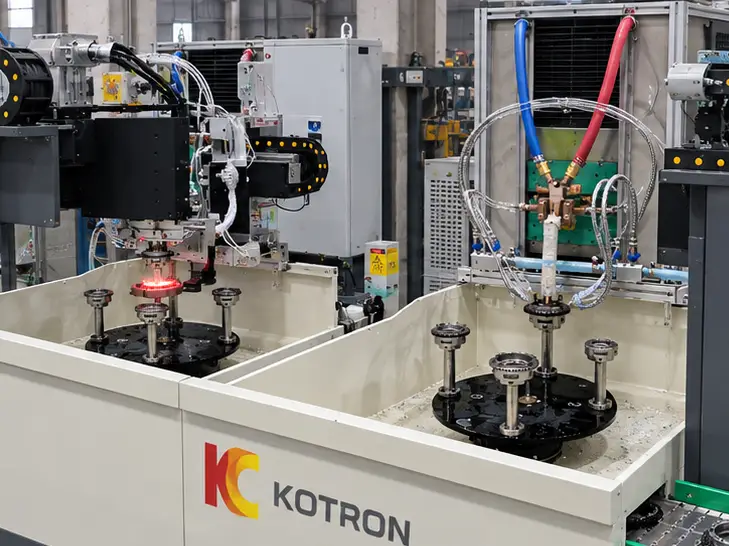
Linea automatica di tempra e rinvenimento ad induzione: due macchine rotative a 4 stazioni collegate da manipolatori automatici, con trasportatori di ingresso e uscita.
Ⅰ. Vedi il processo automatizzato completo
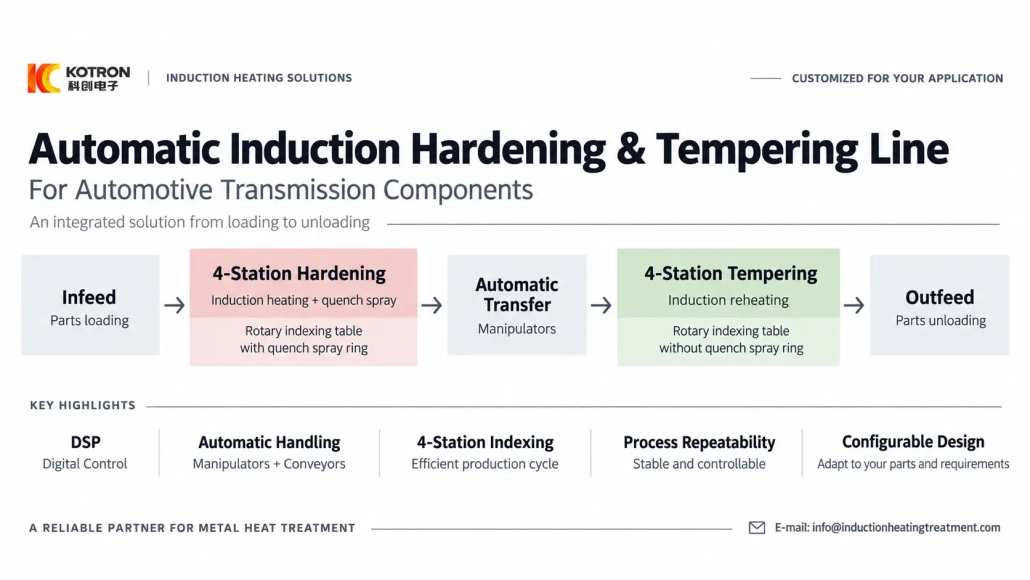
Il flusso di produzione è semplice:
1.Trasportatore di alimentazione
2.Tempra a Induzione
3.Trasferimento automatico
4.Tempra a induzione
5.Trasportatore di uscita
Un manipolatore carica il componente in ingresso sulla prima macchina a 4 stazioni. dopo l'indurirità, un secondo manipolatore lo trasferisce alla temperatrice. Un terzo manipolatore scarica il componente finito sul trasportatore di uscita.
La tempra, il trasferimento e il rinvenimento sono collegati come un'unica linea di trattamento termico automatica invece di operazioni manuali separate.
Ⅱ. Due macchine a 4 stazioni per tempra e rinvenimento
Le due macchine indicizzatrici rotanti eseguono parti diverse del processo di trattamento termico.
Fase di indurimento
La prima macchina esegue tempra ad induzione.
L'area richiesta viene riscaldata dal sistema di induzione e poi raffreddata rapidamente dal sistema di tempra. Nella fase di indurimento viene quindi installato un anello di nebulizzazione.
Fase di rinvenimento
La seconda macchina esegue tempratura ad induzione.
Il componente indurito viene riscaldato secondo il processo di rinvenimento richiesto. Su questa macchina non viene utilizzato alcun anello di spruzzo di raffreddamento della fase di indurimento.
Insieme, le due fasi formano il completo processo di tempra e rinvenimento utilizzato per questo componente della trasmissione automobilistica.
Le specifiche del materiale del cliente determinano la durezza richiesta, condizione di rinvenimento e altri risultati metallurgici. La nostra attrezzatura fornisce il riscaldamento, tempra, piattaforma di movimento e controllo utilizzata per eseguire tale processo.
Ⅲ. Perché utilizzare un layout di indicizzazione rotativa a 4 stazioni?
Quattro stazioni non significano quattro diversi processi di trattamento termico.
Ogni macchina è dotata di una tavola rotante con quattro posizioni del pezzo. La tabella indicizza i componenti attraverso posizioni definite durante il ciclo produttivo automatico, facilitando il coordinamento del trattamento, carico, scarico e trasferimento dei pezzi a ritmo stabile.
Questa configurazione è particolarmente adatta quando l'apparecchiatura di trattamento termico deve lavorare insieme a manipolatori e trasportatori piuttosto che come macchina isolata.
La riga completata utilizza due macchine a 4 stazioni, ma quattro stazioni non sono un requisito fisso.
Un altro progetto potrebbe utilizzare un numero diverso di stazioni, una disposizione diversa del tavolo o un altro metodo di caricamento. La quantità della stazione dovrebbe seguire il componente, ciclo produttivo richiesto e layout di automazione.
Ⅳ. Il controllo digitale DSP funziona insieme all'automazione
Il valore principale del controllo digitale non è semplicemente che la macchina può riscaldare una parte metallica.
Nella produzione ripetuta, un processo stabilito deve essere eseguito in modo coerente da un pezzo all'altro e da un lotto di produzione all'altro.
I nostri sistemi a induzione possono utilizzare la conversione di potenza IGBT con il controllo digitale DSP, consentendo all'alimentazione di riscaldamento di diventare parte del sistema di produzione automatizzato invece di funzionare come un riscaldatore autonomo regolato manualmente.
A seconda dei requisiti del progetto, è possibile configurare il sistema di controllo e monitoraggio:
1.Impostazione della potenza digitale
2.Controllo del tempo di riscaldamento
3.Monitoraggio della tensione e della corrente
4.Monitoraggio della potenza
5.feedback di temperatura
6.Controllo della temperatura a circuito chiuso
7.Gestione ricette pezzo
8.Limiti dei parametri di processo
9.Registrazione di allarmi ed eventi
10.Curve di riscaldamento o di processo
11.Documenti storici sulla produzione
12.Informazioni sul lotto
13.PLC / Comunicazione HMI
14.Integrazione della linea di produzione
Una ricetta di processo può memorizzare le condizioni operative sviluppate per un particolare componente. Quando lo stesso prodotto ritorna in produzione, le impostazioni corrispondenti possono essere richiamate invece di ricostruire il processo da regolazioni manuali.
Il feedback della temperatura aggiunge informazioni termiche dirette dal pezzo, mentre il controllo digitale della potenza fornisce un input elettrico ripetibile in condizioni operative stabilite.
Le registrazioni e gli allarmi della produzione rendono inoltre più semplice rivedere ciò che è accaduto durante un lotto piuttosto che fare affidamento solo sulla memoria di un operatore.
È qui che digitalizzazione e automazione lavorano insieme: il sistema digitale controlla e registra il processo, mentre la macchina automatica esegue la sequenza di movimentazione e produzione.
Ⅴ. Perché automatizzare la tempra e il rinvenimento?
Per la produzione di componenti per trasmissioni automobilistiche, il vantaggio non è semplicemente quello di sostituire un operatore con un manipolatore.
L'automazione controlla il modo in cui il pezzo si muove attraverso l'intero processo.
In questa linea:
1.Il primo manipolatore carica la macchina per la tempra
2.Il secondo trasferisce il componente dalla tempra al rinvenimento
3.Il terzo scarica la parte finita
4.I trasportatori collegano la linea con la movimentazione a monte e a valle
Ciò elimina i ripetuti trasferimenti manuali dei componenti riscaldati e fissa la sequenza di movimentazione all'interno del ciclo della macchina.
Tempra e rinvenimento possono anche utilizzare parametri di riscaldamento propri pur rimanendo parte della stessa linea di produzione.
Per i produttori che producono ripetutamente gli stessi componenti o componenti correlati, ciò fornisce un percorso pratico da un processo dipendente dall'operatore verso un metodo di produzione più standardizzato.
Il controllo digitale facilita inoltre l'integrazione della sezione di induzione con le tavole rotanti controllate da PLC, manipolatori, trasportatori e altre apparecchiature automatiche.
Ⅵ. Una soluzione completa per i componenti della trasmissione automobilistica
Questo progetto è stato realizzato per un componente dentato di trasmissione automobilistica e per mietitrebbie:
| Articolo | Progetto completato |
|---|---|
| Applicazione | Componente della trasmissione automobilistica |
| Processo di trattamento termico | L'indurimento a induzione + tempratura ad induzione |
| Macchina per indurimento | 4-macchina indicizzatrice rotativa per stazione |
| Raffreddamento indurente | Anello spray quench |
| Macchina per la tempera | 4-macchina indicizzatrice rotativa per stazione |
| Anello spray per indurimento in fase di rinvenimento | Non utilizzato |
| Trasferimento di parte | 3 manipolatori automatici |
| Flusso di materiale | Trasportatori di ingresso e uscita |
| Controllo dell'induzione | controllo digitale DSP |
| Modalità di produzione | Automatico |
Questa tabella descrive la configurazione utilizzata per questo progetto. Non è una specifica fissa per ogni cliente.
I nostri sistemi di trattamento termico possono essere configurati anche con la gestione delle ricette, misurazione della temperatura e controllo a circuito chiuso, curve di processo, registrazioni degli allarmi, dati storici di produzione e altre funzioni di monitoraggio digitale in base al livello di controllo del processo richiesto.
Ⅶ. Configura la linea attorno al tuo processo produttivo
Un nuovo progetto non deve copiare queste due macchine, 4-disposizione della stazione.
La quantità della stazione, potenza di induzione, frequenza di funzionamento, induttore, sistema di tempra, attrezzature, manipolatori, i trasportatori e le funzioni di controllo possono essere configurati in base al componente e ai requisiti di produzione del cliente.
Se stai progettando una linea di trattamento termico automatica simile, le informazioni iniziali più utili sono:
1.Disegno del pezzo
2.Materiale
3.Zona di trattamento termico
4.Durezza richiesta
5.Profondità della cassa
6.Processo esistente
7.Portata produttiva
8.Requisito di automazione
Da questi dettagli, possiamo valutare se una linea di tempra simile è adatta o se un altro layout di stazione si adatterebbe meglio al processo produttivo.
Il processo di trattamento termico appartiene al produttore. Il nostro compito è fornire le apparecchiature di riscaldamento e automazione digitali a induzione in grado di svolgerlo in modo controllato, modo ripetibile e scalabile.
Pianifica la tua linea di tempra e rinvenimento automatica
Invia il disegno del pezzo e i requisiti di processo. Valuteremo il layout della stazione e consiglieremo una configurazione adatta alla vostra velocità di produzione.