Sistema di Preriscaldamento a Induzione per Saldatura di Benne da Escavatore
Ⅰ. Guarda il processo di preriscaldamento del bordo della benna dell'escavatore
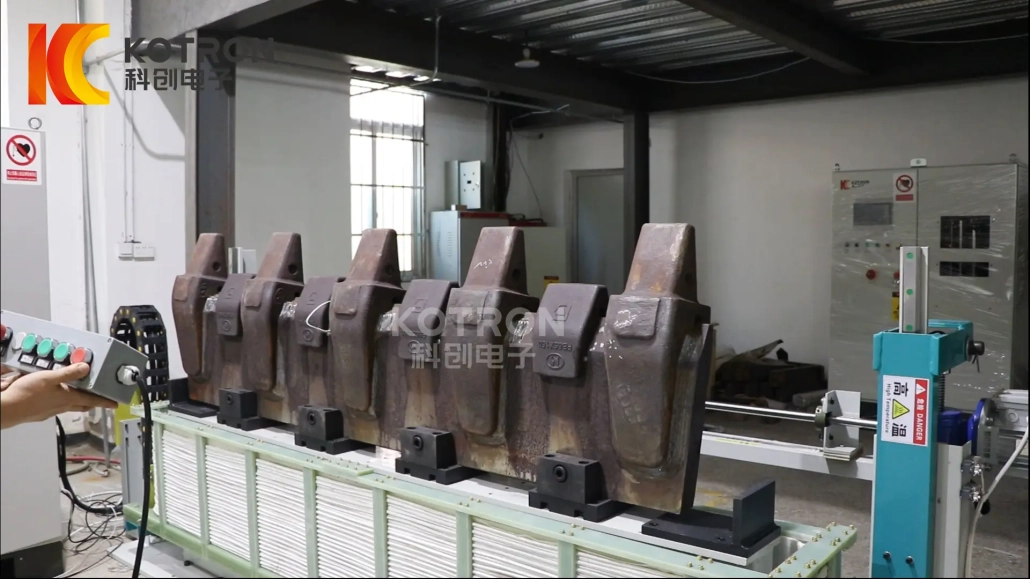
Il video mostra l'effettiva fase di riscaldamento dell'impianto. Un gruppo del bordo della benna dotato di più adattatori saldati è posizionato sull'attrezzatura di supporto dedicata. Invece di spostare il pezzo pesante attraverso la bobina di induzione, la bobina stessa si porta verticalmente in posizione di riscaldamento.
Una volta che l'induttore raggiunge la posizione richiesta attorno al gruppo benna, inizia il ciclo di riscaldamento programmato. Questa disposizione è particolarmente adatta per preriscaldamento di saldatura dell'adattatore della benna dove una sezione relativamente lunga del bordo o del labbro della benna deve essere riscaldata prima della saldatura.
Ⅱ. Quali parti vengono preriscaldate?
Il pezzo mostrato in questa pagina è un grande gruppo del bordo della benna di un escavatore con diversi adattatori per denti saldati posizionati lungo il bordo. Questi adattatori costituiscono il collegamento tra il bordo o il labbro della benna e i denti sostituibili della benna.
Per questa applicazione, il fabbisogno di riscaldamento è diverso dal riscaldamento individuale di un piccolo adattatore. Il sistema deve gestire un assieme di acciaio relativamente grande e creare la condizione di preriscaldamento richiesta attraverso l'area di saldatura dell'adattatore.
Disposizioni simili di preriscaldamento a induzione può essere valutato per:
L'attrezzatura e la bobina di induzione sono ancora progettate attorno al pezzo reale. Una diversa larghezza della benna, lo spessore della piastra o la disposizione dell'adattatore potrebbero richiedere attrezzature diverse.
Ⅲ. Perché preriscaldare gli adattatori per benne dell'escavatore prima della saldatura?
La temperatura di preriscaldamento richiesta deriva dal processo di saldatura, non dalla macchina a induzione stessa. Per acciai suscettibili al cracking a freddo assistito da idrogeno, il preriscaldamento può rallentare la velocità di raffreddamento e dare all'idrogeno più tempo per diffondersi dalla zona di saldatura e interessata dal calore.
Il requisito effettivo dipende da fattori come la qualità dell'acciaio, equivalente di carbonio, spessore della piastra, materiale dell'adattatore, progettazione congiunta, materiali di consumo per saldatura, livello di idrogeno, apporto di calore, e le specifiche della procedura di saldatura.
Per il bordo o il bordo della benna di un escavatore di grandi dimensioni, c'è un'altra questione pratica: massa termica. L'acciaio circostante rimuove continuamente il calore dall'area di saldatura. Se le singole posizioni dell'adattatore vengono riscaldate manualmente, può essere difficile riprodurre la stessa condizione di temperatura lungo tutto il bordo della benna.
Uno scopo costruito sistema di preriscaldamento a induzione del bordo benna approccia il lavoro in modo diverso. L'induttore circonda una sezione più ampia del gruppo, la temperatura è controllata dal sistema di riscaldamento, e il pezzo può rimanere sotto riscaldamento controllato per una fase di equalizzazione o mantenimento prima della saldatura.
L’obiettivo non è semplicemente il riscaldamento rapido. Il risultato utile è una zona di saldatura del bordo della benna e dell'adattatore che raggiunge le condizioni richieste dal processo di saldatura approvato.
Ⅳ. Come funziona la stazione di preriscaldamento della saldatura a benne
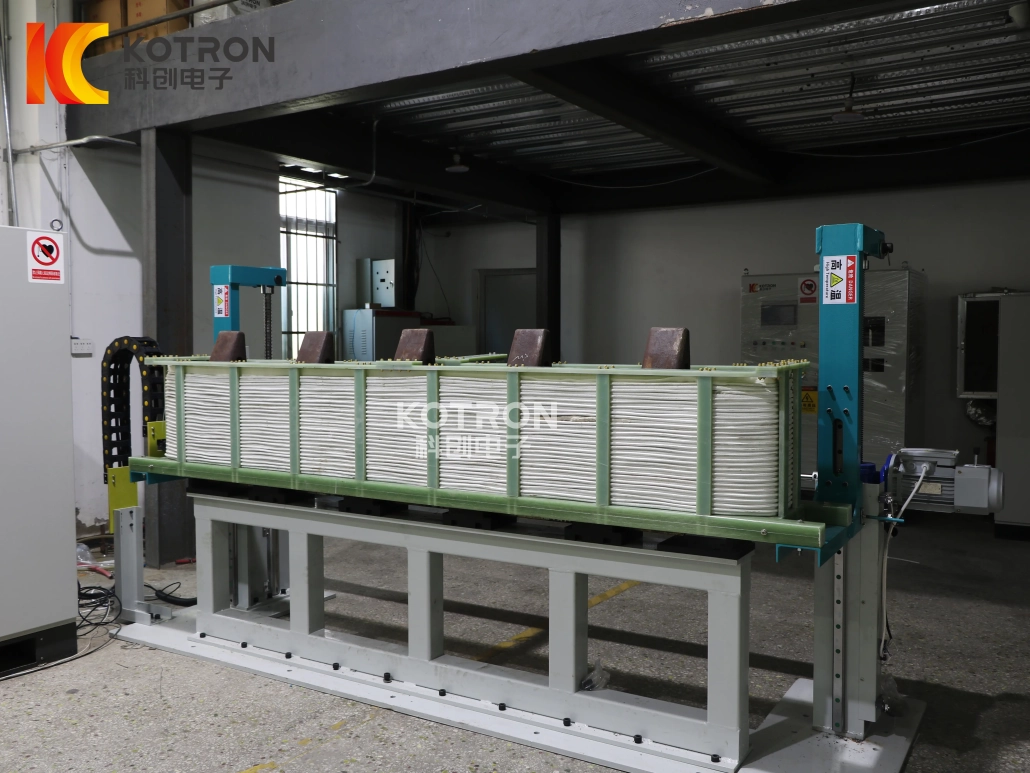
L'attrezzatura attuale utilizza un pezzo fisso con una bobina di induzione che si muove verticalmente.
Caricare il gruppo del bordo della benna
Una gru solleva il gruppo del bordo della benna sull'attrezzatura dedicata con il lato dell'adattatore rivolto verso l'alto. L'attrezzatura è progettata in base alle dimensioni del pezzo in modo che la parte pesante rimanga stabile durante il ciclo di riscaldamento.
Sollevare la bobina di induzione
Il meccanismo di sollevamento sposta la grande bobina di induzione rettangolare verso l'alto da sotto l'apparecchio. La serpentina continua a salire finché la sezione richiesta del gruppo bordo benna e adattatore non viene posizionata all'interno della zona di riscaldamento.
Avviare il preriscaldamento a induzione
Una volta che la bobina raggiunge la posizione di riscaldamento, il sistema di induzione avvia il ciclo programmato. Il processo può includere il riscaldamento, controllo della temperatura, equalizzazione e mantenimento della temperatura. Il pezzo rimane fermo durante tutta questa fase.
Raggiungere la temperatura richiesta
Il sistema monitora il processo di riscaldamento in base al metodo di controllo della temperatura configurato. Quando viene raggiunta la condizione di temperatura definita, viene fornito un segnale di uscita di temperatura pronta. Il processo può quindi continuare nella fase di equalizzazione o mantenimento richiesta.
Abbassare l'induttore
Al termine del processo di preriscaldamento, il riscaldamento a induzione si interrompe e la bobina viene abbassata lontano dal gruppo benna.
Trasferire il pezzo riscaldato
Il bordo della benna preriscaldato viene rimosso tramite gru e trasferito nella posizione di saldatura o nella scatola isolante. È quindi possibile caricare un nuovo pezzo per il successivo ciclo di riscaldamento.
01
Caricamento
02
Avvolgimento
03
Preriscaldamento ad induzione
04
Temperatura pronta
05
Bobina giù
06
Trasferimento
Ⅴ. Induttore di grande formato per il preriscaldamento del bordo e del bordo della benna
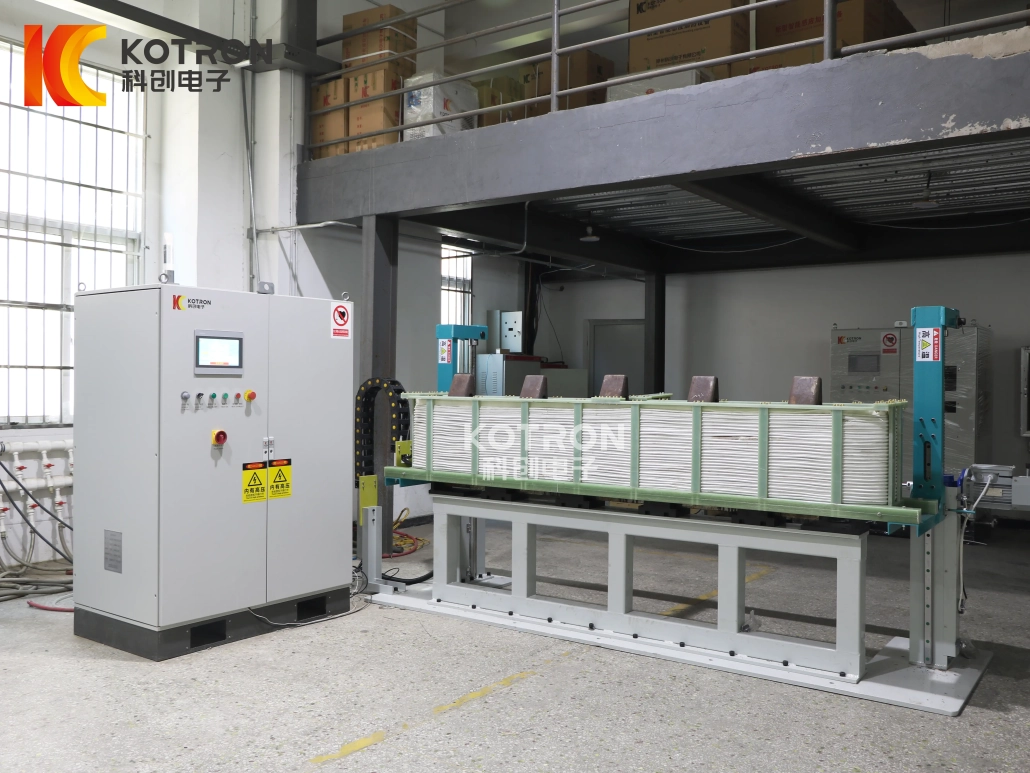
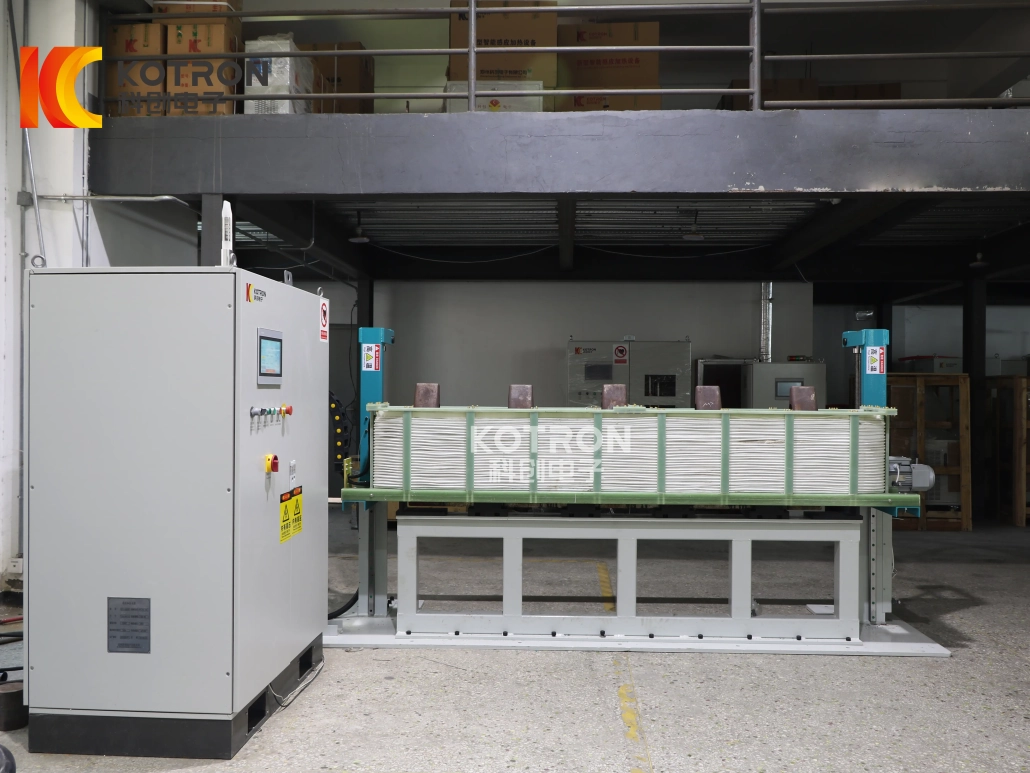
La bobina di induzione è una delle parti più importanti di questo sistema. Un piccolo bobina portatile può essere pratico per il riscaldamento locale, ma l'apparecchiatura qui mostrata è progettata attorno ad una zona di riscaldamento molto più ampia.
L'induttore multigiro rettangolare si solleva attorno al gruppo benna mentre il pezzo rimane fisso. Questa disposizione consente una lunga sezione del bordo o bordo della benna da riscaldare all'interno di una stazione anziché riscaldare ciascuna posizione dell'adattatore separatamente.
La bobina non è un accessorio universale. La sua progettazione deve tenere conto della lunghezza del bordo della benna, larghezza del bordo della benna, quantità dell'adattatore, spaziatura dell'adattatore, spessore dell'acciaio, superficie di riscaldamento richiesta, distanza bobina-pezzo, temperatura target, tempo di riscaldamento richiesto, potenza di induzione disponibile, e la struttura dell'apparecchio.
La bobina di induzione e l'attrezzatura dovrebbero quindi essere trattati come parte dell'attrezzatura di processo. Per un altro modello di secchio, l'apparecchiatura di alimentazione principale può rimanere simile mentre cambiano l'induttore e il dispositivo di supporto.
Ⅵ. Controllo della temperatura, Equalizzazione e Holding
Riscaldamento a induzione per il preriscaldo della saldatura non deve essere controllato solo dal tempo di accensione del riscaldatore. Un grande assieme in acciaio può presentare notevoli differenze di temperatura durante la prima parte del ciclo di riscaldamento. Il raggiungimento della temperatura target in un punto di misurazione non significa automaticamente che l'intera area richiesta sia pronta per la saldatura.
Per questa ragione, il programma di riscaldamento può comprendere più fasi.
Riscaldamento. La potenza di induzione aumenta la temperatura dell'area selezionata del bordo della benna.
Controllo della temperatura. Il riscaldamento viene regolato in base all'impostazione della temperatura di processo invece di basarsi solo su un timer fisso.
Equalizzazione della temperatura. Il sistema consente all'area riscaldata di avvicinarsi a una condizione di temperatura più stabile prima che la parte venga rilasciata.
Presa. Dove specificato dalla procedura di saldatura, il riscaldamento controllato può continuare per un periodo definito.
Il sistema fornisce anche una logica di allarme per alta temperatura. Se un punto monitorato raggiunge il valore di allarme configurato, è possibile generare il segnale corrispondente.
Applicazioni registrate per il riscaldamento di benne
| Applicazione | Temperatura registrata |
|---|---|
| Preriscaldamento della saldatura della benna | 120°C |
| Trattamento termico post-saldatura della benna | 400°C |
Queste cifre sono valori applicativi registrati, temperature di saldatura non universali. La corretta temperatura di preriscaldamento, temperatura di interpass, la temperatura di post-riscaldamento e il tempo di mantenimento devono essere ricavati dalle specifiche del materiale, WPS qualificato o altra procedura di saldatura approvata. Uno spessore diverso dell'acciaio o della lamiera della benna può richiedere un processo diverso.
Ⅶ. Riscaldamento post-saldatura e diffusione dell'idrogeno
Alcune procedure di saldatura con benna richiedono un riscaldamento controllato per continuare dopo la saldatura. Questa riscaldamento post-saldatura può essere utilizzata per mantenere la saldatura a una temperatura elevata per un periodo definito, concedendo all'idrogeno ulteriore tempo per diffondersi dal metallo saldato e dalla zona interessata dal calore prima che il gruppo si raffreddi completamente.
Il processo appropriato dipende dal materiale, spessore della piastra, procedura di saldatura, temperatura di post-riscaldamento, tempo di trattenimento, zona riscaldata, posizione di misurazione della temperatura, e fabbisogno di raffreddamento.
Il post-riscaldamento per la diffusione dell’idrogeno non dovrebbe essere automaticamente descritto come PWHT di riduzione dello stress. Il trattamento antistress ha una propria temperatura, requisiti di tempo di mantenimento e di raffreddamento e devono essere specificati solo quando richiesto dal materiale o dalla procedura approvata.
Per la configurazione dell'apparecchiatura, il cliente dovrebbe fornire l'effettivo fabbisogno di riscaldamento post-saldatura anziché selezionare una temperatura da una pagina generale del prodotto.
Ⅷ. Segnali di controllo per l'integrazione con la centrale termica
L'unità di riscaldamento a induzione può scambiare numerosi segnali pratici con la stazione di sollevamento o un sistema di controllo esterno.
| Segnale | Funzione |
|---|---|
| Inizio esterno | L'ingresso a contatto pulito avvia o arresta il riscaldamento |
| Temperatura raggiunta | L'uscita si chiude quando viene raggiunta la condizione di temperatura definita |
| Allarme di alta temperatura | L'uscita viene attivata quando un punto monitorato raggiunge il valore di allarme di alta temperatura |
| Allarme guasto | Il riscaldamento si arresta e viene generata un'uscita di guasto quando viene rilevato un guasto dell'apparecchiatura |
Queste interfacce rendono la macchina più utile come dedicata stazione di preriscaldamento della saldatura di benne, piuttosto che funzionare come un riscaldatore isolato. Per esempio, l'uscita a temperatura raggiunta può essere incorporata nella sequenza di funzionamento in modo che il completamento della fase di riscaldamento non dipenda solo dalla visione del display da parte dell'operatore. Allo stesso modo, il segnale di guasto fornisce un chiaro stato della macchina quando il normale processo di riscaldamento non può continuare.
Ⅸ. Configurazione dell'attrezzatura principale
Questo è specifico del pezzo stazione di riscaldamento a induzione. La corretta potenza nominale, la frequenza e l'attrezzatura dipendono dalla benna e dal processo di saldatura richiesto.
| Articolo | Configurazione |
|---|---|
| Tipo di attrezzatura | Sistema di preriscaldamento ad induzione a postazione fissa |
| Applicazione principale | Preriscaldamento saldatura benna escavatore |
| Processo aggiuntivo | Riscaldamento post saldatura controllato |
| Pezzo tipico | Bordo della benna / labbro della benna con adattatori saldati |
| Posizione del pezzo | Risolto durante il riscaldamento |
| Carico e scarico | Gru |
| Induttore | Bobina multigiro rettangolare di grandi dimensioni |
| Movimento dell'induttore | Sollevamento verticale motorizzato |
| Apparecchio | Personalizzato sul pezzo |
| Sequenza di riscaldamento | Riscaldamento, controllo, equalizzazione, presa |
| Inizio esterno | Disponibile |
| Uscita pronta per la temperatura | Disponibile |
| Allarme di alta temperatura | Disponibile |
| Allarme guasto | Disponibile |
| Potenza di induzione | Selezionato in base al pezzo |
| Frequenza operativa | Selezionato in base al fabbisogno di riscaldamento |
| Sistema di raffreddamento | Confermato secondo la configurazione finale |
La potenza non può essere selezionata solo dalla larghezza della benna. Un bordo della benna più spesso con una massa termica maggiore può richiedere una disposizione di riscaldamento diversa rispetto a un gruppo di bordo più piccolo, anche quando la loro lunghezza complessiva è simile. Geometria della bobina, il tempo di riscaldamento e la temperatura richiesta influiscono tutti sulla scelta dell'apparecchiatura.
Ⅹ. Domande frequenti
Fare clic su una domanda per espandere la risposta.
Questo sistema di preriscaldamento a induzione è solo per un modello di benna dell'escavatore?
L'attrezzatura e la bobina fotografate sono progettate attorno a una gamma specifica di pezzi. È possibile valutare altre dimensioni di benne, ma un'altra disposizione del labbro della benna o dell'adattatore potrebbe richiedere un'attrezzatura diversa.
Il secchio si muove durante il riscaldamento a induzione?
No. In questa configurazione dell'apparecchiatura, il gruppo bordo benna rimane fisso. La bobina di induzione si muove verticalmente dentro e fuori dalla posizione di riscaldamento.
È possibile preriscaldare più adattatori per secchi contemporaneamente?
L'apparecchiatura mostrata utilizza un induttore di grande formato attorno al gruppo del bordo della benna anziché una piccola bobina che riscalda un adattatore individualmente. Il numero effettivo di adattatori coperti in un ciclo dipende dal design del pezzo e della bobina.
La temperatura di preriscaldamento di saldatura standard dell'adattatore della benna è 120°C?
No. 120°C è un valore applicativo registrato dal materiale aziendale. La temperatura effettiva di preriscaldamento deve seguire il materiale della benna e la procedura di saldatura approvata.
Per il riscaldamento post-saldatura sono sempre necessari 400°C?
No. 400°C è anche un valore applicativo registrato, non è un'impostazione universale. Un altro processo può specificare una temperatura diversa, tempo di mantenimento o nessuna fase di postriscaldamento.
Questa apparecchiatura può eseguire PWHT?
Ciò deve essere valutato in base alle effettive esigenze di trattamento termico. Il post-riscaldamento per la diffusione dell’idrogeno e il PWHT per la riduzione dello stress non dovrebbero essere trattati come lo stesso processo.
Come viene controllata la temperatura di preriscaldamento del secchio??
Il sistema documentato esegue il controllo della temperatura programmata e include uscite di allarme per temperatura raggiunta e alta temperatura. Il metodo di misurazione della temperatura finale e le posizioni dei sensori vengono selezionati in base al progetto.
Il riscaldatore a induzione può comunicare con apparecchiature esterne?
Sì. La configurazione documentata fornisce interfacce a contatti puliti per l'avvio esterno, temperatura raggiunta, allarme di alta temperatura e allarme di guasto.
Si tratta di una linea di produzione completamente automatica?
No. L'attrezzatura fotografata è più precisamente descritta come una stazione di preriscaldamento ad induzione fissa o semiautomatica per la saldatura di benne di escavatori. Il ciclo di riscaldamento e il movimento della batteria sono controllati dall'apparecchiatura, mentre il pezzo viene caricato, scaricato e trasferito tramite gru.
Il riscaldamento a induzione può sostituire il preriscaldamento a fiamma per la saldatura con benna?
Per componenti adatti della benna, il riscaldamento a induzione fornisce un'alternativa controllata al riscaldamento a fiamma manuale. In questa applicazione, la differenza principale è l'utilizzo di una zona di riscaldamento appositamente realizzata, controllo della temperatura e una sequenza di riscaldamento ripetibile. La scelta finale dipende ancora dal pezzo, procedura di saldatura e condizioni di produzione.
Ⅺ. Inviaci il disegno della benna e la procedura di saldatura
Un adatto sistema di preriscaldamento della saldatura dell'adattatore della benna non può essere selezionato solo dalla potenza della macchina. La potenza di induzione, serpentina di riscaldamento, il layout dell'attrezzatura e della stazione derivano tutti dalla geometria della benna, la procedura di saldatura e il modo in cui verrà utilizzata la linea: i fattori seguenti sono quelli che modellano la proposta.
Secchio / Opera
• Disegno del bordo o del bordo della benna
• Dimensioni d'ingombro
• Grado di acciaio
• Spessore della piastra
• Quantità dell'adattatore
• Spaziatura dell'adattatore
• Peso del pezzo
• Metodo di sollevamento disponibile
Processo di saldatura
• Specifiche della procedura di saldatura (WPS), se disponibile
• Temperatura di preriscaldamento richiesta
• Zona di riscaldamento richiesta
• Requisito di temperatura di interpass
• Fabbisogno di riscaldamento post-saldatura
• Temperatura di post-riscaldamento
• Tempo di trattenimento
• Posizioni di misurazione della temperatura
• Fabbisogno di raffreddamento
Condizioni di produzione
• Parti per turno o al giorno
• Attuale metodo di preriscaldamento della saldatura della benna
• Spazio disponibile in fabbrica
• Metodo di carico e scarico
• Livello di automazione richiesto
• Segnali di controllo esterni richiesti
Inviaci quello che hai: un disegno completo, un WPS qualificato, o semplicemente le dimensioni del secchio e la temperatura di preriscaldamento richiesta. Con quei dettagli, possiamo personalizzare la potenza di induzione, serpentina di riscaldamento, disposizione dell'attrezzatura e della stazione in base alla benna e alla procedura di saldatura specifiche, invece di partire da una potenza nominale standard.
Pronto per preriscaldare l'operazione di saldatura con benna?
Invia il disegno della tua benna e la procedura di saldatura. Valuteremo la potenza di induzione, serpentina di riscaldamento, disposizione dell'attrezzatura e della stazione per il vostro pezzo in lavorazione.