
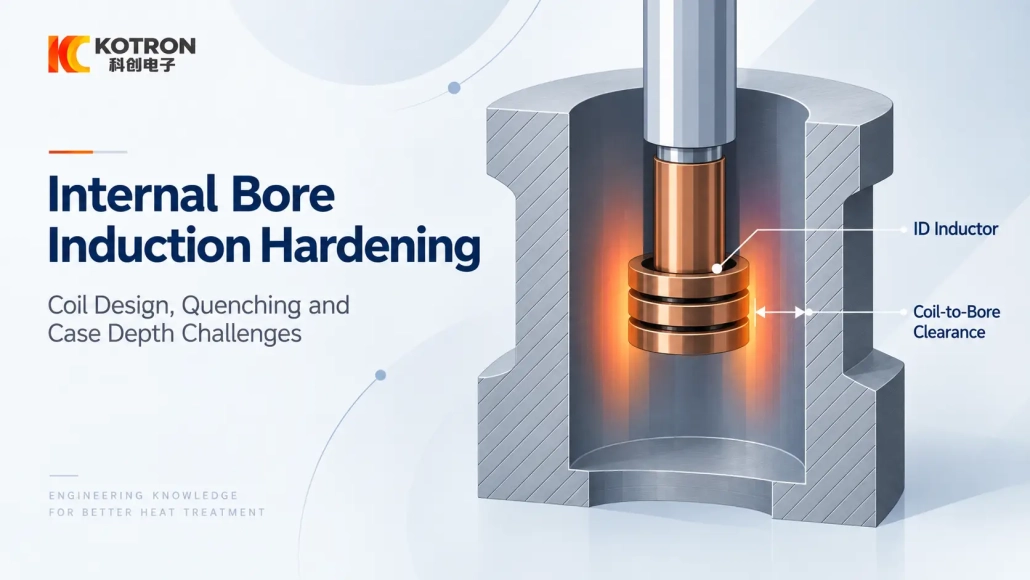
Tempra ad induzione con foro interno: Progettazione della bobina, Sfide di quenching e profondità del caso
Come si fora la geometria, La posizione e l'estinzione dell'induttore ID influiscono sulla zona rinforzata finale
L'indurimento a induzione può essere applicato a fori interni, ma il processo è vincolato dallo spazio disponibile all'interno della parte. L'induttore deve raggiungere l'area richiesta, mantenere un rapporto adeguato con la superficie del foro, e lasciare un accesso sufficiente per l'estinzione.
Per questa ragione, un diametro interno (ID) processo di indurimento viene normalmente valutato in base alla geometria effettiva della parte anziché in base al solo diametro del foro.
2. Progettazione dell'induttore ID, Spazio e posizionamento
3. Tempra all'interno del foro
4. Cosa controlla la profondità della cassa nell'indurimento del foro?
5. Cosa controllare quando il risultato è sbagliato?
6. Quali informazioni sono necessarie per una valutazione iniziale?
1. È possibile temprare un foro interno per induzione??
La prima domanda non è la dimensione della macchina o la potenza nominale. Dipende se la parte stessa è adatta al risultato di indurimento richiesto.
Temprabilità del materiale, geometria del foro, la posizione dell'area indurita e l'accesso per l'induttore sono tutti importanti. Un foro relativamente aperto può essere semplice da raggiungere, mentre uno stretto, un foro profondo o incassato può porre limiti molto più severi all'utensileria.
Anche la zona di trattamento richiesta cambia il problema. Una breve fascia temprata vicino all'ingresso del foro non richiede la stessa disposizione degli induttori di una zona situata più in profondità all'interno del componente.
Un disegno di parte—preferibilmente un disegno in sezione che mostra l'area indurita richiesta—è quindi più utile del diametro del foro da solo.
2. Progettazione dell'induttore ID, Spazio e posizionamento
Un induttore per indurimento del foro deve operare all'interno del pezzo anziché attorno alla sua superficie esterna.
Deve inserirsi nello spazio disponibile mantenendo un adeguato rapporto di accoppiamento con l'ambiente da riscaldare. Diametro della foratura, la profondità, il percorso di inserimento e la posizione della zona indurita influenzano tutti la forma del Bobina di tempra a induzione ID o induttore interno.
La centratura è un altro problema pratico. Se l'induttore si trova notevolmente più vicino a un lato della parete del foro, il modello di riscaldamento circonferenziale potrebbe cambiare. Per produzioni ripetute, potrebbe pertanto essere necessario che il movimento dell'attrezzatura o della macchina controlli la posizione relativa della parte e dell'induttore.
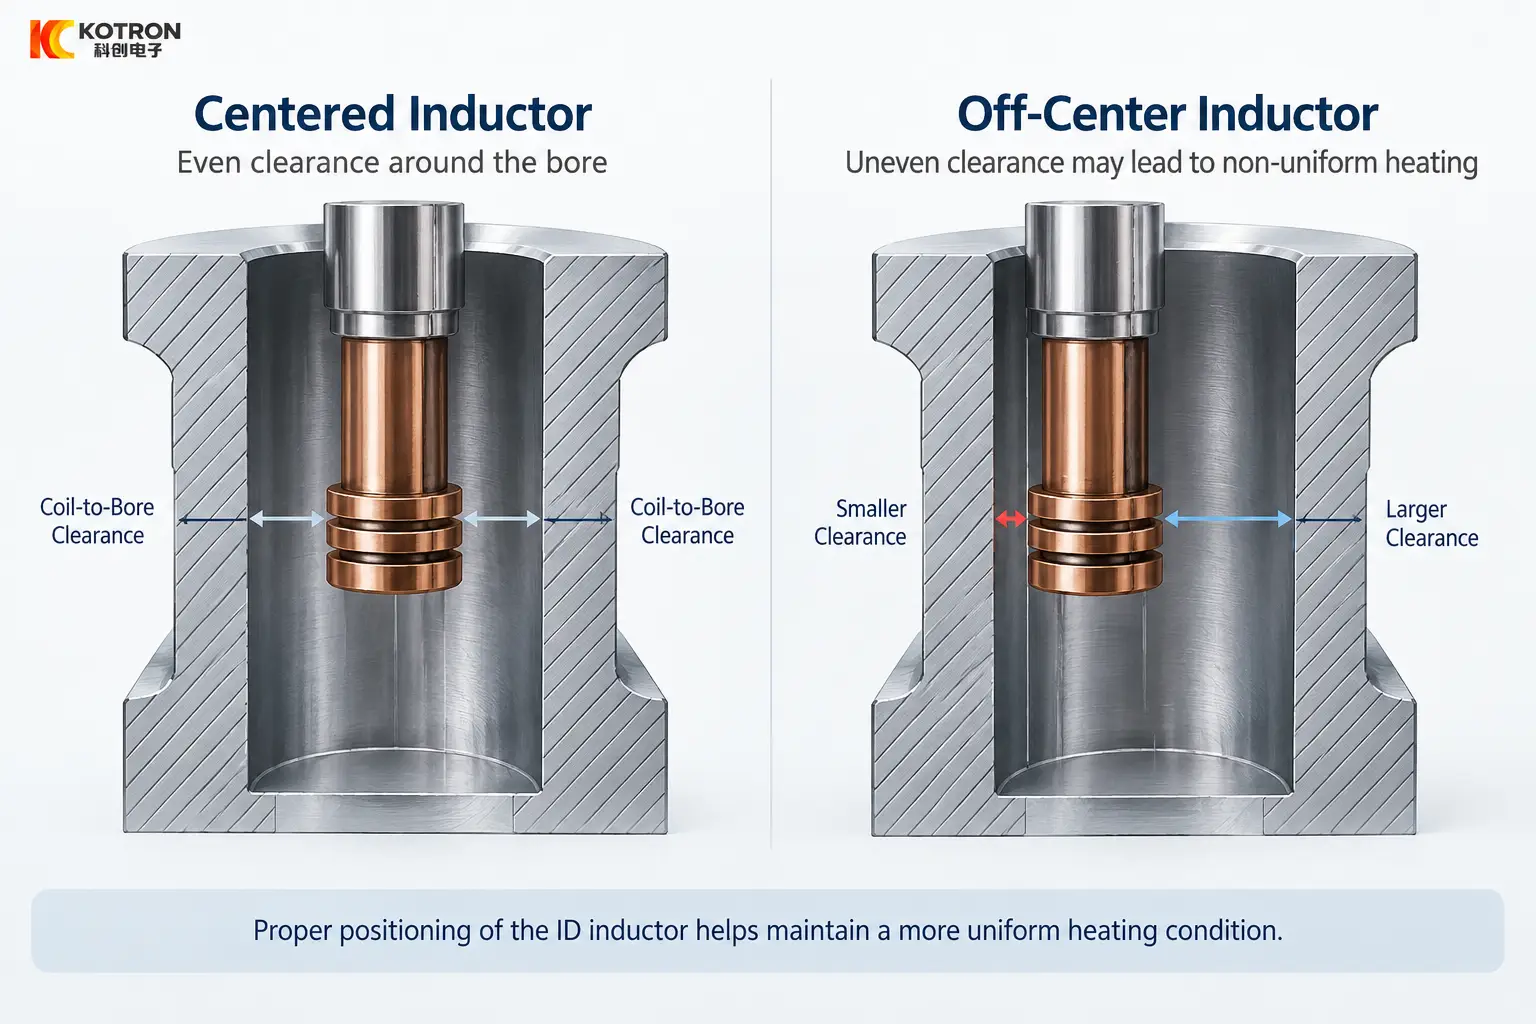
Gioco dell'induttore con diametro interno centrato rispetto a quello decentrato all'interno di un foro.
Anche la geometria della sezione circostante è importante. Un foro nominalmente rotondo può comunque avere condizioni termiche diverse attorno alla sua circonferenza se la quantità di materiale circostante varia da un lato all'altro.
Questo è il motivo per cui una bobina che si inserisce fisicamente all'interno del foro non è automaticamente un induttore di indurimento adatto.
3. Tempra all'interno del foro
Il riscaldamento della superficie target è solo una parte del processo. La zona riscaldata deve inoltre essere raffreddata in modo da supportare la durezza e la profondità della cassa specificate.
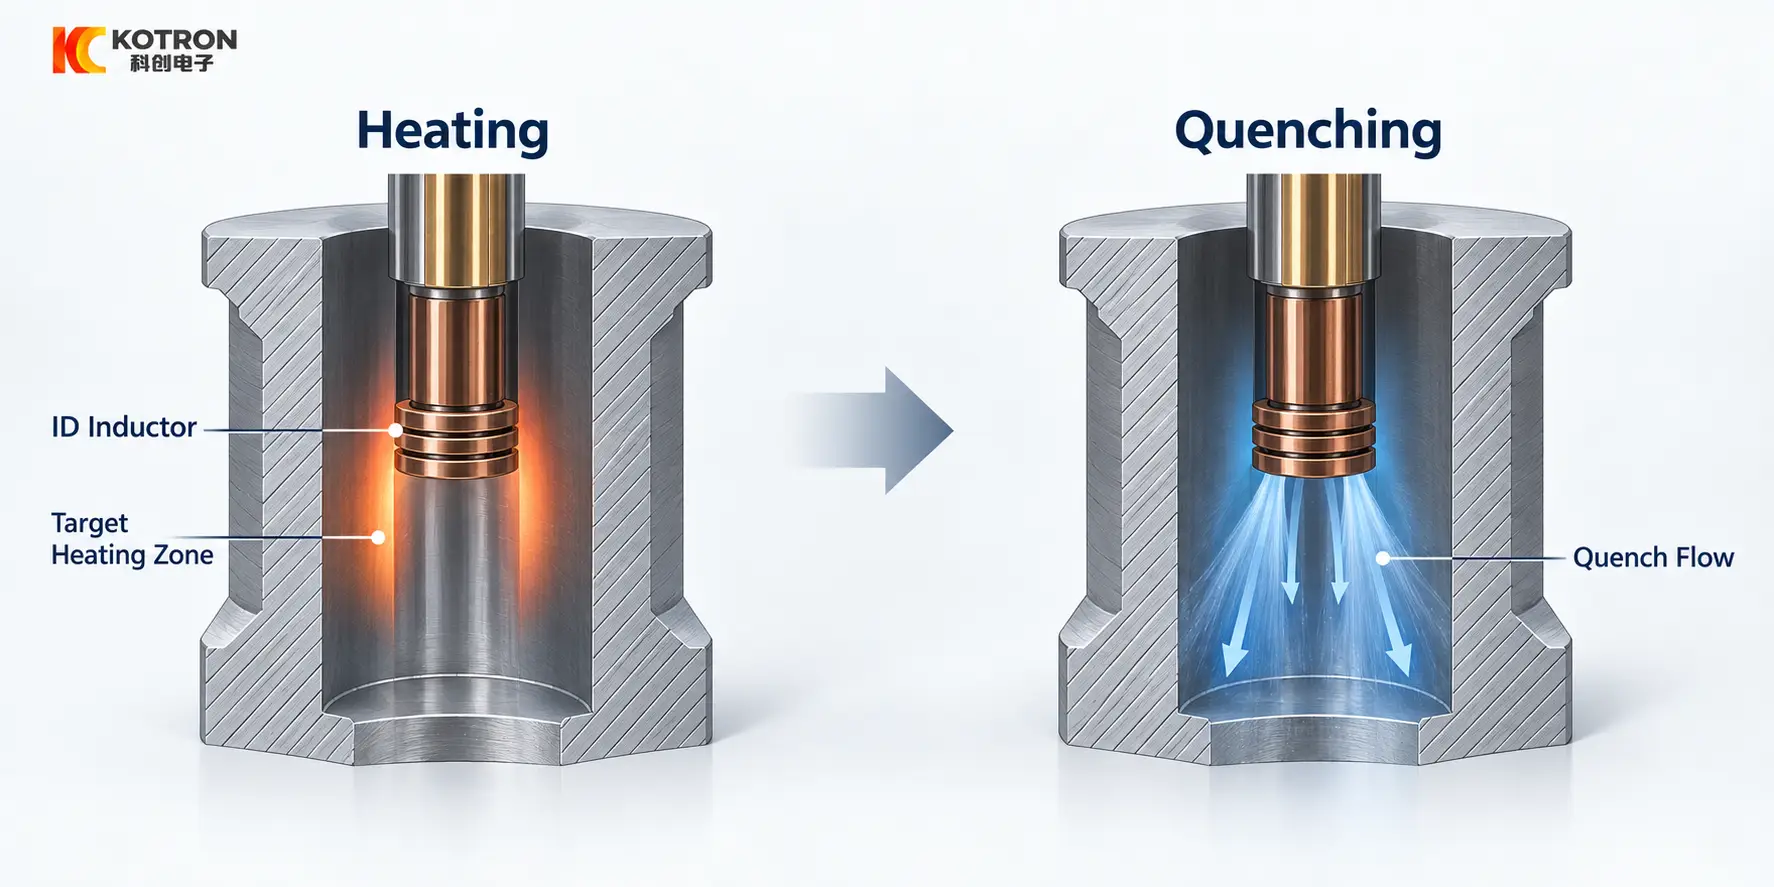
Riscaldamento seguito dallo spegnimento all'interno di un foro interno.
Le superfici interne possono limitare l'accesso al refrigerante, in particolare quando l'area indurita si trova più in profondità all'interno della parte. Profondità del foro, L'orientamento del pezzo e lo spazio disponibile attorno all'induttore possono influenzare la disposizione di tempra.
A seconda dell'applicazione, l'estinzione può essere fornita da attrezzatura separata o incorporata nel gruppo induttore. Nessuna delle due soluzioni dovrebbe essere trattata come universalmente preferibile; la scelta dipende dalla geometria e dalla zona di trattamento richiesta.
Il modello di riscaldamento visibile non deve essere considerato come prova del modello di durezza finale. Il risultato indurito è prodotto dall'effetto combinato della risposta del materiale, riscaldamento e successivo raffreddamento.
4. Cosa controlla la profondità della cassa nell'indurimento del foro?
Frequenza operativa è un fattore nello sviluppo della profondità del caso, ma non dovrebbe essere considerato in modo indipendente.
La profondità effettiva dell'indurimento dipende anche dal materiale, tempo di riscaldamento, potenza erogata, relazione induttore-superficie, geometria locale e condizioni di raffreddamento.
Ciò è particolarmente rilevante in Tempra ad induzione ID, dove lo spazio degli utensili potrebbe già limitare la possibile geometria dell'induttore.
La profondità del caso target quindi non lo fa, da solo, definire la frequenza o l'alimentazione richiesta. Queste scelte devono essere fatte insieme alle dimensioni del foro, posizione della zona rinforzata e layout del processo.
5. Cosa controllare quando il risultato è sbagliato?
Quando il risultato indurito non corrisponde al disegno o alle specifiche, il primo passo è separare il posizionamento, problemi di riscaldamento e raffreddamento.
| Risultato osservato | Aree da controllare prima |
|---|---|
| Un lato del foro si riscalda più fortemente | Centratura dell'induttore, sgombero locale, geometria della sezione circostante |
| La zona rinforzata è troppo alta o troppo bassa | Posizione assiale dell'induttore, profondità di inserimento, posizione dell'apparecchio |
| La lunghezza riscaldata non corrisponde alla zona richiesta | Geometria dell'induttore, durata effettiva del riscaldamento, dalla posizione del pezzo |
| La superficie raggiunge le condizioni di riscaldamento previste ma la durezza è bassa | Risposta materiale, dal ciclo di riscaldamento, tempra |
| La profondità della cassa varia attorno al foro | Accoppiamento, geometria del pezzo, flusso di calore, condizioni di spegnimento |
| La zona richiesta è difficile da raggiungere | Profondità del foro, caratteristiche interne, accesso all'induttore |
| La variazione da parte a parte è elevata | Ripetibilità del dispositivo, posizione dell'induttore, impostazioni del processo |
Questi controlli aiutano a identificare dove indagare, ma l'accettazione finale dovrebbe basarsi sulla durezza specificata, posizione della zona temprata e profondità della cassa dove richiesto.
Una superficie che appare riscaldata in modo uniforme non necessariamente ha il corretto risultato finale indurito.
6. Quali informazioni sono necessarie per una valutazione iniziale?
Per una prima recensione, le informazioni più utili sono solitamente semplici:
— Un disegno di una parte o una foto chiara
— Materiale, se noto
— Diametro e profondità del foro
— L'area che deve essere indurita
Se la durezza target, la profondità del caso o i requisiti di produzione sono già definiti, possono essere aggiunti successivamente o inclusi nella prima richiesta.
Con queste informazioni, la fattibilità del processo di indurimento del foro, Disposizione dell'induttore ID, metodo di tempra e configurazione dell'apparecchiatura possono essere esaminati prima della selezione dettagliata della macchina.
Chiave da asporto
La tempratura a induzione del foro interno è un problema di idoneità e di accesso prima che sia un problema di riscaldamento. L'induttore deve raggiungere la zona richiesta, mantenere la sua posizione rispetto alla parete del foro e lasciare spazio per il raffreddamento. Il risultato finale è confermato dalla durezza specificata, posizione della zona temprata e profondità della cassa—non da quanto uniformemente la superficie appare riscaldata.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
Qualsiasi foro interno può essere temprato ad induzione?
No. Temprabilità del materiale, geometria del foro, la posizione della zona rinforzata e l'accesso all'induttore sono tutti importanti. Uno stretto, un foro profondo o incassato pone limiti molto più severi sull'utensileria rispetto a un foro aperto.
La sola frequenza operativa determina la profondità della cassa?
No. La profondità di indurimento dipende anche dal materiale, tempo di riscaldamento, potenza erogata, relazione induttore-superficie, geometria locale e condizioni di raffreddamento.
Una superficie riscaldata uniformemente garantisce un risultato corretto?
No. Il risultato indurito è prodotto dalla risposta materiale, riscaldamento e raffreddamento insieme. Una superficie che appare riscaldata in modo uniforme potrebbe comunque avere una durezza errata, posizione della zona o profondità del caso.
Cosa devo controllare prima quando il risultato è sbagliato?
Posizionamento separato, problemi di riscaldamento e raffreddamento. Inizia con il centraggio dell'induttore, posizione assiale, durata effettiva del riscaldamento, accoppiamento e ripetibilità del dispositivo.
Quali informazioni devo inviare per una valutazione?
Un disegno di una parte o una foto chiara, il materiale se conosciuto, diametro e profondità del foro, e l'area da indurire. Durezza target, la profondità del caso e i requisiti di produzione possono essere aggiunti in seguito.
Inviaci il disegno della tua parte
Invia un disegno o una foto nitida del tuo componente insieme al materiale e alla zona da temprare. Esamineremo il processo di indurimento del foro, Disposizione dell'induttore ID, metodo di tempra e configurazione dell'attrezzatura per la vostra applicazione.



