
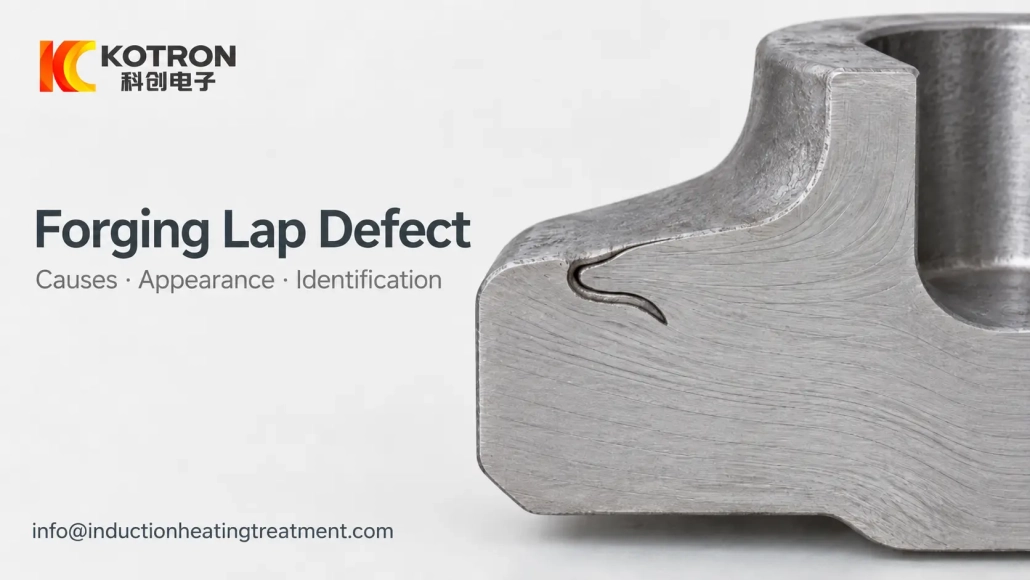
Difetti di forgiatura: Cause, Aspetto e come identificarli
Difetti di forgiatura: Cause, Aspetto e come identificarli
Una linea o una cucitura su una superficie di forgiatura non è sempre una crepa. Potrebbe essere un giro di forgiatura, mentre alcune indicazioni apparentemente simili possono provenire da laminazioni interne o da altre discontinuità.
Un giro di forgiatura si forma quando il metallo superficiale si piega e viene premuto nuovamente nel pezzo senza aderire completamente al materiale circostante. La corretta identificazione è importante perché il rimedio dipende dalla fonte. Condizioni della billetta, geometria dello stampo, il riscaldamento e il flusso di metalli possono tutti contribuire, e la modifica di una sola variabile del processo potrebbe non rimuovere il difetto.
2. Quali sono le cause dei difetti di sovrapposizione nella forgiatura?
3. Come identificare un giro di forgiatura
4. Forging Lap vs. Crepa contro. Laminazione
5. Ciò che il flusso dei cereali può dirti sulla formazione del giro
6. Come tracciare e prevenire i giri di forgiatura
1. Cos'è un giro di forgiatura?
Un giro di forgiatura è una discontinuità connessa alla superficie creata quando parte del metallo si piega sul o nel pezzo durante la deformazione.
La superficie piegata può rimanere come interfaccia invece di saldarsi completamente al metallo di base.
Un percorso di formazione comune inizia con una netta proiezione, pinna, depressione, graffi o altre irregolarità superficiali prodotte prima o durante la forgiatura. Durante la successiva deformazione, questa sezione irregolare può essere ripiegata nel corpo principale del pezzo.
Le sporgenze sottili si raffreddano più rapidamente della sezione circostante e possono ossidarsi più facilmente. Se si forma uno strato di ossido tra il metallo piegato e il materiale di base, il completo incollaggio diventa più difficile durante la successiva deformazione.
Si possono sviluppare delle sovrapposizioni anche in prossimità di repentini cambi di sezione o in zone dove il metallo è costretto a scorrere in più direzioni.
2. Quali sono le cause dei difetti di sovrapposizione nella forgiatura?
Un giro può avere più di una concausa.
Condizioni della superficie della billetta
Croste, zone ruvide, graffi profondi, depressioni o altri danni superficiali possono successivamente essere ripiegati nella forgiatura.
Condizioni degli utensili
Le superfici della matrice usurate o danneggiate possono creare irregolarità locali che vengono premute nel pezzo durante la successiva deformazione.
Design della matrice e della scanalatura
Se la matrice non guida correttamente il flusso di metallo, una parte del materiale potrebbe piegarsi contro un'altra invece di riempire uniformemente la cavità.
Condizione di riscaldamento
Un riscaldamento improprio o non uniforme può influire sulla plasticità e sul flusso del metallo. Il riscaldamento è un fattore nel processo, ma non dovrebbe essere trattato automaticamente come la causa principale di ogni giro.
Sequenza e funzionamento della forgiatura
Geometria della preforma errata, materiale locale eccessivo, una sequenza di deformazione inadeguata o una pratica operativa inadeguata possono creare alette, spigoli vivi o schemi di flusso instabili che successivamente si sviluppano in giri.
In pratica, il difetto dovrebbe essere rintracciato attraverso l'intero processo piuttosto che essere attribuito ad una causa solo in apparenza.
3. Come identificare un giro di forgiatura
Un giro di forgiatura normalmente inizia dalla superficie e si estende verso l'interno lungo l'interfaccia piegata.
Su una sezione preparata, diverse caratteristiche possono supportare la diagnosi:
— L'apertura può essere più ampia di quella di una sottile fessura.
— I due lati possono apparire relativamente lisci.
— La punta è spesso arrotondata o smussata anziché appuntita.
— Potrebbe essere presente ossidazione lungo l'interfaccia piegata.
— Nei pezzi fucinati di acciaio, la decarburazione può apparire su uno o entrambi i lati.
— All'interno del difetto possono rimanere inclusioni di ossido.
— Il giro può formare un angolo acuto con la superficie.
— La sua direzione può seguire il flusso metallico locale.
Nessuna singola caratteristica è conclusiva.
Per esempio, l'ossidazione all'interno di una discontinuità non dimostra di per sé che il difetto sia una falda. La forma del difetto, collegamento superficiale, la microstruttura circostante e il flusso del metallo dovrebbero essere considerati insieme.
Anche il materiale conta. Nei pezzi fucinati non ferrosi, le caratteristiche di ossido e decarburazione comunemente utilizzate quando si esamina l'acciaio potrebbero non essere presenti. In questi casi, lo schema della linea di flusso attraverso la sezione può fornire prove più utili.
4. Forging Lap vs. Crepa contro. Laminazione
Questi difetti possono sembrare simili durante l'ispezione iniziale, ma i loro meccanismi di formazione sono diversi.
| Caratteristica | Giro di forgiatura | Laminazione | Cricca da forgiatura |
|---|---|---|---|
| Meccanismo di base | Il metallo superficiale si piega nel pezzo senza aderire completamente | La discontinuità interna rimane separata in strati | Fratture materiali sotto stress locale |
| Origine tipica | Difetto superficiale, attrezzature, flusso di metalli, sequenza di forgiatura | Crepa interna, inclusione, cavità di ritiro, porosità o discontinuità di materiale simile | Stato materiale, temperatura, sollecitazioni e deformazioni |
| Posizione tipica | Solitamente connesso in superficie | Comunemente interno | Superficie o interno |
| Aspetto della sezione | Interfaccia piegata, spesso con un'estremità relativamente smussata | Separazione a strati | La forma dipende dal meccanismo di frattura |
| Ossidazione / Decarburazione | Può essere presente in acciaio | Dipende dall'origine | Dipende da quando e come si è formata la crepa |
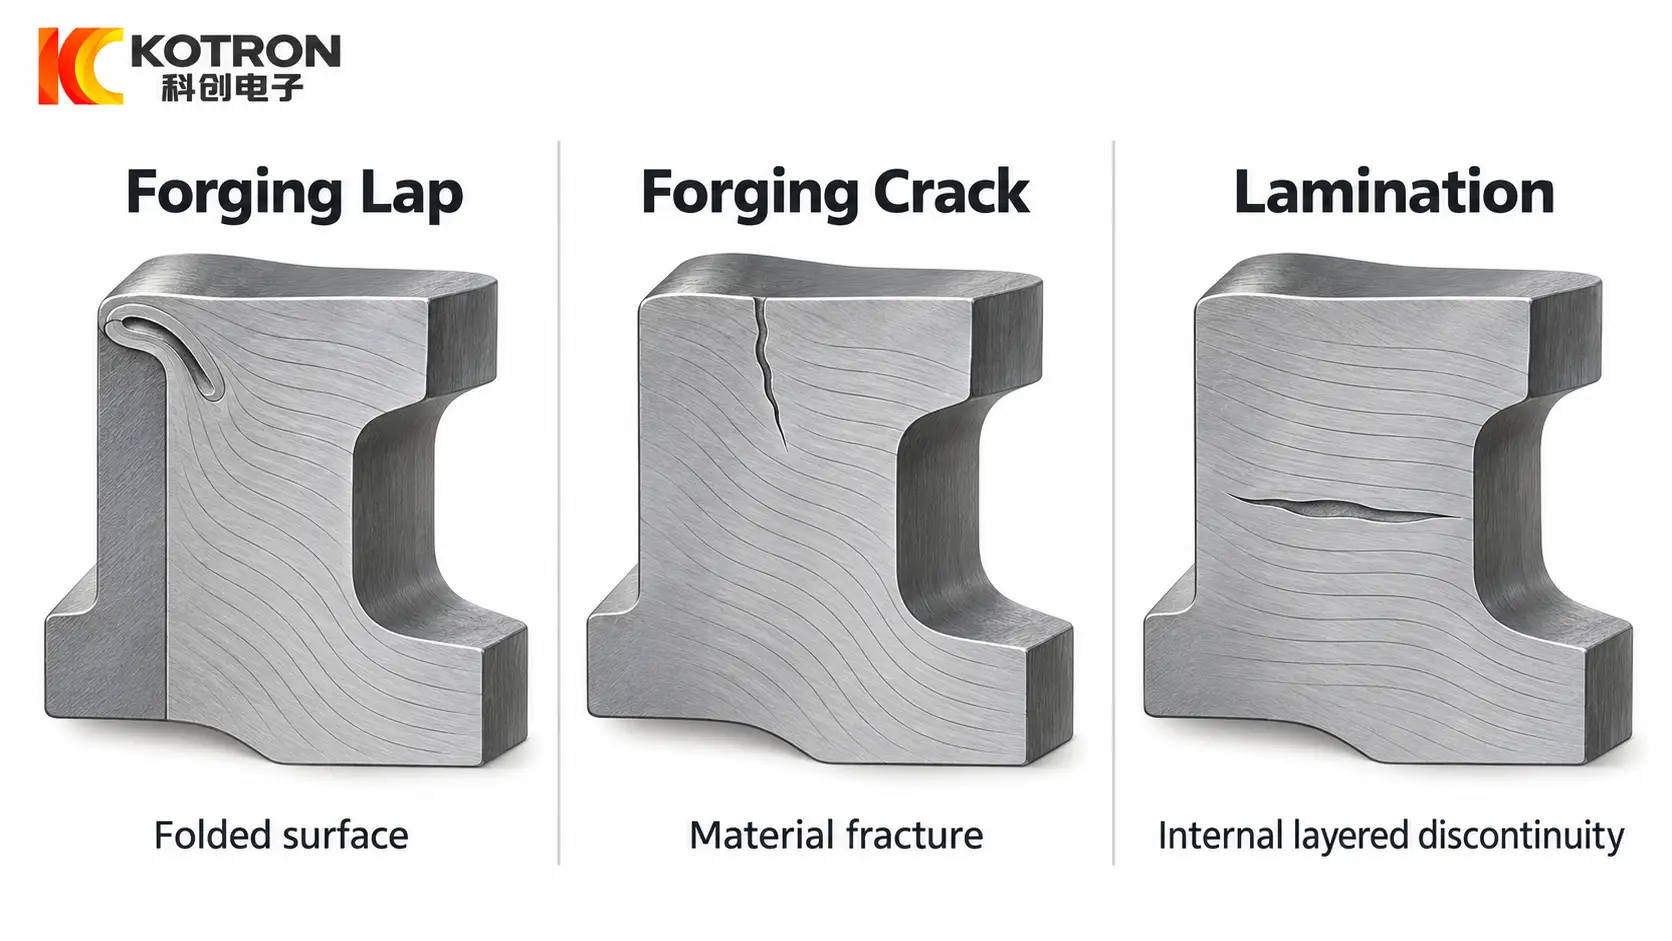
Un giro viene prodotto piegando. Una crepa è prodotta dalla frattura.
La laminazione è ancora diversa. Di solito comporta una discontinuità interna che esisteva nel materiale e che è rimasta non legata o si è allungata durante un'ulteriore deformazione.
Questa distinzione è importante durante l'analisi della causa principale. Un difetto piegato connesso alla superficie indica una storia di processo diversa da una discontinuità stratificata interna.
Per una discussione più dettagliata sulla morfologia delle cricche e sul differenza tra cricche da forgiatura e da tempra, è meglio trattare questo argomento separatamente piuttosto che ripeterlo qui.
5. Ciò che il flusso dei cereali può dirti sulla formazione del giro
Il flusso di metallo all'interno di una forgiatura fornisce prove utili su come è stata formata la parte.
In condizioni di forgiatura adeguate, le linee di flusso generalmente seguono il contorno principale del componente. Dove il movimento materiale diventa instabile, il modello di flusso potrebbe risultare distorto, interrotto o localmente simile a un vortice.
Ciò è importante quando si esamina una sovrapposizione perché il difetto può seguire la direzione in cui è stata piegata la superficie metallica.
Un cambiamento locale nella direzione del flusso vicino a una nervatura, ramo, Un angolo o un improvviso cambio di sezione possono anche indicare il motivo per cui il metallo si è piegato invece di riempire lo stampo come previsto.
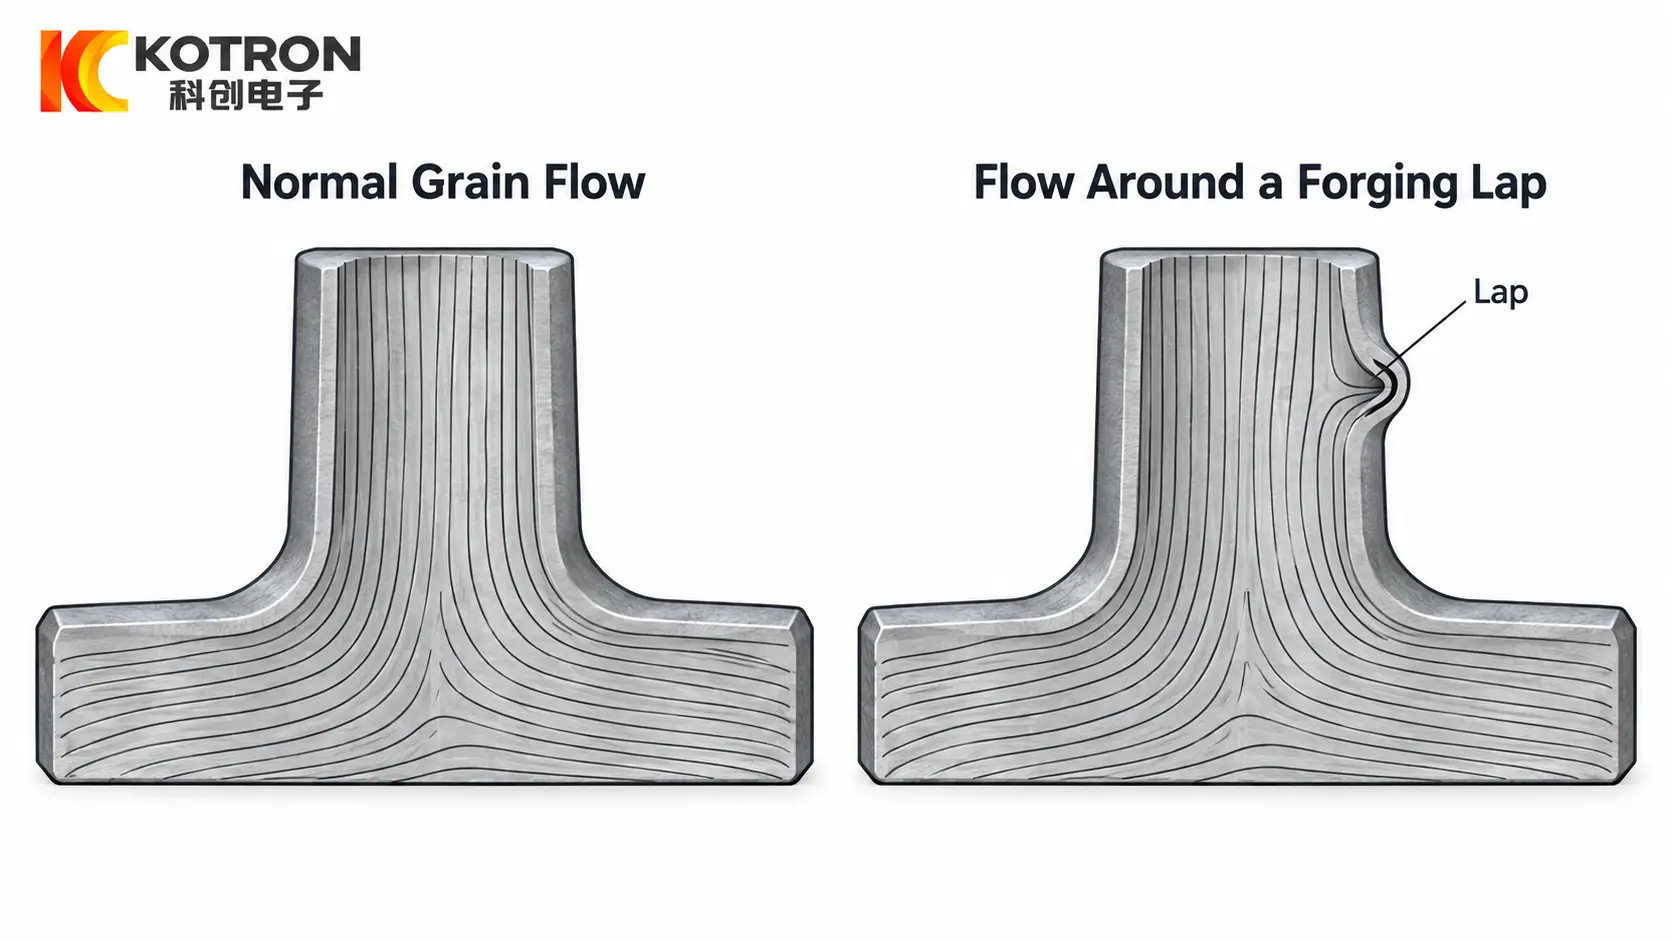
L'esame del flusso di grano aiuta quindi a rispondere a una domanda diversa dall'ispezione della superficie:
non solo dove si trova il difetto, ma come si muoveva il metallo prima che si formasse il difetto.
Un flusso anomalo non significa automaticamente che sia presente un giro, e un giro non dovrebbe essere diagnosticato solo dalle linee di flusso. Le due osservazioni sono più utili se valutate insieme.
6. Come tracciare e prevenire i giri di forgiatura
Una volta confermato un giro, il passo successivo è procedere a ritroso attraverso il processo.
① Controllare la superficie della billetta
Cerca le croste, graffi, depressioni, cuciture o altre irregolarità che potrebbero essere state piegate nella forgiatura.
Se il difetto segue un'imperfezione superficiale originaria, la sola modifica dello stampo o del processo di riscaldamento non risolverà il problema.
② Ispezionare gli stampi e la preforma
Verificare la presenza di superfici usurate, danni locali e geometria che potrebbero creare alette, sporgenze taglienti o eccessivo accumulo di materiale.
Anche la preforma dovrebbe essere rivista. Una scarsa distribuzione del materiale prima della fase finale di forgiatura può costringere il metallo a piegarsi durante il riempimento della cavità.
③ Revisione del flusso del metallo
Esaminare la posizione del difetto rispetto alle nervature, capi, cambiamenti di sezione e altre aree in cui cambia la direzione del flusso.
Se i giri appaiono ripetutamente nella stessa regione, il modello di flusso locale e il design dello stampo meritano particolare attenzione.
④ Rivedere le condizioni di riscaldamento
Il riscaldamento dovrebbe essere controllato insieme al processo meccanico.
Una temperatura bassa o irregolare della billetta può ridurre la forgiabilità e rendere la deformazione meno stabile. Una temperatura eccessiva può creare altri problemi metallurgici e non dovrebbe essere utilizzata semplicemente come un modo per far scorrere più facilmente il materiale.
Dove riscaldamento billette a induzione viene utilizzato, un controllo della temperatura ripetibile e ragionevolmente uniforme può ridurre una fonte di variazione del processo. Non può correggere la scarsa qualità della billetta, utensili danneggiati o design della preforma inadatto.
⑤ Rivedere la sequenza di forgiatura
Un difetto può originarsi durante una fase di formatura precedente e diventare evidente solo dopo l'operazione finale.
Per difetti ricorrenti, è quindi utile ispezionare le forme intermedie piuttosto che esaminare solo il fucinato finito.
La prevenzione più efficace di solito deriva dall’identificazione di quale parte del processo crea per prima la piega: condizioni della superficie, distribuzione materiale, attrezzature, sequenza di riscaldamento o deformazione.
Chiave da asporto
Un giro di forgiatura non è semplicemente un altro nome per una crepa. È una discontinuità di metallo piegato, e la sua forma, collegamento superficiale, le condizioni di ossidazione e la relazione con il flusso del metallo possono aiutare a distinguerlo da cricche e laminazioni interne.
Quando viene trovato un giro, l'indagine dovrebbe estendersi oltre la fase finale di forgiatura. Qualità della billetta, attrezzature, progettazione della preforma, è necessario considerare le condizioni di riscaldamento e il flusso del metallo prima di decidere cosa modificare.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
In cosa differisce un giro di forgiatura da una crepa?
Un giro si forma quando il metallo della superficie si piega e viene premuto indietro senza aderire completamente, mentre una crepa si forma quando il materiale si frattura sotto stress. Solitamente i giri partono dalla superficie e seguono il flusso del metallo, mentre una crepa è prodotta dalla frattura.
È possibile identificare un giro di forgiatura solo mediante l'ossidazione?
No. L'ossidazione all'interno di una discontinuità non costituisce di per sé una sovrapposizione. La forma del difetto, collegamento superficiale, la microstruttura circostante e il flusso del metallo dovrebbero essere considerati tutti insieme.
Cosa provoca i giri di forgiatura?
Non esiste una sola causa. Condizioni della superficie della billetta, condizione degli utensili, progettazione dello stampo, il riscaldamento e la sequenza di forgiatura possono tutti contribuire. Il difetto dovrebbe essere rintracciato attraverso l'intero processo piuttosto che essere attribuito ad una causa solo in apparenza.
Come si possono prevenire i giri di forgiatura??
La prevenzione più efficace è identificare quale parte del processo crea per prima la piega — condizioni della superficie, distribuzione materiale, attrezzature, sequenza di riscaldamento o deformazione — e correggerlo. Questo di solito significa controllare la billetta, muore, preforma, flusso del metallo e riscaldamento insieme.
Hai bisogno di un riscaldamento affidabile delle billette per la forgiatura?
Il riscaldamento costante è un fattore nel controllo della qualità della forgiatura. Inviaci la tua parte, materiale e velocità di produzione, e ti consiglieremo la giusta configurazione di riscaldamento a induzione.



