
Riscaldamento a induzione di billette d'acciaio per forgiatura di billette quadrate
Riscaldamento a induzione ricavato dal pieno di acciaio è il vincolo di ritmo in più linee di forgiatura di quanto chiunque ammetta. La stampa, il robot, l'operatore: tutti e tre possono muoversi più velocemente di quanto il riscaldatore della billetta possa fornire una temperatura di forgiatura uniforme. E quando il riscaldamento resta indietro, tutto dietro si accumula.
Scegliere un alimentatore in base al tonnellaggio non dimensionerà il tuo riscaldatore a induzione. Dimensioni della billetta, grado dell'acciaio, temperatura target, tempo di ciclo, Frequenza, lunghezza della bobina, movimentazione dei materiali, controllo della scala, e l'uniformità della temperatura è tutto ciò che conta. Mancandone uno, la linea non raggiungerà il tasso di produzione in condizioni di impianto, non sulla carta, non in officina.
Ecco le sette decisioni che separano un riscaldatore che tiene il passo da uno che diventa il collo di bottiglia.
1. Perché il dimensionamento del riscaldatore del bloccaggio inizia con il tempo del ciclo
Un riscaldatore di una linea di forgiatura viene dimensionato in base al numero di pezzi richiesti all'ora, non solo al diametro del bloccaggio. Prima domanda: quanti bloccaggi devono raggiungere la temperatura di forgiatura ogni minuto senza interrompere la pressa?
Se una pressa necessita di un bloccaggio ogni 12 secondi, il sistema a induzione fornisce un bloccaggio completamente riscaldato a tale intervallo — includendo il tempo per l’indicizzazione, trasferimento, verifica della temperatura, bloccaggi scartati, e brevi interruzioni di produzione. Una linea progettata esattamente alla capacità calcolata rimane indietro nel momento in cui i lingotti variano di dimensione, la temperatura del materiale in arrivo cambia, o un operatore rallenta la sequenza di trasferimento.
L'output del riscaldatore richiesto necessita di un margine rispetto al tasso teorico. Quanto dipende dall'operazione, ma il 10-15% sopra la produttività calcolata è un livello pratico minimo. Meno di questo e ogni piccolo disturbo mette la pressa in modalità attesa.
Gli input di dimensionamento che alimentano il calcolo:
— Materiale e qualità del lingotto
— Diametro del lingotto o sezione trasversale tra piatti
— Lunghezza e peso della billetta
— Temperatura in ingresso e temperatura di forgiatura target
— Richieste di billette al minuto o pezzi all'ora
— Gradiente di temperatura accettabile, layout delle linee, e metodo di gestione
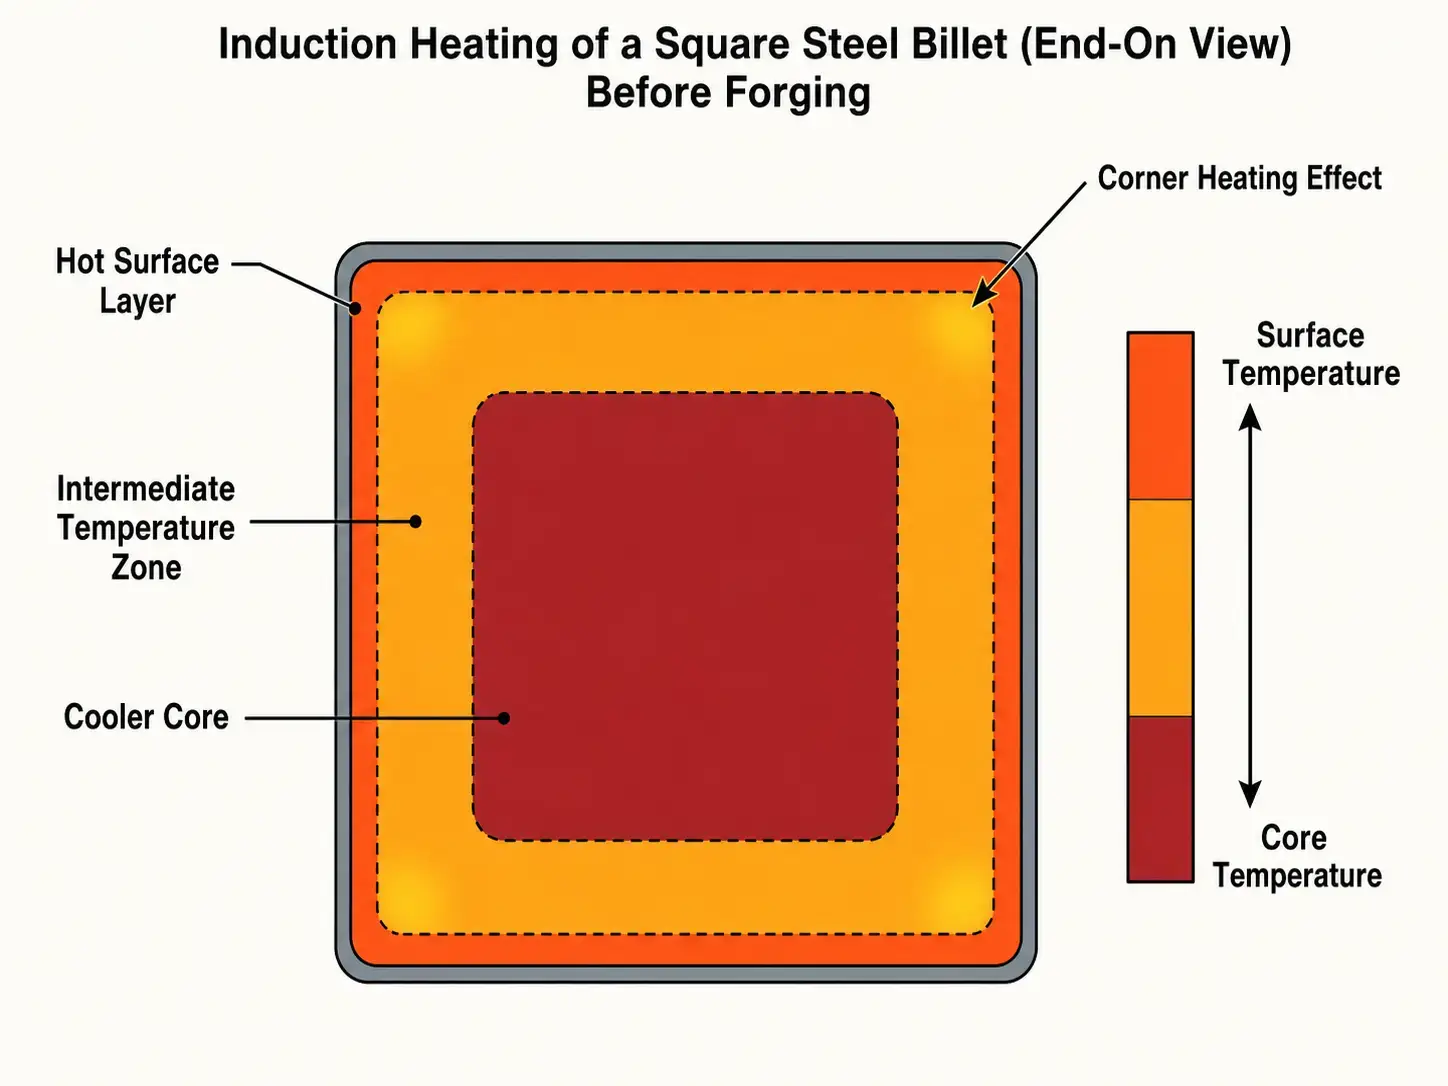
Le billette quadrate complicano ognuno di questi input. Un quadrato non si riscalda come un cerchio di uguale area. Gli angoli e le facce piatte si accoppiano in modo diverso, e la bobina, Frequenza, e la strategia di indicizzazione cambia di conseguenza. Questo tema attraversa ogni sezione seguente.
Per uno sguardo più ampio su come forgiatura a induzione si inserisce nella linea di produzione, inclusa la selezione dell'attrezzatura e l'integrazione del processo, vedere la guida completa alla forgiatura.
2. Requisiti di potenza per il riscaldamento a induzione dei lingotti d'acciaio
Il requisito base di potenza deriva dall'energia necessaria per portare il lingotto dalla sua temperatura iniziale alla temperatura di forgiatura entro il tempo disponibile. Per acciai al carbonio e legati, le temperature di forgiatura si collocano tra 2.000°F e 2.300°F, a seconda della qualità e del processo.
Inizia con il peso del lingotto, aumento di temperatura, calore specifico, e la velocità di produzione. Più massa e tempi di ciclo più rapidi richiedono più kW — quella relazione è lineare con il rendimento. Poi aggiungi potenza per le perdite del sistema, incrostazioni, radiazione, l'efficienza della bobina, e margine operativo pratico. La matematica è diretta; le supposizioni sono dove la maggior parte dei tentativi di dimensionamento fallisce.
I kW installati devono tener conto dell'efficienza elettrica e termica. Il riscaldamento induttivo è efficiente rispetto ai metodi a combustibile, ma non tutta la potenza in ingresso si trasforma in calore utile nel lingotto. Perdite nella bobina, perdite dell'alimentatore, perdite nel rame raffreddato ad acqua, e la radiazione dall'acciaio caldo incidono tutta sull'efficienza netta del riscaldamento. Una linea ben progettata raggiunge un'efficienza complessiva del 60–65%. Dimensioni inferiori a quelle comportano una performance inferiore fin dal primo giorno.
Come riferimento rapido: una linea riscalda 4 billette da 1 libbra ogni 10 secondi richiede molta meno energia rispetto a una che riscalda 25 billette da 1 libbra nello stesso intervallo. Stesso tempo di ciclo, energia per pezzo molto diversa. Ecco perché il peso della billette e la velocità di produzione guidano il calcolo, non solo il diametro.
Anche il ciclo di lavoro conta. Le linee di forgiatura funzionano continuamente per turni lunghi. Il valore nominale dell'alimentatore deve supportare la potenza di produzione senza riduzione termica alla fine di un ciclo di otto ore. Selezione della potenza e la pianificazione dei servizi deve ricevere attenzione all'inizio del progetto — non dopo che l'attrezzatura è stata ordinata.
Considerazione delle perdite di calore
La perdita di calore aumenta rapidamente con l'aumento della temperatura del tondo. Vicino alla temperatura di forgiatura, la radiazione diventa un fattore reale — specialmente con qualsiasi spazio tra l'uscita della bobina e la pressa. Un riscaldatore che raggiunge la temperatura di uscita corretta durante la messa in servizio non è sufficiente in produzione se i lingotti caldi fanno coda o perdono calore prima della pressa. Dimensionare per la sequenza effettiva dall'uscita della bobina al contatto con lo stampo, non solo il riscaldatore.
3. Selezione della frequenza per lingotti tondi e quadrati
La frequenza controlla quanto in profondità la corrente penetra nel lingotto e dove si sviluppa il calore. Frequenze più basse spingono il calore più in profondità nella sezione. Frequenze più alte lo mantengono vicino alla superficie. La differenza smette di essere accademica quando si cerca di riscaldare un billette da 4 pollici per tutta la sua sezione.
Per la forgiatura dei billette, l'obiettivo è il riscaldamento completo — portare l'intera sezione trasversale alla temperatura di forgiatura. La frequenza bilancia la velocità di riscaldamento, della dimensione della sezione, uniformità della temperatura, e ciò che può fornire l'alimentatore elettrico.
| Dimensione del billette (Tra le facce) | Frequenza consigliata | Perché |
|---|---|---|
| Sotto i 2″ | 3–10 kHz | Sezione piccola — distanza superficie-nucleo abbastanza breve da permettere alla frequenza media di riscaldare completamente |
| 22″–4″ | 1–3 kHz | È necessaria una penetrazione più profonda; bilancia la velocità di riscaldamento con la temperatura del nucleo |
| Oltre i 4″ | 500 Hz–1 kHz | Grande sezione richiede penetrazione profonda; frequenze più alte surriscaldano la superficie prima che il nucleo raggiunga |
La scelta finale dipende anche dal grado dell'acciaio, temperatura target, e da quanto stretto è il gradiente tollerato dal processo.
Le billette quadrate complicano la selezione della frequenza. Gli angoli e le facce piatte non si accoppiano allo stesso modo, quindi non si riscaldano allo stesso modo. A seconda della dimensione della billetta e del design della bobina, gli angoli si riscaldano più del nucleo — o più freddi della faccia centrale — e entrambi sono problemi alla pressa.
Per le billette quadrate, la decisione sulla frequenza dipende dalla sezione trasversale tra i lati piatti, comportamento della temperatura agli angoli, temperatura del nucleo al momento dello scarico, se i billette sono indicizzati o spinti continuamente, stile della bobina e distanza di accoppiamento, e la variazione di temperatura che il processo può tollerare.
Per una revisione tecnica più approfondita, vedere selezione della frequenza e fondamenti di riscaldamento a induzione.
4. Lunghezza della bobina, Produttività & Movimentazione dei materiali
kW installati determina quanta energia è disponibile. La lunghezza della bobina e il tempo di permanenza della billetta determinano se la billetta può assorbire tale energia senza che la superficie si allontani dal nucleo. Una bobina corta con potenza molto elevata surriscalda la superficie prima che il centro raggiunga la temperatura di forgiatura: il pirometro dice di procedere, la stampa dice di no.
Il tempo di permanenza è il tempo che ciascuna billetta trascorre all'interno della zona di riscaldamento attiva, controllato dalla lunghezza della bobina, velocità di spostamento della billetta, spaziatura, e metodo di indicizzazione.
Per un riscaldatore continuo a spinta, il passo della billetta influisce direttamente sulla produttività. La spaziatura ridotta consente di inserire più lingotti nella bobina e migliora il tasso di produzione, ma cambia anche l'accoppiamento, controllo della temperatura, e l'affidabilità dell'alimentazione meccanica. Per un sistema di indicizzazione, ogni lingotto si ferma a una o più stazioni di riscaldamento. Questo semplifica il tracciamento delle parti e il controllo della temperatura, ma il tempo di indicizzazione deve allinearsi con il ciclo della pressa — niente intervalli, niente sovrapposizioni.
Disposizioni a bobina singola vs bobine multiple
Un riscaldatore semplice usa una bobina lunga con un'unica alimentazione. I sistemi multi-zona gestiscono il riscaldamento iniziale rapido, la rifinitura della temperatura finale, dimensioni multiple dei billette, e feedback del pirometro a circuito chiuso senza riattrezzaggio — essenziale quando la temperatura del materiale in ingresso o le dimensioni delle billette variano durante una produzione. Per le configurazioni delle apparecchiature, vedere sistemi di forgiatura ad induzione e progettazione della bobina per i dettagli che influenzano le prestazioni della produzione.
La movimentazione dei materiali influisce sul rendimento
La movimentazione dei materiali decide se il rendimento del rotolo calcolato è raggiungibile. Un riscaldatore può avere abbastanza kW, e una scarsa alimentazione, indicizzazione, o il design di scarico limita ancora la linea. Le billette quadrate si bloccano. Si inceppano sempre nel momento peggiore, inclinando o colmando i binari, spacciatori, si ferma, e i nidi di trasferimento non sono progettati per condizioni su larga scala. La progettazione della movimentazione deve tenere conto di ciò che accade dopo settimane di accumulo di calcare, non il primo giorno.
— Metodo di caricamento delle billette e design del caricatore di billette fredde
— Forza di spinta e allineamento sotto espansione termica
— Materiale della guida, usura, e gioco della scala
— Robot, trasportatore, o tempi di ritiro manuale
Il sistema di scarico è quello che conta di più. Un lingotto lascia la bobina alla temperatura corretta e perde calore ogni secondo prima che la pressa lo colpisca. Posizionare l'uscita della bobina il più vicino possibile alla pressa o al robot di trasferimento, compatibilmente con lo spazio a terra disponibile, con sufficiente spazio per accesso e manutenzione sicuri. Ogni piede di distanza di trasferimento ti costa temperatura — e più il lingotto è caldo, più velocemente perde calore.
Il tracciamento dei lingotti caldi diventa importante quando più dimensioni di lingotto o ricette passano attraverso la stessa linea. Il sistema di controllo deve sapere quale billetta si trova in quale posizione della bobina, quale ricetta è attiva, e se qualche billetta è stata ritardata oltre la finestra temporale accettabile. Perdilo e invierai un pezzo freddo alla stampa.
5. Uniformità della temperatura e requisiti di immersione
Una billetta può mostrare la corretta temperatura superficiale ed essere ancora troppo fredda al centro. Questo è il motivo più comune per cui una linea di forgiatura presenta difficoltà dopo l'installazione. La lettura del pirometro sembra corretta. La stampa non è d'accordo.
La stampa risponde al comportamento di deformazione della billetta, e ciò dipende dalla distribuzione completa della temperatura attraverso la sezione, non solo dalla superficie. Un nucleo freddo aumenta il carico di formatura, riduce la vita della morte, provoca giri o pieghe, e produce un flusso di grano incoerente. Nessuno di questi viene visualizzato sul display della temperatura del riscaldatore.
L'uniformità della temperatura dipende dalla sezione trasversale della billetta, frequenza di riscaldamento, tasso di riscaldamento, lunghezza della bobina, conduttività termica dell'acciaio, tempo a disposizione per la conduzione, dove è puntato il pirometro, e il ritardo tra riscaldamento e forgiatura.
Per lingotti più grandi, una breve sezione di equalizzazione o di mantenimento aiuta. Nell'induzione, questo non significa sempre un forno separato. Può essere una bobina più lunga con una densità di potenza ridotta nella zona finale, distanziamento controllato dei lingotti, o una breve sezione di trasferimento isolata che permette al calore di condurre dalla superficie al nucleo prima che la pressa colpisca.
Integrare la misurazione della temperatura nella linea. Un singolo pirometro puntato su una superficie perde le differenze dall'angolo al nucleo e le variazioni legate all'orientamento sui billette quadrate.
Per i processi che prevedono trattamento termico a valle o indurimento, si applicano gli stessi principi di controllo della temperatura. Argomenti correlati includono trattamento termico e tempra ad induzione.
6. Raffreddamento, Controlli, e l'Integrazione Pratica della Linea
Un riscaldatore per billette è una macchina di produzione. Oltre all'alimentazione elettrica e alla bobina, dipende dal raffreddamento, i controlli, sensori, dalla protezione, dall'accesso alla manutenzione, e dall'integrazione con la cella di forgiatura. Ognuno di questi può fermare la linea.
Il raffreddamento ad acqua è critico. Bobine di induzione, barre collettrici, conduttori, e l'elettronica di potenza generano calore durante il funzionamento. Il raffreddamento insufficiente riduce l'affidabilità, accorcia la vita dei componenti, e provoca arresti indesiderati durante lunghe sessioni di produzione. Un sistema che funziona a 70°F di temperatura ambiente si arresta per surriscaldamento a 95°F in agosto.
| Componente | Cosa necessita di raffreddamento | Modalità di guasto se sottodimensionato |
|---|---|---|
| Bobina di induzione | Spire in rame + Rivestimento refrattario | Bruciatura della bobina, Crepe nel refrattario |
| Alimentatore | IGBT / SCR + Dissipatori di calore | Riduzione della potenza termica, arresto a metà turno |
| Trasformatore di uscita | Avvolgimenti + Nucleo | Guasto dell'isolamento, arcando |
| Lavoro sui bus | Barre di rame del bus + Connessioni bullonate | Punti caldi, Giunzioni allentate dovute al ciclo termico |
| Condensatori | Dielettrico + Bus interno | Deriva della capacità, Vita ridotta, Corsa termica incontrollata |
La progettazione del sistema di raffreddamento deve tenere conto della qualità dell'acqua, portata, aumento di temperatura, filtrazione, conduttività, e rilevamento delle perdite. Per la suddivisione completa, vedere sistemi di raffreddamento ad acqua.
I controlli supportano la produzione normale e le condizioni anomale. Come minimo, la maggior parte dei riscaldatori per forgiatura necessita della gestione delle ricette, controllo della potenza, monitoraggio della temperatura, interblocchi, registrazione dei guasti, e comunicazione con le apparecchiature a monte e a valle.
— Rilevamento presenza billette e rilevamento inceppamenti
— Regolazione automatica della potenza con feedback pirometrico
— Memorizzazione delle ricette in base alle dimensioni della billetta e alla qualità dell'acciaio
— Controllo dello scivolo di scarto per billette a bassa temperatura
— Scambio di segnali di pronto pressa e pronto riscaldatore
Gli ingegneri dell'automazione definiscono precocemente lo scambio di segnali. Il riscaldatore, robot, premere, i nastri trasportatori, e il sistema di sicurezza devono concordare quando una billetta può muoversi, quando il riscaldamento è in pausa, e cosa succede dopo un turbamento. Aggiorna quelle strette di mano in un secondo momento e il costo si moltiplicherà.
7. Errori comuni di dimensionamento che riducono la produzione
La maggior parte dei problemi di riscaldamento delle billette inizia con assunzioni di dimensionamento incomplete. Il sistema si verifica sulla carta. In produzione, non manterrà la regola.
| Errore di dimensionamento | Cosa succede in officina |
|---|---|
| Dimensionamento solo in base al diametro del billette | Il tempo di ciclo non corrisponde a quello della pressa — la linea scorre sotto la potenza nominale |
| Solo temperatura superficiale, nessuna verifica del nucleo | sovraccarico della pressa, danni al chip, pieghe fredde nella forgiatura |
| Bobina troppo corta per i kW applicati | Bruciature superficiali prima che il centro raggiunga la temperatura di forgiatura |
| Uscita della bobina troppo lontana dalla pressa | 50–100°F persi nel trasferimento tra riscaldatore e matrice |
| Sistema di raffreddamento dimensionato per ambiente invernale | Interventi per sovratemperatura ogni pomeriggio di agosto |
| Una ricetta per tre dimensioni di lingotti e due leghe | Alcuni lingotti sottoriscaldati, alcuni surriscaldati — nessuna impostazione funziona per tutti |
| Nessun gioco nelle guide della macchina | Bloccaggi, lingotti storti, fermate inattese |
Aumentare la potenza può peggiorare il problema. Più potenza riduce i tempi di riscaldamento, ma fa impennare la temperatura superficiale se la bobina, Frequenza, e il tempo di permanenza non sono abbinati al semilavorato. Progettazione della bobina conta altrettanto: Geometria, sezione di rame, isolamento, refrattario, passaggi di raffreddamento, e supporto meccanico influenzano tutti ciò che accade in produzione.
Se il semilavorato riscaldato alimenta successivamente un’operazione di tempra a induzione o trattamento termico nello stabilimento, la variazione di temperatura crea problemi di qualità a valle. Per le parti temprate, rivedere difetti comuni della tempra a induzione aiuta a tracciare come la variazione di riscaldamento influisce sulle proprietà finali.
Chiave da asporto
Dimensionare per il tempo del ciclo, non per kW. Rendere la bobina abbastanza lunga in modo che il nucleo raggiunga la temperatura. Posiziona la bobina il più vicino possibile alla pressa, compatibilmente con lo spazio a terra disponibile. Prevedi più di una dimensione di billette fin dal primo giorno. Ottieni queste quattro cose giuste e il resto seguirà.
FAQ
Q: Come faccio a calcolare i kW di cui ho bisogno?
Un: Inizia con il peso del lingotto, temperatura target meno temperatura in ingresso, e pezzi all'ora. Questo ti dà l'energia netta. Applica l'efficienza del sistema — 60-65% è un punto di partenza ragionevole per una linea a induzione ben progettata — e aggiungi un margine del 10-15%. Verifica se l'alimentazione elettrica può fornire tutto questo a pieno carico prima di ordinare.
Q: Le mie billette sono quadrate. Quale frequenza dovrei usare?
Un: Sotto 2 pollici attraverso le superfici piatte: 3–10 kHz. 3–6 pollici: 1–3 kHz. Sopra 6 pollici: 500 Hz a 1 kHz. La progettazione della bobina e la gestione degli angoli spostano il numero finale — testare con verghe strumentate se il processo è nuovo.
Q: Il mio pirometro segna 2.200°F ma la pressa sta faticando. Cosa sta succedendo?
Un: Nucleo freddo. La superficie ha raggiunto la temperatura di forgiatura ma il centro no. Rallentare il tasso di riscaldamento, allungare la bobina, o aggiungere una zona di mantenimento a potenza ridotta per permettere al calore di condurre all'interno. Un pirometro vede solo la superficie.
Q: Una bobina o più zone di riscaldamento?
Un: Una bobina singola funziona per una dimensione di lingotto a un ritmo costante. Passa a multi-zona se stai lavorando con più dimensioni di lingotto o tipi di acciaio, necessiti di un controllo preciso della temperatura in uscita, o vuoi un feedback del pirometro a circuito chiuso. Il multi-zona costa di più inizialmente ma ripaga quando il tuo mix cambia settimana per settimana.
Ottieni una stima delle dimensioni per la tua linea di riscaldamento dei lingotti
Inviaci le dimensioni del tuo lingotto, grado dell'acciaio, temperatura target, e il tempo di ciclo necessario. Metteremo insieme una stima della potenza, raccomandazione di frequenza, e configurazione della bobina per il tuo layout — tipicamente entro 24 ore.


