Calentamiento por inducción versus calentamiento por resistencia: ¿Qué método de calentamiento eléctrico se adapta a su proceso??
Calentamiento por inducción vs calentamiento por resistencia es una comparación que surge siempre que los fabricantes necesitan elegir un método de calefacción eléctrica para la producción. Ambos convierten electricidad en calor. Ambos pueden alcanzar temperaturas industriales. Pero generan y entregan ese calor de maneras fundamentalmente diferentes, y esas diferencias afectan el tiempo del ciclo, la calidad de las piezas, el consumo de energía, y cuán fácilmente el proceso se integra en tu línea.
Esta guía compara ambos métodos desde una perspectiva de ingeniería y compras: cómo funcionan, dónde destaca cada uno, y cómo decidir cuál se adapta a tu proceso.
1. Cómo funciona cada tecnología
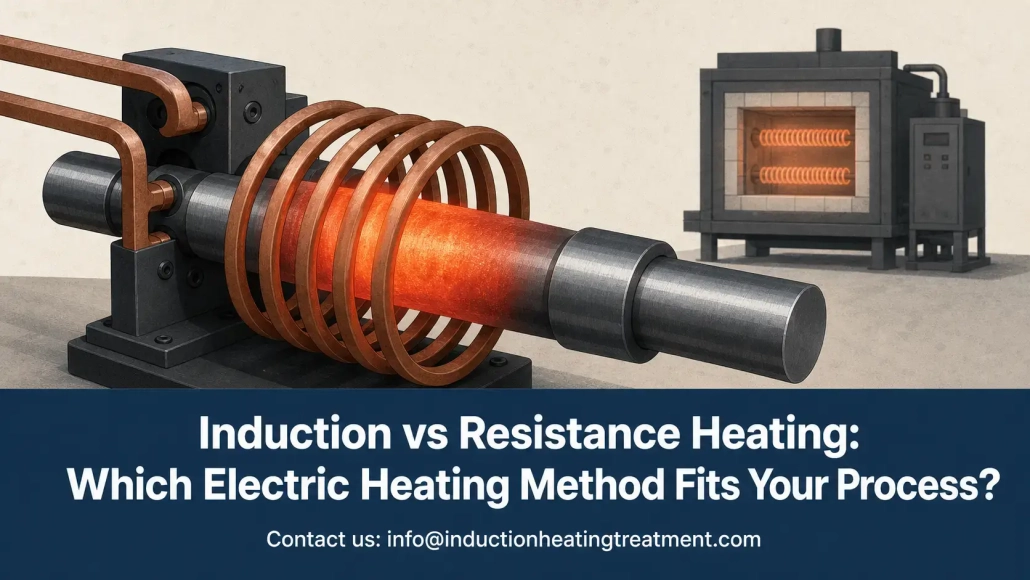
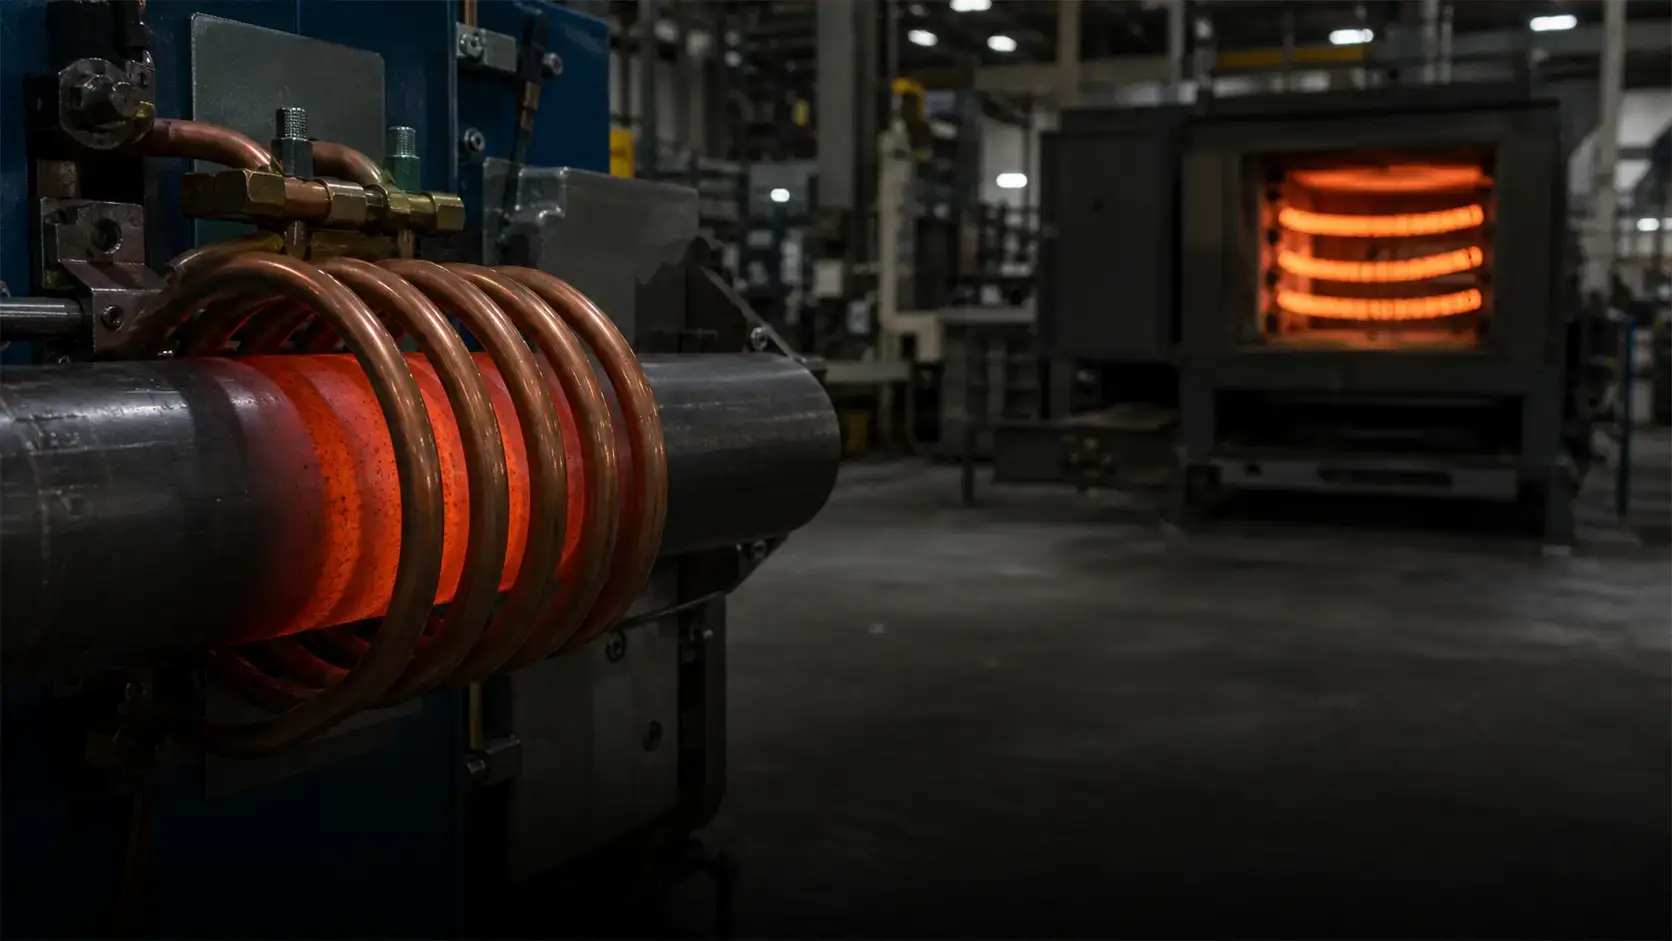
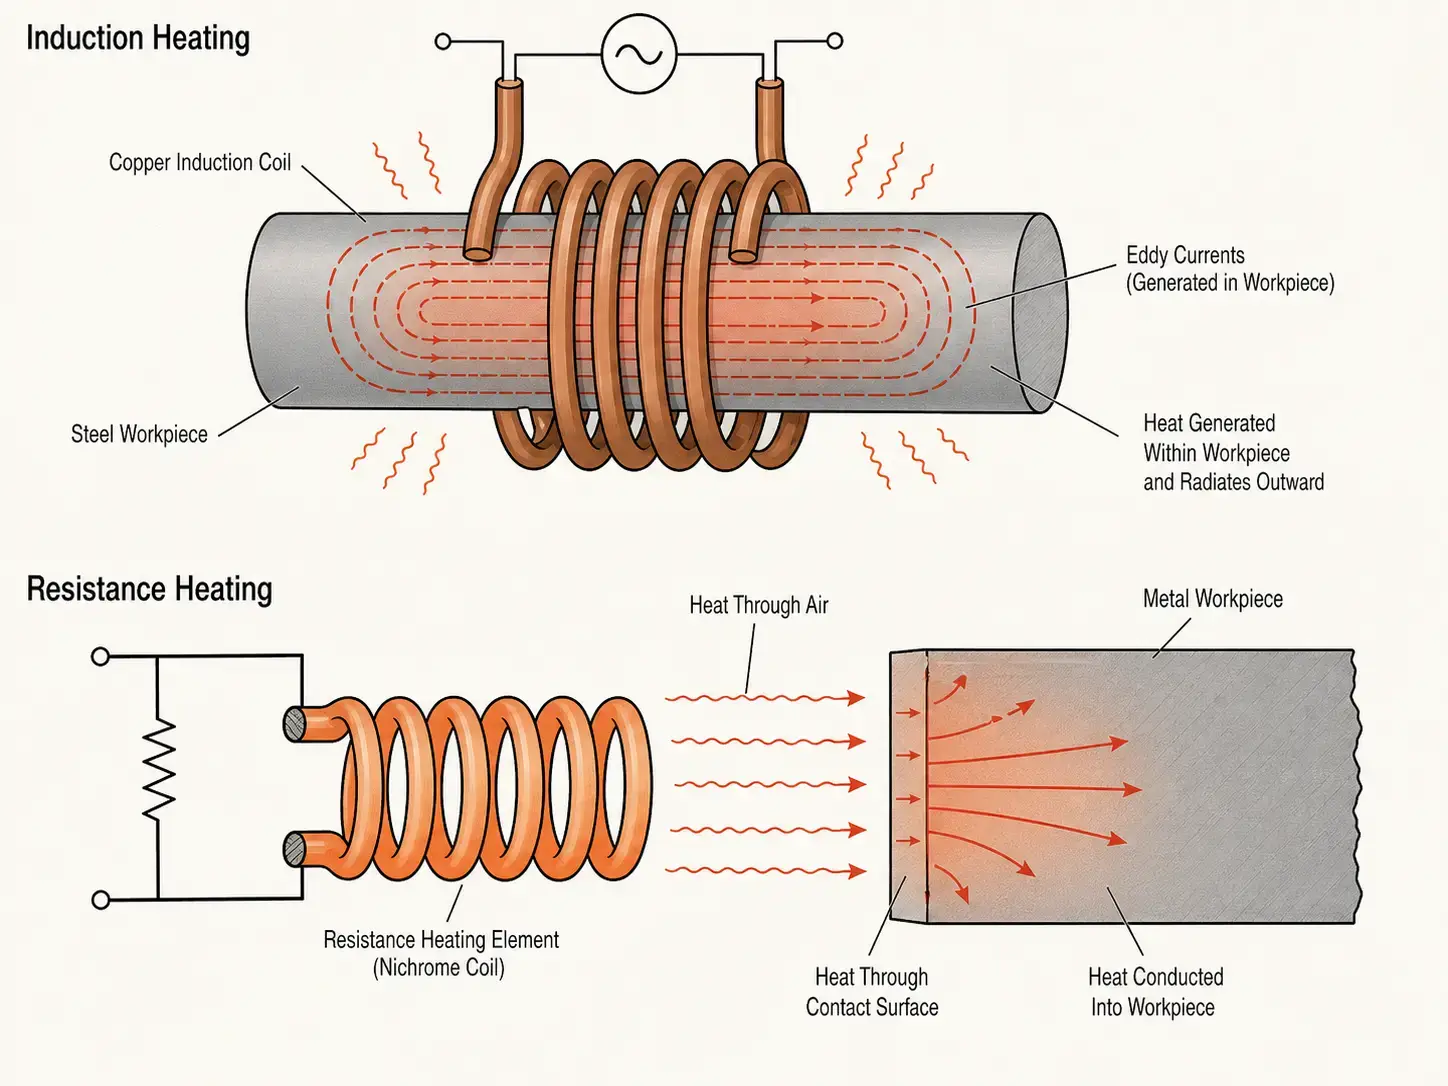
Calentamiento por inducción Utiliza un campo electromagnético alterno para generar calor directamente dentro de una pieza eléctricamente conductora. Una fuente de alimentación por inducción envía corriente alterna a través de una bobina de cobre, creando un campo magnético. Cuando una pieza metálica entra en ese campo, se inducen corrientes de Foucaultas dentro de la propia pieza — y esas corrientes generan calor desde dentro hacia afuera. La pieza es su propia fuente de calor. Sin contacto. Sin retraso en el calentamiento. Sin medio intermedio.
La calefacción por resistencia hace pasar corriente a través de un elemento resistivo — un alambre enrollado, una varilla, un cartucho, o una tira plana — y ese elemento se calienta. El calor luego se transfiere a la pieza por conducción, convección, o radiación. En un horno o caldera, el elemento calienta el aire y las paredes de la cámara, los cuales luego calientan la pieza. En la calefacción por resistencia de contacto directo, el elemento caliente toca la pieza.
La diferencia práctica es dónde se genera el calor. La inducción lo genera dentro del metal. La resistencia lo genera en un elemento separado y lo mueve a la pieza. Todo lo demás — velocidad, precisión, eficiencia, distorsión de la pieza — sigue de esa distinción.
2. Diferencias del núcleo a un vistazo
| Factor | Calentamiento por inducción | Calentamiento por resistencia |
|---|---|---|
| Generación de calor | Dentro de la pieza de trabajo — inducción electromagnética | En un elemento resistivo — calentamiento Joule, luego transferido |
| Velocidad de calentamiento | Segundos para alcanzar la temperatura objetivo | Minutos — primero deben calentarse el elemento y la cámara |
| Localización | Preciso — calienta solo la zona dentro de la bobina | Amplio — típicamente calienta una cámara, plataforma, o área de contacto |
| Compatibilidad de materiales | Solo materiales eléctricamente conductores | Conductores y no conductores — metales, plásticos, cerámicas |
| Tiempo de calentamiento | Ninguno — encendido instantáneo, apagado instantáneo | Minutos para alcanzar el punto de ajuste de la cámara o del elemento |
| Preparación para automatización | Excelente — ciclos cortos, fácil integración con PLC/robot | Moderado — más adecuado para procesos por lotes o semi-automatizados |
3. Velocidad y eficiencia energética
La velocidad de calentamiento es uno de los argumentos más fuertes a favor de la inducción. Porque se genera calor dentro de la pieza, no hay que esperar a que un elemento, cámara del horno, o platina alcance la temperatura. Un eje de acero, engranaje, o lingote puede pasar de frío a la temperatura de forjado o endurecimiento en segundos.
La calefacción por resistencia siempre implica una transferencia térmica: el elemento se calienta → el aire o la superficie de contacto se calienta → la pieza se calienta. En hornos por lotes, toda la masa de la cámara — refractario, soportes, atmósfera — debe empaparse antes de que la carga alcance la temperatura. Ese sobrecosto es aceptable para procesos por lotes de ciclo largo. Se convierte en un cuello de botella en líneas de alta productividad.
En el aspecto energético, la inducción entrega un mayor porcentaje de la energía de entrada directamente a la pieza de trabajo — típicamente 50–80% eficiencia del sistema cuando la bobina está bien diseñada y la frecuencia coincide con la pieza. Los hornos de resistencia pierden energía en las paredes de la cámara, el escape, soportes, y el ciclo térmico repetido. La eficiencia por sí sola no siempre decide la elección — su costo por kWh vs. tiempo de ciclo vs. tasa de desperdicio juntos determinan el ROI. Para un análisis más profundo de los números, consulte nuestra cálculo de potencia de calentamiento por inducción guía.
4. Control de temperatura y repetibilidad del proceso
Los sistemas de inducción proporcionan un control de potencia preciso, casi instantáneo. Cuando se combinan con retroalimentación de pirómetro en lazo cerrado y automatización basada en recetas, cada pieza recibe condiciones de calentamiento casi idénticas — crítico para el endurecimiento, soldadura fuerte, y cualquier proceso con una ventana de temperatura estricta.
La calefacción por resistencia también puede mantener la temperatura con precisión, especialmente en hornos con alta masa térmica. Pero la respuesta es más lenta — no se puede cambiar la temperatura de una cámara caliente o de una placa grande en segundos. Si su proceso requiere un aumento rápido, cambios por etapas, o perfilado por pieza, la inducción responde más rápido.
La repetibilidad en la producción depende de más que de la etiqueta de la tecnología. Para la inducción, depende de la colocación consistente de la pieza, condición de la bobina, y ajustes de potencia. Para la resistencia, depende de la salud del elemento, calidad del contacto, distribución de la carga, y uniformidad del flujo de aire. En ambos casos, una ventana de proceso controlada importa más que el nombre del equipo.
5. Material y geometría de la pieza
La primera pregunta de cribado es la más simple: ¿la pieza de trabajo es eléctricamente conductora?? La inducción lo requiere: acero, acero inoxidable, cobre, latón, todo funciona con aluminio. El calentamiento por resistencia puede calentar cualquier cosa que puedas poner en un horno o presionar contra una superficie caliente: metales, plásticos, cerámicas, compuestos, adhesivos.
Para metales ferrosos como aceros al carbono y aleados, la inducción se acopla eficientemente con el campo magnético, especialmente por debajo de la temperatura de Curie, lo que la convierte en la elección para el endurecimiento y el precalentamiento para forja. Los metales no ferrosos como el cobre y el aluminio también pueden calentarse por inducción, pero normalmente requieren mayor densidad de potencia y selección de frecuencia diferente debido a su menor resistividad.
La geometría de la pieza también importa. La inducción funciona mejor cuando la bobina puede rodear o seguir de cerca la pieza: ejes, engranajes, rodamientos, tubos, Sujetadores, y los componentes cilíndricos son ideales. Las formas complejas o irregulares pueden necesitar ingeniería de bobinas personalizada, los concentradores de flujo, rotación, o escaneo. El calentamiento por resistencia es más tolerante con geometrías extrañas cuando las piezas simplemente se colocan en un horno, pero la calefacción por resistencia de contacto directo tiene dificultades con superficies de contacto pobres o variables.
6. Equipo, Mantenimiento, e Integración
Un sistema de inducción está más diseñado que un calentador de resistencia básico. Incluye una fuente de alimentación, bobina de inducción, sistema de enfriamiento por agua, interfaz de control, seguros de seguridad, y a menudo manejo de piezas. Esa complejidad no es un inconveniente cuando la recompensa es velocidad, la repetibilidad, y fácil integración en celdas automatizadas.
El dimensionamiento de la fuente de alimentación debe basarse en la masa de la pieza, material, temperatura objetivo, tiempo de ciclo, y la tasa de producción — no en conjeturas. Sobredimensionar desperdicia capital. El sobredimensionamiento crea ciclos lentos y procesos inestables. Nuestra guía de selección de potencia recorre el cálculo.
La refrigeración es igualmente importante. Los circuitos de inducción y la electrónica de potencia generan calor que debe eliminarse de manera confiable. Mala calidad del agua, flujo restringido, o refrigeración sobredimensionada acorta la vida útil del equipo y provoca tiempos de inactividad no planificados.
El equipo de calentamiento por resistencia es mecánicamente más simple pero aún requiere mantenimiento: los elementos se degradan, los termopares se desvían, el aislamiento se deteriora, las superficies de contacto se oxidan, y la uniformidad de la temperatura del horno cambia con el tiempo. En aplicaciones de contacto directo, la limpieza superficial y la consistencia de presión afectan directamente la transferencia de calor y la calidad de las piezas.
7. Aplicaciones industriales comunes
Ambas tecnologías tienen casos de uso industriales probados. El factor decisivo es el objetivo del proceso.
El calentamiento por inducción se usa ampliamente para:
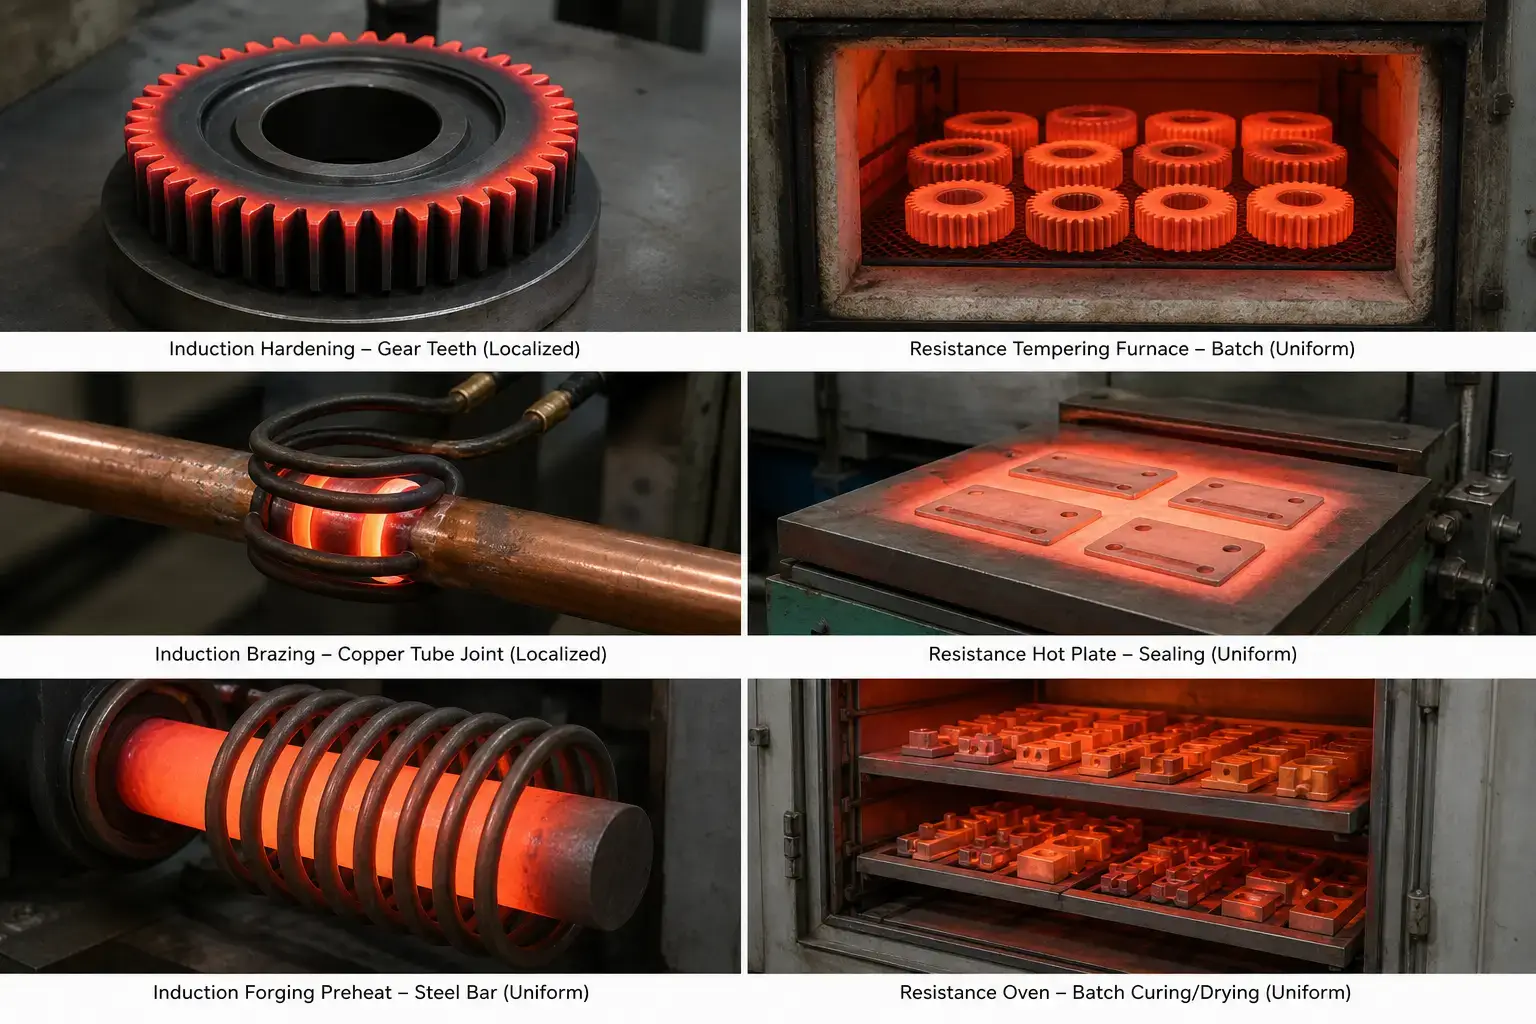
— El endurecimiento por inducción ejes, engranajes, pinos, pistas, y superficies de rodamiento, donde solo la superficie exterior necesita endurecerse mientras el núcleo sigue resistente
— soldadura y soldadura ensamblaje de herramientas de carburo, accesorios de cobre, componentes HVAC, donde el calentamiento localizado de la unión previene daños a materiales adyacentes
— Ajuste por contracción y ensamblaje térmico — engranajes en ejes, anillos de rodamiento en alojamientos
— Precarga de lingote para forja, recocido, y precalentamiento antes de soldar — rápido, bajo demanda, formación mínima de óxido
La calefacción por resistencia se usa comúnmente para:
— Temple por lotes y alivio de tensiones — grandes cantidades de piezas que requieren remojo uniforme a temperaturas moderadas
— Secado, curado, y horneado — recubrimientos, adhesivos, curado de compuestos en hornos de atmósfera controlada
— Calentamiento por placa caliente y plancha — sellado de plásticos, formado, calentamiento de laboratorio, procesos de bajo volumen
— aplicaciones de calentadores de cartucho y tira — calentamiento por contacto localizado donde la simplicidad importa más que la velocidad
Para más información sobre procesos específicos, consulta nuestras guías sobre defectos comunes de temple por inducción y mejores prácticas de soldadura por inducción.
8. Autopuntuación rápida: ¿Tu proceso hace inducción pobre??
Revisa cada afirmación que se aplica a tu aplicación. Cuantas más casillas marques, más fuerte será el argumento para inducción.
☐ Mi pieza es conductora eléctricamente (acero, el acero inoxidable, cobre, latón, aluminio).
☐ Necesito calentar solo una zona específica — no toda la pieza.
☐ Tiempo de ciclo bajo 60 Los segundos afectan directamente mi rendimiento.
☐ La precisión de la temperatura es crítica para la calidad de la pieza, dureza, o la integridad de la unión.
☐ La geometría de la pieza es cilíndrica o lo suficientemente regular como para que una bobina la rodee o la siga de cerca.
☐ Quiero integrar la calefacción en una celda automatizada con control PLC y de receta.
☐ Llamas abiertas, escape caliente, o cámaras grandes calentadas no son deseables en mi instalación.
☐ Reducir el desperdicio, distorsión, y la variación de pieza a pieza tiene un ROI medible para mi operación.
Puntuación 6–8: La inducción es muy adecuada. La tecnología fue diseñada específicamente para estas condiciones.
Puntuación 3–5: Estás en la zona gris. Realiza una prueba de muestra con tus piezas reales — el resultado del proceso, no la hoja de especificaciones, debería decidir.
Puntuación 0–2: La calefacción por resistencia probablemente se adapte mejor a tu proceso. Revisa las secciones 5 a través de 7 anterior para orientación sobre lote, no conductor, o aplicaciones de remojo prolongado.
Conclusión clave
Calentamiento por inducción vs calentamiento por resistencia no se trata de qué tecnología es universalmente superior. Se trata de cuál se alinea con su material, geometría requerida, tiempo de ciclo, y entorno de producción. La inducción domina cuando la velocidad, la localización, y la repetibilidad importan — endurecimiento, soldadura fuerte, precalentamiento de forja, ajuste por contracción. La resistencia mantiene su terreno en el procesamiento por lotes, materiales no conductores, ciclos de remojo largos, y aplicaciones donde la simplicidad tiene más peso que la velocidad. Comience con la pieza, no con la tecnología, y la respuesta generalmente se vuelve clara.
q: ¿Cuál es la principal diferencia entre el calentamiento por inducción y el calentamiento por resistencia??
A: La inducción genera calor directamente dentro de una pieza conductora usando un campo electromagnético: la pieza es su propia fuente de calor. La calefacción por resistencia genera calor en un elemento separado (alambre en espiral, cartucho, Cinta) y lo transfiere a la pieza por conducción, convección, o radiación.
q: ¿Es la calefacción por inducción siempre más eficiente energéticamente que la calefacción por resistencia??
A: No siempre. La inducción a menudo es más eficiente para el calentamiento rápido, localizado de metales porque se desperdicia menos energía en calentar el aire, soportes, o la masa del horno. Pero la eficiencia real depende del diseño de la bobina, coincidencia de frecuencia, distancia de acoplamiento, y selección de fuente de energía. Un sistema de inducción mal diseñado puede rendir menos que un horno de resistencia bien ajustado.
q: ¿Puede la calefacción por inducción reemplazar completamente a un horno de resistencia??
A: Parcialmente. La inducción puede reemplazar la calefacción de horno de resistencia cuando el proceso requiere calentamiento rápido, localizado de piezas conductoras — endurecimiento, soldadura fuerte, precalentamiento de forja. Un horno de resistencia sigue siendo mejor para temple por lotes, ciclos de remojo largos, procesamiento con atmósfera controlada, o calefacción de materiales no conductores como plásticos y cerámicas.
q: ¿Qué debo preparar antes de contactar a un proveedor de equipos de calefacción por inducción??
A: Tenga a mano el grado de su material, dibujos de la pieza, temperatura objetivo, zona de calentamiento, objetivo de tiempo de ciclo, y volumen anual de producción listo. Si es posible, envía piezas de muestra para una prueba de proceso — nada sustituye una prueba real de tu pieza real.
Intentando decidir entre calentamiento por inducción y calefacción por resistencia?
Envíanos los detalles de tu pieza y los requisitos del proceso. Evaluaremos si la inducción se adapta a tu aplicación — y recomendaremos un sistema adaptado a tus piezas, no una cita única para todos.