
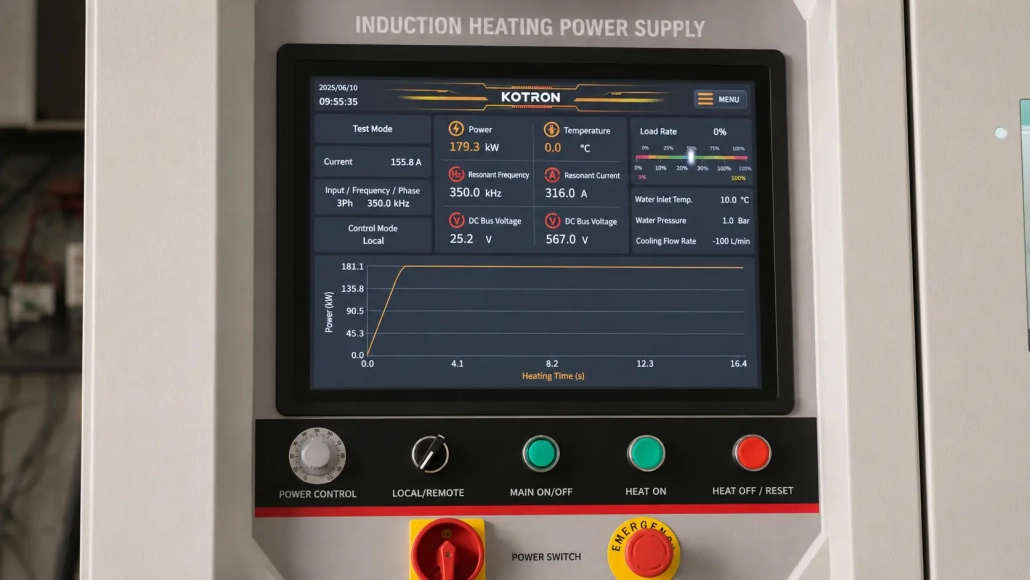
Fuente de Alimentación de Calentamiento por Inducción Digital: La guía completa del comprador B2B para 2026
Los fabricantes industriales están bajo presión constante para mejorar la calidad de la calefacción., reducir el desperdicio de energía, y mantener una producción estable. A fuente de alimentación por inducción digital Es una parte importante de los equipos modernos de calentamiento por inducción porque proporciona controlable., repetibles, y energía eficiente para el tratamiento térmico, temple por inducción, precalentamiento para soldadura, soldadura fuerte, forja, y otras aplicaciones de calefacción industrial. Para propietarios de fábricas, gerentes de producción, e ingenieros, Elegir el sistema de calentamiento por inducción adecuado no sólo tiene que ver con la potencia nominal, sino también con la estabilidad del proceso., monitoreo de energía en tiempo real, monitoreo de energía, confiabilidad del equipo, y compatibilidad con las líneas de producción existentes. Este artículo explica el valor práctico de las fuentes de alimentación de calentamiento por inducción digital y qué deben considerar los compradores B2B antes de comprar.
📋 Tabla de Contenidos
- Qué es una fuente de alimentación de calentamiento por inducción digital?
- Por qué el control digital es importante en el calentamiento por inducción
- Principales aplicaciones industriales
- Características clave para evaluar
- 5 Beneficios clave para compradores industriales
- Guía del comprador: 6-Lista de verificación de selección de pasos
- 3 Errores comunes a evitar
- Preguntas frecuentes
Qué es una fuente de alimentación de calentamiento por inducción digital?
Una fuente de alimentación de calentamiento por inducción digital es una unidad electrónica de conversión de energía que se utiliza para generar corriente de alta o media frecuencia para una bobina de inducción.. Cuando la corriente alterna pasa a través de la bobina., crea un campo electromagnético. La pieza de trabajo colocada dentro o cerca de la bobina genera calor internamente mediante inducción electromagnética — este es el principio central de cómo funciona el calentamiento por inducción.
En comparación con los métodos de calentamiento tradicionales como el calentamiento por llama, calentamiento por resistencia, o calentamiento en horno, el calentamiento por inducción puede proporcionar calentamiento localizado, rápido aumento de temperatura, y mejor control de proceso. El sistema de control digital ayuda a los operadores a establecer y monitorear parámetros clave como la potencia, frecuencia, Tiempo de calentamiento, tiempo de enfriamiento, y el estado de operación — convirtiendo lo que antes era un proceso dependiente del operador en uno repetible, operación documentada.
En la producción industrial, este tipo de equipo se utiliza ampliamente para el tratamiento térmico de metales, endurecimiento superficial, endurecimiento de ejes, Trempeo de engranajes, precalentamiento de tuberías, calentamiento de rodamientos, calentamiento de sujetadores, soldadura fuerte, y precalentamiento antes de soldar. La configuración correcta depende del material, tamaño de la pieza, profundidad de calentamiento, volumen de producción, y los requisitos de automatización — factores que cubrimos en nuestro guía de selección de potencia.
Por qué el control digital es importante en el calentamiento por inducción
El control digital es una de las principales razones por las que muchos fabricantes están actualizando desde sistemas de calentamiento por inducción analógicos más antiguos. Una fuente de alimentación de calentamiento por inducción digital permite una configuración de parámetros más precisa y una mejor repetibilidad entre lotes. Para industrias como piezas automotrices, maquinaria de construcción, procesamiento de metales, y fabricación de herramientas, La consistencia del proceso es esencial. La tabla a continuación resume las principales diferencias:
| Característica | Sistemas Analógicos | Fuente de Alimentación de Calentamiento por Inducción Digital |
|---|---|---|
| Configuración de Parámetros | Perillas manuales, valores aproximados, dependiente del operador | Entrada digital con valores numéricos precisos, almacenados como recetas |
| Repetibilidad por lote | Varía según la experiencia del operador y el cambio | Retirada de receta de un solo toque, Resultados consistentes entre turnos |
| Monitorización de potencia | Solo lectura de contadores analógicos, sin registro de datos | Visualización digital en tiempo real + registro opcional de datos |
| Seguimiento de energía | No disponible — se desconoce el coste energético por pieza | Se soporta monitorización de energía por ciclo y por lote |
| Diagnóstico de fallos | Inspección manual, Tiempo de inactividad más largo | Visualización automática de códigos de fallo + alarma, solución de problemas más rápida |
| Integración de automatización | Hardware adicional limitado o requiere acceso | Comunicación PLC, soporte de bus de campo, preparado para líneas robotizadas y automáticas |
Salida de energía estable
La salida de energía estable ayuda a mantener resultados de calentamiento consistentes. En endurecimiento por inducción o tratamiento térmico., La potencia inestable puede causar una dureza desigual., profundidad de calentamiento insuficiente, o sobrecalentamiento. El control digital puede ayudar a que la fuente de alimentación responda más eficazmente a los cambios de carga, condiciones de la bobina, y requisitos del proceso: un factor importante a la hora de calcular los requisitos de potencia para su aplicación específica.
Monitoreo de energía en tiempo real
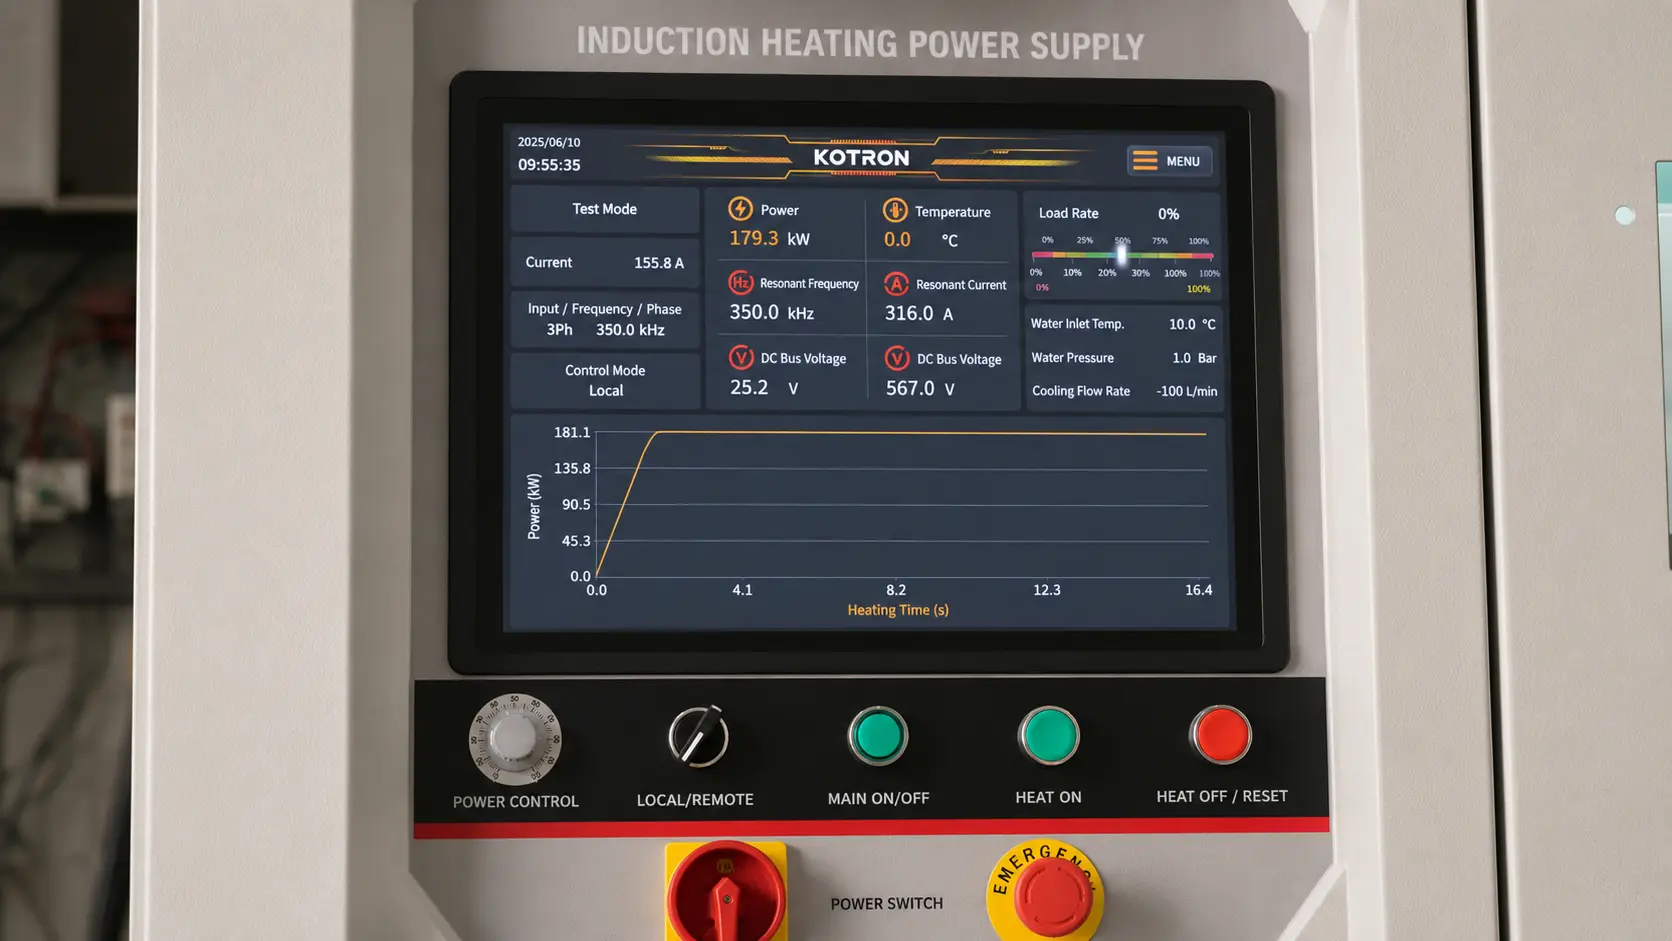
La monitorización de energía en tiempo real permite a los operadores observar el estado operativo real durante la calefacción. En lugar de depender únicamente de la observación manual, los usuarios pueden rastrear la energía, la corriente, voltaje, frecuencia, y el tiempo de funcionamiento en una pantalla digital. Esto apoya un mejor control de la producción y ayuda a los ingenieros a identificar condiciones anormales antes de que causen piezas defectuosas o paradas no planificadas.
Monitorización de energía y optimización de procesos
La monitorización de energía es cada vez más importante para las fábricas que desean controlar los costos operativos. Registrando el consumo de energía durante los ciclos de calefacción., Los equipos de producción pueden comparar diferentes configuraciones de proceso., optimizar el tiempo de calentamiento, y reducir el uso innecesario de energía. Esto es especialmente útil en producción de gran volumen donde las pequeñas mejoras pueden acumularse y generar importantes ahorros anuales a lo largo de miles de ciclos..
Principales aplicaciones industriales
Se puede aplicar una fuente de alimentación de calentamiento por inducción digital a muchos procesos de calentamiento industrial.. El diseño final del sistema suele incluir el suministro de energía., bobina de inducción, sistema de enfriamiento, transformador si es necesario, interfaz de control, y a veces equipos automáticos de alimentación o manipulación. La siguiente tabla muestra aplicaciones comunes y sus requisitos típicos:
| Aplicación | Rango de frecuencia típico | Guía de rango de potencia | Consideraciones clave |
|---|---|---|---|
| Endurecimiento por inducción superficial | 100–400 kHz | 10–200 kW | Profundidad superficial de la carcasa, Velocidad de escaneo rápida |
| Endurecimiento profundo de la carcasa | 10–50 kHz | 50–500 kW | Piezas más grandes, capa endurecida más profunda requerida |
| Brasado & Soldadura | 50–400 kHz | 5–100 kW | Calentamiento localizado preciso, tiempos de ciclo cortos |
| Precaución de soldadura | 1-10 kHz | 20–200 kW | Calentamiento uniforme sobre la zona de soldadura, Velocidad controlada de rampa |
| forja / Calentamiento de lingotes | 1-10 kHz | 50–1000+ kW | Alto rendimiento, Calentamiento a través del núcleo |
| Temple / Alivio de tensiones | 1–20 kHz | 20–300 kW | Remojo controlado a temperatura, reducir la densidad de potencia |
Nota: Los rangos de frecuencia y potencia anteriores son una guía general. Los requisitos reales dependen del material de la pieza, las dimensiones, profundidad de calentamiento, y tasa de producción. Consulte con su proveedor de equipos para una recomendación específica basada en sus piezas y objetivos del proceso. Para una comprensión más profunda de cómo la frecuencia afecta la calefacción, consulta nuestra guía sobre clasificación de la frecuencia de calefacción por inducción.
Tratamiento térmico & Endurecimiento por inducción
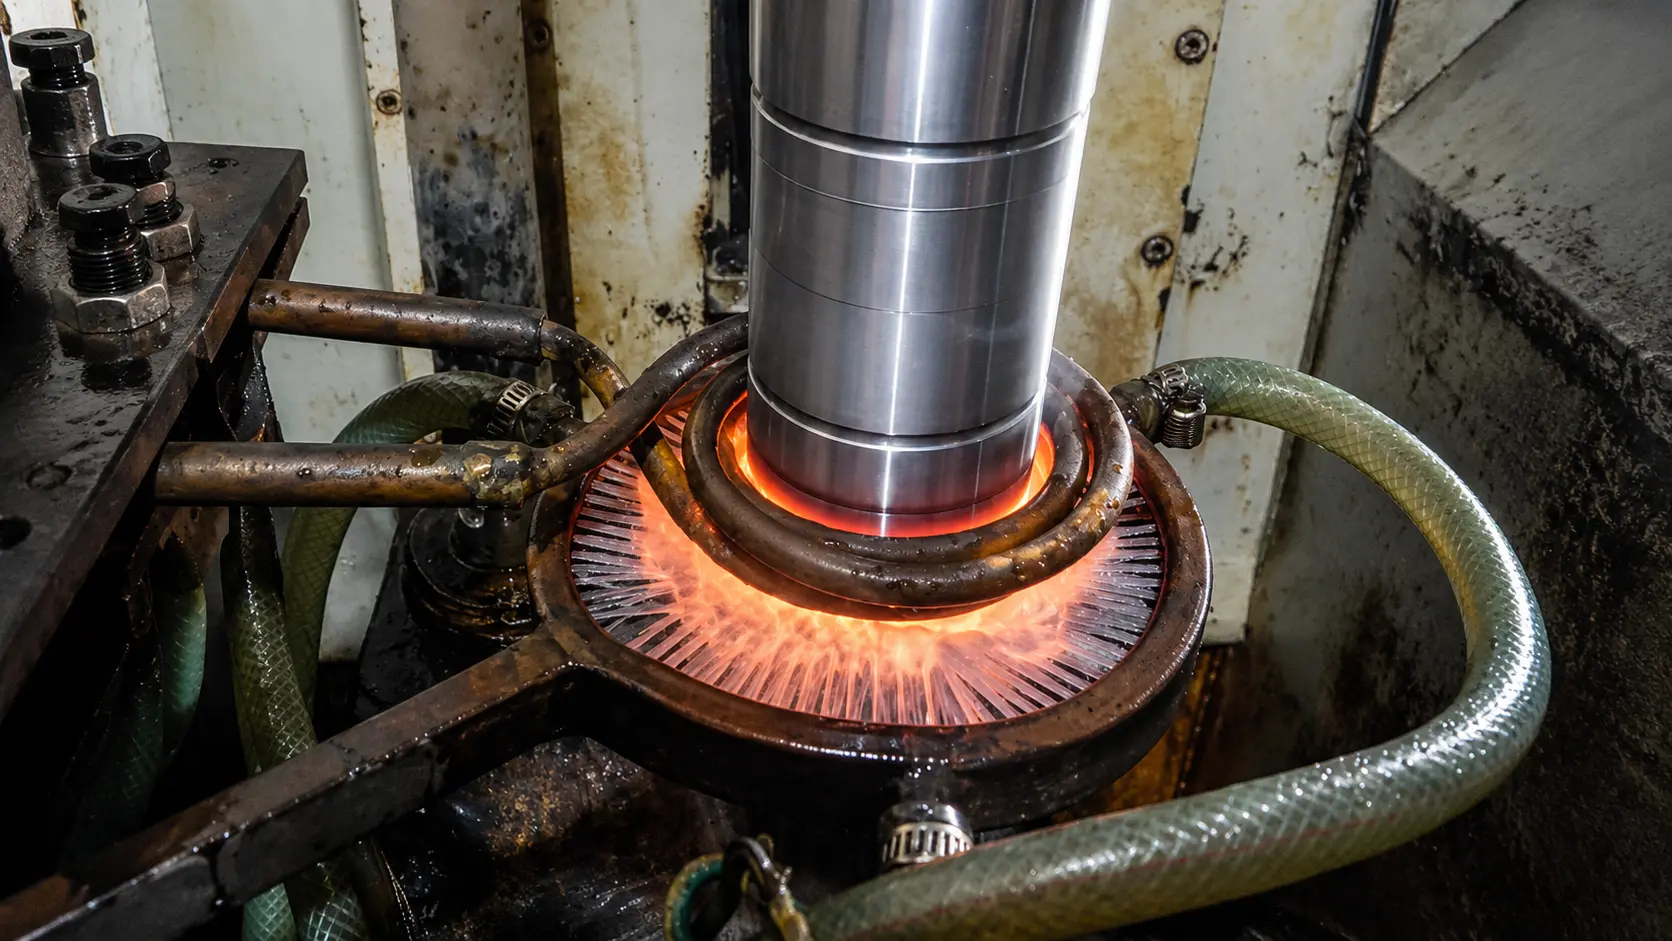
El tratamiento térmico es una de las aplicaciones más comunes. La calefacción por inducción se puede usar para endurecimiento, templado, recocido, normalizando, y alivio de tensiones dependiendo del material y el diseño del proceso. El endurecimiento por inducción se utiliza ampliamente para ejes, engranajes, piñones, pinos, guías, rodillos, y otros componentes resistentes al desgaste. El proceso calienta rápidamente la capa superficial y luego la enfría bruscamente para lograr la dureza requerida. El control digital de potencia es valioso porque la profundidad de calentamiento, la velocidad de escaneo, nivel de potencia, y el momento del enfriamiento afectan todos el resultado final.
Precaución de soldadura
El precalentamiento para soldadura se utiliza para reducir el estrés térmico, mejorar la calidad de la soldadura, y apoyar condiciones de soldadura estables para ciertos materiales y espesores de pieza. El precalentamiento por inducción puede proporcionar un calentamiento controlado y uniforme alrededor de las áreas de soldadura sin llama abierta. Esto es útil en la fabricación de tuberías, producción de estructuras de acero, fabricación de recipientes a presión, y reparación de equipos pesados.
Brasado, forja, y otras aplicaciones
El brasado por inducción proporciona un calentamiento rápido y localizado para unir piezas metálicas en herramientas, componentes de cobre, partes de HVAC, componentes eléctricos, y ensamblajes automotrices. Para aplicaciones de forjado, el calentamiento por inducción puede calentar rápidamente los lingotes, barras, y varillas antes de conformarse — a menudo reduciendo el tiempo de espera en comparación con los procesos convencionales de hornos y apoyando diseños de producción más compactos.
Características clave para evaluar
Al evaluar una fuente de alimentación de calefacción por inducción digital, los compradores deben mirar más allá de la apariencia del equipo y la salida nominal. Las siguientes características son importantes para el uso industrial a largo plazo:
Rango de potencia y frecuencia
La potencia y frecuencia requeridas dependen del material de la pieza, diámetro, profundidad de calentamiento, y tasa de producción. Frecuencias más altas generalmente generan una profundidad de calentamiento más superficial, mientras que la frecuencia más baja se utiliza a menudo para un calentamiento más profundo o piezas de trabajo más grandes. Los compradores deben discutir sus planos de piezas, materiales, y objetivos del proceso con el proveedor antes de seleccionar un modelo — tomando como punto de partida la tabla de aplicaciones anterior.
Interfaz de Control Digital
Una interfaz de control clara ayuda a los operadores a establecer parámetros y monitorear el proceso. Dependiendo de la configuración del equipo, la interfaz puede soportar almacenamiento de recetas, visualización de fallas, ajuste de parámetros, y comunicación con sistemas de automatización. Para las líneas de producción con múltiples tipos de productos, la gestión de recetas puede reducir el tiempo de configuración y los errores del operador — una ventaja clave de la calefacción por inducción sobre los métodos de calefacción manuales.
Visualización de datos en tiempo real
La visualización en tiempo real de la potencia, voltaje, la corriente, frecuencia, y el estado de funcionamiento ayuda a los ingenieros a comprender el proceso de calentamiento. Para fábricas que implementan la trazabilidad de procesos, las funciones de salida de datos y monitoreo pueden ser importantes. Los compradores deben confirmar si la fuente de alimentación admite comunicación de datos o integración con los sistemas de gestión de la planta durante la etapa de discusión del proyecto.
Funciones de protección
El equipo industrial de calentamiento por inducción debe incluir funciones de protección prácticas como protección contra sobrecorriente, protección contra sobretensión, monitoreo de presión o flujo de agua, protección contra sobrecalentamiento, protección contra pérdida de fase, y alarmas de fallos. Estas funciones ayudan a proteger tanto el equipo como la seguridad de la producción, reduciendo el riesgo de paradas inesperadas y reparaciones costosas.
Requisitos de enfriamiento
Los sistemas de calentamiento por inducción requieren una refrigeración efectiva para la fuente de alimentación, bobina, y los componentes relacionados. Los compradores deben confirmar la calidad del agua de enfriamiento, caudal, presión, y los requisitos de temperatura con el proveedor. En algunas fábricas, se puede preferir un enfriador de circuito cerrado para reducir la formación de incrustaciones y mejorar la fiabilidad del equipo, esto lo tratamos en detalle en nuestro guía del sistema de refrigeración.
5 Beneficios clave para compradores industriales
Para compradores B2B, el valor de una fuente de alimentación de inducción digital generalmente se mide por el rendimiento de producción, consistencia, mantenibilidad, y costo total de propiedad. Aquí están los cinco beneficios que más importan en la operación industrial diaria:
1. Consistencia del proceso. Los ajustes digitales ayudan a los operadores a repetir los mismos parámetros de calentamiento en diferentes lotes. Esto es importante para el control de calidad en piezas de automóviles, componentes de maquinaria de construcción, herramientas, y piezas metálicas de precisión, donde un lote inconsistente puede causar devoluciones de clientes.
2. Calefacción localizada. El calentamiento por inducción puede concentrar la energía en el área de calentamiento requerida. Esto puede reducir el calentamiento innecesario de las secciones circundantes y ayudar a proteger la geometría de la pieza cuando se diseña correctamente, ahorrando energía y reduciendo el trabajo de corrección posterior al calentamiento..
3. Compatibilidad de automatización. Las fuentes de alimentación digitales son más fáciles de integrar en la carga automática, máquinas de endurecimiento por escaneo, sistemas robóticos, o líneas de producción. Las opciones de comunicación y las señales de control deben discutirse durante la etapa del proyecto para garantizar la capacidad de expansión futura..
4. Entorno de trabajo más limpio. La calefacción por inducción no requiere llama abierta en muchas aplicaciones y puede reducir el humo o los problemas relacionados con la combustión en comparación con algunos métodos tradicionales. Sin embargo, Todavía se requiere un diseño adecuado de ventilación y seguridad según el proceso específico.
5. Conciencia energética. Con monitorización energética, las fábricas pueden comprender mejor el consumo por ciclo o por lote. Esto apoya las iniciativas de mejora continua y el análisis de costos preciso — convirtiendo la energía de un gasto fijo en una variable manejable.
Guía del comprador: 6-Lista de verificación de selección de pasos
Seleccionar un sistema de calentamiento por inducción requiere comunicación técnica entre el comprador y el proveedor. Una recomendación adecuada depende de las condiciones reales de producción, no solo de una clasificación de potencia general. Use esta lista de verificación de seis pasos para prepararse antes de elegir equipos de calentamiento por inducción:
Paso 1 — Defina la aplicación claramente. Comience con el proceso: endurecimiento, templado, recocido, soldadura fuerte, precalentamiento para soldadura, forja, o ajuste por contracción. Cada aplicación requiere una velocidad de calentamiento diferente, control de temperatura, diseño de bobinas, y configuración del equipo. Sé específico sobre lo que necesitas que haga la máquina.
Paso 2 — Proporciona información de la pieza de trabajo. Comparte el grado del material, las dimensiones, peso, área de calentamiento, temperatura objetivo, profundidad de calentamiento requerida, y tasa de producción. Los planos, fotos, y descripciones del proceso ayudan al proveedor a diseñar una bobina y configuración de fuente de alimentación más adecuada — cuantos más detalles proporciones, más precisa será la recomendación.
Paso 3 — Confirma el volumen de producción. Un sistema para calentamiento ocasional de mantenimiento puede ser muy diferente de una línea de producción continua. Los fabricantes de gran volumen pueden necesitar alimentación automática, mecanismos de escaneo, sistemas de temple, monitoreo de datos, y planificación de bobinas de repuesto, todo lo cual debe ser considerado en la especificación inicial.
Paso 4 — Evaluar las necesidades de control y monitoreo. Si su fábrica requiere monitoreo de energía en tiempo real, monitoreo de energía, almacenamiento de recetas, o comunicación con sistemas PLC, confirme estos requisitos antes de realizar el pedido. Es más fácil y rentable incluir funciones de control durante el diseño inicial que adaptarlas posteriormente.
Paso 5 — Considerar las condiciones de instalación. Verificar suministro de energía disponible, espacio en el suelo, condiciones del agua de enfriamiento, temperatura ambiente, y acceso del operador. La instalación adecuada afecta la estabilidad del equipo y la vida útil del servicio — ignorar estos factores prácticos es una causa común de problemas después de la instalación.
Paso 6 — Revisar mantenimiento y soporte. Preguntar por la disponibilidad de repuestos, procedimientos de reemplazo de bobinas, capacidades de diagnóstico de fallos, capacitación de operadores, y documentación técnica. Los equipos de calefacción industrial deben seleccionarse teniendo en cuenta el mantenimiento a largo plazo: un precio inicial más bajo significa poco si no hay soporte disponible cuando lo necesita..
3 Errores comunes a evitar
Error #1 — Elección únicamente por potencia máxima. Una potencia nominal más alta no significa automáticamente mejores resultados. Frecuencia, diseño de bobinas, adaptación de impedancia, la refrigeración, y el control de procesos son igualmente críticos. Un bien combinado 100 Un sistema de kW puede superar a un sistema mal adaptado. 200 Sistema de kW en la misma parte..
Error #2 — Ignorando la bobina de inducción. La bobina no es un simple accesorio.; Afecta directamente la eficiencia de calefacción., uniformidad, y repetibilidad. Para piezas complejas, puede ser necesario un diseño de bobina personalizado. Trate la bobina como una herramienta de precisión, no como un consumible genérico.
Error #3 — Subestimar los requisitos de enfriamiento. La mala calidad del agua o un enfriamiento insuficiente pueden causar tiempo de inactividad y acortar la vida del componente. Es igualmente importante capacitar a los operadores para que comprendan la configuración de parámetros, procedimientos de seguridad, y rutinas de inspección diaria — el equipo solo es tan confiable como las personas que lo operan.
🔑 Punto clave
Una fuente de alimentación de calentamiento por inducción digital no es solo una fuente de energía, es una plataforma de control de procesos. El sistema adecuado ofrece resultados de calentamiento consistentes lote tras lote, Proporciona visibilidad del consumo de energía., se integra con la automatización, y se protege a sí mismo mediante diagnósticos incorporados. Tomarse el tiempo para especificar la configuración correcta por adelantado ahorra mucho más de lo que cuesta.
Preguntas frecuentes
1. ¿Cuál es la principal ventaja de una fuente de alimentación de calentamiento por inducción digital sobre la analógica??
La principal ventaja es un mejor control., monitoreo, y repetibilidad. Los sistemas digitales permiten la configuración precisa de parámetros con valores numéricos, almacenan recetas de calentamiento para diferentes partes, muestran datos de operación en tiempo real, proporcionan diagnóstico automático de fallos, e integran más fácilmente con equipos de producción automatizados. Los sistemas analógicos dependen de ajustes manuales con perillas y experiencia del operador, lo que introduce variabilidad entre turnos y operadores.
2. ¿Cómo determino la calificación de potencia correcta para mi aplicación??
La potencia requerida depende del tipo de material, tamaño de la pieza, área de calentamiento, temperatura objetivo, Tiempo de calentamiento, y volumen de producción. Es mejor proporcionar información detallada de la pieza de trabajo al proveedor para su evaluación técnica en lugar de adivinar a partir de un catálogo.. Nuestra Guía de requisitos de energía Cubre los factores de cálculo clave en detalle..
3. ¿Se puede utilizar una fuente de alimentación de calentamiento por inducción digital para precalentar la soldadura??
Sí. El calentamiento por inducción se usa ampliamente para el precalentamiento de soldadura porque puede proporcionar control, uniforme, y calentamiento localizado sin llama directa. Es adecuado para muchas tuberías., lámina, y aplicaciones de soldadura estructural donde la temperatura de precalentamiento constante es crítica para la calidad de la soldadura.
4. qué información debo preparar antes de solicitar un presupuesto?
debe preparar: la aplicación específica (endurecimiento, soldadura fuerte, forja, etc.), material y dimensiones de la pieza, área de calefacción y temperatura objetivo, tasa de producción requerida (piezas por hora o turno), suministro eléctrico disponible en su instalación, si es necesaria automatización o monitorización de datos, y cualquier requisito especial como condiciones del agua de refrigeración o limitaciones de espacio. Las fotografías y dibujos de piezas son de gran valor para la evaluación técnica del proveedor..
Necesita una solución de calentamiento por inducción digital para su línea de producción?
Cuéntanos sobre tu aplicación, especificaciones de la pieza de trabajo, y objetivos de producción: nuestro equipo de ingeniería le recomendará un sistema configurado para su proceso real, no solo un número de catálogo.


