Sistema de Precalentamiento por Inducción para Soldadura con Cubos de Excavadora
Ⅰ. Observe el proceso de precalentamiento del borde del cucharón de excavadora
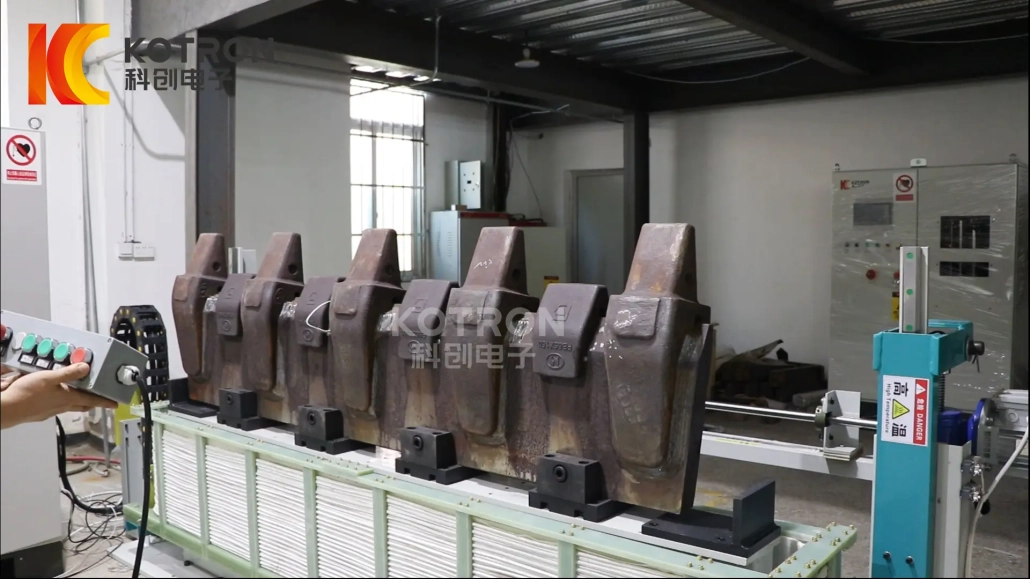
El vídeo muestra la etapa de calentamiento real del sistema.. Se coloca un conjunto de borde de cucharón equipado con múltiples adaptadores soldados en el dispositivo de soporte dedicado.. En lugar de mover la pieza de trabajo pesada a través de la bobina de inducción, la propia bobina se mueve verticalmente a la posición de calentamiento.
Una vez que el inductor alcanza la posición requerida alrededor del conjunto del cucharón, comienza el ciclo de calentamiento programado. Esta disposición es especialmente adecuada para precalentamiento de soldadura del adaptador del cucharón donde una sección relativamente larga del borde o del labio del cucharón debe calentarse antes de soldar.
Ⅱ. ¿Qué piezas se están precalentando??
La pieza de trabajo que se muestra en esta página es un conjunto de borde de cucharón de excavadora grande con varios adaptadores de dientes soldados colocados a lo largo del borde.. Estos adaptadores forman la conexión entre el borde o labio del cucharón y los dientes reemplazables del cucharón..
Para esta aplicación, El requisito de calefacción es diferente al de calentar un pequeño adaptador individualmente.. El sistema tiene que manejar un conjunto de acero relativamente grande y crear la condición de precalentamiento requerida en toda el área de soldadura del adaptador..
Disposiciones similares de precalentamiento por inducción puede ser evaluado para:
El dispositivo y la bobina de inducción todavía están diseñados en función de la pieza de trabajo real.. Un ancho de cuchara diferente, El espesor de la placa o la disposición del adaptador pueden requerir herramientas diferentes..
Ⅲ. ¿Por qué precalentar los adaptadores del cucharón de excavadora antes de soldar??
La temperatura de precalentamiento requerida proviene del proceso de soldadura., no de la propia máquina de inducción. Para aceros susceptibles al agrietamiento en frío asistido por hidrógeno, El precalentamiento puede disminuir la velocidad de enfriamiento y darle al hidrógeno más tiempo para difundirse desde la soldadura y la zona afectada por el calor..
El requisito real depende de factores como el grado del acero., equivalente de carbono, espesor de la placa, material del adaptador, diseño conjunto, consumibles de soldadura, nivel de hidrógeno, entrada de calor, y la especificación del procedimiento de soldadura.
Para borde o borde de cucharón de excavadora grande, hay otra cuestión práctica: masa térmica. El acero circundante elimina continuamente el calor del área de soldadura.. Si las posiciones individuales del adaptador se calientan manualmente, Puede resultar difícil reproducir la misma condición de temperatura a lo largo de todo el borde del cucharón..
Un construido específicamente Sistema de precalentamiento por inducción del borde del cucharón. aborda el trabajo de manera diferente. El inductor rodea una sección más grande del conjunto., La temperatura es controlada por el sistema de calefacción., y la pieza puede permanecer bajo calentamiento controlado para una etapa de ecualización o mantenimiento antes de soldar.
El objetivo no es simplemente un calentamiento rápido. El resultado útil es una zona de soldadura del borde del cucharón y del adaptador que alcanza la condición requerida por el proceso de soldadura aprobado..
Ⅳ. Cómo funciona la estación de precalentamiento de soldadura de cangilones
El equipo actual utiliza una pieza de trabajo fija con una bobina de inducción que se mueve verticalmente..
Cargue el conjunto del borde del cucharón
Una grúa levanta el conjunto del borde del cucharón sobre el dispositivo dedicado con el lado del adaptador hacia arriba.. El dispositivo está diseñado de acuerdo con las dimensiones de la pieza de trabajo para que la pieza pesada permanezca estable durante el ciclo de calentamiento..
Levante la bobina de inducción
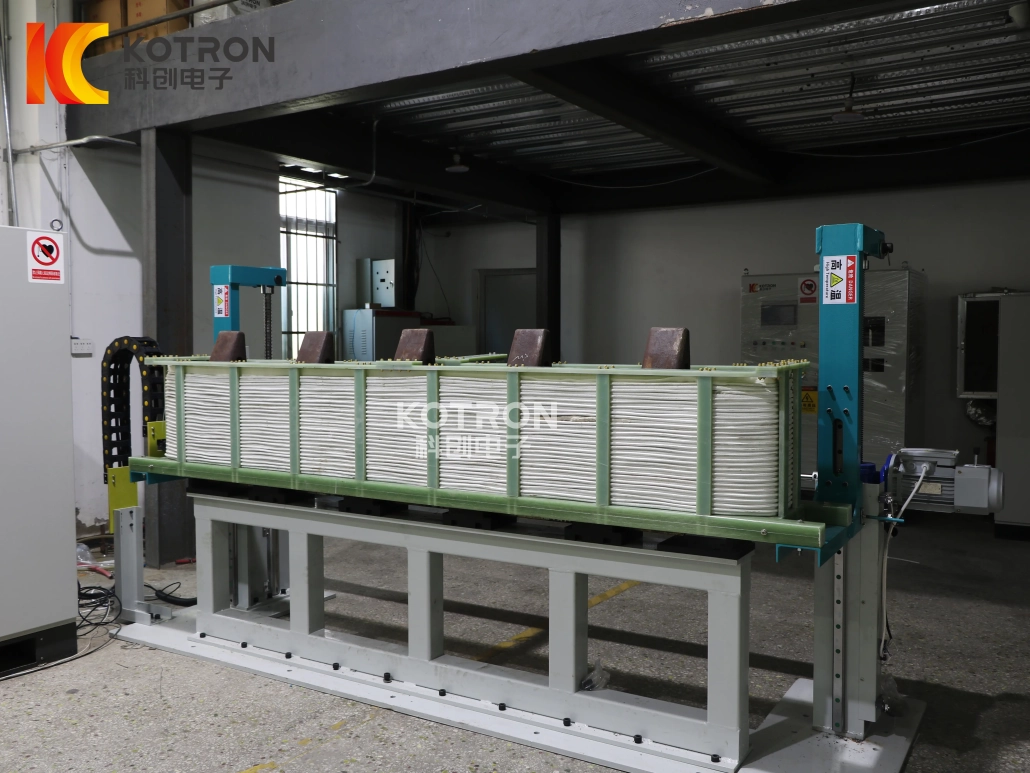
El mecanismo de elevación mueve la gran bobina de inducción rectangular hacia arriba desde debajo del dispositivo.. El serpentín continúa subiendo hasta que la sección requerida del borde del cucharón y el conjunto del adaptador se coloca dentro de la zona de calentamiento..
Iniciar el precalentamiento por inducción
Una vez que la bobina alcanza la posición de calentamiento, el sistema de inducción inicia el ciclo programado. El proceso puede incluir calentamiento., control de temperatura, ecualización y mantenimiento de temperatura. La pieza de trabajo permanece estacionaria durante toda esta etapa..
Alcance la temperatura requerida
El sistema monitorea el proceso de calentamiento de acuerdo con el método de control de temperatura configurado.. Cuando se alcanza la condición de temperatura definida, Se proporciona una señal de salida de temperatura lista.. Luego, el proceso puede continuar hasta la etapa de ecualización o retención requerida..
Bajar el inductor
Una vez finalizado el proceso de precalentamiento, El calentamiento por inducción se detiene y la bobina desciende del conjunto del cubo..
Transferir la pieza de trabajo calentada
El borde del cucharón precalentado se retira con una grúa y se transfiere a la posición de soldadura o caja de aislamiento.. Luego se puede cargar una nueva pieza de trabajo para el siguiente ciclo de calentamiento..
01
Cargando
02
Enrollarse
03
Precalentamiento por inducción
04
Temperatura lista
05
Bobina hacia abajo
06
Transferencia
Ⅴ. Inductor de gran formato para precalentamiento del borde y del labio del cucharón
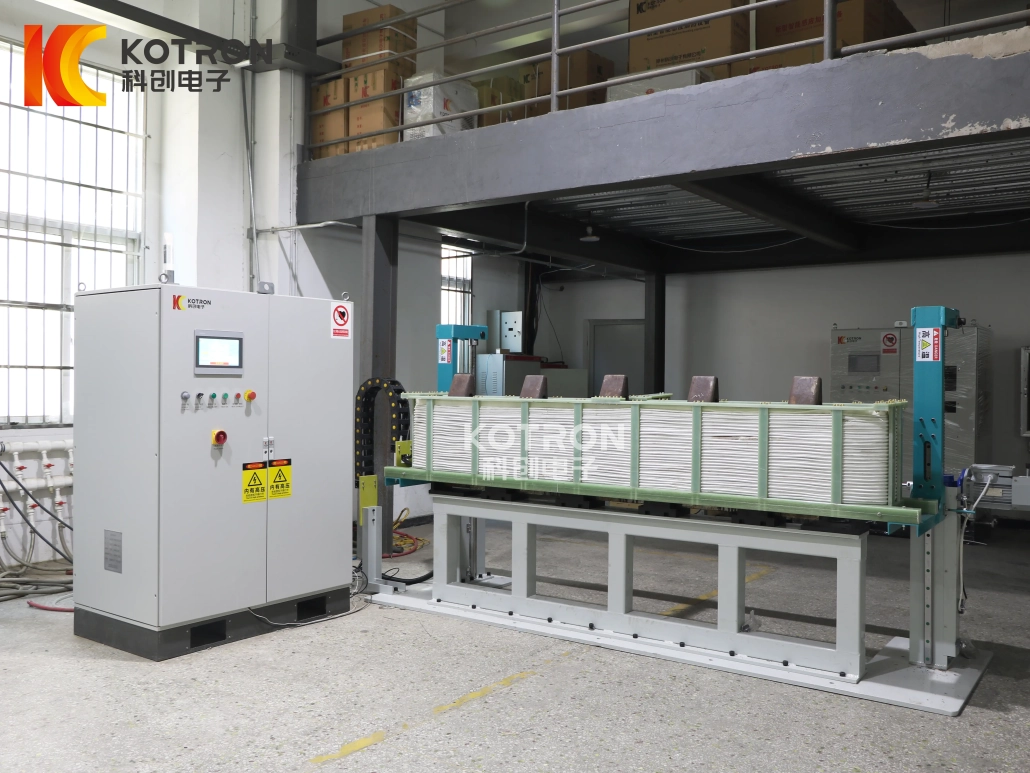
La bobina de inducción es una de las partes más importantes de este sistema.. un pequeño bobina de mano Puede ser práctico para calefacción local., pero el equipo que se muestra aquí está diseñado alrededor de una zona de calentamiento mucho más grande.
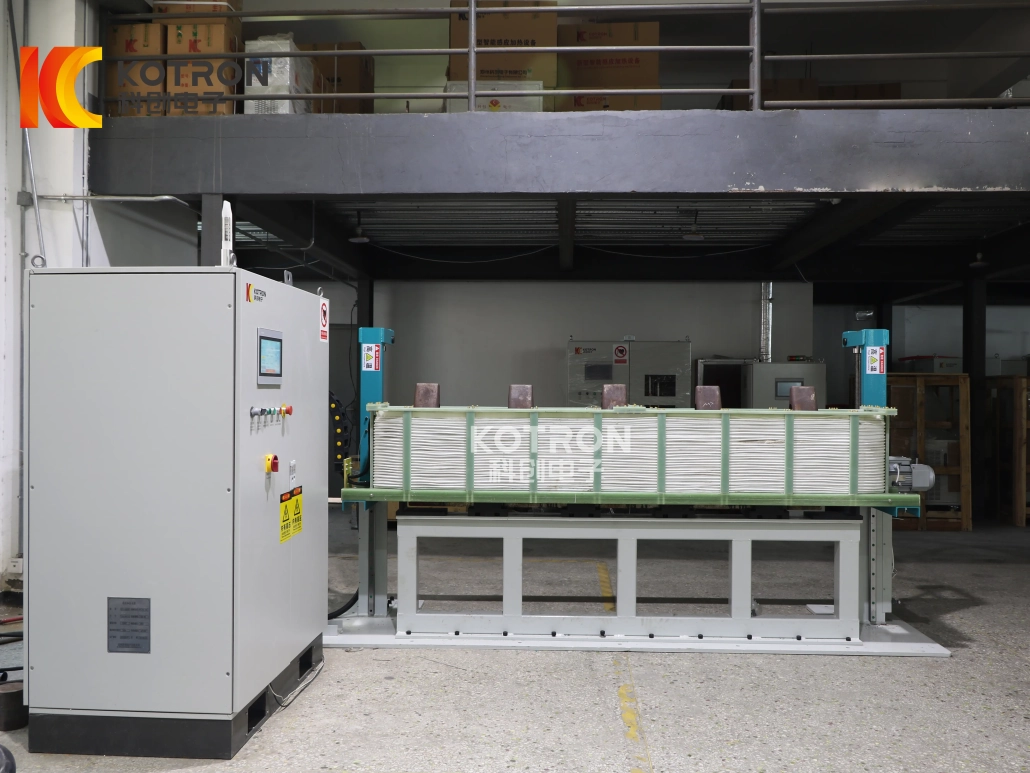
El inductor rectangular de múltiples vueltas se eleva alrededor del conjunto del cucharón mientras la pieza de trabajo permanece fija.. Esta disposición permite que una larga sección del borde del cucharón o labio del cucharón calentarse dentro de una estación en lugar de calentar cada posición del adaptador por separado.
La bobina no es un accesorio universal.. Su diseño debe considerar la longitud del borde del cucharón., ancho del labio del cucharón, cantidad de adaptador, espaciado del adaptador, espesor de acero, área de calefacción requerida, distancia de la bobina a la pieza de trabajo, temperatura objetivo, tiempo de calentamiento requerido, potencia de inducción disponible, y la estructura del accesorio.
Por lo tanto, la bobina de inducción y el accesorio deben tratarse como parte del herramental del proceso.. Para otro modelo de cucharón, El equipo de energía principal puede permanecer similar mientras que el inductor y el accesorio de soporte cambian..
Ⅵ. Control de temperatura, Igualación y retención
Calentamiento por inducción para precalentamiento de soldadura. no debe controlarse únicamente por el tiempo de encendido del calentador. Un conjunto de acero grande puede tener diferencias de temperatura considerables durante la primera parte del ciclo de calentamiento.. Alcanzar la temperatura objetivo en un punto de medición no significa automáticamente que toda el área requerida esté lista para soldar.
Por esta razón, el programa de calefacción puede incluir varias etapas.
Calentamiento. La potencia de inducción eleva la temperatura del área del borde del cucharón seleccionada..
Control de temperatura. La calefacción se ajusta según el ajuste de temperatura del proceso en lugar de depender únicamente de un temporizador fijo.
Ecualización de temperatura. El sistema permite que el área calentada se acerque a una condición de temperatura más estable antes de que se libere la pieza..
Tenencia. Cuando lo especifique el procedimiento de soldadura, La calefacción controlada puede continuar durante un período definido..
El sistema también proporciona lógica de alarma de alta temperatura.. Si un punto monitoreado alcanza el valor de alarma configurado, Se puede generar la señal correspondiente..
Aplicaciones registradas de calentamiento de cubetas
| Aplicación | Temperatura registrada |
|---|---|
| Precalentamiento de soldadura de cangilones | 120°C |
| Tratamiento térmico post-soldadura del cucharón | 400°C |
Estas cifras son valores de aplicación registrados, Temperaturas de soldadura no universales.. La temperatura de precalentamiento correcta, temperatura entre pasadas, La temperatura de poscalentamiento y el tiempo de mantenimiento deben tomarse de las especificaciones del material., WPS calificado u otro procedimiento de soldadura aprobado. Un acero de cucharón diferente o un espesor de placa pueden requerir un proceso diferente.
Ⅶ. Calentamiento post-soldadura y difusión de hidrógeno
Algunos procedimientos de soldadura con cucharón requieren un calentamiento controlado para continuar después de la soldadura.. Esto calentamiento post-soldadura La etapa se puede utilizar para mantener la pieza soldada a una temperatura elevada durante un período definido., Permitir que el hidrógeno tenga tiempo adicional para difundirse desde el metal de soldadura y la zona afectada por el calor antes de que el conjunto se enfríe por completo..
El proceso adecuado depende del material., espesor de la placa, procedimiento de soldadura, temperatura de postcalentamiento, tiempo de espera, zona calentada, posición de medición de temperatura, y requerimiento de enfriamiento.
El poscalentamiento para la difusión de hidrógeno no debe describirse automáticamente como PWHT para aliviar el estrés.. El tratamiento para aliviar el estrés tiene su propia temperatura, requisitos de tiempo de retención y enfriamiento y solo deben especificarse cuando lo requiera el material o el procedimiento aprobado..
Para la configuración del equipo, el cliente debe proporcionar el requisito real de calentamiento posterior a la soldadura en lugar de seleccionar una temperatura de una página general del producto.
Ⅷ. Señales de control para la integración con la estación de calefacción
La unidad de calentamiento por inducción puede intercambiar varias señales prácticas con la estación elevadora o con un sistema de control externo..
| Señal | Función |
|---|---|
| Inicio externo | La entrada de contacto seco inicia o detiene el calentamiento |
| Temperatura alcanzada | La salida se cierra cuando se alcanza la condición de temperatura definida |
| Alarma de alta temperatura | La salida se activa cuando un punto monitoreado alcanza el valor de alarma de alta temperatura |
| Alarma de falla | El calentamiento se detiene y se genera una salida de falla cuando se detecta una falla en el equipo |
Estas interfaces hacen que la máquina sea más útil como dedicada estación de precalentamiento de soldadura de cangilones, en lugar de funcionar como un calentador aislado. Por ejemplo, la salida de temperatura alcanzada se puede incorporar a la secuencia operativa de modo que la finalización de la etapa de calentamiento no dependa únicamente de que un operador mire la pantalla. Del mismo modo, La señal de fallo proporciona un estado claro de la máquina cuando el proceso de calentamiento normal no puede continuar..
IX.. Configuración del equipo principal
Esta es una pieza de trabajo específica. estación de calentamiento por inducción. La potencia nominal correcta, La frecuencia y las herramientas dependen del cucharón y del proceso de soldadura requerido..
| Artículo | Configuración |
|---|---|
| Tipo de equipo | Sistema de precalentamiento por inducción de estación fija |
| Aplicación principal | Precalentamiento de soldadura de cucharón de excavadora |
| Proceso adicional | Calentamiento post-soldadura controlado |
| Pieza de trabajo típica | Borde del cucharón / labio del cucharón con adaptadores soldados |
| Posición de la pieza de trabajo | Fijado durante el calentamiento |
| Carga y descarga | Grúa |
| Inductor | Bobina multivuelta rectangular grande |
| movimiento de inductores | Elevación vertical motorizada |
| Artículos fijos | Personalizado para la pieza de trabajo |
| Secuencia de calentamiento | Calentamiento, control, igualdad, tenencia |
| inicio externo | Disponible |
| Salida lista para temperatura | Disponible |
| Alarma de alta temperatura | Disponible |
| alarma de fallo | Disponible |
| poder de inducción | Seleccionado según pieza de trabajo |
| Frecuencia de operación | Seleccionado según el requisito de calefacción. |
| Sistema de refrigeración | Confirmado según configuración final |
La potencia no se puede seleccionar únicamente basándose en el ancho del cucharón. Un labio de cucharón más grueso con mayor masa térmica puede requerir una disposición de calentamiento diferente a la de un conjunto de borde más pequeño., incluso cuando su longitud total es similar. La geometría de la bobina, El tiempo de calentamiento y la temperatura requerida afectan la selección del equipo..
X.. Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Este sistema de precalentamiento por inducción es solo para un modelo de cucharón de excavadora??
El dispositivo y la bobina fotografiados están diseñados en torno a una gama de piezas de trabajo específica.. Se pueden evaluar otros tamaños de cubo, pero otra disposición del labio del cucharón o del adaptador puede requerir herramientas diferentes.
¿Se mueve el cucharón durante el calentamiento por inducción??
No. En esta configuración de equipo, el conjunto del borde del cucharón permanece fijo. La bobina de inducción se mueve verticalmente dentro y fuera de la posición de calentamiento..
¿Se pueden precalentar varios adaptadores de cubeta al mismo tiempo??
El equipo que se muestra utiliza un inductor de gran formato alrededor del conjunto del borde del cucharón en lugar de una pequeña bobina que calienta un adaptador individualmente.. La cantidad real de adaptadores cubiertos en un ciclo depende del diseño de la pieza de trabajo y la bobina..
¿Es 120 °C la temperatura de precalentamiento de soldadura del adaptador de cubeta estándar??
No. 120°C es un valor de aplicación registrado a partir del material de la empresa. La temperatura de precalentamiento real debe seguir el material del balde y el procedimiento de soldadura aprobado..
¿Se requieren siempre 400 °C para el calentamiento posterior a la soldadura??
No. 400°C también es un valor de aplicación registrado, no es un escenario universal. Otro proceso puede especificar una temperatura diferente., tiempo de mantenimiento o ninguna etapa de postcalentamiento.
¿Puede este equipo realizar PWHT??
Esto debe evaluarse a partir de los requisitos reales de tratamiento térmico.. El poscalentamiento para la difusión de hidrógeno y el PWHT para aliviar el estrés no deben tratarse como el mismo proceso..
¿Cómo se controla la temperatura de precalentamiento del balde??
El sistema documentado realiza un control de temperatura programado e incluye salidas de alarma de temperatura alcanzada y de alta temperatura.. El método de medición de temperatura final y las posiciones de los sensores se seleccionan según el proyecto..
¿Puede el calentador de inducción comunicarse con equipos externos??
Sí. La configuración documentada proporciona interfaces de contacto seco para arranque externo., temperatura alcanzada, alarma de alta temperatura y alarma de falla.
¿Es esta una línea de producción totalmente automática??
No. El equipo fotografiado se describe más exactamente como una estación de precalentamiento por inducción fija o semiautomática para soldadura de cucharones de excavadora.. El ciclo de calentamiento y el movimiento de la batería son controlados por el equipo., mientras la pieza de trabajo está cargada, descargado y trasladado mediante grúa.
¿Puede el calentamiento por inducción reemplazar el precalentamiento de llama para la soldadura con cangilones??
Para componentes de cazo adecuados, El calentamiento por inducción proporciona una alternativa controlada al calentamiento manual por llama.. En esta aplicación, la principal diferencia es el uso de una zona de calefacción especialmente diseñada, Control de temperatura y secuencia de calentamiento repetible.. La elección final todavía depende de la pieza de trabajo., Procedimiento de soldadura y condiciones de producción..
Ⅺ. Envíenos su dibujo del cucharón y procedimiento de soldadura
Un adecuado Sistema de precalentamiento de soldadura con adaptador de cubeta No se puede seleccionar únicamente desde la potencia de la máquina.. El poder de inducción, bobina de calentamiento, El diseño del dispositivo y de la estación se deriva de la geometría del cucharón., el procedimiento de soldadura y cómo se utilizará la línea: los factores a continuación son los que dan forma a la propuesta.
Balde / Pieza de trabajo
• Dibujo del borde o borde del cucharón
• Dimensiones generales
• Grado de acero
• Espesor de la placa
• Cantidad de adaptadores
• Espaciado del adaptador
• Peso de la pieza de trabajo
• Método de elevación disponible
Proceso de soldadura
• Especificación del procedimiento de soldadura (WPS), si está disponible
• Temperatura de precalentamiento requerida
• Zona de calentamiento requerida
• Requisito de temperatura entre pasadas
• Requisito de calentamiento posterior a la soldadura
• Temperatura de postcalentamiento
• Tiempo de espera
• Posiciones de medición de temperatura
• Requisito de refrigeración
Condiciones de producción
• Piezas por turno o por día
• Método actual de precalentamiento de soldadura del cucharón
• Espacio de fábrica disponible
• Método de carga y descarga
• Nivel de automatización requerido
• Señales de control externas requeridas
Envíanos lo que tengas: un dibujo completo, un WPS calificado, o simplemente las dimensiones del cucharón y la temperatura de precalentamiento requerida. con esos detalles, Podemos adaptar la potencia de inducción., bobina de calentamiento, Diseño de accesorios y estaciones según su cucharón y procedimiento de soldadura específicos., en lugar de partir de una potencia nominal estándar.
Listo para precalentar su operación de soldadura con cucharón?
Envía tu dibujo de cazo y procedimiento de soldadura.. Evaluaremos la potencia de inducción., bobina de calentamiento, Disposición de accesorios y estaciones para su pieza de trabajo..