Máquina de endurecimiento por inducción de eje estriado
Ⅰ. Vea el proceso de endurecimiento del eje estriado
El vídeo muestra un eje estriado endurecido por un proceso de inducción de un solo disparo.
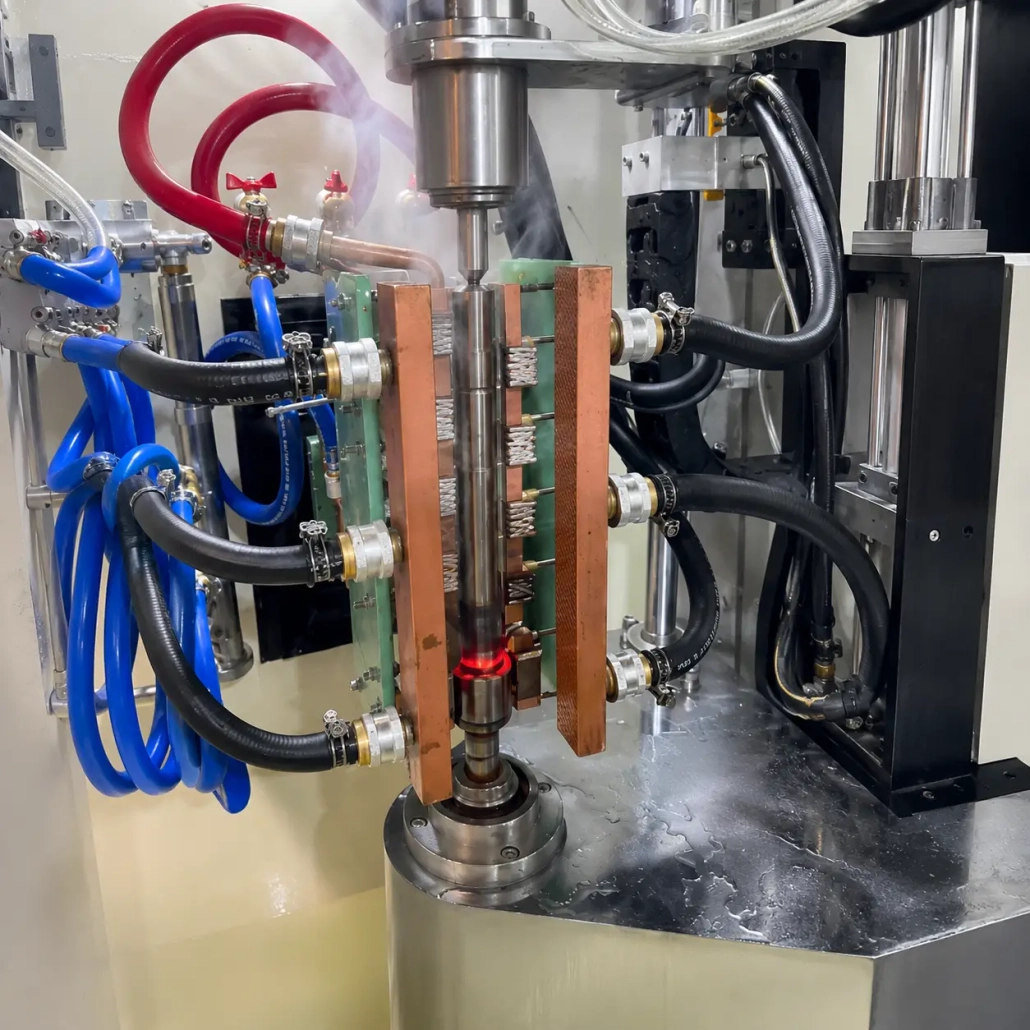
Después de colocar la pieza de trabajo, La sección completa del objetivo se calienta al mismo tiempo.. El inductor no sube ni baja por el eje durante el calentamiento.. Una vez que se alcanza la condición de calefacción requerida, la sección completamente calentada se apaga por aspersión inmediatamente.
El proceso se puede resumir como:
1. Posicionamiento
2. Calentamiento por inducción de un solo disparo
3. Enfriamiento general por pulverización
4. Descarga
Esto es diferente del endurecimiento de escaneo convencional., donde una zona de calentamiento más corta viaja progresivamente a lo largo de la pieza de trabajo.
Para longitudes y geometrías de estrías adecuadas, El endurecimiento de un solo disparo proporciona una forma directa de calentar y templar el área estriada completa en un ciclo..
Ⅱ. Cómo funciona el endurecimiento por inducción de ejes estriados de un solo disparo
Una sección estriada es más compleja de calentar que una superficie cilíndrica simple..
El perfil spline contiene puntas de dientes., flancos, raíces y surcos. Estas características crean diferentes condiciones de acoplamiento electromagnético alrededor del perfil., por lo que el resultado del calentamiento no puede controlarse únicamente con la energía.
En un proceso de una sola vez, El inductor está diseñado para cubrir toda la longitud de la ranura objetivo.. La pieza de trabajo permanece en la posición de endurecimiento mientras se aplica energía de inducción durante un período programado.
Cuando se completa el calentamiento, El sistema de enfriamiento enfría toda la sección calentada en lugar de seguir una zona de calentamiento en movimiento..
Varias variables trabajan juntas:
• poder de inducción
• Frecuencia de operación
• tiempo de calentamiento
• Geometría del inductor
• Acoplamiento entre el inductor y la pieza de trabajo.
• Dimensiones spline
• Material
• Temporización de enfriamiento y disposición de aspersión
El objetivo es establecer el patrón endurecido requerido en la sección estriada., no simplemente elevar la superficie a la temperatura más alta posible.
Por lo tanto, la dureza de la superficie y la profundidad efectiva de la caja deben especificarse de acuerdo con el material del eje real., requisitos de dibujo y geometría spline. No deben tratarse como valores fijos para cada eje estriado..
Ⅲ. Diseño de inductor dedicado para el perfil estriado
El inductor es una de las partes más importantes de un sistema de endurecimiento de eje estriado..
Un eje plano a menudo se puede calentar con un inductor circular relativamente simple.. Una sección estriada requiere una distribución de campo más cuidadosa porque el perfil de la superficie cambia continuamente entre la punta del diente y la raíz..
Por lo tanto, el inductor se desarrolla en torno al dibujo real de la pieza..
La información de diseño importante incluye:
• Diámetro exterior estriado
• Diámetro de la raíz
• Perfil del diente
• longitud de la tira
• Área endurecida
• Profundidad de cementación requerida
• Espacio disponible alrededor de la pieza de trabajo
• Ciclo de calentamiento requerido
Los concentradores de flujo magnético también se pueden usar cuando sea necesario para influir en el campo electromagnético y concentrar energía alrededor de áreas seleccionadas de la ranura..
La información técnica suministrada para las plataformas de endurecimiento por inducción de la empresa también hace hincapié en el espaciado controlado entre el inductor y la pieza de trabajo., rigidez estructural y aislamiento en diseño de inductor personalizado.
Por esta razón, seleccionar un inductor sólo del diámetro exterior del eje rara vez es suficiente. Dos ejes estriados con diámetros similares aún pueden requerir diferentes estructuras de bobina porque la geometría de sus dientes y las longitudes endurecidas son diferentes..
Ⅳ. Control de máquinas y procesos de endurecimiento
La máquina tiene que posicionar la sección estriada de manera consistente tanto en relación con el inductor como con el sistema de enfriamiento..
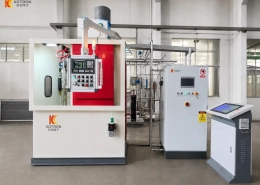
Una disposición de máquina vertical es adecuada para muchos componentes de tipo eje. La pieza de trabajo se puede sujetar y colocar de manera que la sección estriada requerida entre en la estación de calentamiento fija antes de que comience el ciclo de endurecimiento..
Dependiendo de la configuración del proyecto, el control de la máquina puede coordinar:
• Posicionamiento de la pieza de trabajo
• Reprimición
• tiempo de calentamiento
• poder de inducción
• Secuencia de calentamiento
• Retraso de extinción
• Tiempo de enfriamiento por aspersión
• Finalización del ciclo
• Señales de carga y descarga.
Las plataformas de endurecimiento CNC verticales existentes de la empresa admiten operación manual y automática y se pueden configurar para posición fija., Templado segmentado y por escaneo de componentes tipo eje..
Para el proceso de eje estriado que se muestra en esta página, sin embargo, El escaneo axial no se utiliza durante el calentamiento.. El área completa del spline objetivo se calienta en una posición.
Esta distinción es importante a la hora de evaluar la máquina.. Velocidad de viaje y longitud de escaneo, Por ejemplo, son parámetros importantes para un proceso de escaneo, pero no son las variables principales del proceso para esta aplicación de una sola vez..
Ⅴ. Potencia de inducción IGBT con control digital DSP
La fuente de alimentación por inducción controla cómo se entrega la energía eléctrica durante cada ciclo de calentamiento..
Uso de sistemas disponibles la conversión de potencia IGBT con el control digital DSP. La información del equipo suministrado enumera los modos de control y regulación de energía digital, incluida la operación de corriente constante y potencia constante., con control relacionado con la temperatura disponible en las configuraciones correspondientes.
Para endurecer ejes estriados, La potencia de inducción y la frecuencia de operación deben seleccionarse a partir de los requisitos completos del proceso en lugar del diámetro del eje únicamente..
Los factores relevantes incluyen:
Material + Geometría estriada + Longitud calentada + Profundidad de caja requerida + Tiempo de Calentamiento + Tasa de producción
Una sección estriada corta con una masa calentada relativamente pequeña puede requerir una configuración muy diferente a la de una sección estriada larga, incluso cuando ambos ejes tienen un diámetro exterior similar.
Por eso no dividimos los ejes estriados en fijos. «pequeño,» «medio» y «grande» categorías de poder.
La fuente de alimentación, El inductor y el ciclo de endurecimiento deben evaluarse juntos..
Ⅵ. Configuraciones de estación única y multiestación
La estación de endurecimiento se puede organizar según el volumen de producción y el método de manipulación de piezas requeridos..
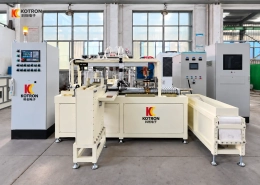
A configuración de estación única proporciona una posición de endurecimiento. La carga y descarga puede ser manual o automatizada según el proyecto..
Para mayores requisitos de producción, una máquina indexadora multiestación Se puede utilizar para organizar diferentes operaciones en varias estaciones según el ciclo de producción..
La información del equipo suministrado incluye plataformas de endurecimiento indexables de dos y cuatro estaciones.. Rotación de la pieza de trabajo, Los mecanismos de indexación y las disposiciones de carga automática están disponibles en los sistemas correspondientes..
Para producción automática, También se puede configurar un sistema de carga tipo pórtico.. La plataforma existente de la empresa utiliza movimiento horizontal y vertical servoimpulsado con pinzas para transferir piezas tipo eje entre la posición de carga y la estación de endurecimiento..
Las configuraciones posibles incluyen:
• Máquina de una sola estación
• Máquina indexadora multiestación
• Carga manual
• Carga automática del pórtico
• Descarga automática
• Conexión del transportador
• Gestión de recetas
• Comunicación de la línea de producción.
La disposición final depende del peso de la pieza., dimensiones del eje, tiempo de ciclo y diseño de fábrica.
Ⅶ. Monitoreo de procesos opcional
Para producción repetida, El sistema de endurecimiento puede equiparse con funciones de seguimiento y registro del proceso..
La plataforma de monitoreo disponible puede recopilar datos como la corriente de inducción., voltaje, frecuencia y energía. Con los sensores correspondientes, flujo de medio de enfriamiento, También se puede controlar el flujo y la temperatura del agua de refrigeración..
Las funciones típicas incluyen:
• Monitoreo de procesos en tiempo real
• Registro de curva de calefacción
• Alarmas de límite superior e inferior
• Almacenamiento de recetas de piezas de trabajo
• Registros históricos de producción
• Trazabilidad de los datos del proceso
El monitoreo no reemplaza las pruebas de dureza o la inspección profunda de la caja del eje terminado.. Su propósito es registrar si el ciclo de producción se mantuvo dentro de la ventana de proceso establecida y facilitar la identificación de ciclos anormales..
Esto es particularmente útil cuando el mismo eje estriado se produce repetidamente en la producción por lotes..
Ⅷ. Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Es este un proceso de endurecimiento por inducción de escaneo??
No. El proceso que se muestra en el vídeo es el endurecimiento por inducción de un solo disparo.. La sección completa de la ranura objetivo se calienta en una posición y luego se enfría por pulverización.. No hay escaneo axial durante el ciclo de calentamiento..
¿Funciona el endurecimiento de un solo paso para cada eje estriado??
No necesariamente. longitud de la tira, geometría del diente, material de la pieza de trabajo, El patrón endurecido requerido y las condiciones de producción afectan la elección del proceso.. Las secciones estriadas largas o los diferentes requisitos de endurecimiento pueden adaptarse mejor a los métodos segmentados o de escaneo. El proceso debe seleccionarse después de revisar el dibujo de la pieza de trabajo..
¿Qué dureza y profundidad de caja puede alcanzar la máquina??
No existe un valor único de dureza o profundidad de caja que se aplique a cada eje estriado.. El resultado depende del material., condición original del tratamiento térmico, geometría estriada y especificación de endurecimiento requerida. Proporcione la dureza de la superficie requerida y la profundidad efectiva de la carcasa según su dibujo o norma técnica para que el proceso de calentamiento pueda desarrollarse según esos requisitos..
¿Puede una máquina procesar diferentes ejes estriados??
Sí, siempre que las piezas permanezcan dentro de la capacidad mecánica y eléctrica de la máquina. Diferentes ejes estriados pueden requerir inductores separados, accesorios y recetas de proceso. Si es necesario procesar varias piezas en la misma máquina, es mejor revisar todos sus dibujos durante la etapa de selección del equipo.
¿Qué información se necesita para la selección de la máquina??
Por favor envíe: dibujo del eje estriado, material y grado, dimensiones generales, dimensiones spline, zona a endurecer, dureza superficial requerida, profundidad efectiva requerida del caso, cantidad de producción o ciclo requerido, y requisito de carga manual o automática.
Un dibujo con el área endurecida requerida claramente marcada es especialmente útil para determinar el inductor., poder de inducción, método de endurecimiento y configuración de la máquina.
IX.. Envíenos su dibujo de eje estriado
Se debe desarrollar un sistema de endurecimiento por inducción de eje estriado alrededor de la pieza real en lugar de seleccionarlo únicamente a partir de un modelo de máquina..
Envíanos tu dibujo de la pieza de trabajo, material, área endurecida, requisito de dureza, profundidad de la caja y requisitos de producción. Podemos evaluar el proceso de endurecimiento de una sola vez., disposición del inductor, poder de inducción, método de enfriamiento, estructura de la máquina y configuración de automatización juntas.
Envíe el dibujo de su pieza de trabajo →
Solicitar una propuesta técnica →