
Único Disparo vs. Endurecimiento por inducción de escaneo: ¿Cuándo debería utilizar cada uno??
Un eje puede necesitar sólo un asiento de rodamiento endurecido. Otro puede requerir una superficie endurecida continua a lo largo de la mayor parte de su longitud. Un tercero puede tener varias áreas separadas que requieren tratamientos distintos. Las tres pueden ser endurecidas por inducción, pero no necesariamente necesitan el mismo proceso.
Una de las primeras decisiones es, por tanto, cómo se calentará el área requerida: todo a la vez, progresivamente mediante escaneo, o en una secuencia de zonas posicionadas por separado. No hay una regla general que indique que un disparo único sea mejor que el escaneo, o viceversa.
¿Qué método se adapta a la geometría y área endurecida de esta pieza en particular??
1. Endurecimiento por Disparo Único y Escaneo: La Diferencia Básica
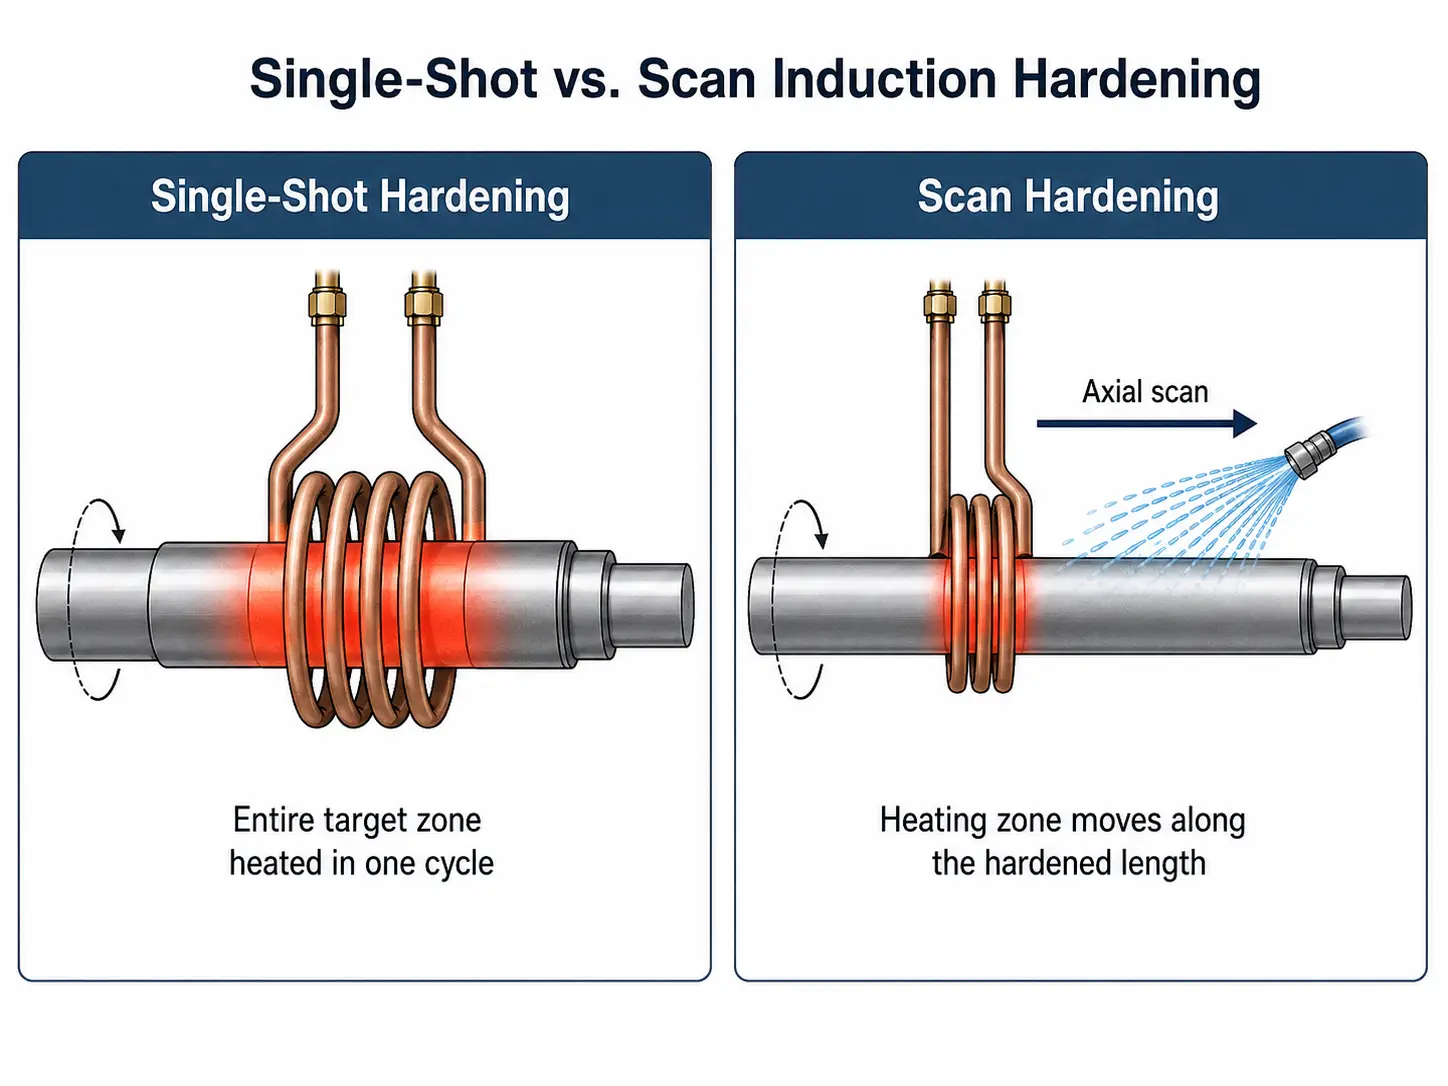
En endurecimiento por inducción de disparo único, toda el área objetivo se calienta durante un ciclo de calentamiento. No hay movimiento de escaneo axial entre el inductor y la pieza de trabajo durante el calentamiento, aunque las piezas cilíndricas a menudo se giran. El inductor está diseñado alrededor de toda el área que debe ser templada.
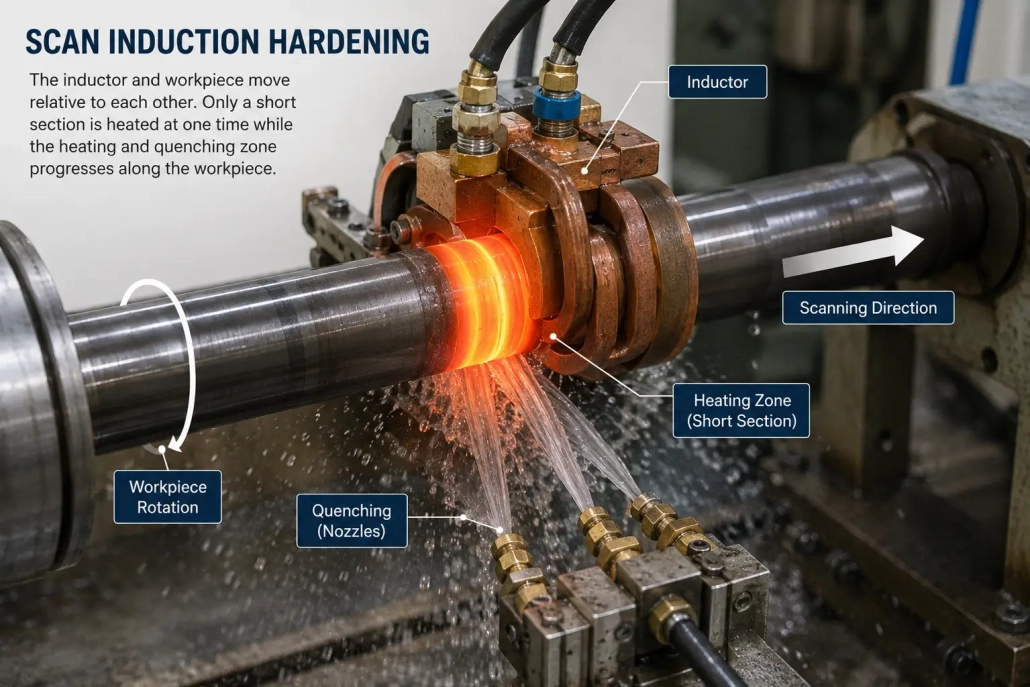
En endurecimiento por inducción de escaneo, el inductor y la pieza de trabajo se mueven linealmente uno respecto al otro. Solo se calienta una sección relativamente corta en un momento dado, y la superficie calentada normalmente se enfría rápidamente a medida que avanza el proceso. Esto hace que el escaneo sea muy adecuado para zonas endurecidas largas y continuas, especialmente en ejes, pasadores y otros componentes alargados.
Para la selección de la máquina, la distinción práctica es sencilla: ¿la zona endurecida requerida necesita moverse a través de la zona de calentamiento, o puede ser calentada en posición?
2. Cuándo tiene sentido el endurecimiento de un solo disparo
El endurecimiento de un solo disparo vale la pena considerarlo cuando el área a endurecer puede ser cubierta razonablemente por un inductor diseñado para ese propósito. Un ejemplo típico es un eje con una superficie de trabajo localizada en lugar de una longitud endurecida larga. El inductor rodea o sigue la zona requerida, la pieza se calienta, y luego se realiza el temple.
Se puede diseñar un inductor con un perfil especial alrededor de cambios de diámetro, hombros, filetes u otras características geométricas. Esto es importante porque estas características cambian el acoplamiento electromagnético y la distribución del calor: una bobina simple de escaneo que funciona bien en una sección cilíndrica recta puede comportarse de manera muy diferente cuando se aproxima a un gran hombro o a un cambio repentino de diámetro. Esta es una de las razones Diseño del inductor y la geometría de la pieza debe evaluarse junto.
Por lo tanto, a menudo se considera el endurecimiento de una sola pasada para:
- Zonas endurecidas localizadas o de longitud moderada
- Ejes escalonados y piezas con varios cambios de diámetro dentro del área calentada
- Componentes cilíndricos que pueden girar durante el calentamiento
También hay una consideración de potencia. Porque toda el área objetivo se está calentando al mismo tiempo, un proceso de disparo único puede requerir una potencia instantánea sustancialmente mayor que un proceso de escaneo que trata la misma longitud total endurecida progresivamente. La decisión no puede tomarse solo por la forma de la pieza.
3. Cuando el endurecimiento por inducción por escaneo es más práctico
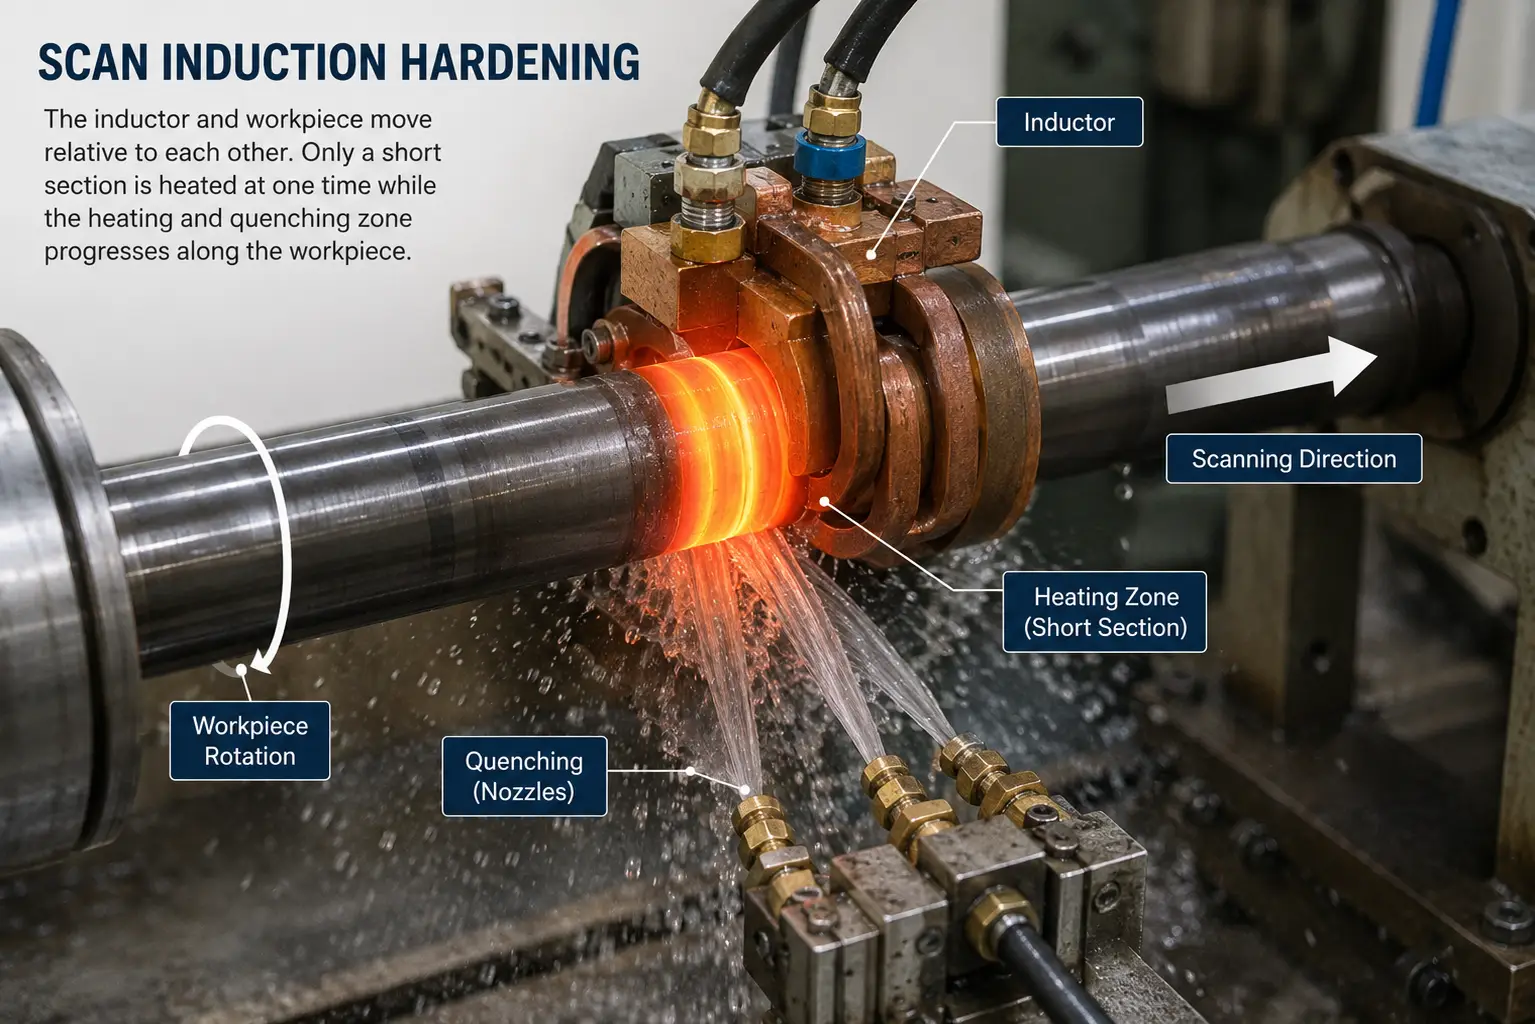
Ahora considere un eje largo con una superficie endurecida continua que recorre una parte sustancial de su longitud. Intentar cubrir toda esa zona con un solo inductor puede no ser práctico. Con el escaneo, el sistema de inducción concentra su capacidad de calentamiento en un área más pequeña y mueve la zona de calentamiento a lo largo de la pieza. para componentes cilíndricos, la rotación también se utiliza comúnmente durante el escaneo para ayudar a obtener el patrón de calentamiento circunferencial requerido.
El endurecimiento por escaneo se considera comúnmente para:
- Ejes largos y componentes cilíndricos con secciones endurecidas extendidas
- Rodillos y piezas alargadas similares
- Aplicaciones donde calentar toda la longitud objetivo de una vez requeriría una bobina o nivel de potencia poco práctico
La velocidad de escaneo importa. Si la relación entre potencia y velocidad de desplazamiento cambia, el ciclo térmico experimentado por la superficie también cambia. La posición de temple y el retraso del temple deben coincidir con el proceso de calentamiento. Potencia, frecuencia, velocidad de escaneo, rotación, El diseño del inductor y el temple deben funcionar como un solo proceso. Para producción repetida, esta es una razón por la cual un sistema CNC de endurecimiento por inducción es útil: posición, distancia de desplazamiento, velocidad de movimiento, rotación y la secuencia de calentamiento/temple pueden controlarse como parte del programa de la máquina.
4. Único Disparo vs. Endurecimiento por escaneo de un vistazo
| Factor | Endurecimiento de un solo disparo | Endurecimiento por escaneo |
|---|---|---|
| Método de calentamiento | Zona objetivo completa calentada en un solo ciclo | Zona objetivo endurecida progresivamente |
| Movimiento axial durante el calentamiento | Normalmente no hay movimiento axial relativo | Se requiere movimiento lineal relativo |
| Rotación de la pieza de trabajo | A menudo se utiliza para piezas cilíndricas | A menudo se utiliza para piezas cilíndricas |
| Zona endurecida típica | Localizado en áreas de longitud moderada | Áreas largas y continuas |
| Inductor | Normalmente diseñado alrededor de toda la zona objetivo | Normalmente calienta una sección móvil más corta |
| Requisito de potencia | Puede requerir mayor potencia instantánea | La potencia de calentamiento se concentra en un área más pequeña |
| Movimiento de la máquina | Relativamente limitado durante el calentamiento | La posición y velocidad de escaneo son variables del proceso |
| Cambios complejos de diámetro | Un inductor perfilado puede ser ventajoso | El acoplamiento puede volverse difícil cuando la geometría cambia significativamente |
| Principal desafío del proceso | Diseño de bobina, posicionamiento y uniformidad de calentamiento | Coordinación del calentamiento, movimiento y temple |
Esta tabla es útil para una comparación inicial, pero no debe usarse como un gráfico de selección final. Una pieza larga aún puede tener un área local corta adecuada para el endurecimiento de un solo disparo. Una pieza corta puede tener una geometría o un patrón endurecido que haga que otro método sea más apropiado. La longitud de la pieza no es lo mismo que la longitud y forma del área que se está endureciendo.
5. ¿Y si la pieza tiene varias zonas endurecidas separadas??
Algunos componentes no encajan perfectamente en una comparación de un solo disparo frente a un escaneo continuo. Considera un eje con tres vigas de rodamiento que requieren endurecimiento, mientras que las secciones entre ellos deberían permanecer sin tratar.
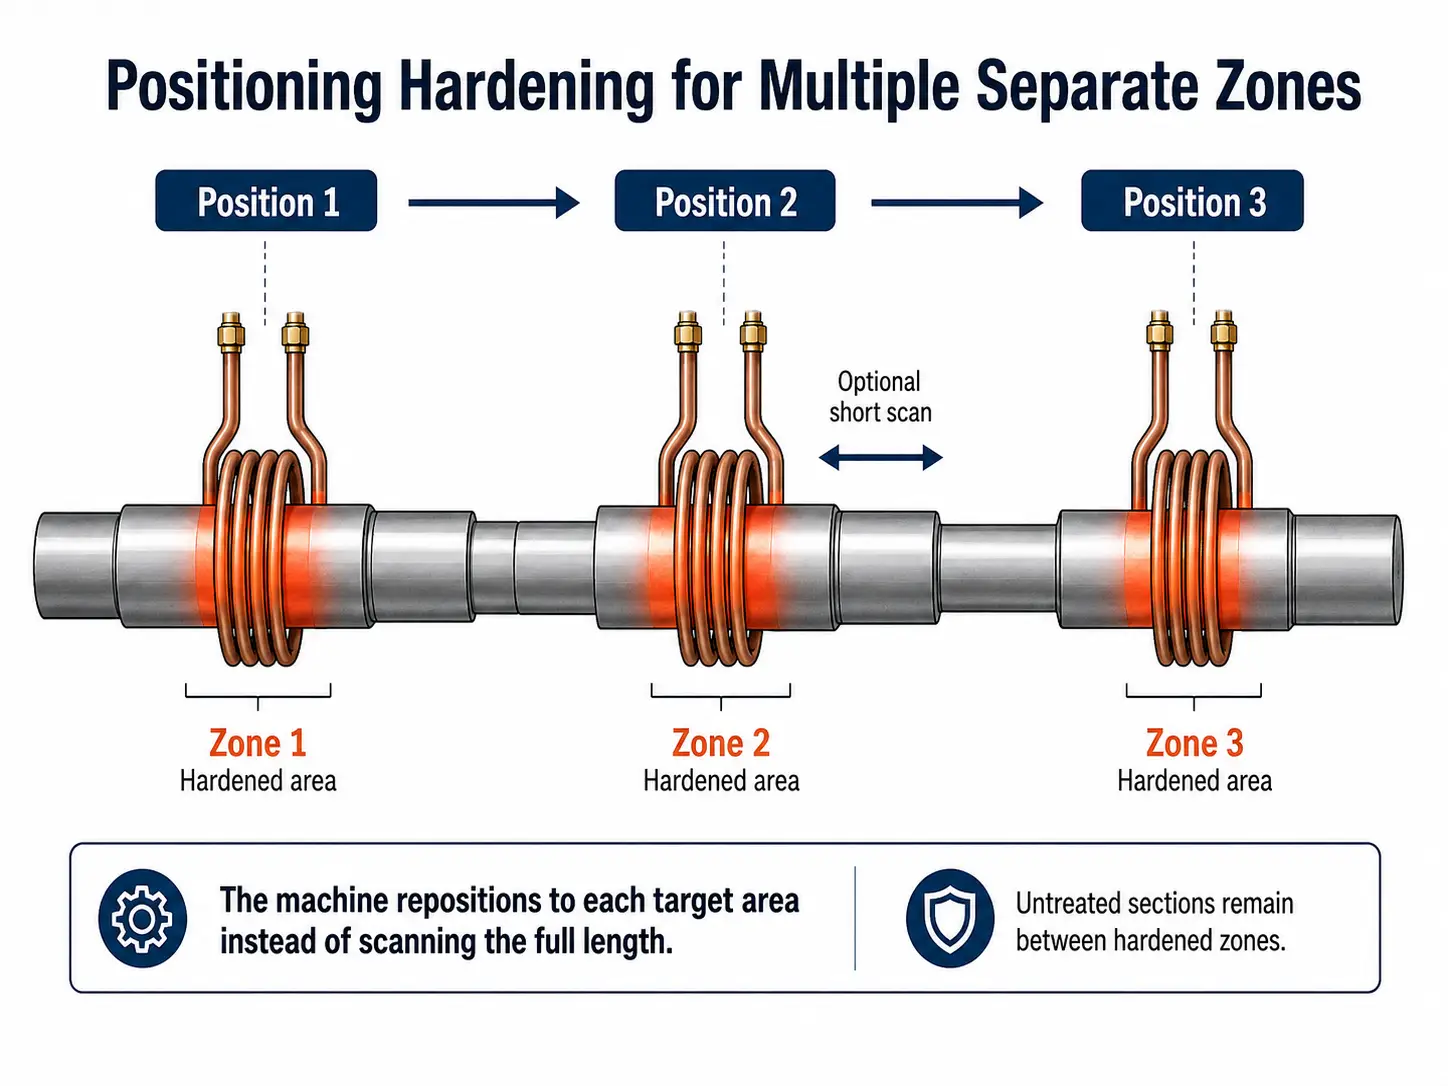
Hay poca razón para escanear continuamente áreas que no requieren endurecimiento. En cambio, una máquina CNC puede moverse a la primera zona endurecida, realizar el ciclo de calentamiento y templado requerido, reposicionarse en la siguiente zona, y repetir el proceso. Dependiendo de la geometría, cada zona seleccionada puede endurecerse en posición o mediante un breve movimiento de escaneo. Esto es lo que queremos decir con posicionamiento o posicionamiento-escaneo en el contexto de una máquina de endurecimiento CNC.
Las aplicaciones típicas incluyen componentes con:
- Varias superficies de cojinetes separadas o múltiples muñones
- Áreas de chaveta seleccionadas o áreas de trabajo con secciones sin tratar entre ellas
- Diferentes requisitos de endurecimiento a lo largo de la misma pieza de trabajo
Esta es una de las razones por las que la posicionamiento programable es útil en una máquina de temple CNC: la máquina no tiene que tratar el componente como una superficie continua.
6. No elija el proceso solo por la geometría
Es tentador convertir la selección en una regla simple: área endurecida corta = disparo único, área endurecida larga = escaneo. Eso es útil como primera impresión, pero dos ejes con dimensiones similares pueden requerir métodos de endurecimiento diferentes porque su material, requisito de profundidad de capa o condiciones de producción son diferentes. Se deben considerar juntos los factores principales.
Geometría de la pieza de trabajo
Diámetro, longitud endurecida, hombros, ranuras, filetes, estrías y cambios en la sección transversal afectan el diseño del inductor y el acoplamiento electromagnético. La geometría del eje en particular puede introducir variaciones de acoplamiento que una bobina de escaneo debe acomodar.
Patrón endurecido requerido
La pregunta no es solo cuánto dura la pieza, sino que las posiciones exactas de inicio y fin de la zona endurecida importan. Un dibujo con el área de endurecimiento requerida marcada es mucho más útil que la longitud total del eje.
Material, potencia y frecuencia
El grado de acero y la condición previa del material afectan cómo responde la pieza al ciclo de calentamiento y temple. Una gran área calentada simultáneamente puede imponer un requisito de potencia muy diferente al de una pequeña área calentada progresivamente — esta es una de las razones por las que los sistemas de disparo único y de escaneo no deben compararse únicamente por el tamaño de la máquina o la potencia nominal. Frecuencia afecta el comportamiento electromagnético y térmico del proceso, pero no debe seleccionarse a partir de una simple regla de 'frecuencia igual a profundidad de caso': geometría requerida, Tiempo de calentamiento, la densidad de potencia y la respuesta del material también importan. No se debe asumir que la misma configuración de la máquina producirá la misma profundidad de cementado en diferentes componentes.
Temple
Una pieza correctamente calentada aún puede producir un resultado inaceptable si la disposición del temple no coincide con la geometría y el patrón de calentamiento. Esto es particularmente importante alrededor de hombros, transiciones de diámetro y otras áreas donde el acceso del spray o la distribución del calor cambia. Defectos comunes relacionados con el temple a menudo se remontan a una descoordinación entre el patrón de calentamiento y la entrega del temple.
Requisito de producción
Tiempo de ciclo, tamaño de lote, los cambios en las herramientas y el número de tipos de piezas también influyen en la elección práctica. Un proceso que funciona metalúrgicamente no es automáticamente el mejor sistema de producción.
Si todavía está determinando la potencia, frecuencia, profundidad de la capa, disposición de la máquina y requisitos del proceso, consulta nuestra guía sobre cómo seleccionar un sistema de endurecimiento por inducción.
7. Tres Escenarios Comunes de Ejes
La diferencia se vuelve más fácil de ver con diseños reales de piezas.
1. Una superficie de apoyo local en un eje
Solo se necesita endurecer una sección limitada. Si la geometría, profundidad de capa requerida y potencia disponible permiten que toda la zona objetivo se caliente uniformemente, un proceso de tiro único u otro de posición fija puede ser un punto de partida práctico. No hay beneficio en escanear todo el eje cuando la mayor parte de él no requiere tratamiento.
2. Una sección larga y continua endurecida
Una gran parte de la superficie del eje debe tener una capa endurecida continua. El escaneo suele ser el enfoque más práctico porque el inductor trata la superficie de manera progresiva en lugar de calentar toda la longitud simultáneamente. Aquí, la velocidad de escaneo y el temple se convierten en parámetros importantes del proceso.
3. Varios muñones de rodamientos separados
El eje tiene múltiples zonas endurecidas con secciones sin tratar entre ellas.. Un proceso de posicionamiento puede ser más apropiado. La máquina se mueve de un muñón al siguiente y ejecuta el ciclo de endurecimiento requerido en cada ubicación.. Si una zona individual es demasiado larga para la calefacción de posición fija, esa zona también se puede escanear.
Estas tres partes pueden denominarse todas "ejes,”Sin embargo, pueden requerir tres programas de máquina diferentes.. Para obtener más información sobre los desafíos de endurecimiento específicos del eje, véase nuestro artículo sobre temple por inducción de ejes.
8. Los engranajes necesitan una discusión separada
Los engranajes son un caso especial. Dependiendo del diámetro del engranaje, geometría del diente, patrón de dureza requerido y potencia disponible, el endurecimiento por inducción puede implicar un tratamiento circundante o procesamiento diente por diente — decisiones lo suficientemente diferentes al endurecimiento por escaneo de eje como para justificar un tratamiento separado. Esta distinción es especialmente importante para grandes ruedas motrices de maquinaria de construcción; consulte nuestra comparación de templado por inducción de un solo disparo vs. escaneo diente a diente para ruedas motrices.
9. Comience con el Área Endurecida, No el modelo de máquina
Si estás intentando decidir entre un solo disparo, endurecimiento de escaneo y posicionamiento, comienza con el dibujo de la pieza. marca exactamente dónde debe empezar y terminar la superficie endurecida. luego define el material, dimensiones de la pieza de trabajo, área endurecida requerida, dureza superficial, profundidad efectiva de la carcasa, cantidad de producción y cualquier área que no deba endurecerse.
A partir de ahí, el método de calentamiento, potencia, frecuencia, inductor, se pueden considerar conjuntos la disposición de temple y el movimiento de la máquina. El objetivo no es elegir entre temple por impulsos o temple por escaneo porque un método suene más avanzado, sino usar el proceso más simple que pueda producir de manera confiable el patrón endurecido requerido en la pieza real.
Conclusión clave
● Temple por impulsos calienta la zona objetivo completa en un solo ciclo. Más adecuado para zonas localizadas o de longitud moderada donde un inductor diseñado para un propósito puede cubrir el área requerida, y donde la potencia disponible soporta el calentamiento simultáneo.
● Temple por escaneo calienta la superficie progresivamente moviendo el inductor y la pieza de trabajo entre sí. Más práctico para zonas endurecidas largas y continuas, especialmente en ejes y piezas alargadas.
● Endurecimiento por posicionamiento procesa varias zonas separadas en secuencia. Se utiliza cuando un componente tiene múltiples áreas endurecidas con secciones no tratadas entre ellas.
● La decisión comienza con el plano de la pieza, no con el modelo de la máquina. Material, geometría requerida, profundidad de la capa, potencia, frecuencia, el temple y los requisitos de producción deben evaluarse juntos.
Preguntas frecuentes
+ ¿Cuál es la diferencia entre el endurecimiento por inducción de escaneo y de disparo único??
En el endurecimiento de disparo único, toda el área objetivo se calienta en un ciclo sin movimiento axial entre el inductor y la pieza de trabajo. En endurecimiento por escaneo, el inductor y la pieza de trabajo se mueven linealmente uno respecto al otro, calentar solo una sección corta en un momento dado mientras la superficie calentada se apaga progresivamente. El disparo único se usa típicamente para zonas localizadas; el escaneo es más práctico para superficies largas y continuas endurecidas.
+ ¿Puede una máquina CNC realizar tanto procesos de disparo único como de escaneo??
Sí. Una máquina de temple por inducción CNC se puede programar para calentamiento en posiciones fijas, escaneo continuo, o posicionamiento-escaneo con múltiples zonas. El movimiento de la máquina, potencia, la rotación y la secuencia de enfriamiento se establecen según el programa de la pieza, lo que permite utilizar diferentes métodos en el mismo equipo.
+ ¿Cuándo debería usar endurecimiento de posicionamiento en lugar de escaneo continuo?
El temple por posicionamiento es adecuado cuando un componente tiene varias zonas separadas que requieren temple, con secciones no tratadas entre ellas. En lugar de escanear toda la longitud, la máquina CNC se mueve de una zona a otra y ejecuta el ciclo de endurecimiento requerido en cada ubicación. Si una zona individual es demasiado larga para la calefacción de posición fija, esa zona también se puede escanear.
+ ¿La longitud de la pieza determina si usar disparo único o escaneo?
La longitud de la pieza da una primera impresión, pero no debería ser el único factor. Una pieza larga puede tener un área local corta adecuada para el endurecimiento de tiro único. Una pieza corta puede tener una geometría o patrón endurecido que haga más apropiado el escaneo. Material, profundidad de la capa, disponibilidad de potencia, los requisitos de frecuencia y producción deben considerarse juntos — la longitud de la pieza no es lo mismo que la longitud y forma del área que se va a endurecer.
Necesito ayuda para seleccionar el proceso de endurecimiento adecuado?
Envíanos tu plano de la pieza con el área endurecida requerida marcada. Nuestros ingenieros evaluarán la geometría, los materiales y los requisitos de producción para recomendar un método de calentamiento adecuado y una configuración de máquina.


