
Por qué algunas máquinas de endurecimiento por inducción mueven la pieza de trabajo — mientras que otras mueven el inductor
En endurecimiento por inducción por escaneo, Se debe crear un movimiento relativo entre la pieza de trabajo y la bobina de inducción. A primera vista, la elección parece simple: o se mueve la pieza o se mueve el inductor.
En la práctica, esa decisión afecta la altura de la máquina, masa en movimiento, vibración, precisión de posicionamiento y el tipo de pieza de trabajo que la máquina puede manejar.
Eje corto y un 6 engranaje de m de diámetro obviamente no deberían usar el mismo arreglo de movimiento. Incluso dos piezas de trabajo largas pueden requerir soluciones diferentes si una puede girar suavemente mientras que la otra genera vibraciones excesivas.
Por esta razón, el diseño del movimiento en una máquina de temple por inducción no es simplemente una cuestión de qué sistema de accionamiento es más rápido. La pregunta más importante es:
Qué parte del sistema debería moverse, y si ese movimiento puede permanecer estable durante toda la carrera de temple?
1. Dos disposiciones básicas de movimiento en el temple por escaneo
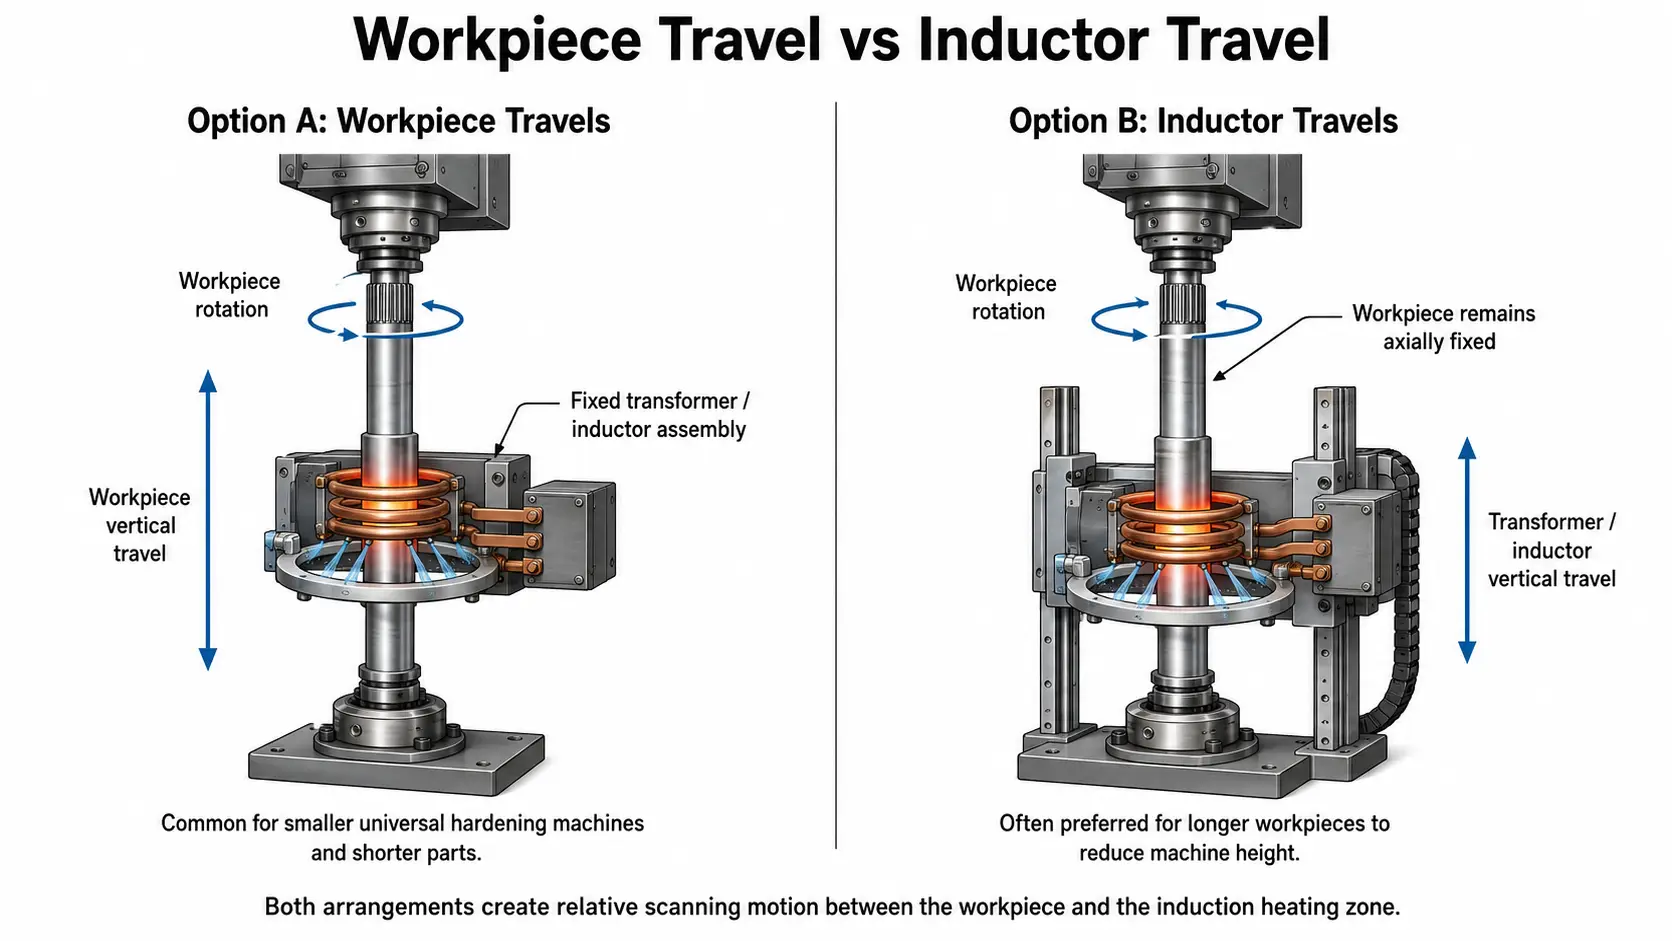
Para el endurecimiento general por escaneo de máquinas, se utilizan comúnmente dos disposiciones.
En la primera, el la pieza de trabajo gira y también se mueve en la dirección de escaneo, mientras que el transformador y el inductor permanecen en una posición fija.
En la segunda, el la pieza de trabajo gira pero no se desplaza axialmente, mientras que el conjunto de transformador e inductor se mueve a lo largo de la pieza de trabajo.
Ambas disposiciones crean el mismo movimiento relativo básico requerido para endurecimiento por escaneo. La diferencia está en dónde se encuentra la masa en movimiento.
Esta diferencia se vuelve cada vez más importante a medida que la pieza de trabajo se hace más larga, más pesada o más difícil de soportar.
Pequeñas máquinas de temple universales, máquinas de temple de árbol de levas, máquinas de eje y máquinas de temple de cremallera de dirección a menudo usan el movimiento de la pieza de trabajo junto con la rotación. Para componentes más largos, mover el conjunto de transformador e inductor puede volverse más práctico.
2. Por qué la longitud de la pieza de trabajo puede decidir qué se mueve
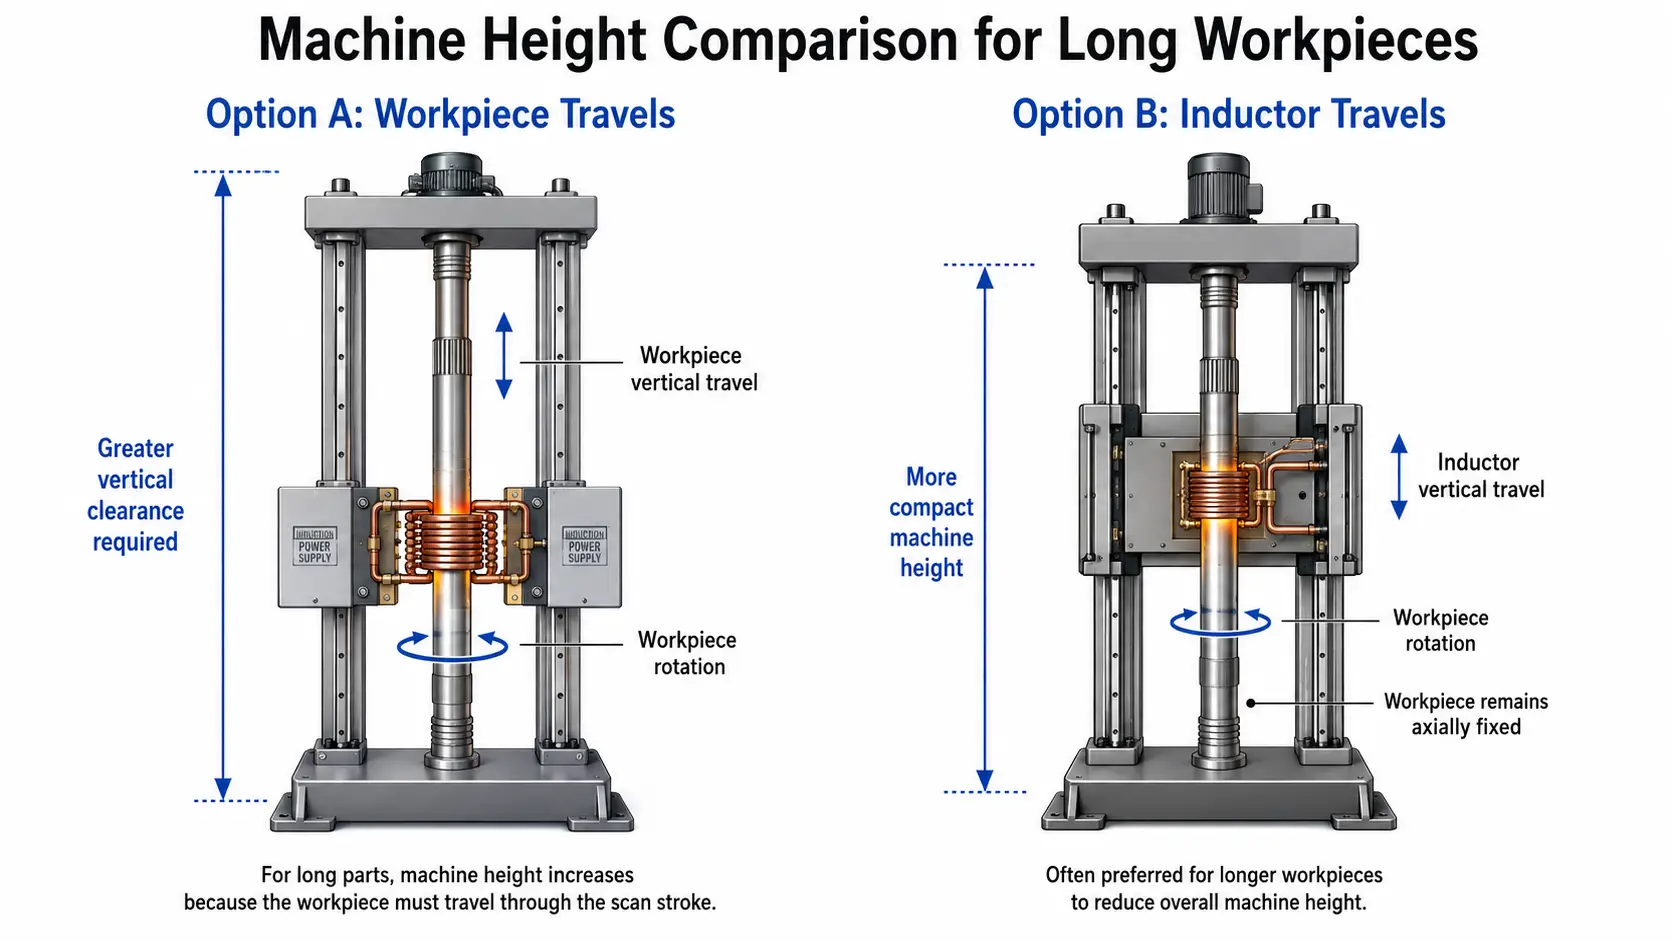
La altura de la máquina es uno de los primeros factores a considerar.
Si una pieza larga tiene que moverse verticalmente a través de la zona de endurecimiento, la máquina necesita suficiente espacio para el componente tanto antes como después del escaneo.
Según la práctica de diseño de la máquina en el material técnico suministrado, una máquina de endurecimiento de barrido que utiliza el recorrido de la pieza puede requerir una altura total de más del doble aproximado de la longitud de barrido.
Cuando el transformador y el conjunto del inductor se mueven en su lugar, la altura total requerida de la máquina puede estar más cerca de un poco más de una longitud de escaneo.
Esta diferencia se vuelve significativa con ejes largos.
Por esta razón, el material fuente indica alrededor de 2 longitud de la pieza de trabajo m como un punto práctico más allá del cual las máquinas verticales generalmente tienden a usar el movimiento del transformador/inductor en lugar de mover la pieza de trabajo a través de todo el recorrido de escaneo.
Esto debe entenderse como una práctica de ingeniería descrita en el material fuente en lugar de una regla dimensional universal para cada máquina.
El principio es más importante que el número exacto:
Cuanto más largo es la pieza de trabajo, más espacio de máquina se requiere si la propia pieza de trabajo realiza el movimiento de escaneo.
Mover el conjunto de inducción más pequeño puede reducir considerablemente la altura total de la máquina.
3. Las piezas de trabajo pesadas a menudo favorecen el movimiento del inductor
El peso introduce otro problema.
Considere un gran engranaje siendo endurecido diente por diente. El material fuente da un ejemplo de un engranaje de aproximadamente 6 m de diámetro y 20 t de peso.
Tratar de mover una pieza de trabajo así a través de la carrera de escaneo requeriría una estructura mecánica muy grande.
El transformador y la bobina de inducción son mucho más pequeños y ligeros que el engranaje. En este caso, moving the heating assembly is naturally the more convenient arrangement.
The same reasoning can apply to other very heavy components.
When the workpiece is already difficult to support and rotate, adding another large linear movement to the workpiece side increases the mechanical requirements of the machine.
Esto no significa que 'el componente más pesado deba permanecer siempre estacionario.' Simplemente significa que la masa en movimiento es una parte importante de la decisión de diseño.
4. Pero mover el componente más ligero no siempre es mejor
Hay excepciones.
El endurecimiento por laminación es un buen ejemplo.
Un rodillo puede ser tanto largo como pesado, lo que parecería favorecer mover el conjunto de transformador e inductor. Según el material proporcionado, sin embargo, El conjunto de transformador/inductor utilizado para algunas aplicaciones de endurecimiento por laminado puede ser relativamente pesado y puede generar vibraciones considerables durante la operación.
En esta situación, Fijar el transformador y el inductor mientras se mueve la pieza de trabajo puede proporcionar una mejor estabilidad del proceso.
Este ejemplo muestra por qué el diseño del equipo no puede reducirse a una regla simple como:
'Mueve el componente que sea más ligero.'
La verdadera cuestión es si el sistema en movimiento puede mantener un movimiento estable a la velocidad y recorrido requeridos.
Un conjunto más ligero que vibra significativamente puede producir una condición de escaneo menos estable que una pieza de trabajo más pesada moviéndose en un sistema mecánico bien soportado.
5. Accionamiento hidráulico o mecánico: Cuál es más estable?
El arreglo del movimiento determina qué se mueve. El sistema de transmisión determina cómo se mueve.
La información proporcionada de la máquina divide los sistemas de accionamiento de máquinas de endurecimiento en general en tipos hidráulicos y totalmente mecánicos.
La transmisión hidráulica tiene varias ventajas prácticas. La estructura puede ser relativamente simple, la fuerza motriz es alta, y la velocidad de viaje puede ser rápida. El material de origen señala velocidades de movimiento por encima de 150 mm/s en sistemas adecuados.
Su debilidad es el control del movimiento.
Los sistemas hidráulicos pueden tener una velocidad de viaje menos estable y una menor precisión de posicionamiento. Para el endurecimiento por escaneo por inducción, donde las condiciones de calentamiento están estrechamente relacionadas con la velocidad de escaneo, esto puede convertirse en una limitación importante.
Por lo tanto, el material de origen describe las máquinas de endurecimiento por inducción accionadas por hidráulica como menos favorecidas.
Los sistemas totalmente mecánicos pueden usar varias disposiciones de accionamiento, incluyendo:
• tornillos de avance tipo T
• Tornillos de bola
• Sistemas de movimiento basados en guías lineales
Su principal ventaja es un recorrido más estable y mayor precisión de posicionamiento. Los sistemas mecánicos también facilitan la implementación de cambios controlados en la velocidad de movimiento.
Para aplicaciones donde la velocidad de escaneo y la repetibilidad de posicionamiento son importantes, esto da a la disposición mecánica una clara ventaja.
Sin embargo, Todavía sería engañoso decir que un componente como un husillo de bolas garantiza automáticamente un proceso de endurecimiento estable.
La precisión de transmisión es solo una parte de la estabilidad total de la máquina.
6. Estructuras de máquinas de tipo deslizante y tipo columna
La estructura mecánica que soporta el sistema en movimiento también importa.
El material proporcionado divide las estructuras de movimiento comunes en tipo deslizante y tipo columna diseños.
Estructura de tipo deslizante
La estructura de tipo deslizante se ha utilizado ampliamente en máquinas de endurecimiento por inducción generales.
La cama de máquina suele ser una estructura fundida o soldada que ha sido sometida a tratamiento de alivio de tensiones o envejecimiento. Esto le otorga una capacidad de carga relativamente alta y buena estabilidad estructural.
Sus principales ventajas son:
• alta capacidad de carga
• buena estabilidad
adecuación para piezas grandes y pesadas
• amplia gama de aplicaciones
El equilibrio es el peso y la complejidad mecánica.
Una cama de máquina pesada es menos flexible para mover o integrar, mientras que las correderas y superficies guía pueden requerir un mecanizado más complicado.
Para máquinas destinadas a transportar piezas más pesadas o mantener la estabilidad en condiciones de operación exigentes, sin embargo, esa masa y rigidez pueden ser útiles.
Estructura tipo columna
Las máquinas tipo columna utilizan una estructura de soporte más ligera y son más comunes en algunos diseños europeos y norteamericanos.
Sus ventajas incluyen menor peso de la máquina y un movimiento más flexible. También pueden facilitar la integración de la estructura de la máquina con el sistema de circulación y refrigeración del líquido de temple.
La limitación aparece cuando la pieza de trabajo se vuelve grande o el recorrido se hace largo.
El material proporcionado señala que las estructuras tipo columna son menos adecuadas para piezas muy grandes o pesadas, y que la estabilidad puede disminuir en recorridos largos, por ejemplo a través de vibración de la pieza de trabajo.
Esto es otro recordatorio de que una máquina que se mueve fácilmente no es automáticamente la máquina con la mejor estabilidad.
7. Entonces, ¿qué disposición es más estable??
No hay una única respuesta que se aplique a toda máquina de endurecimiento por inducción.
Si la pregunta es solo sobre consistencia del accionamiento y posicionamiento, el material proporcionado claramente favorece la transmisión totalmente mecánica sobre la transmisión hidráulica para un escaneo estable y un posicionamiento preciso.
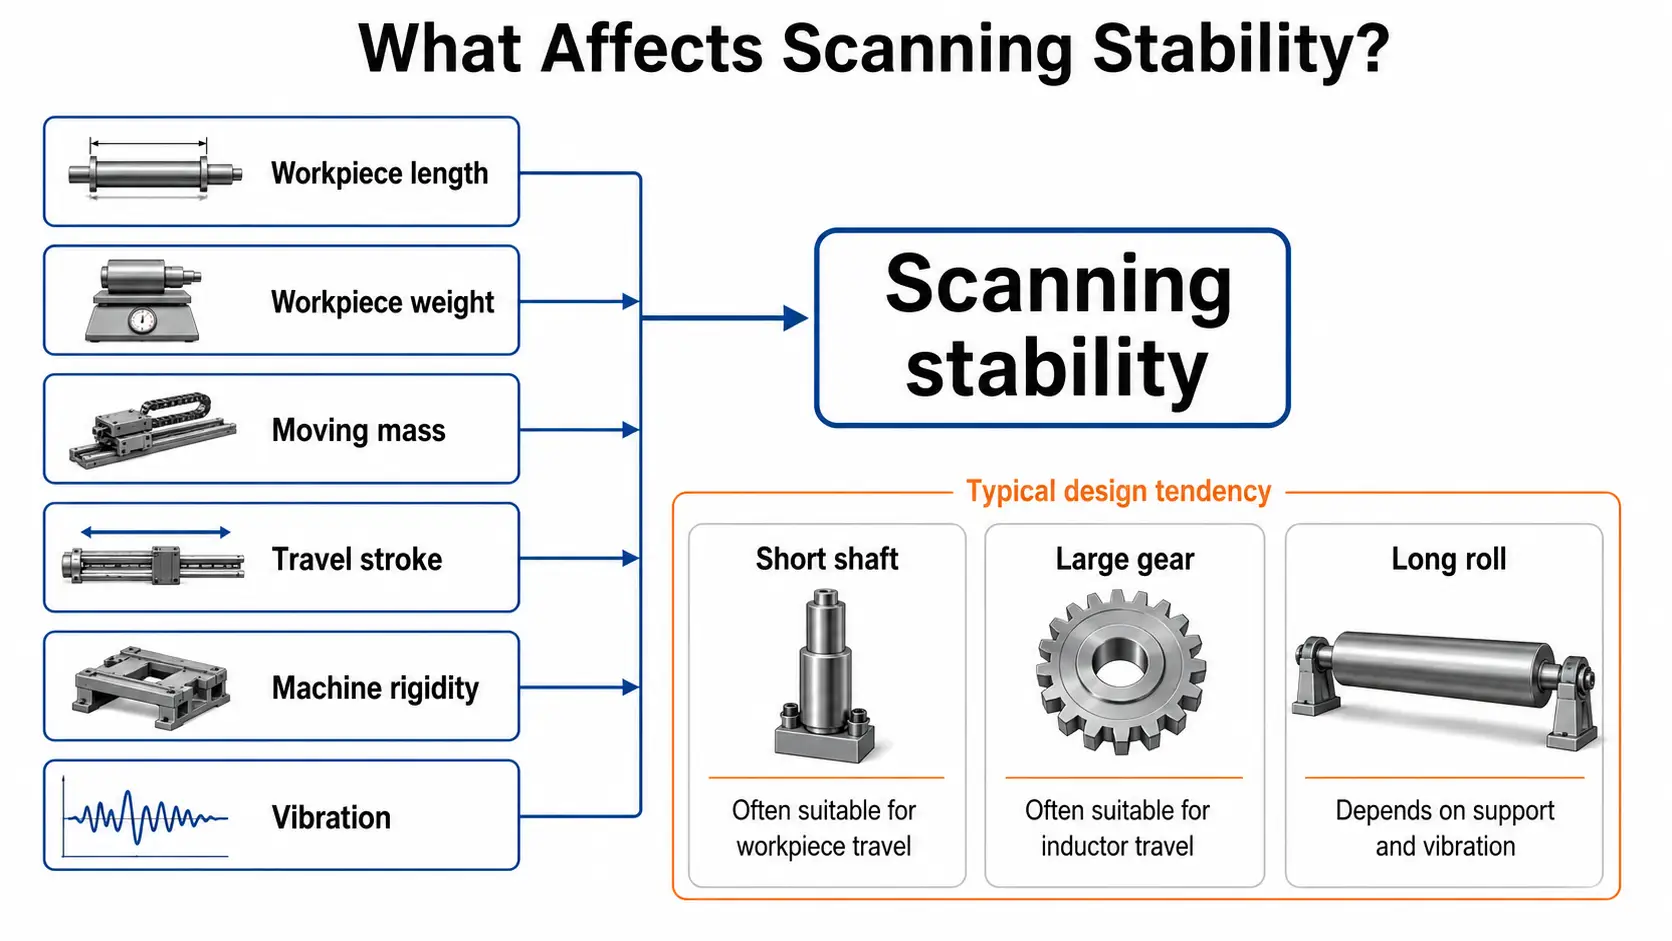
Pero la estabilidad de toda la máquina depende de más que del accionamiento.
El diseño debe considerar:
longitud de la pieza de trabajo + peso de la pieza de trabajo + masa en movimiento + carrera de desplazamiento + rigidez de la máquina + peso del transformador/inductor + vibración
Un eje corto puede ser girado y movido de manera eficiente a través de una estación de inducción fija.
Un eje vertical largo puede endurecerse mejor con un transformador y un inductor en movimiento para que la máquina no necesite una altura excesiva.
Un engranaje muy grande favorece naturalmente el movimiento del conjunto de inducción relativamente pequeño.
Un rodillo largo puede parecer favorecer la misma solución, sin embargo, la vibración de un conjunto pesado de transformador/inductor puede revertir la decisión.
Por eso, el diseño del movimiento debe evaluarse como parte del proceso completo de endurecimiento en lugar de seleccionarse a partir de una fórmula mecánica estándar.
8. El mejor sistema de movimiento es aquel que mantiene estable el escaneo
En el escaneo de temple por inducción, el movimiento afecta directamente el proceso de calentamiento.
Si la velocidad de escaneo cambia inesperadamente, el tiempo de calentamiento recibido por cada sección de la pieza también cambia. El error de posicionamiento también puede desplazar la zona templada de su ubicación prevista.
Por esta razón, el mejor arreglo mecánico no es necesariamente el más rápido o ligero.
Es el arreglo que puede mantener el movimiento de escaneo requerido con suficiente rigidez, repeatability and stability for the actual workpiece.
Para un universal induction hardening machine, that choice starts with a few basic questions:
• How long is the part?
• How heavy is it?
• Which component is easier to move?
• How much travel is required?
• Will the moving assembly remain stable over the complete stroke?
Once those questions are answered, the choice between workpiece travel and inductor travel becomes much clearer.
Conclusión clave
La decisión de mover la pieza de trabajo o el inductor no se toma solo por la velocidad o el peso. La longitud de la pieza de trabajo controla la altura de la máquina — una pieza que se mueve por sí misma necesita aproximadamente el doble de su longitud de escaneo en espacio libre, por lo que los ejes largos favorecen un transformador/inductor móvil. El peso y la vibración de la pieza de trabajo luego determinan si el conjunto más ligero es en realidad la opción más estable. Los accionamientos completamente mecánicos generalmente superan a los hidráulicos en estabilidad de escaneo y posicionamiento, pero la rigidez de toda la máquina — de tipo guiado o de columna — importa igual. La disposición correcta es la que mantiene la velocidad de escaneo y la posición estables a lo largo de todo el recorrido para la pieza real.
Preguntas frecuentes
1.Qué es más común — mover la pieza de trabajo o mover el inductor en el endurecimiento por escaneo??
Both are widely used. Workpiece travel with rotation is common on smaller universal, camshaft, axle-shaft and steering-rack machines, while transformer/inductor travel becomes more practical as the workpiece gets longer or heavier.
2.At what workpiece length do machines typically switch to moving the inductor?
El material de origen da alrededor de 2 longitud de la pieza como un punto práctico más allá del cual las máquinas verticales tienden a mover el transformador/inductor en lugar de la pieza. Esta es una guía de ingeniería, no una regla universal — el principio es que una pieza que se mueve a sí misma necesita aproximadamente el doble de su longitud de escaneo en altura de la máquina.
3.¿Es mejor el accionamiento hidráulico o mecánico para el escaneo de endurecimiento??
Para una velocidad de escaneo estable y posicionamiento preciso, accionamientos totalmente mecánicos — husillos, ball screws and linear guides — are generally favored. Hydraulic drives can be fast and simple but offer less stable travel speed and lower positioning accuracy, which matters because heating depends directly on scan speed.
4.Why would a machine move the heavy workpiece instead of the lighter inductor?
Because a lighter assembly that vibrates significantly can produce a less stable scan than a heavier workpiece moving on a rigid, well-supported system. El endurecimiento por laminación es un ejemplo donde la vibración de un conjunto pesado de transformador/inductor puede revertir la decisión habitual.
No está seguro de qué disposición de movimiento se adapta a su pieza?
Cuéntenos la longitud de su pieza de trabajo, su peso y los requisitos de endurecimiento, y le ayudaremos a elegir la configuración de escaneo más estable.


