Cómo Seleccionar una Fuente de Alimentación de Inducción para Soldadura Fuerte: 7 Factores Críticos para Ingenieros & Compradores
Cómo seleccionar una fuente de alimentación por inducción para el soldado es una pregunta que todo ingeniero de producción enfrenta al pasar de la soldadura con antorcha a la soldadura por inducción—o al aumentar la escala de una línea de soldadura por inducción existente. La fuente de alimentación es el corazón del sistema. Elige la incorrecta, y obtendrás calidad de unión inconsistente, tiempos de ciclo lentos, o una máquina que se dispara todas las tardes. Esta guía recorre los 7 factores críticos, con datos prácticos para la soldadura fuerte de tubos de cobre y herramientas de carburo, para que puedas especificar la fuente de alimentación correcta la primera vez.
1. Por qué la fuente de alimentación define la calidad de la soldadura fuerte
En soldadura fuerte por inducción, El calor se genera mediante corriente alterna que fluye a través de una bobina de trabajo., que induce corrientes parásitas en la pieza de trabajo. La fuente de alimentación determina la frecuencia, nivel de potencia, y precisión de control de esa corriente. Estos tres parámetros controlan directamente la velocidad de calentamiento., uniformidad de temperatura, y repetibilidad.
A diferencia del soldado a fuego—donde el operador juzga visualmente la temperatura por el color—la soldadura por inducción con una fuente de alimentación bien elegida entrega el mismo perfil térmico en cada ciclo. Para los fabricantes que ejecutan 200+ uniones por turno, esa repetibilidad es la diferencia entre una 0.2% tasa de rechazos y una 4% uno.
Si eres nuevo en los fundamentos de calefacción por inducción, nuestra Cómo Funciona la Calefacción por Inducción? guía cubre la física subyacente en lenguaje sencillo.
2. Valor de Potencia: Coincide la Masa de la Pieza de Trabajo
El número más importante en la hoja de datos de una fuente de alimentación es su salida nominal en kilovatios. Para la soldadura por brazing, la potencia requerida depende de:
- Masa y material de la pieza de trabajo—las piezas más pesadas y los metales de alta conductividad (cobre, aluminio) necesitan más potencia para alcanzar la temperatura de soldadura fuerte en un tiempo de ciclo razonable.
- Tiempo de ciclo objetivo—la misma unión se puede soldar fuerte con 5 kW o 15 kW; la diferencia es si toma 90 segundos o 25 segundos.
- Eficiencia de acoplamiento de la bobina—la fracción del campo magnético que realmente intercepta la pieza de trabajo. Una bobina bien diseñada con ajuste preciso (1–3 brecha en mm) acopla el 70–85% de la potencia de salida en la pieza. Una bobina genérica con ajuste suelto puede acoplar solo el 40–50%, casi duplicando la calificación de suministro requerida para el mismo resultado de calentamiento.
- Diseño de junta—un ajuste de interferencia estrecho se calienta de manera diferente a un ajuste deslizante holgado con metal de relleno precolocado.
| Aplicación | Masa típica de la pieza | Potencia recomendada | Tiempo de ciclo típico |
|---|---|---|---|
| Soldadura de tubos de cobre (≤¾» OD) | 50–200 g | 5–10 kW | 15–30 s |
| Soldadura de tubos de cobre (1–2″ OD) | 200–800 g | 10–20 kW | 20–45 s |
| Soldadura de herramientas de carburo (pequeños insertos) | 30–150 g | 5–10 kW | 10–25 s |
| Soldadura de herramientas de carburo (grandes herramientas de torneado) | 150–600 g | 10–20 kW | 20–40 s |
| Soldadura de conexiones de AC automotriz | 80–300 g | 10–15 kW | 12–25 s |
Consejo de compra: Tamaño para su pieza más pesada y realista, no a la promedio. Una fuente de alimentación funcionando a 90% capacidad para 8 horas tendrá una vida útil más corta que una que funciona a 60–70%. Para profundizar en los cálculos de potencia en todas las aplicaciones, consulte nuestra guía completa de selección de energía.
3. Frecuencia: La palanca de profundidad de penetración
La frecuencia controla la profundidad con la que la corriente inducida penetra la pieza de trabajo.—un fenómeno llamado efecto piel. Para la soldadura por brazing, La selección de frecuencia sigue una regla simple.:
- Mayor frecuencia (100–400 kHz): Penetración superficial, calentamiento superficial rápido. Lo mejor para piezas pequeñas, tubos de paredes delgadas, y soldadura con inserto de carburo donde desea que el calor se concentre en la superficie de la junta.
- Frecuencia media (10–100 kHz): Penetración moderada. La gama de caballos de batalla para soldadura fuerte general de componentes de hasta 1″ sección transversal.
- Reducir frecuencia (1–10 kHz): Penetración profunda. Se utiliza para soldadura fuerte de secciones grandes o cuando se necesita que el calor llegue a una unión interna a través de una pared exterior gruesa.
| Rango de frecuencia | Profundidad de penetración (Acero) | Mejor para |
|---|---|---|
| 1–10 kHz | 1.5–5.0 mm | Soldadura fuerte de secciones gruesas, accesorios grandes |
| 10–100 kHz | 0.5–1.5 mm | Soldadura fuerte general, tubos de cobre, vástagos de herramientas |
| 100–400 kHz | 0.2–0.5 mm | Insertos pequeños de carburo, tubería de pared delgada, joyería |
Advertencia importante: Las profundidades de penetración en la tabla anterior se calculan a temperatura ambiente. A medida que la pieza de trabajo se calienta hacia la temperatura de soldadura fuerte, la resistividad eléctrica aumenta (en 4–5× para el acero al carbono de 20°°C a 800°C), lo que aumenta la profundidad de penetración proporcionalmente. Los valores de la tabla son fiables para la fase inicial de calentamiento y la etapa de precalentamiento; a temperatura completa de brasado, la penetración real suele ser 2–2.5× más profunda. Para aceros magnéticos, el cambio es aún mayor una vez que se cruza el punto de Curie (~770°C) y el material se vuelve no magnético, provocando un salto repentino en la profundidad de penetración efectiva.
Para la mayoría de las aplicaciones de brasado, una fuente de 15–50 kHz ofrece el mejor equilibrio entre penetración y velocidad de calentamiento. Lea nuestro guía de clasificación de frecuencia para un desglose completo de cómo la frecuencia afecta cada aplicación de calentamiento.
4. Ciclo de Trabajo: Operación continua vs. Operación intermitente
El ciclo de trabajo describe el porcentaje de tiempo que una fuente de alimentación puede funcionar a plena potencia nominal antes de que deba descansar para enfriarse. A 50% ciclo de trabajo a 15 kW significa que la fuente puede entregar 15 kW durante, digamos, 5 minutos, entonces debe estar inactiva durante 5 minutos.
Para el brazing de producción, esto importa enormemente:
- Brazing manual de una sola estación: 30–50% el ciclo de trabajo suele ser suficiente. El operador necesita tiempo para cargar y descargar entre ciclos.
- Brazing semi-automático con mesa giratoria: 70–80% ciclo de trabajo. Múltiples estaciones significan que la fuente de alimentación está activa en la mayoría de las posiciones de la mesa.
- Soldadura en línea totalmente automatizada: 100% ciclo de trabajo (calificación continua). El suministro debe funcionar sin parar durante turnos completos..
Si su proceso ejecuta un ciclo de calor de 25 segundos cada 40 segundos (incluyendo carga/descarga), eso es un 62.5% ciclo de trabajo. Compre un suministro con al menos 80% calificación en su potencia objetivo—no 65%—por tres razones: (1) reducción de temperatura ambiente: la mayoría de los suministros tienen una clasificación de 25°ambiente C; en un 38–42°C piso de la fábrica en verano, el ciclo de trabajo efectivo puede reducirse en 15–20 puntos porcentuales, (2) Aumentos repentinos de producción que aumentan temporalmente la frecuencia del ciclo., y (3) envejecimiento de componentes de refrigeración que reduce la eficiencia de eliminación de calor con el tiempo. La diferencia de coste entre una 70% y 85% unidad de ciclo de trabajo es pequeña en comparación con el coste de una parada de producción en una unidad de 35°Tarde de C.
5. Sistema de Control: Factor de Repetibilidad
Modernos Fuentes de alimentación para soldadura por admisión Tres niveles de control:
Nivel 1—Control manual básico: Un potenciómetro para ajuste de potencia y un temporizador mecánico. Económico, pero cada cambio de parámetro requiere un destornillador o giro de perilla. Adecuado para talleres de soldadura de 5–10 diferentes números de pieza por día.
Nivel 2—Control digital programable: Almacena 20–100 perfiles de receta, cada uno con potencia preajustada, Tiempo, y a veces rampa de temperatura. Los operadores seleccionan un número de pieza y presionan iniciar. Esto es lo mínimo para cualquier taller que realice más de 20 diferentes juntas.
Nivel 3—Control de temperatura en lazo cerrado: Utiliza un pirómetro infrarrojo o retroalimentación de termopar para regular la potencia en tiempo real, manteniendo la junta dentro de ±5°°C de la temperatura de soldadura por capilar objetivo. Esencial para aeroespacial, dispositivos médicos, y cualquier aplicación que requiera trazabilidad del proceso.
Para la mayoría de las operaciones industriales de soldadura por capilar, Nivel 2 ofrece la mejor relación costo-capacidad. La recuperación del Nivel 1—gracias a un menor tiempo de preparación y menos juntas de desecho—normalmente llega dentro de 3–6 meses.
6. Sistema de Enfriamiento: No pases por alto el agua
Cada fuente de alimentación por inducción genera calor residual que debe eliminarse. El sistema de refrigeración no es un accesorio.—Afecta directamente el tiempo de actividad y la vida útil de los componentes.. Las dos opciones:
- Refrigerado por agua: El estándar de la industria para suministros anteriores 10 kW. Requiere un enfriador de circuito cerrado o agua de instalación. Más infraestructura pero eliminación de calor superior. Consulta nuestra guía completa de refrigeración por agua para dimensionamiento del sistema.
- Refrigerado por aire: Disponible hasta ~15 kW. Autocontenible, no se requiere plomería. Bueno para configuraciones portátiles o de laboratorio. Nuestra inducción por aire refrigerado el artículo cubre los compromisos en detalle.
Si su instalación ya tiene un circuito de agua de proceso, la refrigeración por agua es la elección directa. Si está configurando una nueva celda y desea una instalación mínima, un suministro refrigerado por aire en 15 kW mantiene las cosas simples.
7. Compatibilidad de la bobina y ajuste de salida
La fuente de alimentación y la bobina de trabajo forman un circuito resonante. El suministro debe poder coincidir con la inductancia de la bobina en toda la gama de piezas que soldará. Consideraciones clave:
- Relación de transformador: Los suministros con un transformador de salida de tomas múltiples pueden adaptarse a una gama más amplia de inductancias de bobina. Esto es importante si suelda piezas que van desde accesorios pequeños hasta conjuntos grandes..
- Estación de calor remota: Algunos suministros admiten un transformador de salida remoto conectado mediante cables flexibles., permitiéndote colocar la bobina hasta 3–5 metros del gabinete de potencia. Crítico para integrarse en una línea de montaje.
- Conectores de bobina de cambio rápido: Si cambias bobinas entre números de pieza, busca suministros con terminales de salida de desconexión rápida sin herramientas. Cada minuto ahorrado en el cambio suma más de un año de producción.
Dos escenarios reales de brasado
Escenario A: Soldadura con tubos de cobre para HVAC
Un fabricante brasa de 3/4″ Conjuntos de tubos de cobre para válvulas reversas de bomba de calor. Cada unión utiliza un anillo de plata-fósforo BCuP-5 preformado. El objetivo es 720°C, con un ciclo de 20 segundos y una unión cada 35 segundos incluyendo carga/descarga.
Especificaciones recomendadas de la fuente de alimentación por inducción: 10–12 kW, 20–30 kHz, refrigerado por agua, almacenamiento de control digital programable 8 perfiles de receta (uno por diámetro de tubo). Requisito de ciclo de trabajo: 57%. A 10 suministro de kW homologado para 70% Ciclo de trabajo coincide perfectamente.
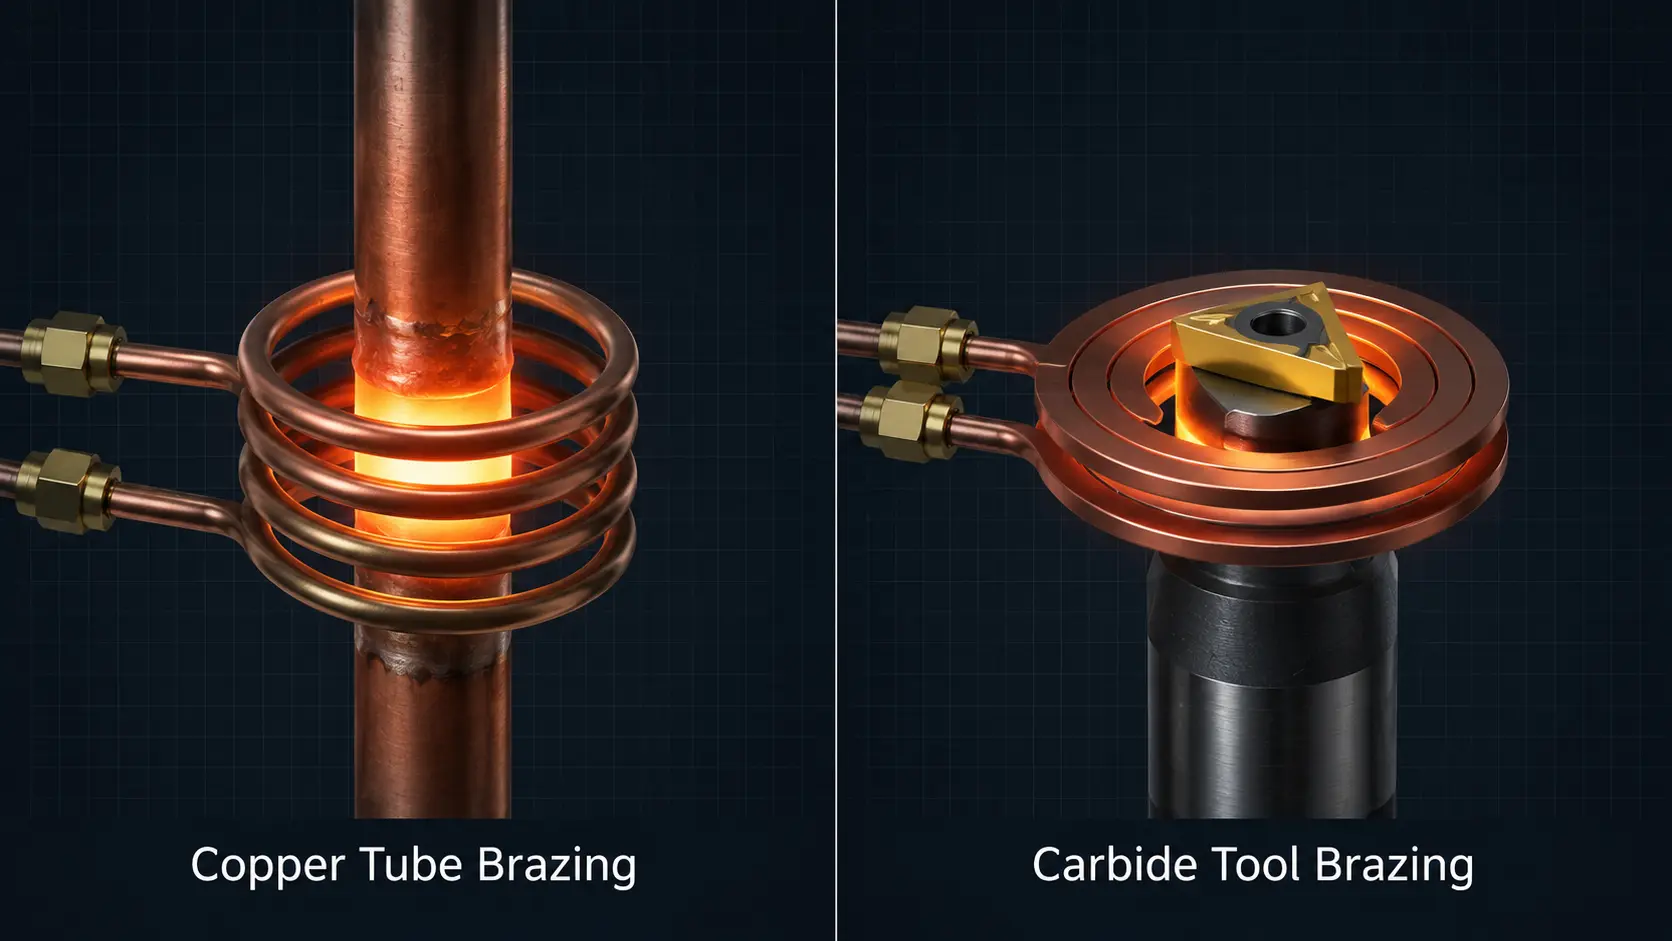
Escenario B: Soldadura con herramientas de carburo
Un fabricante de herramientas de corte brasa con brazos de carburo de tungsteno en vástagos de acero aleado usando relleno de plata BAg-24. La temperatura de soldadura es de 680°C. La superficie de la unión es pequeña pero el vástago de acero actúa como disipador de calor, extrayendo calor de la unión.
Especificaciones recomendadas de la fuente de alimentación por inducción: 7–10 kW, 150–250 kHz, refrigerado por agua, control de temperatura IR en circuito cerrado. La frecuencia más alta mantiene el calor concentrado en la interfaz carburo-acero en lugar de empapar toda la espiga. La retroalimentación de temperatura evita el sobrecalentamiento del carburo, lo que puede causar microgrietas.
Conclusión clave
Seleccionando una fuente de alimentación por inducción para la soldadura se reduce a cuatro decisiones, en orden: (1) nivel de potencia basado en tu pieza más pesada, (2) frecuencia basada en la geometría de la unión y el material, (3) ciclo de trabajo basado en tu ritmo de producción, y (4) nivel de control basado en tus requisitos de calidad. Acierta con estos cuatro, y el resto—la refrigeración, compatibilidad de la bobina, huella física—cae en su lugar naturalmente.
Preguntas frecuentes
¿Puedo usar la misma fuente de alimentación de inducción para soldar y endurecer??
Sí, si los rangos de potencia y frecuencia se superponen en ambas aplicaciones. un 10–30 kHz, 15–25 El suministro de kW puede soportar soldadura fuerte general y cementación de profundidad media.. Sin embargo, Los suministros de soldadura dedicados a menudo incluyen características como control de rampa de temperatura y ventanas de flujo de relleno cronometradas de las que carecen los suministros de endurecimiento de uso general.. Si la soldadura es 80%+ de tu trabajo, comprar un suministro optimizado para soldadura fuerte.
¿Cuál es la diferencia entre una fuente de alimentación para soldadura fuerte y una fuente de alimentación para calentamiento por inducción general??
La tecnología central es la misma., pero los suministros dedicados a la soldadura fuerte generalmente incluyen: (1) resolución de potencia más fina en el extremo inferior para una inmersión de temperatura precisa, (2) Etapas de salida cronometradas para secuencias de precalentamiento, remojo y soldadura fuerte., y (3) Canales de entrada de temperatura para retroalimentación del pirómetro.. Un suministro de uso general puede soldar, pero un dedicado máquina de soldadura por inducción hace que el proceso sea más repetible.
¿Cómo calculo el período de recuperación de la inversión al cambiar de soldadura con soplete a soldadura por inducción??
Las tres variables son: (1) ahorro de metal de aportación—La inducción utiliza exactamente la cantidad correcta., normalmente ahorrando 15–25% versus antorcha, (2) reducción de desechos provenientes de juntas sobrecalentadas o subcalentadas, y (3) mano de obra—La soldadura fuerte por inducción es más rápida por unión.. La mayoría de los fabricantes recuperan el coste del equipo en 12–18 meses únicamente en reducción de metal de aportación y chatarra, antes de contabilizar las ganancias de rendimiento.
¿La soldadura fuerte por inducción funciona con aluminio??
Sí, pero es un desafío por dos razones. Primero, de aluminio conductividad térmica extremadamente alta (~237 W/m·K, aproximadamente 4× el del acero al carbono) aleja rápidamente el calor de la articulación, requiriendo 2–3× el poder de una pieza equivalente de acero o cobre para mantener la temperatura de soldadura fuerte. Segundo, el aluminio no es magnético, por lo que no genera calentamiento por histéresis—Todo el calor proviene únicamente de la resistencia a las corrientes parásitas., que es menos eficiente que la calefacción de doble mecanismo disponible con materiales ferromagnéticos. El aluminio también tiene una ventana estrecha de temperatura de soldadura fuerte. (normalmente 580–620°C), por lo que se recomienda encarecidamente el control de temperatura de circuito cerrado. un 20–50 El rango de frecuencia kHz funciona bien para la mayoría de las aplicaciones de soldadura fuerte de aluminio..
¿Qué mantenimiento requiere una fuente de alimentación para soldadura por inducción??
El mantenimiento de rutina es mínimo.: comprobar el nivel y la calidad del refrigerante semanalmente, limpie o reemplace los filtros de aire mensualmente (para unidades enfriadas por aire), e inspeccionar las conexiones eléctricas para ver si están apretadas trimestralmente.. Los módulos de potencia IGBT o MOSFET están sellados y no requieren mantenimiento, pero tienen una vida útil típica de 7–10 años bajo operación normal. La mayoría de los tiempos de inactividad no planificados provienen de problemas de refrigerante, no de fallos eléctricos—así que mantenga el sistema de enfriamiento primero.
Equipos de Brasado por Inducción para Entornos de Producción
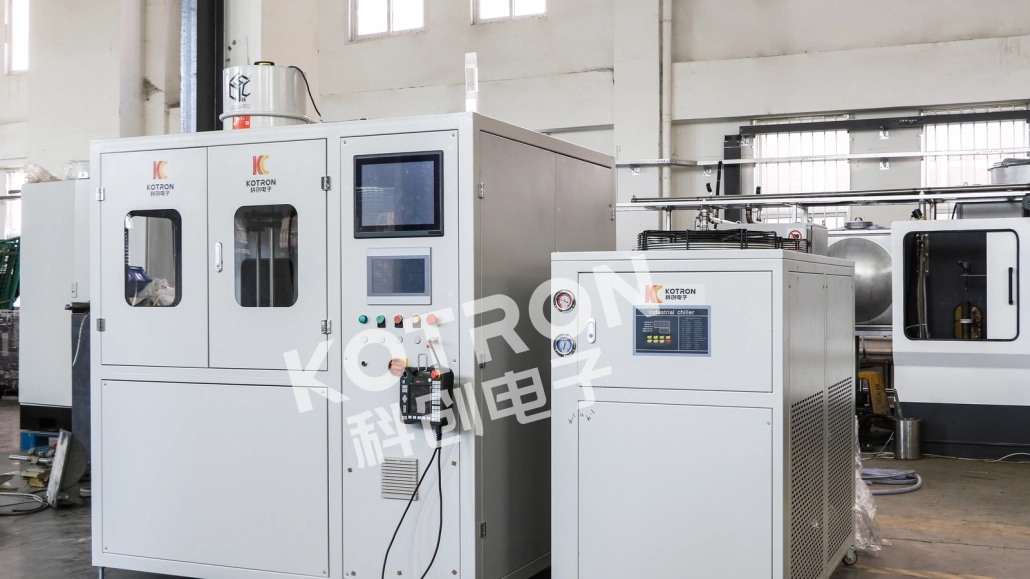
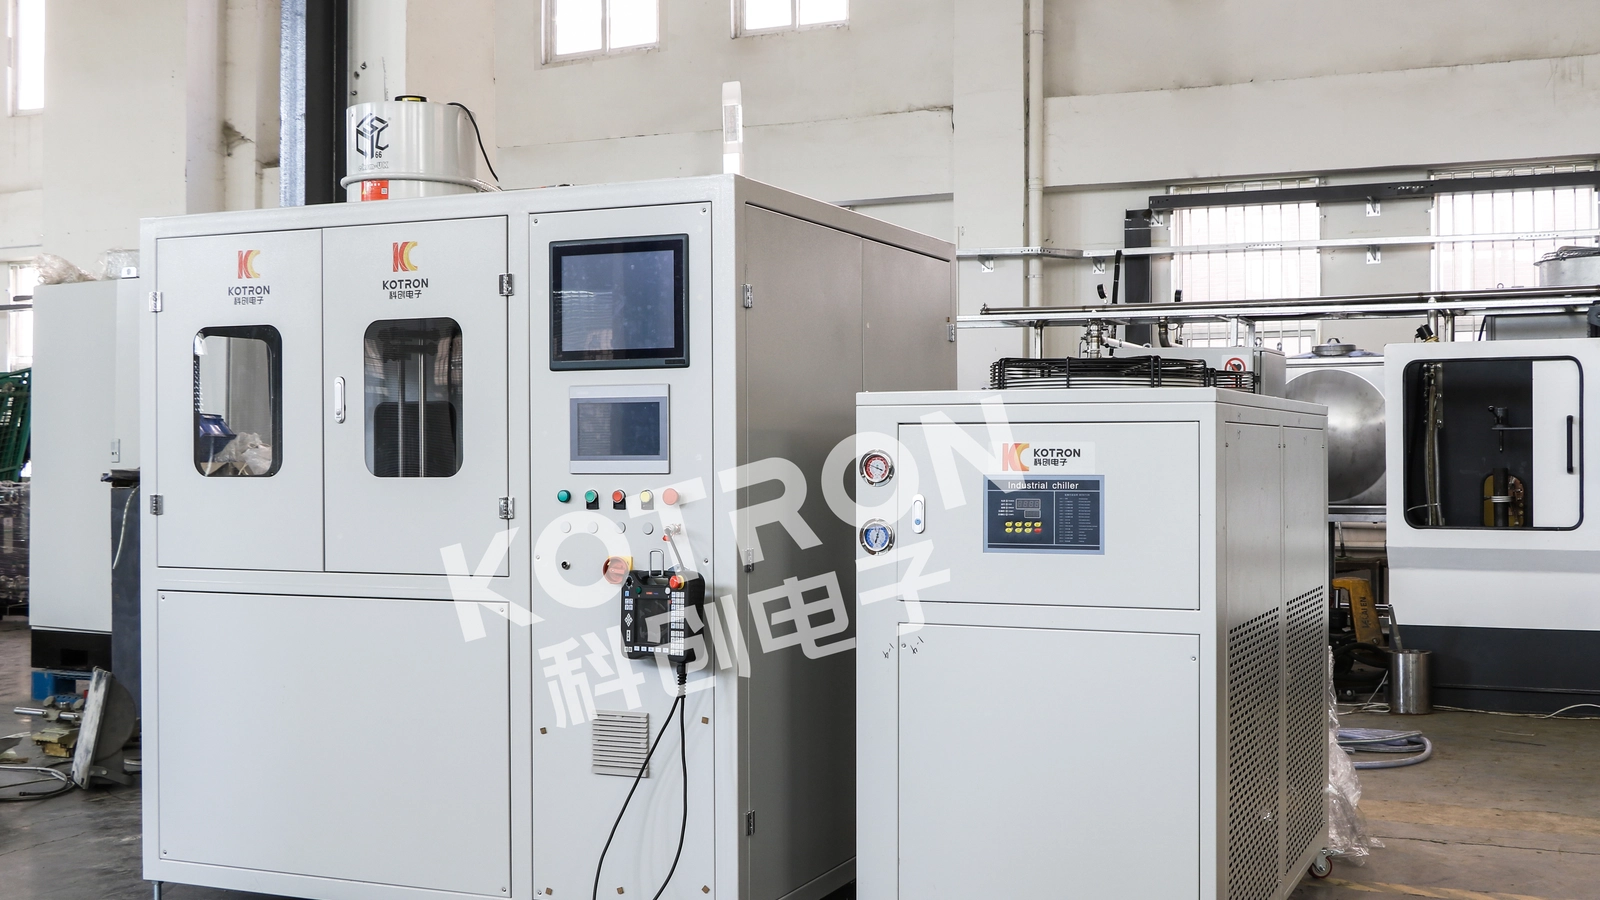
A inductionheatingtreatment.com, suministramos sistemas de calentamiento por inducción y Fuentes de alimentación para soldadura por admisión que van desde 5 kW a 160 kW, con opciones de frecuencia desde 1 kHz hasta 400 kHz. Nuestros suministros dedicados al brasado incluyen control digital programable con almacenamiento de recetas, capacidad de retroalimentación de temperatura en bucle cerrado, y configuraciones de estación de calentamiento remota para integración en la línea de producción.
Ya sea que esté brasando tubos de cobre, herramientas de corte de carburo, o ensamblajes automotrices complejos, podemos combinar una fuente de alimentación y un juego de bobinas según la geometría específica de su unión y el volumen de producción. Explore nuestros selección de potencia de calentamiento por inducción recursos o comuníquese directamente para discutir su aplicación.
¿Necesita ayuda para especificar su fuente de alimentación para soldadura fuerte??
Díganos el material de su pieza, geometría de la unión, y tiempo de ciclo objetivo—nuestros ingenieros recomendarán una fuente de alimentación y una configuración de bobina adaptadas a sus necesidades de producción.