
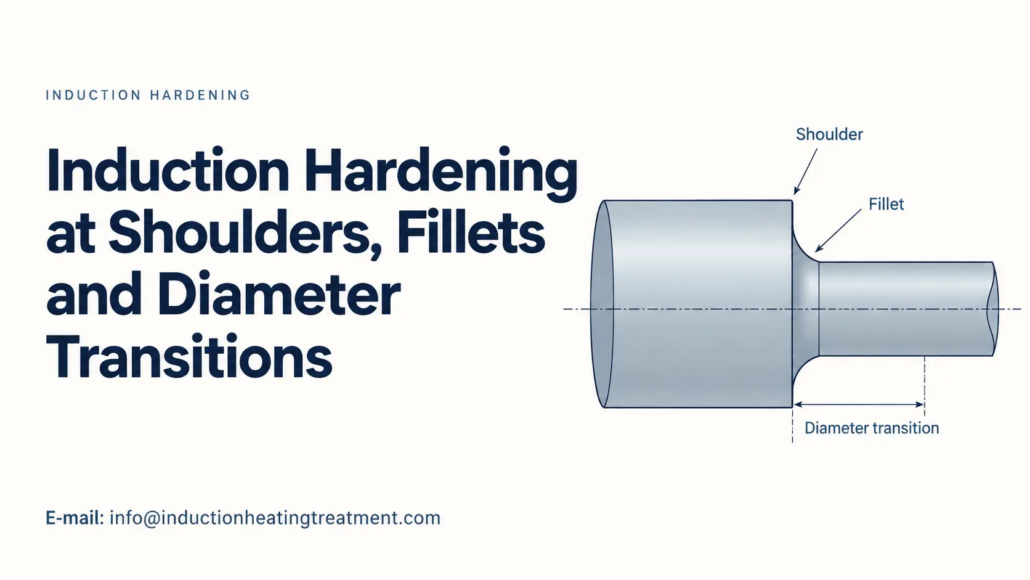
Endurecimiento por inducción en los hombros, Filetes y transiciones de diámetro
Por qué la geometría del eje escalonado cambia los patrones de calentamiento local y de carcasa endurecida
Endurecimiento por inducción de un eje escalonado presenta desafíos que son menos pronunciados en una superficie cilíndrica uniforme. Espalda, Los filetes y las transiciones de diámetro cambian el acoplamiento electromagnético local y la distribución del calor., que puede afectar la profundidad y la forma de la carcasa endurecida.
Una dificultad es obtener un endurecimiento suficiente en un filete sin sobrecalentar el hombro adyacente.. Comprender cómo responden estas regiones vecinas al calentamiento por inducción es esencial cuando la carcasa endurecida especificada debe seguir un cambio en el diámetro del eje..
2. Cómo las transiciones de diámetro cambian el patrón de carcasa endurecida
3. Cómo el diseño del inductor y el método de endurecimiento afectan la transición
4. Cómo evaluar los resultados del endurecimiento en hombros y filetes
1. Por qué las paletas y los filetes se calientan de manera diferente
Un eje cilíndrico recto proporciona una geometría de superficie relativamente consistente para una bobina de inducción correctamente posicionada.. En una transición de diámetro, la superficie cambia de dirección, alterar los caminos de la corriente inducida y su relación con el inductor.
Las diferencias de calentamiento resultantes implican más que variaciones en la distancia entre la bobina y la pieza..
Distribución actual cerca de los hombros del eje
En discontinuidades geométricas, Los efectos electromagnéticos de borde y extremo pueden modificar la distribución de la corriente inducida.. Dependiendo de la dirección del flujo de corriente y de la configuración del inductor, ciertas regiones de un hombro saliente pueden experimentar calentamiento concentrado.
Frecuencia, La geometría del hombro y la posición del inductor influyen en el lugar donde se produce esta concentración.. La conducción de calor hacia el acero circundante también afecta la temperatura local., por lo que la región que recibe la mayor densidad de potencia electromagnética no es necesariamente la más caliente durante todo el ciclo de calentamiento.
Esto se vuelve importante cuando un hombro del eje se encuentra inmediatamente al lado de un filete que también debe endurecerse..
Por qué el filete puede recibir menos calor
El filete forma una transición curva entre dos diámetros de eje.. Su geometría empotrada puede hacer que sea más difícil de calentar que la superficie cilíndrica vecina o el hombro saliente..
En algunos arreglos de endurecimiento por inducción, la distribución de la corriente inducida favorece la paleta mientras que llega menos energía a la raíz del filete. El filete puede entonces desarrollar una región austenitizada menos profunda., incluso aunque la superficie del eje contiguo alcance la condición de calentamiento prevista.
El aumento de la potencia general puede empeorar este desequilibrio. El filete puede recibir calor adicional., pero la paleta puede calentarse excesivamente antes de que se establezca la profundidad austenitizada requerida en el filete.
El desafío es cambiar la distribución local de la calefacción en lugar de simplemente aumentar la energía total suministrada..
Dr. Valery Rudnev analiza estas dificultades relacionadas con la geometría en Selección de equipos para endurecimiento por inducción: Endurecimiento de un solo disparo, Parte 1, incluidas las diferentes respuestas de calentamiento que pueden ocurrir alrededor de los hombros, filetes y socavados.
2. Cómo las transiciones de diámetro cambian el patrón de carcasa endurecida
El patrón de caja endurecida describe la ubicación y la forma de la región endurecida.. en un eje escalonado, Es posible que esa región deba extenderse a lo largo de una superficie de apoyo cilíndrica., a través de un filete y hacia un hombro.
Un proceso que produce una carcasa aceptable en el diámetro del eje principal aún puede dejar la transición inadecuadamente endurecida..
Los cambios de diámetro afectan las condiciones de calentamiento.
En endurecimiento por escaneo, un inductor se mueve con respecto al eje a lo largo de la ruta de calentamiento requerida.
Si el eje tiene diámetros sustancialmente diferentes, un inductor que despeja la sección más grande puede funcionar con un espacio de acoplamiento mayor alrededor de la sección más pequeña. Esto cambia el acoplamiento electromagnético local y puede influir en la velocidad de calentamiento..
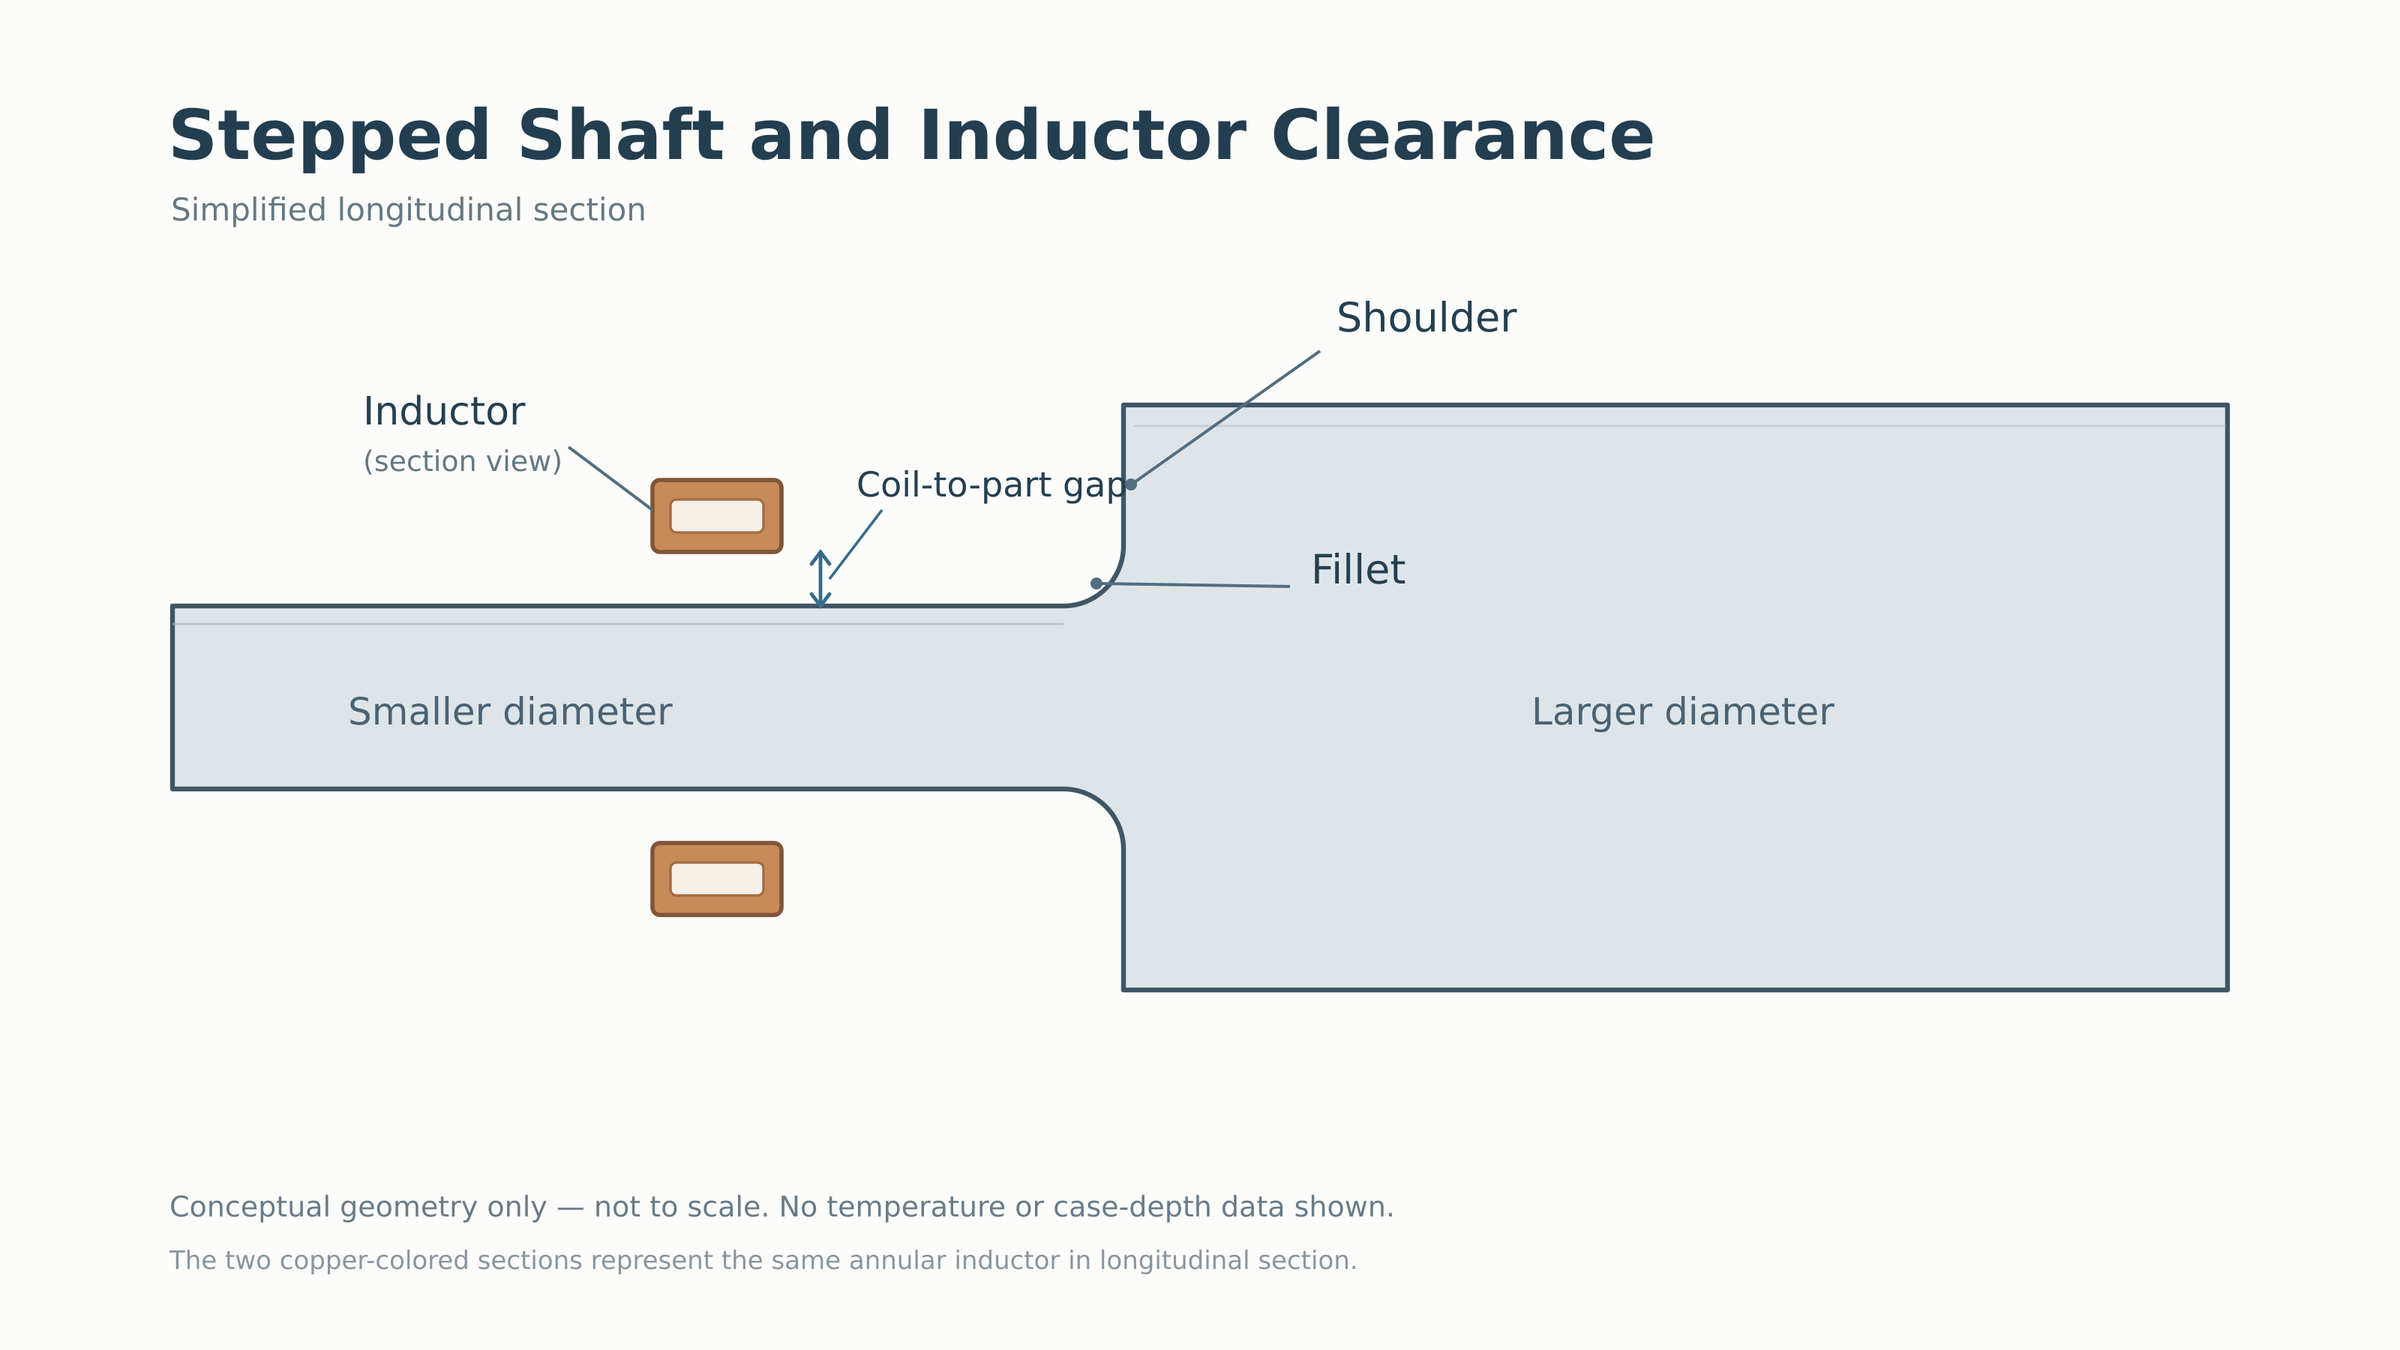
cerca de un hombro, El inductor puede interactuar tanto con la superficie cilíndrica como con la cara radial de la transición.. Las diferencias en la geometría de la sección y la conducción del calor afectan aún más la distribución de la temperatura..
Como consecuencia, Es posible que la misma potencia y velocidad de escaneo programadas no produzcan la misma exposición al calentamiento en todas las posiciones a lo largo de un eje escalonado..
La profundidad austenitizada no es lo mismo que la profundidad efectiva del caso
La región deseada debe estar suficientemente austenitizada antes de que el enfriamiento pueda producir la estructura martensítica requerida..
Si el filete no está adecuadamente austenizado a la profundidad especificada, el caso reforzado final estará limitado allí, independientemente de la eficacia con la que se apague la superficie.
Sin embargo, una austenitización adecuada no establece por sí sola el perfil de dureza final. el acero templabilidad y las condiciones de enfriamiento locales determinan cómo se transforma la región calentada..
La geometría del eje también puede afectar el acceso al enfriamiento. Un hombro puede redirigir el flujo de pulverización o crear una región donde el impacto directo difiere del de una superficie cilíndrica expuesta..
Estos efectos deben distinguirse cuando se investiga una profundidad de caso insuficiente cerca de una transición.. Un caso poco profundo puede reflejar un calentamiento inadecuado, un inadecuado respuesta de extinción o una combinación de ambos.
El caso debe seguir el dibujo., no es una profundidad uniforme asumida
Un eje escalonado puede tener diferentes requisitos de endurecimiento para el cuerpo del eje y el filete.. Algunos diseños requieren que la región endurecida se extienda a través del filete.; otros especifican dónde debe detenerse el endurecimiento.
Fluxtrol Optimización de los inductores de endurecimiento de Axle-Scan examina una aplicación de eje con requisitos separados para el cuerpo del eje y la región del filete. El ejemplo ilustra por qué el desarrollo de patrones de casos debe comenzar con la geometría endurecida especificada del componente..
Una medición de dureza tomada en la superficie del eje recto no puede establecer si el filete cumple con su propio requisito de profundidad de caja..
3. Cómo el diseño del inductor y el método de endurecimiento afectan la transición
Considere un eje escalonado que desarrolla suficiente profundidad de caja a lo largo de su superficie de apoyo principal pero permanece poco endurecido en el filete.. El aumento de la potencia de calefacción eleva la temperatura de toda la región, sin embargo, la paleta comienza a sobrecalentarse antes de que el filete cumpla con sus requisitos..
Este es principalmente un problema de dónde se entrega la energía electromagnética..
Cambiar la distribución de la calefacción
Un inductor perfilado puede ayudar a dirigir más calor hacia el filete sin aplicar el mismo aumento a la superficie del eje contiguo..
Su forma y posición deben tener en cuenta el mayor diámetro del eje., autorización requerida y la distribución de corriente local. Los concentradores de flujo magnético también se pueden usar en ciertos diseños de inductores para modificar el patrón de calentamiento..
Estos cambios deben evaluarse en conjunto. Mejorar el acoplamiento cerca del filete puede alterar el calentamiento en el hombro u otra parte de la transición..
La frecuencia de operación también influye en la distribución y penetración de la corriente.. Su efecto depende de la disposición del inductor y de la geometría de la pieza., por lo que la frecuencia por sí sola no es un ajuste confiable para cada problema de calentamiento de filetes.
La secuencia de endurecimiento del escaneo
En endurecimiento por escaneo, la posición de la transición con respecto a la zona de calentamiento en movimiento es importante.
Para un filete cerca del comienzo de un escaneo, El período de calentamiento inicial puede influir en la cantidad de energía que llega a la región curva antes de que el inductor se mueva a lo largo del eje..
Dependiendo del arreglo, cambios en la secuencia de calentamiento inicial, El perfil del inductor o la exposición al calentamiento local pueden mejorar el patrón de la caja..
Sin embargo, un ajuste que aumenta la profundidad de la caja de filete también puede extender el endurecimiento más allá de lo previsto a lo largo del hombro o del eje contiguo.
El estudio de escaneo de ejes de Fluxtrol proporciona un ejemplo de desarrollo de inductores de geometría específica, donde el calentamiento del filete y la superficie del eje vecino debían considerarse juntos.
Cuándo vale la pena considerar el endurecimiento de una sola vez
Endurecimiento de una sola pasada calienta la región deseada sin escanear progresivamente una zona de calentamiento corta a lo largo de su longitud. Esto puede resultar útil para algunos ejes escalonados con hombros pronunciados o cambios de diámetro..
Los caminos de la corriente inducida en muchas disposiciones de disparo único difieren de los de los sistemas de escaneo convencionales.. Esa diferencia puede proporcionar otra forma de distribuir el calor alrededor de la transición..
La idoneidad de este enfoque depende de la longitud de la región endurecida., geometría del eje, patrón de caso requerido y disposición de enfriamiento. Un proceso de escaneo desarrollado adecuadamente puede seguir siendo la mejor opción para otros componentes.
La elección debe seguir los requisitos de endurecimiento en lugar de asumir que un método maneja todos los ejes escalonados de manera más efectiva..
A 2021 estudio sobre el calentamiento por inducción de un eje escalonado investigó una configuración específica en la que el exceso de temperatura localizado en el hombro y la austenización insuficiente cerca del filete se abordaron mediante la optimización del sistema de calefacción y las condiciones operativas..
El estudio demuestra el valor de evaluar la transición en su conjunto, en lugar de corregir el filete y la paleta por separado.
4. Cómo evaluar los resultados del endurecimiento en hombros y filetes
La inspección de un eje escalonado debe establecer si la carcasa endurecida sigue la geometría requerida y alcanza la profundidad especificada en cada ubicación crítica..
Comprobar la dureza de la superficie sólo en la sección cilíndrica recta puede pasar por alto un caso incompleto en el filete.
Identificar la región endurecida requerida
El dibujo debe establecer dónde debe comenzar y terminar el endurecimiento., si el filete requiere una cobertura total y qué criterios de dureza o profundidad efectiva se aplican.
La ubicación y dirección de la medición son particularmente importantes en un filete curvo..
Una medición radial de la profundidad de la caja desde la superficie cilíndrica adyacente no representa necesariamente la profundidad endurecida a través del filete en sí.. Cuando se requiere una dirección de medición específica, La inspección debe seguir esa definición..
Utilice el patrón del caso para guiar la investigación.
La distribución de la región endurecida puede ayudar a identificar qué condiciones del proceso merecen atención..
| Resultado observado | Primeras áreas a examinar |
|---|---|
| Profundidad de caja adecuada en el cuerpo del eje pero profundidad insuficiente en el filete | Exposición al calentamiento local, austenitización en el filete y respuesta de enfriamiento |
| Profundidad excesivamente endurecida cerca del hombro. | Distribución local de calefacción electromagnética y grado de austenitización. |
| Diferentes patrones de casos según los cambios de diámetro | Geometría del inductor, Condiciones de acoplamiento y secuencia de calentamiento. |
| Dureza superficial aceptable pero endurecimiento incompleto durante la transición | Distribución y cobertura de profundidad de dureza en las ubicaciones especificadas. |
Estas observaciones guían la investigación.; No establecen una causa por sí mismos..
Cuando sea necesario, Una sección transversal preparada y mediciones de dureza en las posiciones especificadas pueden mostrar si la carcasa endurecida sigue la transición requerida..
Los procedimientos detallados para la evaluación de la dureza y la profundidad de la caja se tratan por separado en Cómo inspeccionar piezas endurecidas por inducción.
Verificar la región circundante después de un ajuste
La corrección de un filete poco endurecido puede cambiar el resultado en el hombro adyacente o en el cuerpo del eje..
Después de ajustar la posición del inductor, secuencia de calentamiento u otras condiciones del proceso, El patrón de casos revisado debe examinarse a lo largo de toda la transición..
Para producción, El proceso también debe tolerar la variación esperada en la posición de la pieza de trabajo y la condición del material sin mover la región endurecida fuera de sus límites especificados..
El objetivo práctico es una carcasa endurecida que siga la geometría del eje prevista.. Sobre ejes escalonados, Lograr ese resultado requiere distribución local de calefacción., La respuesta de enfriamiento y los lugares de inspección se deben considerar juntos, no solo la dureza obtenida en la superficie cilíndrica principal..
Conclusión clave
Endurecimiento por inducción en los hombros, filetes y transiciones de diámetro Depende de la distribución de corriente local más que de la potencia total.. La carcasa endurecida debe seguir el dibujo en cada ubicación crítica., y un filete poco profundo puede esconderse detrás de una lectura aceptable del cuerpo del eje. Corregir la transición en su conjunto., luego vuelva a inspeccionar el patrón completo del caso.
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Por qué el filete es más difícil de endurecer que el cuerpo del eje??
El filete está hundido., La geometría curva recibe menos densidad de corriente inducida que la superficie cilíndrica vecina o el hombro saliente.. Puede permanecer subaustenitizado incluso cuando el pozo contiguo alcanza la temperatura prevista., dejando una capa poco profunda en la raíz del filete.
¿Subir la potencia soluciona un filete poco endurecido??
Casi nunca. Una mayor potencia total añade calor en todas partes, por lo que la paleta generalmente se sobrecalienta antes de que el filete alcance la profundidad austenitizada especificada. La solución es cambiar el lugar donde se entrega la energía: a través del perfil del inductor, los concentradores de flujo, posición o frecuencia, en lugar de cuánto se aplica.
¿Cuándo debería considerar el endurecimiento de un solo disparo en lugar del endurecimiento por escaneo??
El disparo único puede ayudar en ejes escalonados con hombros pronunciados o cambios de diámetro, porque sus rutas de corriente inducida difieren de una configuración de escaneo y pueden cubrir la transición de manera más uniforme. Depende de la longitud endurecida., geometría del eje, patrón de caso requerido y disposición de enfriamiento.
¿Cómo debo inspeccionar la dureza en un filete??
Siga las ubicaciones de medición y la dirección en el dibujo.. Una lectura radial del cilindro adyacente no representa la profundidad a través del filete curvo, y la dureza de la superficie en la sección recta puede pasar por alto un caso incompleto. Una sección transversal preparada con controles de dureza en las posiciones especificadas es el método confiable.
Necesita una carcasa reforzada que siga la geometría de su eje?
Envíenos su dibujo de eje escalonado y sus especificaciones de endurecimiento., y ayudaremos a desarrollar un inductor y un proceso que endurezca los hombros., filetes y transiciones de diámetro al patrón de caja requerido.


