
Dureza desigual después del endurecimiento por inducción: Causas de los puntos blandos y cómo prevenirlos
La dureza desigual después del endurecimiento por inducción puede aparecer como bandas blandas aisladas puntos blandos, continuas, o un área más grande donde la dureza cae por debajo del nivel especificado. Para piezas expuestas al desgaste, estrés por contacto o cargas repetidas, un área localmente blanda puede convertirse en el primer lugar donde se desarrolla el daño. El desafío es que problemas muy diferentes pueden producir una lectura de dureza similar.
La causa puede ya existir en el material antes del calentamiento. Puede provenir de calentamiento por inducción irregular, una relación incorrecta entre la bobina y la pieza de trabajo, escaneo o rotación inestable, o un temple deficiente inmediatamente después del calentamiento.
Por lo tanto, simplemente aumentar la potencia de inducción no es una forma confiable de resolver el problema. Un enfoque mejor es observar dónde aparece el área de baja dureza, si el patrón se repite, y qué parte del proceso de endurecimiento corresponde a esa ubicación.
1. Comience con el material y la condición de la superficie
No todos los problemas de dureza comienzan con la temple por inducción máquina. La condición del acero antes del temple afecta cómo responde al calentamiento y enfriamiento rápidos.
Microestructura inicial desigual
La variación severa en la microestructura original puede llevar a una respuesta de temple desigual. Los problemas posibles incluyen estructura de grano tosca o inconsistente, segregación de carburos, acumulación localizada de carburos, grandes áreas de ferrita libre, u otras diferencias significativas en la estructura inicial.
Durante el calentamiento por inducción, la superficie se calienta rápidamente. La formación de austenita y la disolución de carburos, por lo tanto, ocurren dentro de un ciclo térmico relativamente corto. Si la estructura inicial varía sustancialmente de un área a otra, la estructura final endurecida también puede variar incluso cuando los ajustes de la máquina permanecen sin cambios. Esto se vuelve particularmente digno de investigar cuando el mismo proceso produce resultados diferentes entre lotes de material.
Descarburización superficial
La descarburización es otra posible fuente de baja dureza superficial. Si forjado previo, laminado o tratamiento térmico ha dejado una capa descarburizada en la pieza de trabajo, esa superficie contiene menos carbono que el material debajo. Después del endurecimiento por inducción, la capa afectada puede no alcanzar la dureza esperada. Cambiar la potencia de inducción no puede restaurar el carbono que ya se ha perdido de la superficie.
Si se sospecha descarbonización, debe verificarse la condición de la superficie y retirarse la capa afectada mediante mecanizado o rectificado adecuado antes del endurecimiento final. Grado del material, por lo tanto, se debe verificar el historial de procesamiento previo y la condición de la superficie de entrada antes de asumir que cada punto blando es un problema del equipo.
2. Calentamiento por inducción desigual o insuficiente
El área requerida debe primero calentarse a una condición de austenitización adecuada antes de que el enfriamiento rápido pueda producir la estructura endurecida deseada. Si una parte de la superficie recibe calor insuficiente, esa área puede permanecer más blanda después del temple. Las causas posibles incluyen aporte de energía insuficiente, un tiempo de calentamiento demasiado corto, distribución de energía inadecuada, posición del material de trabajo inconsistente, ajustes de escaneo incorrectos, o un cambio en el patrón de calentamiento causado por la geometría de la pieza.
aquí hay que hacer una distinción útil.
Una máquina puede entregar suficiente potencia total mientras todavía produce un patrón de calentamiento local desigual.
Por ejemplo, aumentar la potencia puede elevar la temperatura de la mayor parte del área endurecida mientras una región mal acoplada continúa calentándose de manera diferente. Esta es una de las razones por las cuales una baja dureza no debería llevar automáticamente a un ajuste de mayor potencia.
La ubicación del área blanda importa. Si la dureza se vuelve baja solo cerca de un hombro, una transición de diámetro u otra característica específica, el problema puede estar relacionado más con la distribución local del calor que con la potencia nominal de la máquina.
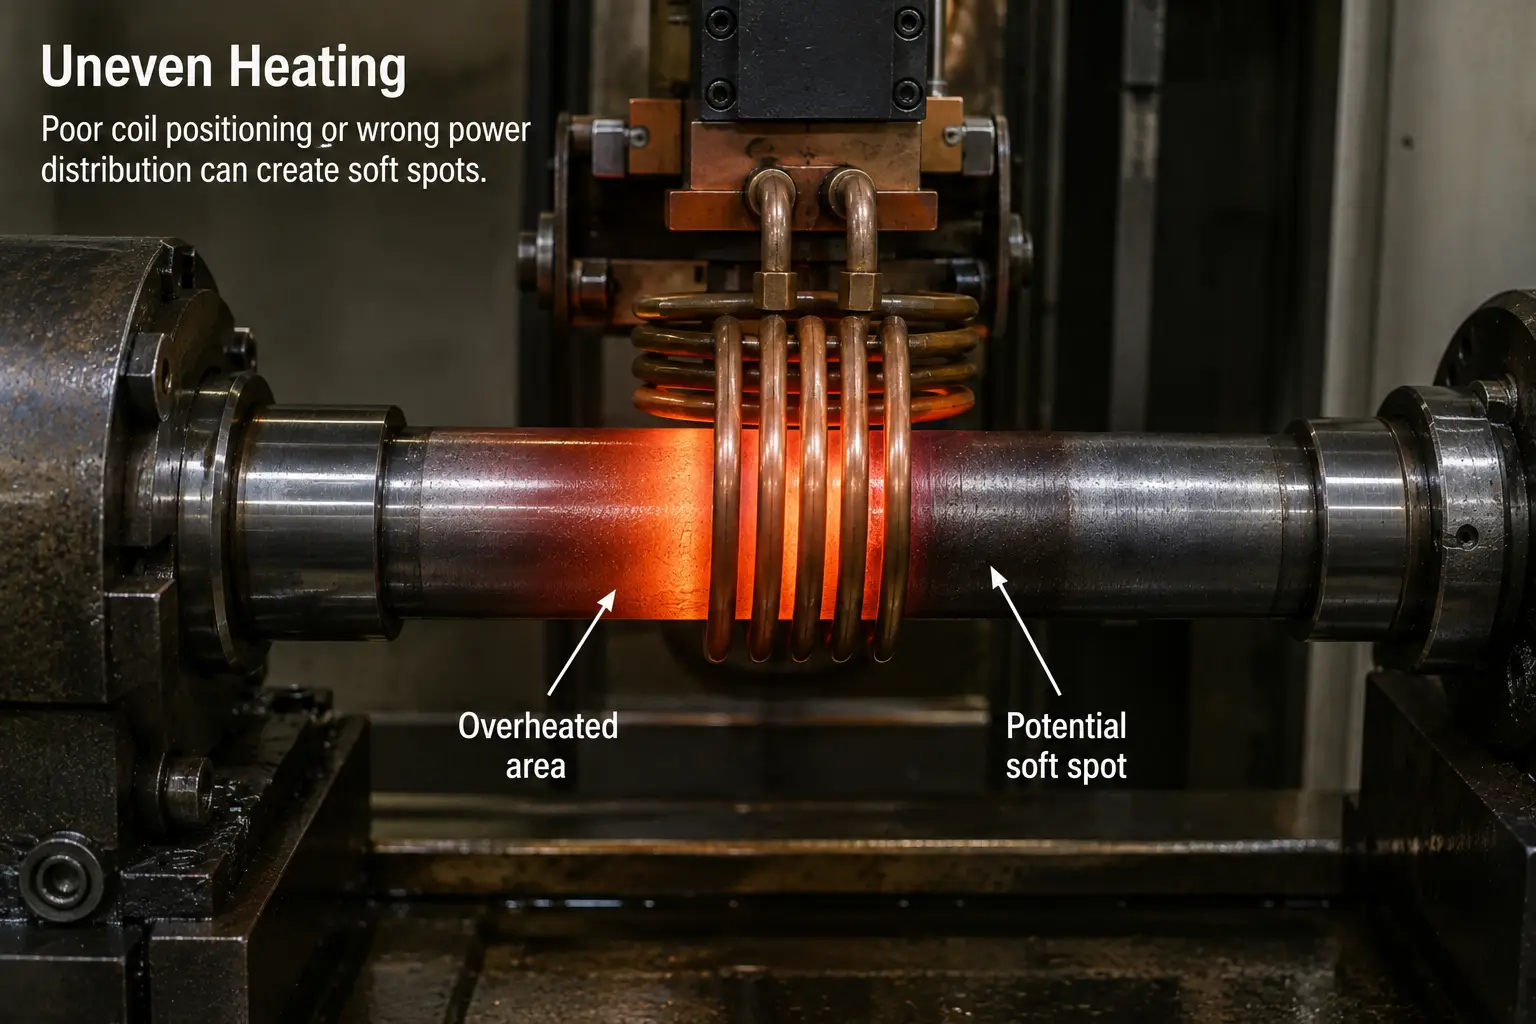
Puede aparecer un punto blando localizado incluso cuando la dureza circundante está dentro de la especificación.
3. Verificar el inductor, Posición de la pieza y geometría de la pieza
En el endurecimiento por inducción, la relación entre el inductor y la pieza tiene un efecto directo sobre el patrón de calentamiento. Cambios en geometría de la bobina, posición de la bobina y separación entre la bobina y la pieza puede cambiar cómo se distribuye la energía en la superficie. Esto crea varias posibles fuentes de calentamiento desigual: la pieza no está centrada en el inductor, la bobina se ha movido de su posición original, el inductor ha sido deformado o dañado, el desgaste del soporte ha cambiado la posición de la pieza, el desacelero de la pieza cambia el hueco durante la rotación, bobinas de reemplazo no reproducen la geometría original con precisión, o la variación dimensional entre piezas cambia la condición de acoplamiento.
para componentes cilíndricos, un área visiblemente más blanda en un lado de la circunferencia es una buena razón para inspeccionar el centrado, desviación y posición de la bobina antes de cambiar la receta de calentamiento.
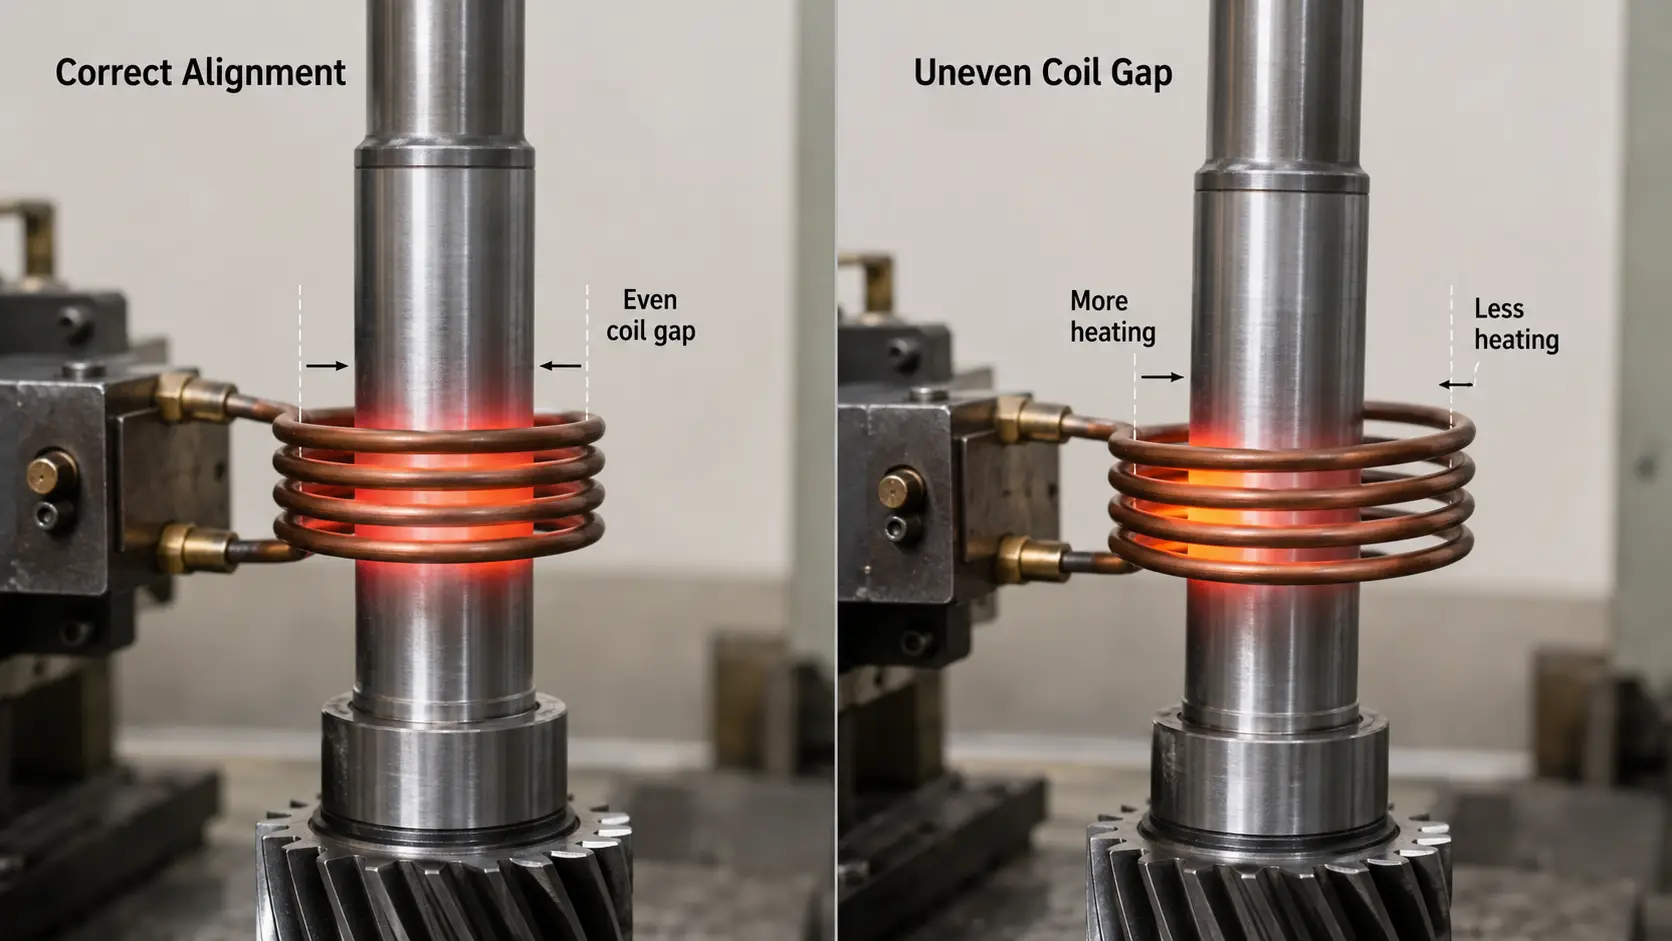
Alineación correcta (izquierda) versus una separación desigual de la bobina (derecha) cambia el patrón de calentamiento a lo largo de la superficie.
La geometría no puede ser ignorada
Ejes escalonados, hombros, ranuras, secciones delgadas, las transiciones bruscas y los cambios de diámetro no se calientan exactamente de la misma manera que un cilindro uniforme simple. La masa térmica local cambia, y también cambia la relación electromagnética entre la pieza y la bobina. Las condiciones de enfriamiento también pueden cambiar alrededor de estas características.
Por lo tanto, un ajuste fijo único puede producir un resultado aceptable en una sección de la pieza, pero un resultado no deseado en otra. Dependiendo del componente, mejorar la uniformidad de la dureza puede requerir cambios en la geometría del inductor, posición de la bobina, secuencia de calentamiento, distribución de potencia, estrategia de escaneo, o disposición del temple. La geometría de la pieza de trabajo es parte del proceso de endurecimiento, no solo algo colocado dentro de la máquina.
4. La velocidad de escaneo y la rotación de la pieza de trabajo pueden afectar la distribución de la dureza
Para el temple por escaneo, El ciclo térmico depende en parte del movimiento relativo entre la pieza de trabajo y el sistema de calentamiento. Si el movimiento cambia, la condición de calentamiento puede cambiar a lo largo de la longitud endurecida. Los problemas posibles incluyen velocidad de escaneo inestable, velocidad programada incorrecta, aceleración o desaceleración dentro de un área crítica de endurecimiento, posiciones de inicio o detención de escaneo inconsistentes, o movimiento mecánico que no es repetible.
Por lo tanto, una variación de dureza que corre a lo largo de la dirección de escaneo debe compararse con el movimiento real de la máquina. Si el área de baja dureza aparece repetidamente en la misma posición axial, verifique lo que la máquina está haciendo en esa posición en lugar de tratar el defecto como aleatorio.
Rotación de la pieza
La rotación se utiliza a menudo cuando un componente cilíndrico necesita un tratamiento más uniforme alrededor de su circunferencia. Rotación irregular, El deslizamiento o la inestabilidad mecánica pueden exponer diferentes áreas de la superficie a diferentes condiciones de calentamiento.
Sin embargo, la rotación no debe considerarse solo durante el calentamiento. También afecta la forma en que el medio de temple llega a la superficie. Por lo tanto, la condición de rotación correcta debe funcionar tanto con las etapas de calentamiento por inducción como de temple. Cuando la dureza difiere alrededor de la circunferencia, verifique si la pieza de trabajo está girando de manera consistente, si la pieza está centrada, si la separación de la bobina cambia durante la rotación, y si el spray alcanza correctamente toda la circunferencia. Estas variables suelen estar conectadas.
5. El temple desigual es otra causa importante de puntos blandos
Una superficie bien calentada puede seguir blanda si la condición de enfriamiento es inadecuada. En el endurecimiento por inducción, el temple suele seguir a la etapa de calentamiento muy rápidamente. Un fallo local en la refrigeración puede por lo tanto crear un problema de dureza local incluso cuando el patrón de calentamiento parece normal. Las posibles causas se dividen en dos grupos.
Problemas de suministro: el agente de temple no llega a la superficie: flujo de temple insuficiente, distribución desigual de pulverización, boquillas bloqueadas o parcialmente bloqueadas, o circulación inadecuada.
problemas de contacto y medios — el temple llega a la superficie pero no la enfría de forma uniforme: temple contaminado, humectación superficial pobre, aire o vapor que interfieren con el contacto con líquidos, condición inestable de temple, o herramientas o accesorios que protegen parte de la superficie.
simplemente ver líquido saliendo del sistema de pulverización no demuestra que el temple sea uniforme.
La cuestión importante es si la superficie completa requerida recibe una condición de enfriamiento suficientemente consistente.
Las condiciones del aglutinante cambian con el tiempo
Los problemas de enfriamiento no siempre aparecen cuando un proceso se establece por primera vez. Una línea de producción puede funcionar correctamente durante un largo período y luego comenzar a producir puntos blandos porque los agujeros del rociador se bloquean parcialmente, se acumula contaminación, la filtración se deteriora, la circulación cambia, la posición de la boquilla se mueve, o cambios de temperatura de temple más allá de la condición normal del proceso.
Cuando un proceso establecido comienza de repente a producir dureza desigual, el sistema de refrigeración merece una inspección temprana.
¿Y la película de vapor??
Cuando una superficie muy caliente entra en contacto con un líquido, el vapor puede interferir temporalmente con el contacto directo entre el temple y el metal. Si este efecto se desarrolla de forma desigual alrededor de la pieza, el enfriamiento también puede volverse desigual. Una buena circulación y una disposición adecuada de los rociadores ayudan a reducir las diferencias de enfriamiento localizadas.
La práctica original de tratamiento térmico de usar medios más severos como salmuera en algunas aplicaciones de acero al carbono no debe considerarse una solución universal para el endurecimiento por inducción. Un temple más agresivo también puede aumentar el riesgo de distorsión o agrietamiento. El templado y la disposición de enfriamiento deben seleccionarse según el acero real, la geometría y el requisito de endurecimiento.
6. Use el patrón de dureza para reducir la causa
Cuando una pieza falla la inspección de dureza, el valor en sí mismo es solo parte de la información. El la forma y ubicación del área de baja dureza pueden proporcionar pistas útiles.
El la forma y ubicación del área de baja dureza te dicen dónde buscar primero.
Considera varias situaciones diferentes. Estos patrones no proporcionan un diagnóstico final por sí mismos, pero ayudan a determinar dónde empezar.
| Patrón de punto blando | Dónde buscar primero |
|---|---|
| Un pequeño punto blando aislado | fallo de pulverización local · contaminación · condición de superficie local · un problema de material localizado · una obstrucción |
| Un lado de un eje es más blando | centrado de la pieza · espacio entre bobina y pieza · excentricidad · deformación de la bobina · rotación · cobertura circumferencial de pulverización |
| Una banda blanda recorre la pieza | movimiento de escaneo · posición de la bobina · geometría de la pieza · disposición de pulverización · si el patrón se repite |
| Cambios de dureza al inicio o final del escaneo | posiciones de inicio y parada del escaneo · aceleración y desaceleración · secuencia de calentamiento · tiempo entre calentamiento y temple |
| Área endurecida completa demasiado blanda | grado o condición del material · descarbonización superficial · calentamiento insuficiente · ajustes del proceso · temple inadecuado |
Para una visión más amplia de los tipos de defectos detrás de estos patrones, consulte nuestra guía de defectos comunes de temple por inducción.
7. Una secuencia práctica de resolución de problemas
Cambiar varios parámetros a la vez es una de las formas más fáciles de dificultar la resolución de problemas. Si pasa la siguiente pieza de trabajo, puede que sepas que algo ayudó, pero no qué cambio realmente resolvió el problema. Una secuencia más útil es:
Mapear la dureza
Registrar dónde se tomó cada medida, no solo el valor más bajo. Comparar áreas aceptables e inaceptables y determinar si el patrón es aleatorio o repetible.
Comprobar la pieza entrante
Confirmar la calidad del acero y el lote de material, condición previa de tratamiento térmico cuando corresponda, condición superficial, posible descarburización, y microestructura anómala si se sospecha. si el problema comenzó con un cambio en el lote de material, investiga ese cambio antes de reconstruir el proceso.
inspecciona el inductor y el accesorio
revisa la forma de la bobina, posición y hueca de trabajo, signos de deformación o daño, condición del accesorio, centrado y esgotamiento de la pieza de trabajo. si el problema comenzó tras el reemplazo o mantenimiento de la bobina, compara la configuración actual con la que ya había sido exitosa.
Revisar los parámetros de movimiento y calentamiento de la máquina
Comprobar el tiempo de calentamiento y la potencia de salida, velocidad de escaneo y posición de escaneo, rotación de la pieza de trabajo, y la secuencia de arranque/parada. Donde hay registros de proceso disponibles, comparar un ciclo conocido en buen estado con uno defectuoso.
Inspeccionar el sistema de temple
Comprobar el estado de la boquilla y el patrón de pulverización, Flujo de temple, circulación y filtración, condición de temple y temperatura, y interferencias en las herramientas. Comprobar el spray donde realmente se encuentra la zona blanda.
Examinar la estructura si la causa sigue sin estar clara
La prueba de dureza confirma que existe una diferencia, pero no siempre explica la causa metalúrgica. Si es necesario, seccione el área afectada y examine la microestructura. Esto puede ayudar a distinguir entre transformación insuficiente, temple deficiente, descarburización y material inicial anormal. Una prueba tradicional de archivo puede ser útil como comparación rápida de taller, pero trátala como un método de cribado aproximado en lugar de un sustituto de la prueba de dureza o el examen metalográfico especificado.
8. Cómo Reducir el Riesgo de Dureza Desigual
No existe un ajuste de máquina único que prevenga todos los puntos blandos. La prevención debe abordar el proceso completo.
Material
Mantener una consistencia razonable en el grado de acero y en la condición del material entrante. Cuando sea necesario, verificar la microestructura anormal y eliminar las capas de superficie descarbunada inaceptables antes del endurecimiento final.
Calentamiento por inducción
Usar un inductor adecuado a la geometría real de la pieza de trabajo. Mantener la relación entre la bobina y la pieza de trabajo de manera repetible, prestar especial atención tras el reemplazo de la bobina, mantenimiento del accesorio o cambios en las dimensiones de la pieza. no depender únicamente de la potencia para corregir un patrón de calentamiento desigual.
movimiento de la máquina
mantener la velocidad de escaneo, posicionamiento y rotación de la pieza repetibles. para piezas con múltiples diámetros o geometría más compleja, revisar si el movimiento y la estrategia de calentamiento deben cambiar entre diferentes secciones de la pieza.
Temple
mantener el sistema de pulverización y refrigeración como un componente de proceso, no solo como un sistema auxiliar. Revisar el estado de las boquillas, cobertura de pulverización, circulación, filtración y estado del agente de temple regularmente. Un proceso de calentamiento estable no puede compensar un temple inestable.
Inspección
Definir dónde se debe medir la dureza. Para la resolución de problemas, conservar la ubicación de las mediciones en lugar de registrar solo un valor mínimo y máximo. Cuando sea posible, comparar los patrones de dureza con las posiciones de la máquina, registros de calentamiento y zonas de temple — eso facilita mucho conectar un defecto con su causa física.
Conclusión clave
La dureza desigual después del endurecimiento por inducción se trata mejor como una investigación de proceso, no como una solución de un solo parámetro. El resultado depende de que toda una cadena funcione en conjunto:
Material → Condición de la superficie → Inductor y geometría → Calentamiento → Movimiento de la máquina → Temple
Cuando aparece un punto blando, comience con su ubicación: aislado o continuo, unilateral, o siguiendo el escaneo — y conecte ese patrón con la causa física antes de tocar una configuración.
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
Qué causa los puntos blandos después del endurecimiento por inducción?
No hay una causa universal única. Los puntos blandos pueden resultar de variaciones en el material o la microestructura, descarbonización superficial, calentamiento local insuficiente, posición incorrecta de la bobina, escaneo o rotación inestable, o enfriamiento desigual. Se debe examinar la ubicación y el patrón del área blanda antes de ajustar la máquina.
¿Puede la bobina de inducción causar dureza desigual??
Sí. La geometría de la bobina, posición y el espacio entre la bobina y la pieza afectan la distribución del calor. Si la pieza está descentrada, la bobina ha sido dañada, o una bobina de reemplazo difiere de la original, el patrón de calentamiento puede cambiar.
¿Por qué un lado de un eje endurecido es más blando que el otro??
Las causas posibles incluyen posicionamiento descentrado de la pieza de trabajo, desviación excesiva, brecha desigual entre la bobina y la pieza, rotación inestable, y cobertura de pulverización desigual. Se deben revisar tanto los sistemas de calentamiento como de temple.
¿Debo aumentar la potencia de inducción cuando la dureza es demasiado baja??
No antes de identificar la causa probable. Una mayor potencia puede ayudar si el problema es un calentamiento insuficiente. No corregirá la descarbonización, material deficiente, desalineación de la bobina, boquillas de pulverización obstruidas o una condición de temple incorrecta. Aumentar la potencia sin diagnóstico también puede sobrecalentar áreas que ya eran aceptables.
Diagnosticar un punto blando recurrente?
Envíanos tu mapa de dureza, especificación del material y una foto del área fallida. Te ayudaremos a rastrearlo hasta la bobina, el movimiento del escaneo o el temple.


