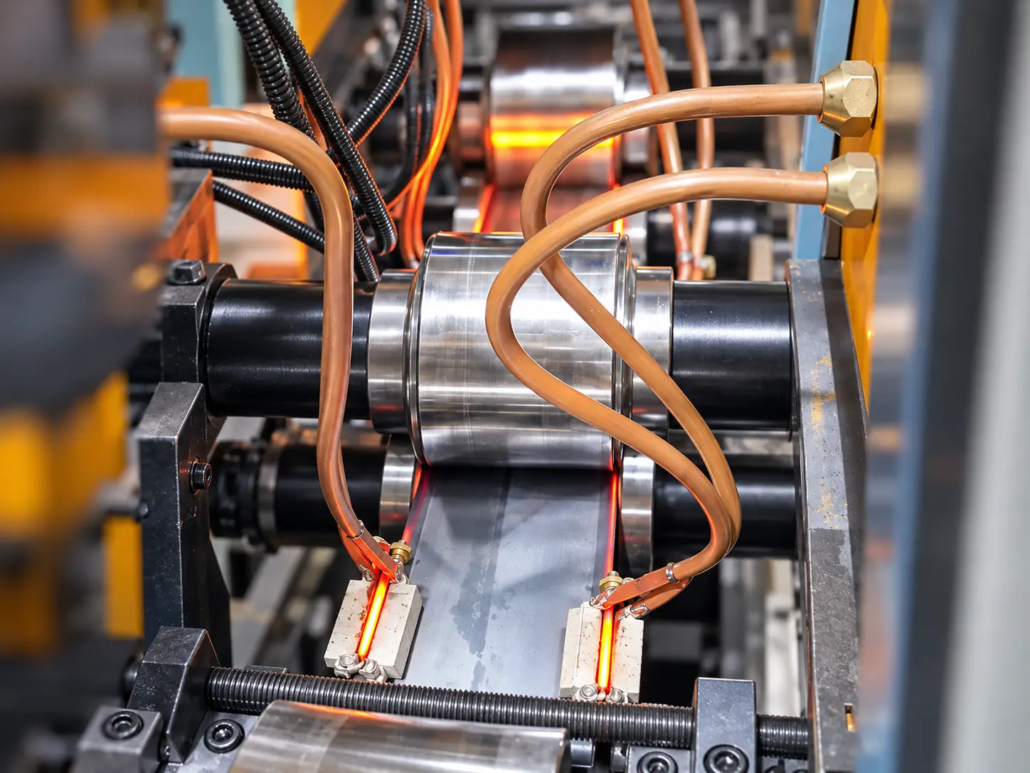
金属支撑型材感应辅助滚压成型生产线
Ⅰ. 运行中的感应辅助滚边
视频: 使用双面感应加热对凹口金属支撑型材进行连续边缘加热和滚压.
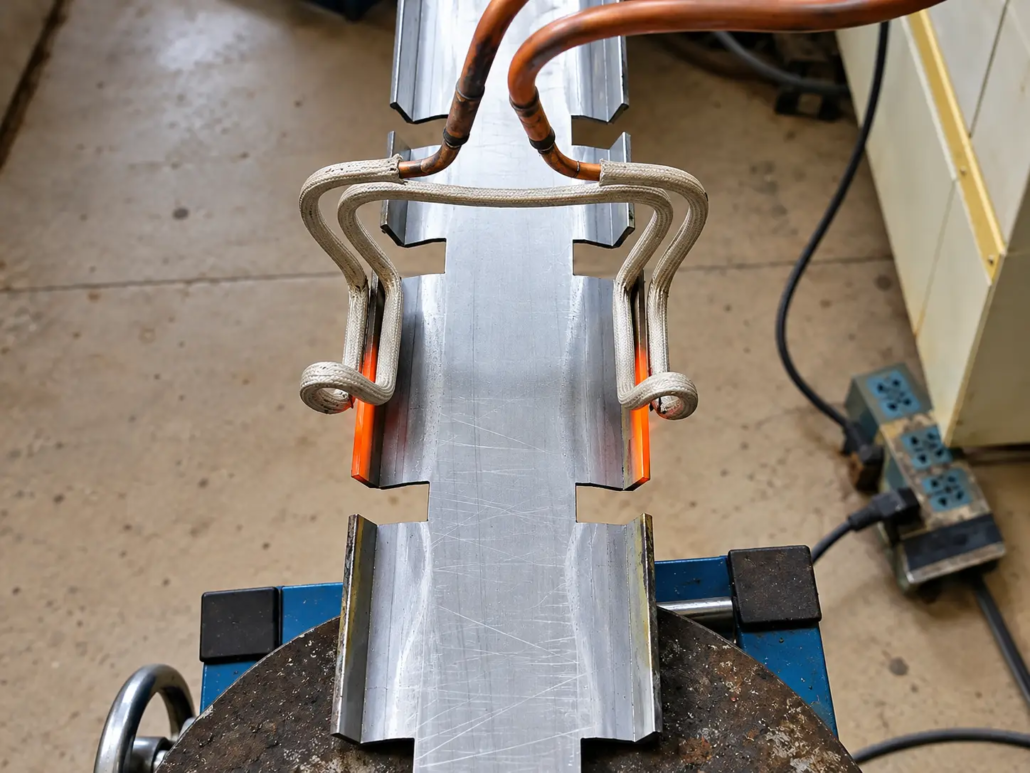
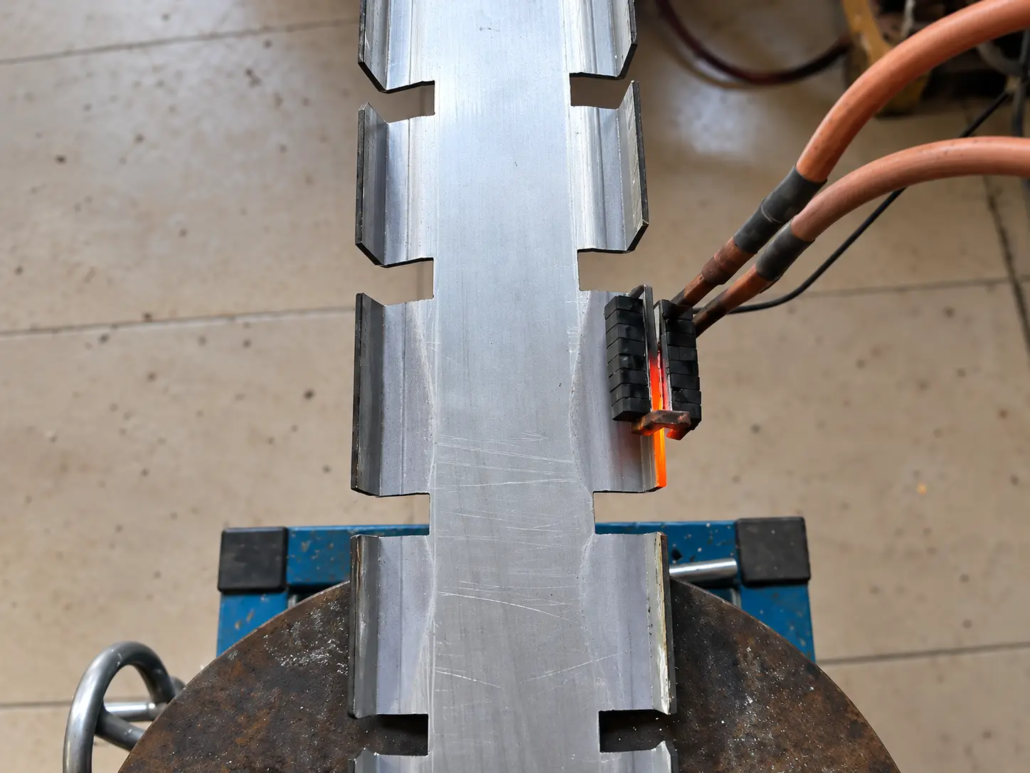
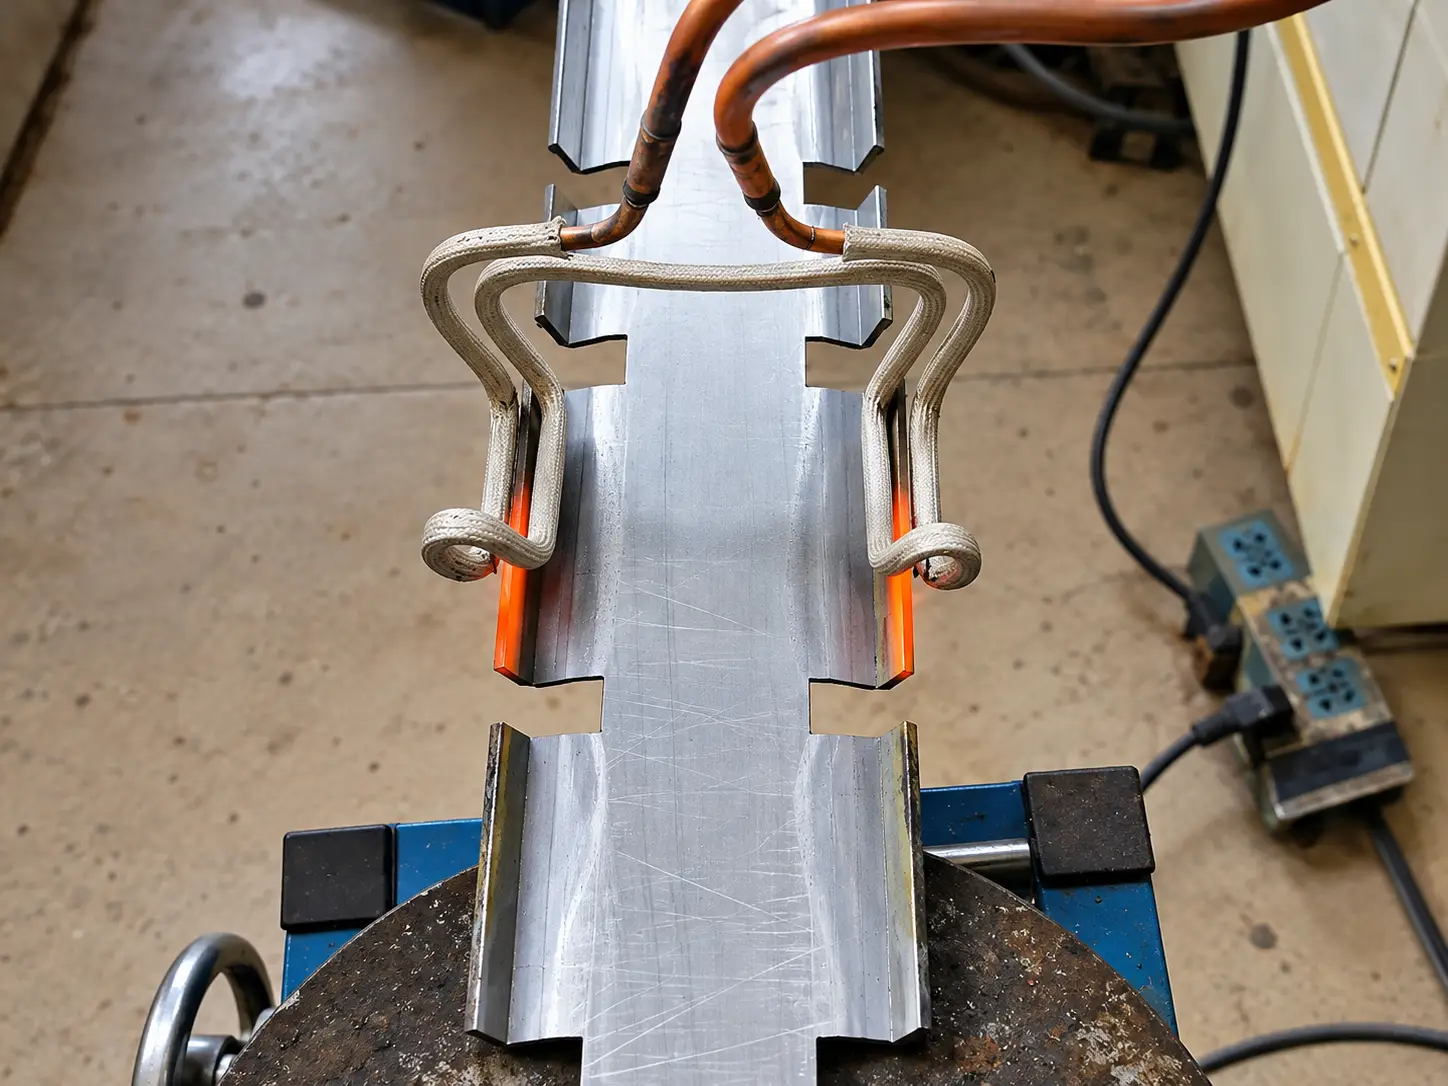
该视频显示了通道形金属支撑型材,两侧边缘均带有矩形凹口. 当型材穿过设备时,两个感应器加热纵向边缘区域.
滚动机构支撑并引导工件,同时施加边缘成形所需的机械力. 中心部分仍位于主要加热区域之外.
示范设备和工艺
| 物品 | 描述 |
|---|---|
| 工件 | 凹口金属支撑型材 |
| 加热区 | 两个纵向边缘 |
| 加热方式 | 局部感应加热 |
| 电感排列 | 双面电感 |
| 成型方式 | 连续卷边 |
| 工件移动 | 滚筒辅助送料 |
| 设备范围 | 加热轧制一体化生产线 |
视频显示加热装置和轧制设备. 它没有规定工作温度, 生产线速度, 生产能力或成品边缘尺寸.
Ⅱ. 金属支撑型材和滚边应用
该生产线适用于边缘需要局部加热的金属型材 滚动变形.
演示的工件具有通道形横截面,具有规则间隔的边缘凹口. 与连续带不同, 随着轮廓的前进,其中断的边缘为电感器呈现出不断变化的金属几何形状.
这会影响加热和轧制设备的设计. 凹口可以改变局部电磁耦合, 而滚压工具必须适应中断,而不会失去所需的轮廓对齐.
相同的流程可以适用于其他合适的支持渠道 异形金属型材, 包括连续和凹口边缘设计.
主要选择因素是材质, 截面, 边缘几何形状, 所需变形及生产速度. 成品边缘的图纸特别有用,因为它决定了滚压工具的设计并有助于确定加热要求.
Ⅲ. 双面感应加热和连续轧制
感应加热阶段使指定的边缘区域在变形之前达到合适的成型条件.
适用于受益于高温的材料和成型操作, 局部加热 可以降低成形阻力,而不需要整个型材达到相同的温度.
轮廓边缘的电感器设计
两个感应器位于移动轮廓旁边, 其加热导体布置在待加工边缘附近.
线圈几何形状 和间隙很重要, 特别是当工件有凹口时. 当刻痕经过加热位置时, 局部金属几何形状发生变化, 这会影响电磁耦合和热量分布.
感应器设计必须考虑这些中断,同时保持足够的间隙以实现连续馈电.
同时加热两个边缘并不能保证相同的温度分布. 功率, 频率, 必须同时考虑导体几何形状和工件运动,以确定所需的加热条件.
使加热与轧制速度相匹配
连续运转中, 线速度影响型材各部分在有效加热区域内停留的时间.
如果进料速度发生变化而没有相应的工艺调整, 单位长度的热量输入也会改变.
感应器和成形辊之间的距离是另一个实际考虑因素. 离开加热区后边缘开始失去热量, 因此,轧制站的定位必须考虑到成形温度要求.
滚动和工件引导
成型辊施加压力以产生指定的边缘形状. 辊型材, 间隙和工位对齐决定材料如何变形.
导辊在加热和滚压部分保持移动型材的位置. 当横向位置的变化可能改变边缘和电感器之间的间隙时,这一点尤其重要.
对于凹口型材, 滚动布置还必须适应中断的边缘几何形状.
针对相同材料和成品型材规格建立加热条件和机械成型顺序.
Ⅳ. 生产线配置和定制工具
我们提供集成感应加热和滚压设备,而不是独立的边缘加热器.
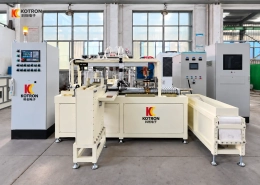
演示的布置将双面加热与基于滚筒的处理系统相结合. 其他机器布局是根据轮廓尺寸开发的, 所需边缘变形及生产条件.
主要设备部件
| 组件 | 功能 |
|---|---|
| 感应电源 | 提供与材料和工艺相匹配的加热功率 |
| 双面电感 | 对指定的型材边缘施加局部热量 |
| 送料及导向系统 | 支持, 定位并推进工件 |
| 滚动站 | 通过机械变形产生所需的边缘几何形状 |
| 工艺控制 | 协调加热输出和生产线运行 |
| 自动化 | 加载中, 需要时的处理和操作顺序 |
定制电感器和滚动工具
电感器是根据实际轮廓宽度而设计的, 边缘尺寸和槽口排列. 它们的形状和安装位置必须能够在不干扰工件移动的情况下进入加热区域.
滚压工具是根据所需的成品截面设计的. 轧辊几何形状, 根据材料和成型操作确定间隙和工位布置.
适用于具有重复凹口的型材, 两组刀具都必须适应整个加工周期中不断变化的边缘几何形状.
电源和线路控制
我们的感应加热设备包括数字控制 电源 选项.
通过电感设计选择所需的功率和工作频率, 考虑工件材料, 加热面积和加工速度.
加热输出和进料速度可通过线控系统协调. 可以在过程需要的地方合并温度反馈和附加自动化功能.
机器布局还考虑到感应器和滚压工具的访问, 工件搬运和维护.
对于新的个人资料或 成型操作, 可能需要进行工艺试验来建立合适的加热和轧制条件. 然后应根据规定的要求检查成品尺寸和成型质量.
Ⅴ. 请求定制感应辅助滚压成型生产线
我们为需要局部边缘加热和连续成型的金属支撑型材提供完整的感应加热和轧制解决方案.
评估您的申请, 请发送:
•工件图纸或照片
•材质或钢种
•主要尺寸和边缘几何形状
•所需成品边缘形状
•生产数量或目标线速度
如果有的话, 包括显示轧制前后轮廓的图纸或照片.
有了这些信息, 我们可以回顾一下感应加热的布置, 滚压模具, 工件引导及生产线配置, 然后为您的项目准备一份技术提案.