Linia do formowania walcowego wspomaganego indukcyjnie metalowych profili nośnych
Ⅰ. Walcowanie krawędziowe wspomagane indukcyjnie podczas pracy
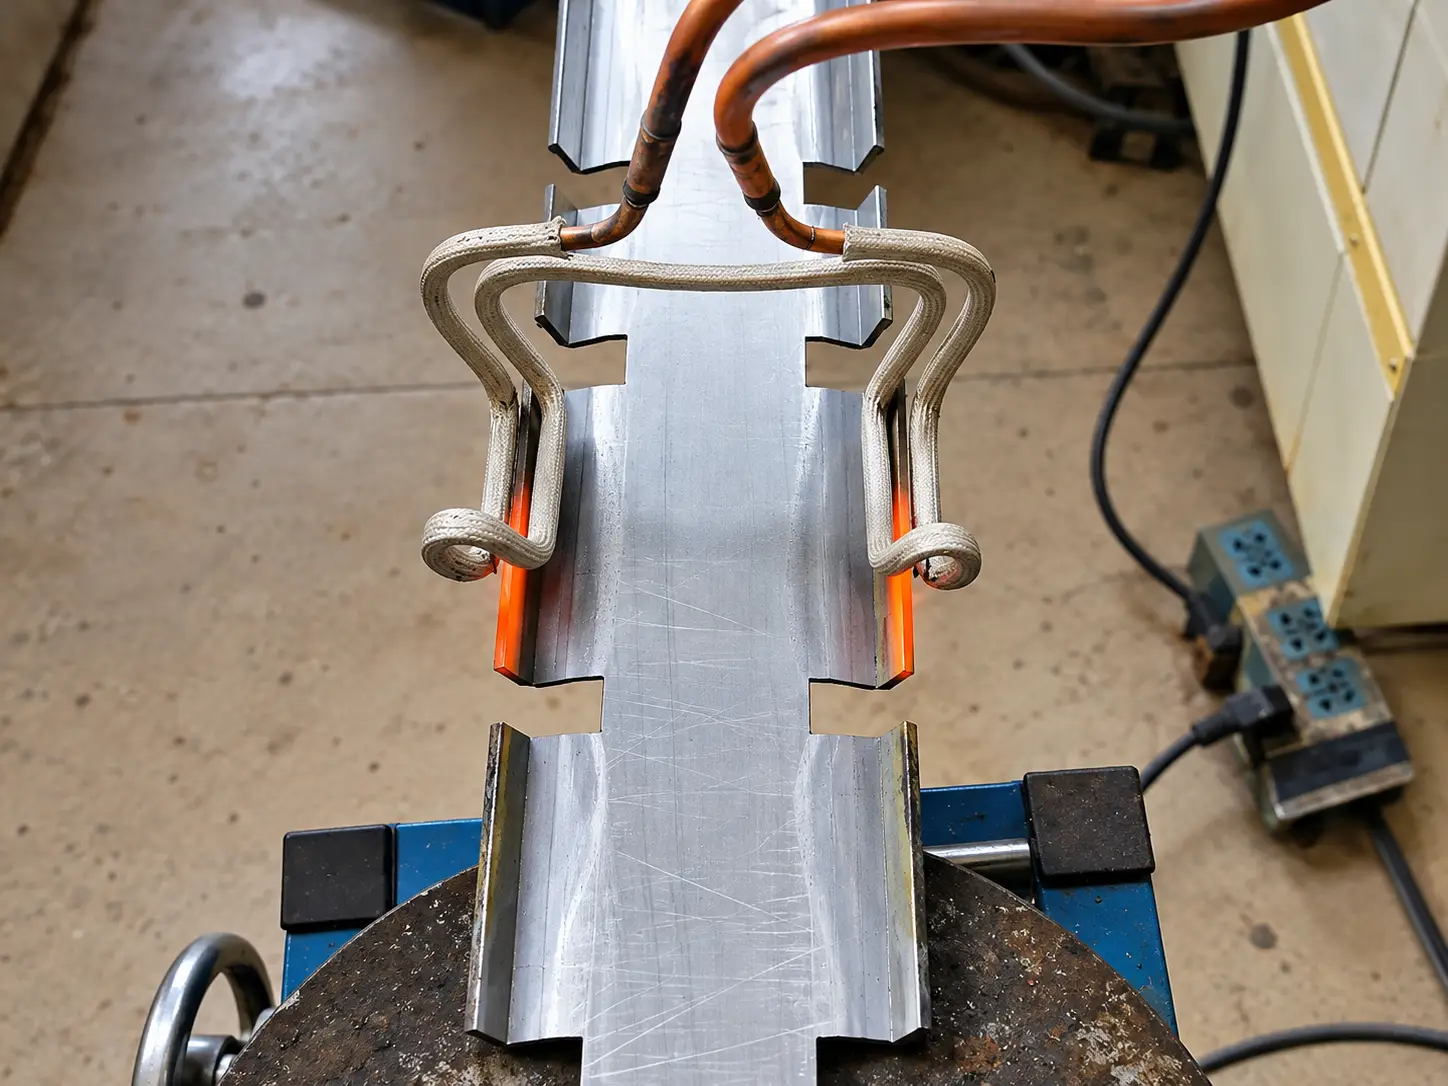
Video: Continuous edge heating and rolling of a notched metal support profile using dual-side induction heating.
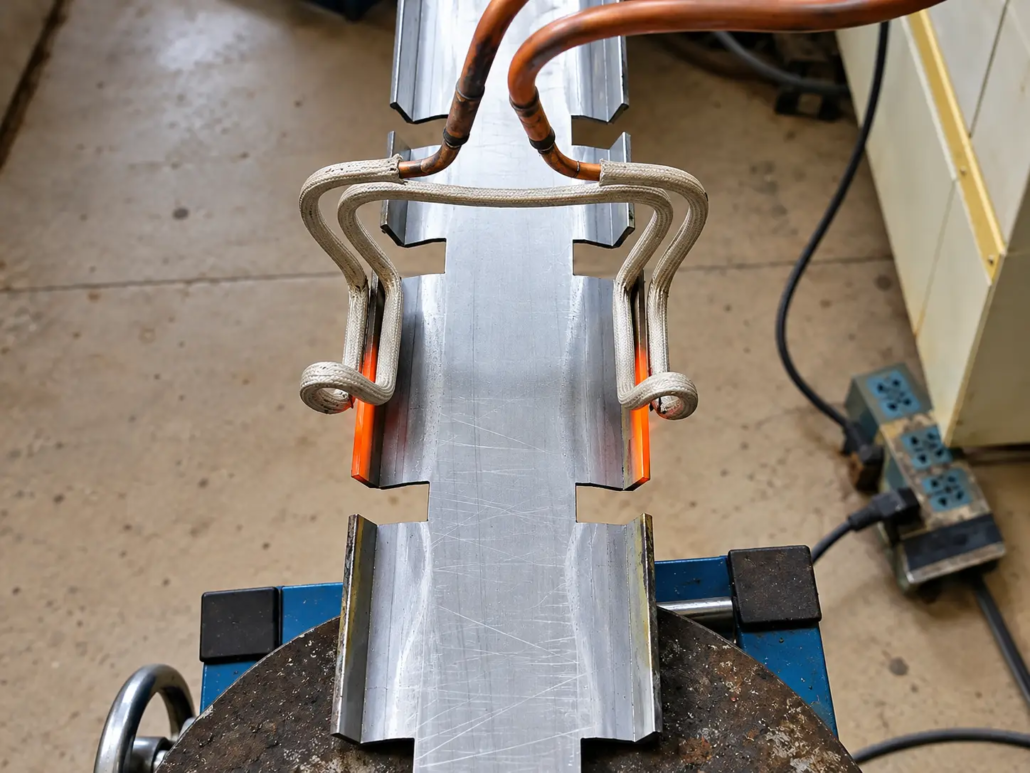
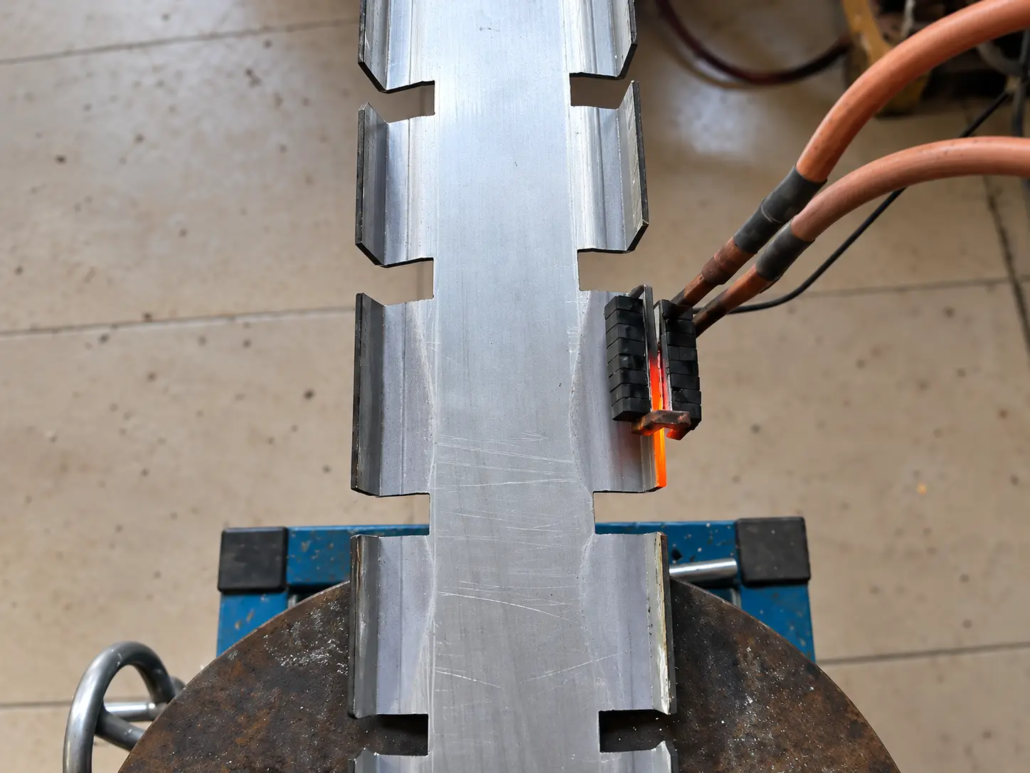
The video shows a channel-shaped metal support profile with rectangular notches along both edges. Two inductors heat the longitudinal edge regions as the profile moves through the equipment.
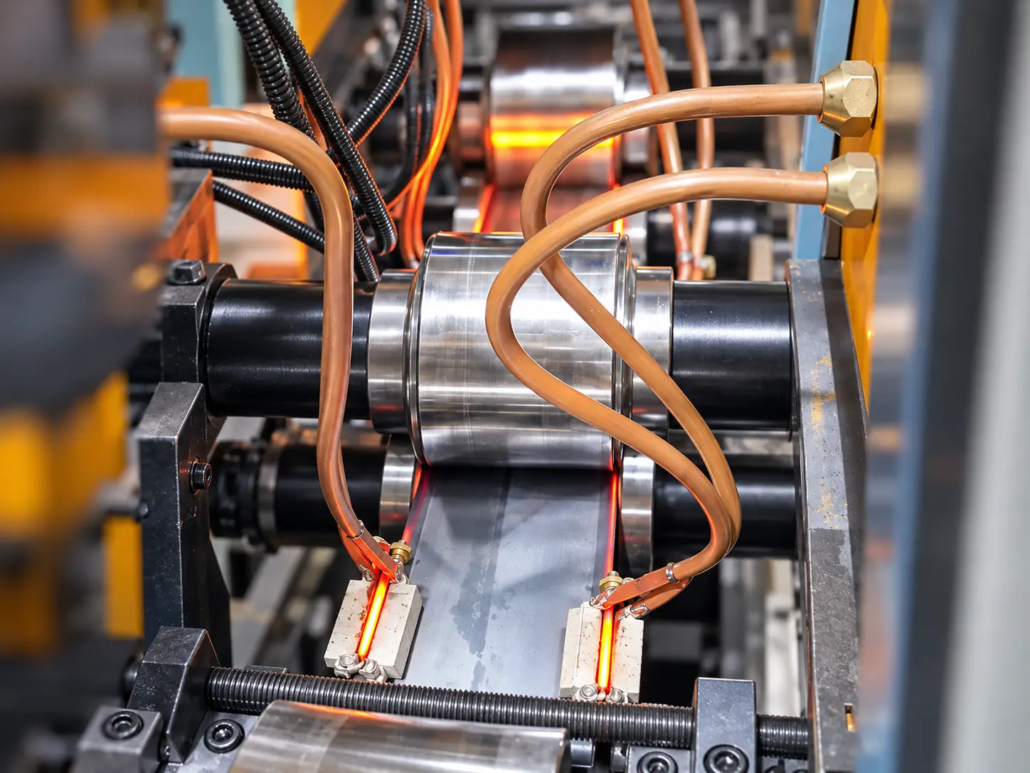
The rolling mechanism supports and guides the workpiece while applying the mechanical force needed for edge forming. The central section remains outside the primary heating areas.
Demonstrated Equipment and Process
| Przedmiot | Opis |
|---|---|
| obrabiany element | Notched metal support profile |
| Powierzchnia grzewcza | Both longitudinal edges |
| Metoda ogrzewania | Miejscowe ogrzewanie indukcyjne |
| Inductor Arrangement | Dual-side inductors |
| Forming Method | Continuous edge rolling |
| Ruch przedmiotu obrabianego | Roller-assisted feeding |
| Equipment Scope | Integrated heating and rolling line |
The footage shows the heating arrangement and rolling equipment. It does not establish the operating temperature, prędkość linii, zdolność produkcyjna lub wymiary gotowych krawędzi.
Ⅱ. Metalowe profile nośne i zastosowania do walcowania krawędzi
Linia przeznaczona do profili metalowych, których krawędzie wymagają wcześniejszego miejscowego podgrzania odkształcenie toczne.
Zaprezentowany detal ma przekrój cełowy z regularnie rozmieszczonymi nacięciami krawędziowymi. W przeciwieństwie do ciągłego paska, jego przerwane krawędzie powodują zmianę geometrii metalu w cewkach indukcyjnych w miarę przesuwania się profilu.
Ma to wpływ na konstrukcję zarówno urządzeń grzewczych, jak i walcowniczych. Nacięcia mogą zmieniać lokalne sprzężenie elektromagnetyczne, podczas gdy narzędzia do walcowania muszą kompensować przerwy bez utraty wymaganego wyrównania profilu.
Ten sam proces można dostosować do innych odpowiednich kanałów wsparcia i profilowane profile metalowe, w tym projekty z krawędziami ciągłymi i karbowanymi.
Głównymi czynnikami wyboru jest materiał, przekrój poprzeczny, geometria krawędzi, wymagane odkształcenie i prędkość produkcji. Rysunek wykończonej krawędzi jest szczególnie przydatny, ponieważ określa konstrukcję narzędzia do walcowania i pomaga ustalić wymagania dotyczące ogrzewania.
Ⅲ. Dwustronne ogrzewanie indukcyjne i walcowanie ciągłe
Etap nagrzewania indukcyjnego doprowadza określone obszary krawędziowe do odpowiednich warunków formowania, zanim ulegną odkształceniu.
Do materiałów i operacji formowania, które wymagają podwyższonych temperatur, Lokalne ogrzewanie może zmniejszyć opór formowania bez konieczności osiągnięcia tej samej temperatury przez cały profil.
Projekt cewki indukcyjnej dla krawędzi profili
Dwie cewki indukcyjne są umieszczone wzdłuż ruchomego profilu, z przewodnikami grzejnymi umieszczonymi w pobliżu obrabianych krawędzi.
Geometria cewki i prześwit są ważne, particularly when the workpiece has notches. As a notch passes the heating position, the local metal geometry changes, which can affect electromagnetic coupling and heat distribution.
The inductor design must account for these interruptions while maintaining sufficient clearance for continuous feeding.
Heating both edges simultaneously does not guarantee identical temperature distributions. Moc, częstotliwość, conductor geometry and workpiece movement must be considered together to establish the required heating conditions.
Matching Heating to Rolling Speed
In continuous operation, line speed affects the time each section of the profile spends within the effective heating region.
If feeding speed changes without a corresponding process adjustment, the heat input per unit length will also change.
Odległość pomiędzy cewkami indukcyjnymi a rolkami formującymi to kolejna kwestia praktyczna. Krawędzie zaczynają tracić ciepło po opuszczeniu strefy grzewczej, dlatego stanowiska walcowania należy rozmieścić z uwzględnieniem wymagań dotyczących temperatury formowania.
Prowadzenie walcowania i przedmiotu obrabianego
Rolki formujące wywierają nacisk, aby uzyskać określony kształt krawędzi. Profile rolkowe, prześwity i wyrównanie stacji określają sposób deformacji materiału.
Rolki prowadzące utrzymują położenie ruchomego profilu w sekcji grzewczej i walcowniczej. Jest to szczególnie ważne, gdy zmiany położenia bocznego mogą zmienić luz pomiędzy krawędziami i cewkami indukcyjnymi.
Do profili karbowanych, układ toczny musi również uwzględniać przerwaną geometrię krawędzi.
The heating conditions and mechanical forming sequence are established for the same material and finished profile specification.
Ⅳ. Production Line Configuration and Custom Tooling
We provide integrated induction heating and rolling equipment rather than a standalone edge heater.
The demonstrated arrangement combines dual-side heating with a roller-based processing system. Other machine layouts are developed from the profile dimensions, required edge deformation and production conditions.
Main Equipment Components
| Komponent | Funkcjonować |
|---|---|
| Zasilacz indukcyjny | Supplies heating power matched to the material and process |
| Dual-Side Inductors | Apply localized heat to the specified profile edges |
| Feeding and Guiding System | Obsługuje, positions and advances the workpiece |
| Rolling Stations | Produce the required edge geometry through mechanical deformation |
| Kontrola procesu | Coordinates heating output and line operation |
| Automatyzacja | Załadunek, tam, gdzie jest to wymagane, sekwencje obsługi i działania |
Niestandardowe cewki indukcyjne i narzędzia do walcowania
Cewki są projektowane na rzeczywistą szerokość profilu, wymiary krawędzi i układ nacięć. Ich kształt i położenie montażowe muszą zapewniać dostęp do obszarów grzewczych bez zakłócania ruchu przedmiotu obrabianego.
Narzędzia do walcowania są projektowane z wymaganej gotowej sekcji. Geometria rolki, prześwity i rozmieszczenie stanowisk są ustalane w zależności od materiału i operacji formowania.
Do profili z powtarzającymi się nacięciami, oba zestawy narzędzi muszą uwzględniać zmieniającą się geometrię krawędzi w trakcie cyklu przetwarzania.
Zasilanie i kontrola linii
Nasze urządzenia do ogrzewania indukcyjnego są sterowane cyfrowo zasilanie opcje.
The required power and operating frequency are selected with the inductor design, taking account of the workpiece material, heated area and processing speed.
Heating output and feeding speed can be coordinated through the line control system. Temperature feedback and additional automation functions can be incorporated where the process requires them.
The machine layout also accounts for access to the inductors and rolling tools, workpiece handling and maintenance.
For a new profile or forming operation, process trials may be needed to establish suitable heating and rolling conditions. Finished dimensions and forming quality should then be checked against the specified requirements.
V.. Request a Customized Induction-Assisted Roll Forming Line
Dostarczamy kompletne rozwiązania w zakresie nagrzewania indukcyjnego i walcowania metalowych profili nośnych wymagających miejscowego nagrzewania krawędzi i formowania ciągłego.
Aby ocenić Twoją aplikację, proszę o przesłanie:
•Rysunki lub fotografie detali
•Materiał lub gatunek stali
•Główne wymiary i geometria krawędzi
•Wymagany kształt gotowej krawędzi
•Wielkość produkcji lub docelowa prędkość linii
Jeśli jest dostępny, zawierać rysunki lub fotografie przedstawiające profil przed i po walcowaniu.
Z tą informacją, możemy przejrzeć układ ogrzewania indukcyjnego, oprzyrządowanie toczne, prowadzenie przedmiotu obrabianego i konfiguracja linii produkcyjnej, następnie przygotuj propozycję techniczną swojego projektu.
Poproś o indywidualną propozycję linii produkcyjnej
Prześlij swoje rysunki profilowe, a my sprawdzimy rozwiązanie ogrzewania indukcyjnego, oprzyrządowanie toczne, prowadzenie przedmiotu obrabianego i konfiguracja linii, następnie przygotuj propozycję techniczną swojego projektu.