倾斜立式滑道 CNC 淬火机
一、为什么大型滚道淬火需要不同的机器
与轴或齿轮不同, 回转轴承将大直径与相对狭窄的滚道相结合. 感应淬火期间, 工件必须平稳旋转,同时感应线圈沿整个滚道保持一致的间隙. 任何支持不稳定的情况, 旋转, 或者线圈位置会导致加热不均匀和硬化不一致.
机器是围绕这些工艺要求而设计的,而不是简单地增加机器尺寸. 每个主要部件, 从倾斜框架到滚轮支撑和跟踪系统, 旨在提高整个扫描周期的过程稳定性.
二、为什么采用70°倾斜结构?
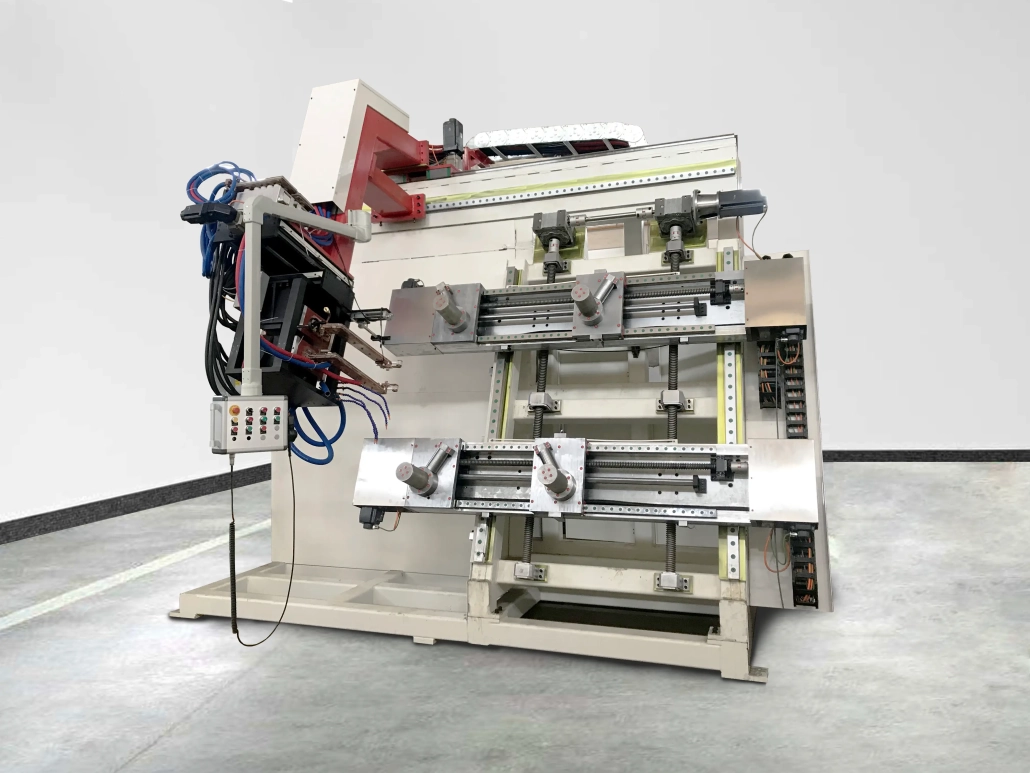
工件倾斜约 70° 放置,而不是水平放置.
这种布局允许重力使滚道牢固地固定在支撑滚轮上, 提高旋转过程中的径向定位精度. 倾斜布置还为感应线圈和淬火系统提供了更好的通道,同时允许冷却液在喷射后更有效地排出.
适用于大型回转支承, 这种配置有助于保持稳定的加工条件,而不需要过大的夹紧力.
三、机器工作原理
- 轴承加载到双梁四滚柱支撑系统上.
- 上下横梁根据工件直径自动调节.
- 伺服驱动滚子以编程速度旋转轴承.
- 浮动感应头在径向和轴向上自动跟随滚道.
- 扫描过程中连续进行感应加热和喷淋淬火.
- 记录工艺参数以供未来生产批次使用.
四、主要设计特点
1.双梁四辊支撑
大型轴承在整个硬化周期中需要稳定的支撑. 该机器使用安装在同步上、下横梁上的四个支撑滚轮,以在旋转过程中保持工件居中.
可调滚子布置允许在不改变基本支撑结构的情况下适应不同的轴承直径.
2.双感应加热头
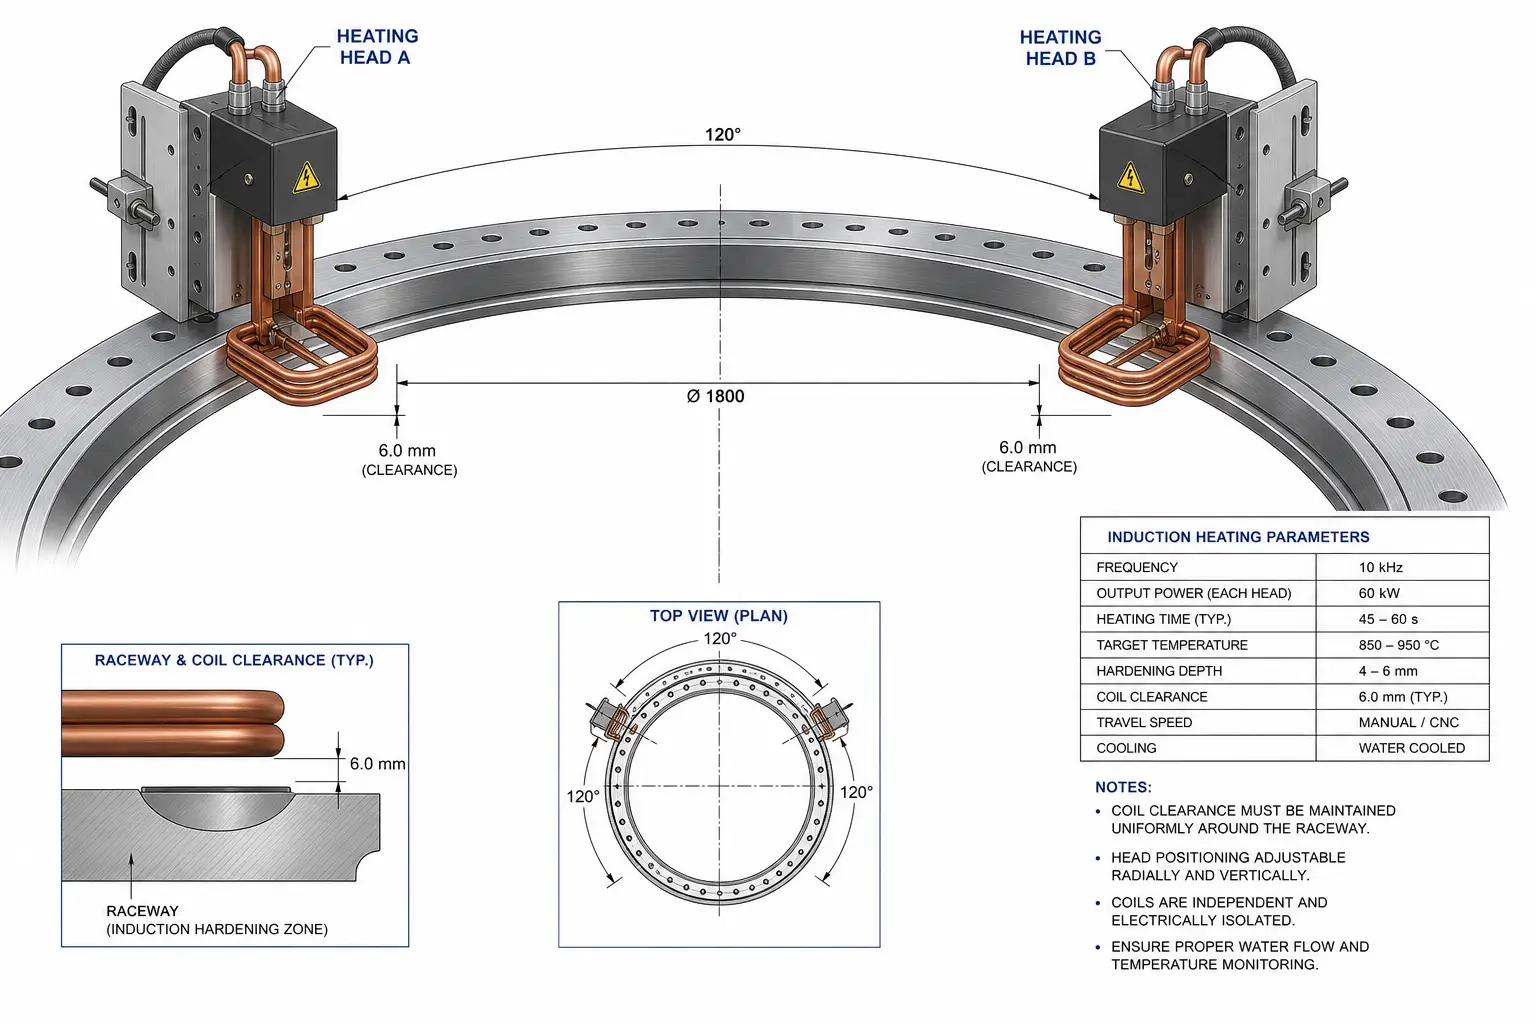
该机器可配备两个同时或交替操作的感应加热头.
同时操作有助于缩短周期时间, 而交替操作为不同的滚道配置和生产计划提供了更大的灵活性.
3.自动跑道跟踪
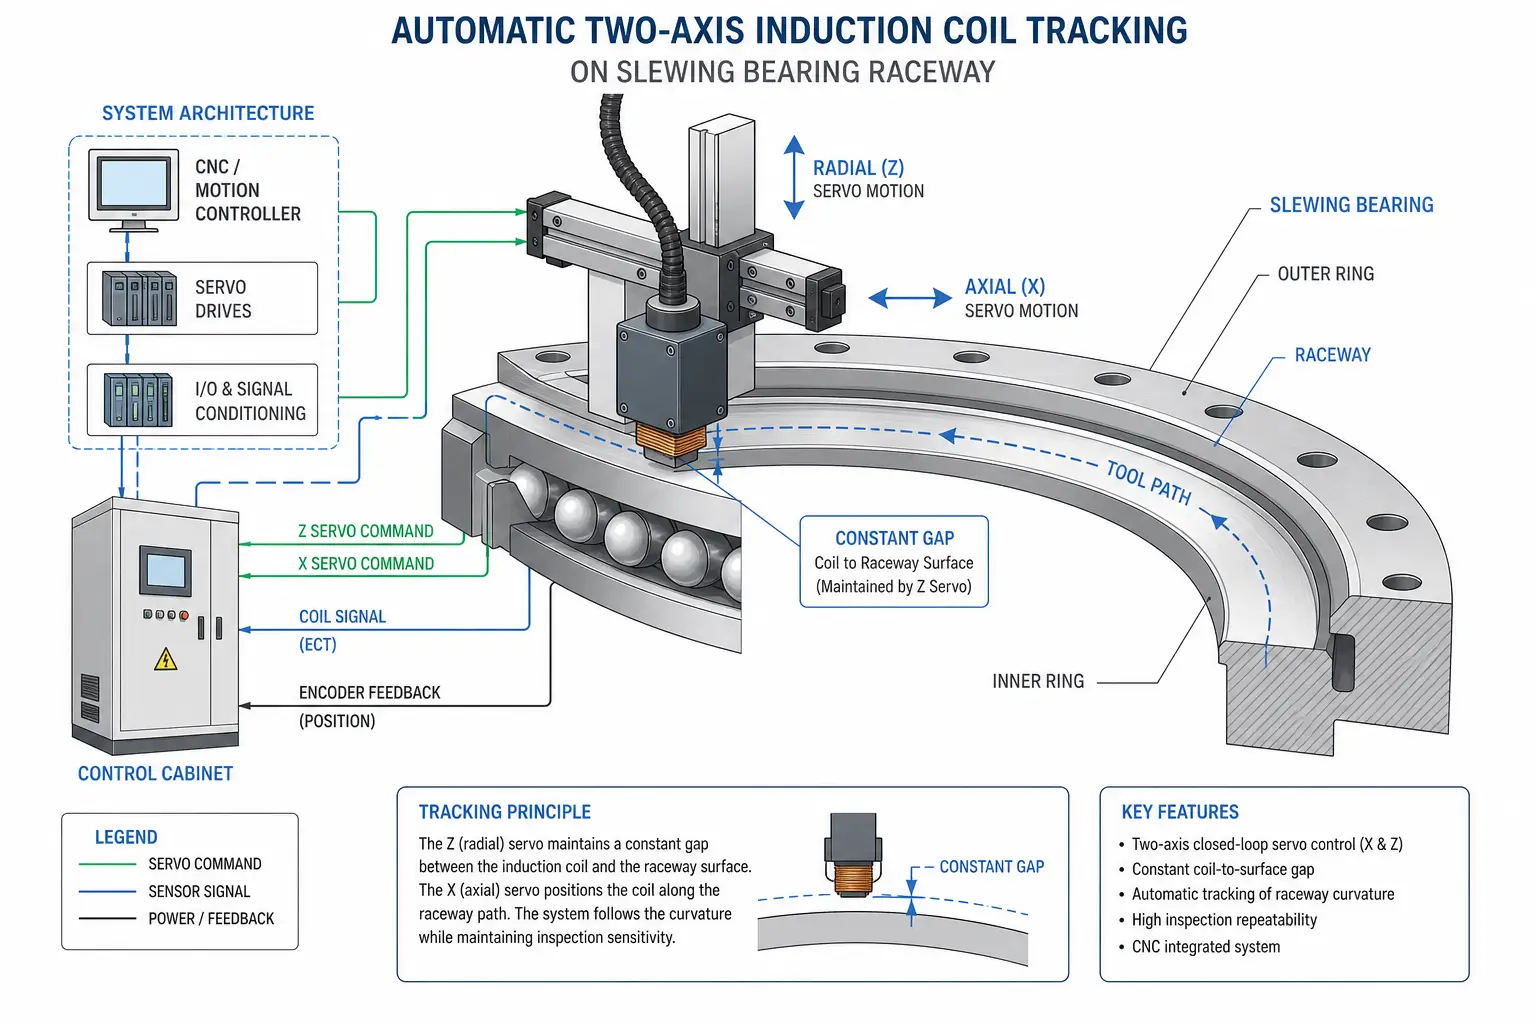
感应线圈安装在与伺服控制十字滑块相结合的浮动机构上.
扫描期间, 系统自动补偿微小的尺寸变化, 保持线圈与工件距离一致并提高加热均匀性.
4.数控运动控制
机器运动通过西门子 840DSL CNC 系统进行协调.
工件旋转, 感应头部运动, 扫描速度, 和定位通过单一控制平台进行管理. 流程优化后, 可以存储和调用生产参数以进行重复制造.
5.灵活的冷却连接
冷却回路使用带有快速连接配件的外部管道, 简化维护并减少日常维修或感应线圈更换期间的停机时间.
五、保持工艺稳定
稳定的感应淬火不仅仅取决于精确的定位. 机器在整个生产周期中持续监控操作条件.
编码器检查工件旋转以确保保持编程速度. 如果旋转意外减慢, 自动停止加热,防止局部过热.
专用保护电路监控感应线圈和工件之间的接触情况. 如果发生意外碰撞, 立即断开电源以保护线圈和组件.
电压和电流也受到连续监控. 任何异常的电气状况都会触发警报并安全地中断硬化过程.
六、过程监控和质量控制
可选的过程监控软件记录关键生产数据, 包括电源, 电压, 电流, 频率, 加热温度, 冷却水条件, 和淬火液状态.
合格零件的参考工艺曲线可以存储在系统内,并与未来的生产运行进行比较. 这有助于操作员快速识别过程偏差,同时提高生产一致性和产品可追溯性.
七、典型应用
该机适用于各种大型环形构件的感应淬火, 包括:
- 挖掘机用回转轴承
- 风力涡轮机偏航和变桨轴承
- 起重机回转轴承
- 港口机械轴承
- 重型建筑设备轴承
- 大型工业转盘轴承
八、常见问题解答
1.这台机器可以加工什么尺寸的回转支承?
标准配置支持 Ø1000 mm 至 Ø3000 mm 的滚道直径. 可为较大工件提供定制解决方案.
2.滚道淬火为什么采用倾斜立式结构?
倾斜结构提高了工件支撑稳定性,并为滚道扫描期间的感应加热和淬火提供了更好的通道.
3.机器可以自动跟踪滚道位置吗?
可以. 伺服控制跟踪系统调整感应头的径向和轴向位置,以保持稳定的加热间隙.
4.机器可以根据不同的生产要求定制吗?
可以. 机器配置可根据轴承尺寸进行调整, 淬火深度要求, 生产能力, 和自动化水平.