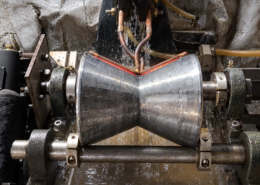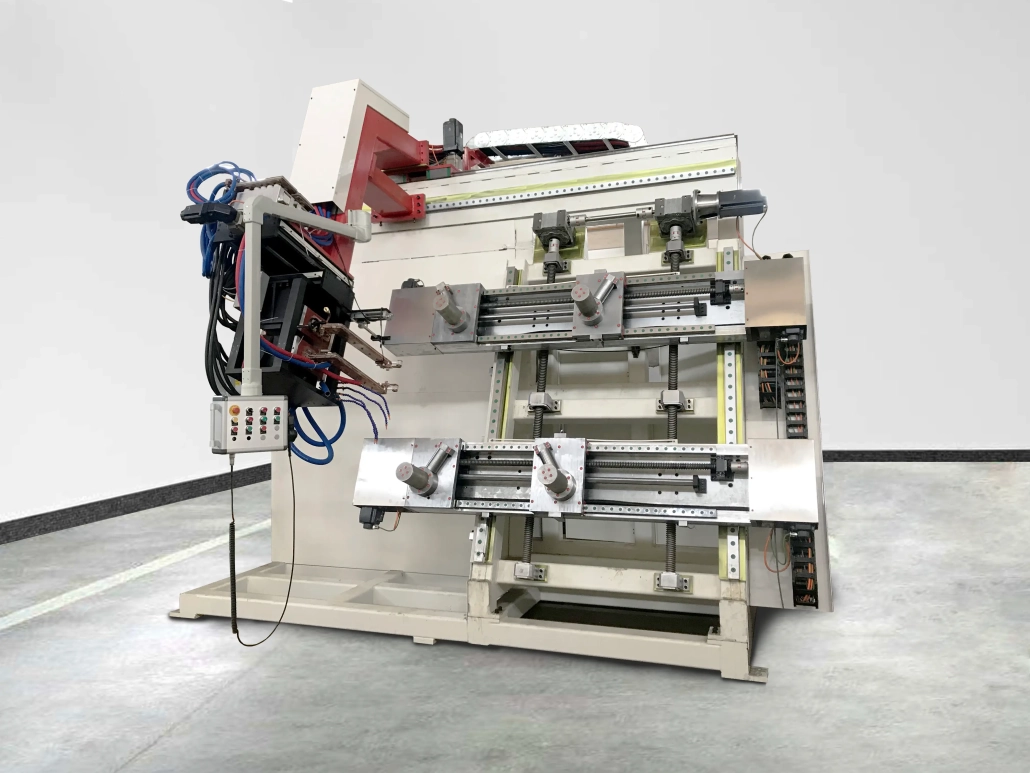
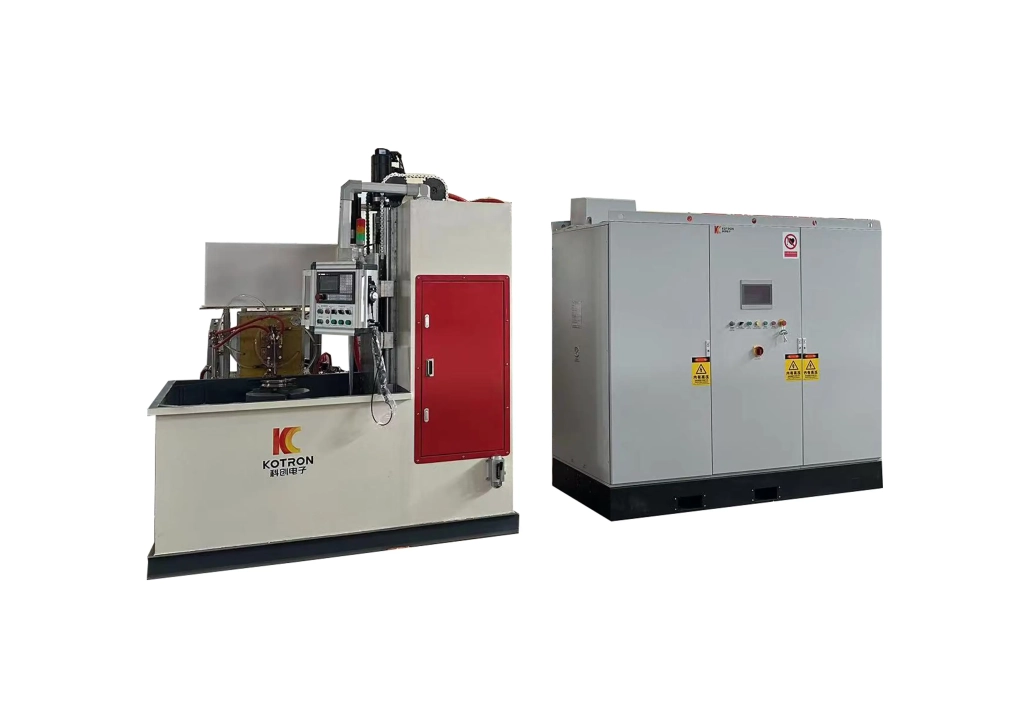
Máquina de Temple CNC con Canal Vertical Inclinado
I.Por qué el endurecimiento de pistas de rodadura grandes requiere una máquina diferente
A diferencia de ejes o engranajes, Los rodamientos giratorios combinan un gran diámetro con pistas de rodadura relativamente estrechas.. Durante el endurecimiento por inducción, La pieza de trabajo debe girar suavemente mientras la bobina de inducción mantiene un espacio constante a lo largo de toda la pista.. Cualquier inestabilidad en el apoyo., rotación, o la posición de la bobina puede provocar un calentamiento desigual y un endurecimiento inconsistente.
La máquina está diseñada en torno a estos requisitos de proceso en lugar de simplemente aumentar el tamaño de la máquina.. Cada componente importante, desde el marco inclinado hasta el soporte de rodillos y el sistema de seguimiento, está destinado a mejorar la estabilidad del proceso durante todo el ciclo de escaneo.
II.¿Por qué utilizar una estructura inclinada a 70°??
La pieza de trabajo se coloca con una inclinación de aproximadamente 70° en lugar de colocarse horizontalmente..
Este diseño permite que la gravedad mantenga la pista firmemente asentada contra los rodillos de soporte., mejorando la precisión del posicionamiento radial durante la rotación. La disposición inclinada también proporciona un mejor acceso para la bobina de inducción y el sistema de enfriamiento, al tiempo que permite que el líquido de enfriamiento se drene de manera más eficiente después de la pulverización..
Para rodamientos de gran tamaño, esta configuración ayuda a mantener condiciones de procesamiento estables sin requerir una fuerza de sujeción excesiva.
III.Cómo funciona la máquina
- El rodamiento se carga sobre el sistema de soporte de cuatro rodillos de doble viga..
- Las vigas superior e inferior se ajustan automáticamente al diámetro de la pieza de trabajo..
- Los rodillos servoaccionados giran el rodamiento a la velocidad programada..
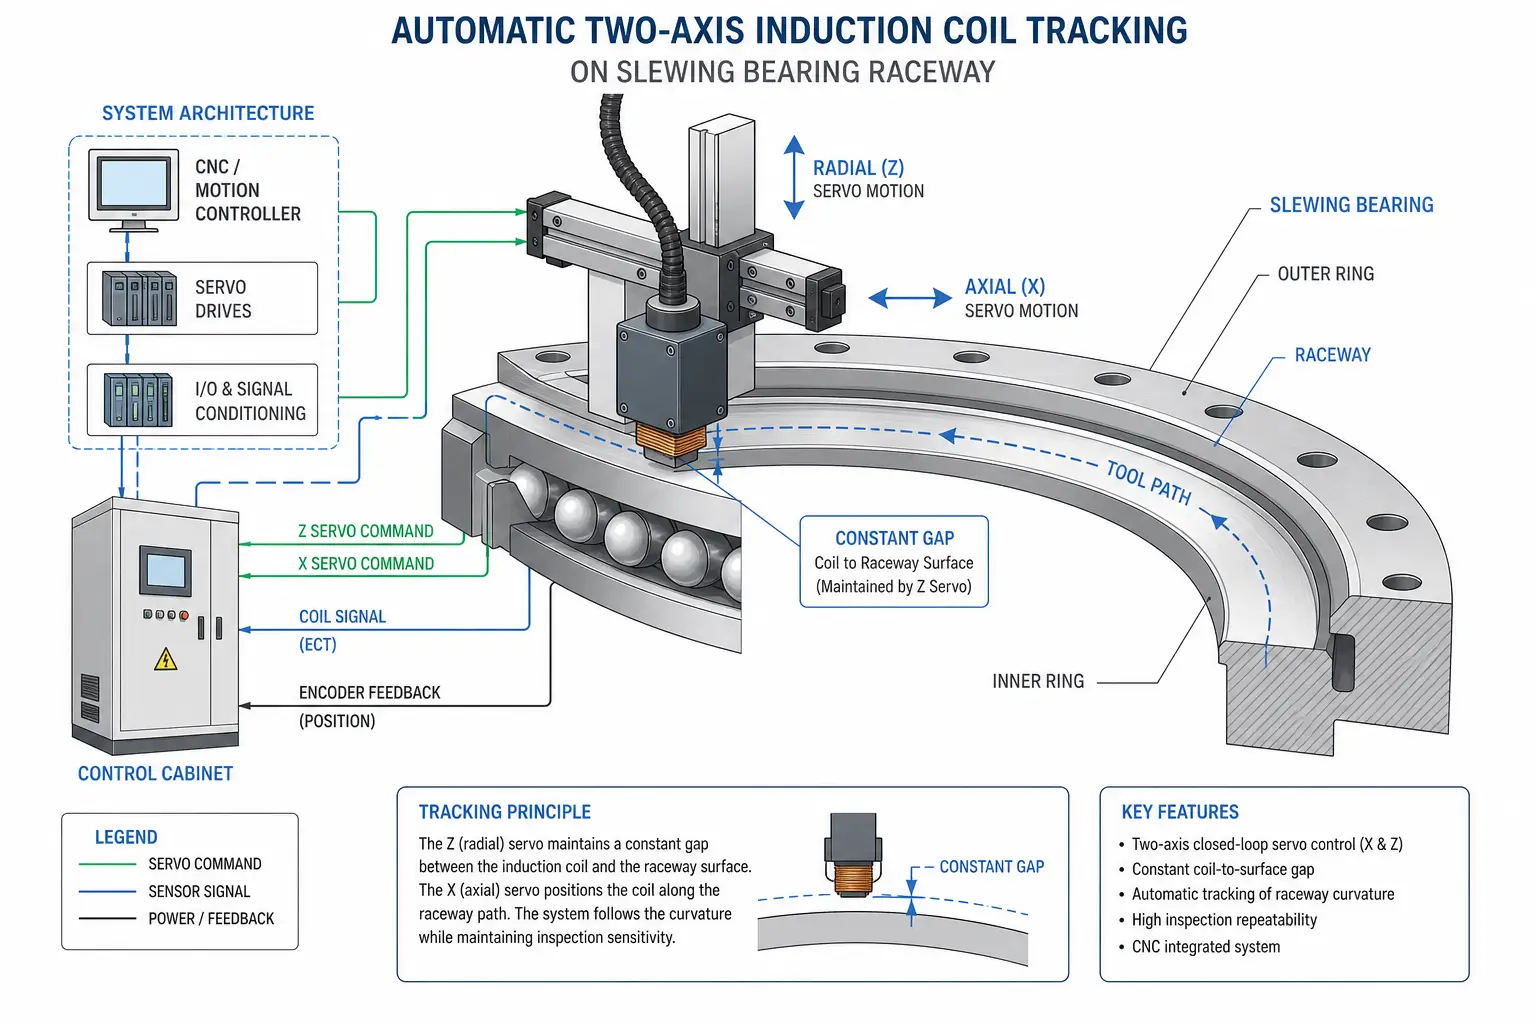
- El cabezal de inducción flotante sigue automáticamente la pista de rodadura tanto en dirección radial como axial..
- El calentamiento por inducción y el enfriamiento por pulverización se realizan continuamente durante el escaneo..
- Los parámetros del proceso se registran para futuros lotes de producción..
IV.Características clave del diseño
1.Soporte de cuatro rodillos de doble haz
Los rodamientos grandes requieren un soporte estable durante todo el ciclo de endurecimiento.. La máquina utiliza cuatro rodillos de soporte montados en vigas superior e inferior sincronizadas para mantener la pieza de trabajo centrada durante la rotación..
La disposición de rodillos ajustable permite acomodar diferentes diámetros de rodamientos sin cambiar la estructura de soporte básica..
2.Cabezales de calentamiento por inducción duales
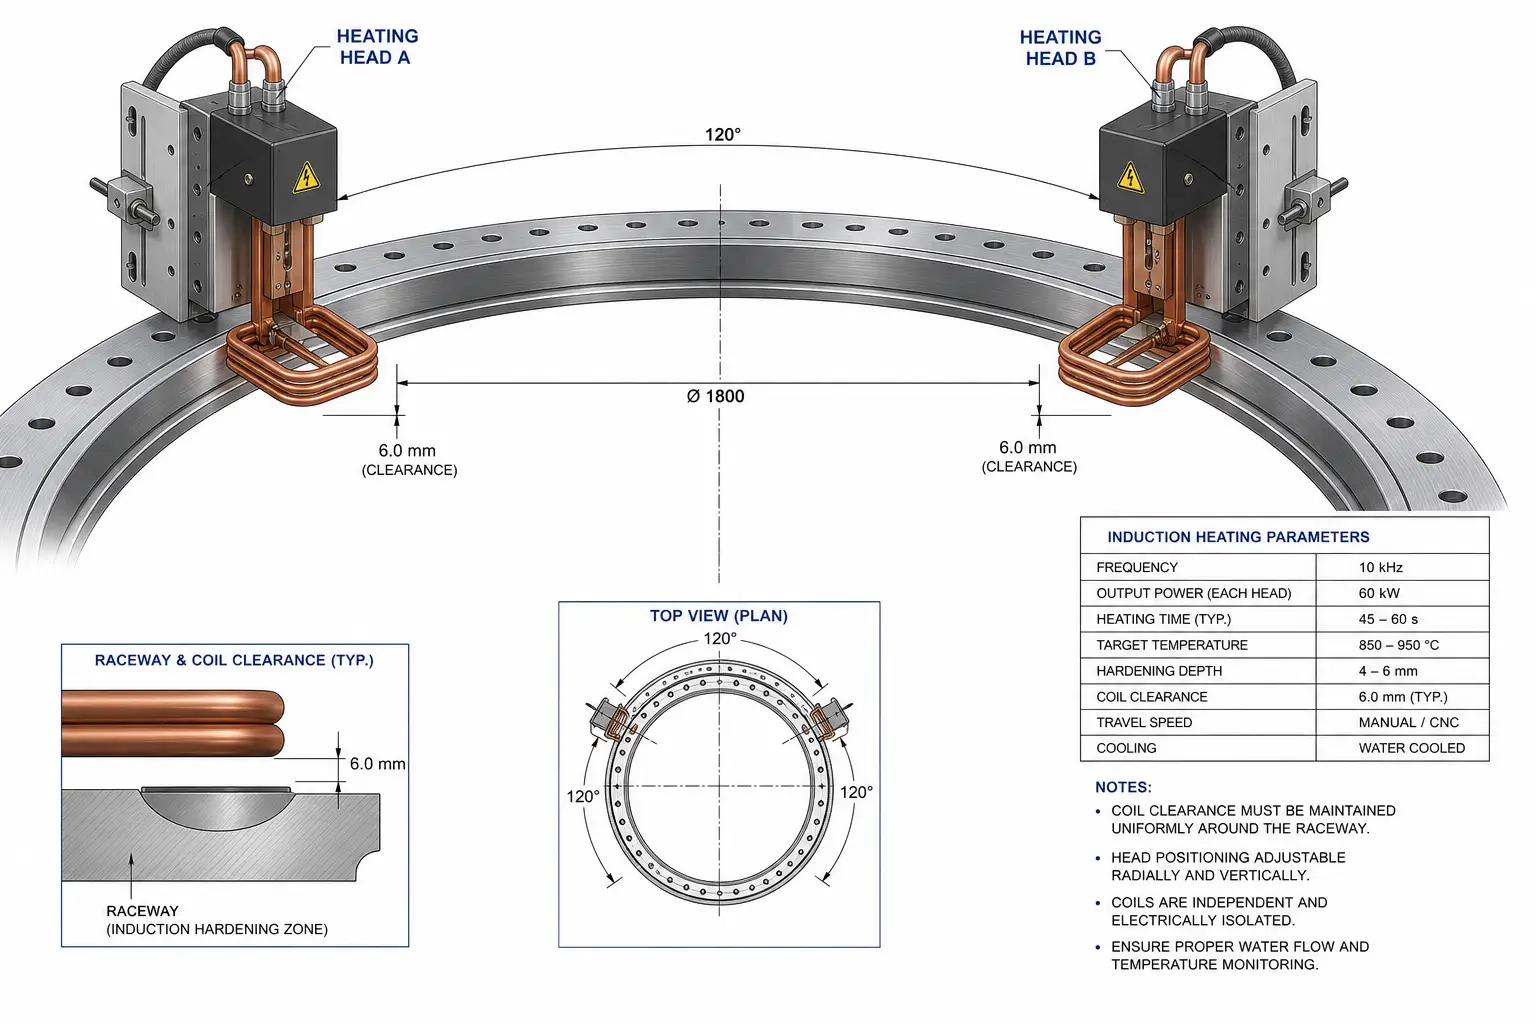
La máquina puede equiparse con dos cabezales de calentamiento por inducción que funcionan simultáneamente o alternativamente..
La operación simultánea ayuda a reducir el tiempo del ciclo, mientras que la operación alternativa proporciona una mayor flexibilidad para diferentes configuraciones de pistas y programas de producción..
3.Seguimiento automático de pistas de rodadura
La bobina de inducción está montada sobre un mecanismo flotante combinado con correderas transversales servocontroladas..
Durante el escaneo, el sistema compensa automáticamente pequeñas variaciones dimensionales, mantener una distancia constante entre la bobina y la pieza de trabajo y mejorar la uniformidad del calentamiento.
4.Control de movimiento CNC
El movimiento de la máquina se coordina a través del sistema CNC Siemens 840DSL..
Rotación de la pieza de trabajo, movimiento de cabeza por inducción, la velocidad de escaneo, y posicionamiento se gestionan desde una única plataforma de control. Una vez optimizado el proceso, Los parámetros de producción se pueden almacenar y recuperar para repetir la fabricación..
5.Conexiones de refrigeración flexibles
El circuito de refrigeración utiliza tuberías externas con accesorios de conexión rápida., simplificar el mantenimiento y reducir el tiempo de inactividad durante el servicio de rutina o el reemplazo de la bobina de inducción.
V.Mantener el proceso estable
El endurecimiento por inducción estable depende de algo más que un posicionamiento preciso. La máquina monitorea continuamente las condiciones de operación durante todo el ciclo de producción..
Un codificador verifica la rotación de la pieza de trabajo para garantizar que se mantenga la velocidad programada.. Si la rotación se ralentiza inesperadamente, La calefacción se detiene automáticamente para evitar el sobrecalentamiento local..
Un circuito de protección dedicado monitorea el contacto entre la bobina de inducción y la pieza de trabajo.. Si ocurre una colisión accidental, La alimentación se desconecta inmediatamente para proteger tanto la bobina como el componente..
El voltaje y la corriente también se controlan continuamente. Cualquier condición eléctrica anormal activa una alarma e interrumpe de manera segura el proceso de endurecimiento..
VI.Seguimiento de procesos y control de calidad
El software opcional de monitoreo de procesos registra datos clave de producción., incluido el poder, voltaje, la corriente, frecuencia, temperatura de calentamiento, condiciones del agua de enfriamiento, y estado del fluido de enfriamiento.
Las curvas de proceso de referencia de piezas calificadas se pueden almacenar dentro del sistema y compararlas con futuras ejecuciones de producción.. Esto ayuda a los operadores a identificar rápidamente las desviaciones del proceso mientras mejora la consistencia de la producción y la trazabilidad del producto..
VII.Aplicaciones típicas
La máquina es adecuada para el endurecimiento por inducción de varios componentes grandes con forma de anillo., incluyendo:
- Cojinetes de orientación para excavadoras
- Cojinetes de guiñada y cabeceo de turbinas eólicas
- Cojinetes de giro para grúa
- Rodamientos para maquinaria portuaria
- Rodamientos para equipos de construcción pesados
- Grandes rodamientos para plataformas giratorias industriales.
VIII.Preguntas frecuentes
1.¿Qué tamaño de rodamientos giratorios puede procesar esta máquina??
La configuración estándar admite diámetros de canalización desde Ø1000 mm hasta Ø3000 mm.. Hay soluciones personalizadas disponibles para piezas de trabajo más grandes.
2.¿Por qué se utiliza una estructura vertical inclinada para endurecer las pistas de rodadura??
La estructura inclinada mejora la estabilidad del soporte de la pieza de trabajo y proporciona un mejor acceso para el calentamiento por inducción y el enfriamiento durante el escaneo de las pistas de rodadura..
3.¿Puede la máquina rastrear automáticamente la posición de la pista de rodadura??
Sí. El sistema de seguimiento servocontrolado ajusta la posición del cabezal de inducción en direcciones radial y axial para mantener un espacio de calentamiento estable..
4.¿Se puede personalizar la máquina según los diferentes requisitos de producción??
Sí. La configuración de la máquina se puede adaptar según las dimensiones del rodamiento., requisitos de profundidad de endurecimiento, capacidad de producción, y nivel de automatización.