Maszyna do gaszenia CNC z nachylonym pionowym torowiskiem
I. Dlaczego hartowanie dużych bieżni wymaga innej maszyny
W przeciwieństwie do wałów i kół zębatych, łożyska obrotowe łączą dużą średnicę ze stosunkowo wąskimi bieżniami. Podczas hartowania indukcyjnego, przedmiot obrabiany musi obracać się płynnie, podczas gdy cewka indukcyjna utrzymuje stałą szczelinę na całej bieżni. Jakakolwiek niestabilność wsparcia, obrót, lub położenie cewki może prowadzić do nierównomiernego nagrzewania i niespójnego utwardzania.
Maszyna została zaprojektowana w oparciu o te wymagania procesowe, a nie po prostu zwiększała rozmiar maszyny. Każdy główny element, od pochyłej ramy po wspornik rolek i system prowadzenia, ma na celu poprawę stabilności procesu w całym cyklu skanowania.
II. Dlaczego warto używać konstrukcji nachylonej pod kątem 70°?
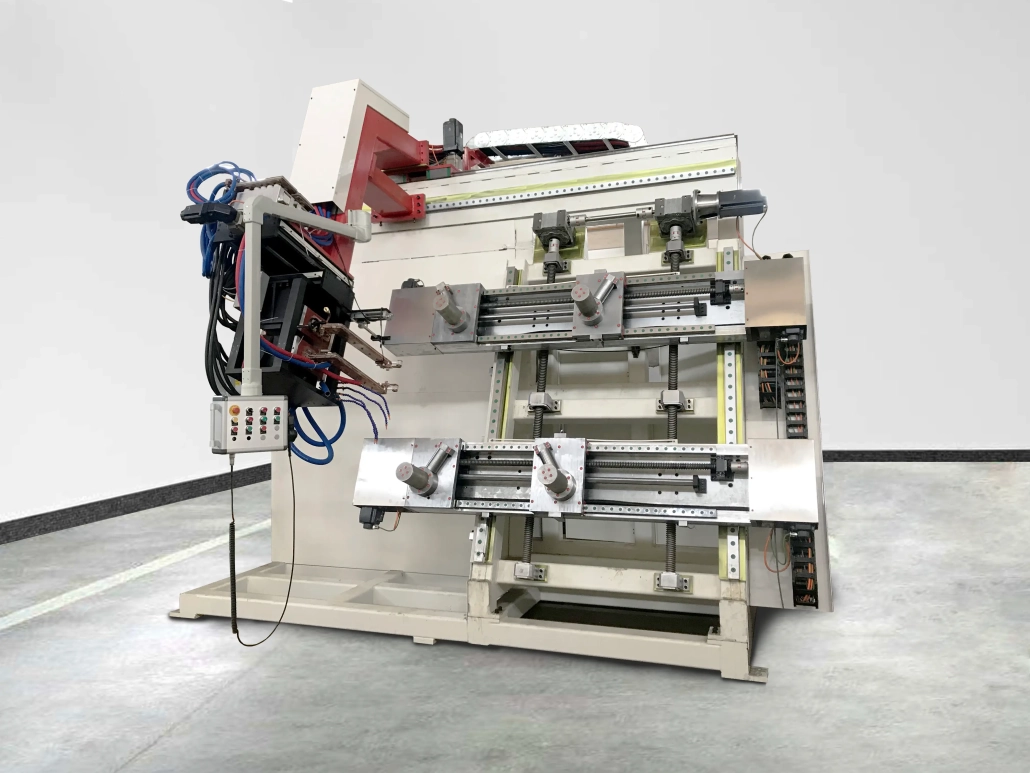
Przedmiot obrabiany jest ustawiany pod kątem około 70°, a nie poziomo.
Taki układ pozwala grawitacji utrzymać bieżnię mocno osadzoną na rolkach podporowych, poprawa dokładności pozycjonowania promieniowego podczas obrotu. Nachylony układ zapewnia również lepszy dostęp do cewki indukcyjnej i układu hartowania, umożliwiając jednocześnie skuteczniejsze odprowadzanie cieczy chłodzącej po natryskiwaniu.
Do dużych łożysk obrotowych, taka konfiguracja pomaga utrzymać stabilne warunki przetwarzania bez konieczności stosowania nadmiernej siły mocowania.
III.Jak działa maszyna
- Łożysko jest ładowane na dwubelkowy czterorolkowy układ nośny.
- Belka górna i dolna automatycznie dopasowują się do średnicy obrabianego przedmiotu.
- Rolki napędzane serwo obracają łożysko z zaprogramowaną prędkością.
- Pływająca głowica indukcyjna automatycznie podąża za bieżnią zarówno w kierunku promieniowym, jak i osiowym.
- Nagrzewanie indukcyjne i hartowanie natryskowe są wykonywane w sposób ciągły podczas skanowania.
- Parametry procesu są rejestrowane dla przyszłych partii produkcyjnych.
IV.Kluczowe cechy konstrukcyjne
1.Podwójny wspornik z czterema rolkami
Duże łożyska wymagają stabilnego podparcia przez cały cykl hartowania. W maszynie zastosowano cztery rolki podporowe zamontowane na zsynchronizowanych belkach górnej i dolnej, aby utrzymać obrabiany przedmiot w centrum podczas obrotu.
Regulowany układ rolek umożliwia dostosowanie łożysk do różnych średnic bez zmiany podstawowej konstrukcji nośnej.
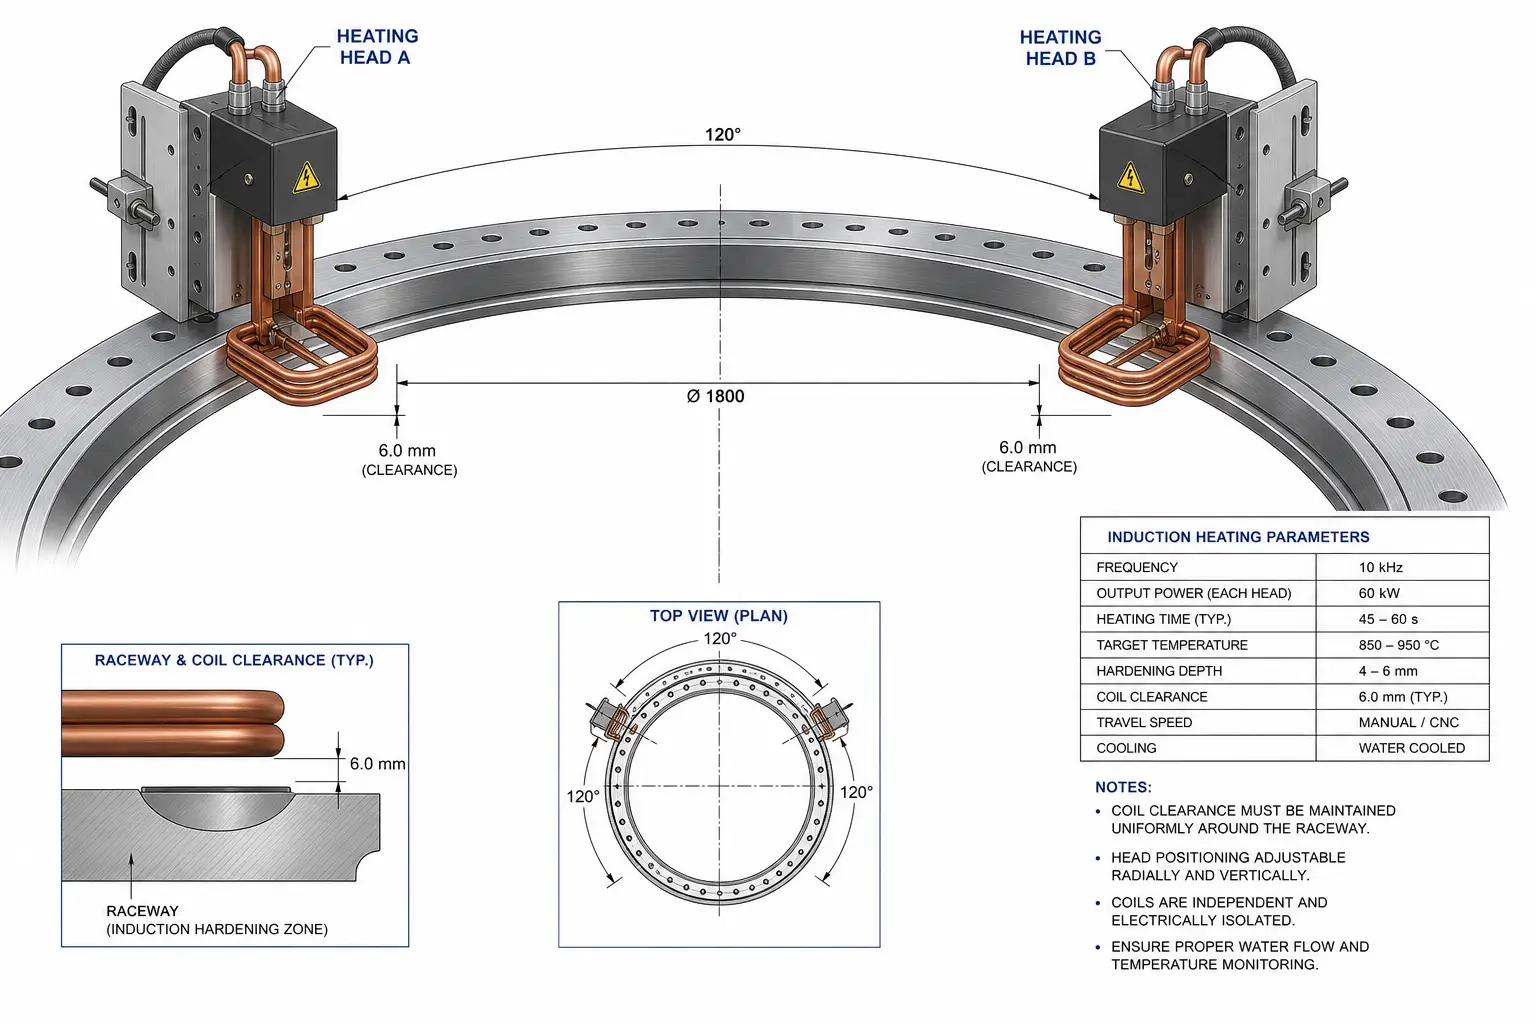
2.Podwójne indukcyjne głowice grzewcze
Maszyna może być wyposażona w dwie indukcyjne głowice grzewcze działające jednocześnie lub naprzemiennie.
Jednoczesna praca pomaga skrócić czas cyklu, podczas gdy działanie alternatywne zapewnia większą elastyczność w przypadku różnych konfiguracji bieżni i harmonogramów produkcji.
3.Automatyczne śledzenie trasy
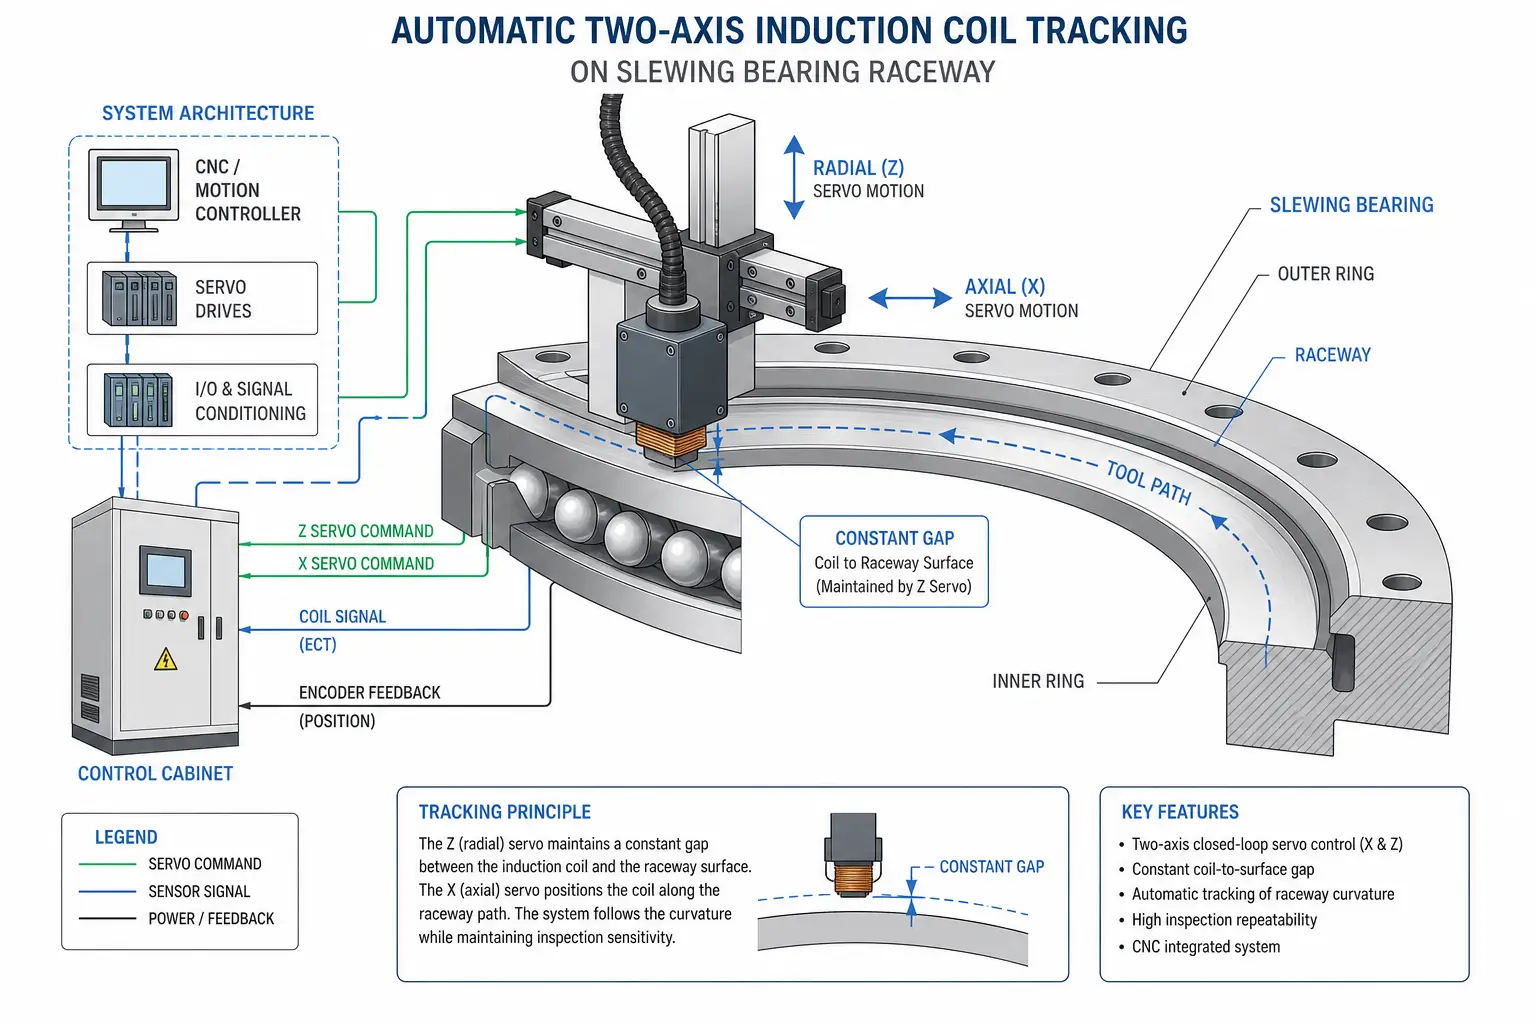
Cewka indukcyjna jest zamontowana na mechanizmie pływającym połączonym z suwakami poprzecznymi sterowanymi serwo.
Podczas skanowania, system automatycznie kompensuje niewielkie różnice wymiarowe, utrzymywanie stałej odległości cewki od przedmiotu obrabianego i poprawianie równomierności ogrzewania.
4.Sterowanie ruchem CNC
Ruch maszyny koordynowany jest poprzez system CNC Siemens 840DSL.
Obrót obrabianego przedmiotu, indukcyjny ruch głowicy, szybkość skanowania, i pozycjonowaniem zarządza się z jednej platformy sterowania. Po optymalizacji procesu, Parametry produkcyjne można przechowywać i przywoływać w celu powtórzenia produkcji.
5.Elastyczne połączenia chłodzące
W obwodzie chłodzącym zastosowano zewnętrzne przewody rurowe z szybkozłączami, upraszczając konserwację i skracając przestoje podczas rutynowego serwisowania lub wymiany cewki indukcyjnej.
V. Utrzymanie stabilności procesu
Stabilne hartowanie indukcyjne zależy od czegoś więcej niż tylko dokładnego pozycjonowania. Maszyna stale monitoruje warunki pracy w całym cyklu produkcyjnym.
Enkoder sprawdza obrót przedmiotu obrabianego, aby zapewnić utrzymanie zaprogramowanej prędkości. Jeśli obrót nieoczekiwanie zwalnia, Ogrzewanie zatrzymuje się automatycznie, aby zapobiec lokalnemu przegrzaniu.
Dedykowany obwód ochronny monitoruje kontakt cewki indukcyjnej z przedmiotem obrabianym. Jeśli dojdzie do przypadkowej kolizji, zasilanie jest natychmiast odłączane, aby chronić zarówno cewkę, jak i komponent.
Napięcie i prąd są również stale monitorowane. Każdy nieprawidłowy stan elektryczny uruchamia alarm i bezpiecznie przerywa proces hartowania.
VI.Monitorowanie procesu i kontrola jakości
Opcjonalne oprogramowanie do monitorowania procesu rejestruje kluczowe dane produkcyjne, łącznie z mocą, napięcie, aktualne, częstotliwość, temperatura ogrzewania, warunki chłodzenia, i stan płynu chłodzącego.
Krzywe procesu referencyjnego z kwalifikowanych części można przechowywać w systemie i porównywać z przyszłymi seriami produkcyjnymi. Pomaga to operatorom szybko identyfikować odchylenia w procesie, poprawiając jednocześnie spójność produkcji i identyfikowalność produktu.
VII.Typowe zastosowania
Maszyna nadaje się do hartowania indukcyjnego różnych dużych elementów w kształcie pierścienia, w tym:
- Łożyska obrotu do koparek
- Łożyska odchylenia i nachylenia turbiny wiatrowej
- Łożyska obrotowe żurawia
- Łożyska maszyn portowych
- Łożyska do ciężkiego sprzętu budowlanego
- Duże przemysłowe łożyska gramofonowe
VIII.Często zadawane pytania
1.Jakiego rozmiaru łożyska obrotowe może przetwarzać ta maszyna?
Standardowa konfiguracja obsługuje średnice bieżni od Ø1000 mm do Ø3000 mm. W przypadku większych detali dostępne są rozwiązania niestandardowe.
2.Dlaczego do utwardzania bieżni wykorzystuje się nachyloną konstrukcję pionową??
Nachylona konstrukcja poprawia stabilność podparcia przedmiotu obrabianego i zapewnia lepszy dostęp do nagrzewania indukcyjnego i hartowania podczas skanowania bieżni.
3.Czy maszyna może automatycznie śledzić położenie bieżni??
Tak. Sterowany serwomechanizmem system śledzenia reguluje położenie głowicy indukcyjnej w kierunku promieniowym i osiowym, aby utrzymać stabilną szczelinę grzejną.
4.Czy maszynę można dostosować do różnych wymagań produkcyjnych?
Tak. Konfigurację maszyny można dostosować do wymiarów łożyska, wymagania dotyczące głębokości hartowania, zdolności produkcyjne, i poziom automatyzacji.