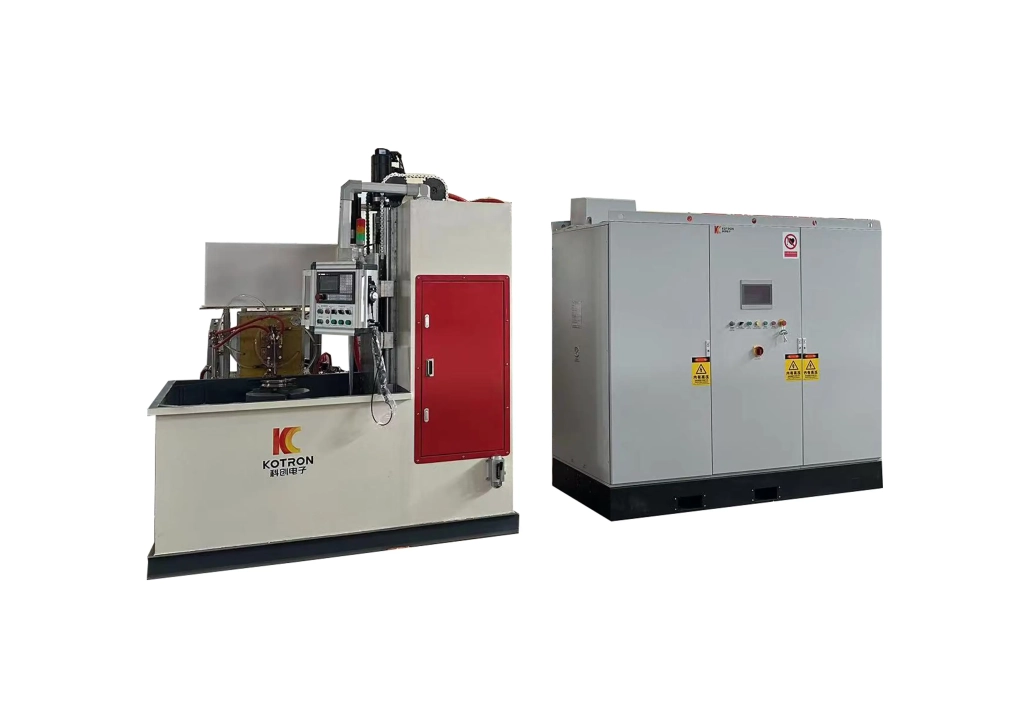
เครื่องดับ CNC รางแนวตั้งแบบเอียง
I. เหตุใดการแข็งตัวของร่องน้ำขนาดใหญ่จึงต้องใช้เครื่องจักรที่แตกต่างกัน
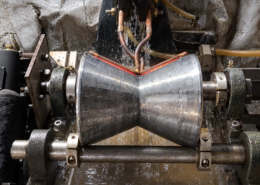
ไม่เหมือนเพลาหรือเกียร์, ตลับลูกปืนแบบแกว่งรวมเส้นผ่านศูนย์กลางขนาดใหญ่เข้ากับทางวิ่งที่ค่อนข้างแคบ. ในระหว่างการชุบแข็งแบบเหนี่ยวนำ, ชิ้นงานจะต้องหมุนได้อย่างราบรื่นในขณะที่คอยล์เหนี่ยวนำจะรักษาช่องว่างที่สม่ำเสมอตลอดรางน้ำ. ความไม่มั่นคงใด ๆ ในการสนับสนุน, การหมุน, หรือตำแหน่งคอยล์อาจทำให้ความร้อนไม่สม่ำเสมอและการแข็งตัวไม่สม่ำเสมอ.
เครื่องจักรได้รับการออกแบบตามข้อกำหนดของกระบวนการเหล่านี้ แทนที่จะเพียงเพิ่มขนาดเครื่องจักร. ทุกองค์ประกอบที่สำคัญ, ตั้งแต่โครงเอียงไปจนถึงส่วนรองรับลูกกลิ้งและระบบติดตาม, มีวัตถุประสงค์เพื่อปรับปรุงความเสถียรของกระบวนการตลอดรอบการสแกน.
II. เหตุใดจึงต้องใช้โครงสร้างเอียง 70°?
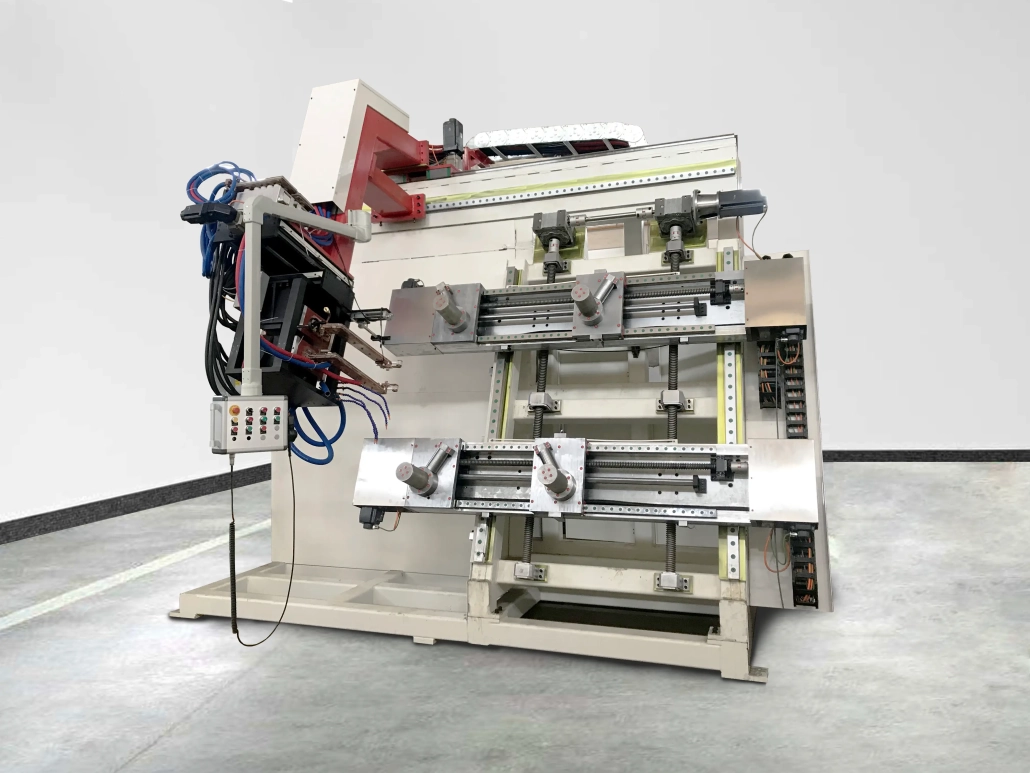
ชิ้นงานถูกวางในตำแหน่งเอียงประมาณ 70° แทนที่จะวางในแนวนอน.
เลย์เอาต์นี้ช่วยให้แรงโน้มถ่วงสามารถรักษาทางวิ่งให้อยู่กับลูกกลิ้งรองรับได้อย่างมั่นคง, ปรับปรุงความแม่นยำของตำแหน่งรัศมีระหว่างการหมุน. การจัดเรียงแบบเอียงยังช่วยให้เข้าถึงขดลวดเหนี่ยวนำและระบบดับได้ดีขึ้นในขณะที่ปล่อยให้ของเหลวหล่อเย็นระบายออกได้อย่างมีประสิทธิภาพมากขึ้นหลังจากการฉีดพ่น.
สำหรับตลับลูกปืนสวิงขนาดใหญ่, การกำหนดค่านี้ช่วยรักษาสภาวะการประมวลผลที่มั่นคงโดยไม่ต้องใช้แรงจับยึดมากเกินไป.
III. เครื่องจักรทำงานอย่างไร
- แบริ่งถูกโหลดลงบนระบบรองรับสี่ลูกกลิ้งแบบคานคู่.
- ลำแสงบนและล่างจะปรับตามเส้นผ่านศูนย์กลางของชิ้นงานโดยอัตโนมัติ.
- ลูกกลิ้งที่ขับเคลื่อนด้วยเซอร์โวจะหมุนแบริ่งตามความเร็วที่ตั้งโปรแกรมไว้.
- หัวเหนี่ยวนำแบบลอยจะเคลื่อนที่ตามร่องน้ำโดยอัตโนมัติทั้งในทิศทางแนวรัศมีและแนวแกน.
- การทำความร้อนแบบเหนี่ยวนำและการดับสเปรย์จะดำเนินการอย่างต่อเนื่องในระหว่างการสแกน.
- พารามิเตอร์กระบวนการจะถูกบันทึกไว้สำหรับชุดการผลิตในอนาคต.
IV. คุณสมบัติการออกแบบที่สำคัญ
1.รองรับสี่ลูกกลิ้งแบบ Dual-Beam
ตลับลูกปืนขนาดใหญ่ต้องการการรองรับที่มั่นคงตลอดวงจรการชุบแข็ง. เครื่องใช้ลูกกลิ้งรองรับสี่ตัวที่ติดตั้งอยู่บนคานด้านบนและด้านล่างที่ซิงโครไนซ์เพื่อให้ชิ้นงานอยู่ตรงกลางระหว่างการหมุน.
การจัดเรียงลูกกลิ้งแบบปรับได้ช่วยให้สามารถรองรับเส้นผ่านศูนย์กลางแบริ่งที่แตกต่างกันได้โดยไม่ต้องเปลี่ยนโครงสร้างรองรับพื้นฐาน.
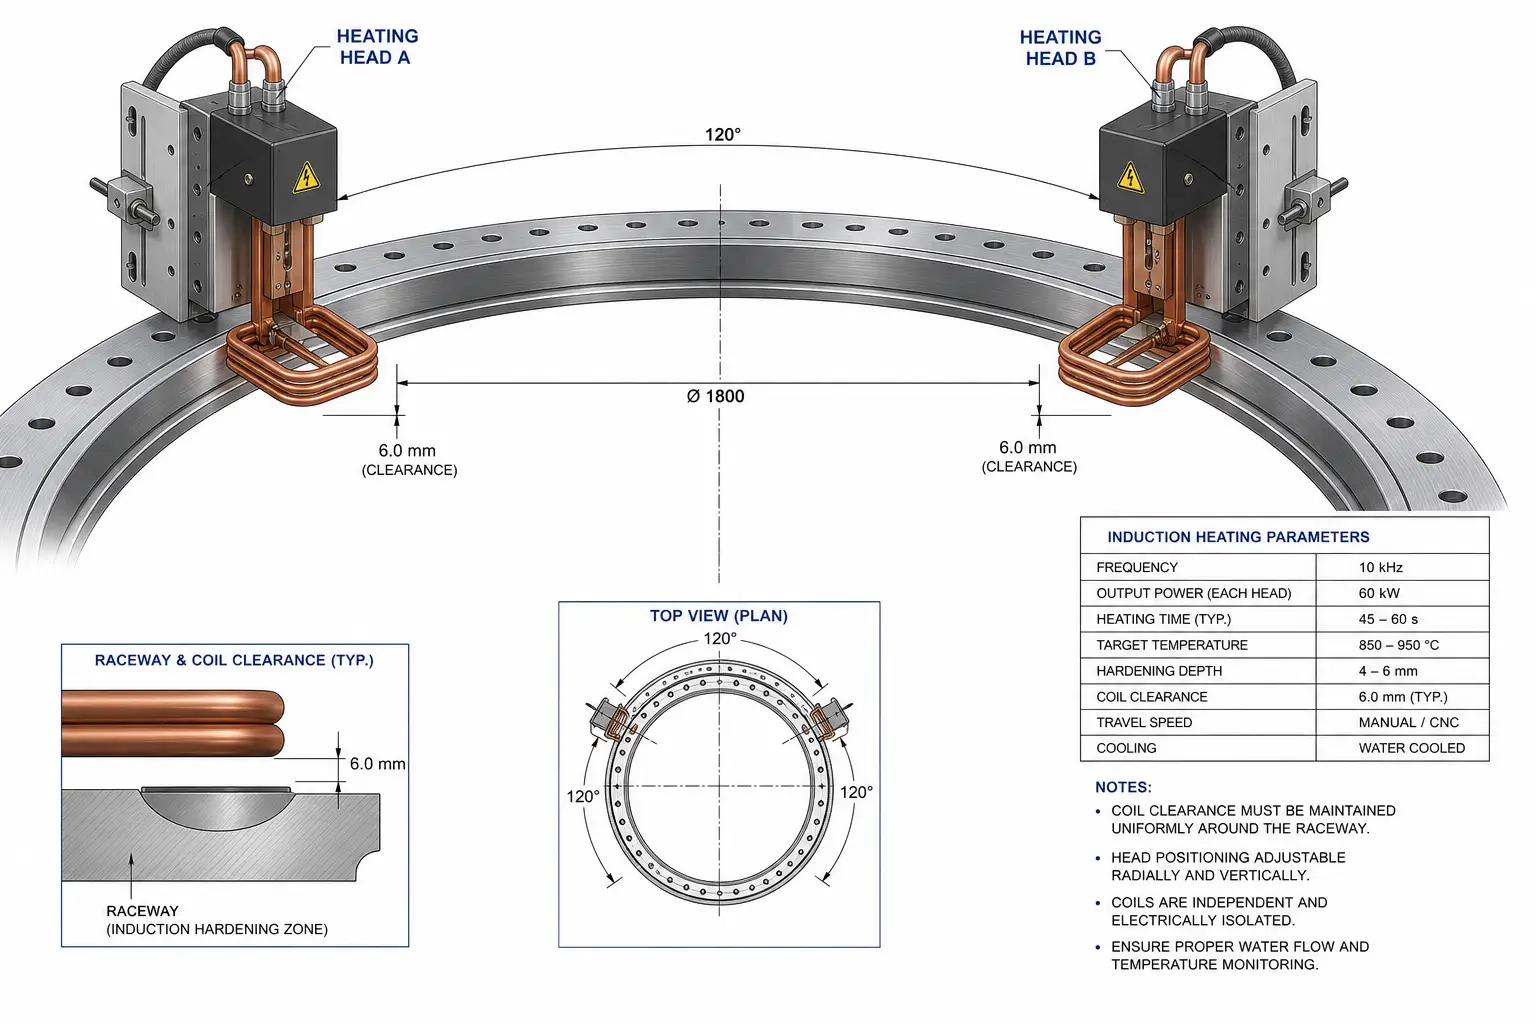
2.หัวทำความร้อนแบบเหนี่ยวนำคู่
เครื่องสามารถติดตั้งหัวทำความร้อนแบบเหนี่ยวนำได้ 2 หัวที่ทำงานพร้อมกันหรือสลับกัน.
การทำงานพร้อมกันช่วยลดรอบเวลา, ในขณะที่การดำเนินการทางเลือกให้ความยืดหยุ่นมากขึ้นสำหรับการกำหนดค่ารางน้ำและตารางการผลิตที่แตกต่างกัน.
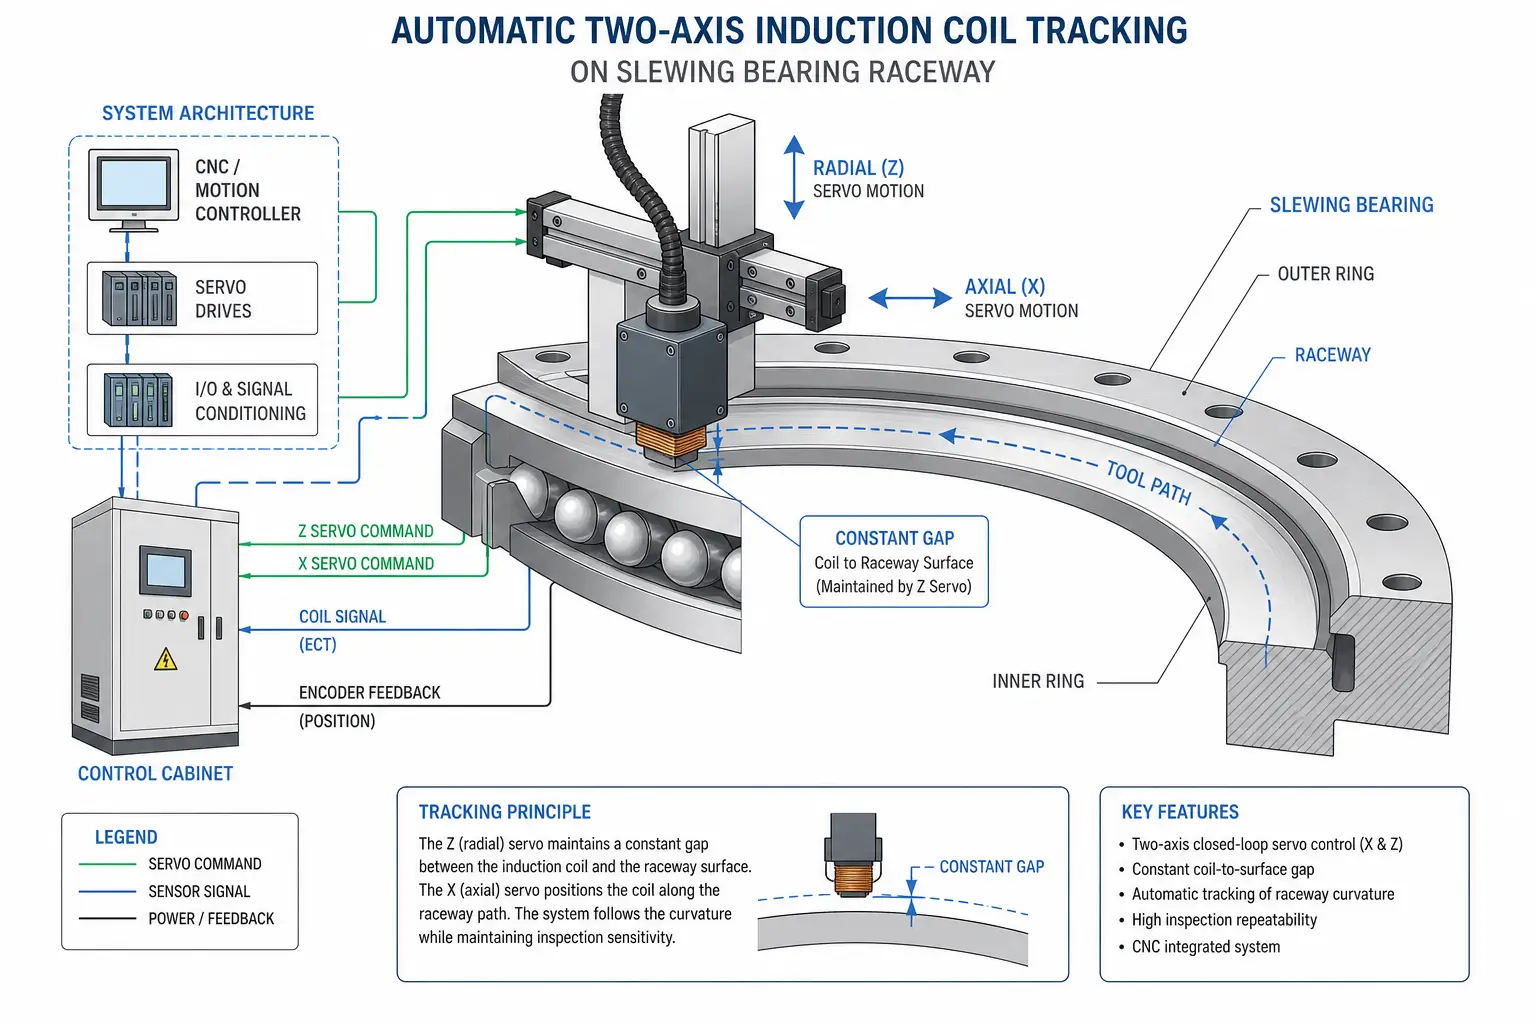
3.การติดตามร่องน้ำอัตโนมัติ
ขดลวดเหนี่ยวนำติดตั้งอยู่บนกลไกแบบลอยรวมกับตัวเลื่อนแบบไขว้ที่ควบคุมด้วยเซอร์โว.
ระหว่างการสแกน, ระบบจะชดเชยความแปรผันของมิติขนาดเล็กโดยอัตโนมัติ, รักษาระยะห่างระหว่างขดลวดถึงชิ้นงานให้สม่ำเสมอและปรับปรุงความสม่ำเสมอในการทำความร้อน.
4.ซีเอ็นซีควบคุมการเคลื่อนไหว
การเคลื่อนไหวของเครื่องจักรประสานกันผ่านระบบ CNC ของ Siemens 840DSL.
การหมุนชิ้นงาน, การเคลื่อนไหวของศีรษะแบบเหนี่ยวนำ, ความเร็วในการสแกน, และการวางตำแหน่งได้รับการจัดการจากแพลตฟอร์มควบคุมเดียว. เมื่อกระบวนการได้รับการปรับให้เหมาะสมแล้ว, พารามิเตอร์การผลิตสามารถจัดเก็บและเรียกคืนเพื่อการผลิตซ้ำได้.
5.การเชื่อมต่อการระบายความร้อนที่ยืดหยุ่น
วงจรทำความเย็นใช้ท่อภายนอกพร้อมข้อต่อสวมเร็ว, ทำให้การบำรุงรักษาง่ายขึ้นและลดการหยุดทำงานในระหว่างการซ่อมบำรุงตามปกติหรือการเปลี่ยนคอยล์เหนี่ยวนำ.
V.การรักษากระบวนการให้มีเสถียรภาพ
การแข็งตัวด้วยการเหนี่ยวนำที่เสถียรนั้นขึ้นอยู่กับมากกว่าการวางตำแหน่งที่แม่นยำ. เครื่องจักรจะตรวจสอบสภาพการทำงานอย่างต่อเนื่องตลอดวงจรการผลิต.
ตัวเข้ารหัสจะตรวจสอบการหมุนของชิ้นงานเพื่อให้แน่ใจว่าความเร็วที่ตั้งโปรแกรมไว้ยังคงอยู่. หากการหมุนช้าลงอย่างกะทันหัน, ความร้อนจะหยุดโดยอัตโนมัติเพื่อป้องกันความร้อนสูงเกินไปในท้องถิ่น.
วงจรป้องกันเฉพาะจะตรวจสอบการสัมผัสกันระหว่างขดลวดเหนี่ยวนำและชิ้นงาน. หากเกิดอุบัติเหตุชนกัน, ไฟฟ้าจะถูกตัดการเชื่อมต่อทันทีเพื่อป้องกันทั้งคอยล์และส่วนประกอบ.
อีกทั้งยังมีการตรวจสอบแรงดันและกระแสอย่างต่อเนื่อง. สภาพทางไฟฟ้าที่ผิดปกติจะทำให้เกิดสัญญาณเตือนและขัดขวางกระบวนการชุบแข็งอย่างปลอดภัย.
VI. การตรวจสอบกระบวนการและการควบคุมคุณภาพ
ซอฟต์แวร์ตรวจสอบกระบวนการเสริมจะบันทึกข้อมูลการผลิตที่สำคัญ, รวมถึงพลังด้วย, แรงดันไฟฟ้า, กระแสไฟฟ้า, ความถี่, อุณหภูมิการให้ความร้อน, สภาพน้ำเย็น, และสถานะของเหลวดับ.
เส้นโค้งกระบวนการอ้างอิงจากชิ้นส่วนที่ผ่านการรับรองสามารถจัดเก็บไว้ภายในระบบ และเปรียบเทียบกับการดำเนินการผลิตในอนาคต. ช่วยให้ผู้ปฏิบัติงานระบุความเบี่ยงเบนของกระบวนการได้อย่างรวดเร็ว ในขณะเดียวกันก็ปรับปรุงความสม่ำเสมอในการผลิตและความสามารถในการตรวจสอบย้อนกลับของผลิตภัณฑ์.
VII. การใช้งานทั่วไป
เครื่องนี้เหมาะสำหรับการชุบแข็งแบบเหนี่ยวนำของชิ้นส่วนรูปทรงวงแหวนขนาดใหญ่ต่างๆ, รวมถึง:
- แบริ่งแกว่งสำหรับรถขุด
- การหันเหของกังหันลมและแบริ่งพิทช์
- แบริ่งแกว่งเครน
- แบริ่งเครื่องจักรท่าเรือ
- ตลับลูกปืนอุปกรณ์ก่อสร้างหนัก
- ตลับลูกปืนจานหมุนอุตสาหกรรมขนาดใหญ่
VIII.คำถามที่พบบ่อย
1.เครื่องนี้สามารถดำเนินการตลับลูกปืนแกว่งขนาดเท่าใด?
การกำหนดค่ามาตรฐานรองรับเส้นผ่านศูนย์กลางของร่องน้ำตั้งแต่ Ø1000 มม. ถึง Ø3000 มม. โซลูชันที่ออกแบบตามความต้องการมีไว้สำหรับชิ้นงานขนาดใหญ่.
2.เหตุใดโครงสร้างแนวตั้งเอียงจึงใช้สำหรับการชุบแข็งร่องน้ำ?
โครงสร้างแบบลาดเอียงช่วยเพิ่มเสถียรภาพในการรองรับชิ้นงาน และช่วยให้เข้าถึงการทำความร้อนและการชุบแข็งแบบเหนี่ยวนำได้ดีขึ้นในระหว่างการสแกนรางน้ำ.
3.เครื่องสามารถติดตามตำแหน่งรางน้ำอัตโนมัติได้หรือไม่?
ได้. ระบบติดตามที่ควบคุมด้วยเซอร์โวจะปรับตำแหน่งหัวเหนี่ยวนำในทิศทางแนวรัศมีและแนวแกนเพื่อรักษาช่องว่างความร้อนที่มั่นคง.
4.สามารถปรับแต่งเครื่องตามความต้องการการผลิตที่แตกต่างกันได้?
ได้. โครงเครื่องสามารถปรับได้ตามขนาดของตลับลูกปืน, ข้อกำหนดด้านความลึกของการชุบแข็ง, กำลังการผลิต, และระดับอัตโนมัติ.