Máy Cứng Hóa CNC Đường Ray Ngang Dốc
I.Tại sao việc làm cứng đường đua lớn lại yêu cầu một máy khác
Không giống như trục hoặc bánh răng, vòng bi xoay kết hợp đường kính lớn với mương tương đối hẹp. Trong quá trình làm cứng cảm ứng, phôi phải quay trơn tru trong khi cuộn dây cảm ứng duy trì khoảng cách nhất quán dọc theo toàn bộ mương. Bất kỳ sự bất ổn nào trong hỗ trợ, quay, hoặc vị trí cuộn dây có thể dẫn đến gia nhiệt không đều và độ cứng không đồng đều.
Máy được thiết kế xoay quanh các yêu cầu quy trình này thay vì chỉ đơn giản là tăng kích thước máy. Mỗi thành phần chính, từ khung nghiêng đến hệ thống theo dõi và hỗ trợ con lăn, nhằm mục đích cải thiện tính ổn định của quy trình trong suốt chu kỳ quét.
II.Tại sao nên sử dụng kết cấu nghiêng 70°?
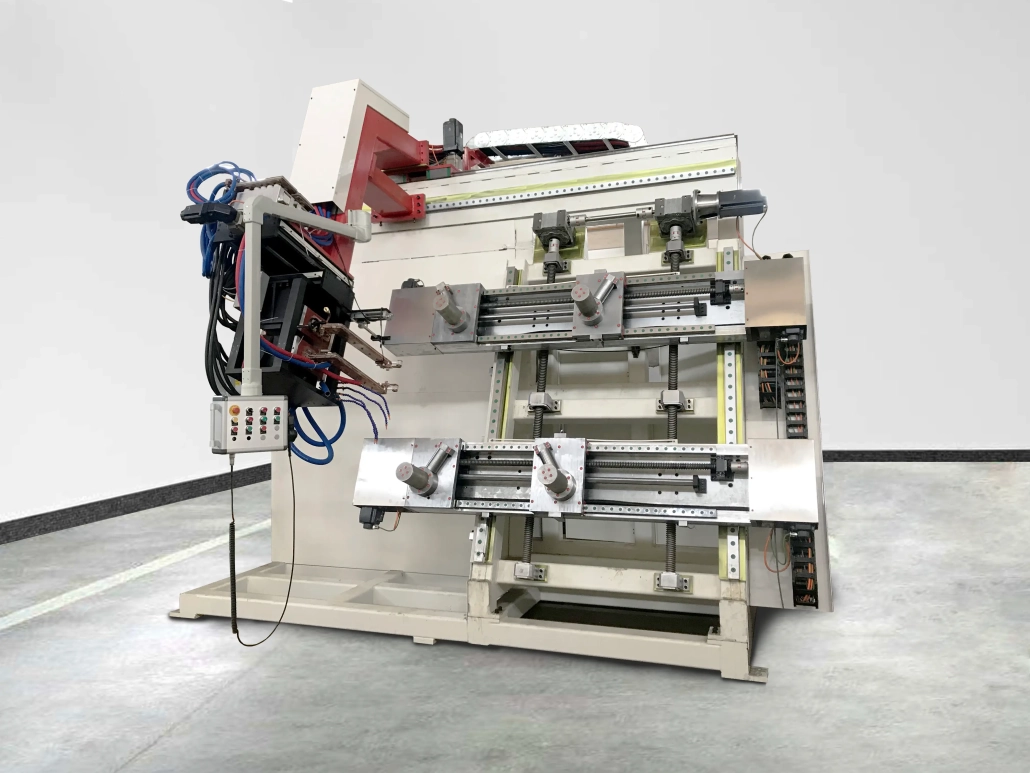
Phôi được đặt ở độ nghiêng khoảng 70° thay vì được đặt theo chiều ngang.
Cách bố trí này cho phép trọng lực giữ cho đường đua được cố định chắc chắn vào các con lăn hỗ trợ, cải thiện độ chính xác định vị xuyên tâm trong quá trình quay. Sự sắp xếp nghiêng cũng mang lại khả năng tiếp cận tốt hơn cho cuộn dây cảm ứng và hệ thống làm nguội đồng thời cho phép chất lỏng làm mát thoát ra hiệu quả hơn sau khi phun..
Đối với vòng bi xoay lớn, cấu hình này giúp duy trì điều kiện xử lý ổn định mà không cần lực kẹp quá mức.
III.Máy hoạt động như thế nào
- Ổ trục được tải lên hệ thống đỡ bốn con lăn dầm kép.
- Dầm trên và dầm dưới tự động điều chỉnh theo đường kính phôi.
- Con lăn dẫn động bằng servo quay vòng bi ở tốc độ được lập trình.
- Đầu cảm ứng nổi tự động đi theo mương theo cả hướng xuyên tâm và hướng trục.
- Gia nhiệt cảm ứng và làm nguội phun được thực hiện liên tục trong quá trình quét.
- Các thông số quy trình được ghi lại cho các lô sản xuất trong tương lai.
IV.Tính năng thiết kế chính
1.Hỗ trợ bốn con lăn chùm tia kép
Vòng bi lớn cần được hỗ trợ ổn định trong suốt chu trình đông cứng. Máy sử dụng 4 con lăn đỡ gắn trên dầm trên và dầm dưới đồng bộ để giữ phôi ở tâm trong quá trình quay.
Việc bố trí con lăn có thể điều chỉnh cho phép điều chỉnh các đường kính vòng bi khác nhau mà không làm thay đổi cấu trúc hỗ trợ cơ bản.
2.Đầu sưởi cảm ứng kép
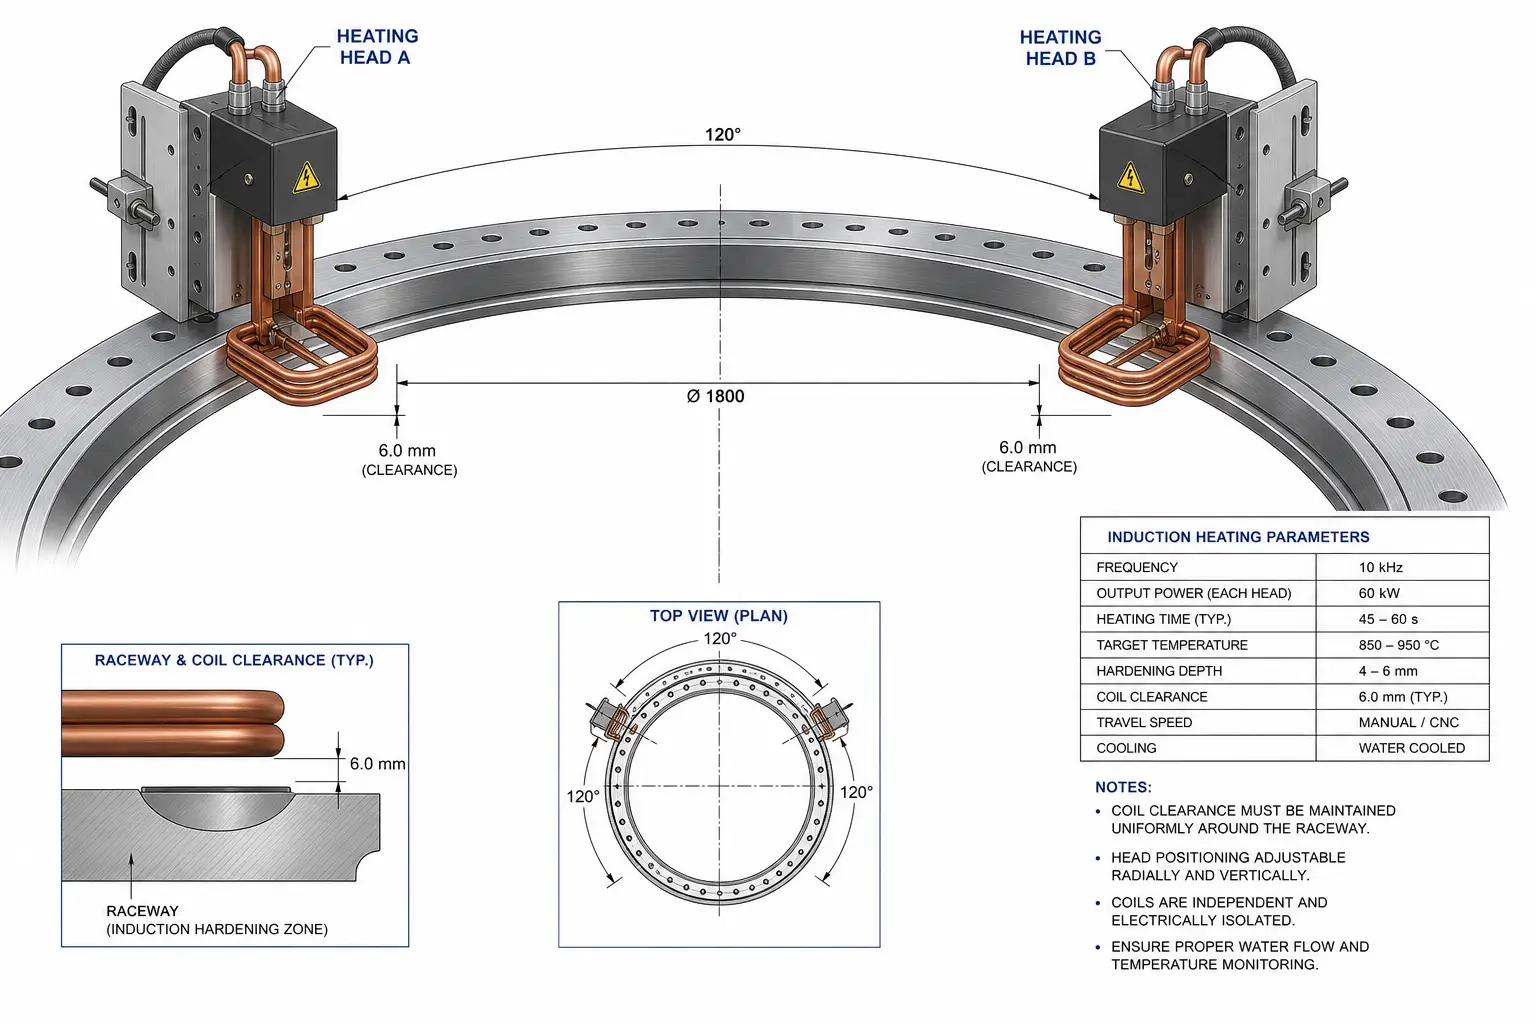
Máy có thể được trang bị hai đầu gia nhiệt cảm ứng hoạt động đồng thời hoặc luân phiên.
Hoạt động đồng thời giúp giảm thời gian chu kỳ, trong khi hoạt động thay thế mang lại sự linh hoạt cao hơn cho các cấu hình mương và lịch trình sản xuất khác nhau.
3.Theo dõi đường đua tự động
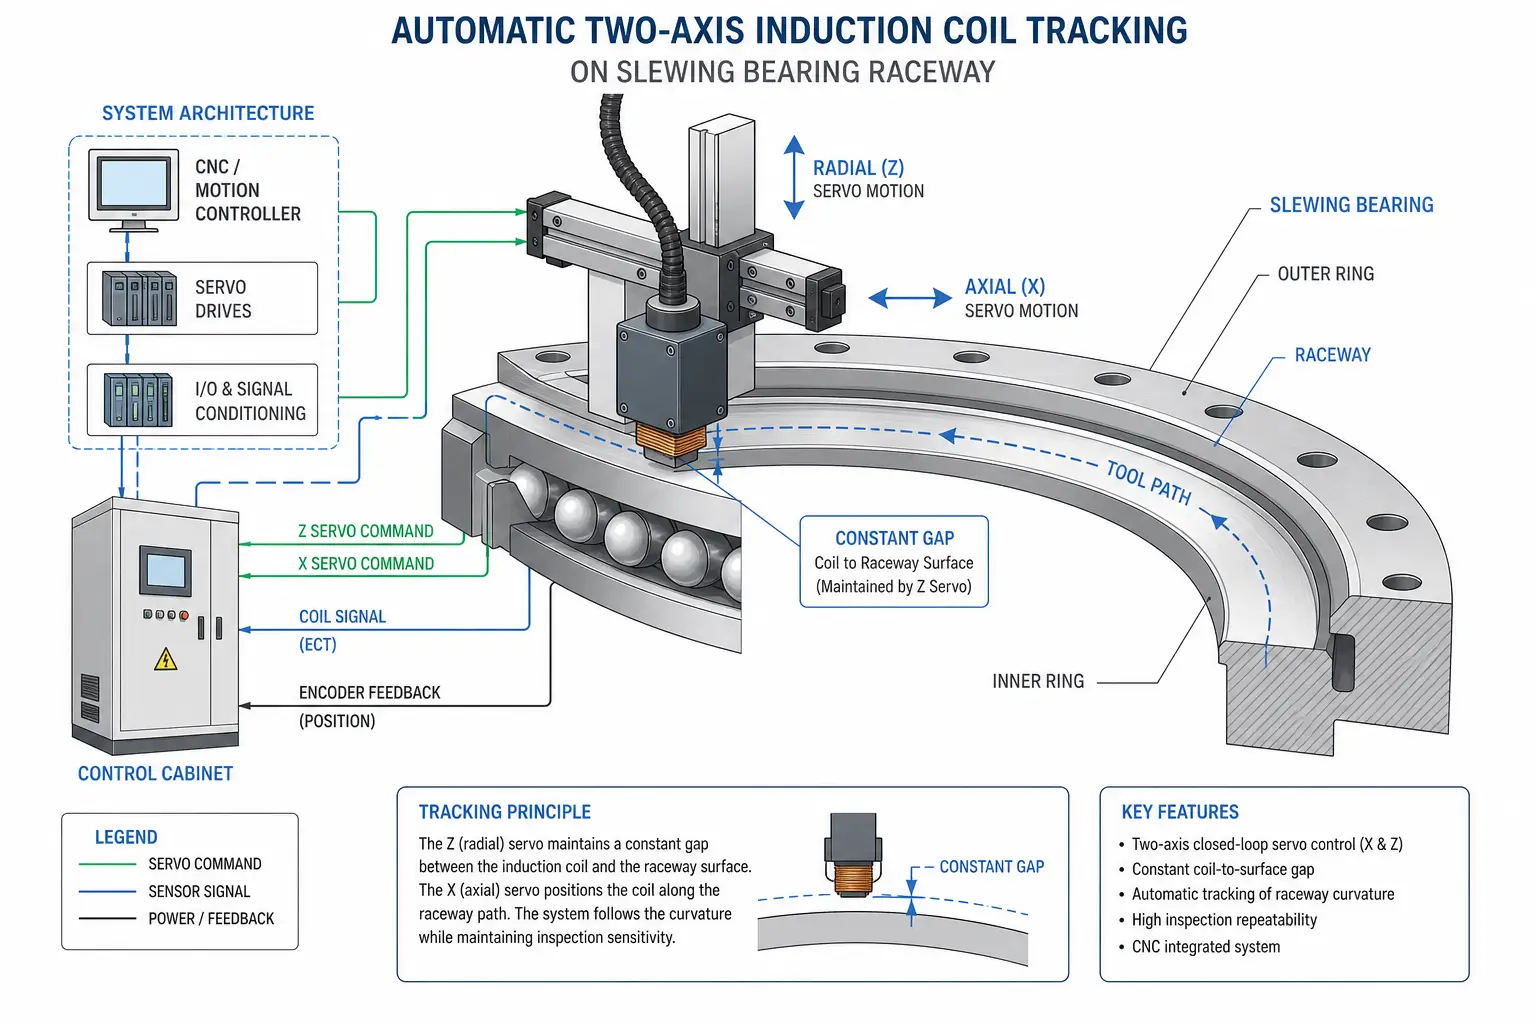
Cuộn dây cảm ứng được gắn trên cơ cấu nổi kết hợp với các thanh trượt ngang điều khiển bằng servo.
Trong quá trình quét, hệ thống tự động bù đắp cho các biến thể kích thước nhỏ, duy trì khoảng cách nhất quán giữa cuộn dây và phôi và cải thiện tính đồng nhất của hệ thống sưởi.
4.Điều khiển chuyển động CNC
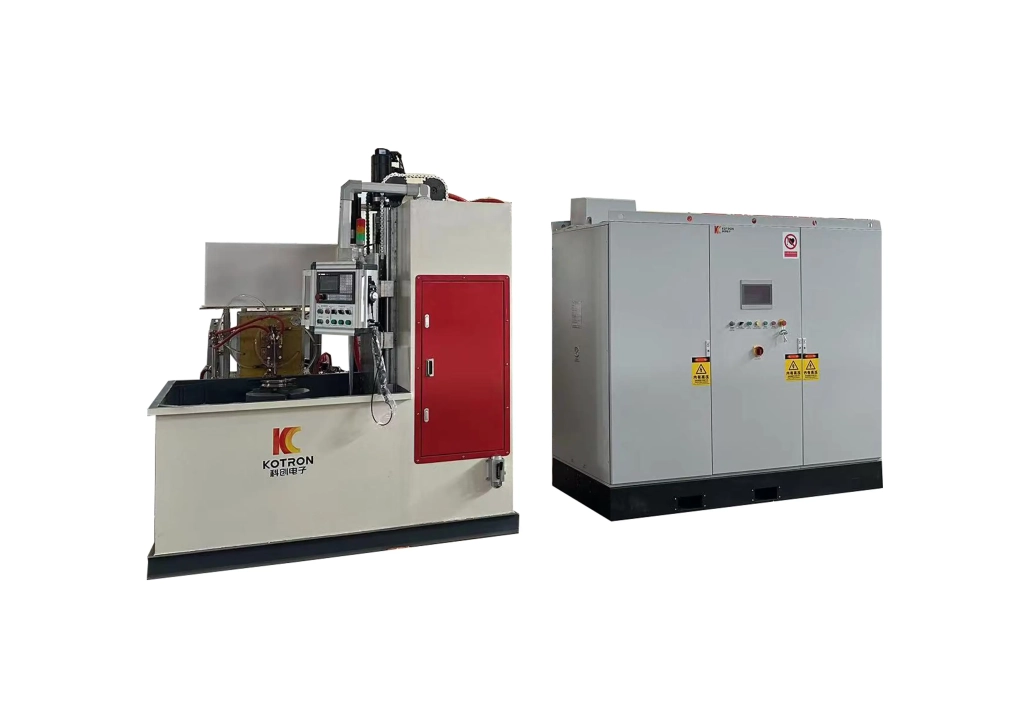
Chuyển động của máy được điều phối thông qua hệ thống CNC Siemens 840DSL.
Quay chi tiết, chuyển động đầu cảm ứng, tốc độ quét, và định vị được quản lý từ một nền tảng điều khiển duy nhất. Khi quy trình đã được tối ưu hóa, các thông số sản xuất có thể được lưu trữ và gọi lại để sản xuất lặp lại.
5.Kết nối làm mát linh hoạt
Mạch làm mát sử dụng đường ống bên ngoài với các phụ kiện đấu nối nhanh, đơn giản hóa việc bảo trì và giảm thời gian ngừng hoạt động trong quá trình bảo dưỡng định kỳ hoặc thay thế cuộn dây cảm ứng.
V.Giữ quá trình ổn định
Độ cứng cảm ứng ổn định phụ thuộc nhiều vào việc định vị chính xác. Máy liên tục theo dõi điều kiện vận hành trong suốt chu trình sản xuất.
Bộ mã hóa kiểm tra vòng quay của phôi để đảm bảo tốc độ được lập trình được duy trì. Nếu tốc độ quay chậm đột ngột, hệ thống sưởi tự động dừng lại để tránh quá nhiệt cục bộ.
Mạch bảo vệ chuyên dụng giám sát sự tiếp xúc giữa cuộn dây cảm ứng và phôi. Nếu xảy ra va chạm ngẫu nhiên, nguồn điện bị ngắt ngay lập tức để bảo vệ cả cuộn dây và linh kiện.
Điện áp và dòng điện cũng được theo dõi liên tục. Bất kỳ tình trạng điện bất thường nào sẽ kích hoạt cảnh báo và làm gián đoạn quá trình đông cứng một cách an toàn.
VI. Giám sát quy trình và kiểm soát chất lượng
Phần mềm giám sát quy trình tùy chọn ghi lại dữ liệu sản xuất chính, bao gồm cả quyền lực, Điện áp, dòng điện, tần số, nhiệt độ gia nhiệt, Điều kiện nước làm mát, và tình trạng chất lỏng làm nguội.
Đường cong quy trình tham chiếu từ các bộ phận đủ tiêu chuẩn có thể được lưu trữ trong hệ thống và so sánh với các hoạt động sản xuất trong tương lai. Điều này giúp người vận hành xác định nhanh chóng các sai lệch trong quy trình đồng thời cải thiện tính nhất quán trong sản xuất và khả năng truy xuất nguồn gốc sản phẩm.
VII.Ứng dụng điển hình
Máy phù hợp để làm cứng cảm ứng các bộ phận hình vòng lớn khác nhau, bao gồm:
- Vòng bi xoay cho máy xúc
- Vòng bi xoay và trục nghiêng của tuabin gió
- Vòng bi quay cần cẩu
- Vòng bi máy móc cảng
- Vòng bi thiết bị xây dựng hạng nặng
- Vòng bi bàn xoay công nghiệp lớn
VIII.Câu hỏi thường gặp
1.Máy này có thể xử lý vòng bi xoay cỡ bao nhiêu?
Cấu hình tiêu chuẩn hỗ trợ đường kính mương từ Ø1000 mm đến Ø3000 mm. Các giải pháp tùy chỉnh có sẵn cho các phôi lớn hơn.
2.Tại sao cấu trúc nghiêng thẳng đứng được sử dụng để làm cứng mương?
Cấu trúc nghiêng cải thiện độ ổn định của phôi và cung cấp khả năng tiếp cận tốt hơn cho quá trình gia nhiệt và làm nguội cảm ứng trong quá trình quét mương.
3.Máy có thể tự động theo dõi vị trí mương không?
Có. Hệ thống theo dõi được điều khiển bằng servo điều chỉnh vị trí đầu cảm ứng theo hướng xuyên tâm và hướng trục để duy trì khe hở nhiệt ổn định.
4.Máy có thể được tùy chỉnh theo yêu cầu sản xuất khác nhau không?
Có. Cấu hình máy có thể được điều chỉnh theo kích thước vòng bi, yêu cầu độ sâu cứng, năng lực sản xuất, và mức độ tự động hóa.