نظام تصلب التعريفي للخطافات
Ⅰ. Watch Automatic Induction Hardening of Hooks
Video: التغذية التلقائية والتسخين الحثي القائم على الناقل لمكونات الخطاف.
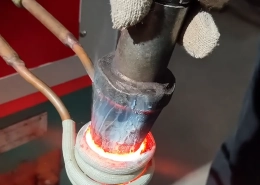
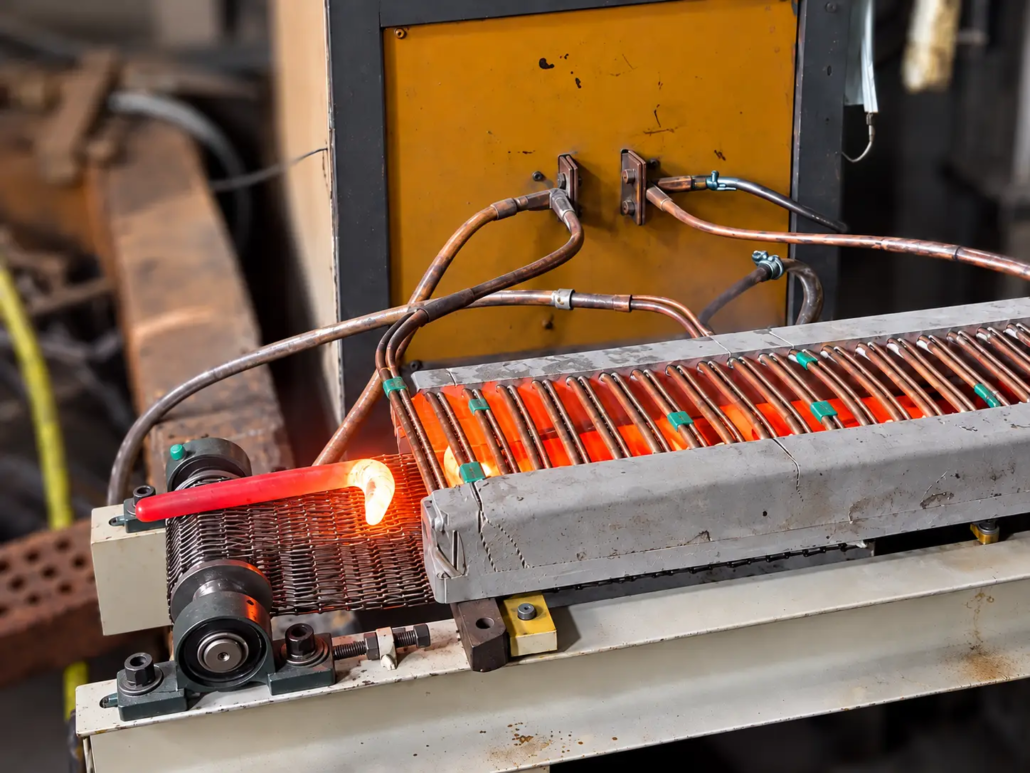
يُظهر الفيديو الخطافات التي يتم تحميلها تلقائيًا على ناقل من الفولاذ المقاوم للصدأ ويتم نقلها من خلال ملف التسخين التعريفي.
حيث تمر كل قطعة عمل عبر منطقة التسخين, يصبح الجزء المكشوف ساخنًا بشكل واضح. يحمل الناقل المكونات على طول مسار محدد من خلال المحث, مما يسمح بتنسيق وقت التسخين مع حركة قطعة العمل.
تفاصيل التطبيق
| غرض | وصف |
|---|---|
| الشغل | مكونات معدنية على شكل خطاف |
| التطبيق | التصلب بالتحريض |
| طريقة التغذية | التغذية التلقائية |
| نظام النقل | حزام ناقل من الفولاذ المقاوم للصدأ |
| طريقة التدفئة | التدفئة التعريفي التي تغذيها الناقل |
| منطقة التدفئة | القسم المختار من الخطاف |
| المعدات | نظام التسخين والتصلب المخصص |
يوضح الفيديو التغذية التلقائية, النقل الناقل والتدفئة التعريفي. عملية التبريد اللاحقة غير مرئية في اللقطات.
لعملية تصلب الحث كاملة, يجب تحديد ظروف التسخين والتبريد وفقًا للمادة والمساحة الصلبة المطلوبة.
Ⅱ. قطع العمل والتطبيقات المناسبة
التصلب بالتحريض يستخدم للمكونات الفولاذية المناسبة التي تتطلب زيادة صلابة السطح أو مقاومة التآكل في مناطق محددة.
للأجزاء على شكل خطاف, يعتمد العلاج المطلوب على وظيفة المكون, أسطح التلامس وظروف التحميل. قد تتطلب بعض الخطافات تصلبًا موضعيًا لسطح العمل, في حين أن البعض الآخر لديه متطلبات القوة والمتانة التي تتطلب نهجا مختلفا للمعالجة الحرارية.
وتشمل التطبيقات المحتملة:
— مكونات الخطاف الصناعية ذات الأسطح الصلبة المحددة
— الأجزاء الميكانيكية على شكل خطاف تخضع للتآكل الموضعي
— المكونات ذات النهاية المعلقة المستخدمة في التجميعات الميكانيكية
— مكونات فولاذية مشكلة حسب الطلب تتطلب تصلبًا انتقائيًا
— أجزاء مماثلة مناسبة لتغذية الناقل الأوتوماتيكي
تحدث التطبيقات المحتملة في الآلات العامة, المعدات الصناعية وتصنيع المكونات المعدنية.
لم يتم تحديد الاستخدام النهائي المحدد للخطافات الموضحة في الفيديو. للخطافات الحاملة أو الهامة للسلامة, يجب تقييم عملية المعالجة الحرارية مقابل الخواص الميكانيكية للمكون ومتطلبات التصميم المعمول بها.
Ⅲ. تغذية الناقل, التدفئة التعريفي والتبريد
ترتيب المعدات يجلب تغذية قطع العمل والتسخين التعريفي إلى تسلسل إنتاج منسق.
التغذية التلقائية والنقل الناقل
تقوم آلية التغذية بتزويد الخطافات بالناقل, الذي يحملهم من خلال منطقة التسخين التعريفي.
للإنتاج المتكرر, يجب أن يستوعب نظام النقل شكل قطعة العمل ويحافظ على موضع مناسب أثناء مرور كل مكون عبر المحث.
سرعة الناقل, يجب أن تتوافق المسافة بين قطع العمل وطاقة التسخين مع دورة التسخين المطلوبة.
تؤثر هندسة الخطاف أيضًا على ترتيب التغذية. مكونات ذات انحناءات مختلفة, قد تتطلب الأطوال أو الأقسام البارزة أدلة مخصصة, يدعم أو تحديد المواقع الأدوات.
لفائف التعريفي المخصصة
ثم يقوم ملف الحث يتم اختياره وفقًا للمقطع العرضي لقطعة العمل, منطقة التدفئة المطلوبة والتخليص المتاح.
عندما تمر قطعة العمل عبر المجال المغناطيسي المتناوب, تولد التيارات المستحثة حرارة داخل المادة الموصلة للكهرباء.
للتقسية الموضعية, يتم تحديد معلمات المحث والعملية لتركيز التسخين في المنطقة المحددة بدلاً من تسخين المكون بأكمله بشكل موحد.
قد تكون هناك حاجة إلى ترتيب ملف مخصص عندما تمنع هندسة الخطاف تحديد موضع مناسب داخل مغو تقليدي.
تنسيق التدفئة والتبريد
للفولاذ القابل للتصلب المناسب, يتطلب تصلب الحث تسخين المنطقة المحددة إلى حالة الأوستن المناسبة تليها مناسبة التبريد.
تعتمد طريقة التبريد المطلوبة على المادة, منطقة العلاج, هندسة المكونات والتشويه المسموح به.
اعتمادا على التطبيق, قد تشتمل المعدات على محطة تبريد منفصلة أو ترتيب متكامل للتدفئة والتبريد.
يجب تنسيق عملية التبريد مع عملية التسخين. قطعة العمل الساخنة بشكل واضح لا تفعل ذلك, في حد ذاته, تحديد صلابة السطح الناتجة أو عمق الحالة الفعال.
Ⅳ. تكوين المعدات والتحكم في العمليات
تقوم شركة KOTRON بتزويد معدات التقسية بالحث التي تغطي عملية تحويل الطاقة, المحاثات المخصصة, التعامل مع الشغل, التبريد والتحكم في الآلة.
لتصلب الخطاف الذي يتغذى على الناقل, يتم اختيار المعدات وفقًا لأبعاد قطعة العمل, العملية المطلوبة وظروف الإنتاج.
| مكون النظام | اعتبارات التكوين |
|---|---|
| مزود الطاقة بالحث | الطاقة والتردد المحدد لمتطلبات التدفئة |
| لفة التحفيز | مطابقة لهندسة الخطاف ومنطقة التصلب |
| نظام التغذية التلقائي | تحميل الشغل والتوجيه |
| نظام الناقل | سرعة النقل, التباعد ودعم الشغل |
| أدوات الشغل | أدلة, يدعم أو التركيبات عند الاقتضاء |
| معدات التبريد | تسليم التبريد وظروف التبريد |
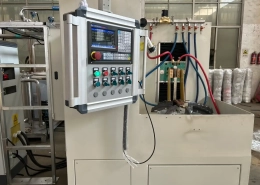
| نظام التحكم | تنسيق التغذية, التدفئة والعمليات ذات الصلة |
| تبريد المعدات | التبريد المطابق لنظام الحث المحدد |
| أتمتة إضافية | المعالجة النهائية وتكامل الإنتاج عند الاقتضاء |
الطاقة الرقمية والتحكم في العمليات
تتضمن معدات التسخين التعريفي المتوفرة لدى KOTRON إمدادات الطاقة التي تسيطر عليها DSP للتنظيم الرقمي لعملية التسخين.
لتطبيق تغذية الناقل, يجب تنسيق مصدر الطاقة ونظام التحكم في الماكينة مع حركة قطعة العمل ووقت التسخين المطلوب.
قد يوفر التكوين المحدد معلمات تسخين قابلة للبرمجة والتحكم في التغذية المرتبطة, عمليات تحديد المواقع أو التبريد.
مراقبة العملية الاختيارية
عندما تكون مراقبة الإنتاج أو التتبع مطلوبة, قد توفر حزمة المراقبة المناسبة:
— الجهد في الوقت الحقيقي, التيار, مراقبة الطاقة والتردد
— معلمة التسخين وسجلات منحنى العملية
— إنذارات حدود المعلمة
— إعدادات العملية المخزنة لقطع العمل المختلفة
— سجلات التشغيل التاريخية
— مراقبة التدفق ودرجة الحرارة, حيث يتم تركيب أجهزة الاستشعار المناسبة
تدعم هذه الوظائف الإشراف على العملية وتساعد في تحديد الانحرافات عن ظروف التشغيل المحددة.
لا تؤكد مراقبة المعلمات الكهربائية بشكل مباشر الصلابة النهائية أو عمق الهيكل. يجب التحقق من جودة الجزء النهائي باستخدام الطريقة المناسبة طرق التفتيش.
Ⅴ. نماذج إمدادات الطاقة التعريفية المرجعية
يعتمد مصدر الطاقة التعريفي المطلوب على مادة الخطاف, الأبعاد, منطقة التسخين, تصميم مغو ودورة الإنتاج.
النماذج التالية هي خيارات أولية لتقييم متطلبات التدفئة المختلفة.
| نموذج | الطاقة | نطاق التردد | مرجع التطبيق الأولي |
|---|---|---|---|
| XG-30 | 30 كيلوواط | 20-40 كيلوهرتز | تتطلب مكونات الخطاف الأصغر تسخينًا موضعيًا |
| XG-60 | 60 كيلوواط | 20-40 كيلوهرتز | تطبيقات تصلب الخطاف متوسطة الحجم |
| XZG-80SCZ | 80 كيلوواط | 1-50 كيلو هرتز | أحمال تسخين أكبر أو تطبيقات ذات متطلبات إنتاج أكبر |
المواصفات وأوصاف التطبيق المذكورة أعلاه هي معلومات مرجعية, لم يتم تأكيد تحديدات المعدات لعرض الفيديو. يجب التحقق من مواصفات النموذج الحالي وملاءمته للمشروع الفعلي.
اختيار مصدر الطاقة
Power and frequency are selected together with the induction coil and heating process.
وتشمل الاعتبارات الرئيسية:
— Material and cross-sectional dimensions
— Required heating location and depth
— Workpiece geometry and coil clearance
— Conveyor speed and heating duration
— Required hardened area and effective case depth
— معدل الإنتاج
Higher power does not automatically produce a deeper hardened layer or a more suitable heating pattern. The electrical equipment, inductor and quenching process must be evaluated as a complete system.
Ⅵ. Selecting a System for Different Hook Components
Hook-shaped workpieces can vary significantly in geometry and processing requirements.
A suitable system must provide sufficient heating capacity while maintaining the required relationship between the workpiece, conveyor and inductor.
| عامل الاختيار | Engineering Consideration |
|---|---|
| مادة الشغل | Hardenability and heat-treatment requirements |
| هندسة هوك | تغذية, تحديد المواقع وإزالة مغو |
| المقطع العرضي | الطلب على التدفئة وتوزيع درجة الحرارة |
| المنطقة المتصلبة المطلوبة | موقع ومدى العلاج الموضعي |
| معدل الإنتاج | سرعة الناقل, تباعد الشغل وتسلسل المعالجة |
| صلابة السطح المستهدف | الخصائص المطلوبة للسطح المعالج |
| عمق الحالة الفعال | متطلبات التدفئة والتبريد |
| تخطيط المصنع | ترتيب المعدات وتكامل الإنتاج |
هندسة قطعة العمل والتغيير
يمكن معالجة أحجام الخطاف المختلفة ضمن النطاق المصمم للمعدات.
قد تتطلب التغييرات في هندسة قطعة العمل إجراء تعديلات على أدلة الناقل, ترتيبات التغذية, المحاثات أو إعدادات العملية.
حيث تكون هناك حاجة إلى أنواع منتجات متعددة, ينبغي النظر في متطلبات التغيير أثناء اختيار المعدات.
التحقق من عملية التصلب
للتطبيقات ذات الصلابة المحددة أو متطلبات عمق الحالة, وينبغي تحديد معلمات التسخين والتبريد من خلال تجارب العملية.
قد يشمل التحقق اختبار صلابة السطح, اجتياز الصلابة أو فحص الطبقة المتصلبة, وفقا لمواصفات المكون.
النتيجة التي يمكن تحقيقها تعتمد على المادة, ظروف التدفئة, تصميم الملف الحثي وعملية التبريد السريع.
Ⅶ. الأسئلة المتداولة
انقر فوق سؤال لتوسيع الإجابة.
يستطيع النظام معالجة الخطافات بأحجام مختلفة?
يمكن معالجة أحجام مختلفة ضمن القدرة الميكانيكية والكهربائية للمعدات المختارة. قد تتطلب التغييرات في أبعاد أو شكل قطعة العمل محاثات مختلفة, أدلة الناقل أو إعدادات العملية.
هل تقوم المعدات بتسخين الخطاف بأكمله?
ليس بالضرورة. يمكن تصميم الملف التعريفي لتركيز التسخين على قسم محدد. يعتمد توزيع درجة الحرارة الفعلية على تصميم الملف, هندسة الشغل وظروف التدفئة.
هل يمكن تزويد المعدات بالتغذية والتبريد التلقائي?
نعم. توفر شركة KOTRON أنظمة مخصصة تشتمل على التغذية التلقائية, النقل الناقل, التدفئة التعريفي ومعدات التبريد المناسبة. يتم تحديد تسلسل العملية الكامل ومستوى الأتمتة بواسطة المشروع.
هل يمكن تسجيل معلمات الإنتاج?
مع تكوين المراقبة المناسب, معلمات التشغيل المحددة, يمكن تخزين منحنيات التسخين وسجلات الإنتاج لمراجعة العملية.
Ⅷ. اطلب نظام تقوية حثيًا مخصصًا للخطافات
للتصلب التعريفي للمكونات على شكل خطاف, يبدأ اختيار المعدات بقطعة العمل ومنطقة المعالجة المطلوبة.
يرجى تقديم:
— رسم الشغل أو الصور الفوتوغرافية
— المواد أو درجة الصلب
— الأبعاد الرئيسية وحجم المقطع العرضي
— منطقة تصلب المطلوبة
— كمية الإنتاج أو زمن الدورة المطلوبة
إذا تم تحديدها بالفعل, تعتبر صلابة السطح المستهدف وعمق الحالة الفعال مفيدًا أيضًا للتقييم الفني الأولي.
وبناء على هذه التفاصيل, يمكن لشركة KOTRON تقييم مصدر الطاقة التعريفي, محث مخصص, ترتيب الناقل, quenching equipment and required control or automation configuration.