
Maszyna do hartowania indukcyjnego zębatek do obrabiarek & Automatyka przemysłowa
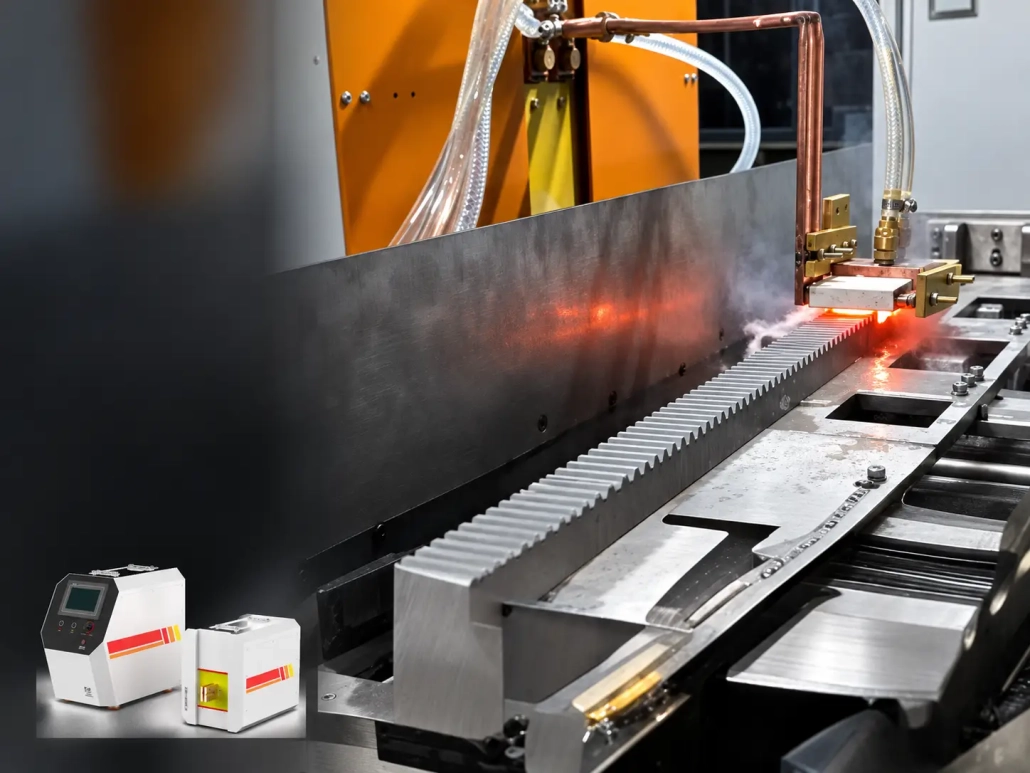
Ⅰ. Gear Rack Induction Hardening in Operation
Gear Rack Induction Hardening
Localized Induction Hardening of Rack Teeth
In the process shown above, the induction coil is positioned close to the rack teeth and heats the required tooth area. Ogrzany obszar jest następnie hartowany zgodnie z procesem hartowania.
W przypadku dłuższych zabiegów, względny ruch pomiędzy zębatką a cewką indukcyjną może przenosić strefę grzejną wzdłuż zębatki.
Proces opracowywany jest wokół obszaru przeznaczonego do hartowania, a nie traktowania całego stojaka jako jednego równomiernie nagrzanego przedmiotu obrabianego.
Ⅱ. Jakie obszary zębatki można hartować?
Wymagana powierzchnia hartowana zależy od konstrukcji stojaka i specyfikacji obróbki cieplnej.
Ząb zębaty obejmuje końcówka zęba, bok i korzeń, nie należy jednak automatycznie zakładać, że obszary te wymagają tego samego wzór twardości lub głębokość obudowy. Niektóre zastosowania mogą wymagać hartowania głównie wokół roboczej powierzchni zęba, podczas gdy inni mogą określić inny profil strefy hartowanej.
Dlatego przed wyborem induktora i procesu należy określić wymagany obszar na rysunku.
Materiał i wcześniejszy stan również mają znaczenie. Materiał stojaka musi być odpowiedni do wymaganej reakcji hartowania indukcyjnego.
Do wstępnej oceny procesu, najbardziej przydatną informacją jest zazwyczaj rysunek stojaka, materiału i zaznaczoną strefą hartowaną.
Ⅲ. Pozycjonowanie cewki indukcyjnej i skanowanie wzdłuż zębów zębatki
Przekładnie zębate różnią się od gładkie wały ponieważ cewka indukcyjna działa wokół powtarzającego się profilu zęba, a nie ciągłej powierzchni cylindrycznej.
Induktor niekoniecznie podąża za każdym szczegółem kształtu zęba. Jego geometria i położenie są dostosowywane do profilu regału i wymaganego schematu ogrzewania.
Ważne kwestie obejmują geometrię zęba, moduł, sekcja stojaka, stosunek cewki do zęba i dostępny prześwit wokół obszaru leczenia.
Na długi stojak, obróbkę można przeprowadzać wzdłuż długości stojaka w sposób kontrolowany ruch względny pomiędzy przedmiotem obrabianym a cewką indukcyjną. Podczas tego ruchu, związek między cewką a zębami powinien pozostać wystarczająco kontrolowany dla wymaganego procesu.
Długie przedmioty obrabiane mogą również wymagać odpowiedniego podparcia i prowadzenia, aby położenie stojaka nie zmieniało się nadmiernie w miarę postępu obróbki.
Zmiana modułu, Kształt zęba lub przekrój zębatki mogą wymagać innego oprzyrządowania, nawet jeśli całkowita długość zębatki jest podobna.
Ⅳ. Hartowanie i ostateczny wynik utwardzenia
Samo ogrzewanie nie określa ostatecznej strefy utwardzenia. Ogrzane zęby zębatki należy również hartować zgodnie z wymaganym procesem.
W konfiguracji ruchomej lub skanującej, układ hartujący musi współpracować z ogrzewanym obszarem w miarę postępu obróbki. W zależności od zastosowania, Hartowanie może być włączone do oprzyrządowania indukcyjnego lub zapewnione poprzez: oddzielny układ natryskowy.
Widoczny wzór ogrzewania nie powinien być stosowany jako jedyna miara wyniku końcowego. Odbiór powinien być zgodny ze specyfikacją obróbki cieplnej, które mogą obejmować twardość powierzchni, położenie strefy hartowanej i głębokość obudowy, jeśli określono.
Wymaganą głębokość obudowy uwzględnia się łącznie z materiałem, geometrii zęba, metoda ogrzewania i hartowania po rozwinięciu procesu.
V.. Konfiguracja maszyny do hartowania zębatek
Hartownicę indukcyjną z zębatką zębatą zwykle konfiguruje się na podstawie geometrii zębatki i wymagań produkcyjnych, a nie wyłącznie na podstawie długości zębatki lub mocy znamionowej.
System może obejmować:
Dokładny układ zależy od przedmiotu obrabianego i wymagań dotyczących obróbki.
Długi stojak wymagający hartowania na większej długości może wymagać prowadzenia ruchu i dodatkowego wsparcia. Krótszy stojak, lub element wymagający tylko jednego zlokalizowanego utwardzonego obszaru, może zastosować inny sposób obsługi.
Powiązane rozmiary szaf mogą czasami korzystać z tej samej platformy mocy, choć używane są różne cewki indukcyjne, osprzętu lub ustawień procesu. Należy to oceniać na podstawie rzeczywistych przedmiotów obrabianych, a nie zakładać na podstawie wymiarów nominalnych.
Ⅵ. Zastosowania w obrabiarkach i automatyce przemysłowej
Zębate zębatki hartowane indukcyjnie stosuje się tam, gdzie zęby zębatki są narażone na wielokrotny kontakt i zużycie zębatkowe układy napędowe.
Typowe obszary zastosowań mogą obejmować:
W obrabiarkach i systemach bramowych, długie zębatki mogą być używane do przenoszenia ruchu na duże odległości. Urządzenia automatyki mogą również wykorzystywać napędy zębatkowe, gdy wymagany jest ruch liniowy.
Wymagane hartowanie należy jeszcze określić na podstawie rzeczywistego rysunku stojaka. Wymiary stojaka, geometrii zęba, materiał i wymagana strefa utwardzenia mogą znacznie różnić się w zależności od zastosowania.
Ⅶ. Informacje wymagane do wyboru maszyny
Rysunek zębatki dostarcza bardziej przydatnych informacji wybór maszyny niż żądanie oparte wyłącznie na mocy lub częstotliwości roboczej.
| Informacja | Dlaczego to ma znaczenie |
|---|---|
| Rysunek zębatki | Pokazuje kształt zęba, przekrój stojaka i ogólna geometria |
| Materiał | Pomaga ocenić oczekiwaną reakcję twardnienia |
| Długość stojaka | Wpływa na wymagania dotyczące wsparcia i ruchu |
| Geometria zęba / moduł | Wpływa na rozwój induktora i narzędzi |
| Wymagany obszar utwardzony | Określa, gdzie potrzebne jest ogrzewanie i hartowanie |
| Twardość docelowa, jeśli określono | Określa wymagany wynik powierzchni |
| Głębokość obudowy, jeśli określono | Pomaga określić wymagania dotyczące hartowania |
| Wymaganie produkcyjne | Wpływa na obsługę i konfigurację automatyzacji |
Jeżeli obszar utwardzony został już zdefiniowany, Szczególnie przydatne jest oznaczenie go bezpośrednio na rysunku.
Do wstępnej dyskusji, jednak, wyraźny rysunek lub zdjęcie, materiał, jeśli jest znany, i obszar, który wymaga utwardzenia, zwykle wystarcza do rozpoczęcia oceny.
Na podstawie tych informacji, cewka indukcyjna, pozycjonowanie stojaka, Metoda ogrzewania i hartowania, Można sprawdzić konfigurację zasilania i maszyny pod kątem zastosowania.
Ⅷ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Jakie informacje muszę podać, aby dokonać wyceny?
Rysunek stojaka, materiał, jeśli jest znany, i obszar, który wymaga utwardzenia, zwykle wystarcza na początek. Twardość docelowa, można dodać głębokość obudowy i wymagania produkcyjne, jeśli są już zdefiniowane.
Czy wszystkie obszary zęba zębatki wymagają tej samej twardości?
Nie automatycznie. Końcówka zęba, Nie należy zakładać, że bok i stopa wymagają tego samego wzoru twardości lub głębokości obudowy. Wymagany obszar jest identyfikowany na rysunku przed wyborem induktora i procesu.
Czy listwa zębata jest hartowana w taki sam sposób, jak gładki wał?
Nie. Zębatka ma raczej powtarzający się profil zębów niż ciągłą cylindryczną powierzchnię, dlatego geometria i położenie induktora są kształtowane wokół profilu zęba i wymaganego wzorca nagrzewania.
Jak traktowane są długie stojaki?
Obróbka odbywa się wzdłuż stojaka poprzez kontrolowany ruch względny pomiędzy przedmiotem obrabianym a cewką indukcyjną. Długie stojaki mogą również wymagać wsparcia i prowadzenia, aby pozycja stojaka pozostawała stabilna w miarę postępu leczenia.
Czy powiązane rozmiary szaf mogą dzielić tę samą maszynę lub zasilacz?
Czasami. Powiązane rozmiary szaf mogą korzystać z tej samej platformy mocy, korzystając z różnych cewek, osprzętu lub ustawień procesu, należy to jednak oceniać na podstawie rzeczywistych przedmiotów obrabianych, a nie zakładać na podstawie wymiarów nominalnych.






